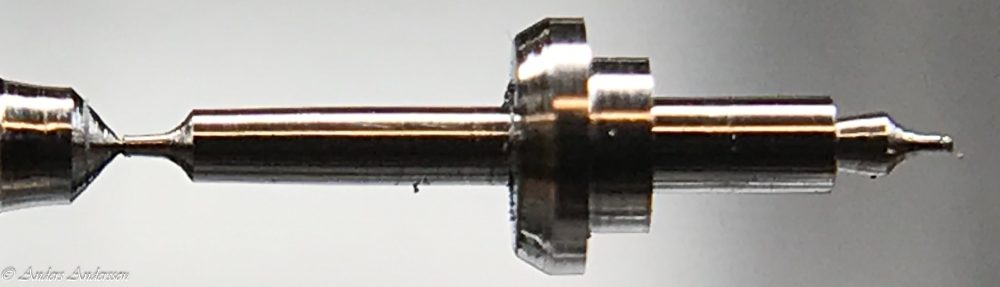
En kund ringde och frågade om han kunde sända ett fickur till oss för reparation. Personen berättade att han lämnat fickuret hos en urmakare på sin hemort. Denne hade konstaterat att gånghjulstappen var avbruten, han kunde själv inte reparera detta utan rekommenderade att kunden själv tog kontakt med oss. Vi bestämde att kunden skulle skicka klockan till oss för närmare inspektion.
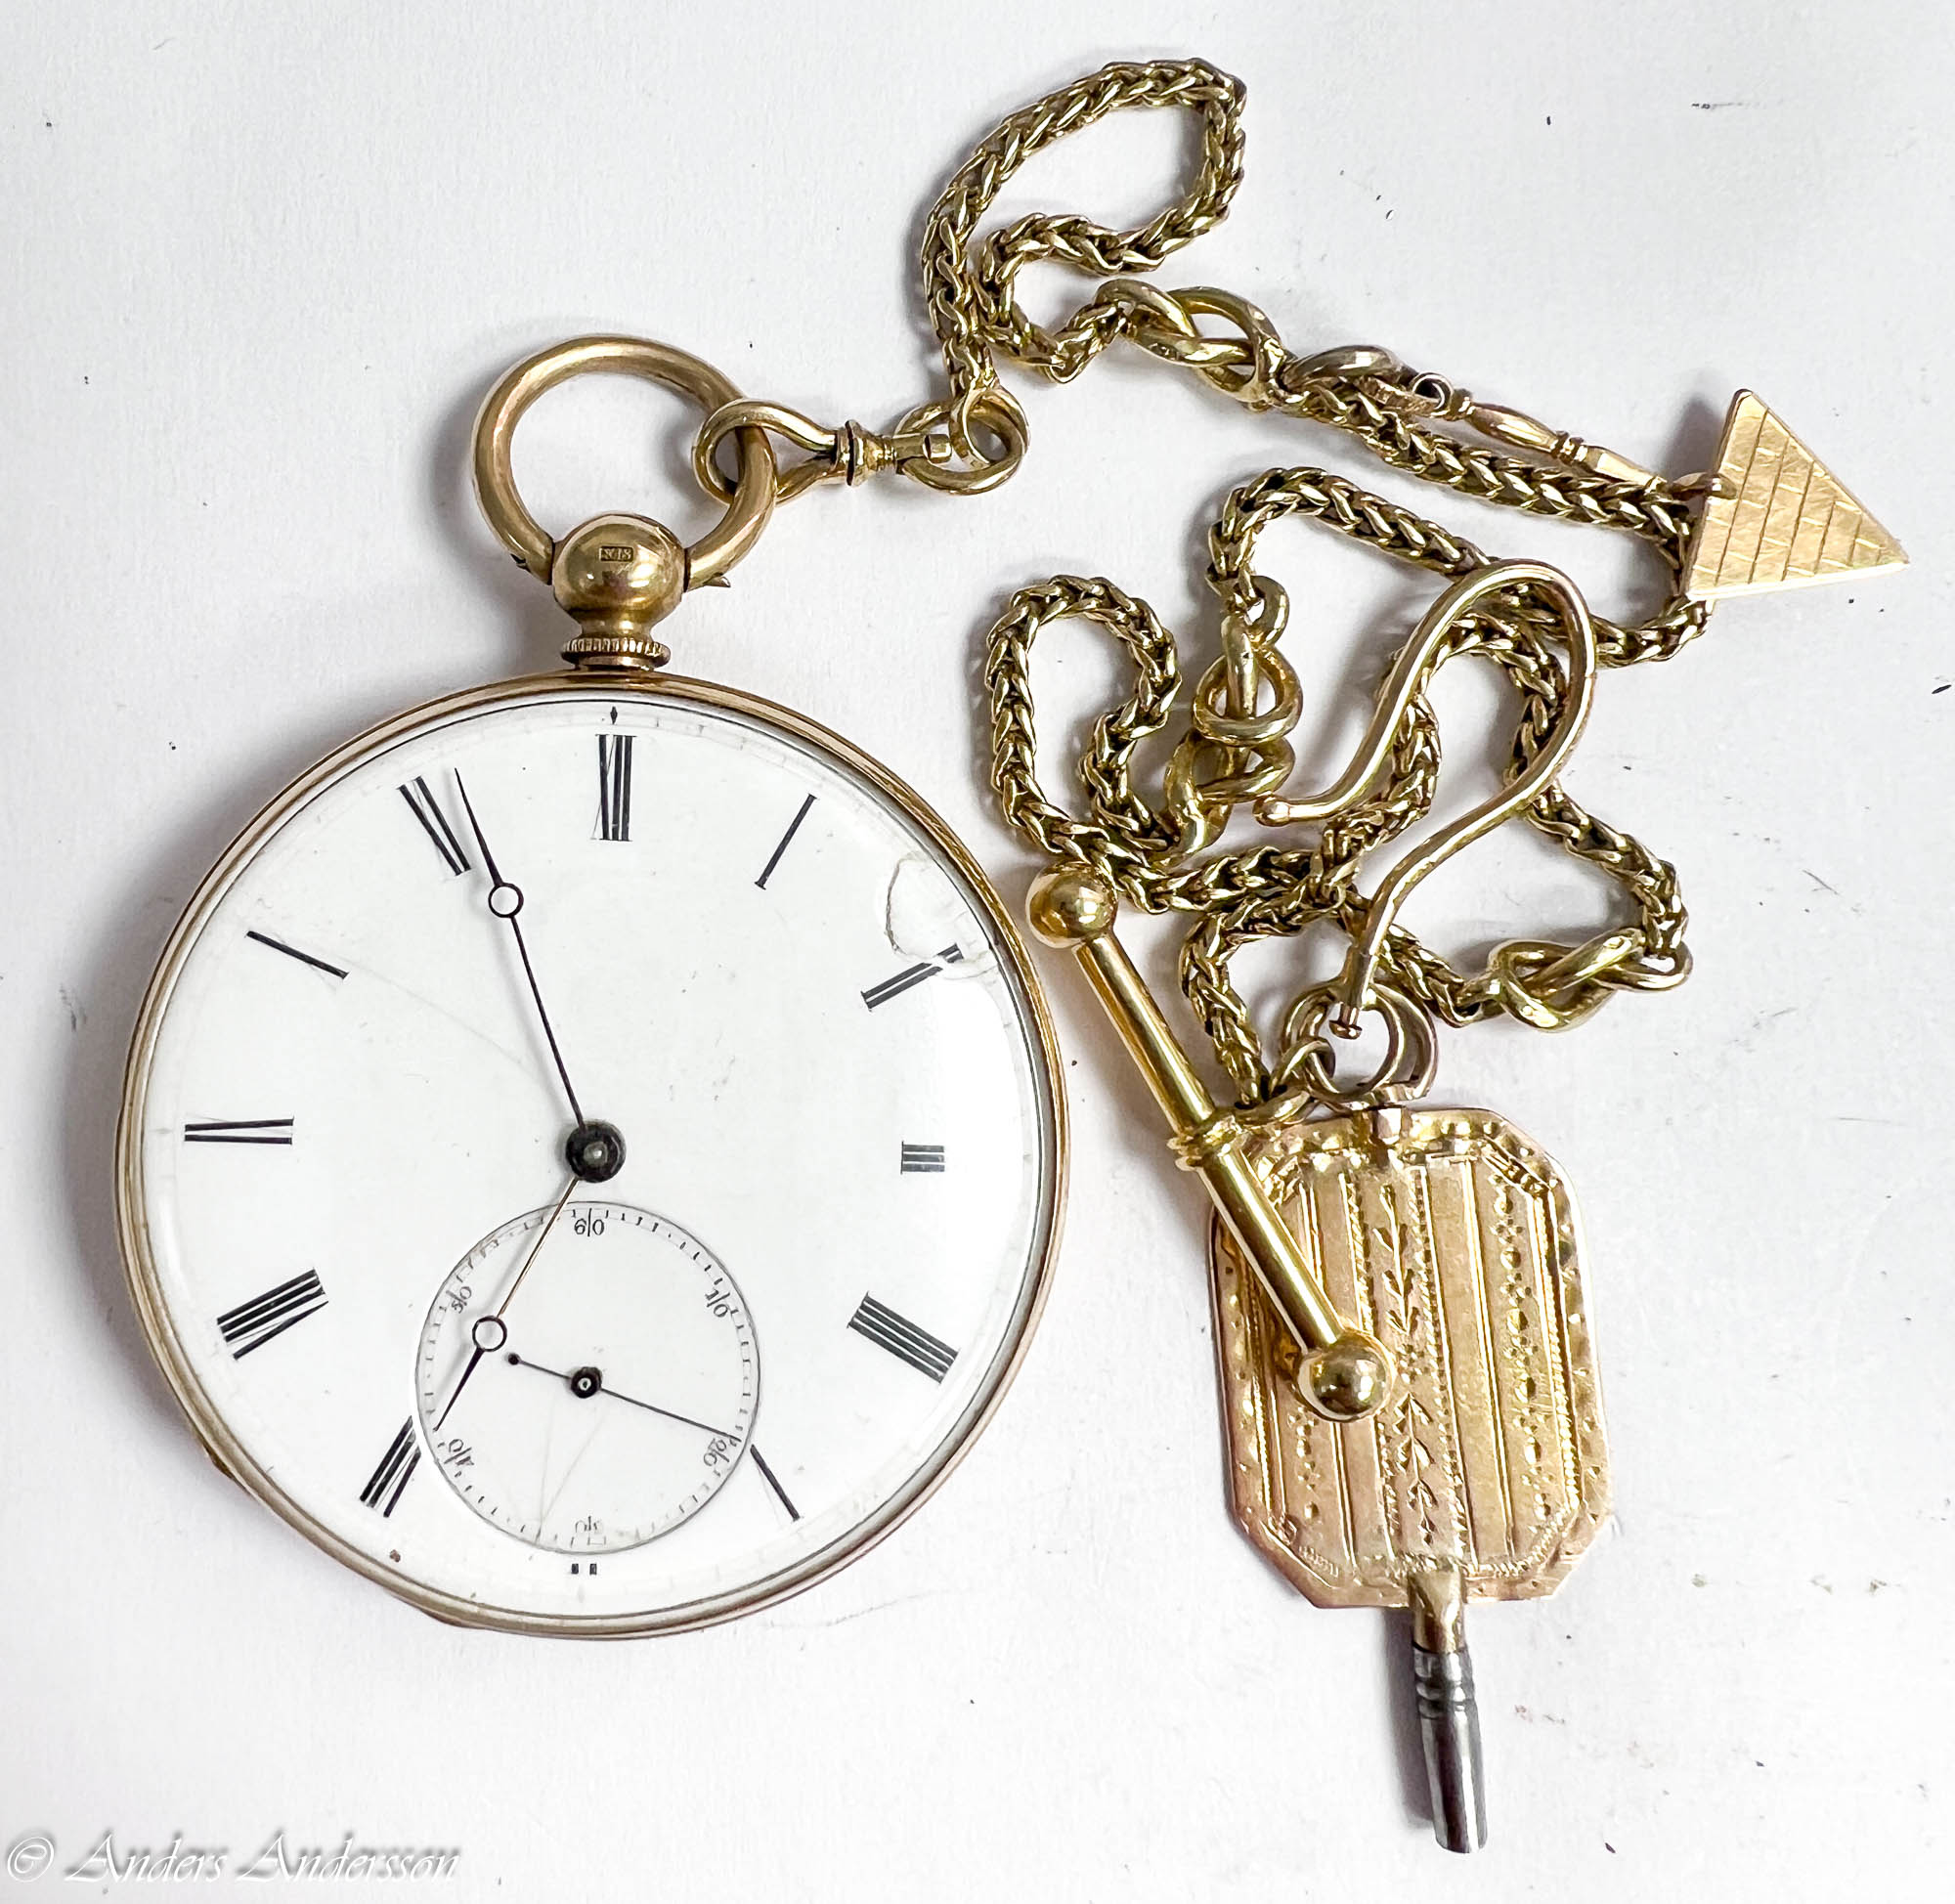
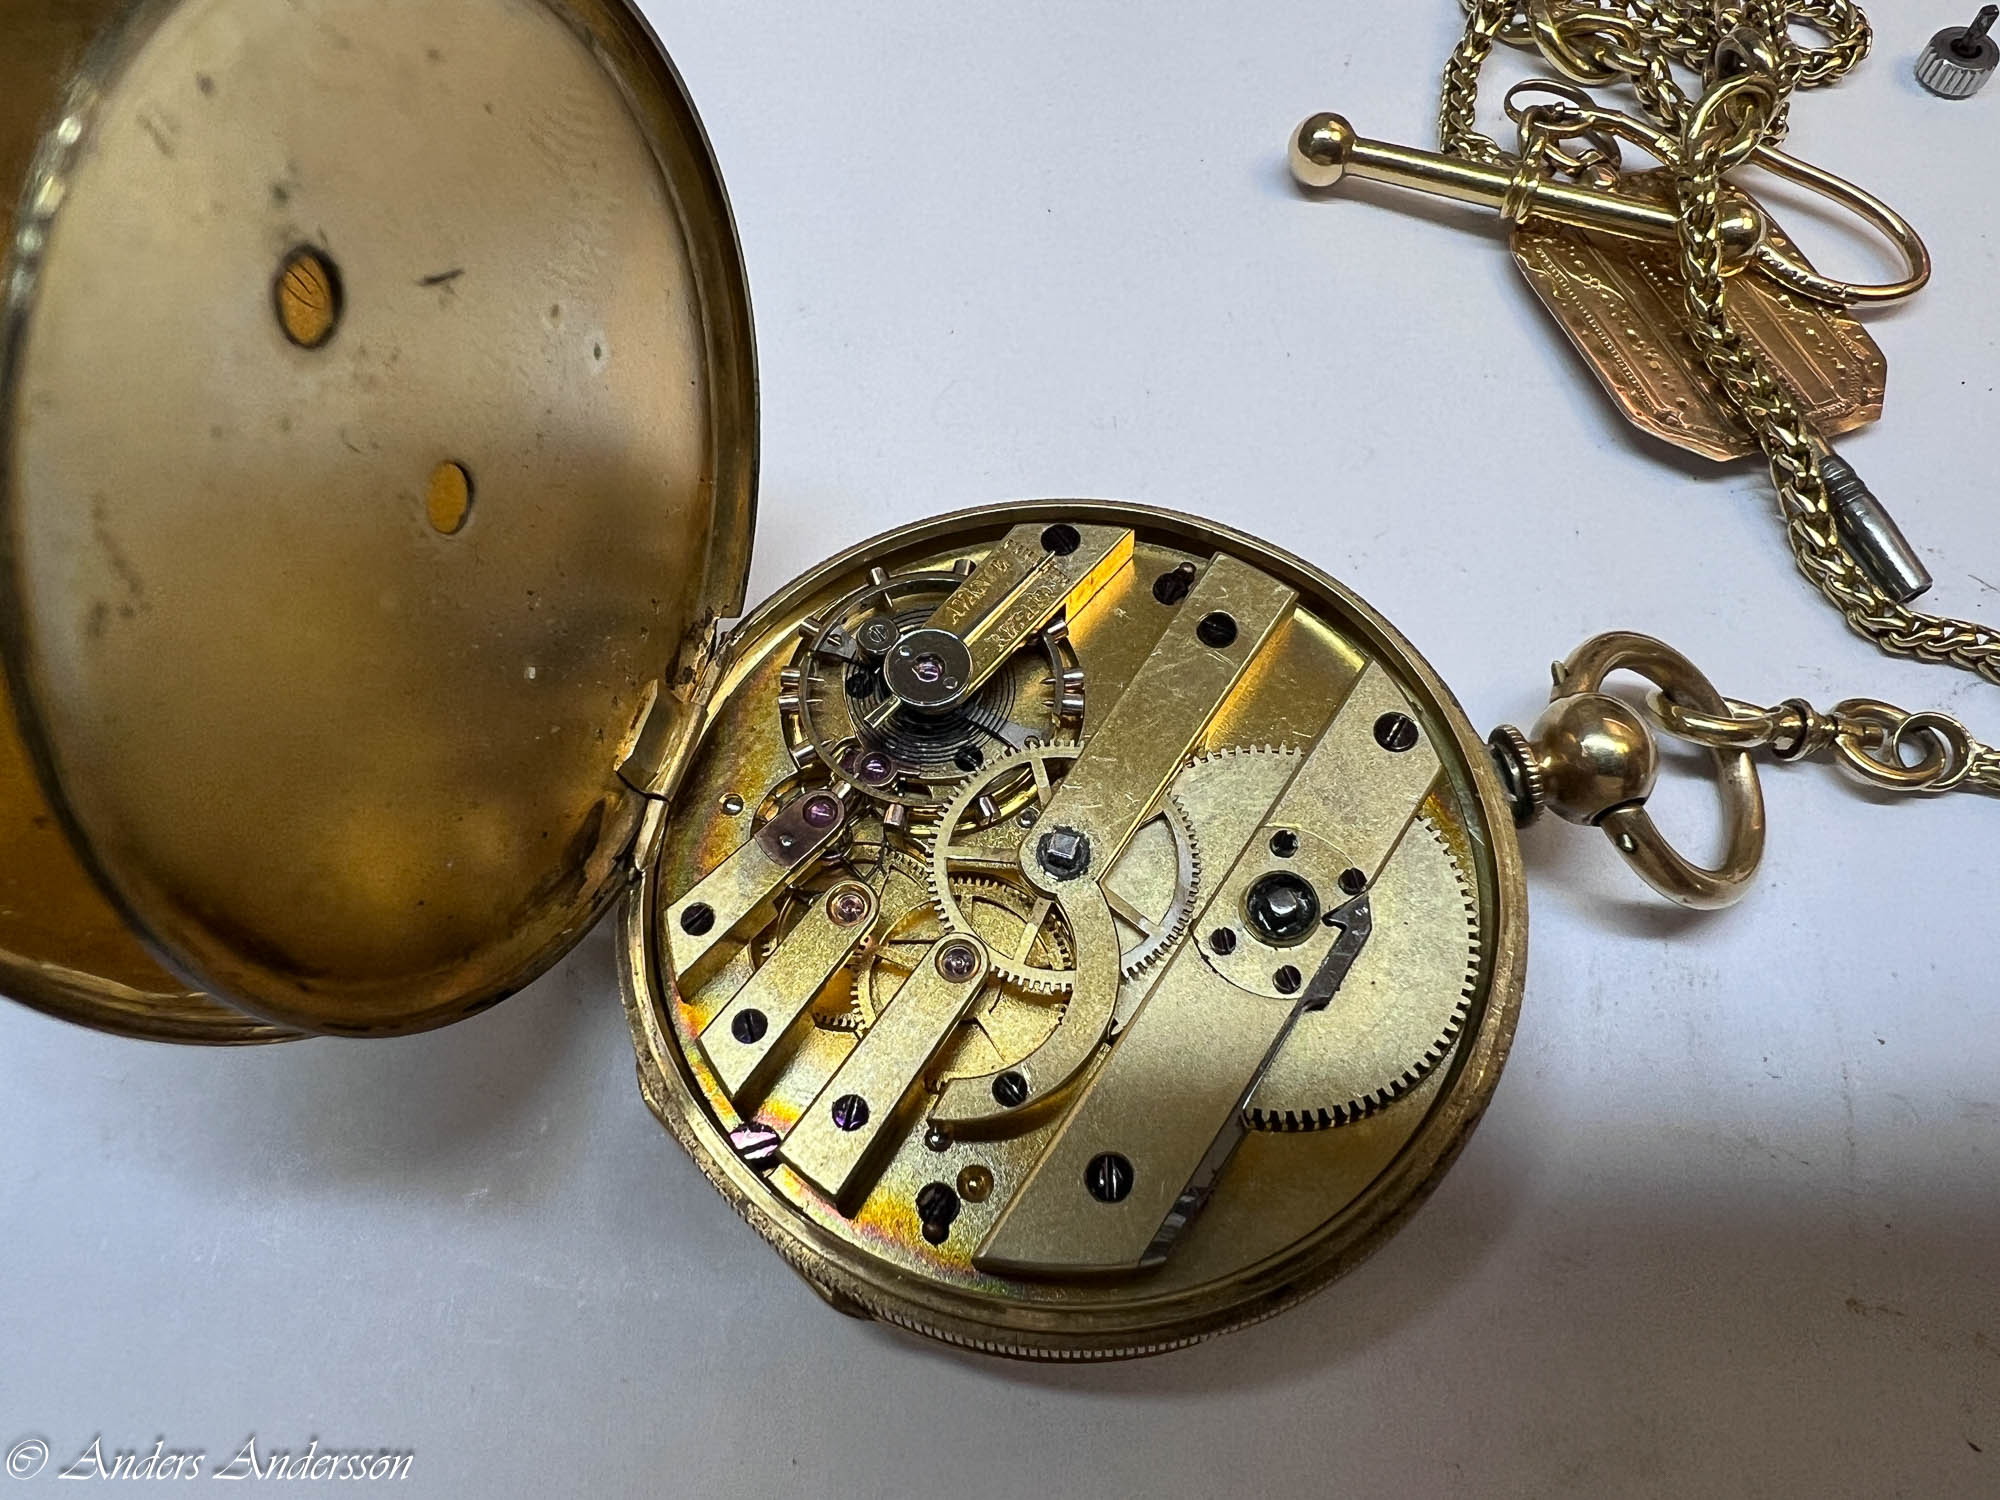
Med posten fick vi ett fint guldfickur med guldkedja. Det var av en äldre typ med nyckeluppdrag, verket var av god kvalité.
Jag konstaterade att gånghjulstappen mycket riktigt var av.
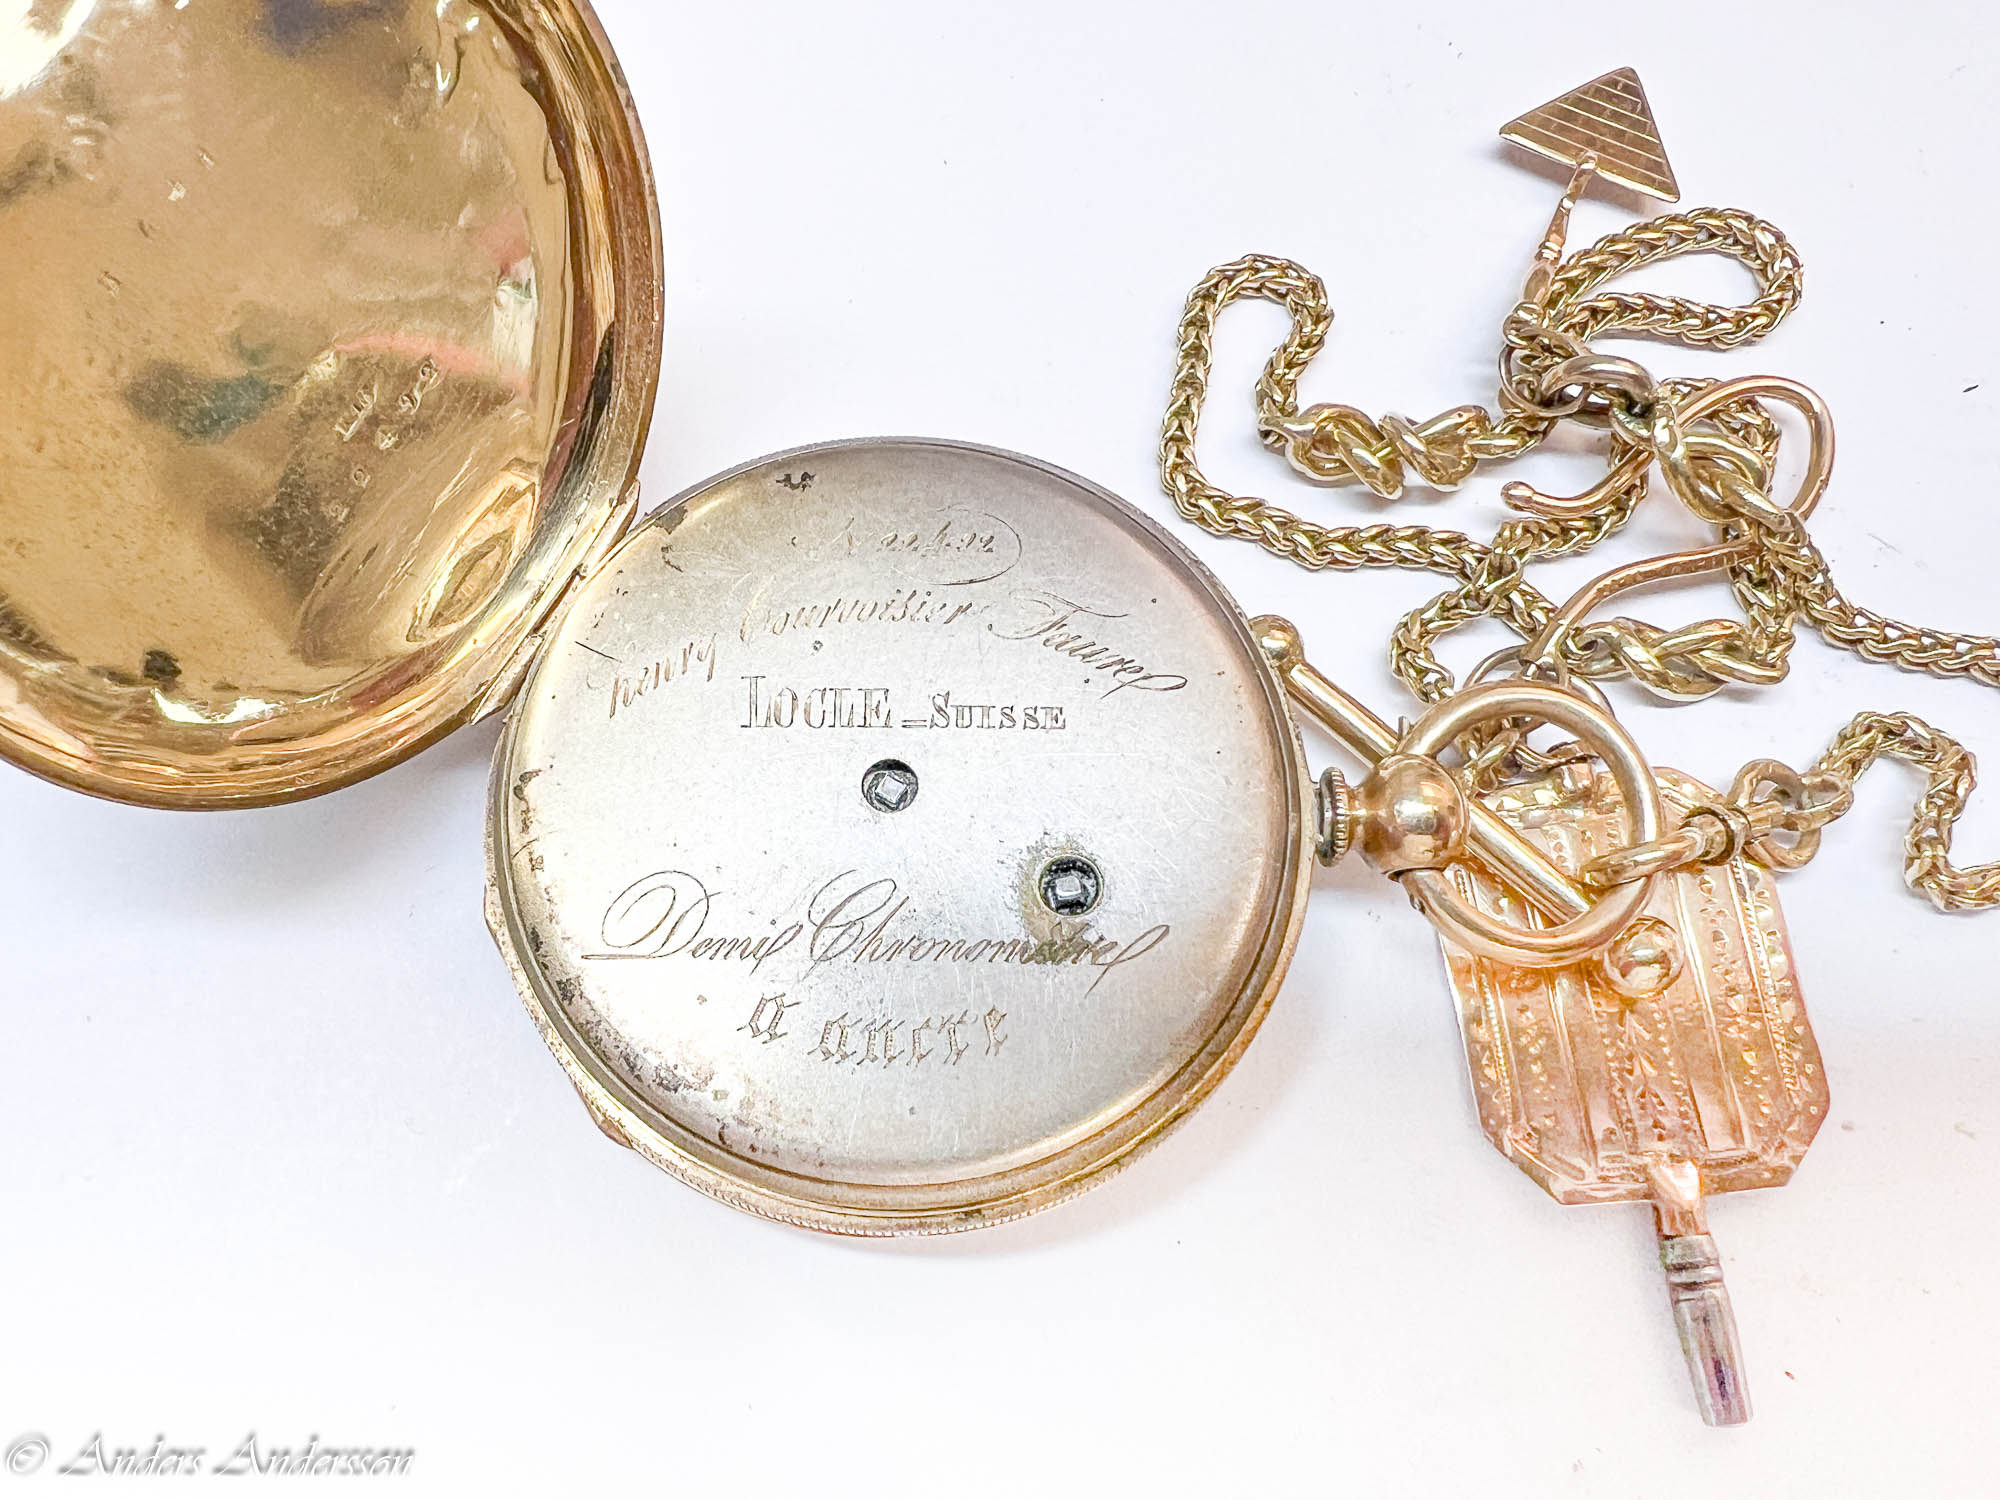
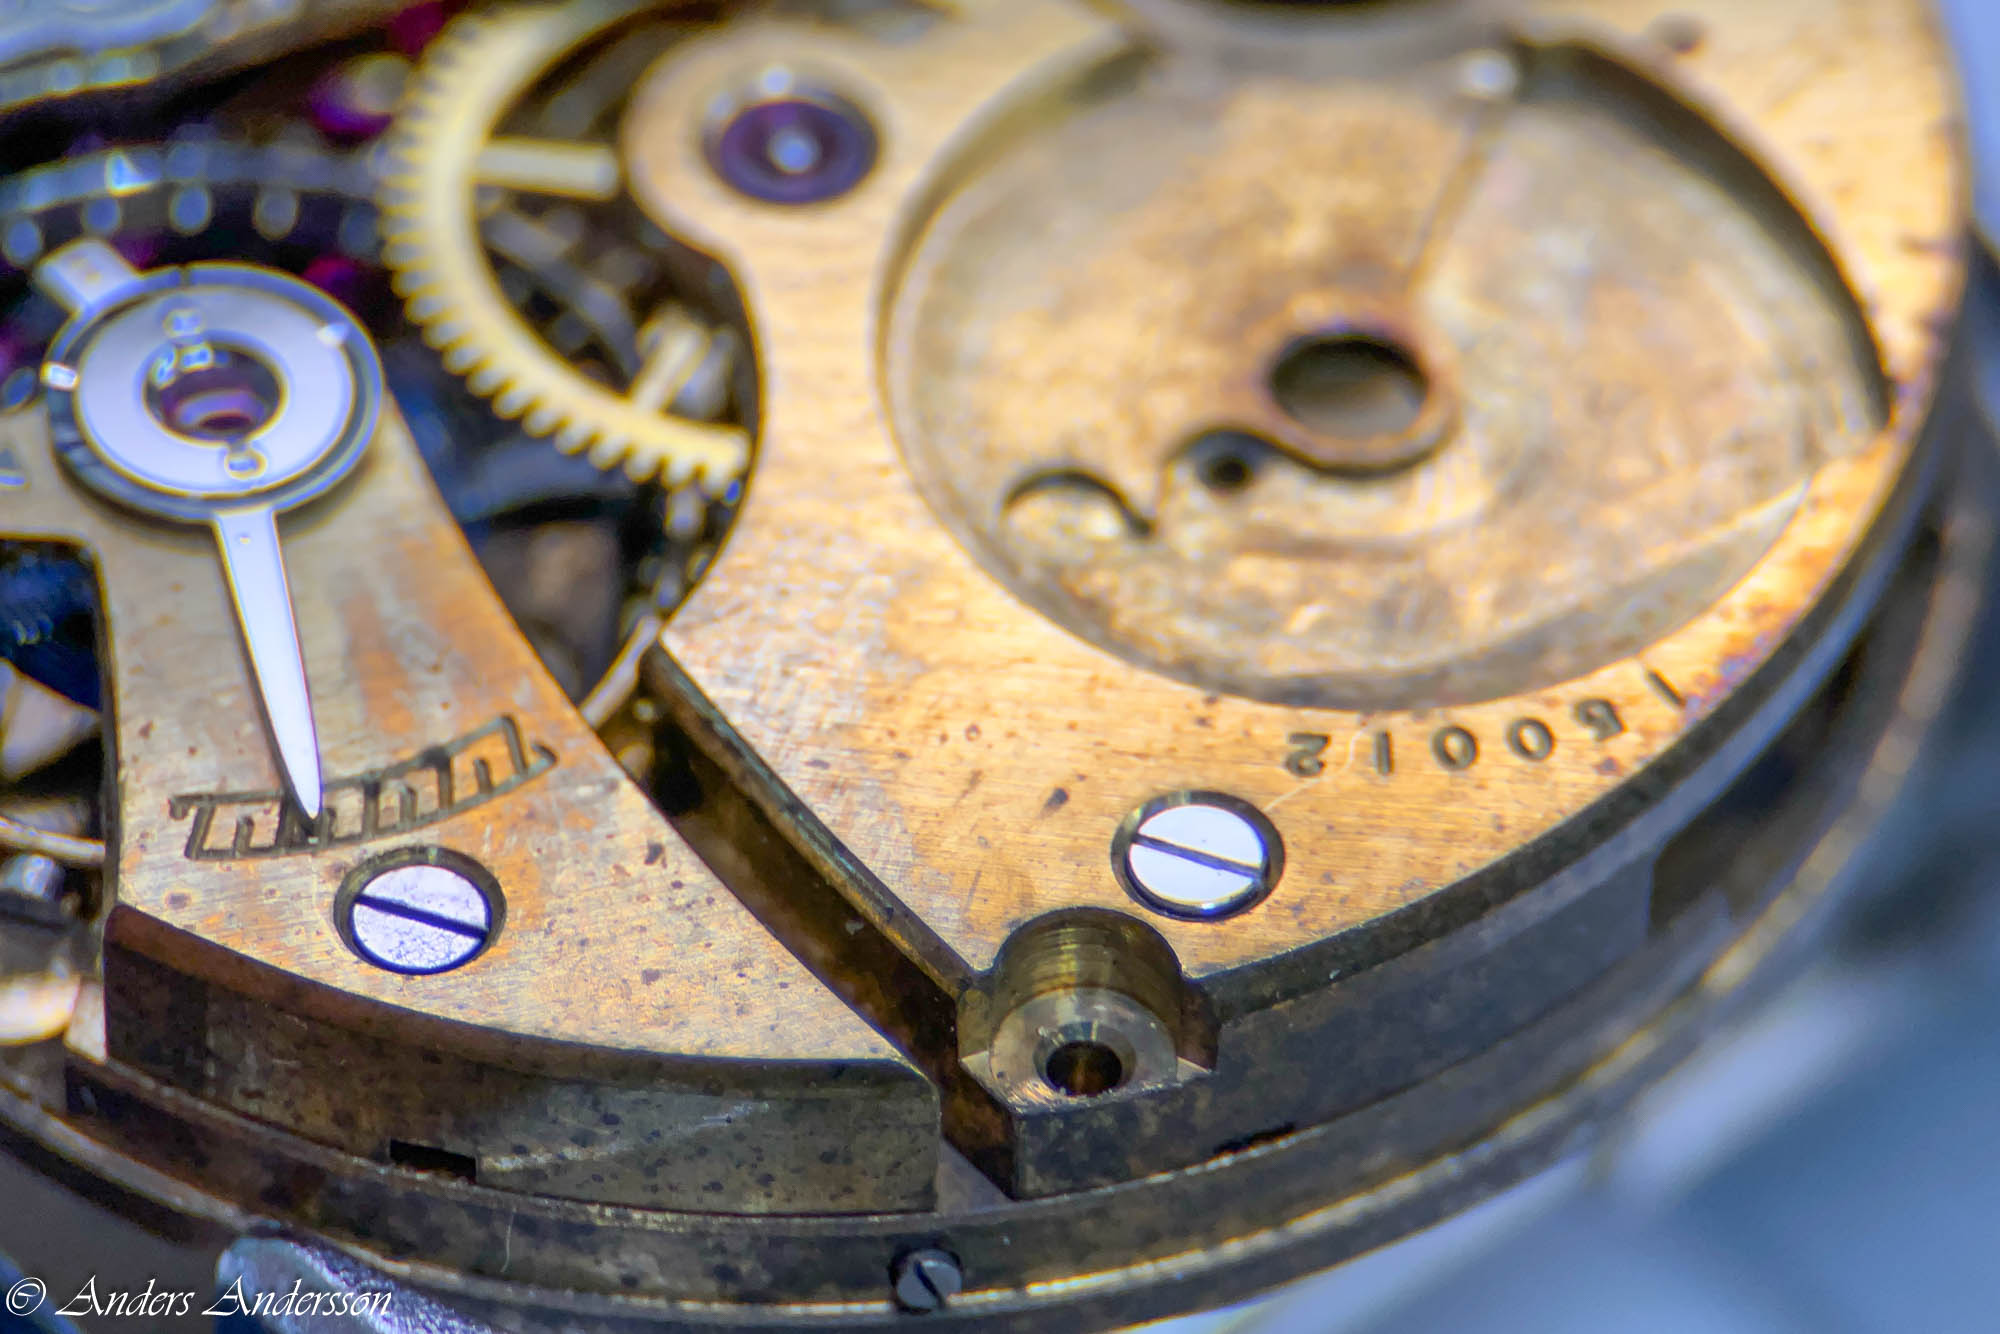
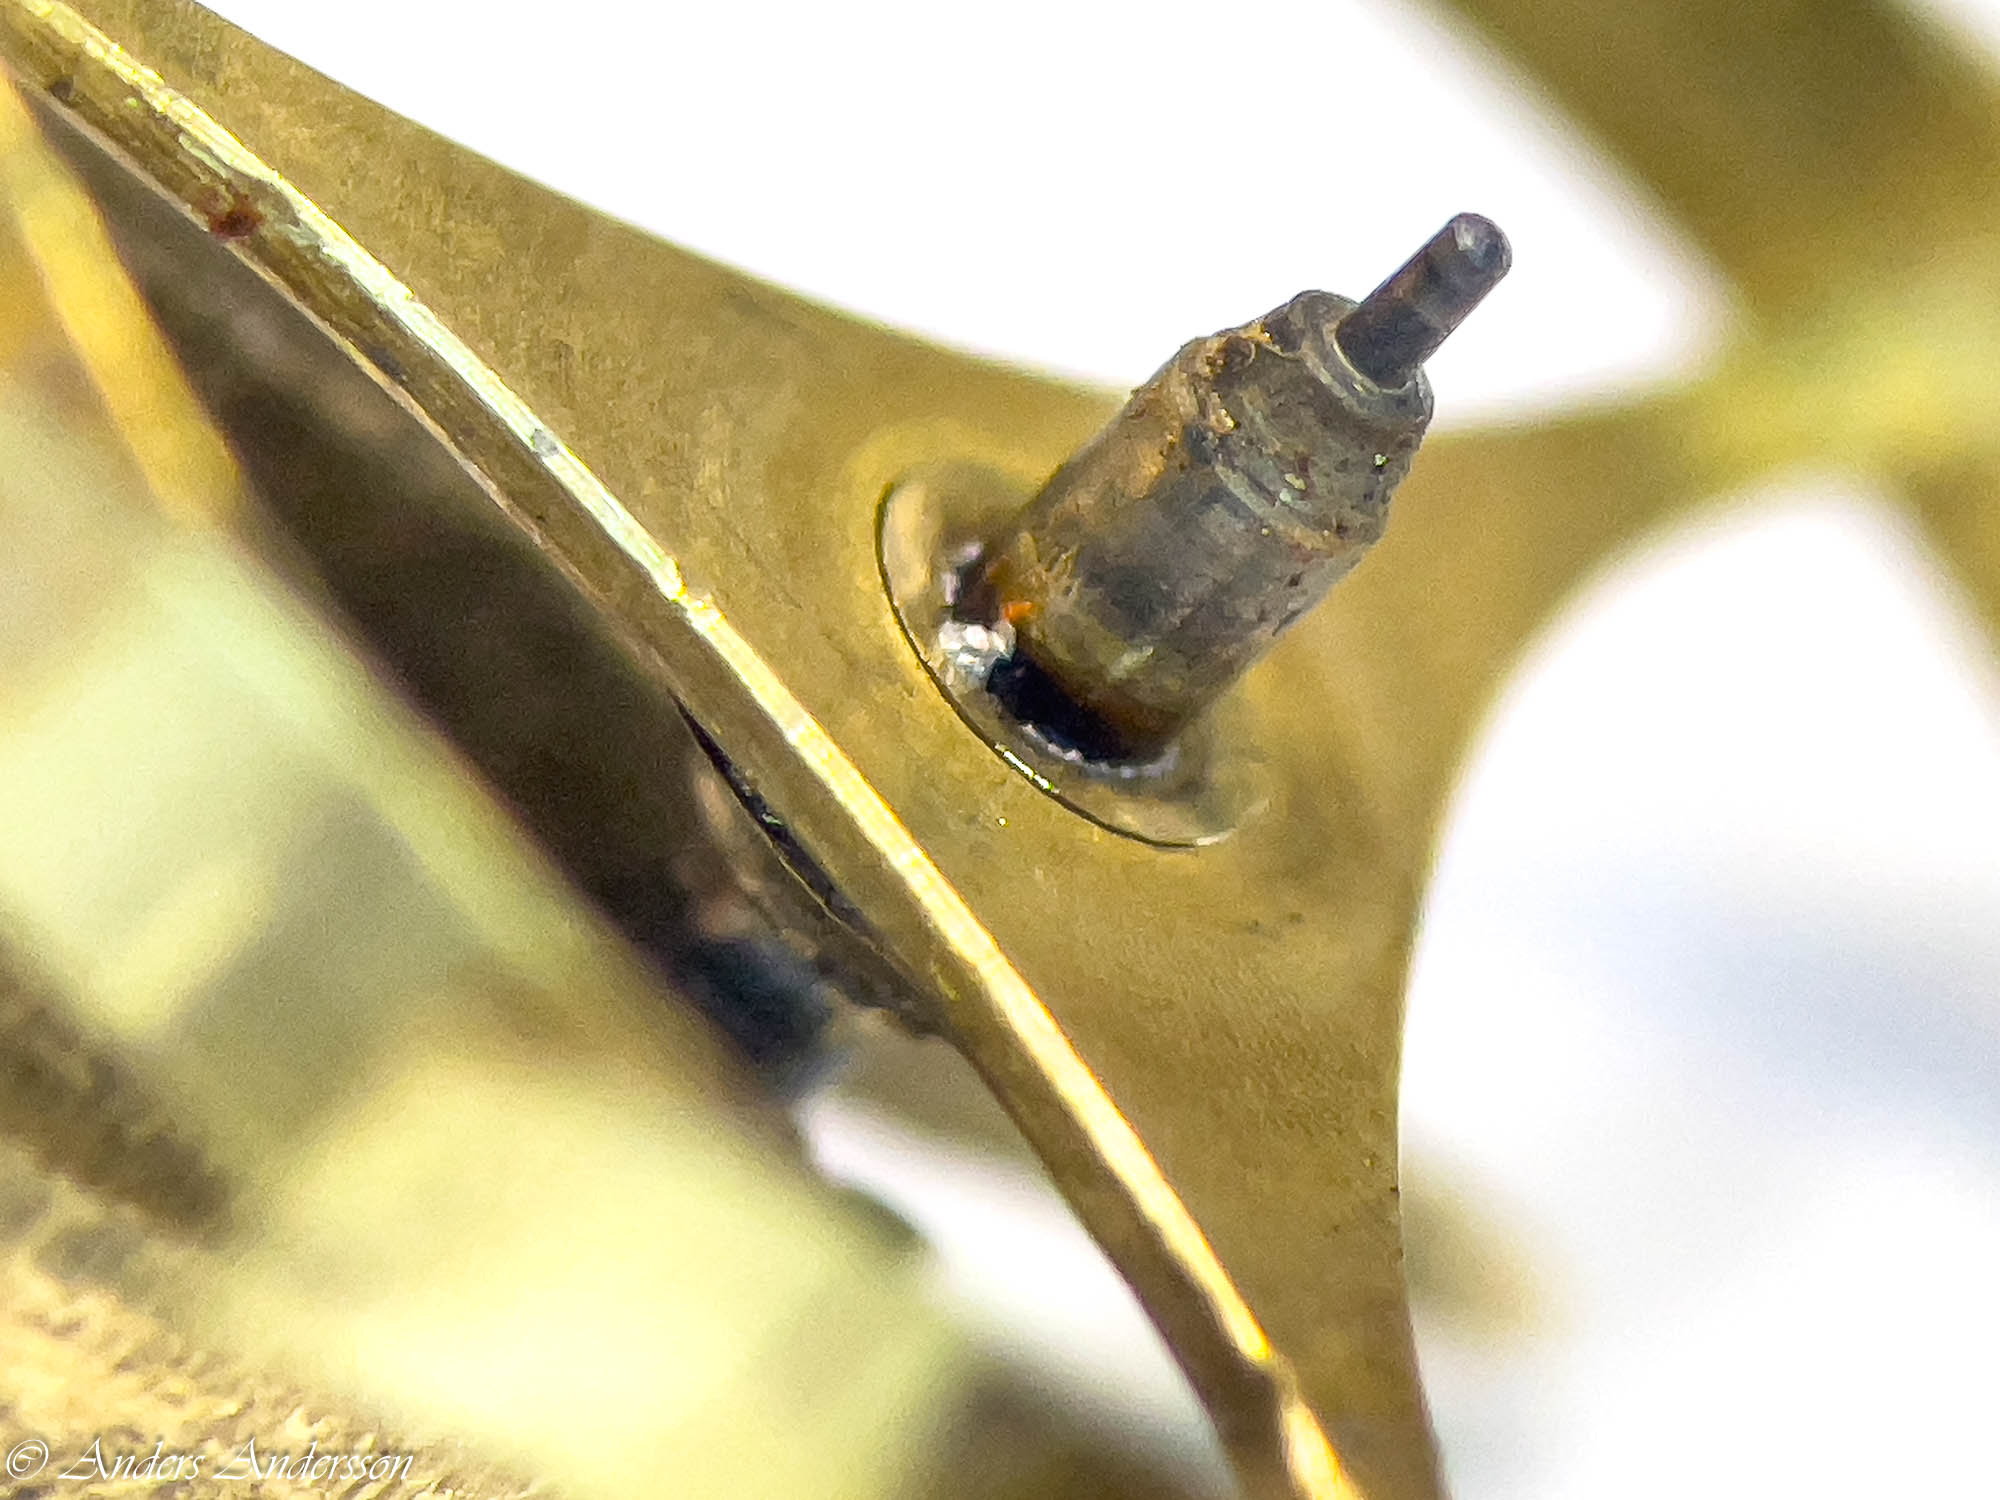
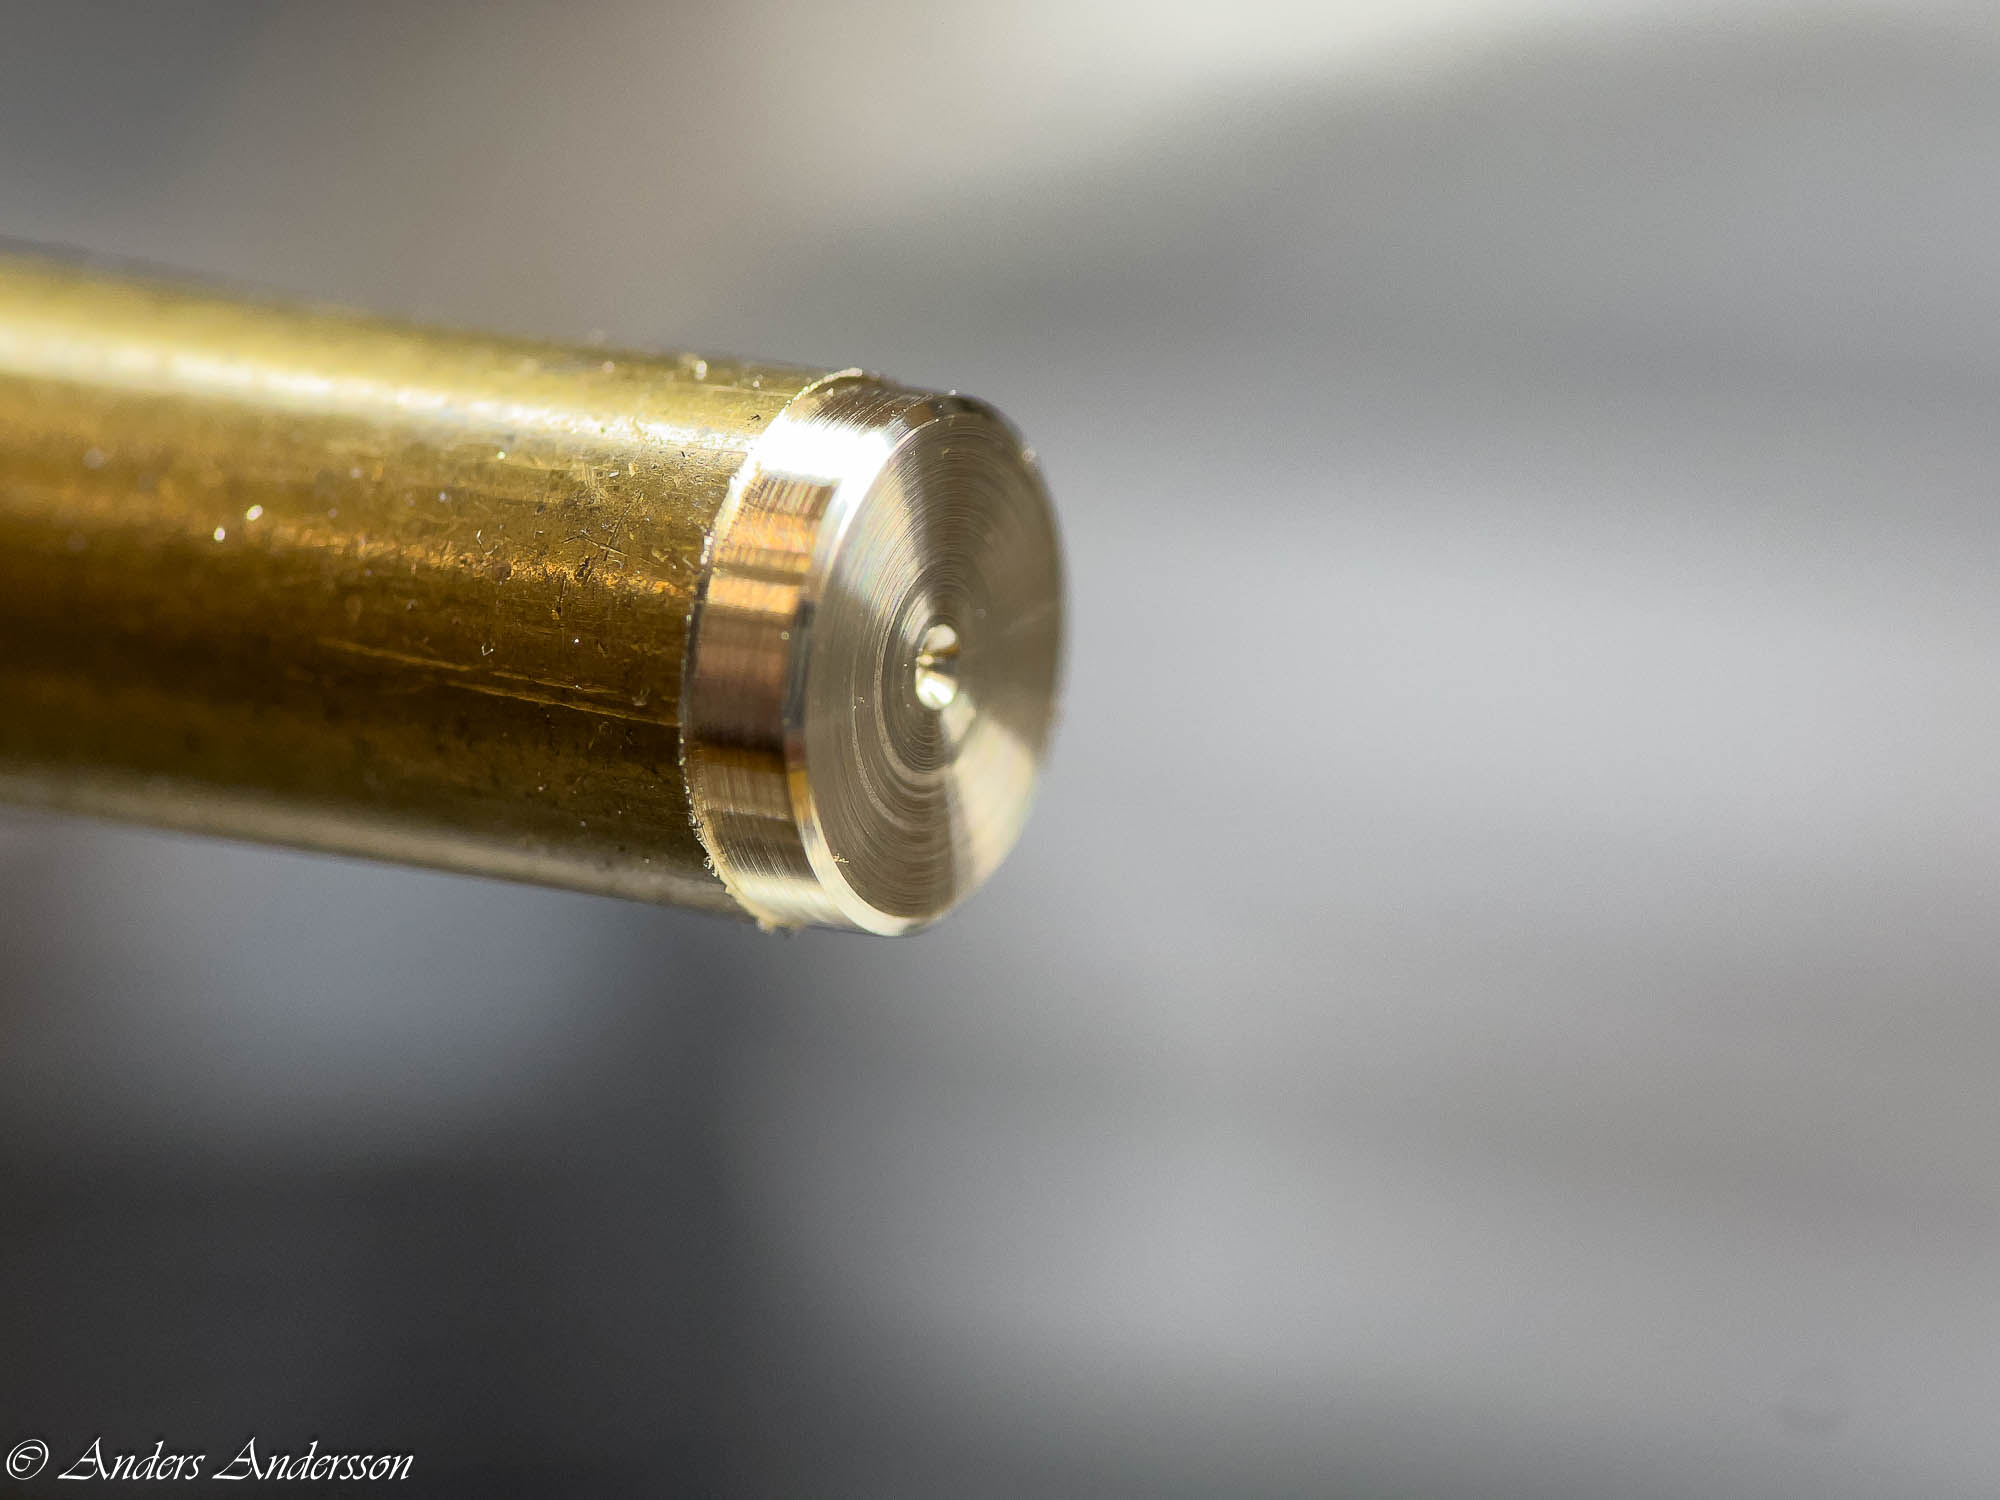
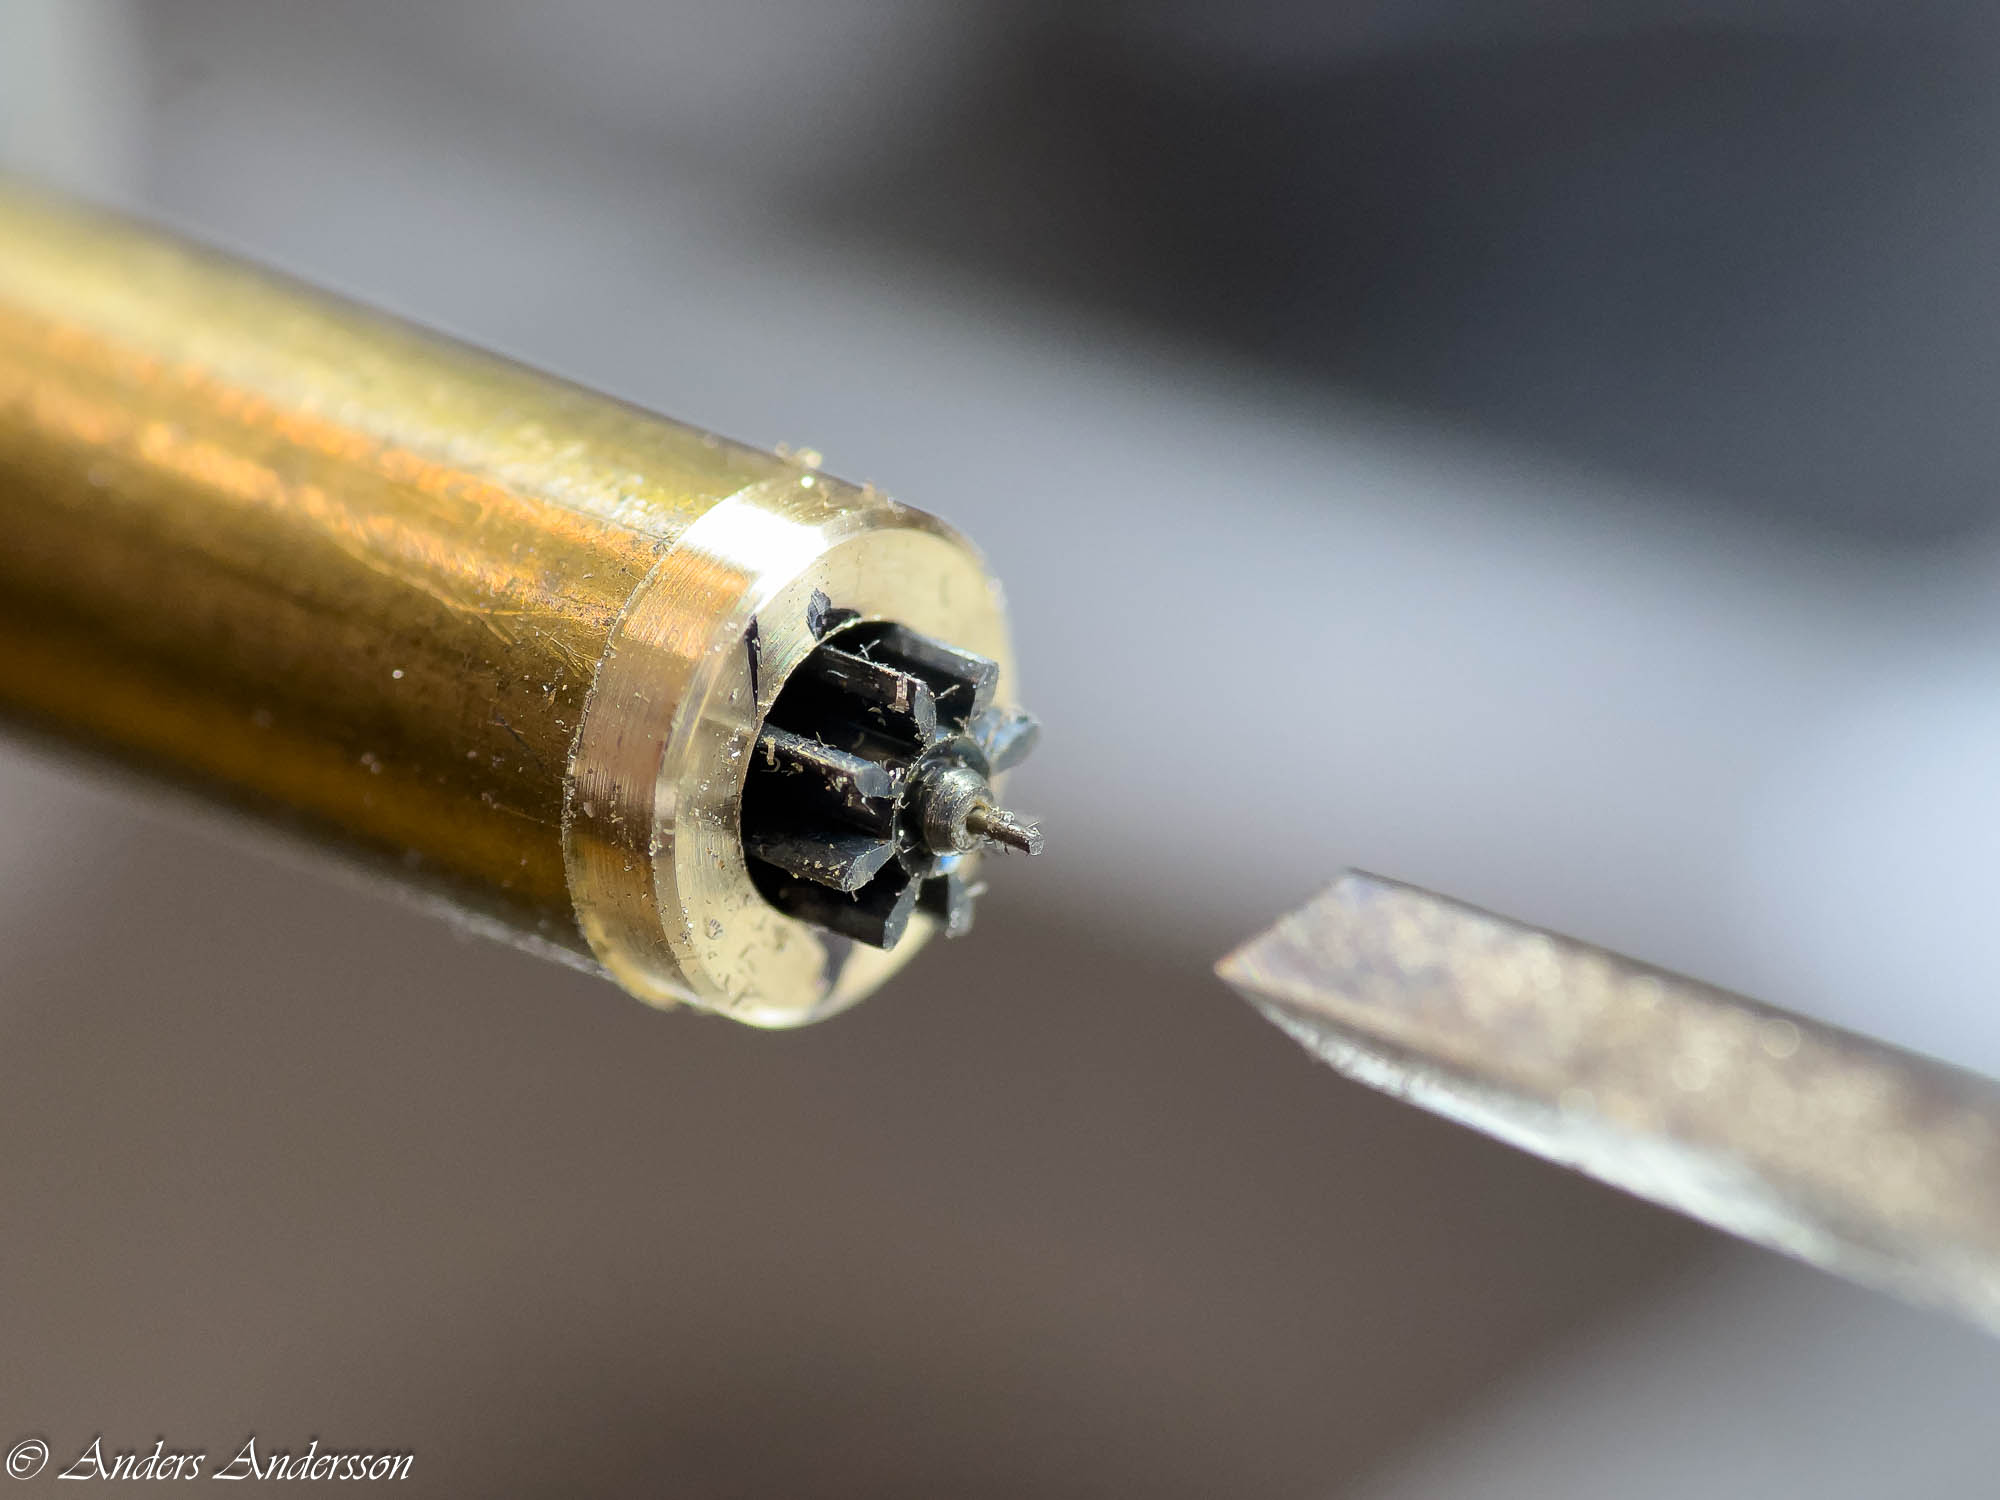
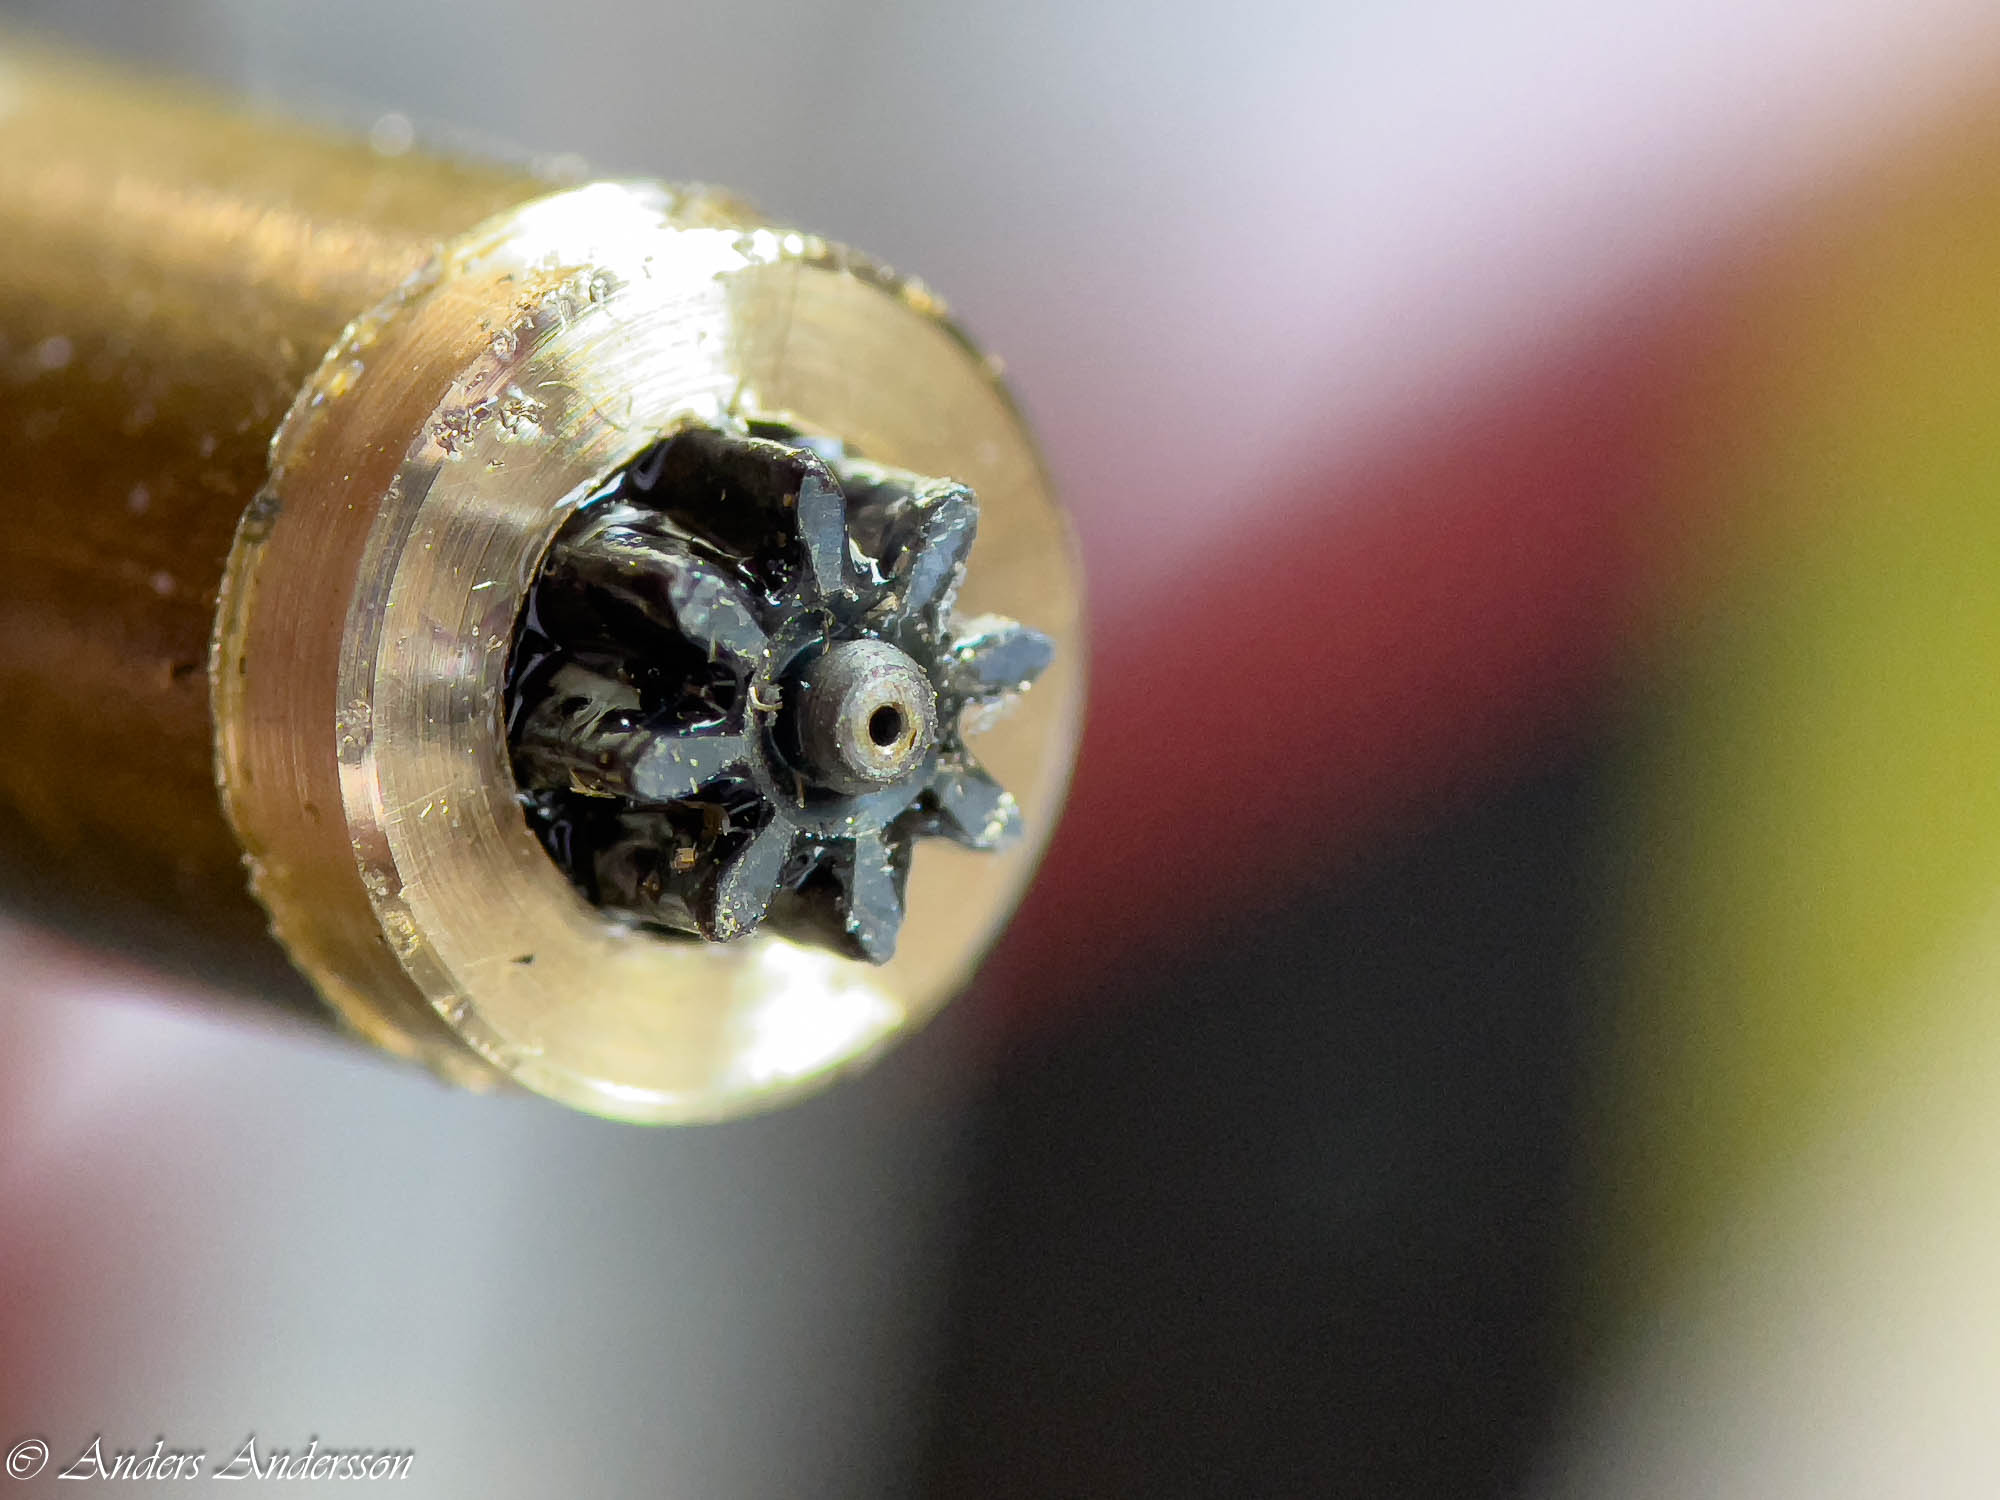
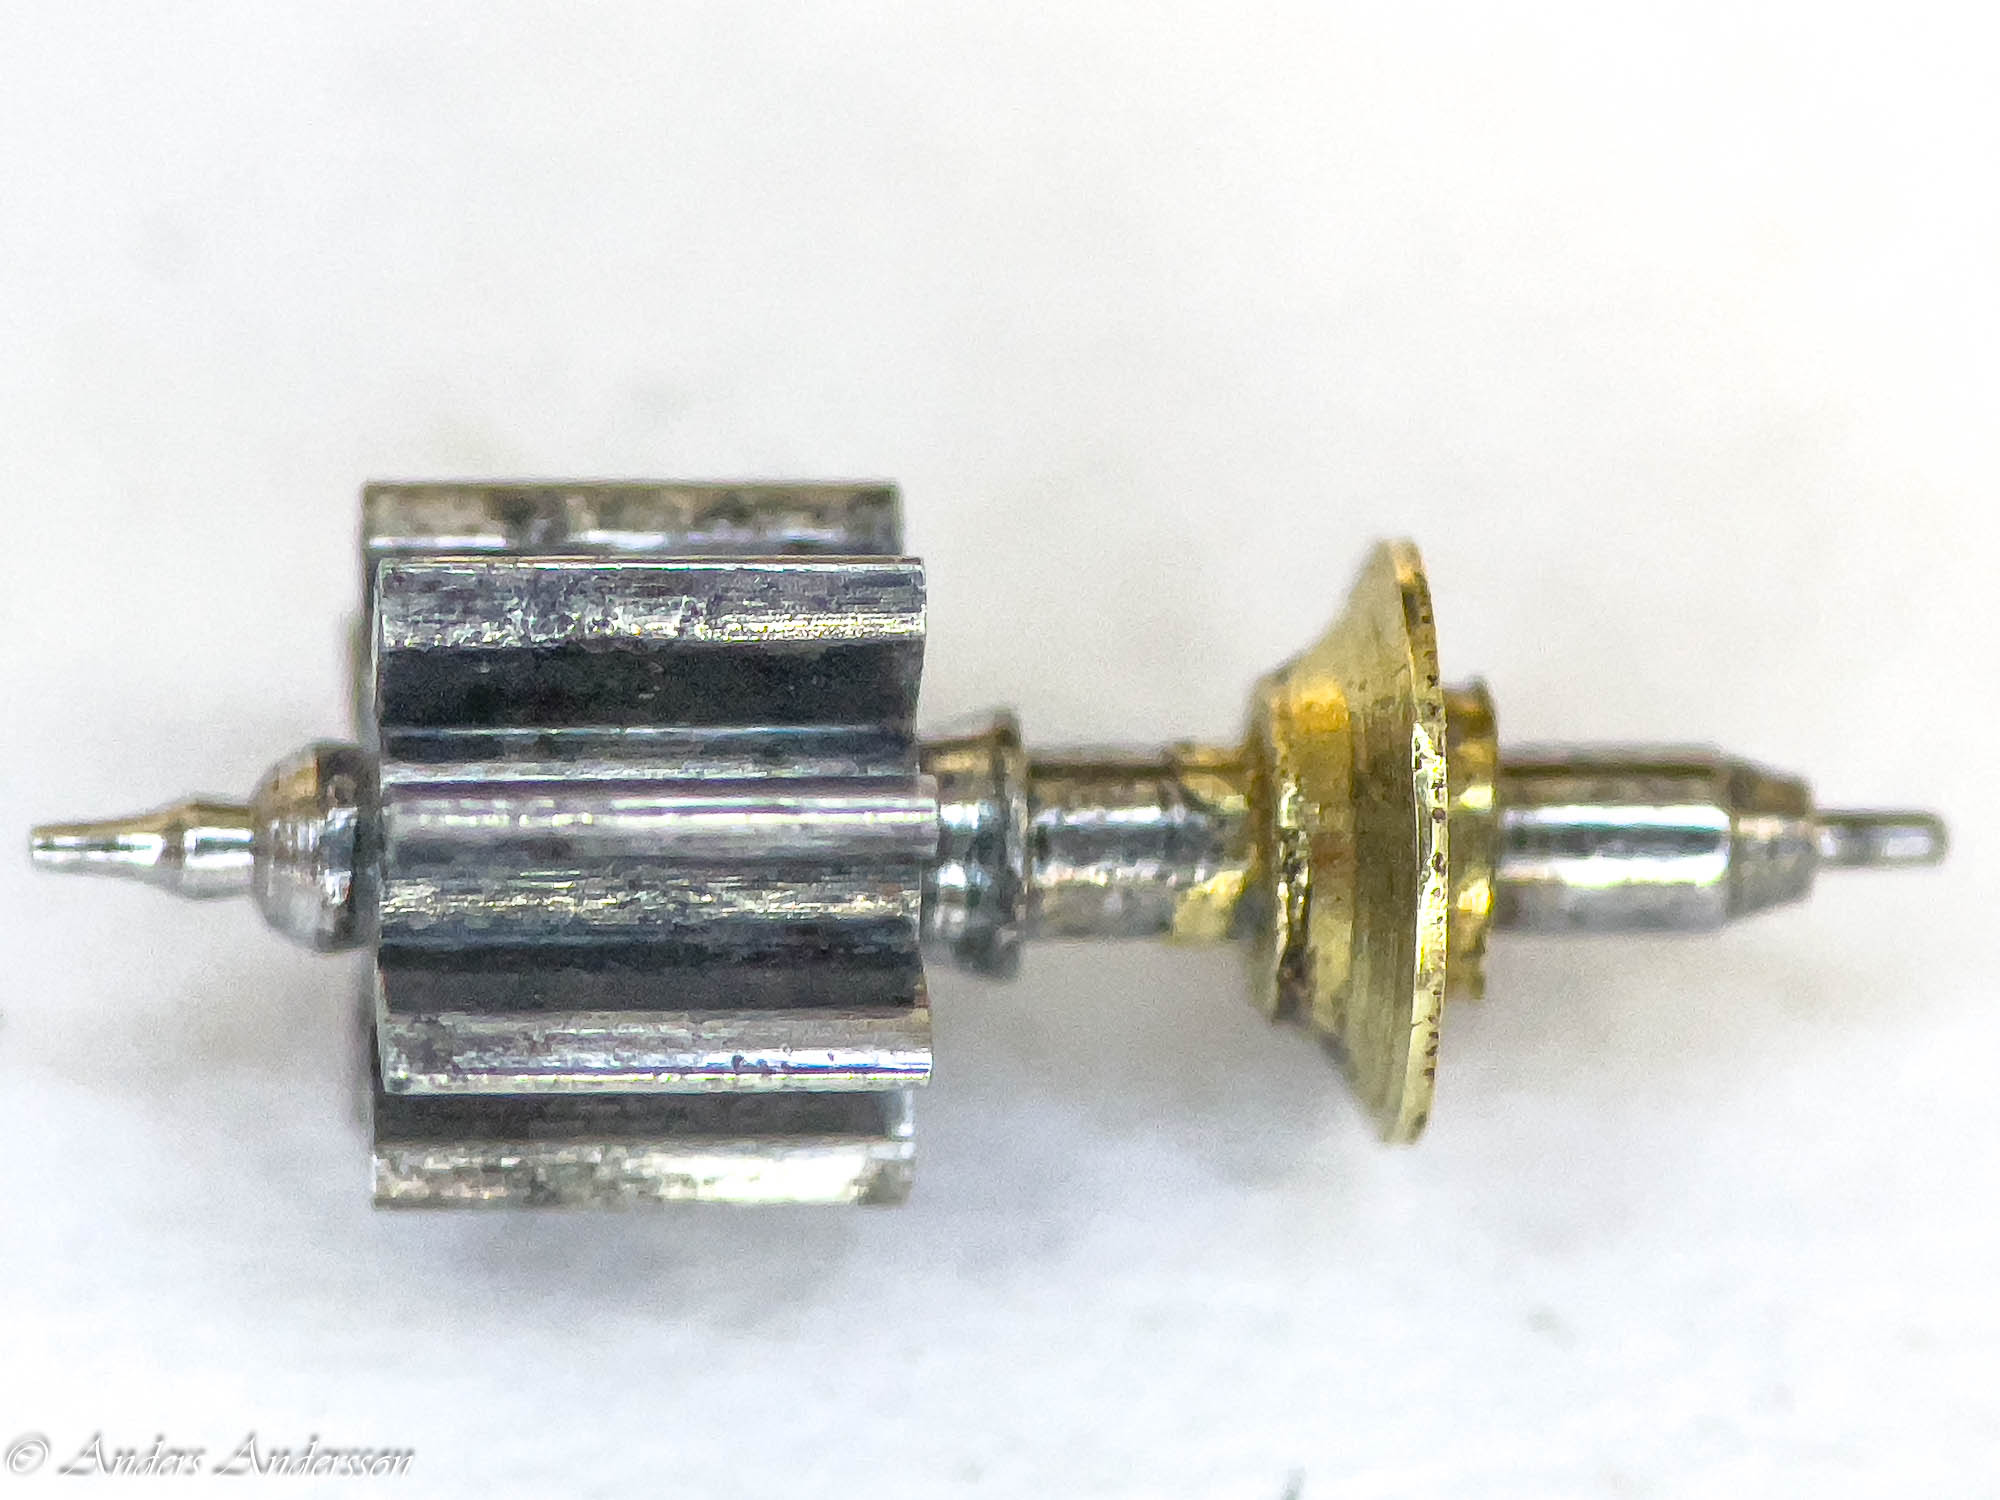
Här ser man att tappen är borta, man kan också ana rost samt att ytorna på själva driven ser skadade ut.
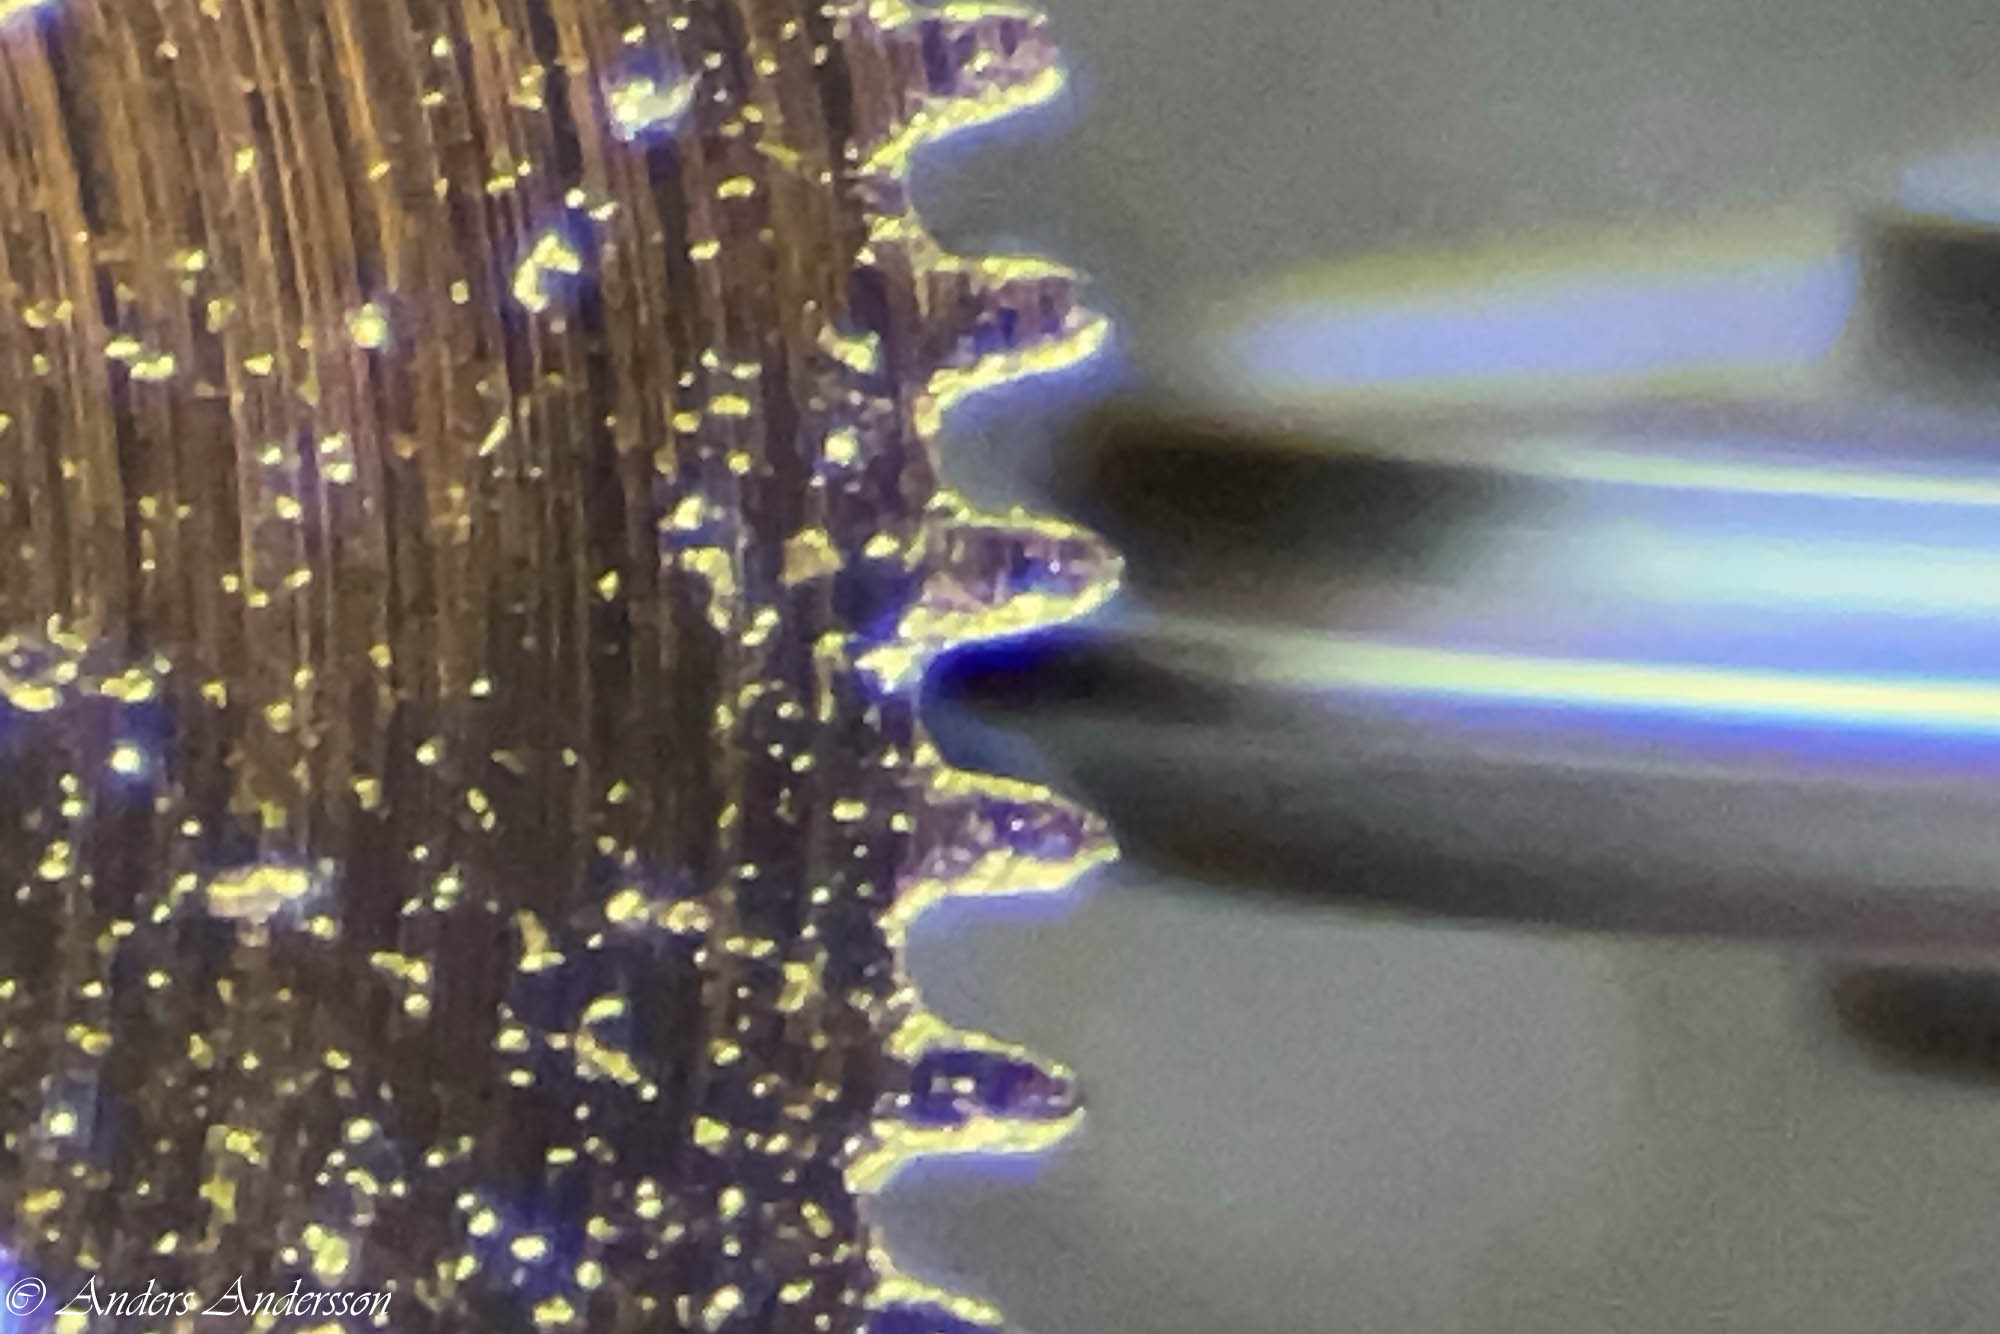
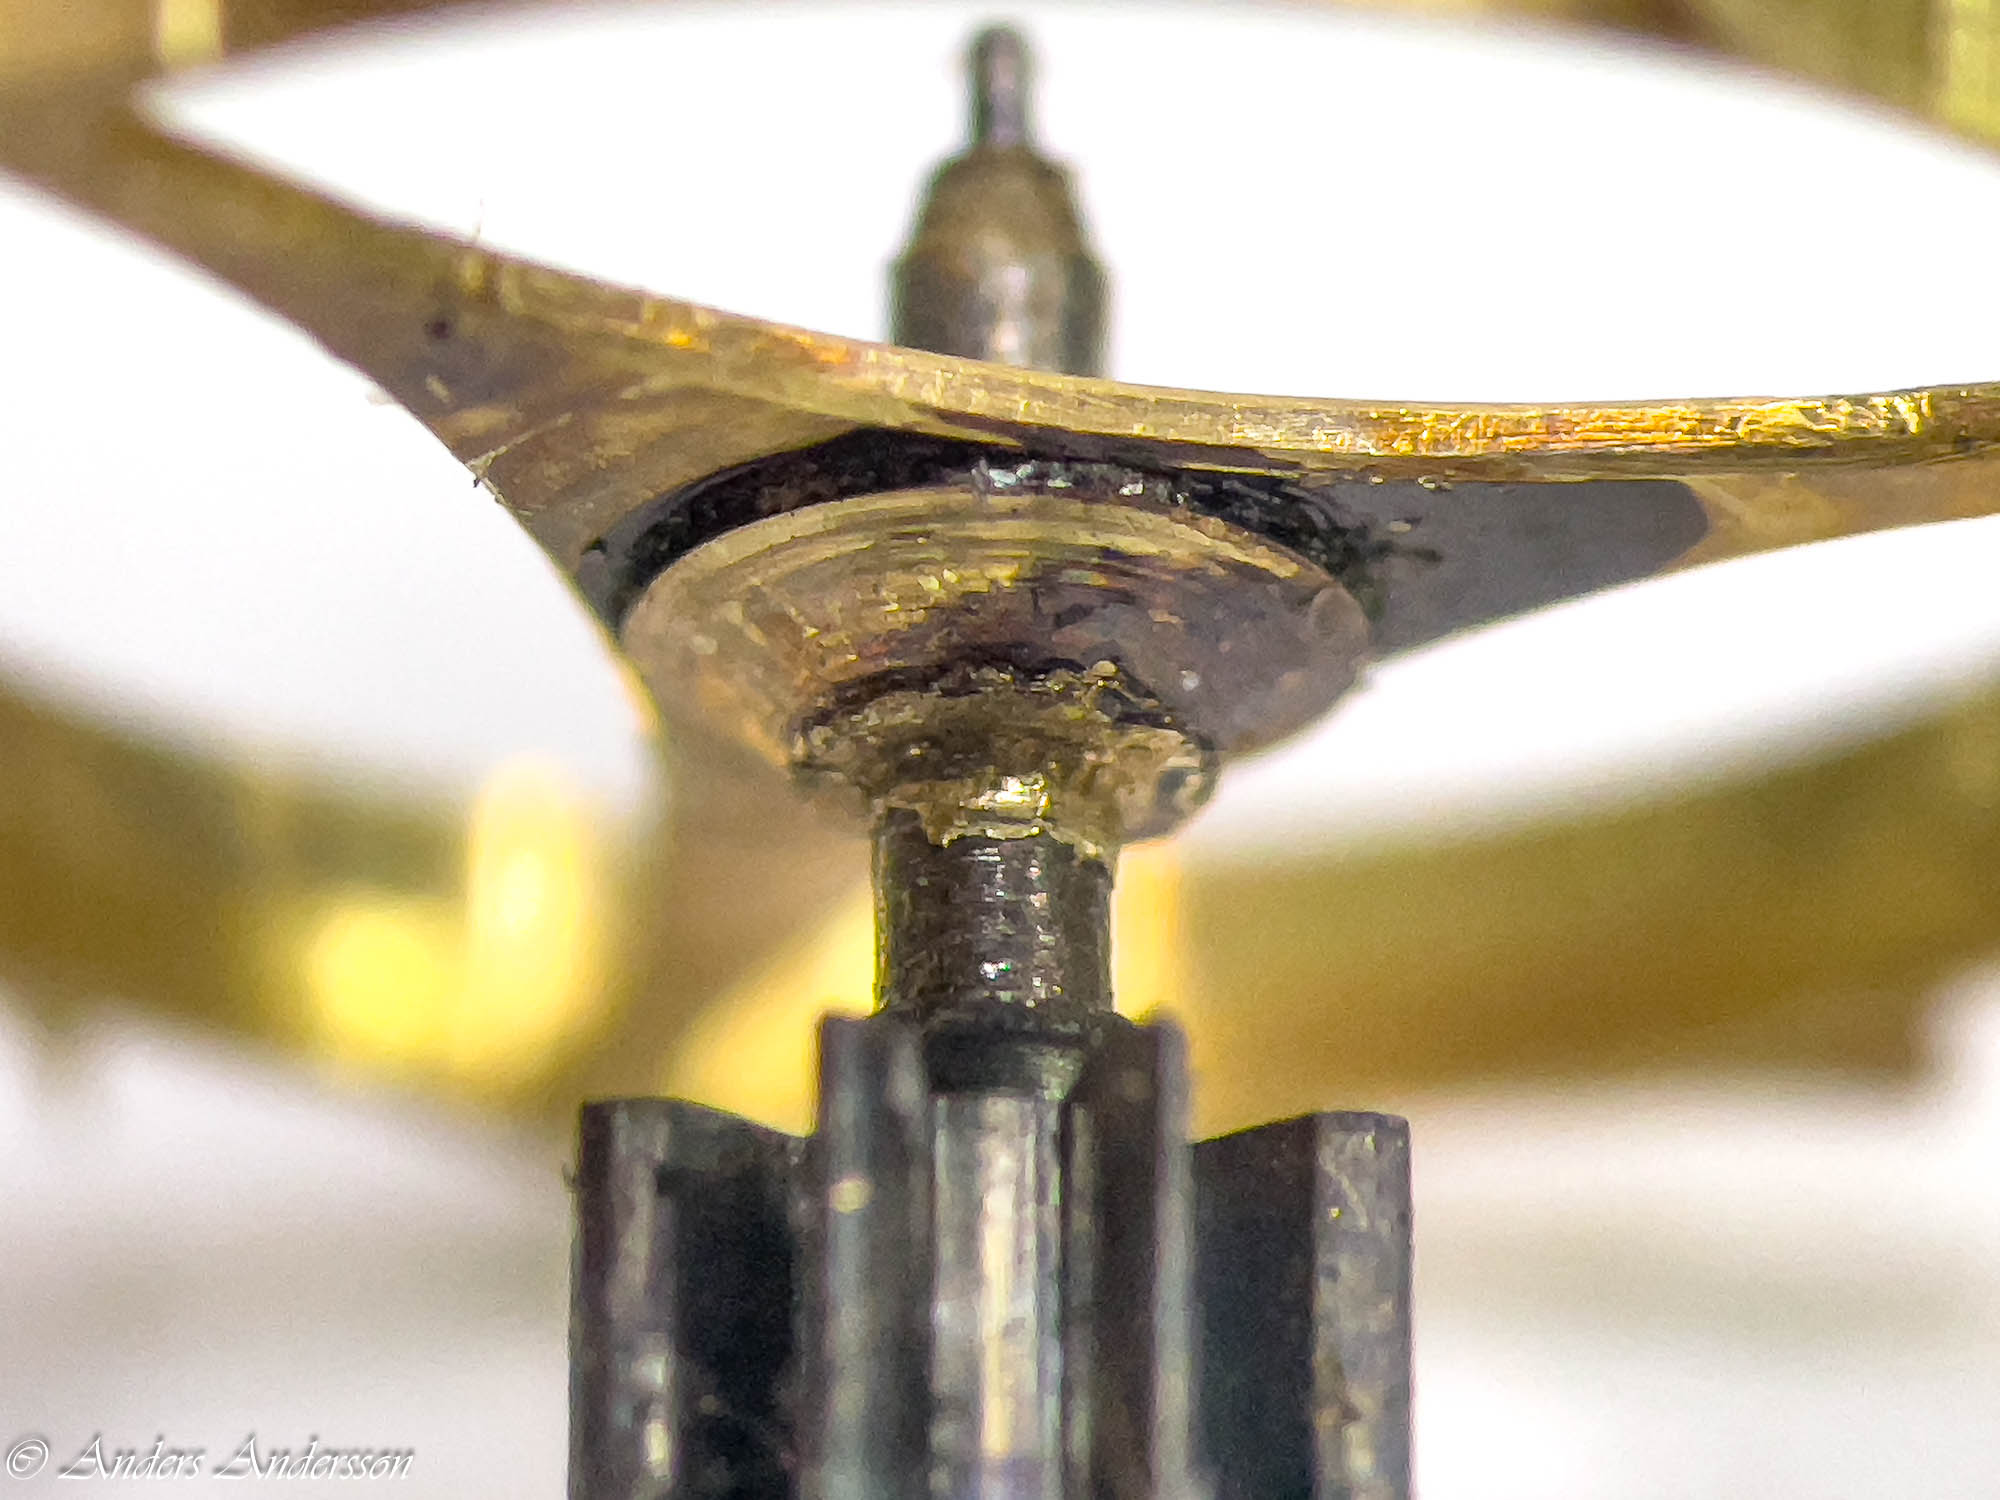
Här anas att driven även är skadad av slitage, gropar har bildats där hjulet är i ingrepp.
Det fanns tillräckligt med material för att kunna borra in en ny tapp, men skulle den slitna driven fungera tillräckligt bra för att klockan ändå skulle gå skapligt?
Ytterligare ett alternativ skulle vara att hitta eller tillverka en ny axel och driv.
Efter diskussion med kunden beslöts att jag skulle prova att sätta in en ny tapp för att se om klockan skulle fungera. Den hade ju trots allt fungerat innan tappen gick av.
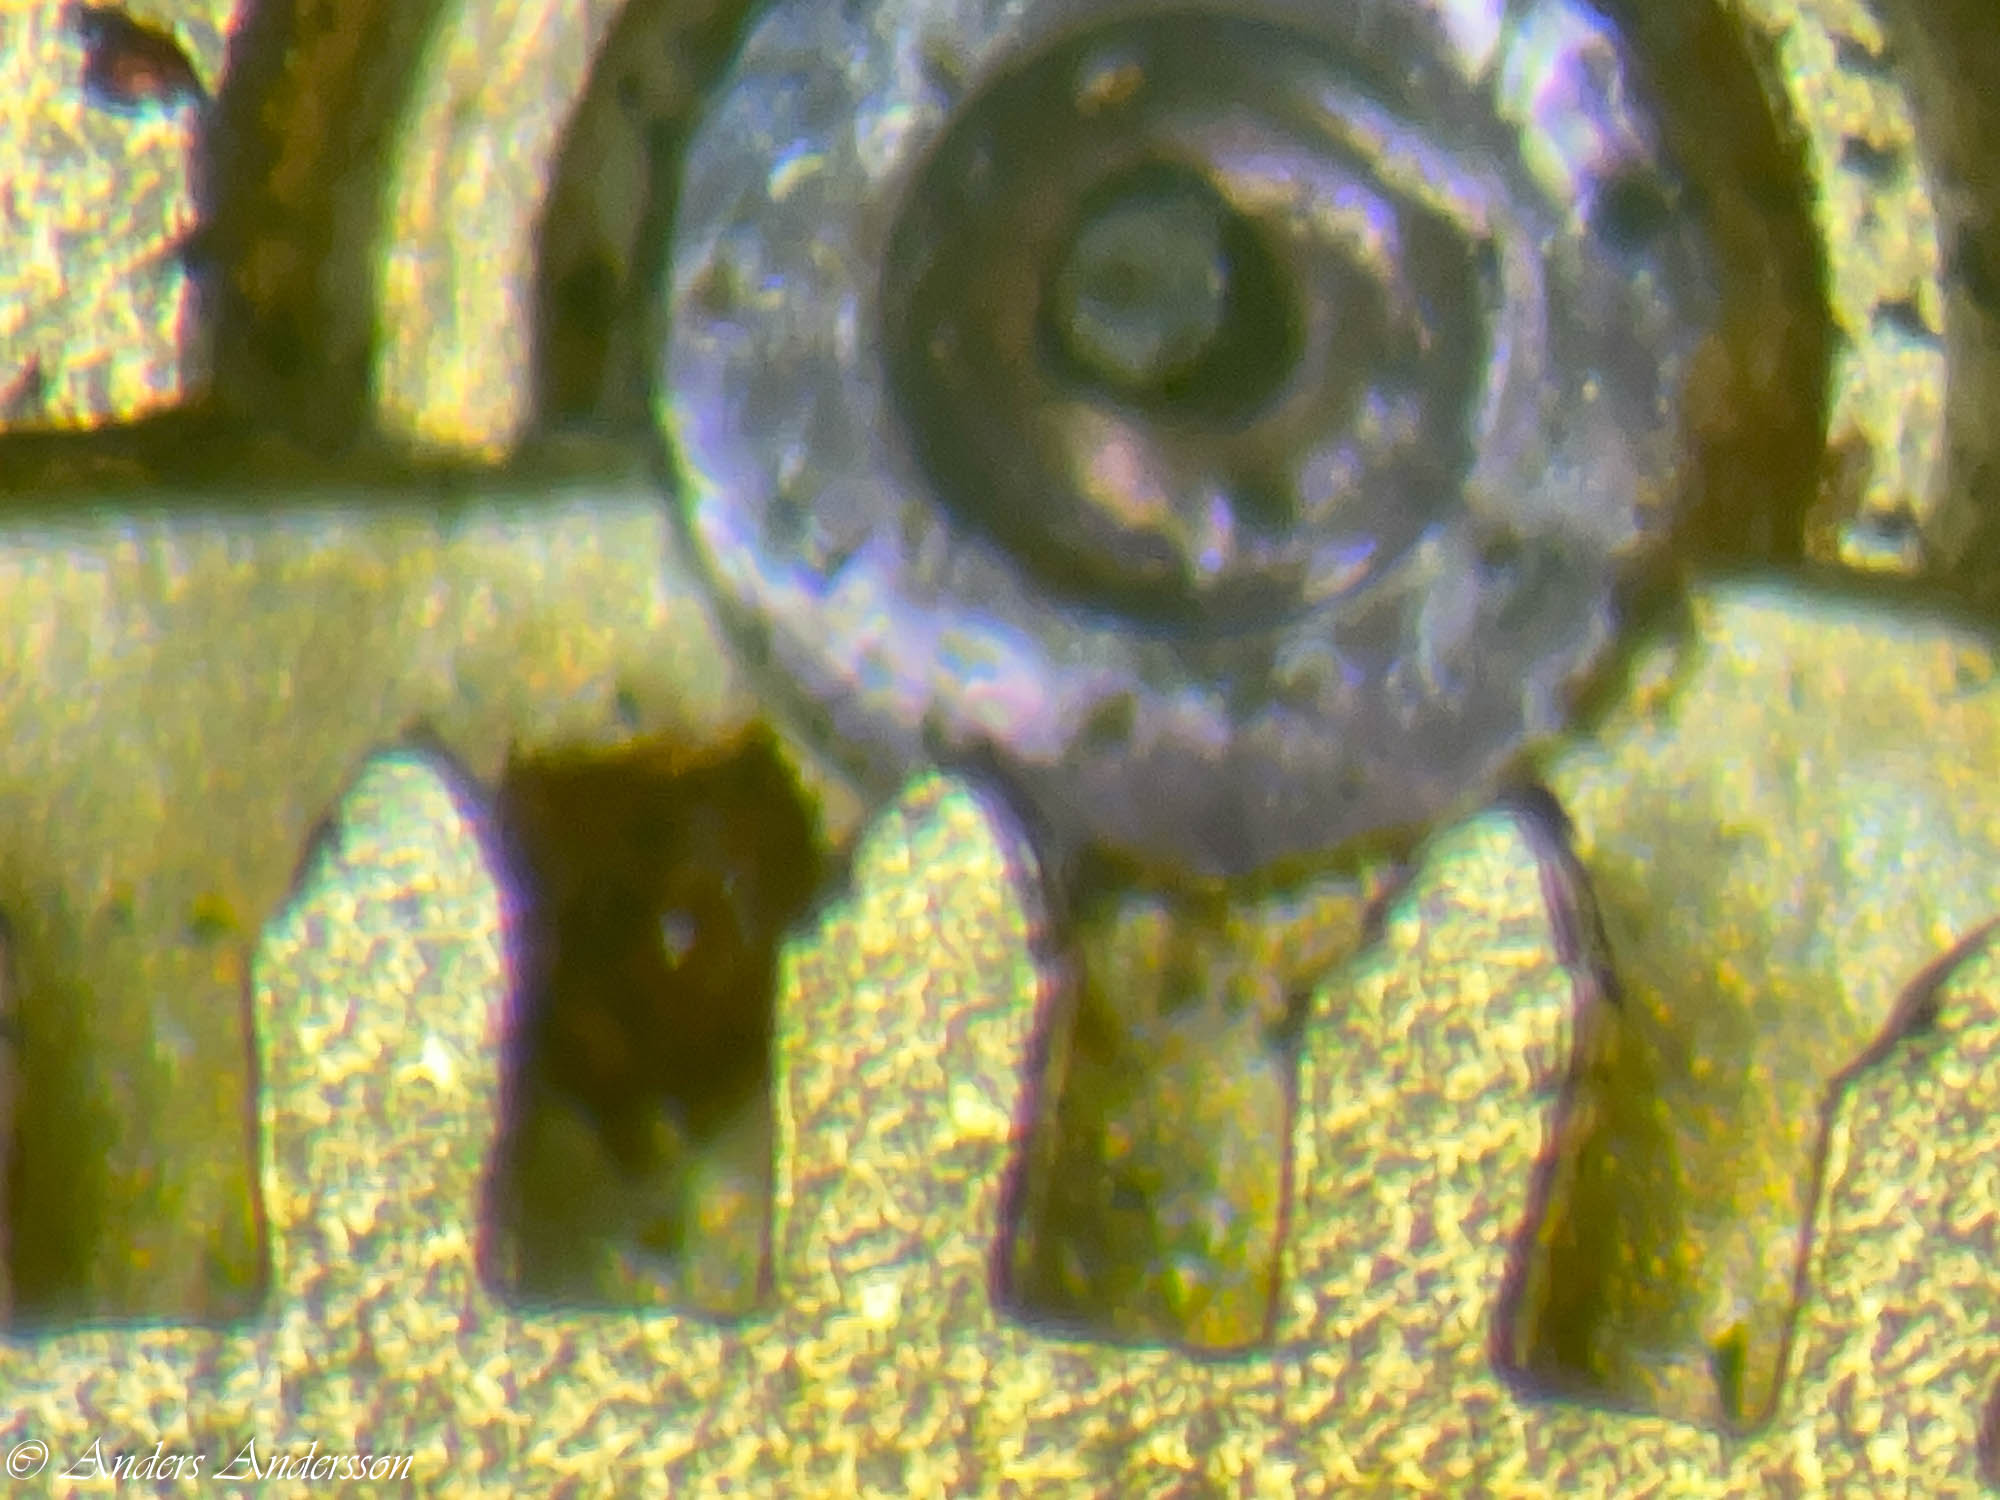
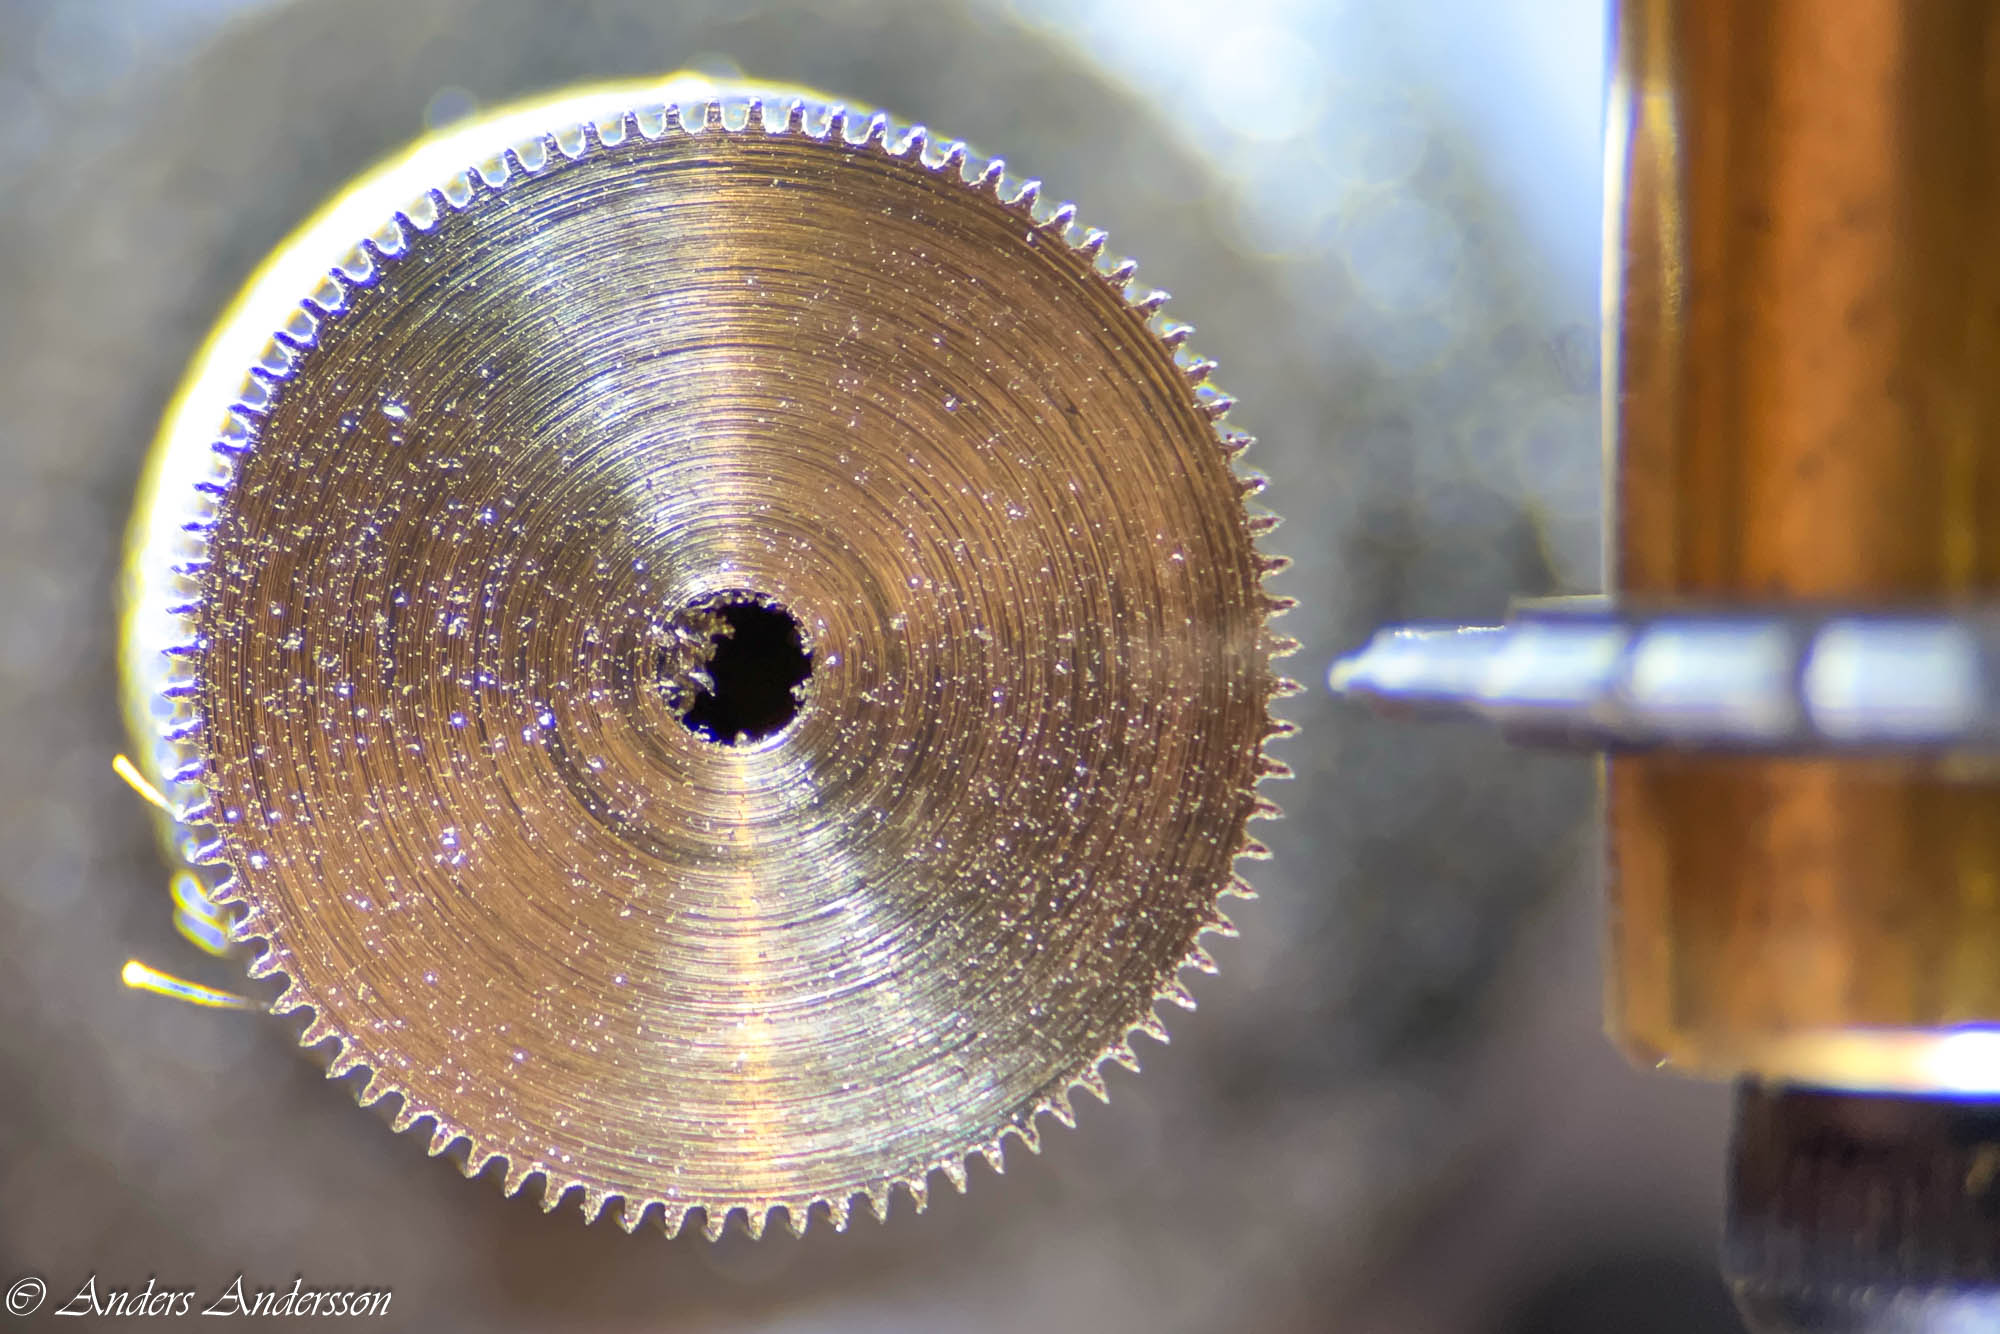
Här ser man hur även hjulet har skadade tänder. I botten på hålet syns den avbrutna gånghjulstappen.
Det första jag gjorde när kunden bestämt sig var att försöka kontrollera ingreppet.
I mitt mikroskop kunde jag mäta upp centrumavståndet och storleken på hjul och driv.
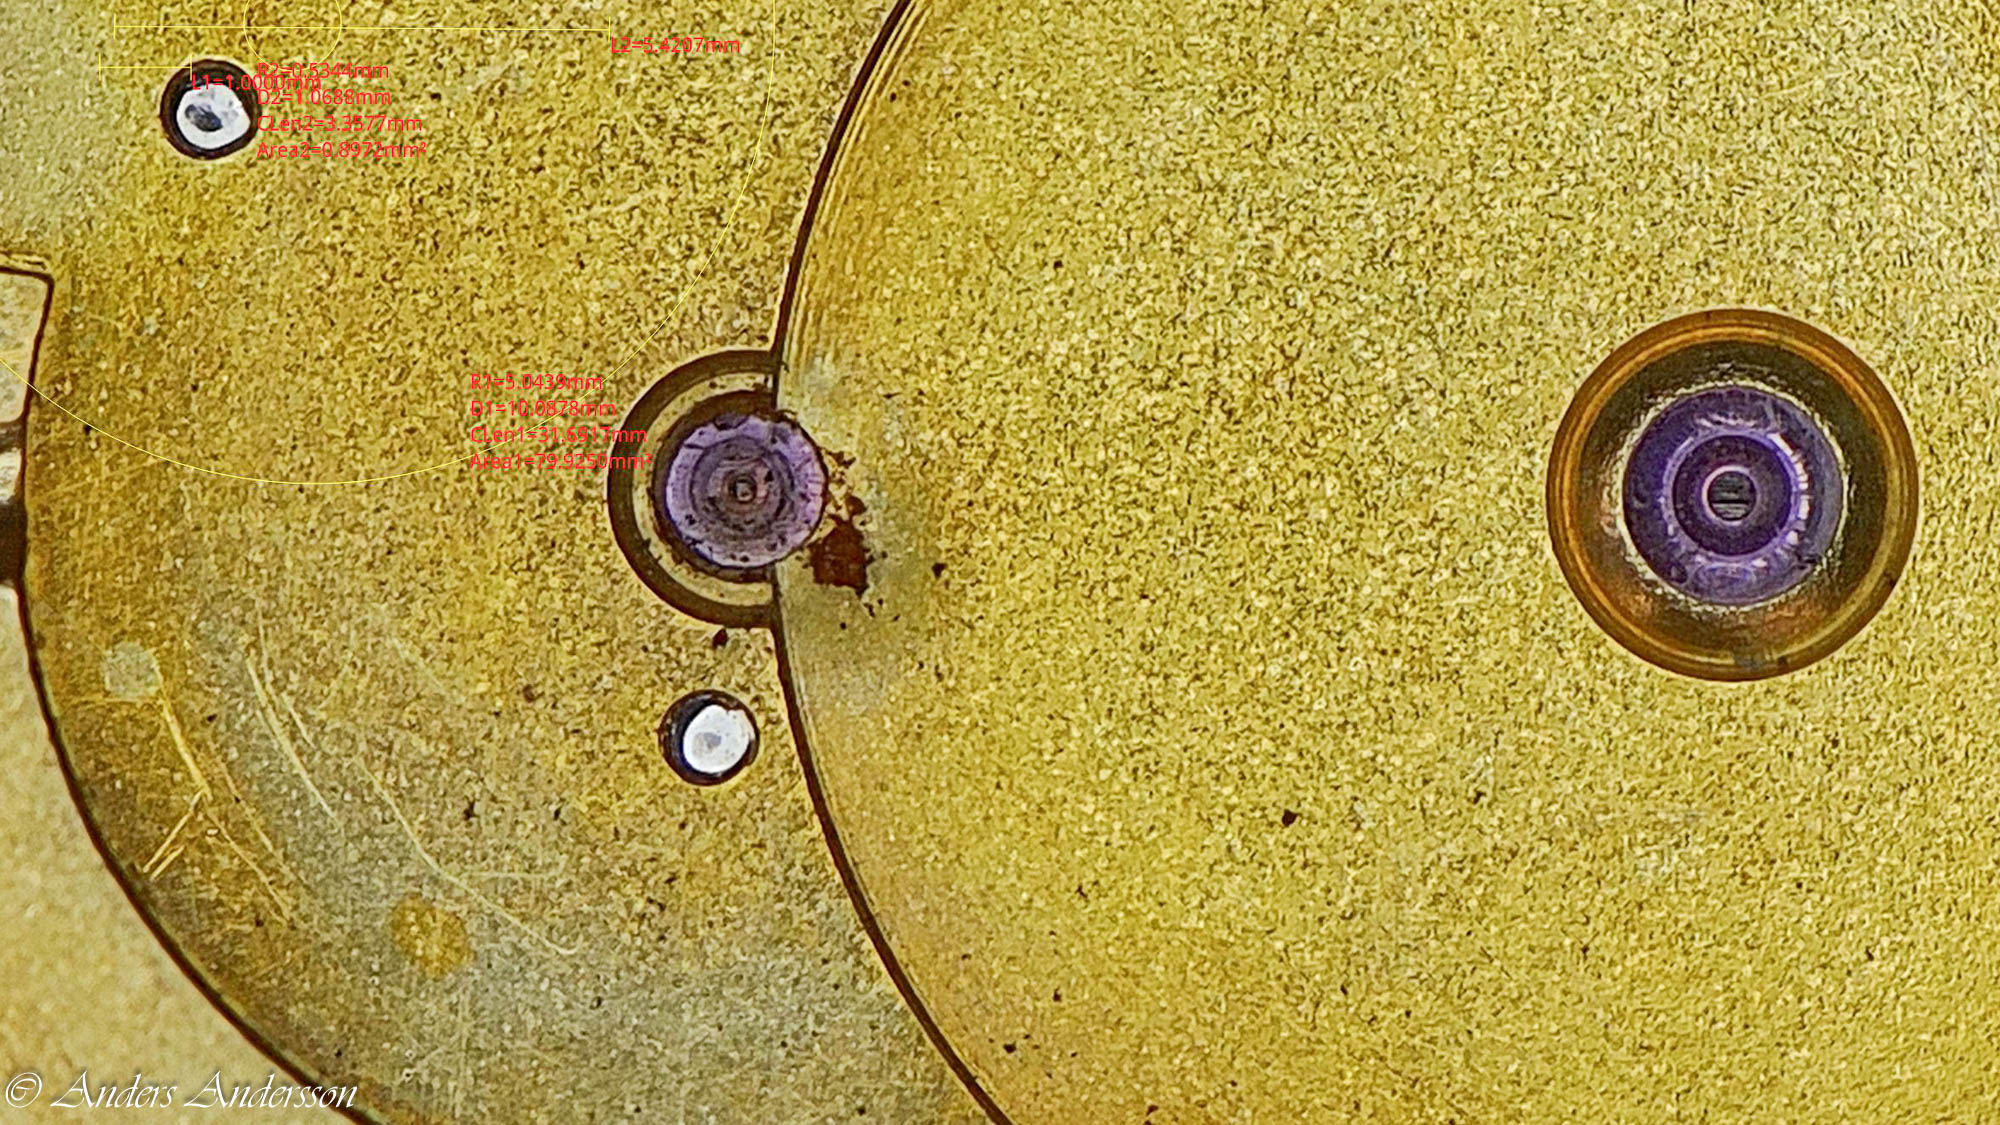
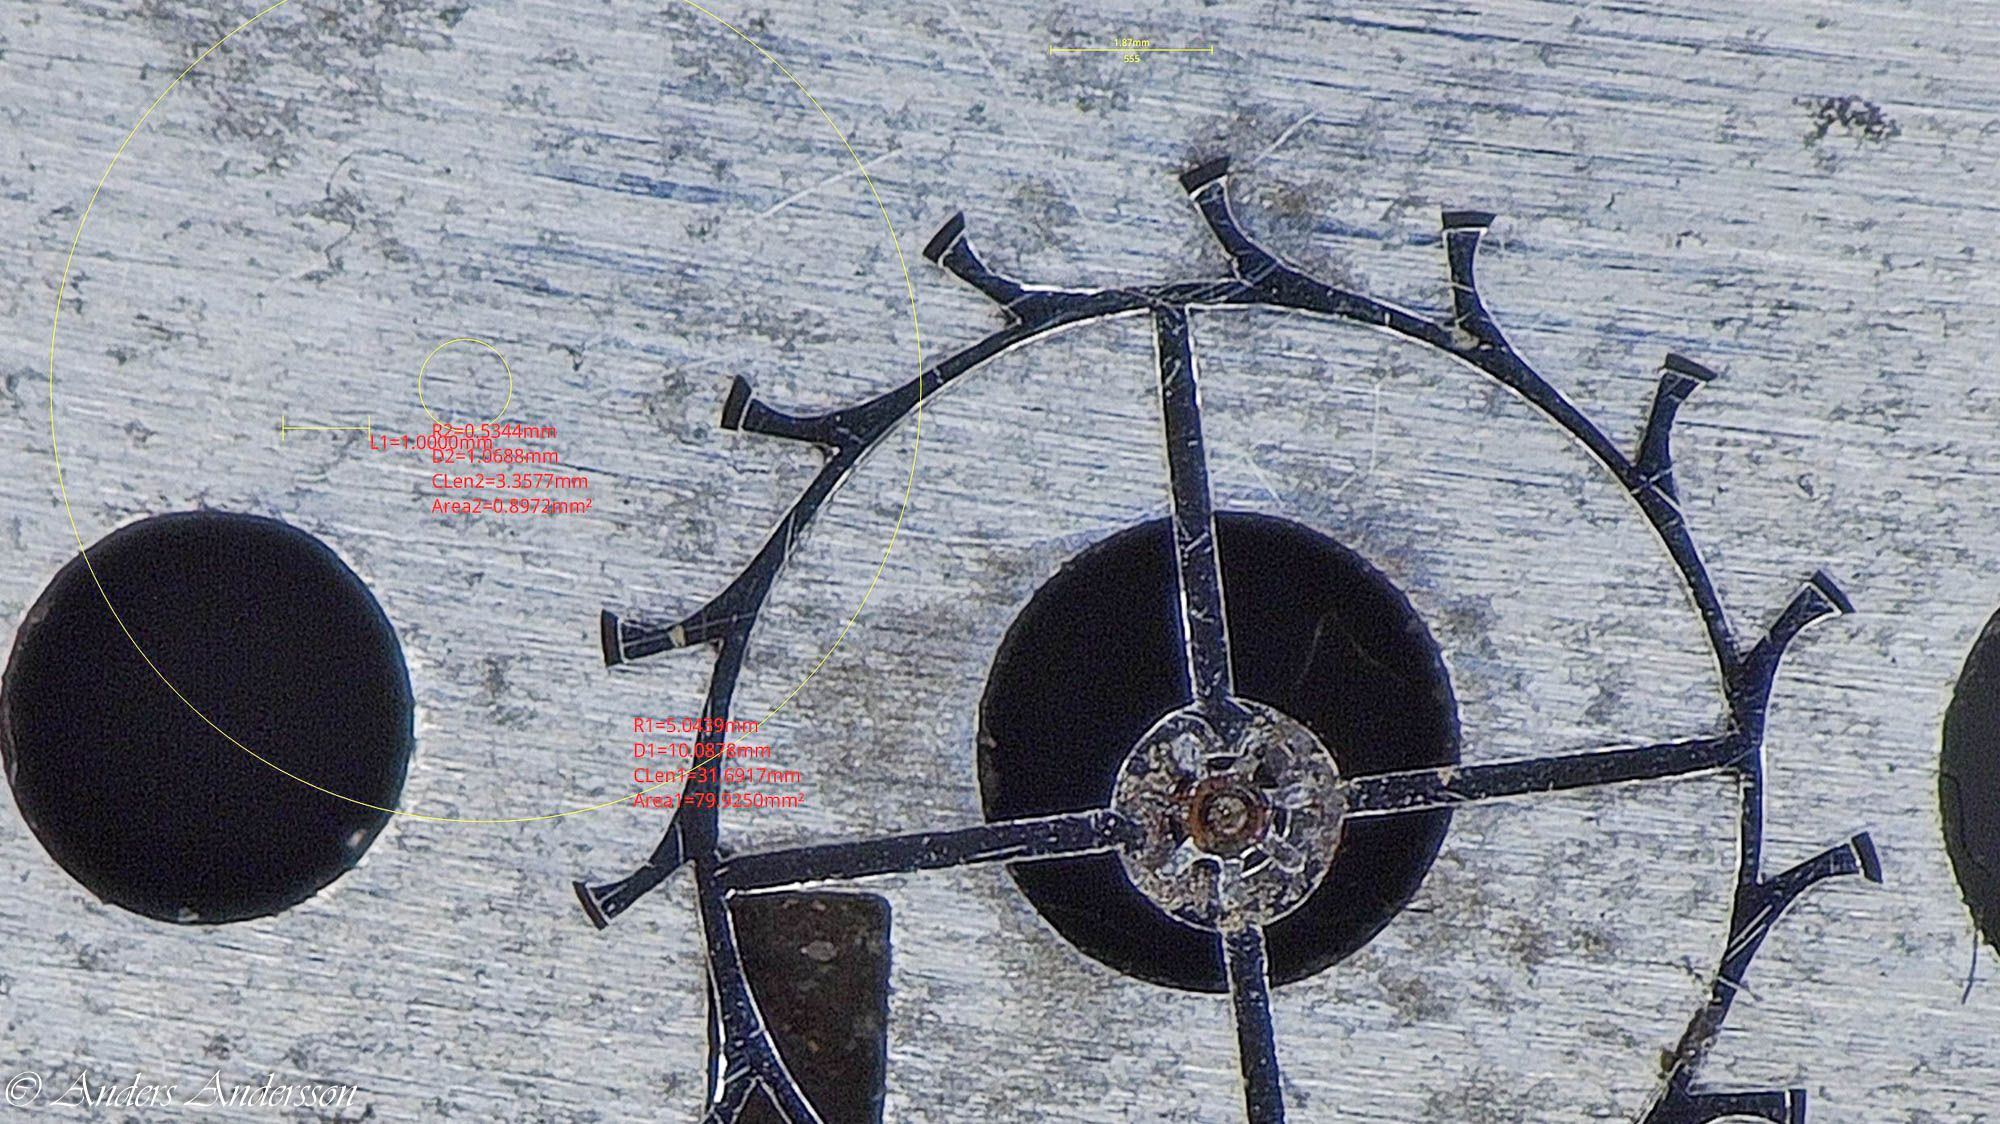
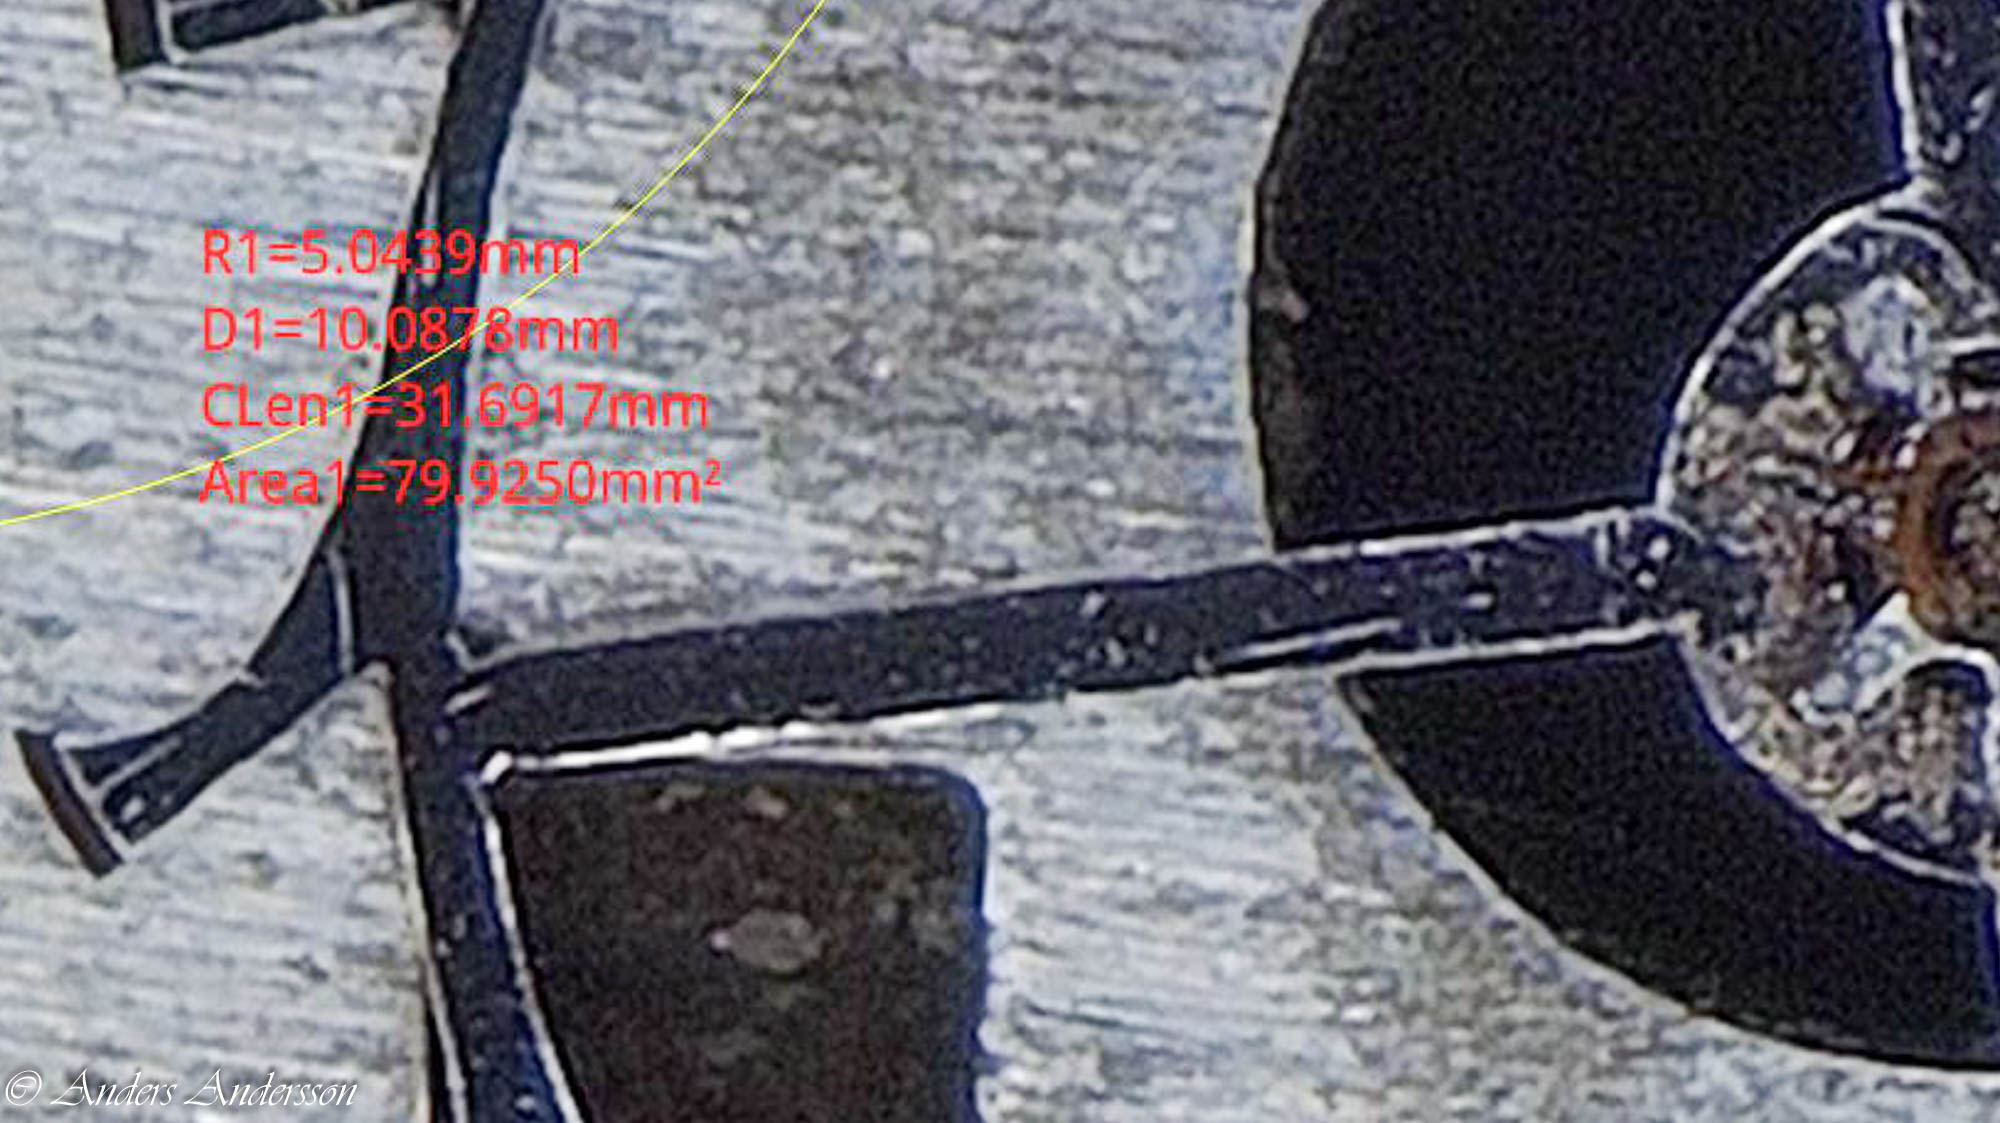
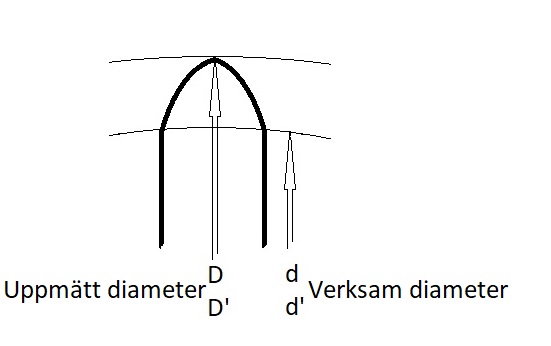
För att räkna ut centrumavståndet använder jag formeln c = d + d’ / 2.
d och d’ är hjulets- och drivens verksamma diameter.
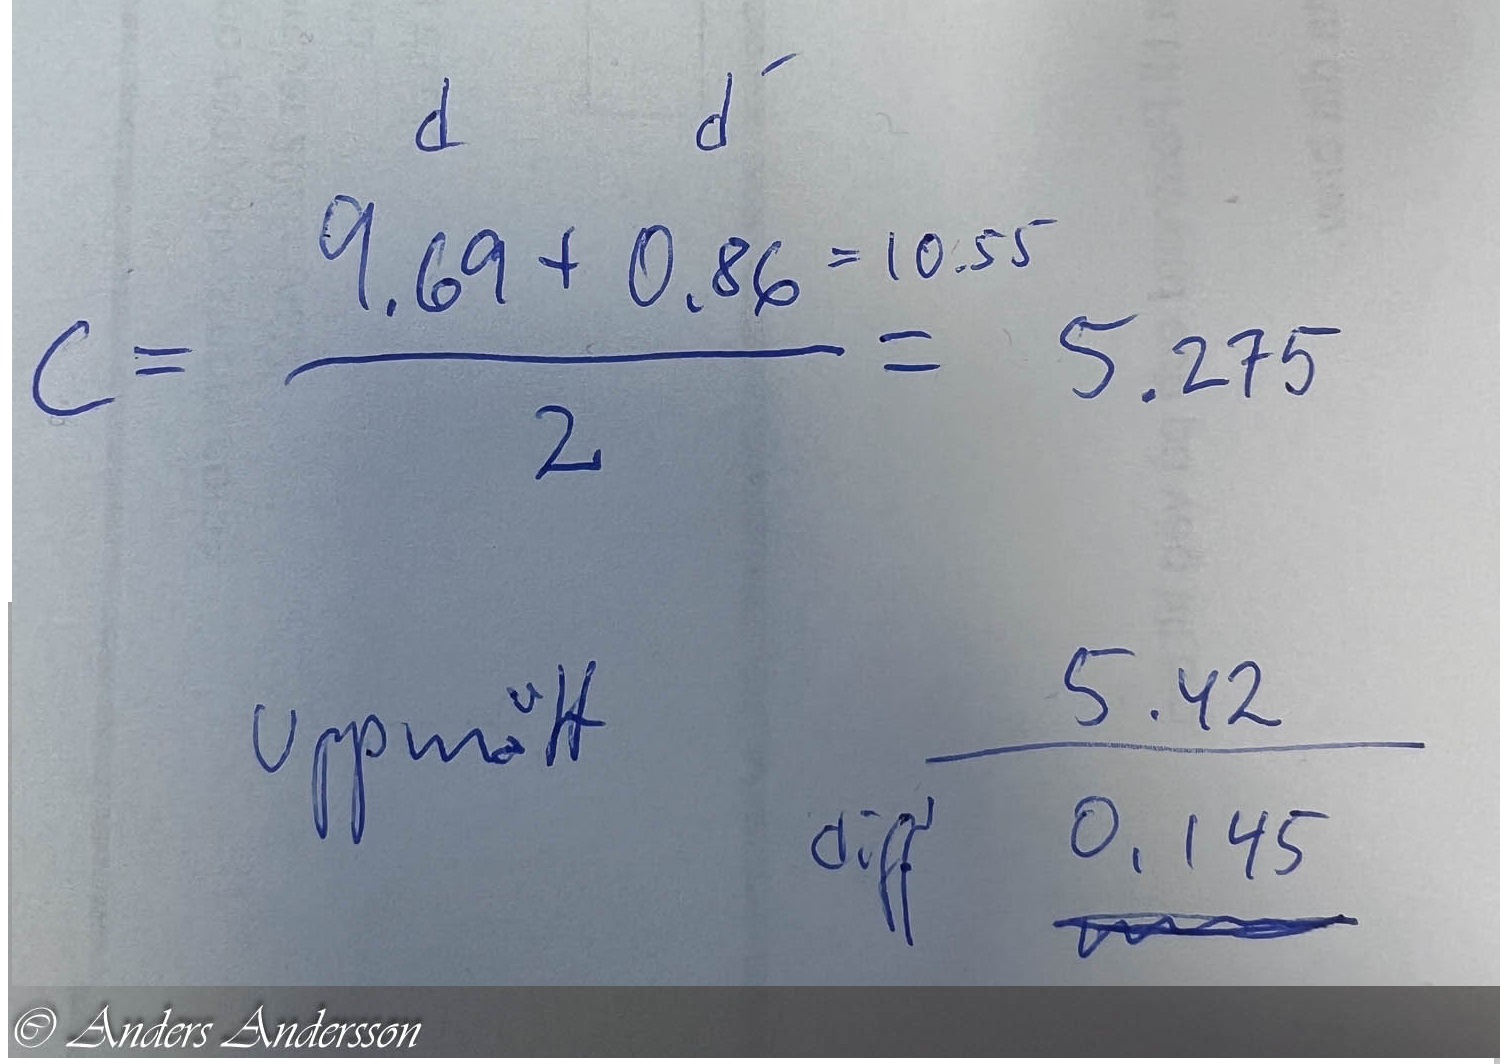
Det är svårt att mäta exakt, särskilt de verksamma diametrarna men man får ändå en fingervisning om storlekarna. Hjulets verksamma diameter fick jag till 9,69 mm motsvarande för driven blev 0,86 mm. Med ledning av dessa storlekar räknade jag fram centrumavståndet till 5,275 mm. Mitt uppmätta centrumavstånd var 5,42 mm – en differens av 0,145 mm.
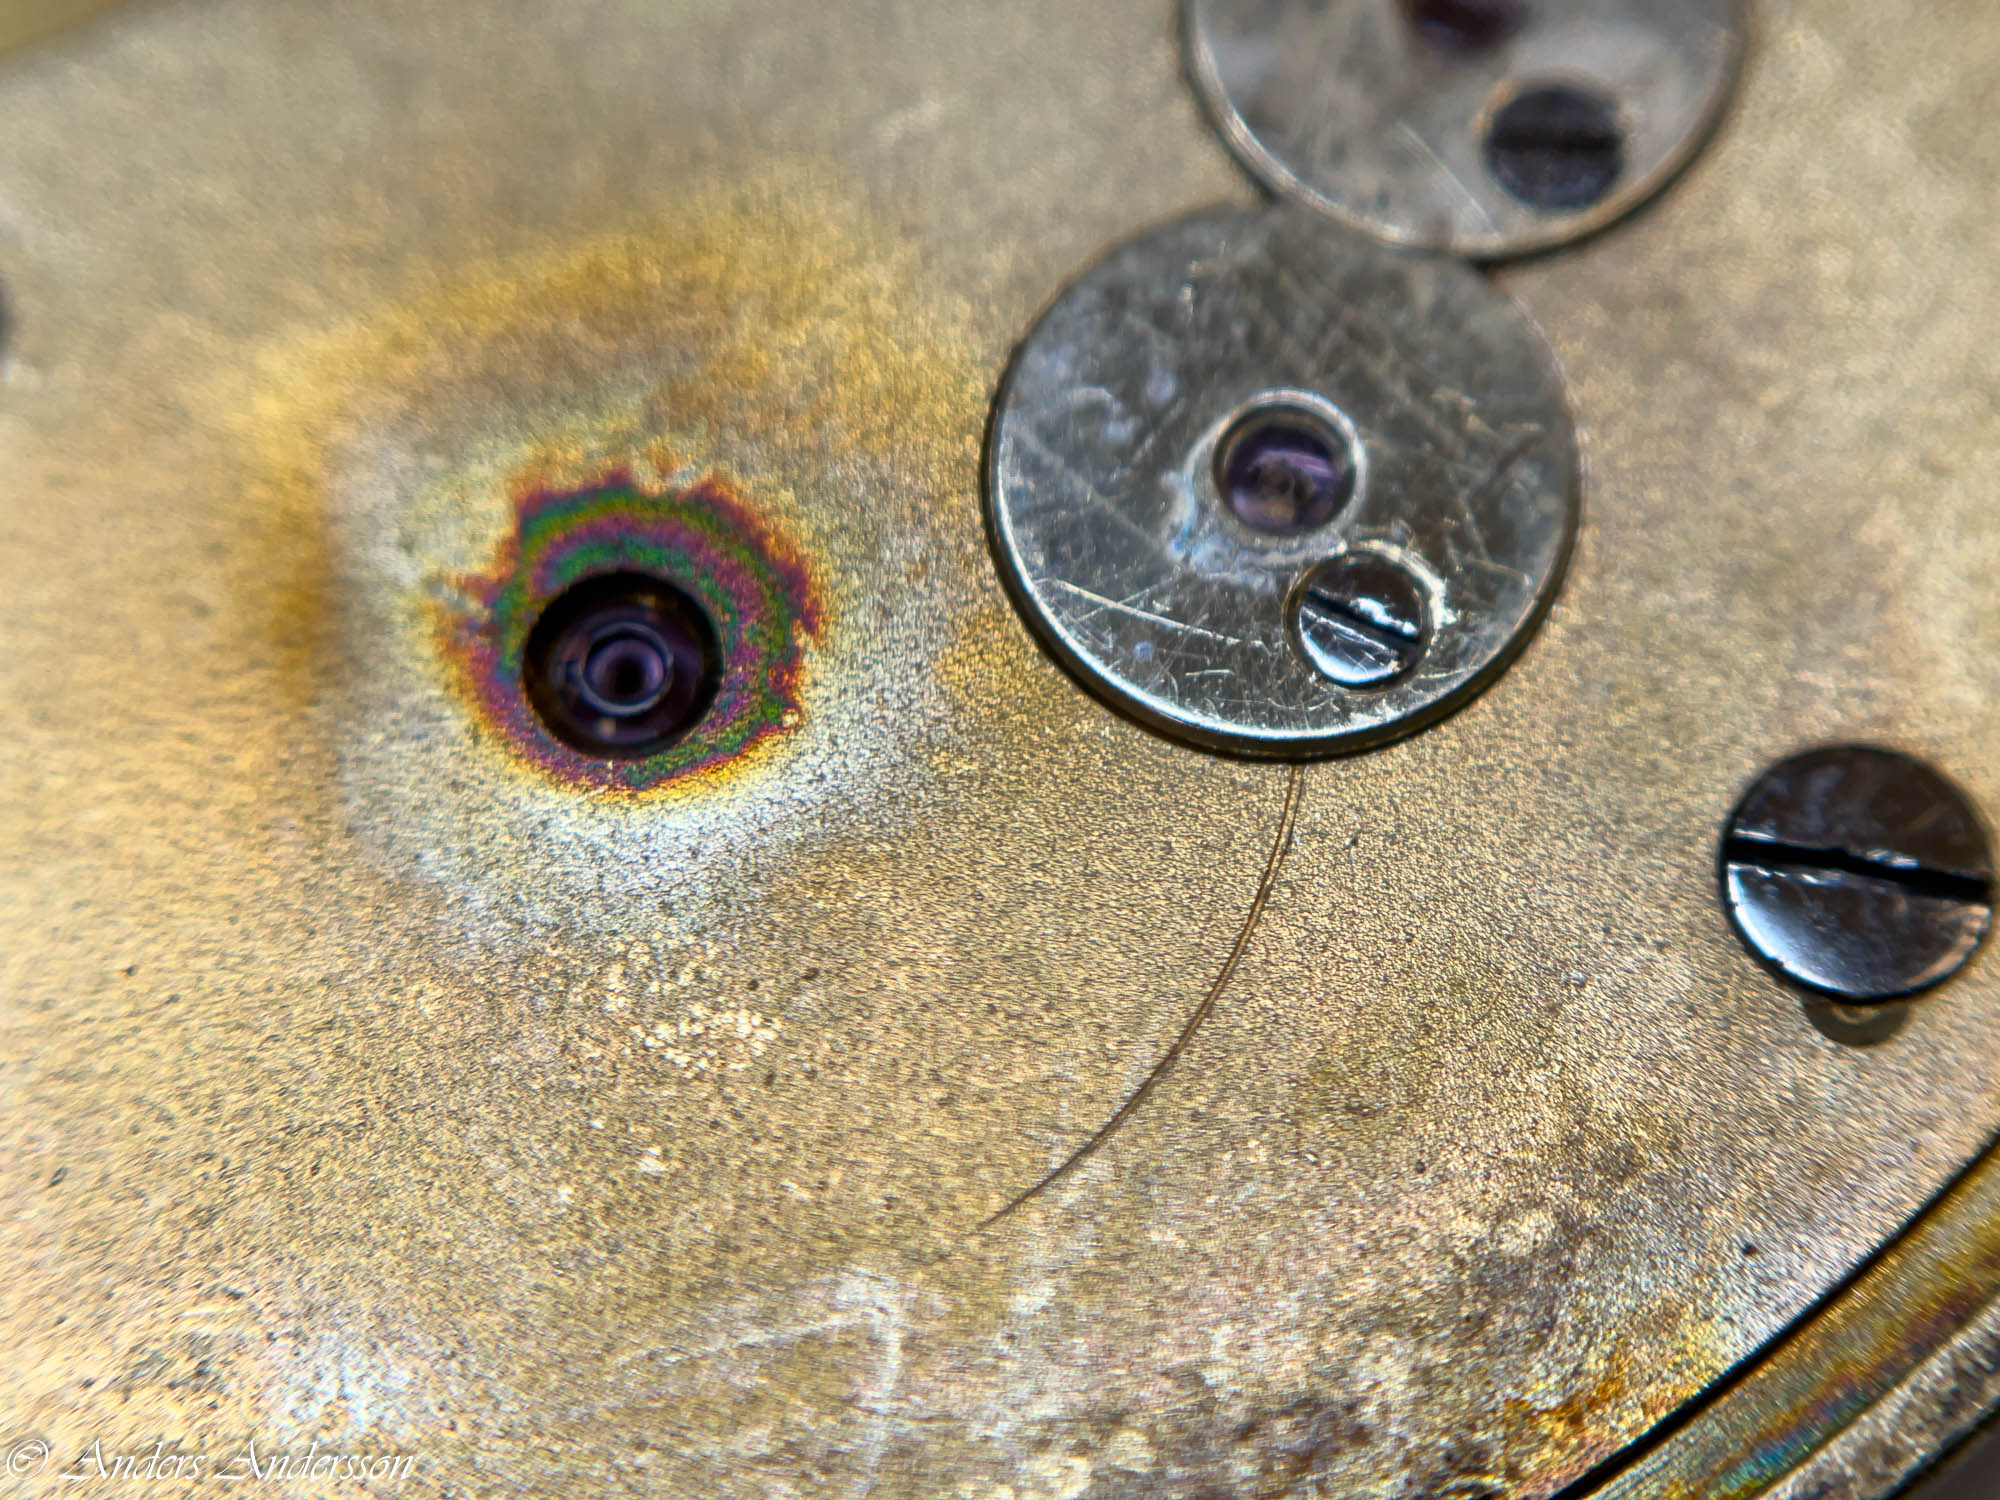
På verkbottnen syns en rist från en ingreppscirkel.
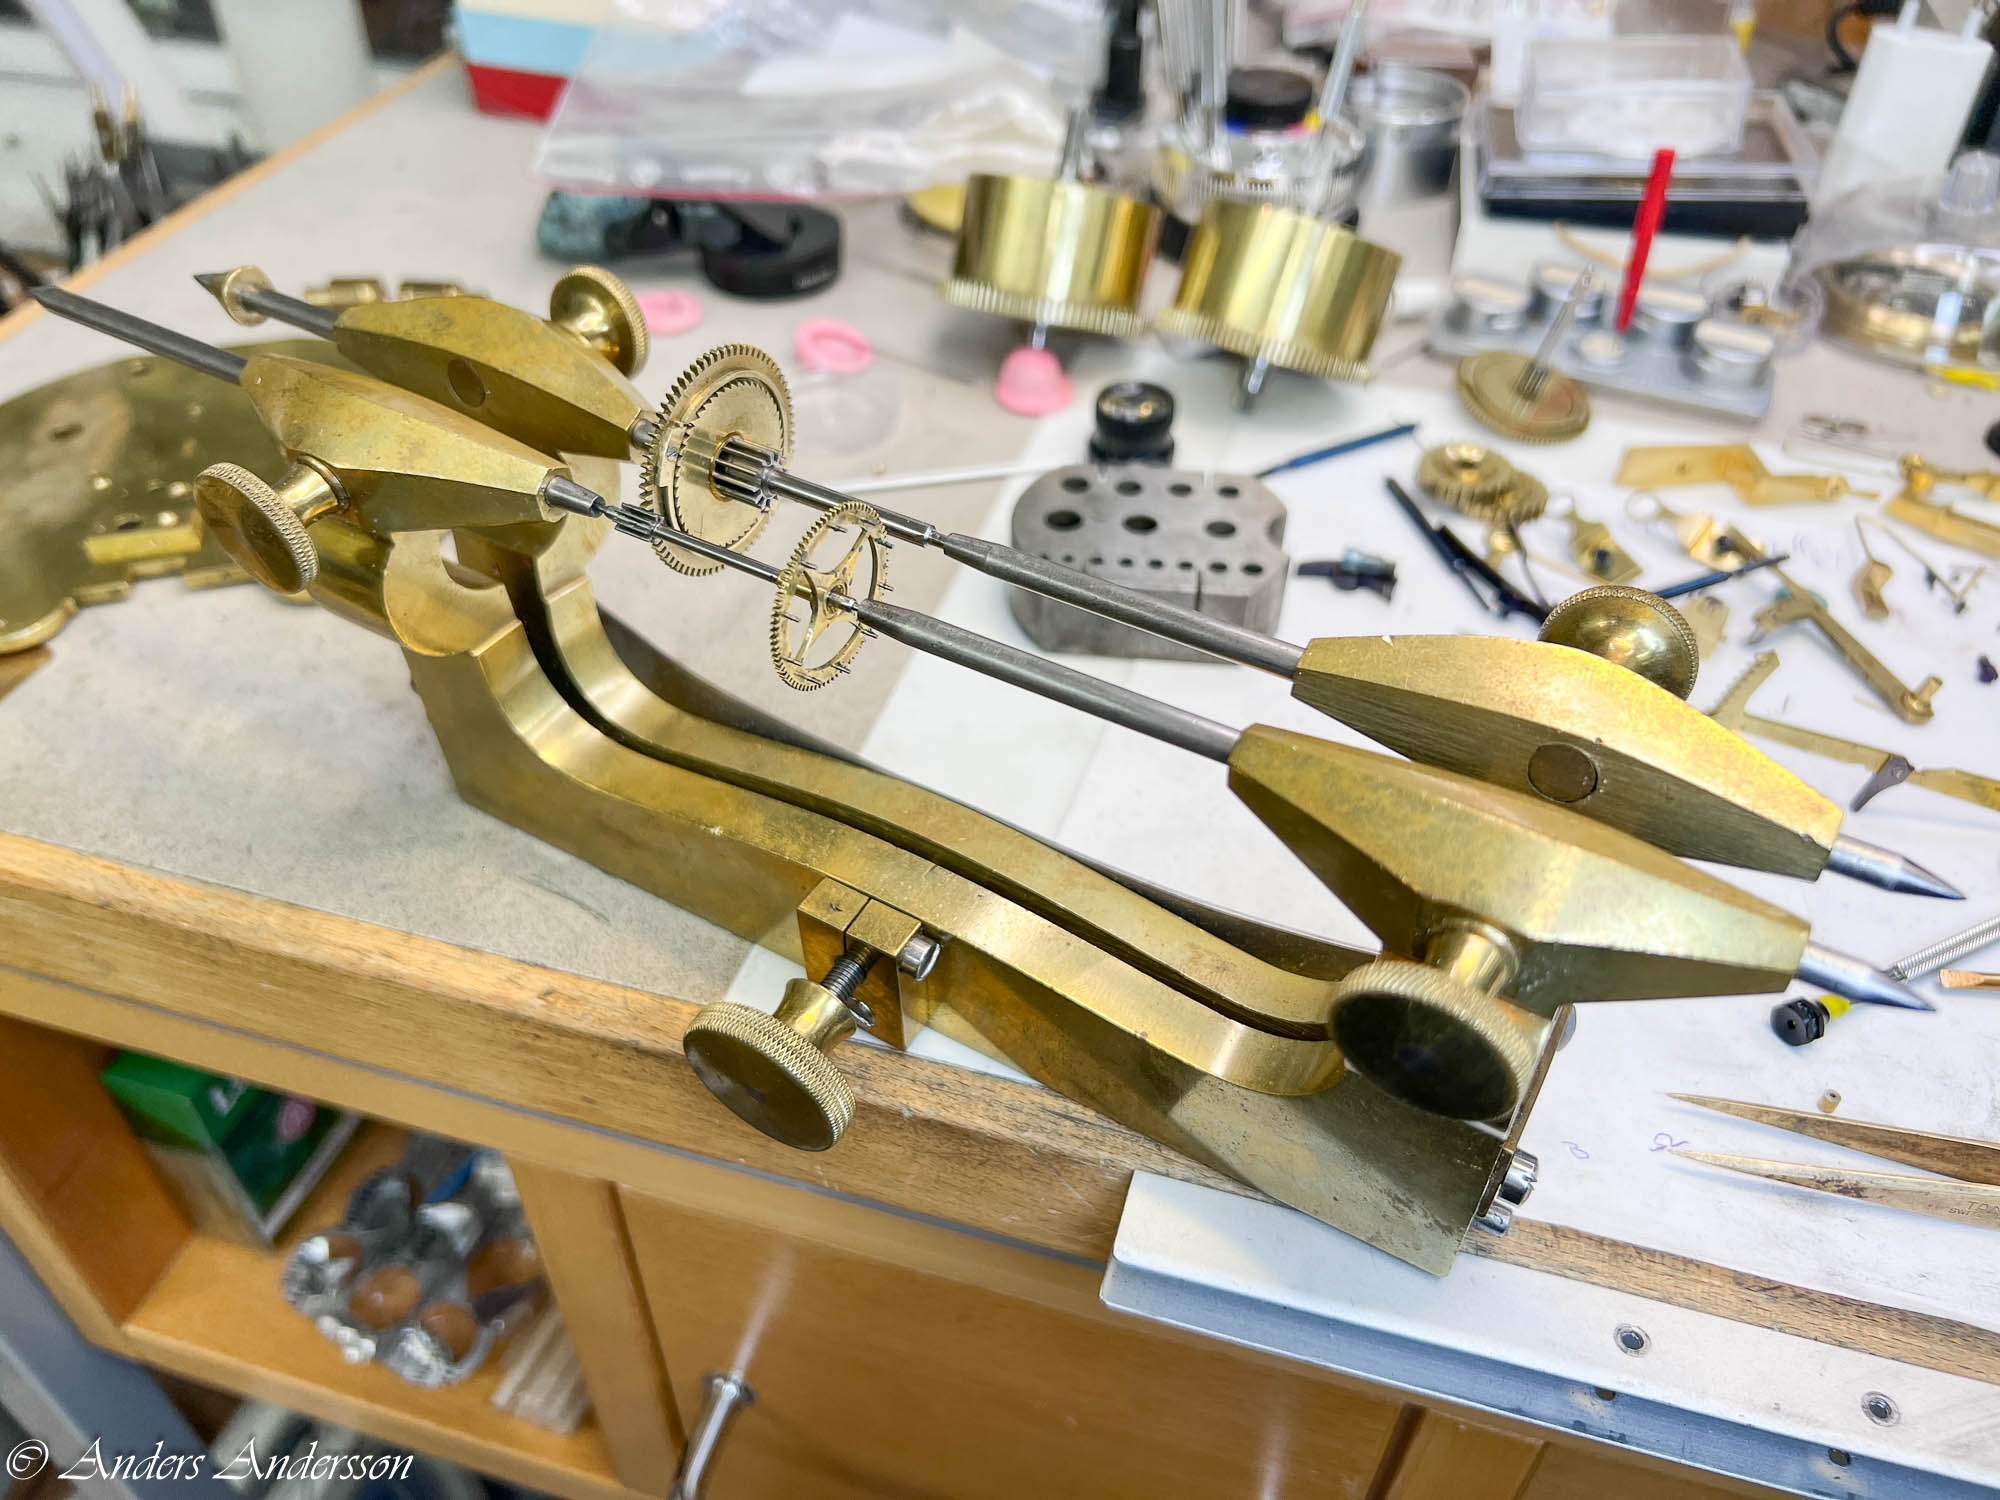
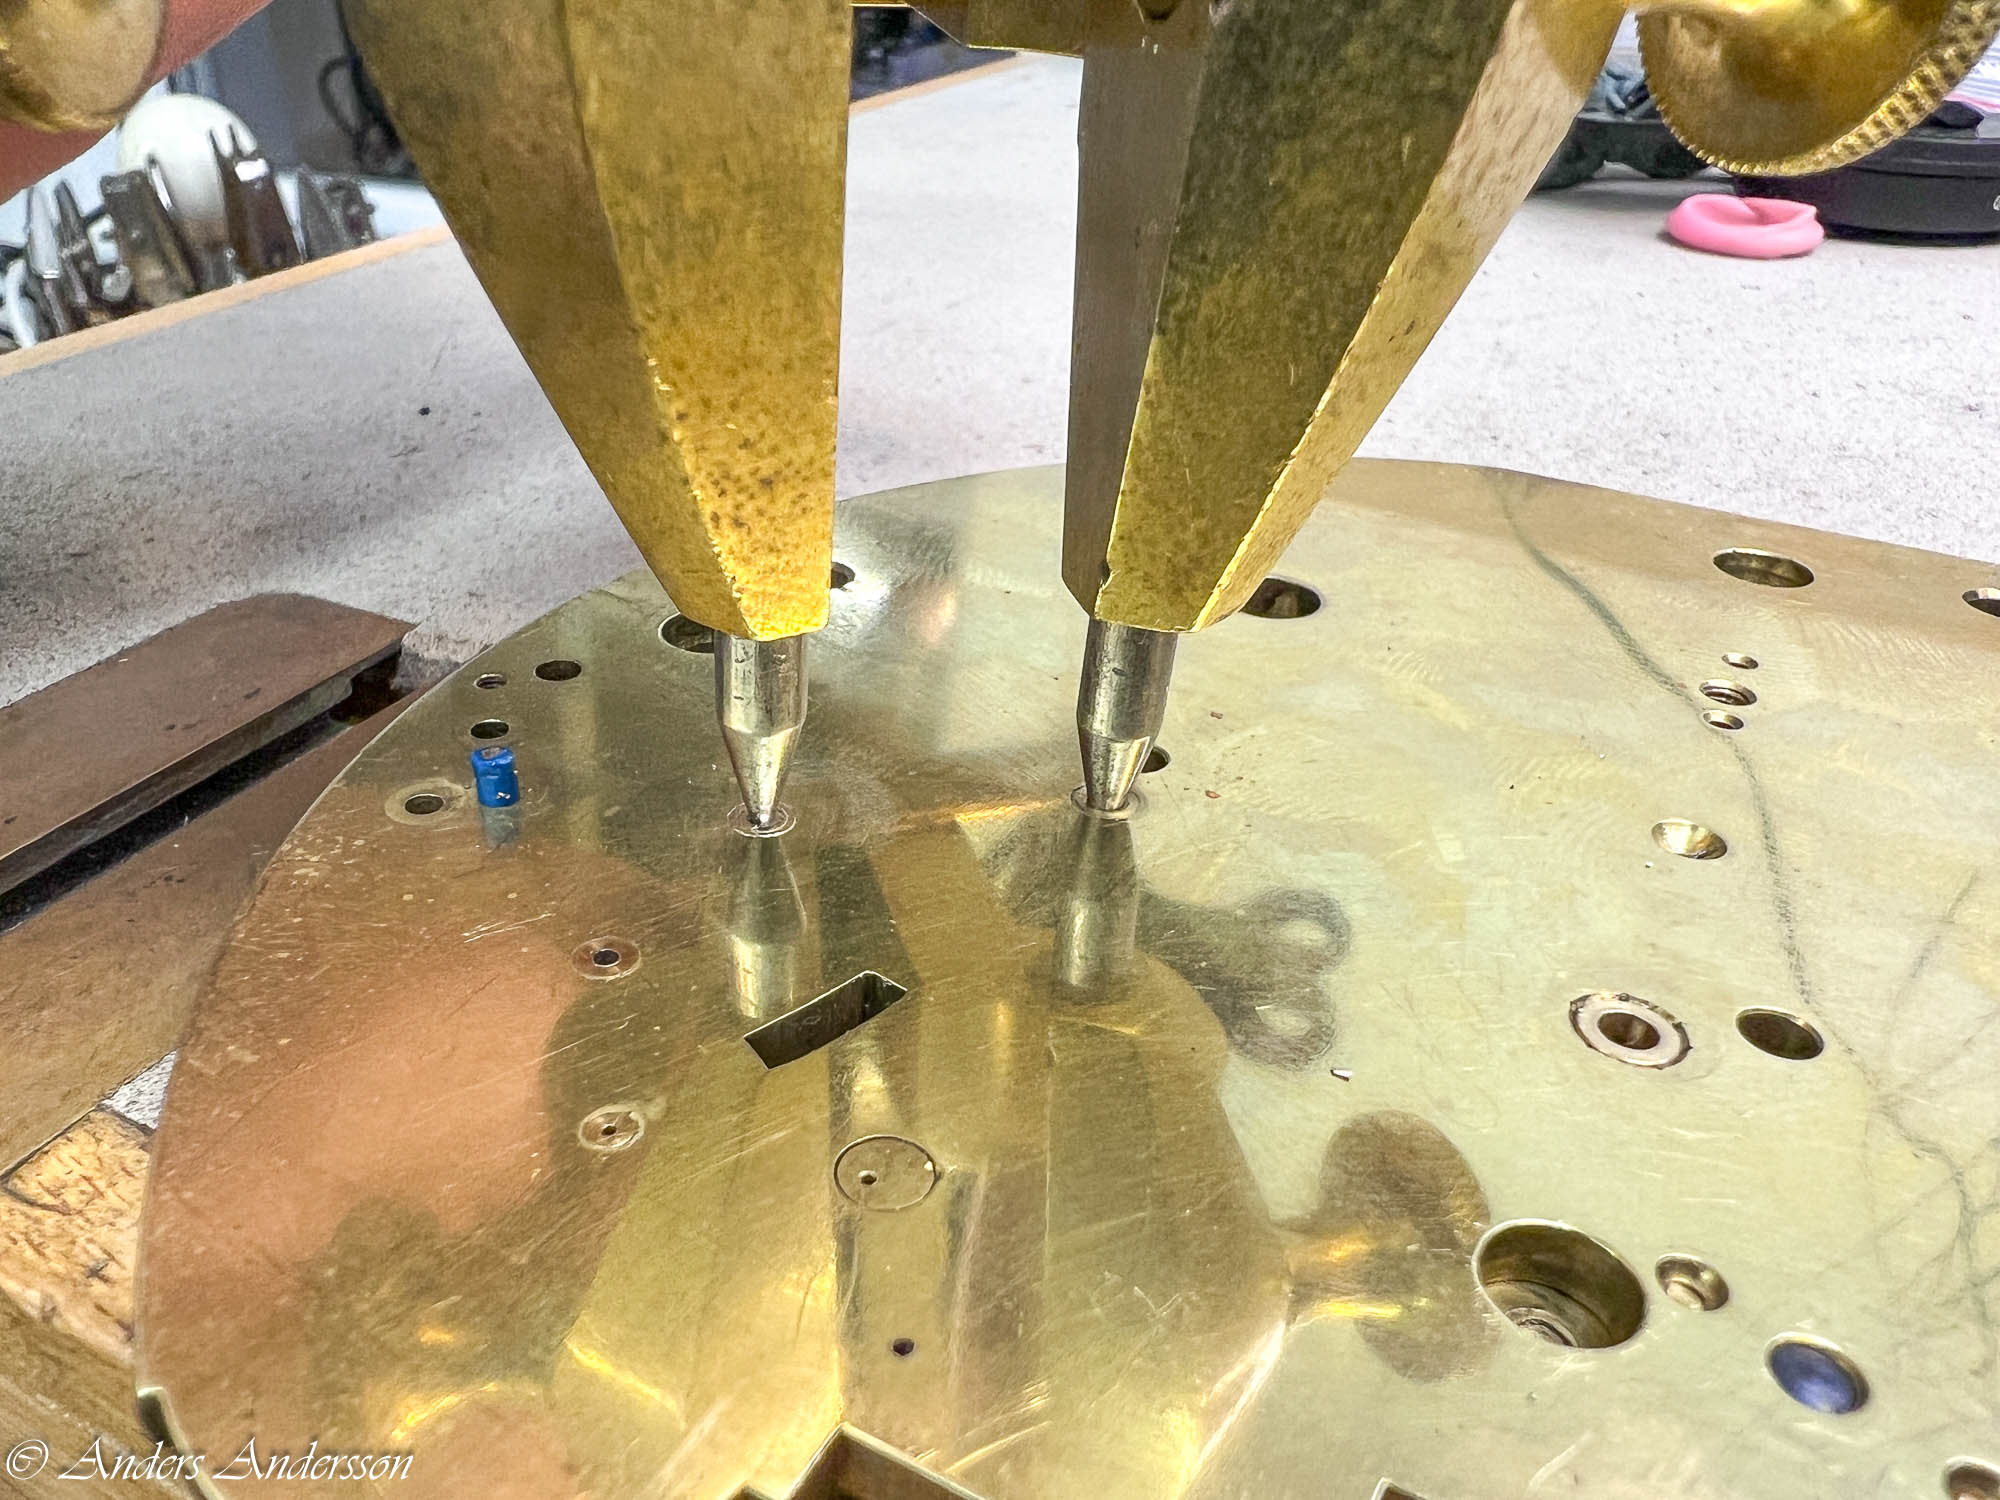
Jag sätter upp hjulen i ingreppscirkeln för att testa ingreppet och försöka hitta det optimala centrumavståndet för dessa hjul. På verkbottnen finns ett märke från en ingreppscirkel där någon före mig provat ingreppet för just detta hjulpar.
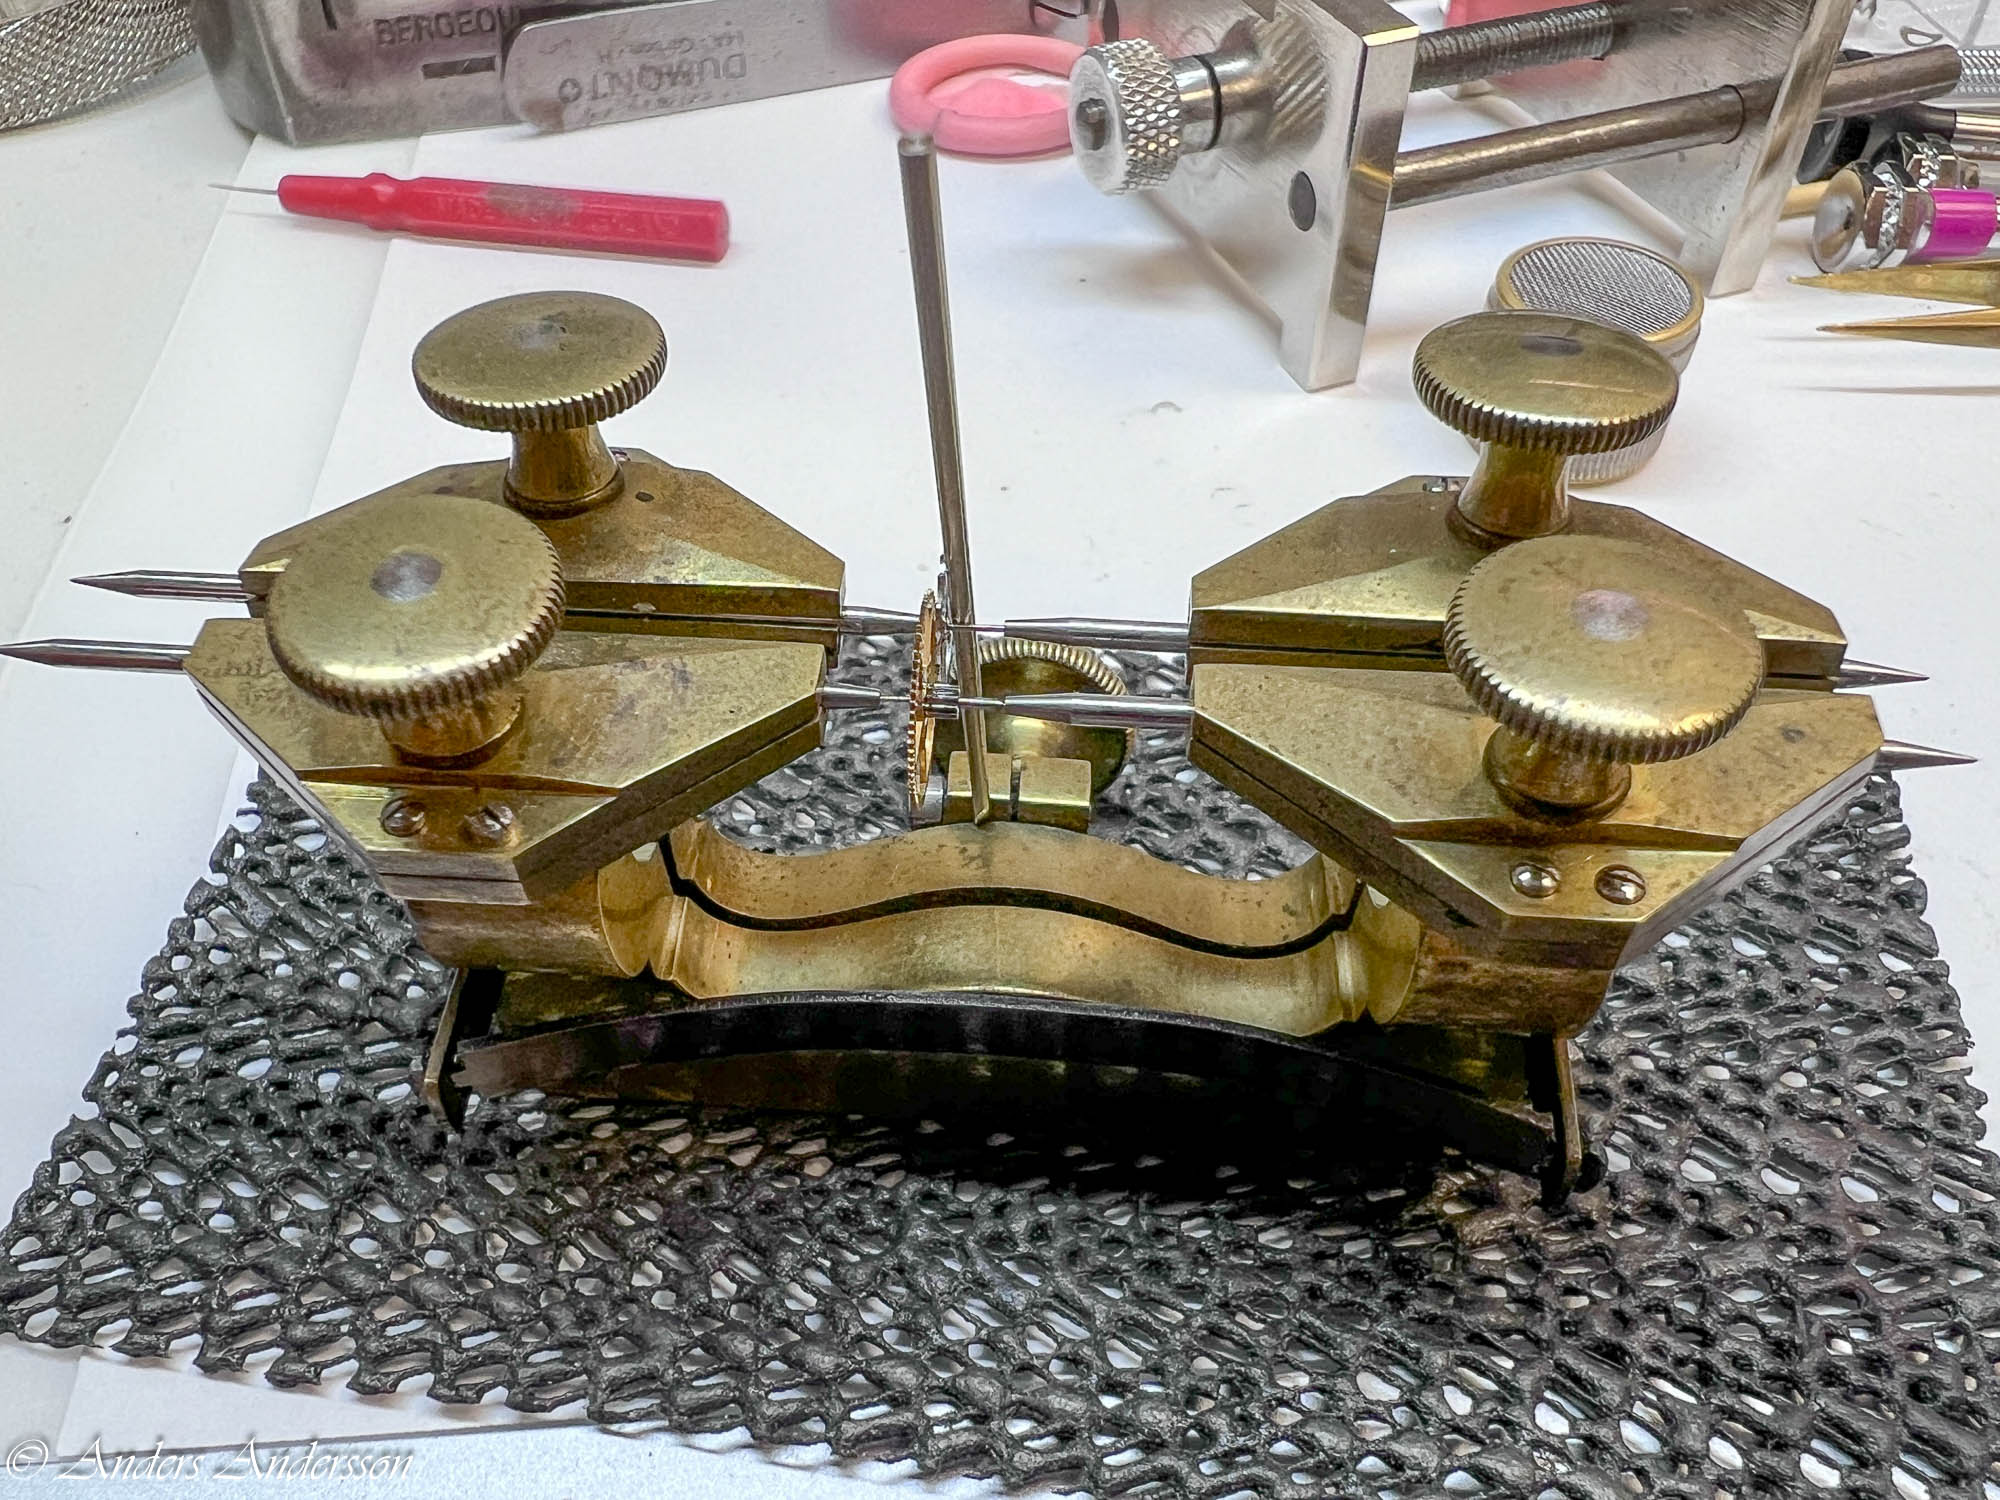
Hjulen uppsatta i ingreppscirkeln. Ett gammalt fint verktyg som inte används särskilt ofta i dagens verkstäder. Ett hjulpar sätts upp i konor, med hjälp av en skruv kan avståndet mellan hjulens ingrepp justeras tills det mest optimala ingreppet uppnås.
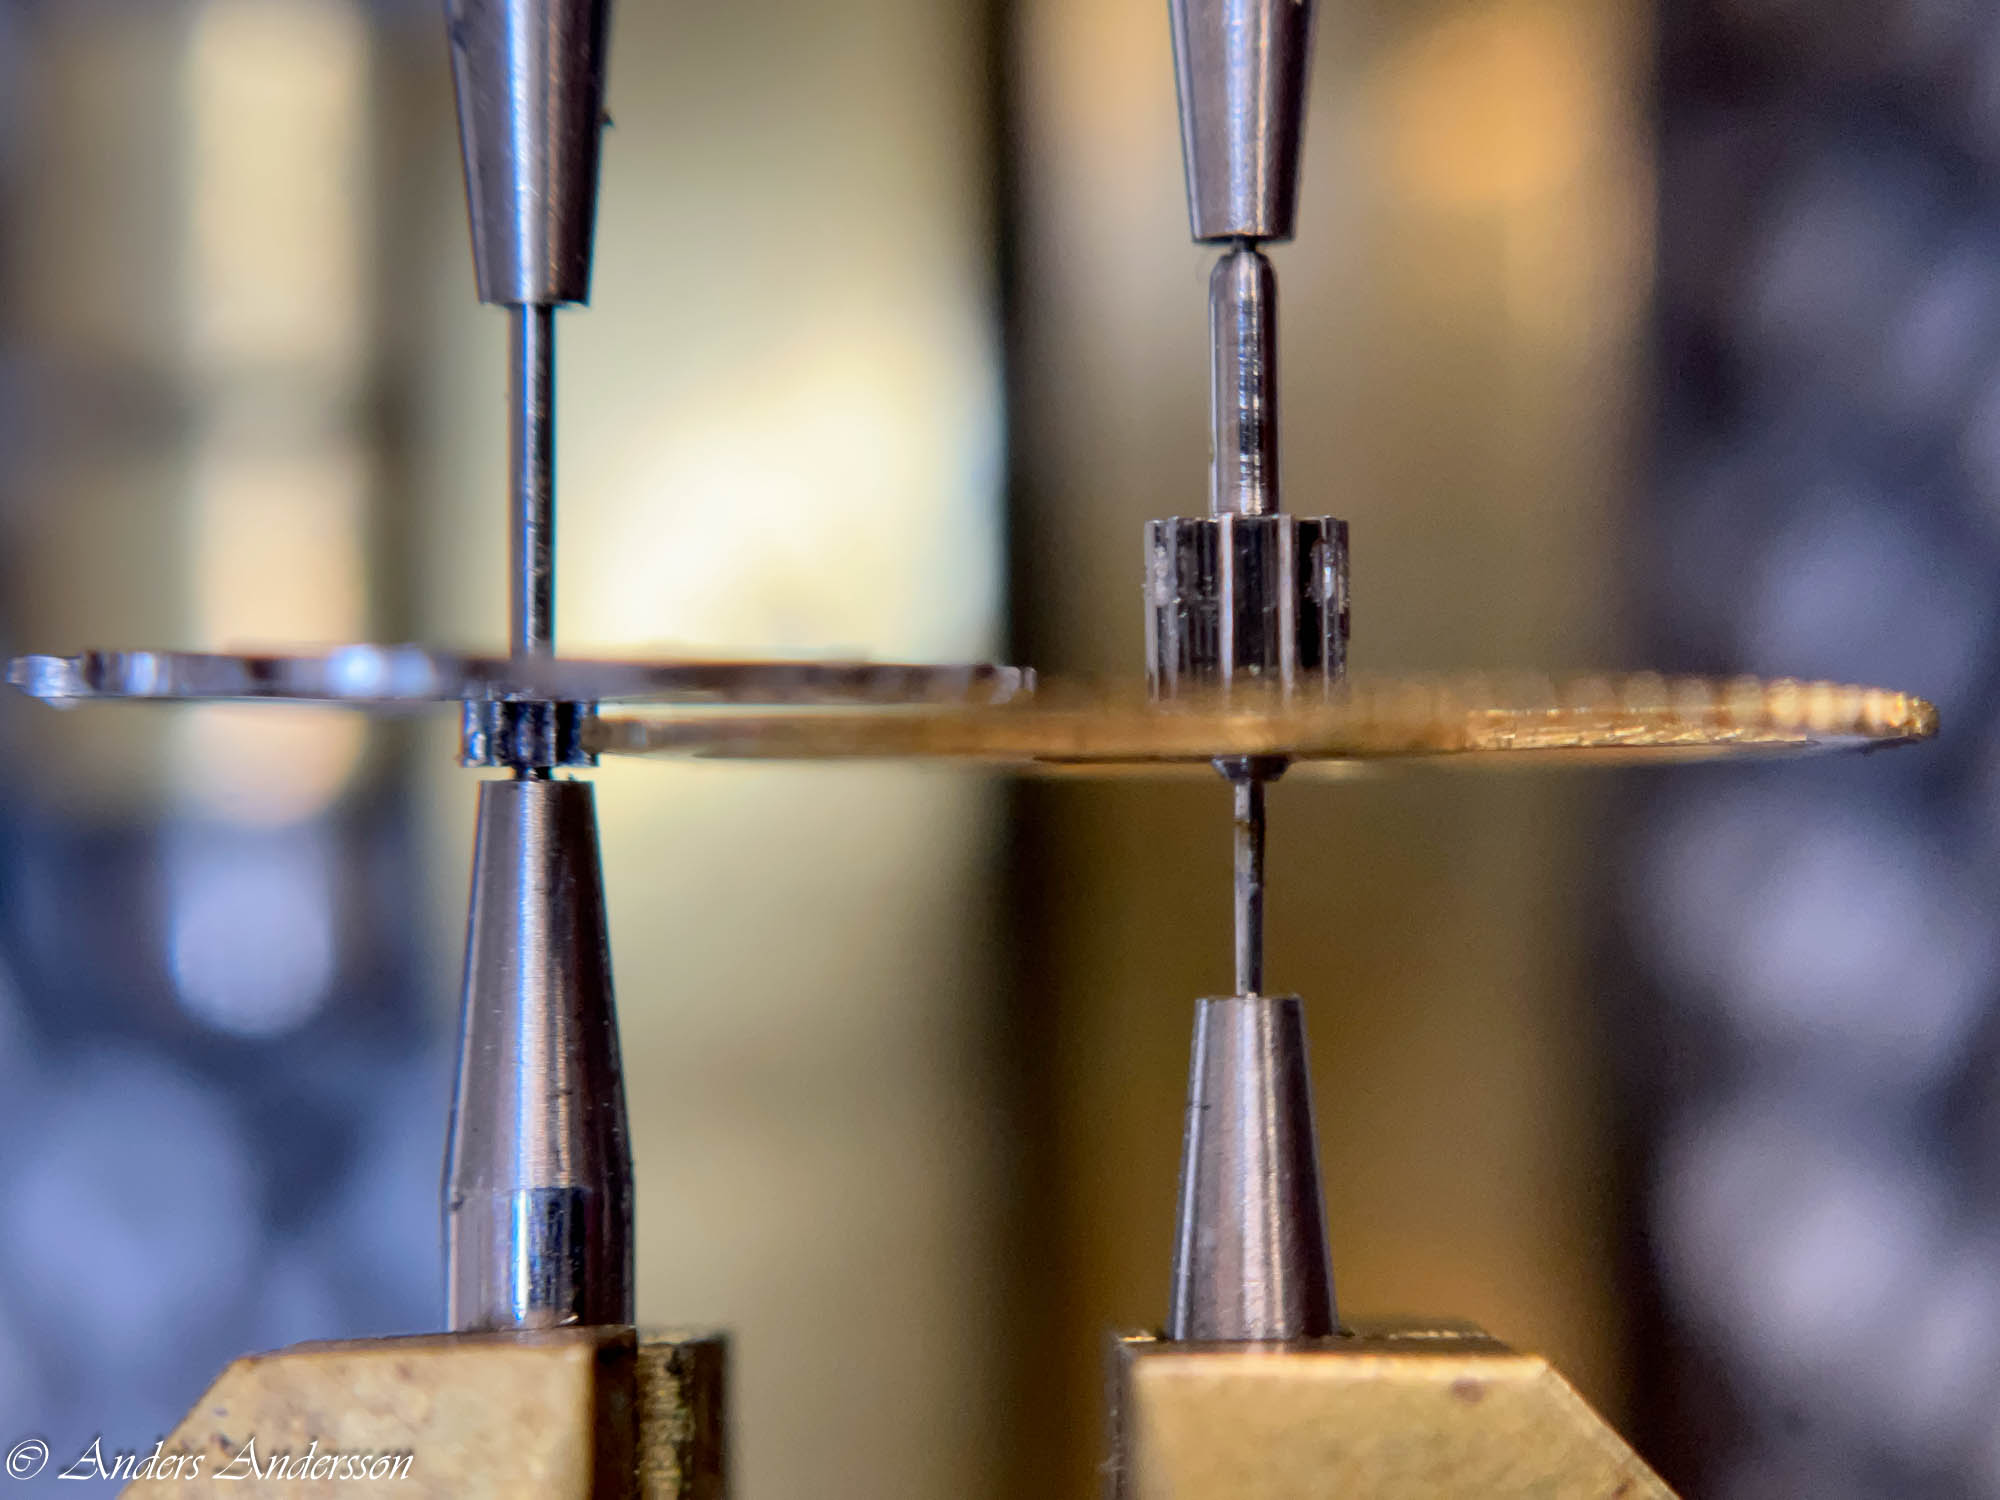
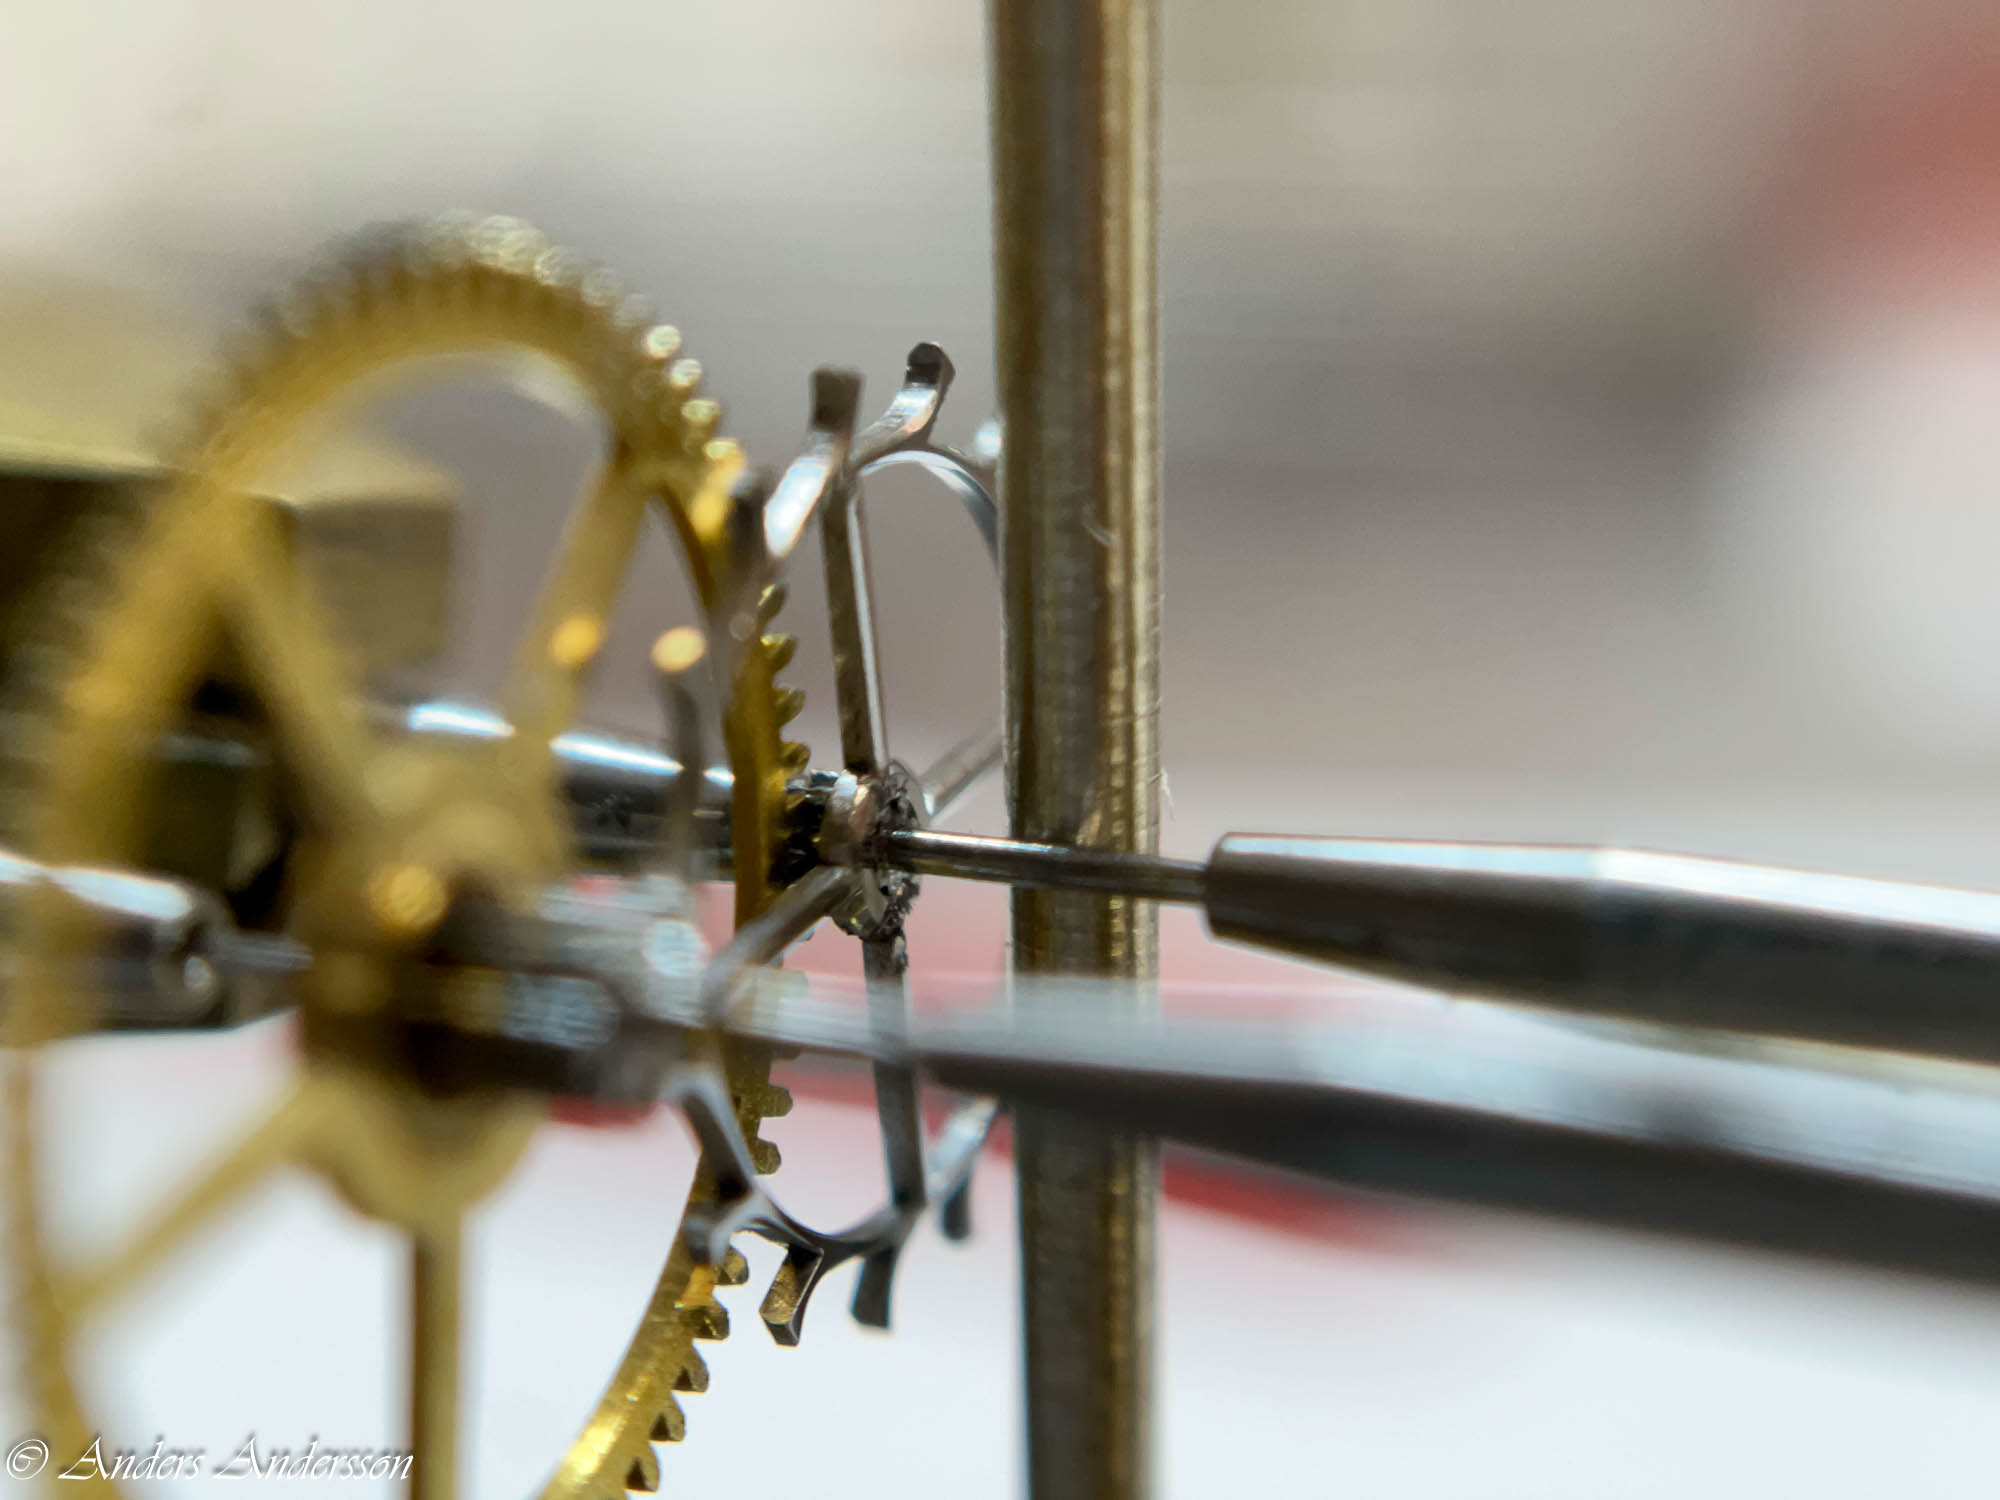
När man använder ingreppscirkeln vrider man det ”långsamma” hjulet med fingret eller ett verktyg samtidigt som man bromsar det ”snabba” hjulet. I detta fall bromsar jag hjulet med ett nysilverstift. Man använder både känseln och hörseln för att känna ingreppet. Det går förvånansvärt bra att känna detta trots att man inte har den vana att använda ingreppscirkeln som urmakarna för längesedan hade. Man får vara mycket försiktigt när man justerar ingreppscrikelns avstånd mellan de två hjulen eftersom det handlar om 10/delar av en millimeter. När jag justerat ingreppet så att det löper fint utan störningar kontrollerar jag mot hålen i verkbotten.
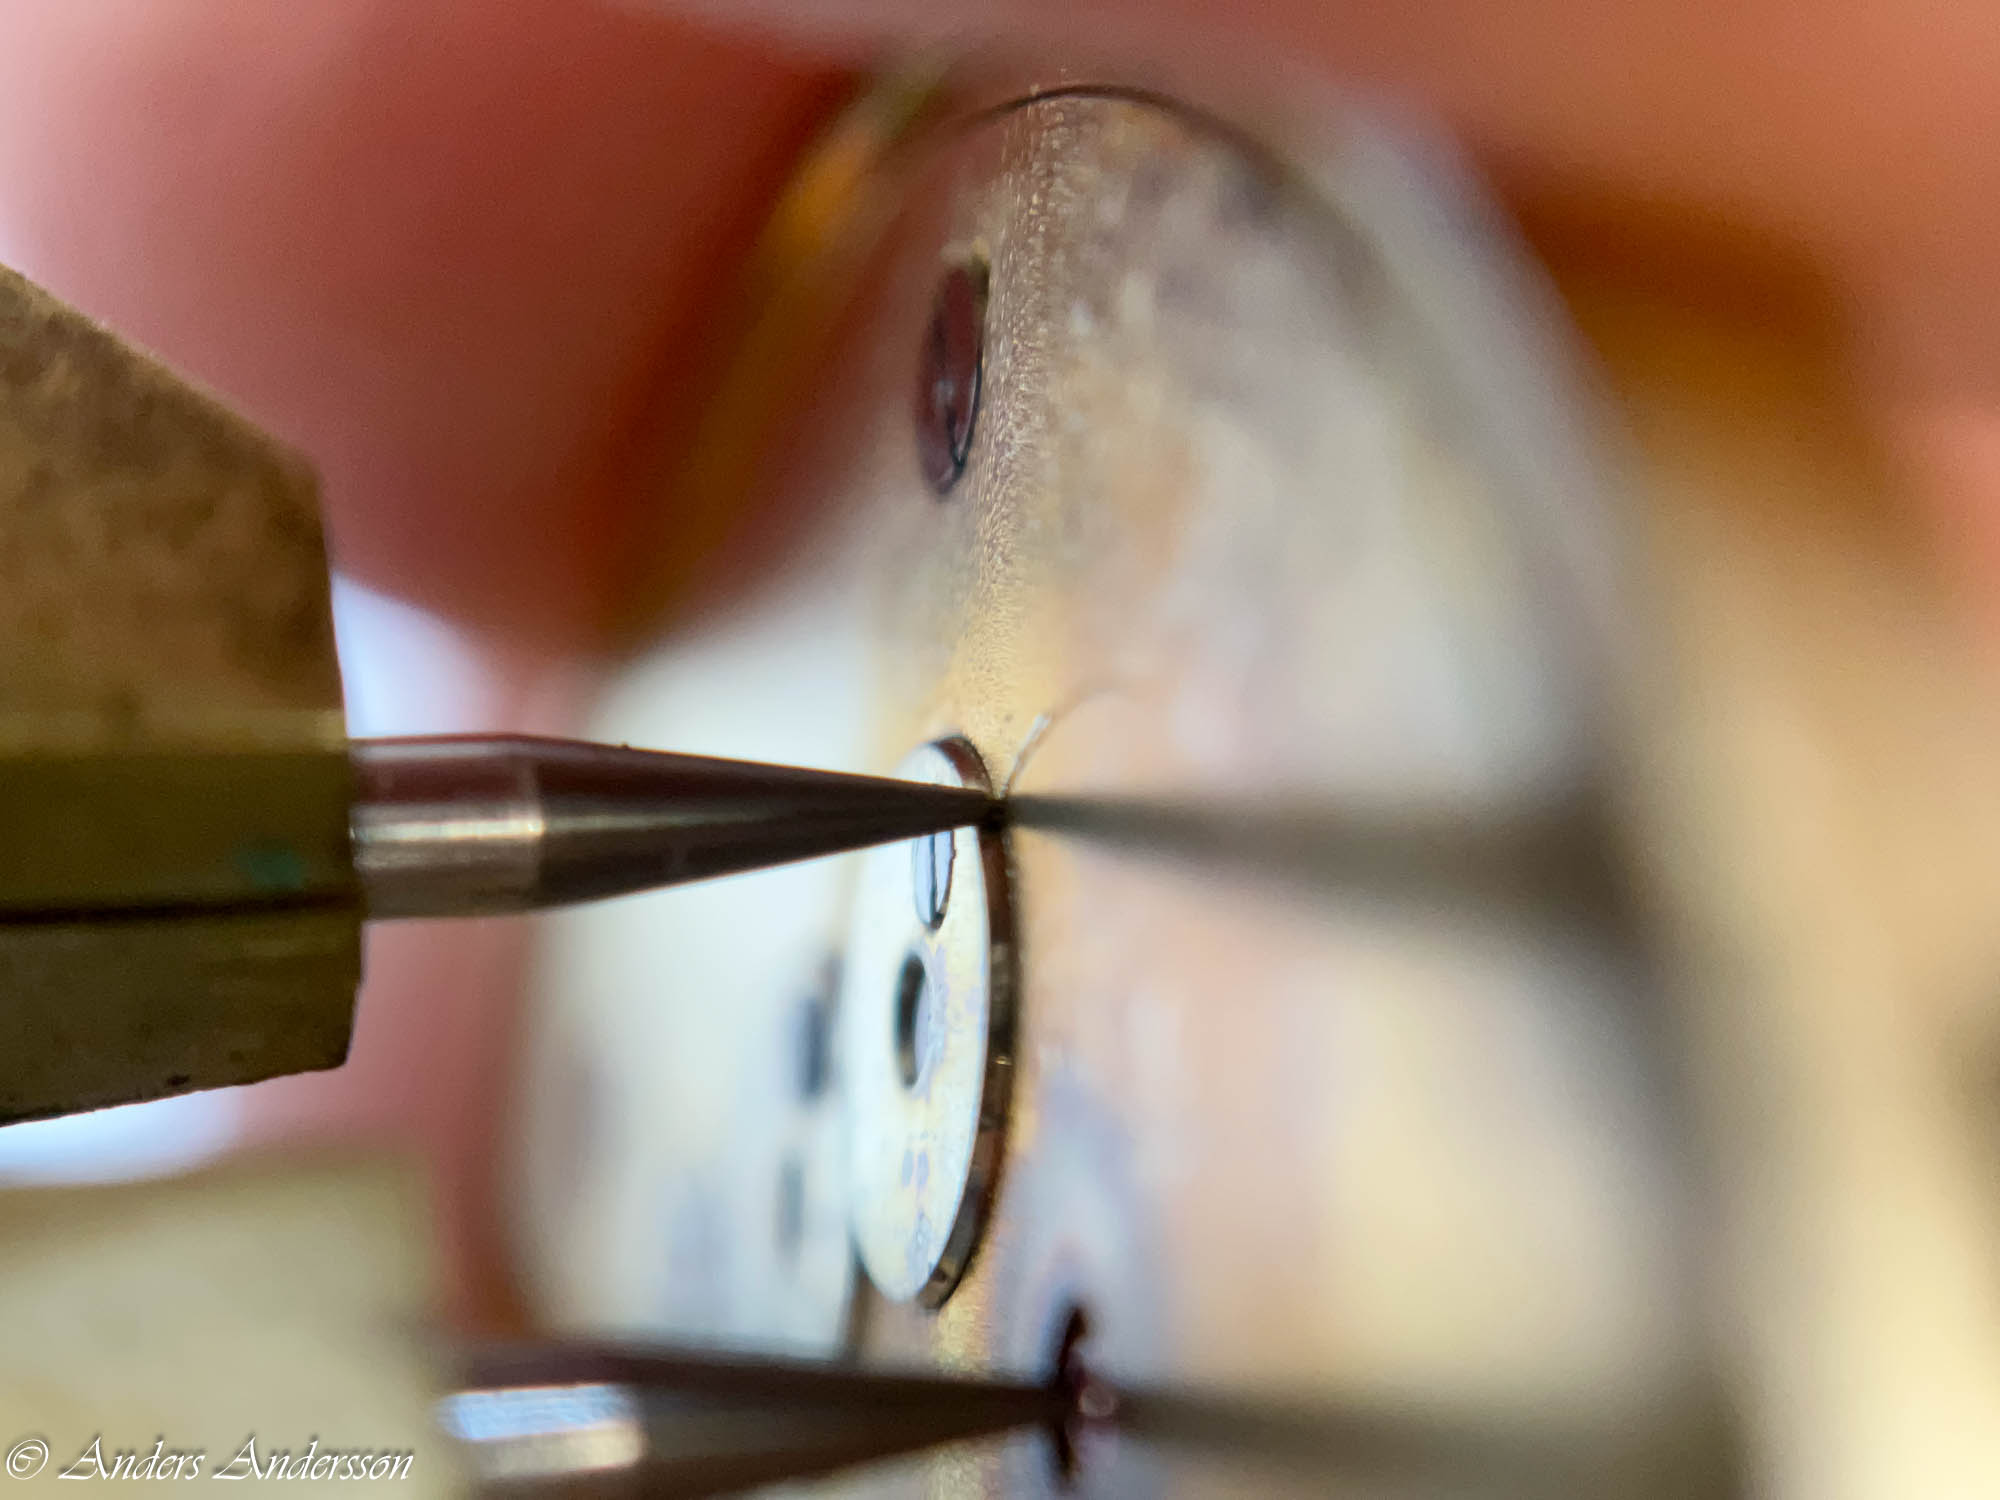
Kontroll av ingreppet.
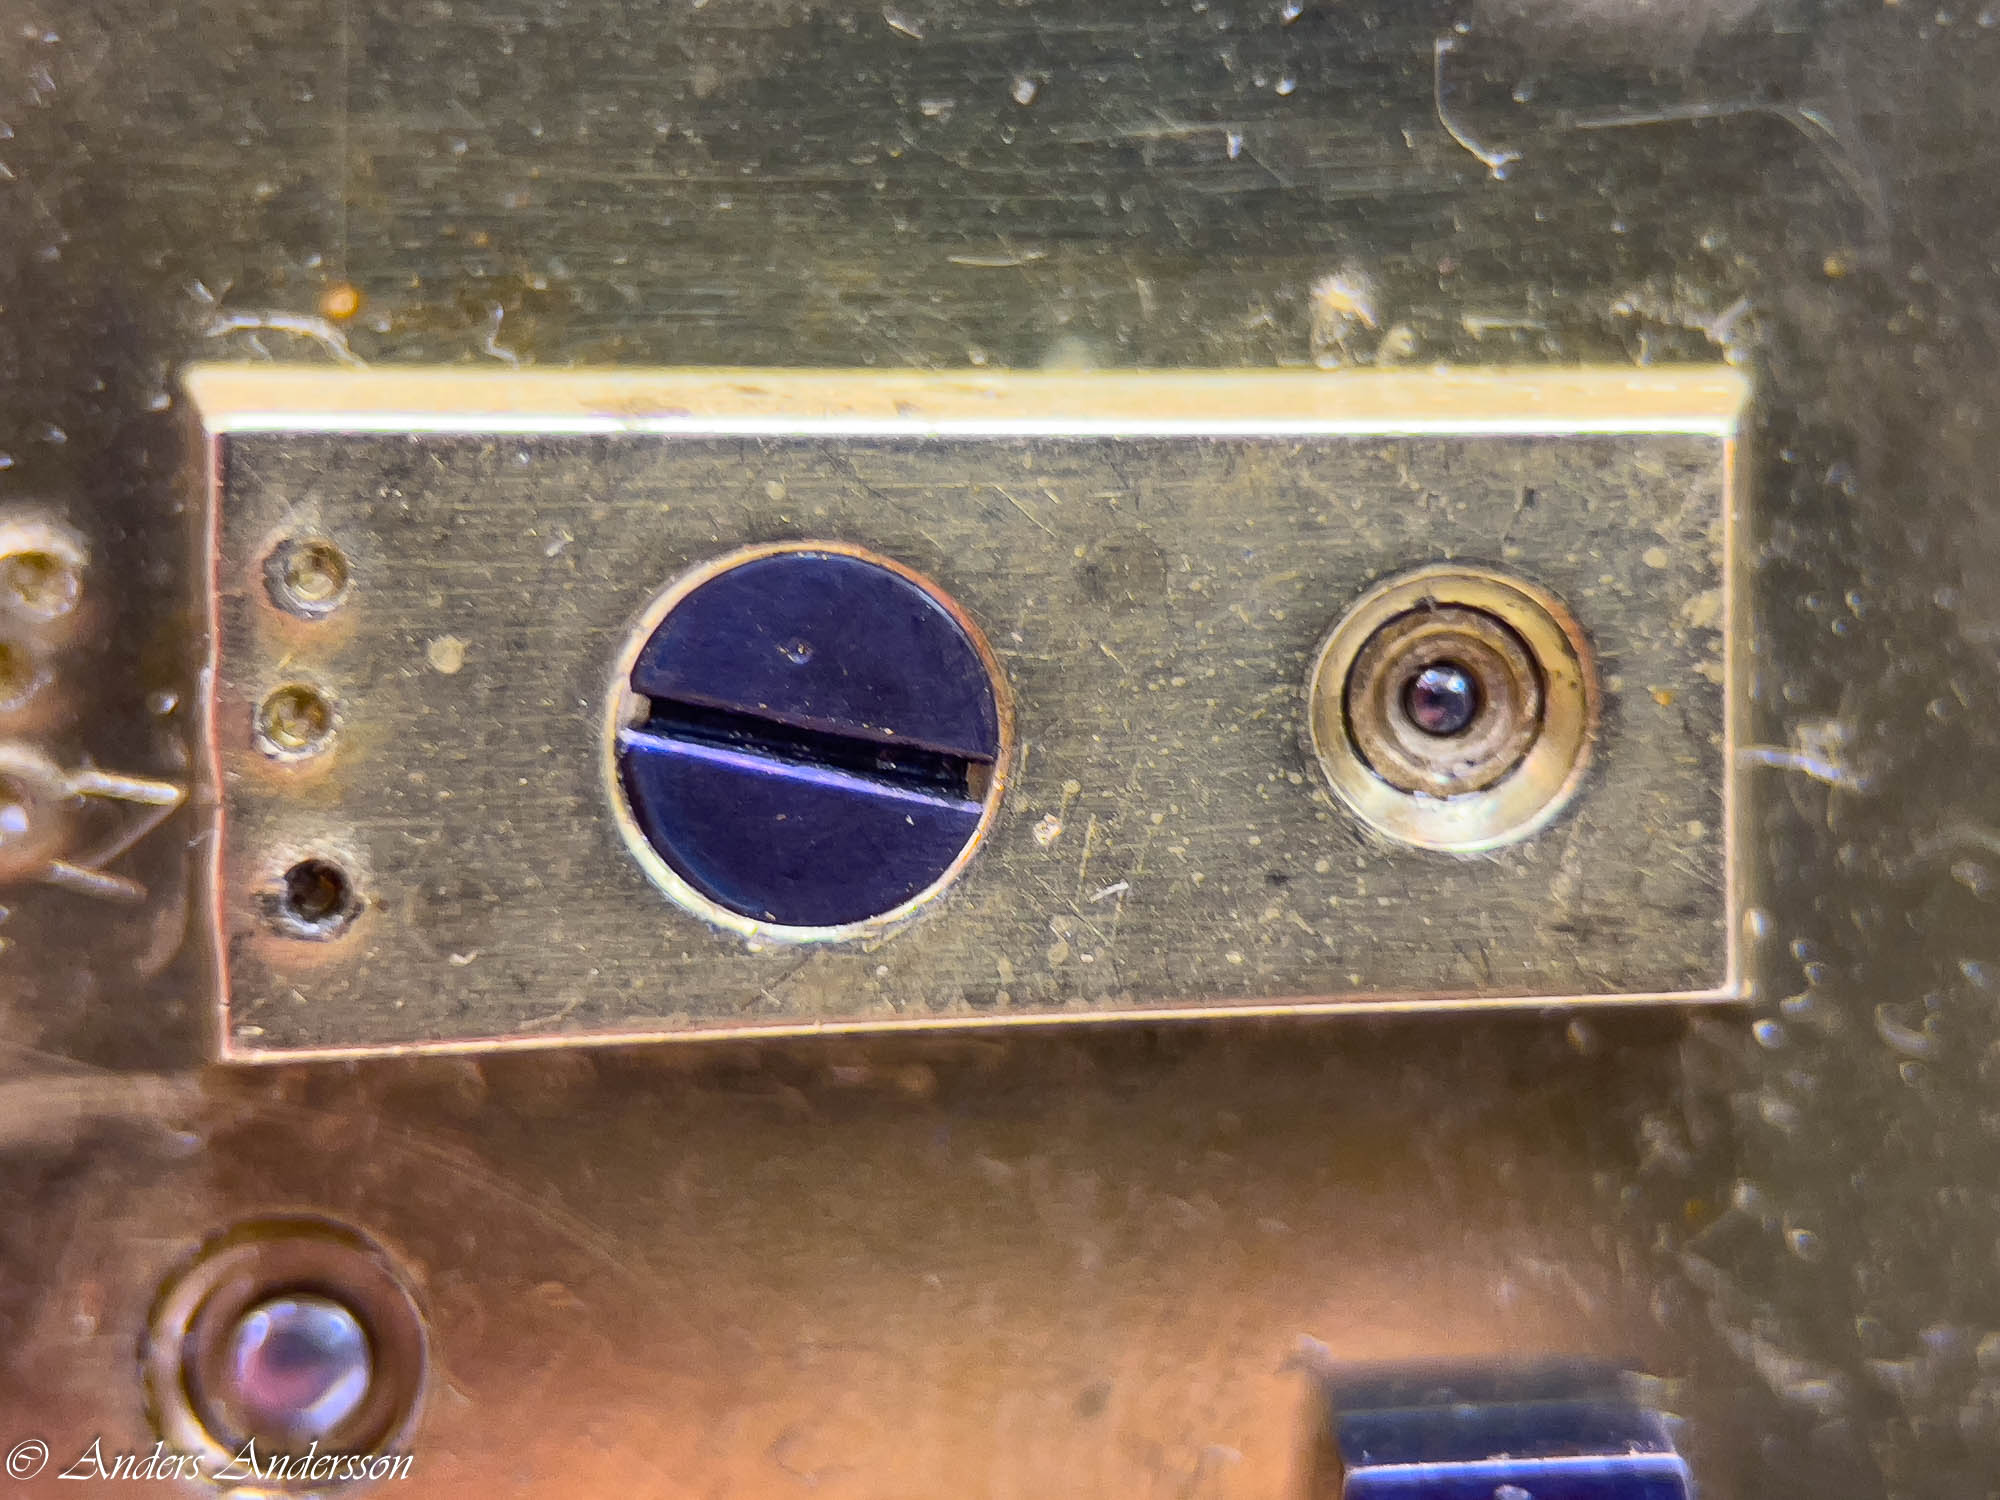
Min inställning av ingreppet stämmer överens med den rist som redan fanns i urverket. Den stämmer även överens med hålen. Hur kommer det sig att driven och hjulet har slitage när ingreppet stämmer?
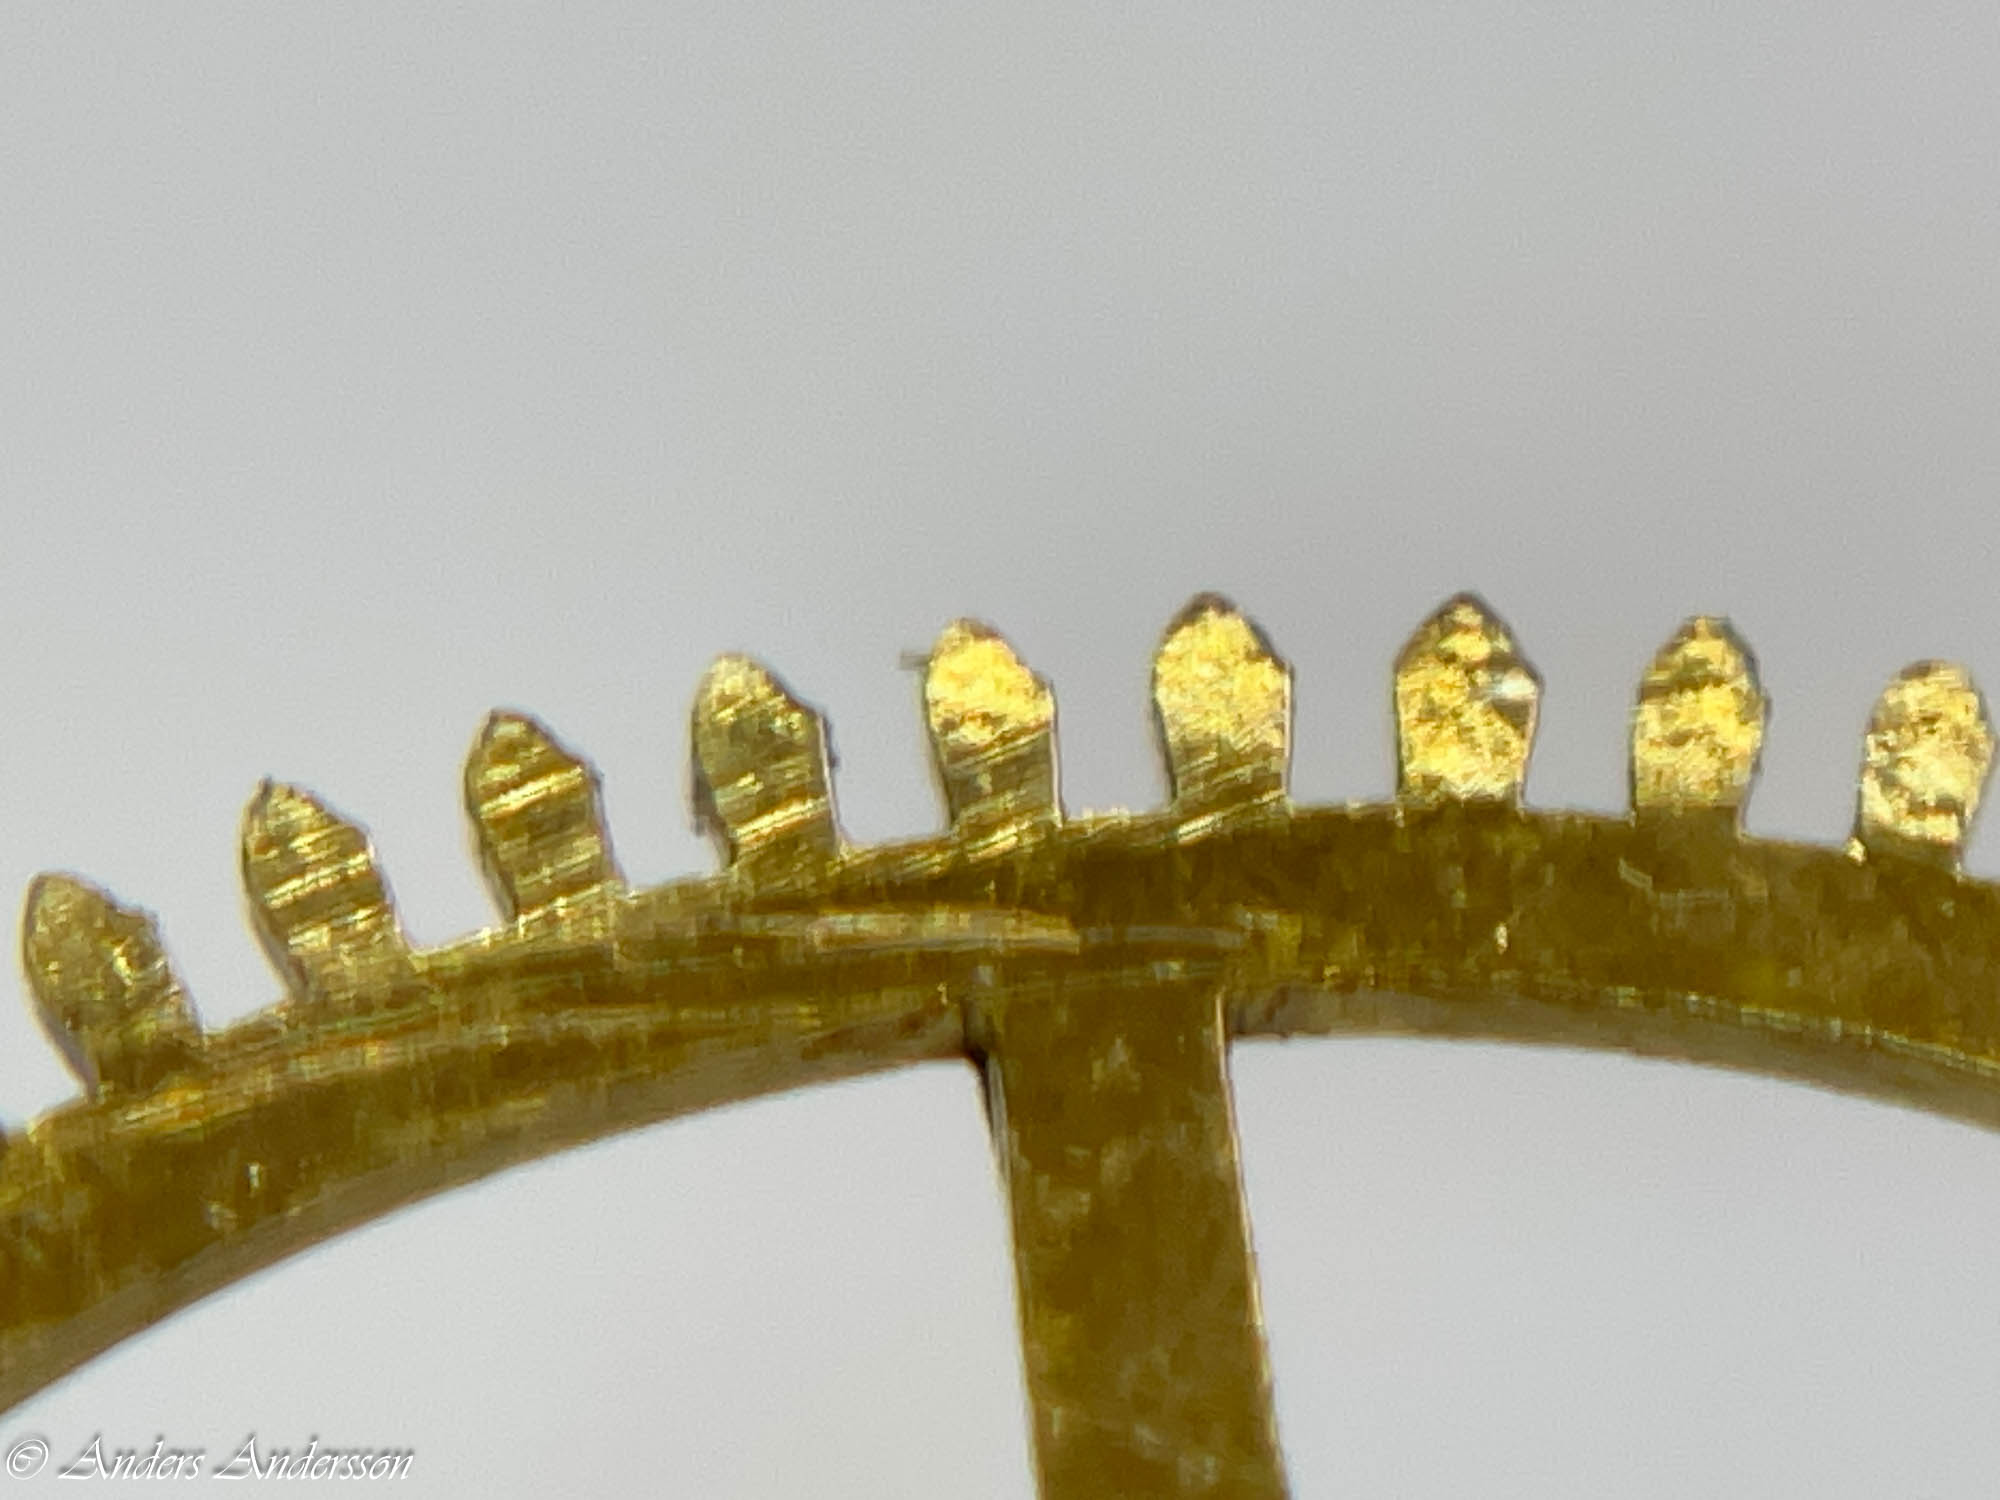
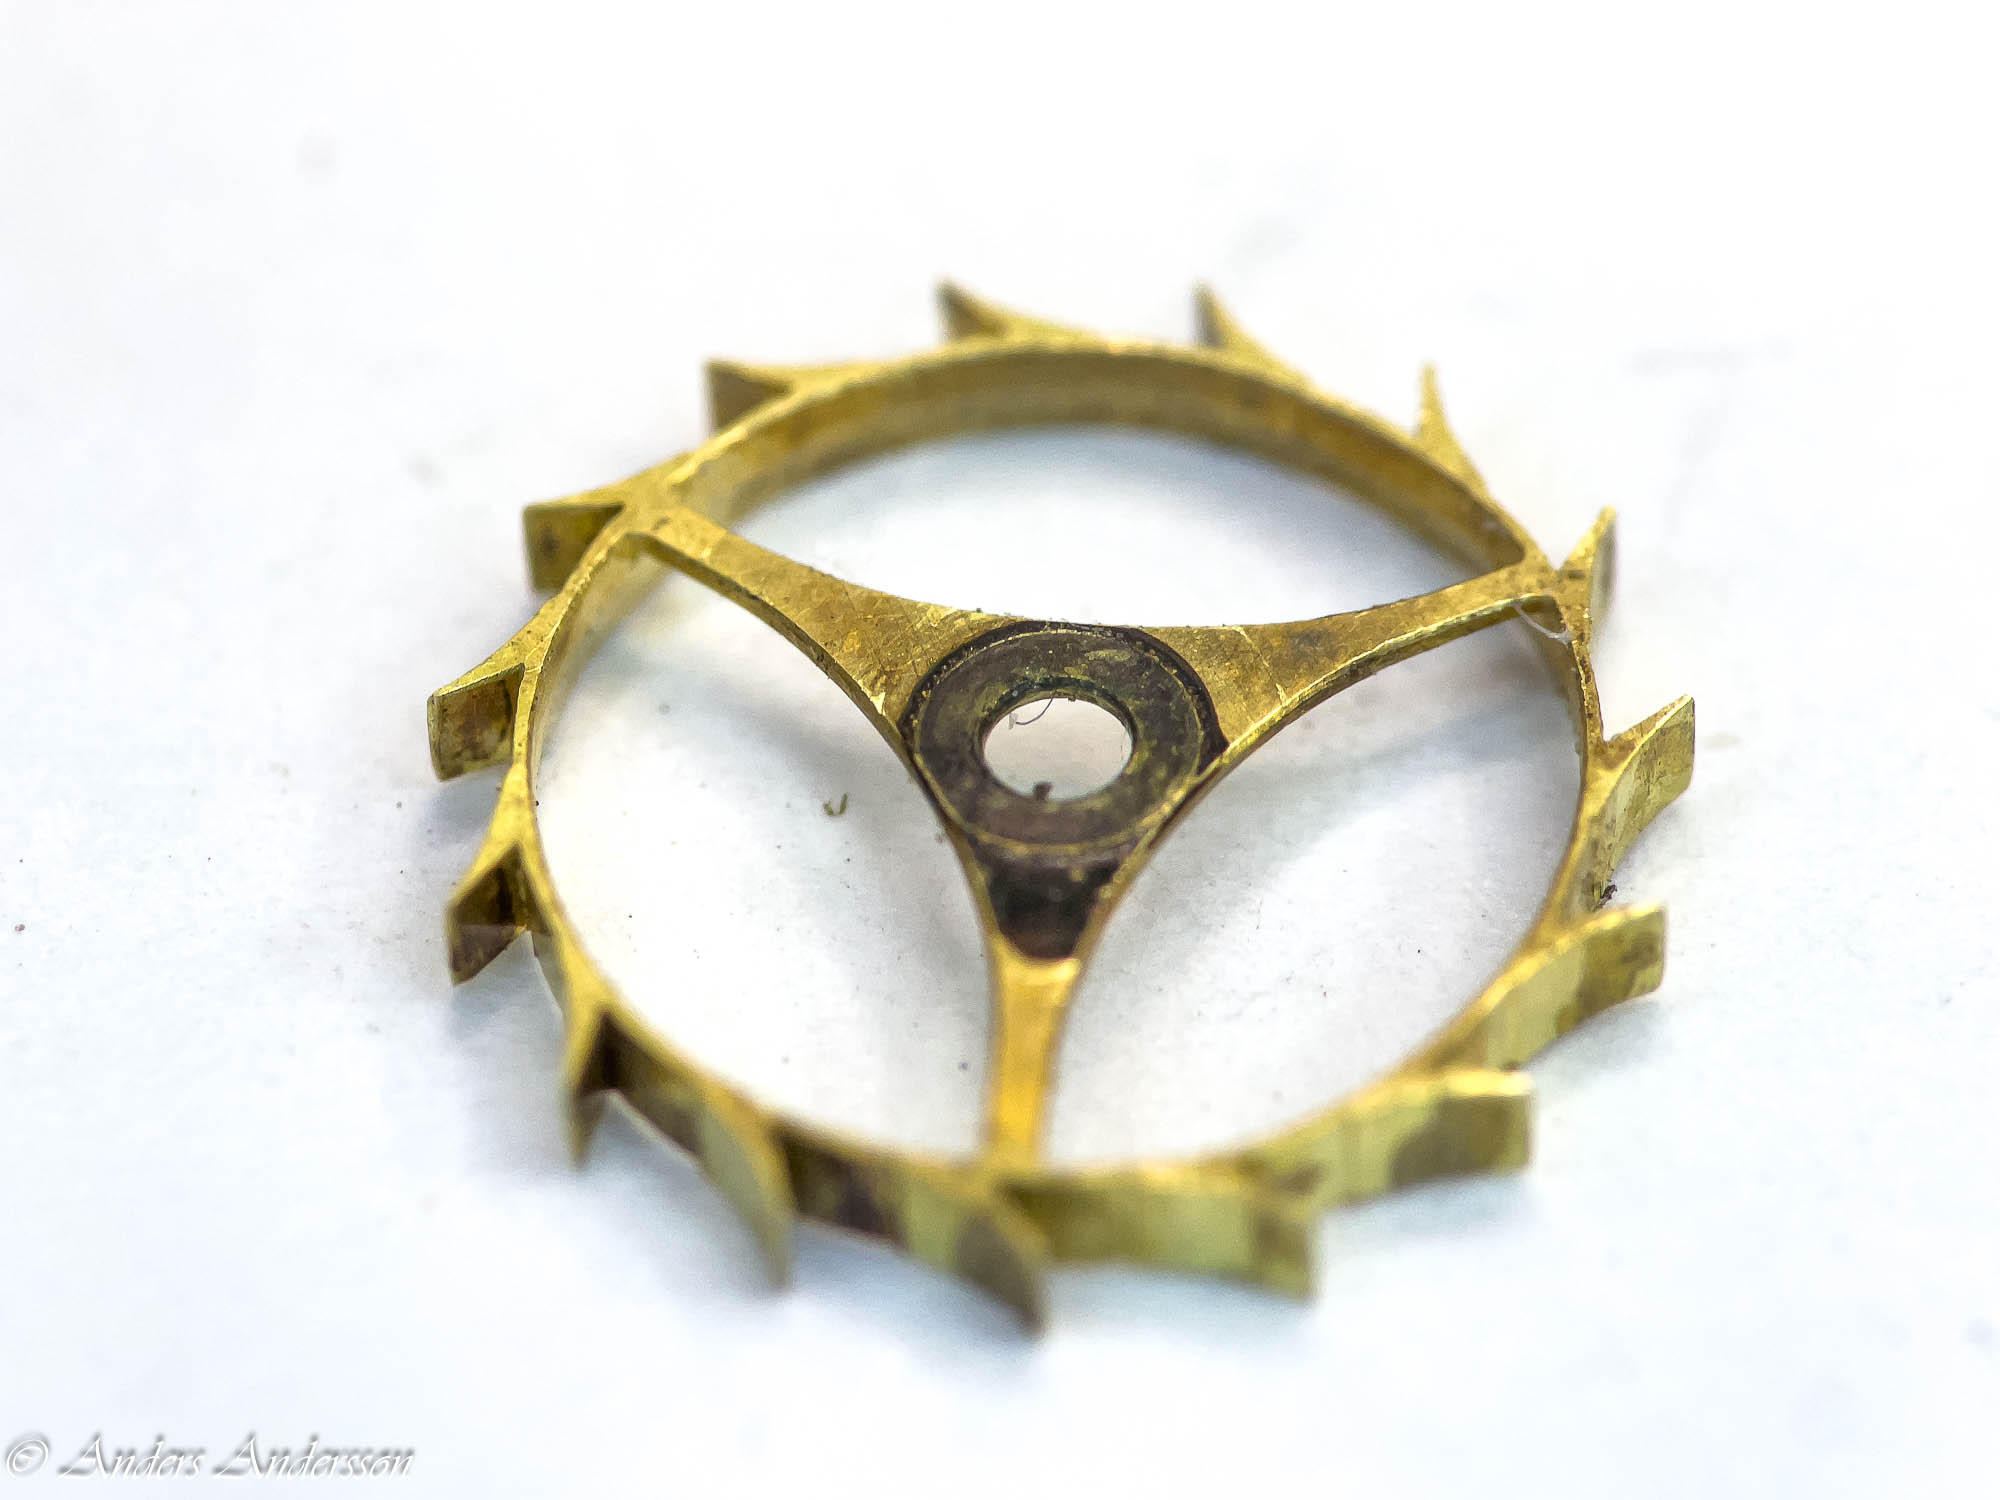
Undersidan av hjulet.
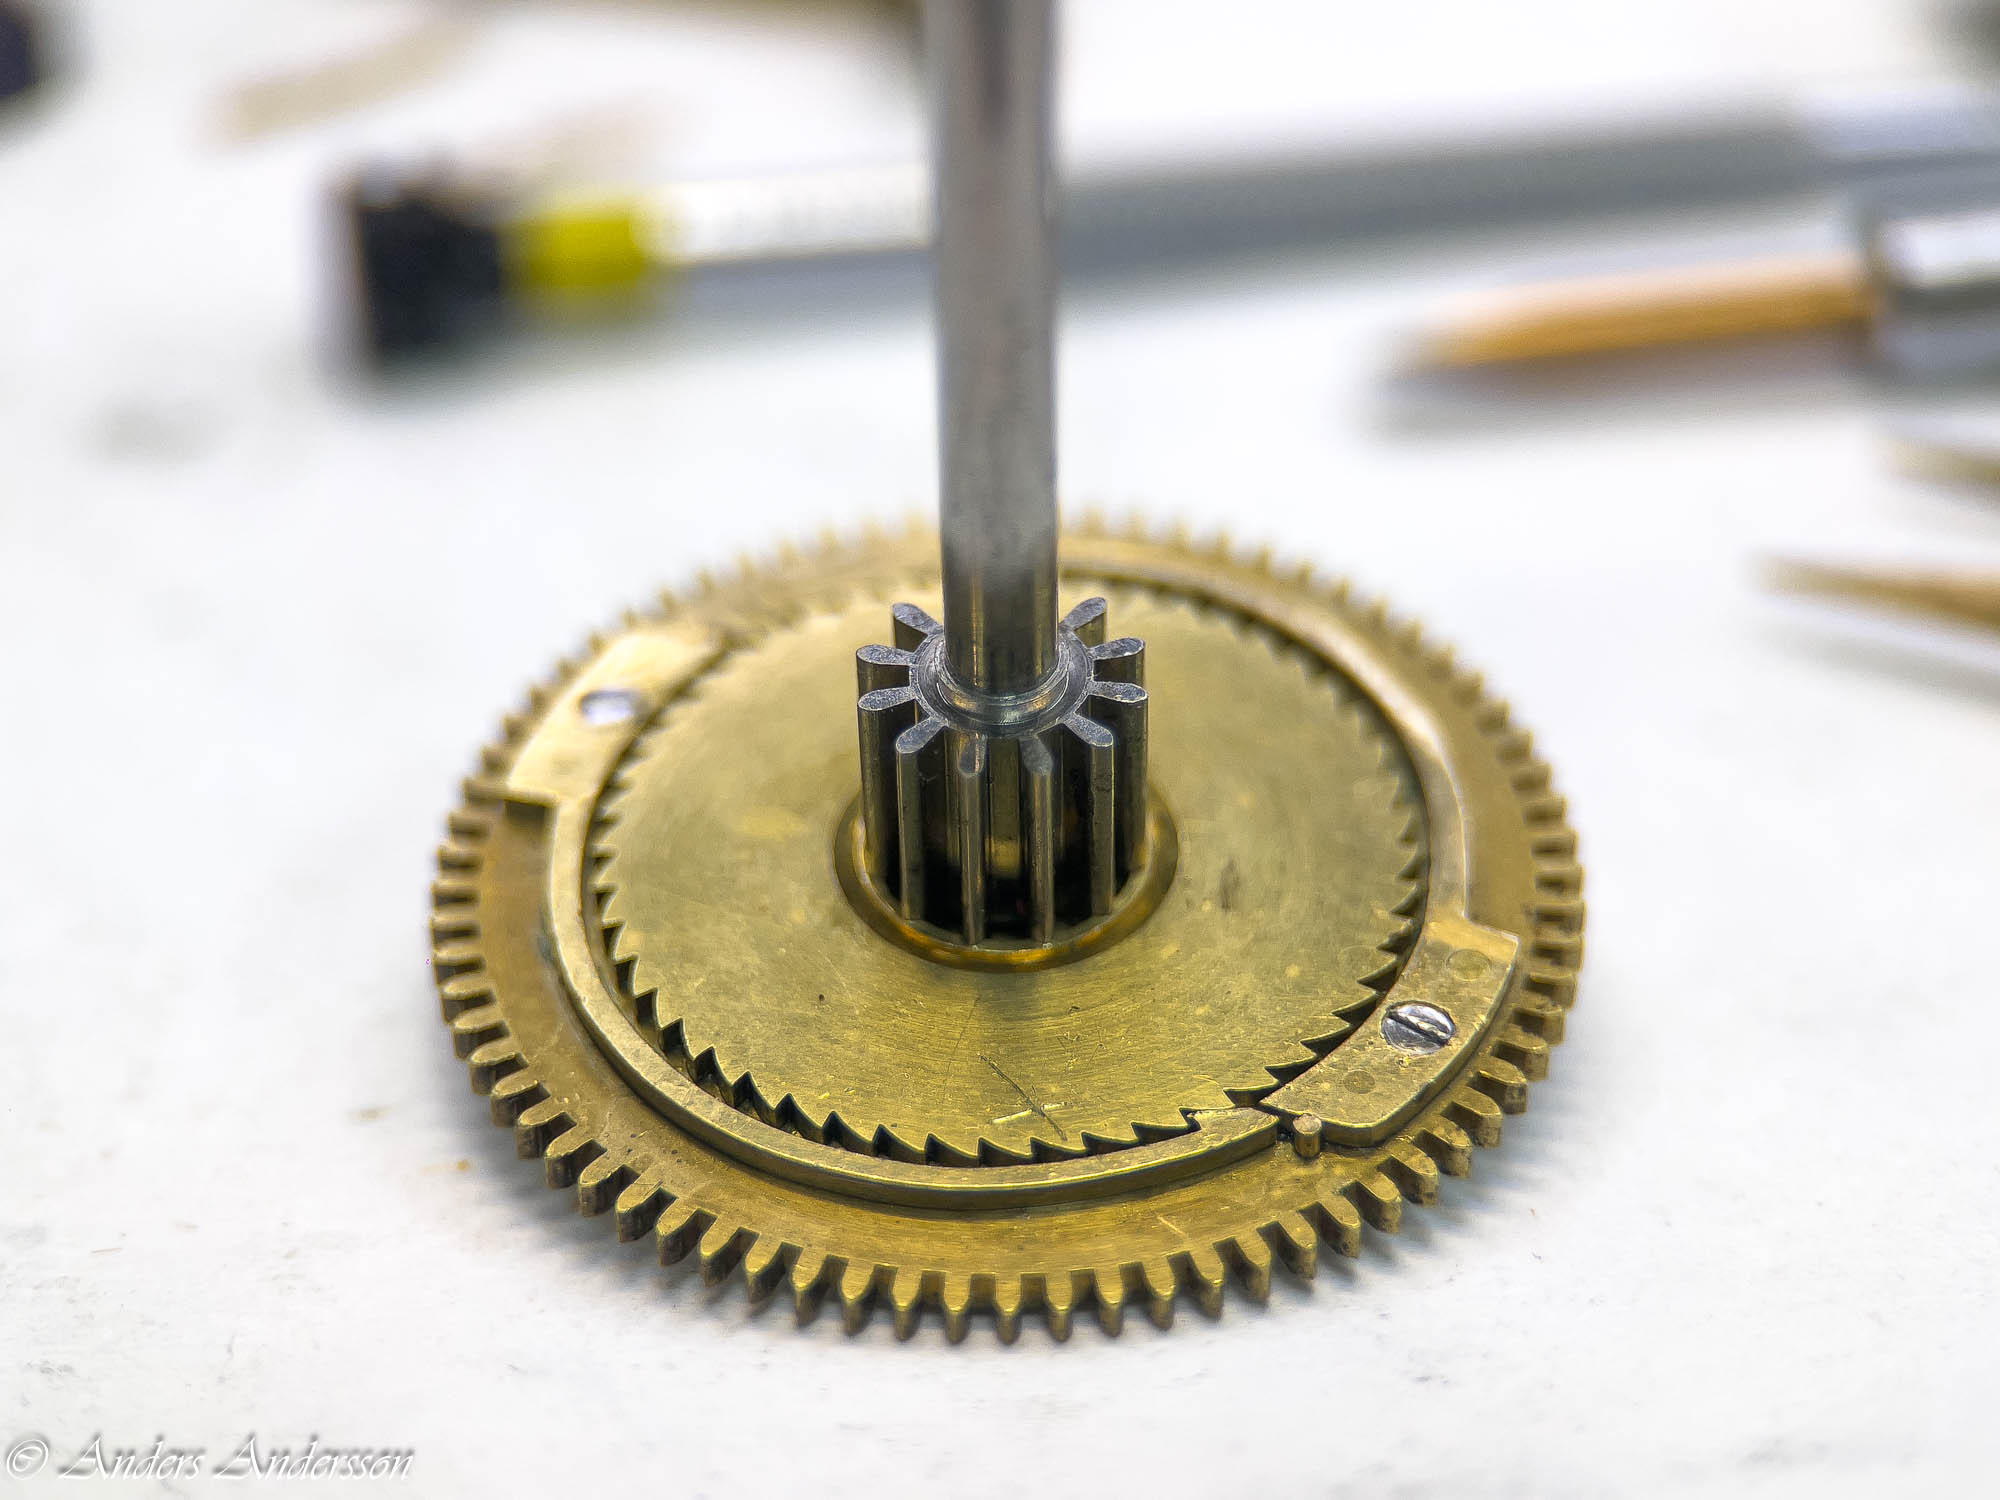
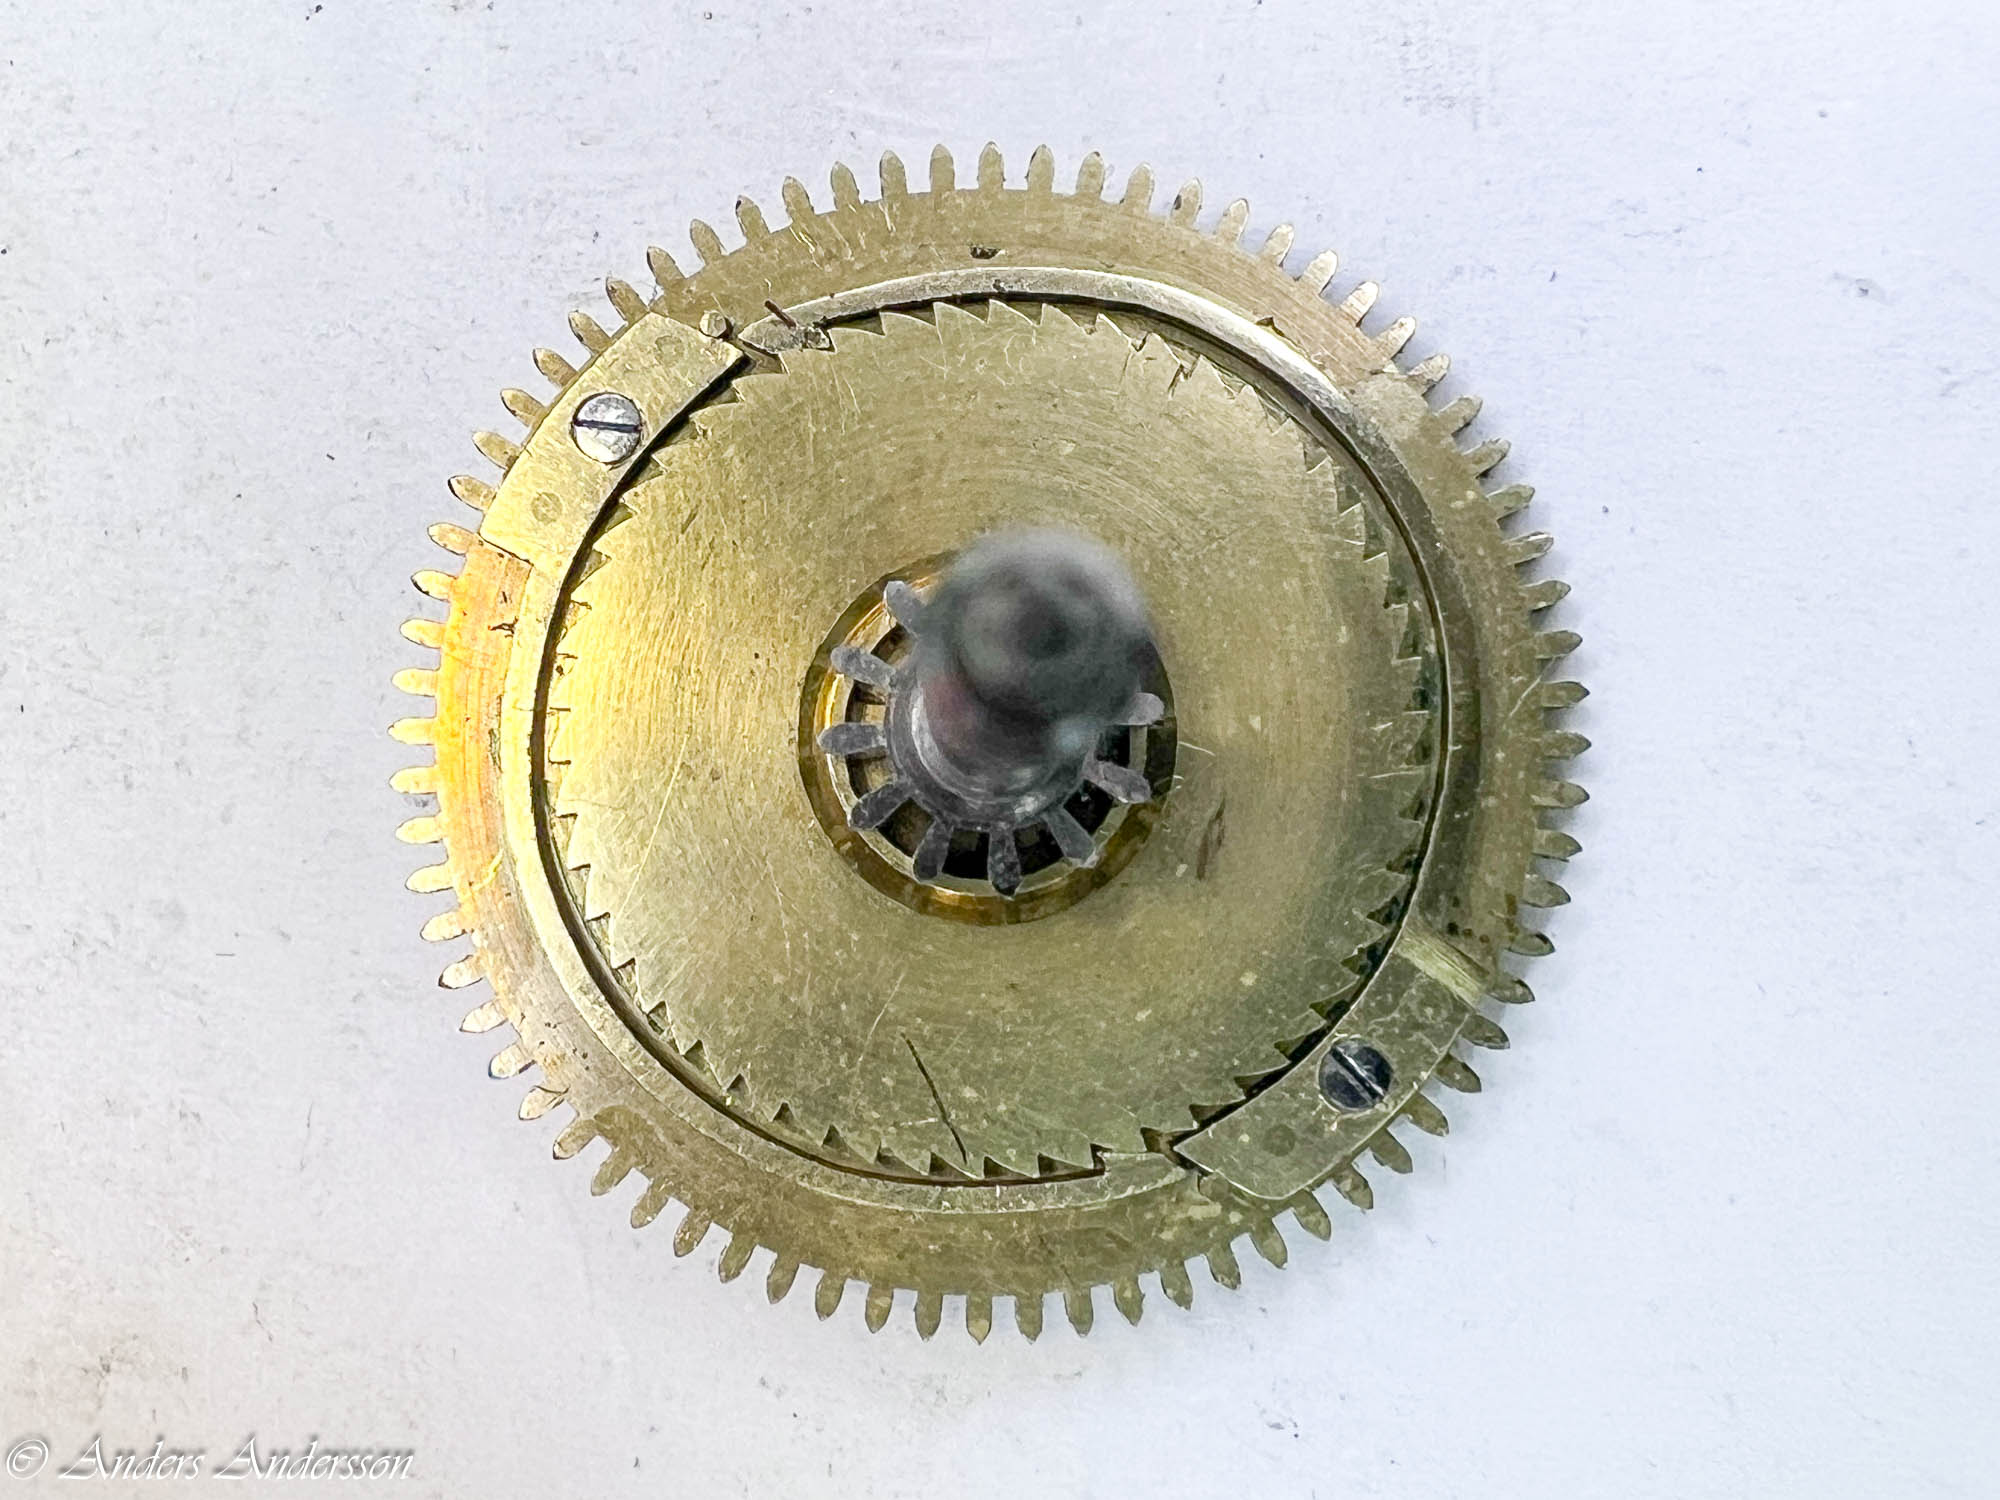
När jag studerade hjulet mer noggrant upptäckte jag på hjulets undersida märken på alla tandtoppar. Jag hade lagt märke till att tanden såg lite konstig ut. Förutom att den hade ett slitage tyckte jag att formen såg underlig ut, den var bredare i toppen än vid botten. Då kopplade jag – hjulet är sträckt!
Vad innebär det?
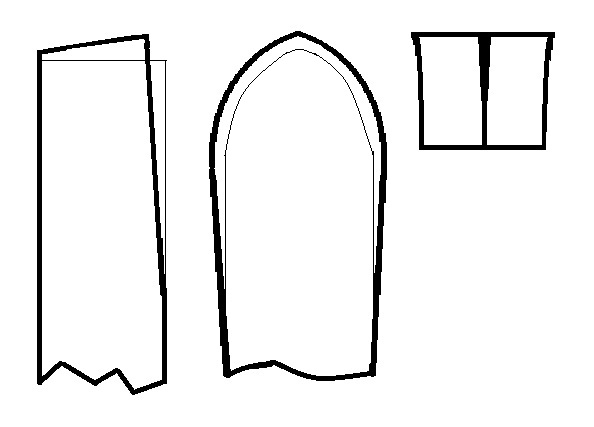
En enkel skiss som visar med tunt streck ursprungsformen på tanden.
Förr liksom idag tillverkades delarna till ett urverk i många fall av flera olika specialister, delarna sattes sedan samman till ett fungerande urverk. Ibland fick man helt enkelt fel storlekar på delarna, man blev tvungen att justera dem något för att det skulle fungera. Ett av de vanligaste verktygen som många känner igen är välsmaskinen. Det ju en slags tandfilningsmaskin för att forma hjulets tänder till samma form och storlek. Välsmaskinen användes oftast till hjul som var för stora, men borde även kunnat användas i just det här fallet. Efter sträckning forma alla tänder så att de får samma form, varför det inte gjorts här vet jag inte. Det kan ju bero på att urmakaren tyckte att ingreppet blev perfekt så här, hade man tagit bort material kanske man varit tvungen att ytterligare sträcka tänderna. Hur man gör sådana bedömningar har åtminstone inte jag tillräckliga kunskaper om.
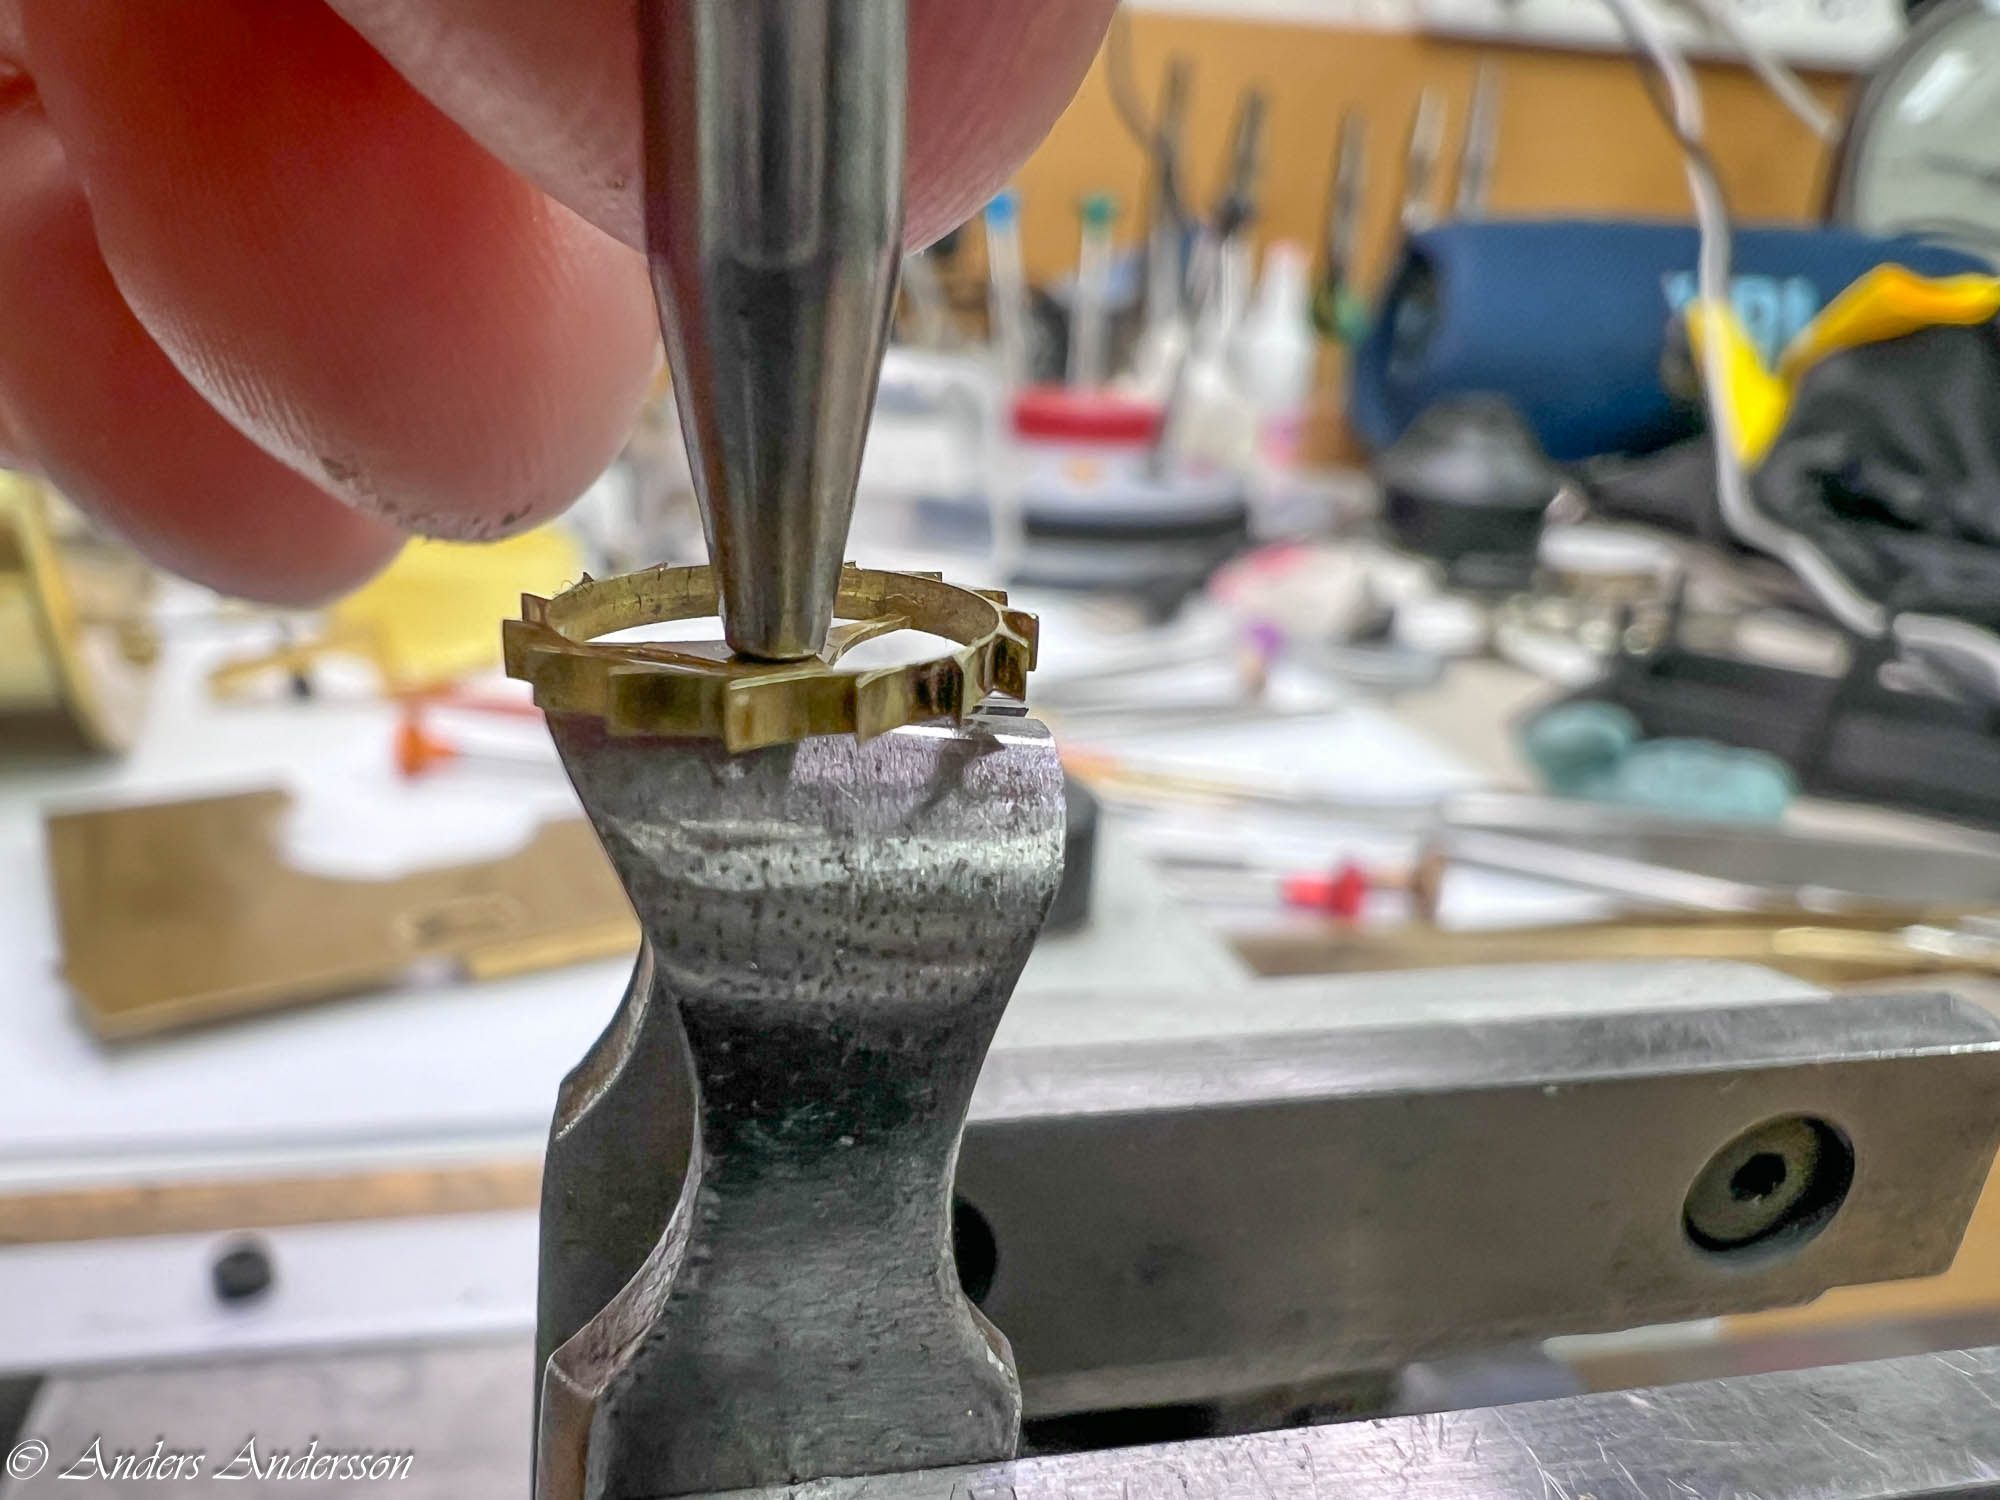
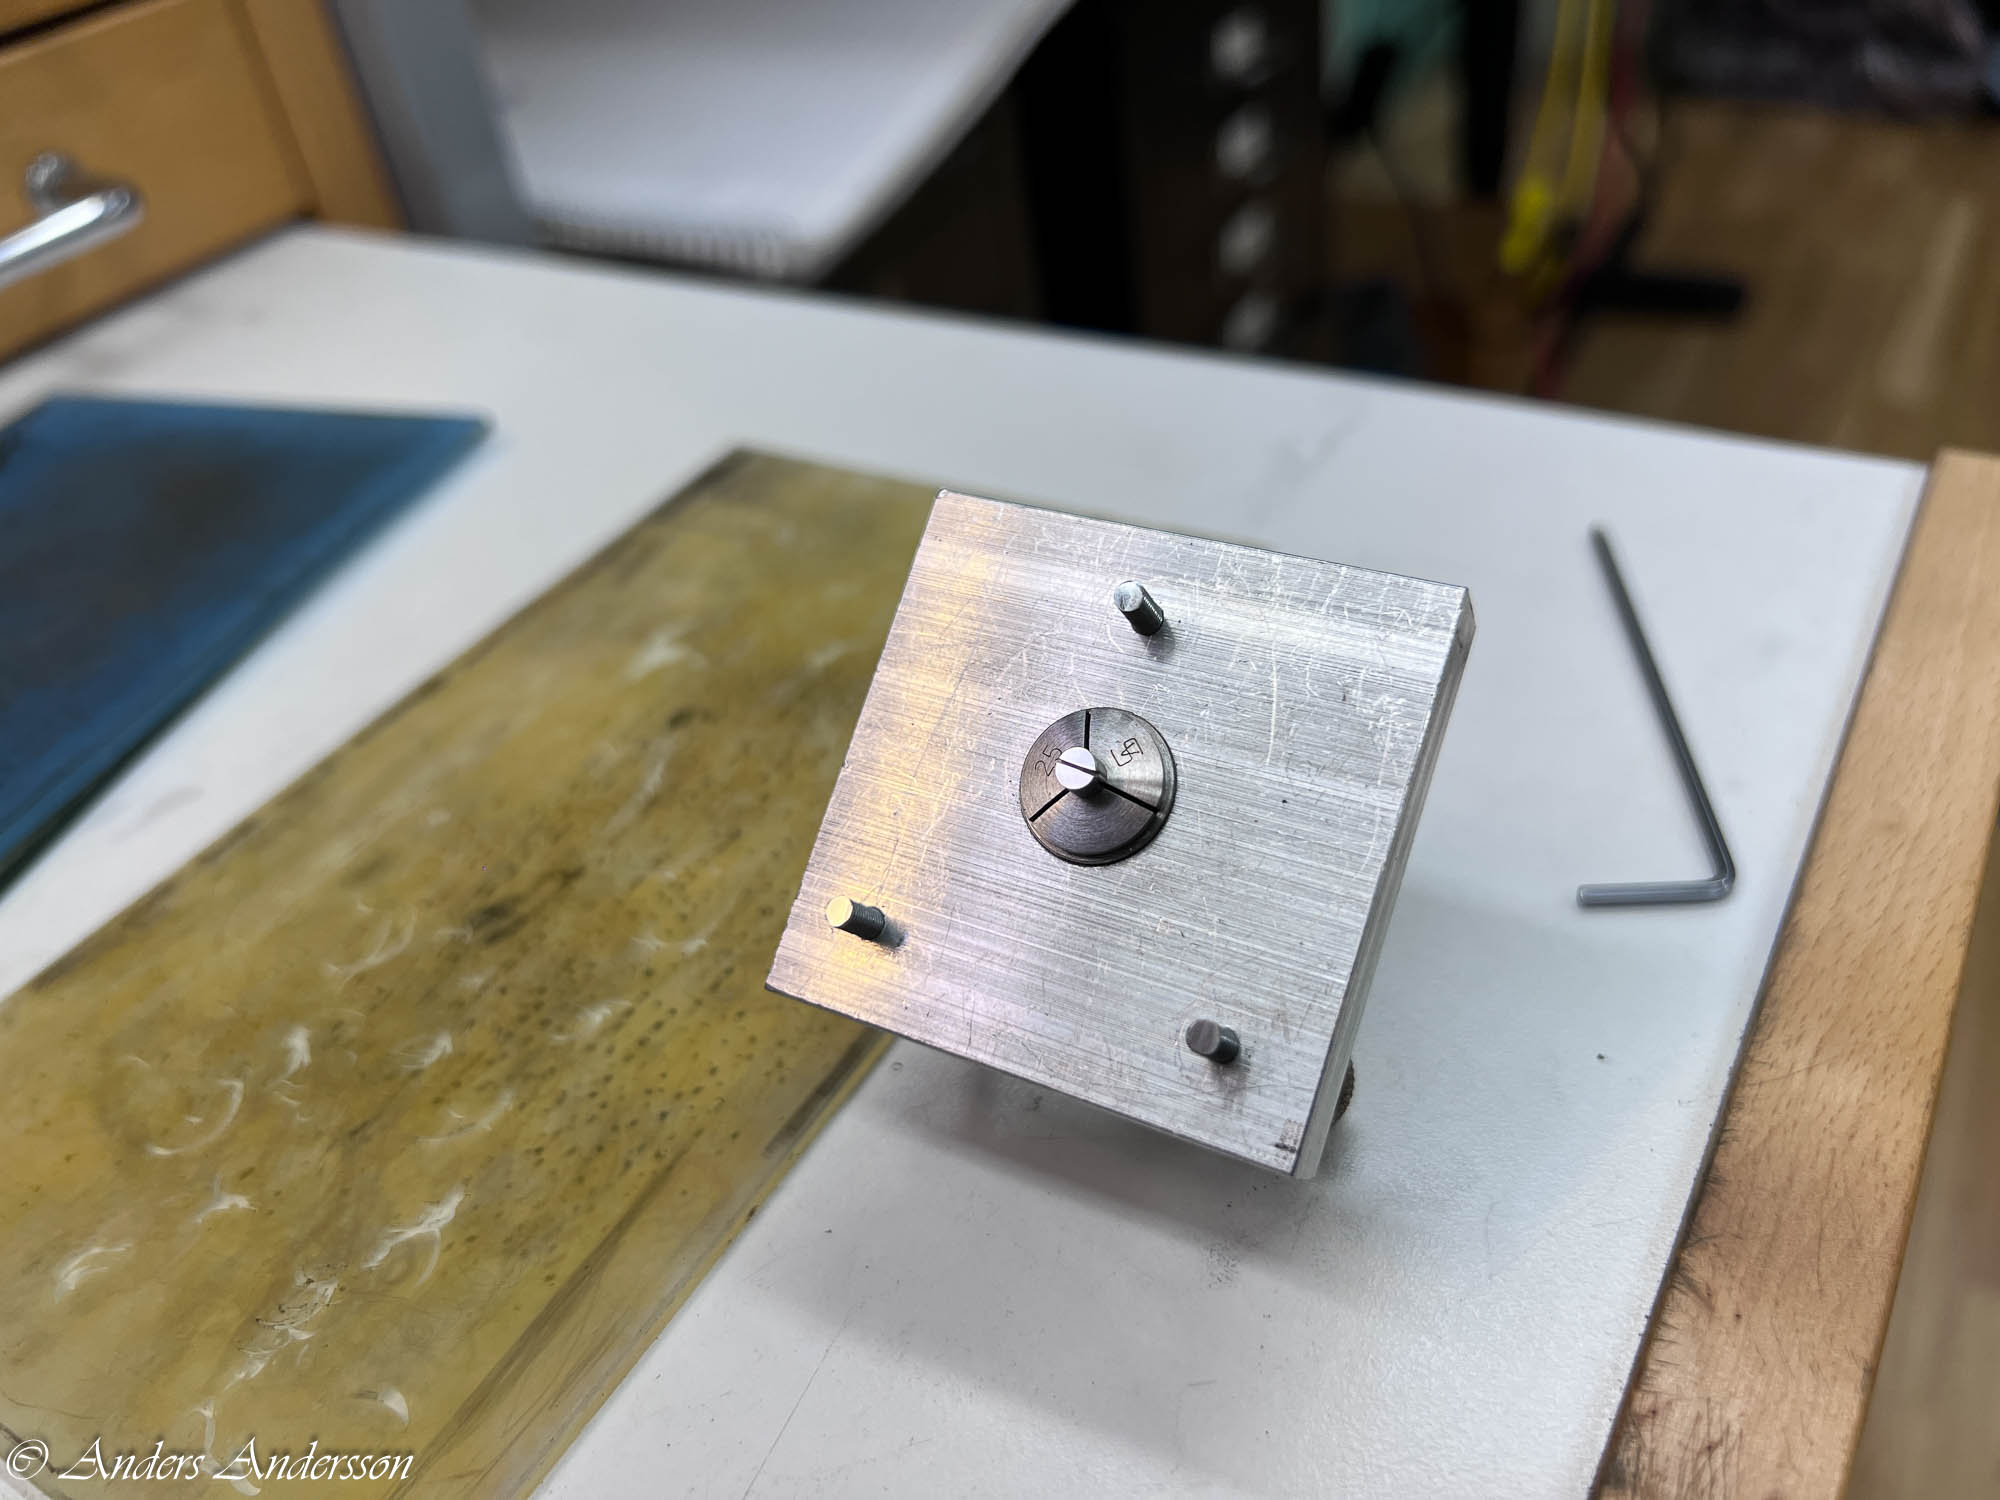
Bland mina verktyg finns detta verktyg som användes vid sträckning av hjul.
Verktyget fungerar så att man sätter upp hjulet i två konor. Höjden justeras så att hjulet vilar mot ett plant ”bord”. I verktygets ask finns flera stansar av olika bredd och form. På stansen sitter ett styrstift som gör att stansen inte kan vrida sig. Mot stiftet ansätts en fjäder som lyfter stansen en bit över hjulet. Man flyttar hjulet med ena handen samtidigt som man slår med hammaren. På så sätt vandrar man runt hjulets alla tänder tills man drivit ut det lagom mycket. Därefter brukar man välsa tänderna för att alla ska bli lika.
Här har någon alltså gjort ett bra jobb. Nästa steg blir att borra in en ny tapp.
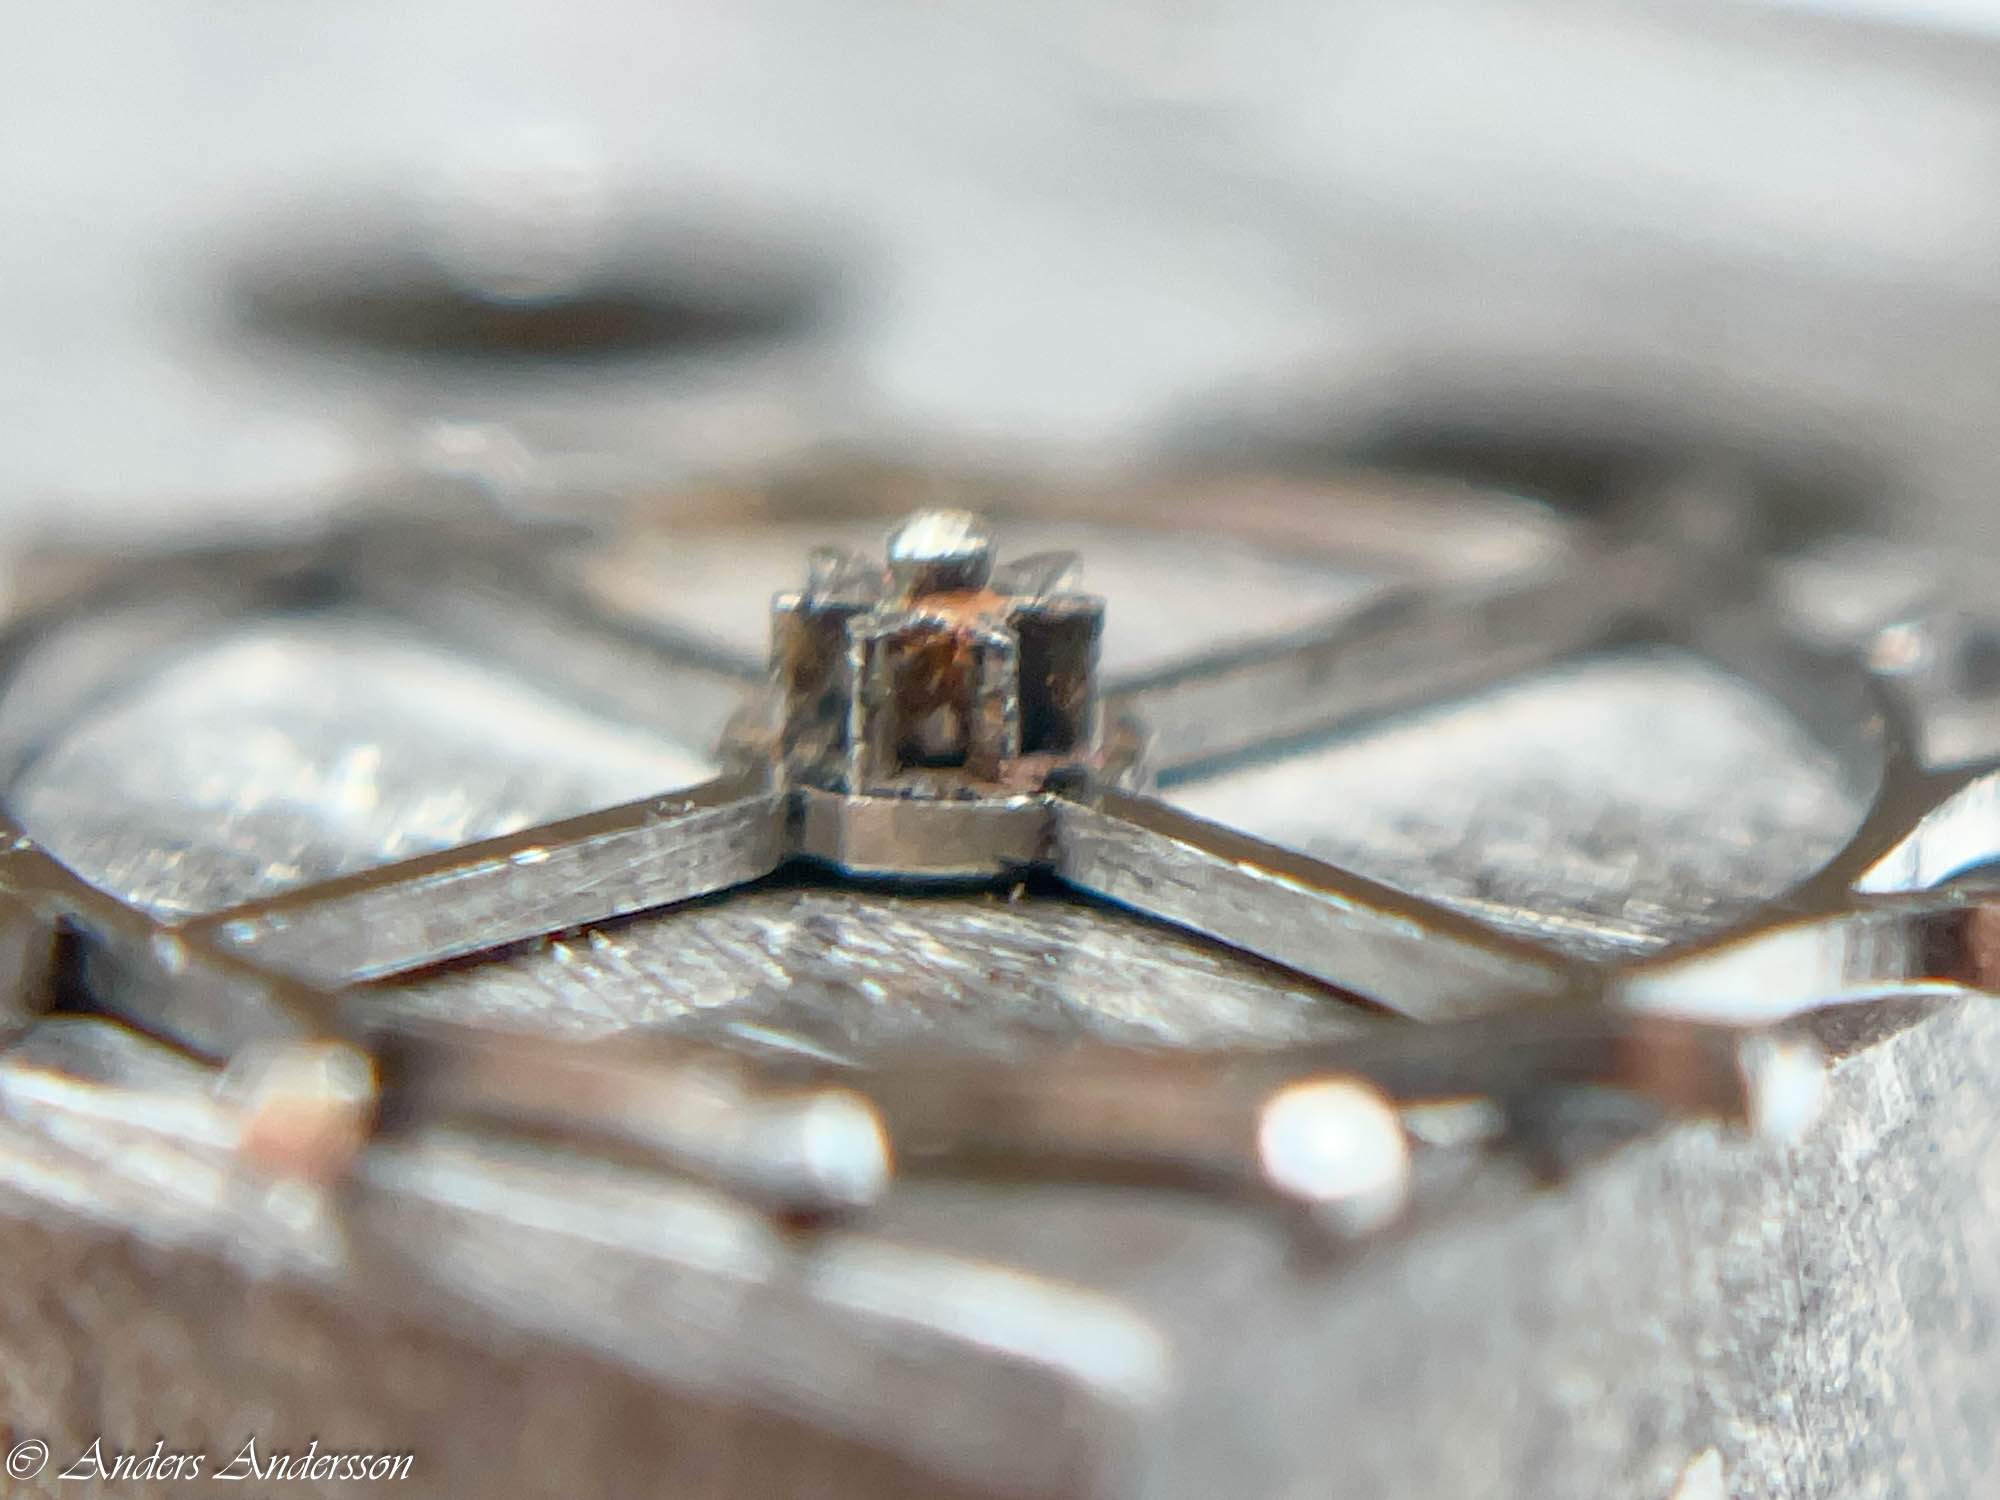
Här ser man hur rost ligger i och på driven. Tappen saknas.
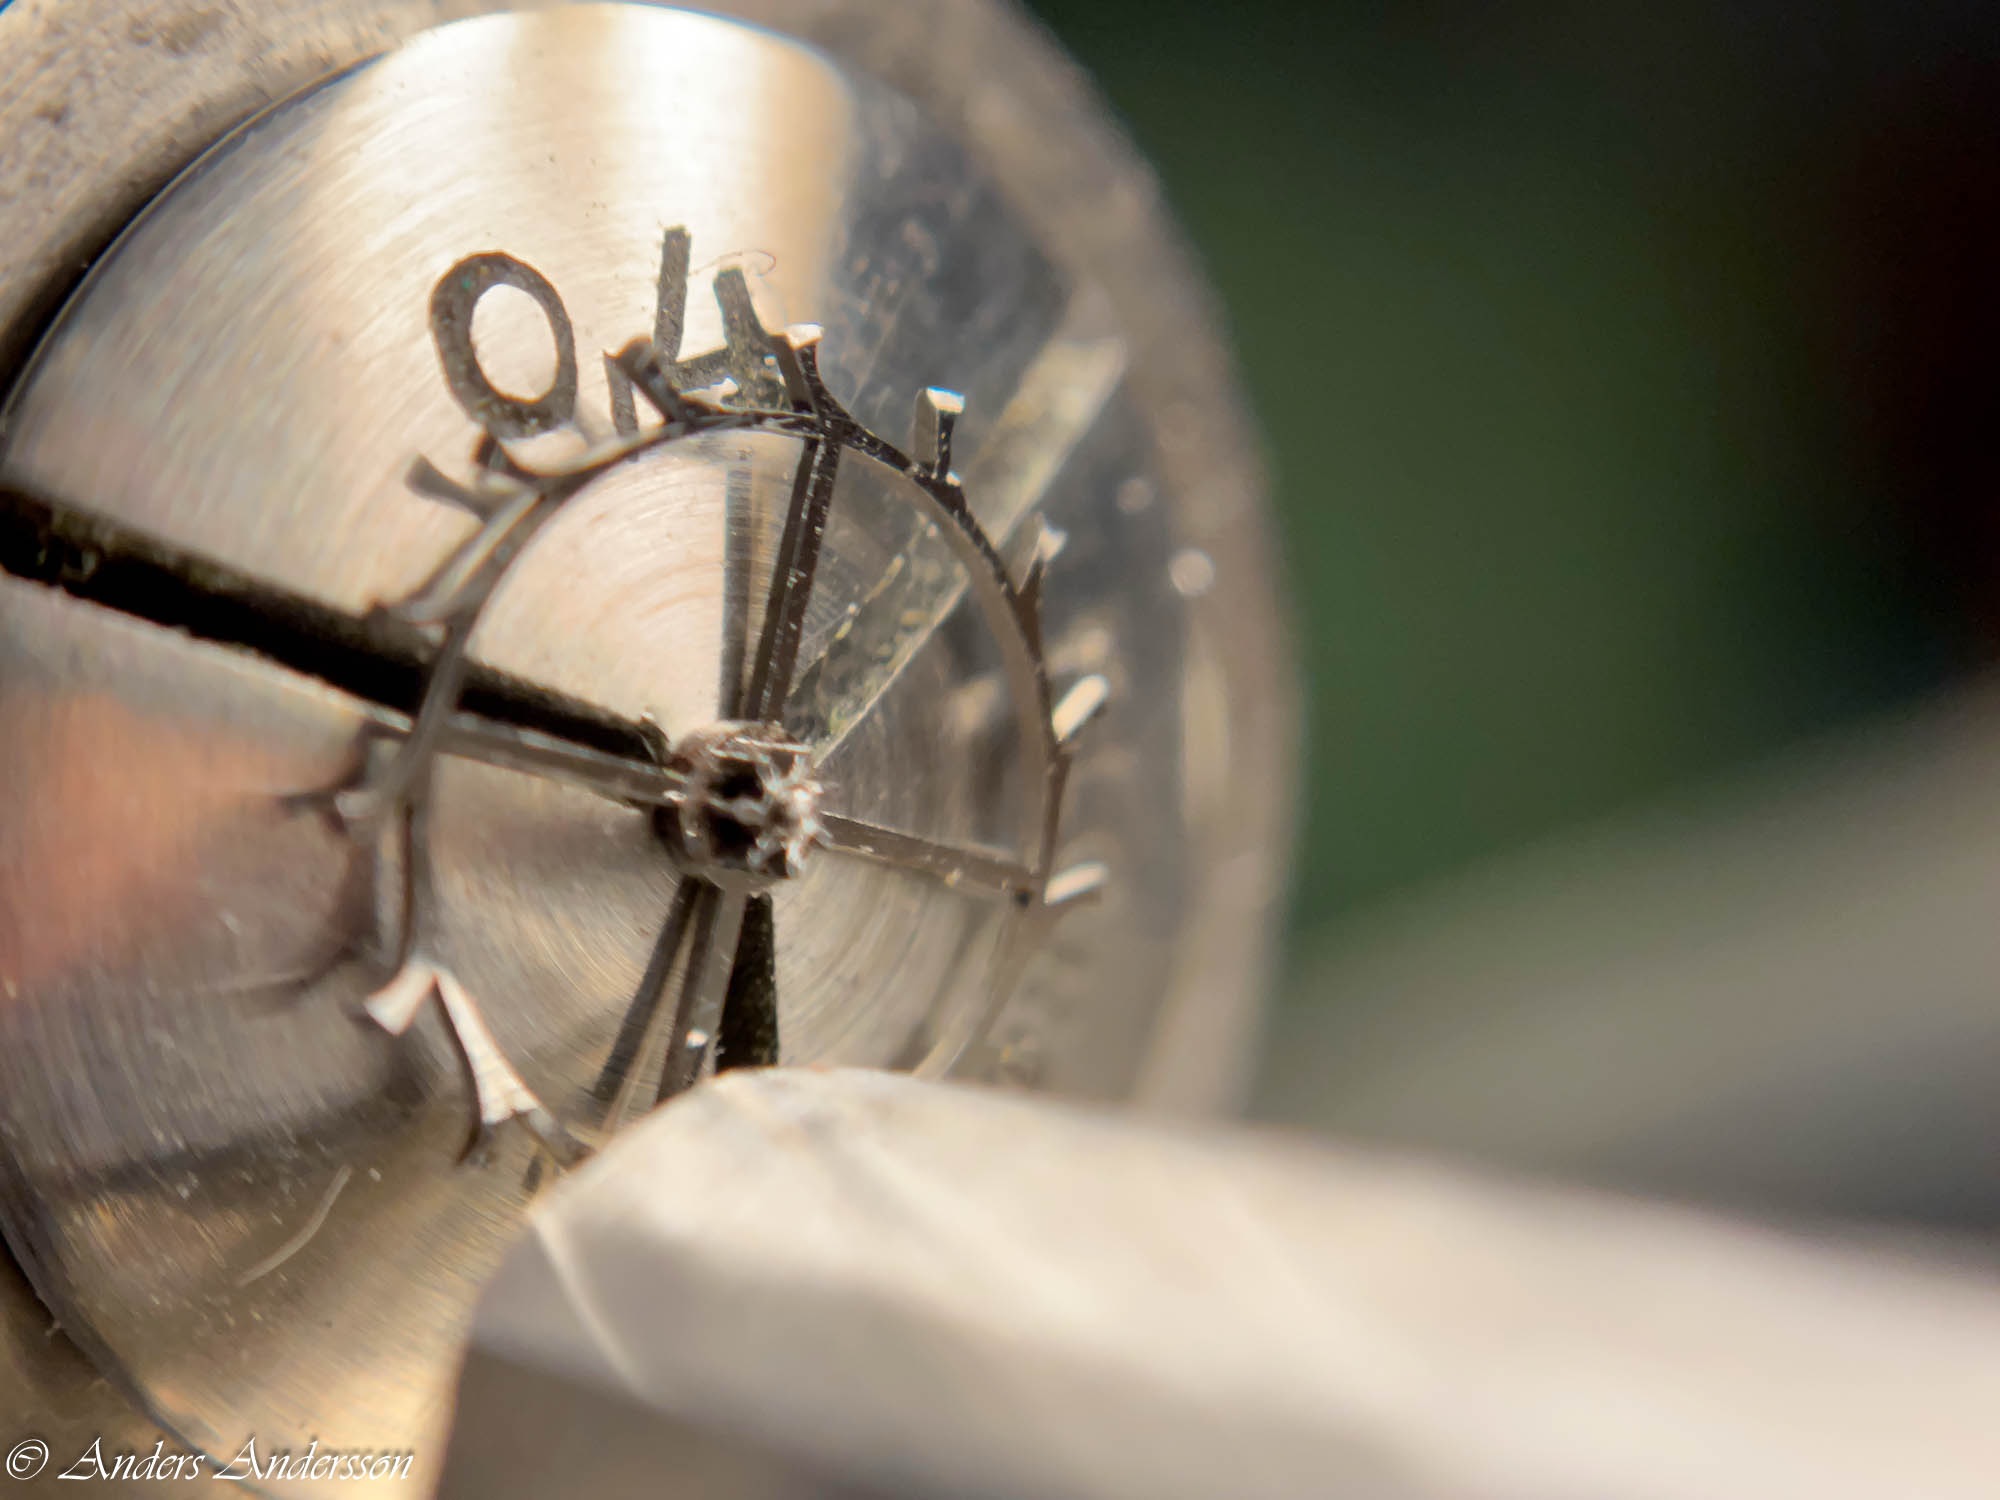
Arbetet med driv och ny tapp påbörjat.
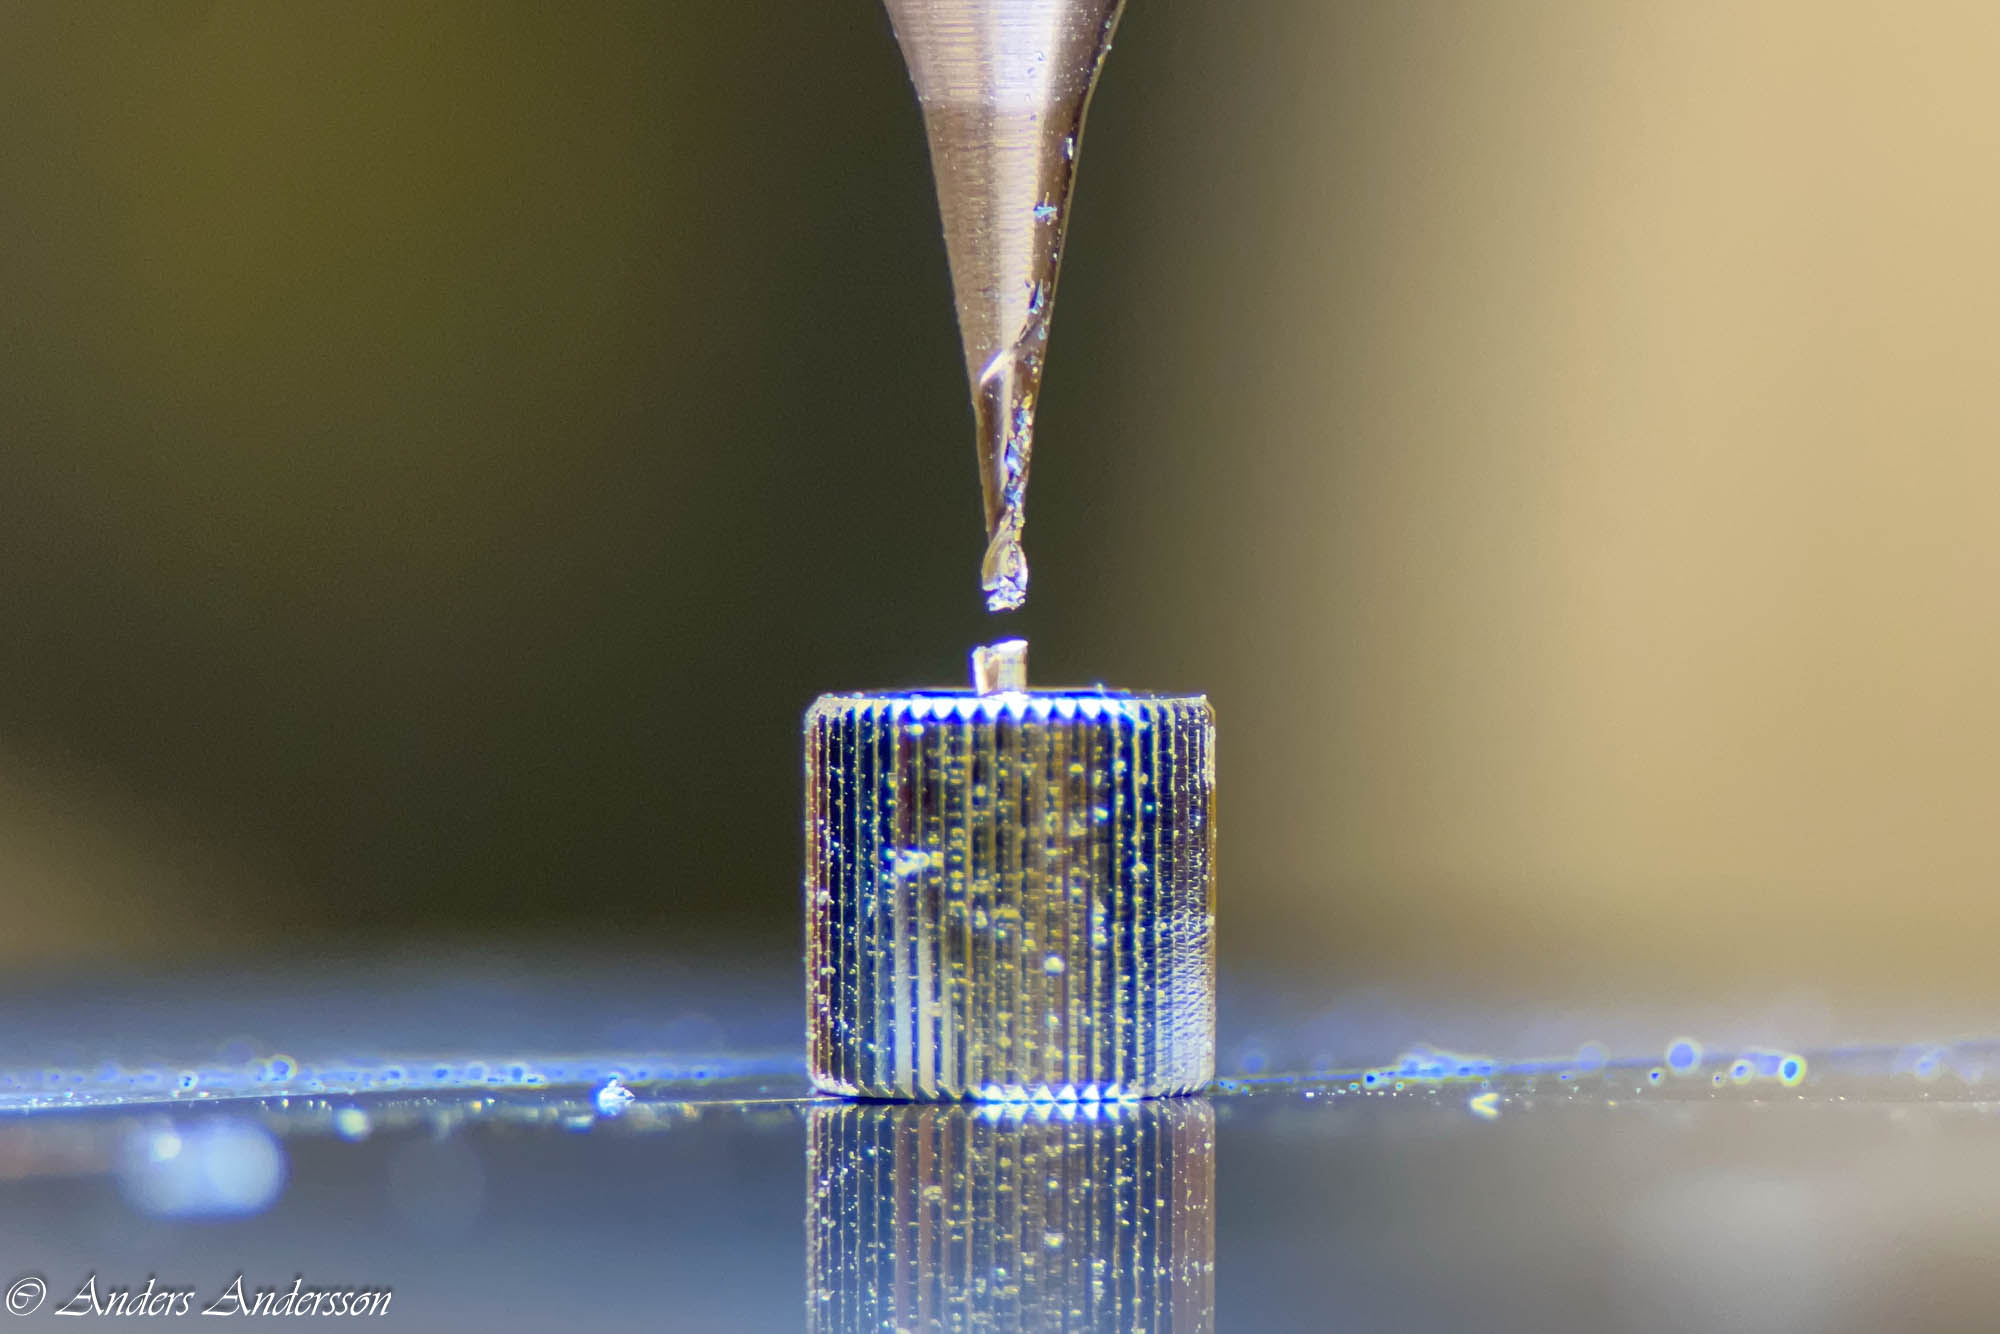
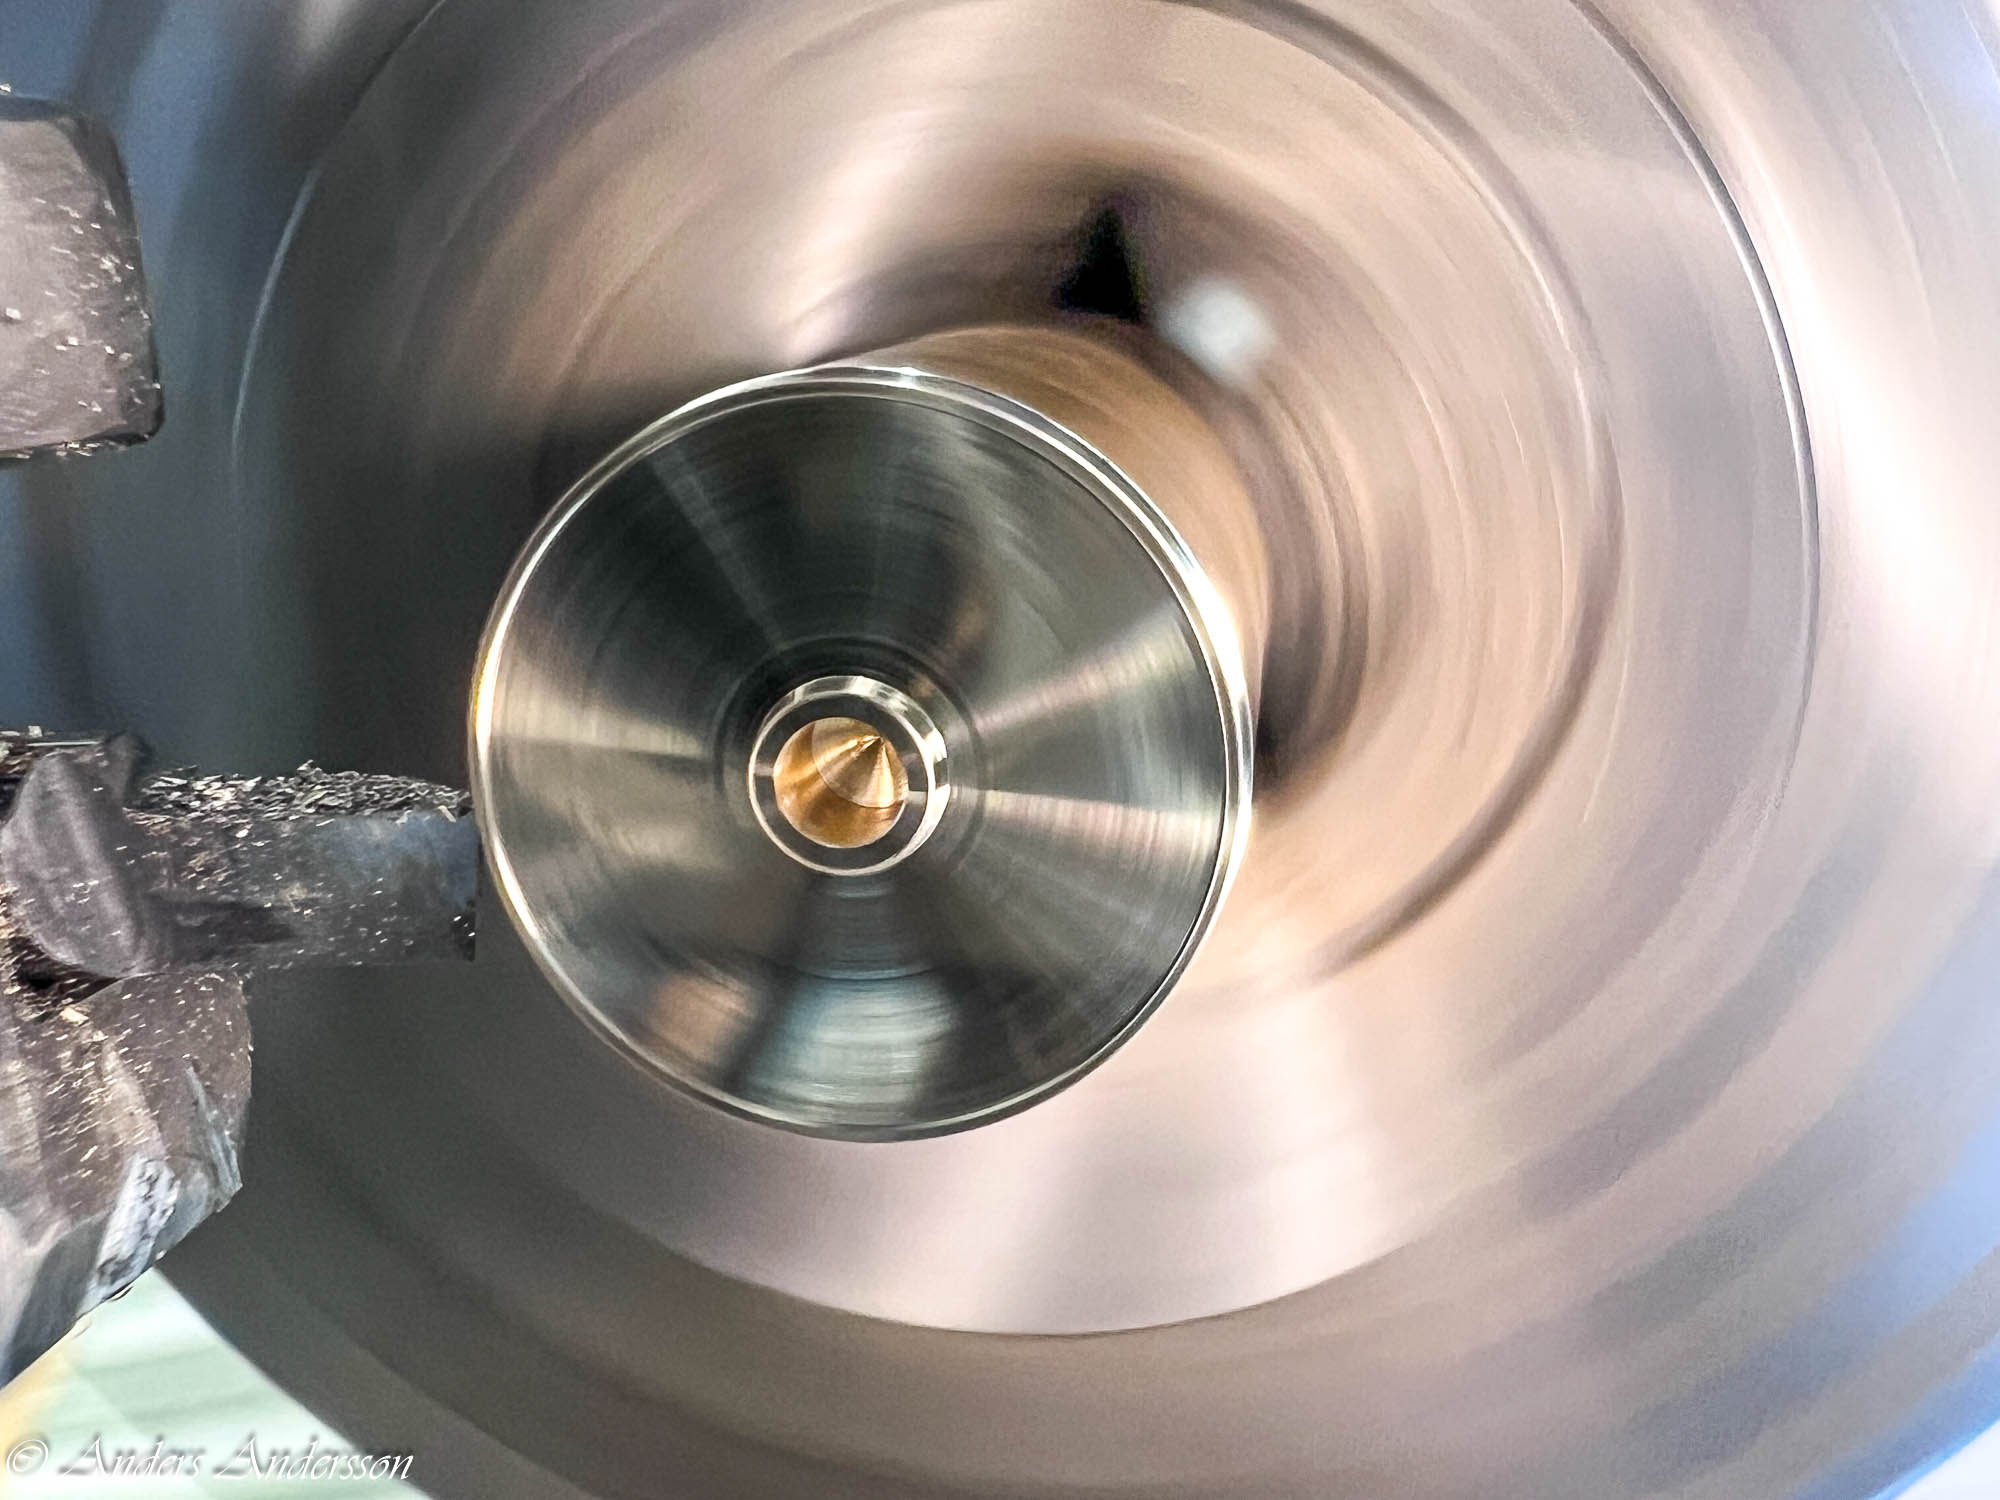
Hjulet uppsatt i svarven. Jag börjar med att rensa insticket i driven och området runt tappen från rost med hjälp av svarvstickeln. Därefter vidtar det viktigaste jobbet att försöka hitta axelns centrum och göra ett instick exakt i mitten av axeln. Jag svarvar ytan plan först. Sedan väljer jag en spetsig stickel som jag kontrollerar i mikroskopet att den verkligen är slipad helt ut till spetsen. Med hjälp av min starkaste lupp letar jag upp axelns centrum och svarvar ett instick eller konisk försänkning. Jag kontrollerar noga att jag verkligen hittat centrum, det får inte sticka upp något i mitten av insticket. I så fall kommer borret att styras snett och dra hålet åt sidan. Ju noggrannare man är desto bättre resultat!
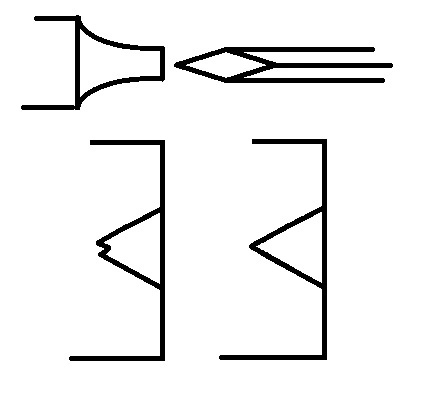
Enkel skiss över instick.Till vänster syns ett instick som kommer att ge ett ocentrerat hål. Det ska se ut som bilden till höger. Kan vara svårt att göra när axelns dimension understiger några tiondels millimeter.
Här kan du se resultatet av ett dåligt instick och tappinborrning.
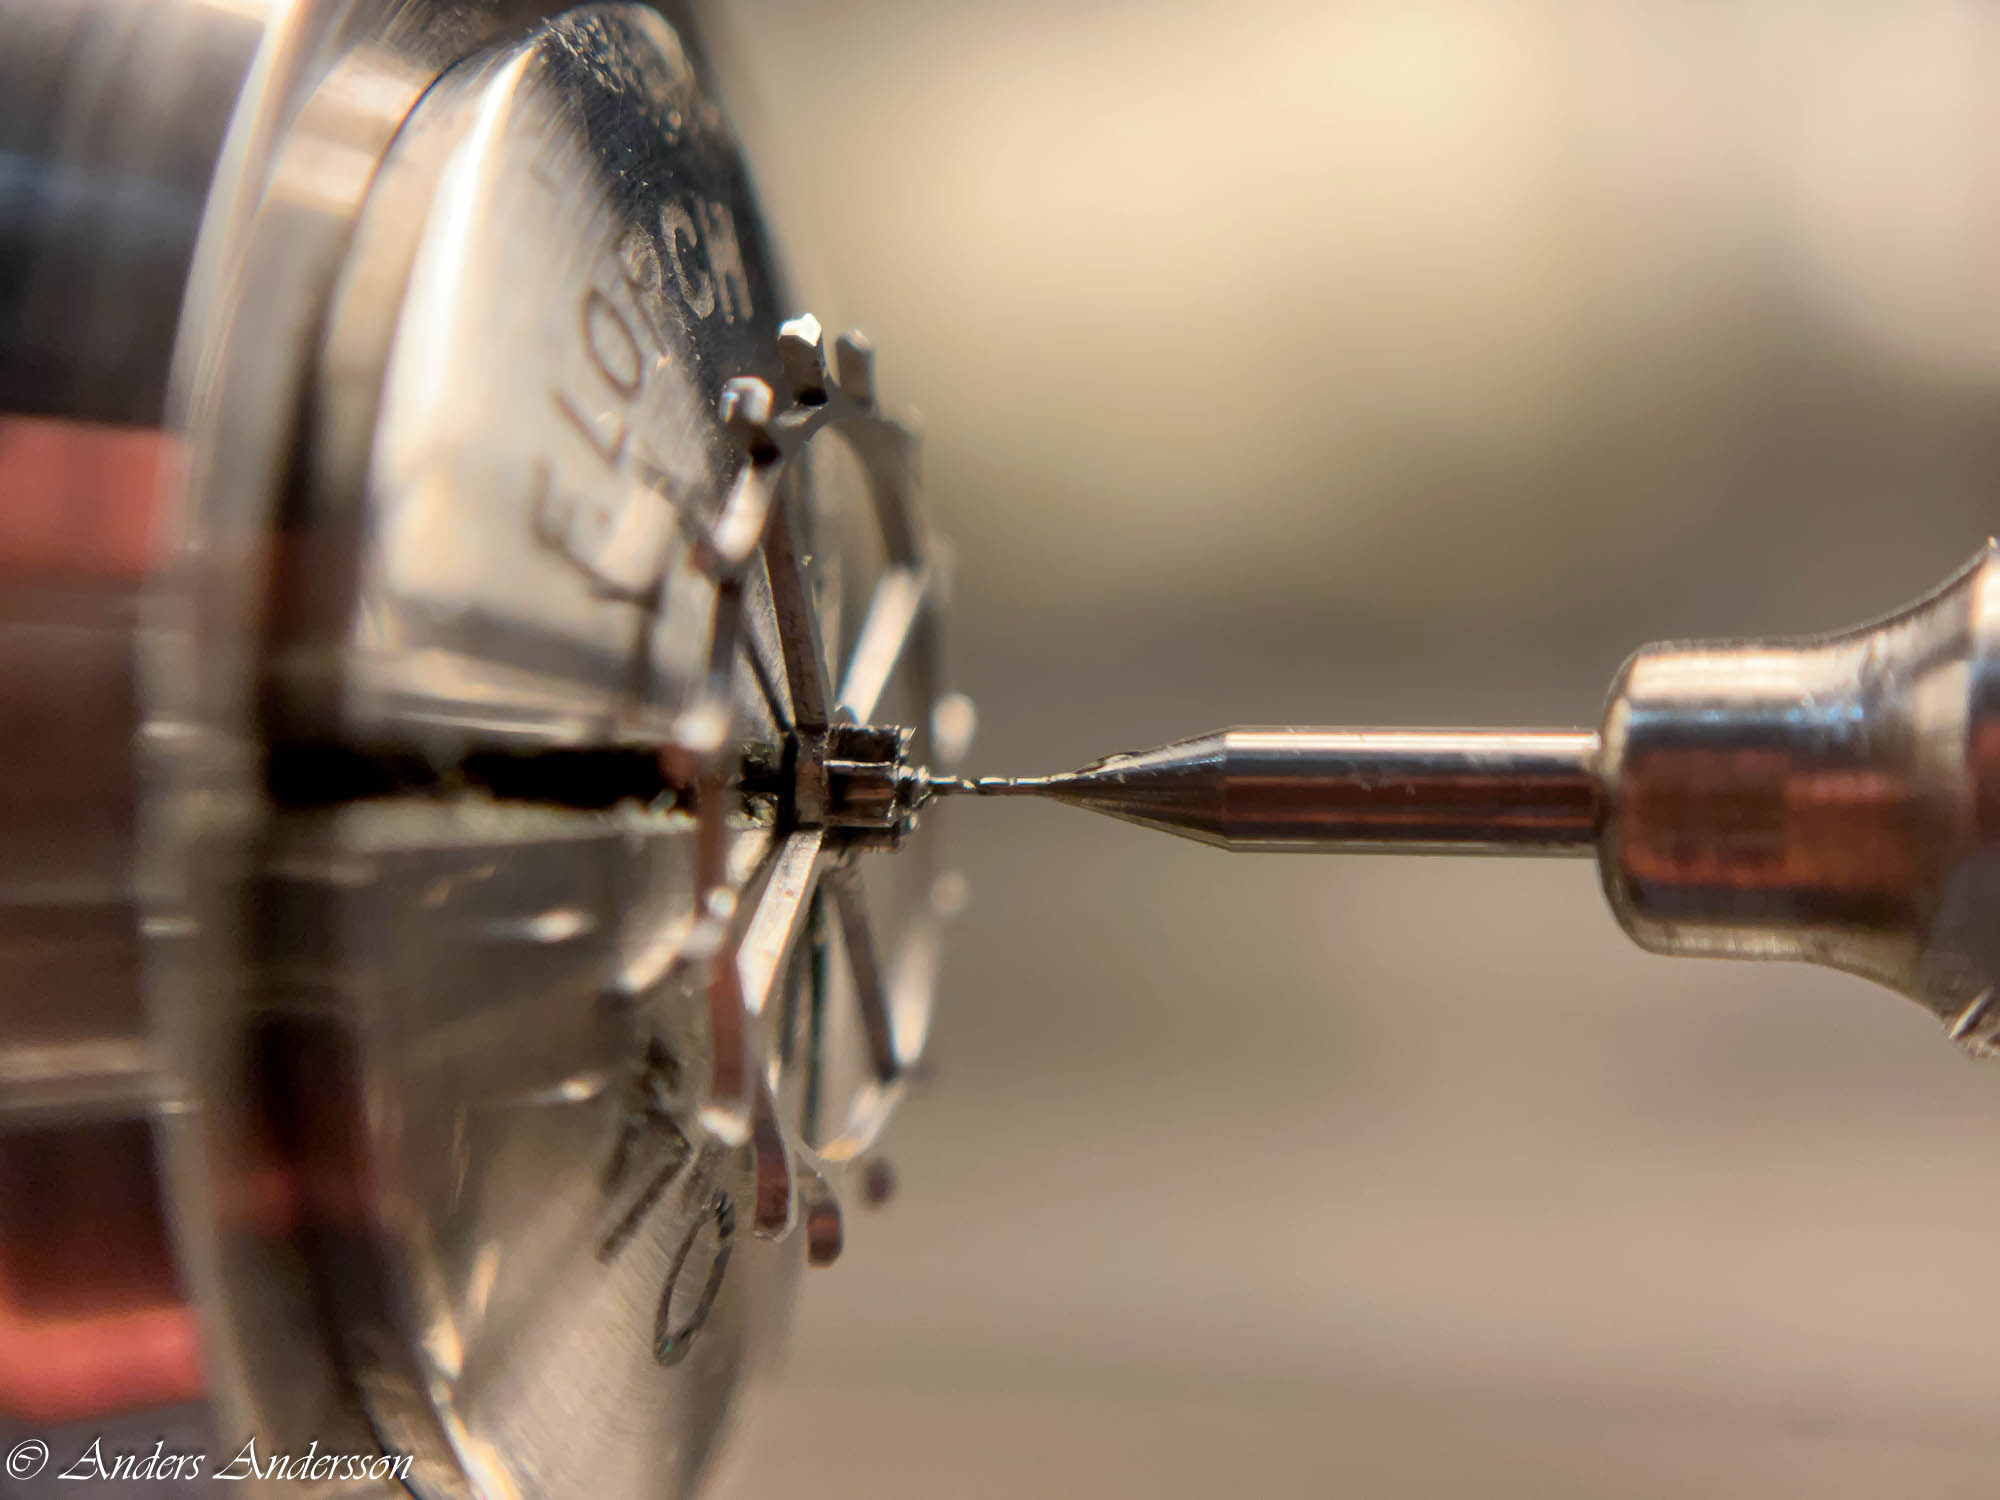
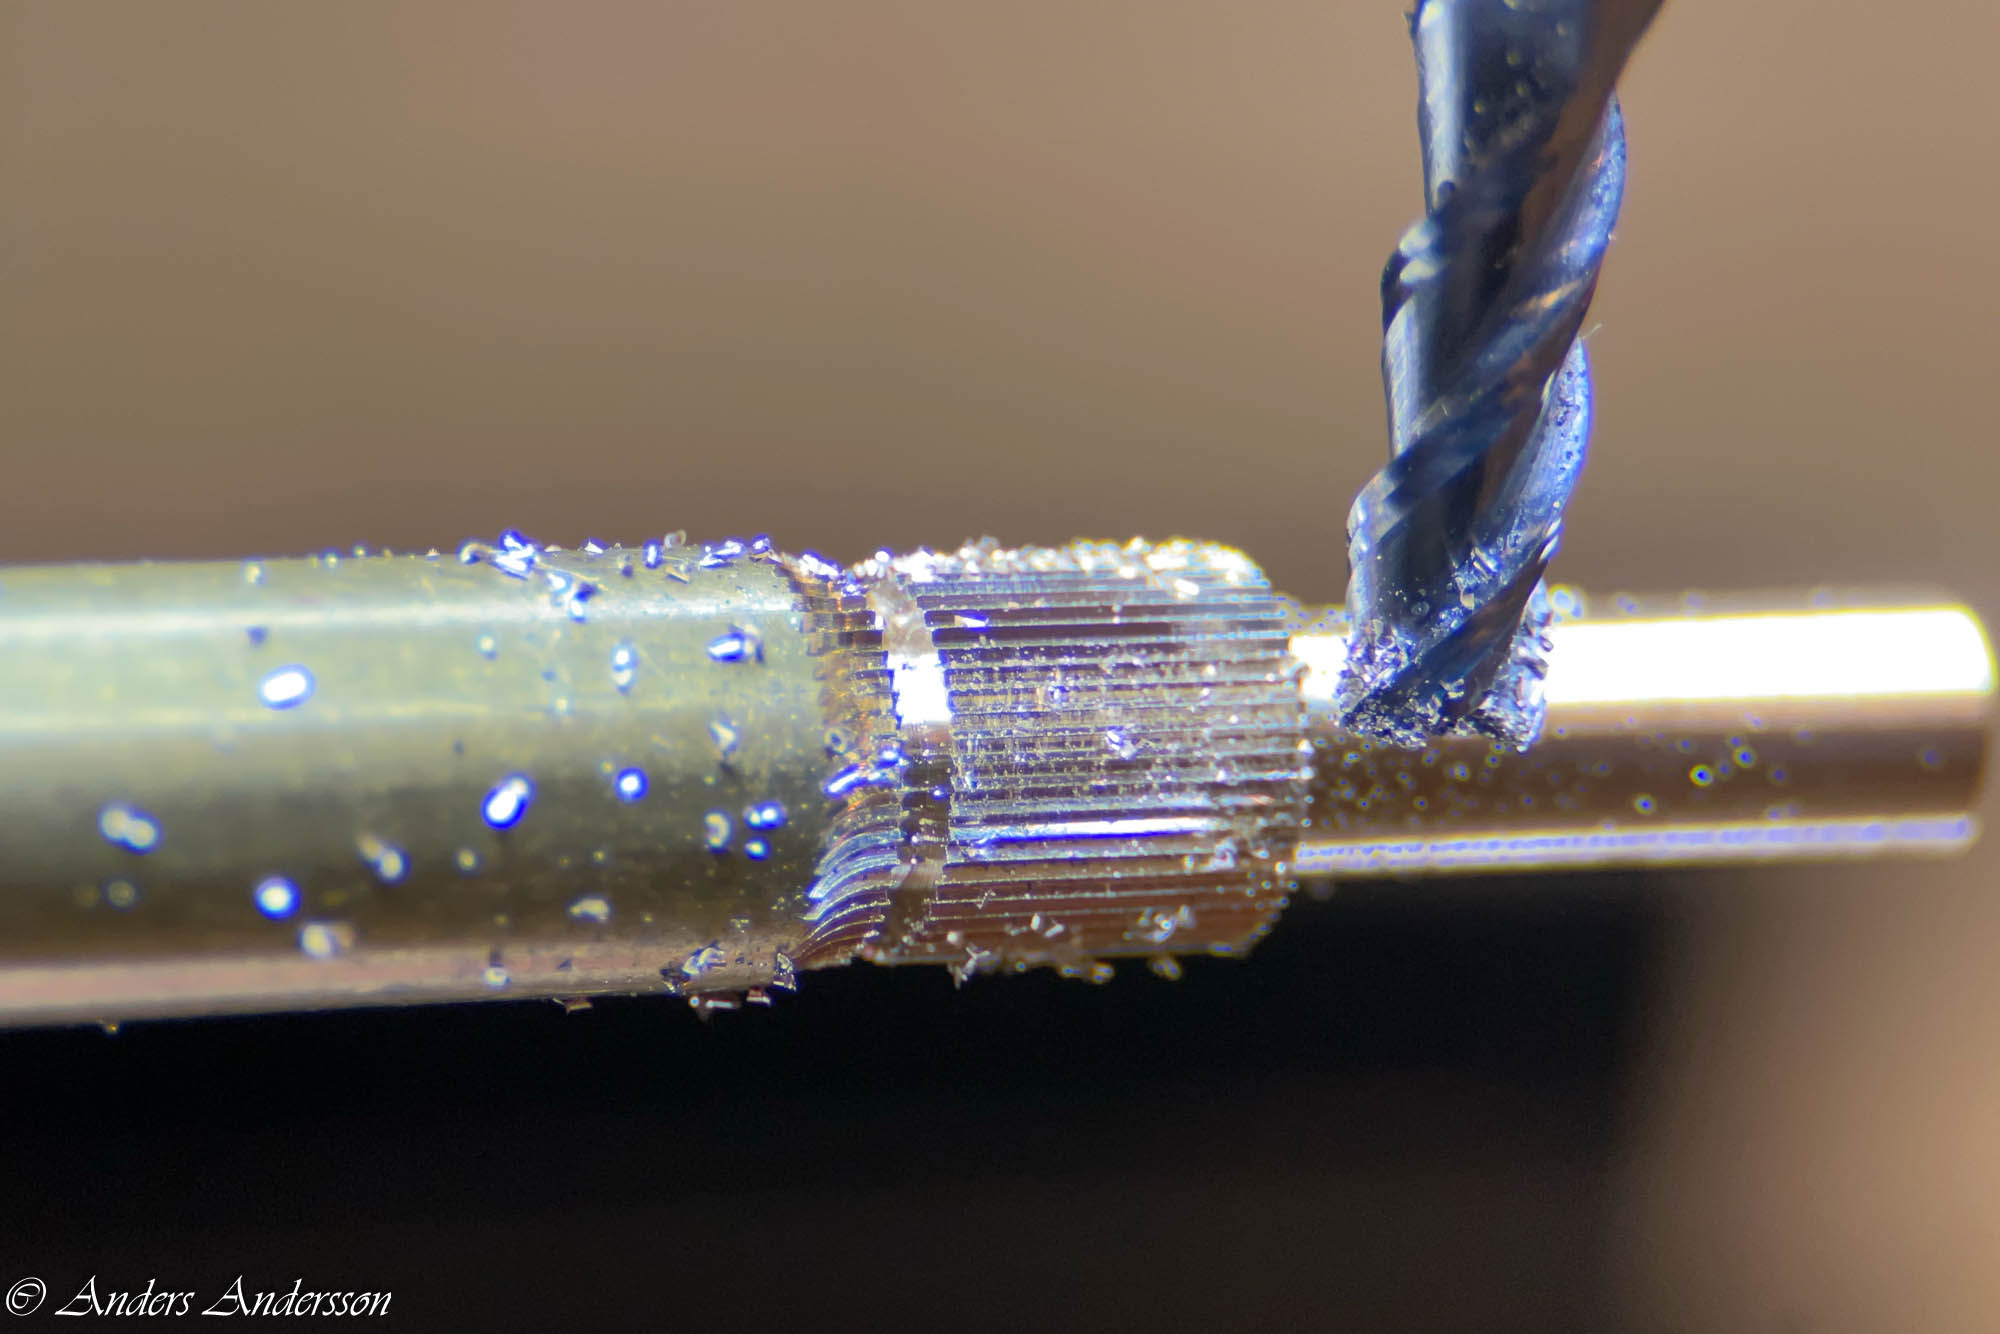
När jag gjort ett bra instick styr borret fint. Jag kontrollerar borrspetsen så att borret går rakt in. Beroende på hur formen på insticket ser ut kan ibland vibrationer uppstå i borret, Det är därför viktigt att kontrollera borret och eventuellt justera instickets form.
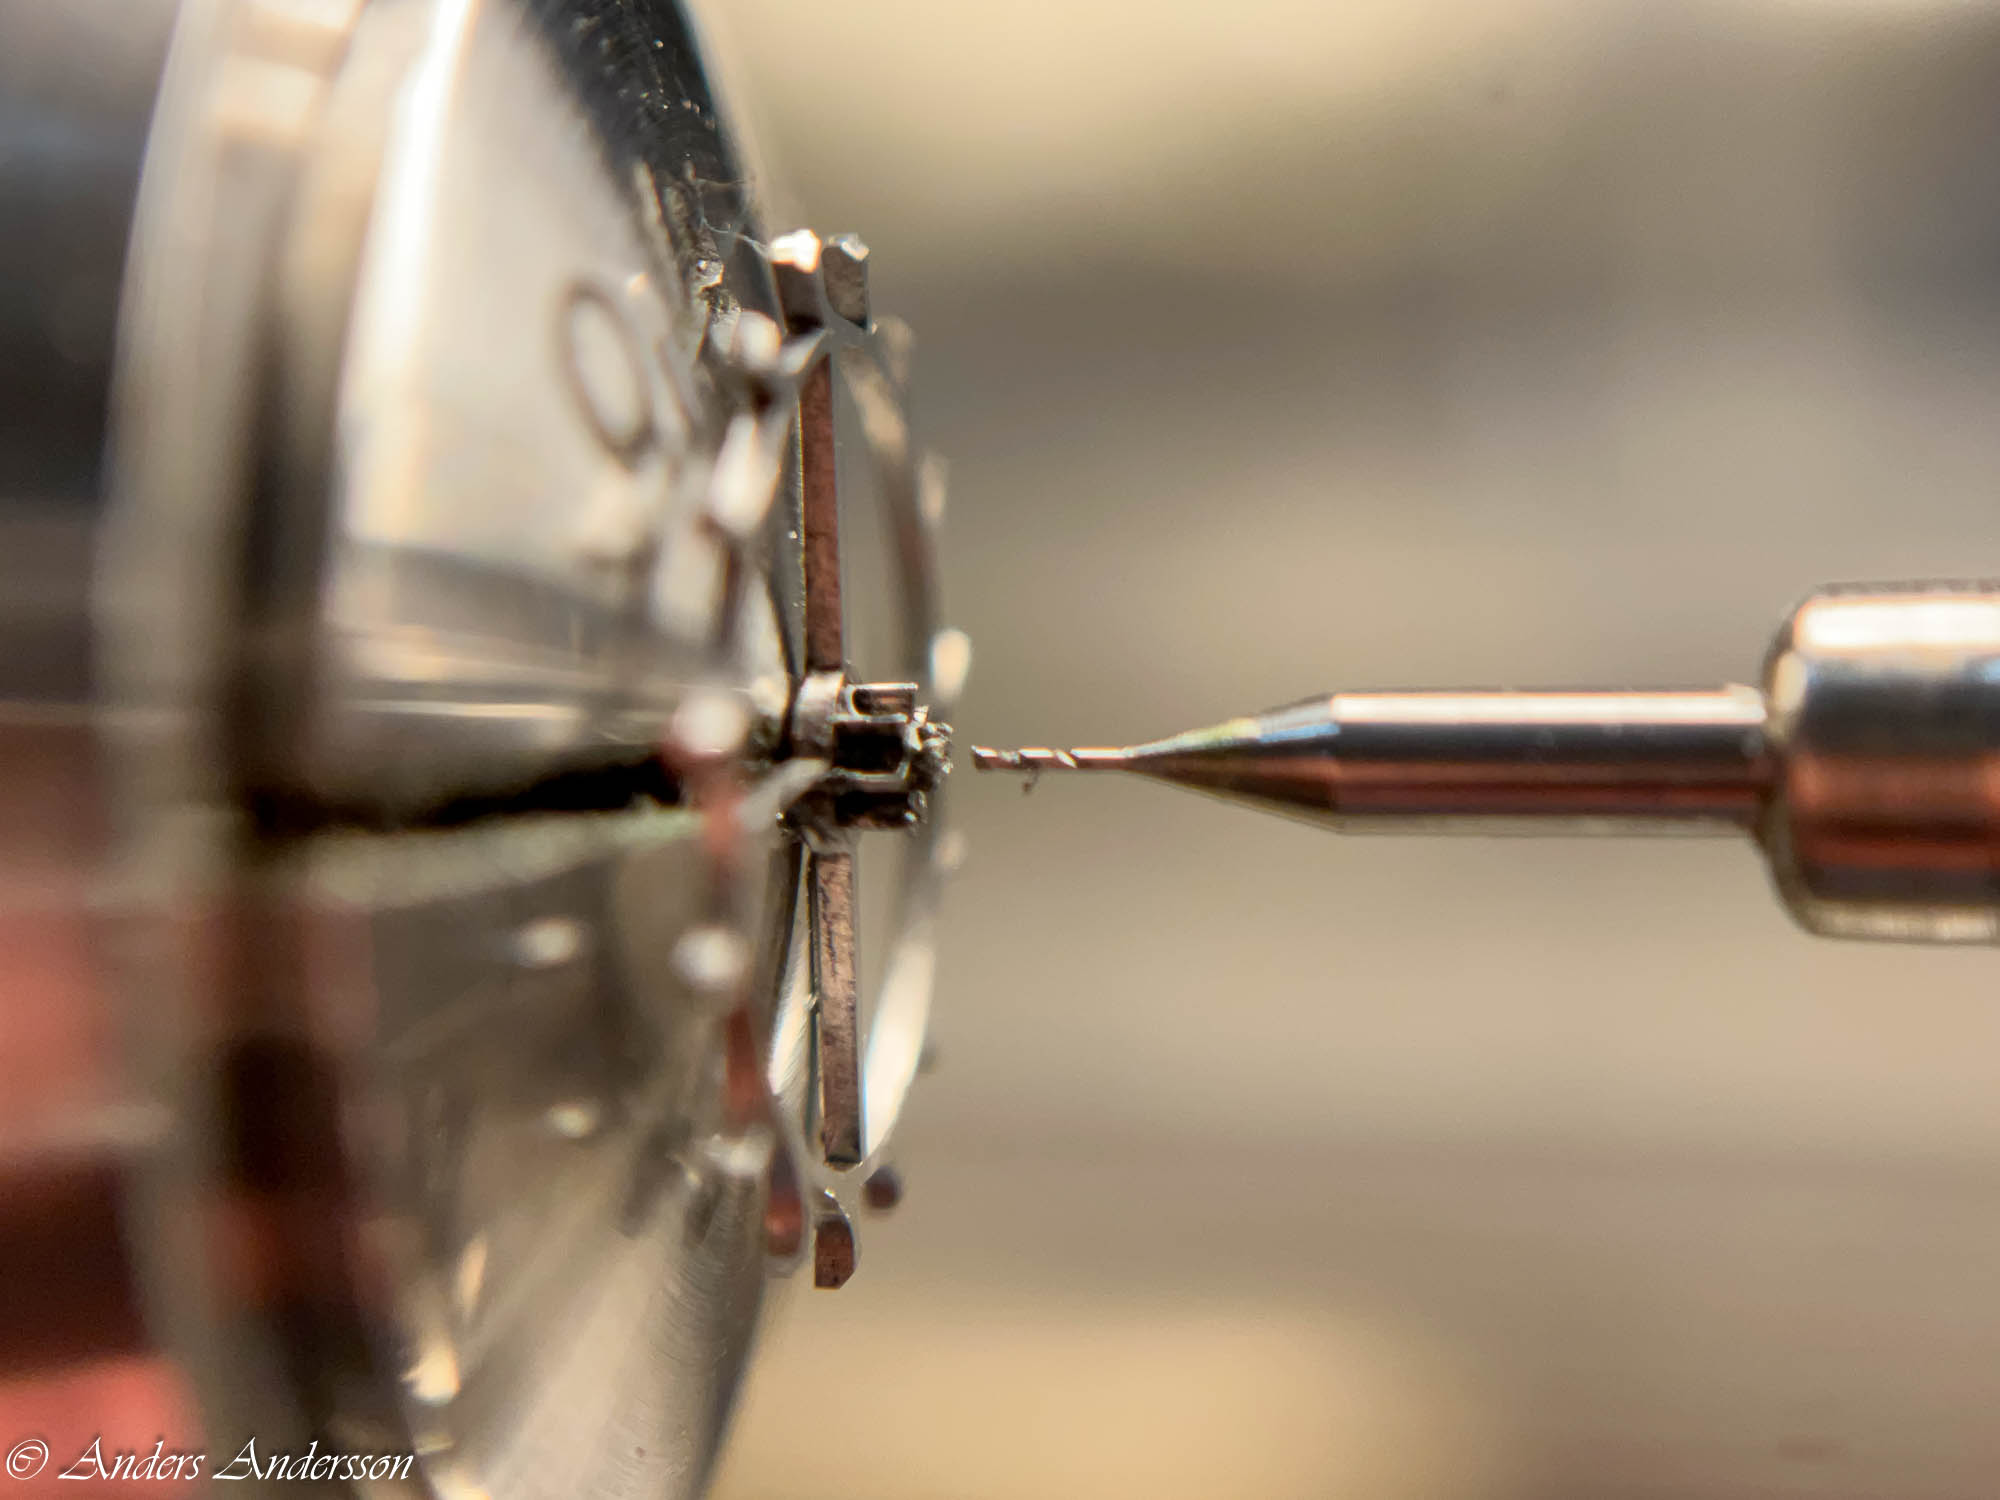
Hårdmetallborret skär otroligt fint i den hårda axeln. Man behöver inte löpa ur härdningen, då slipper man mycket jobb med borttagning av anlöpning och missfärgning.
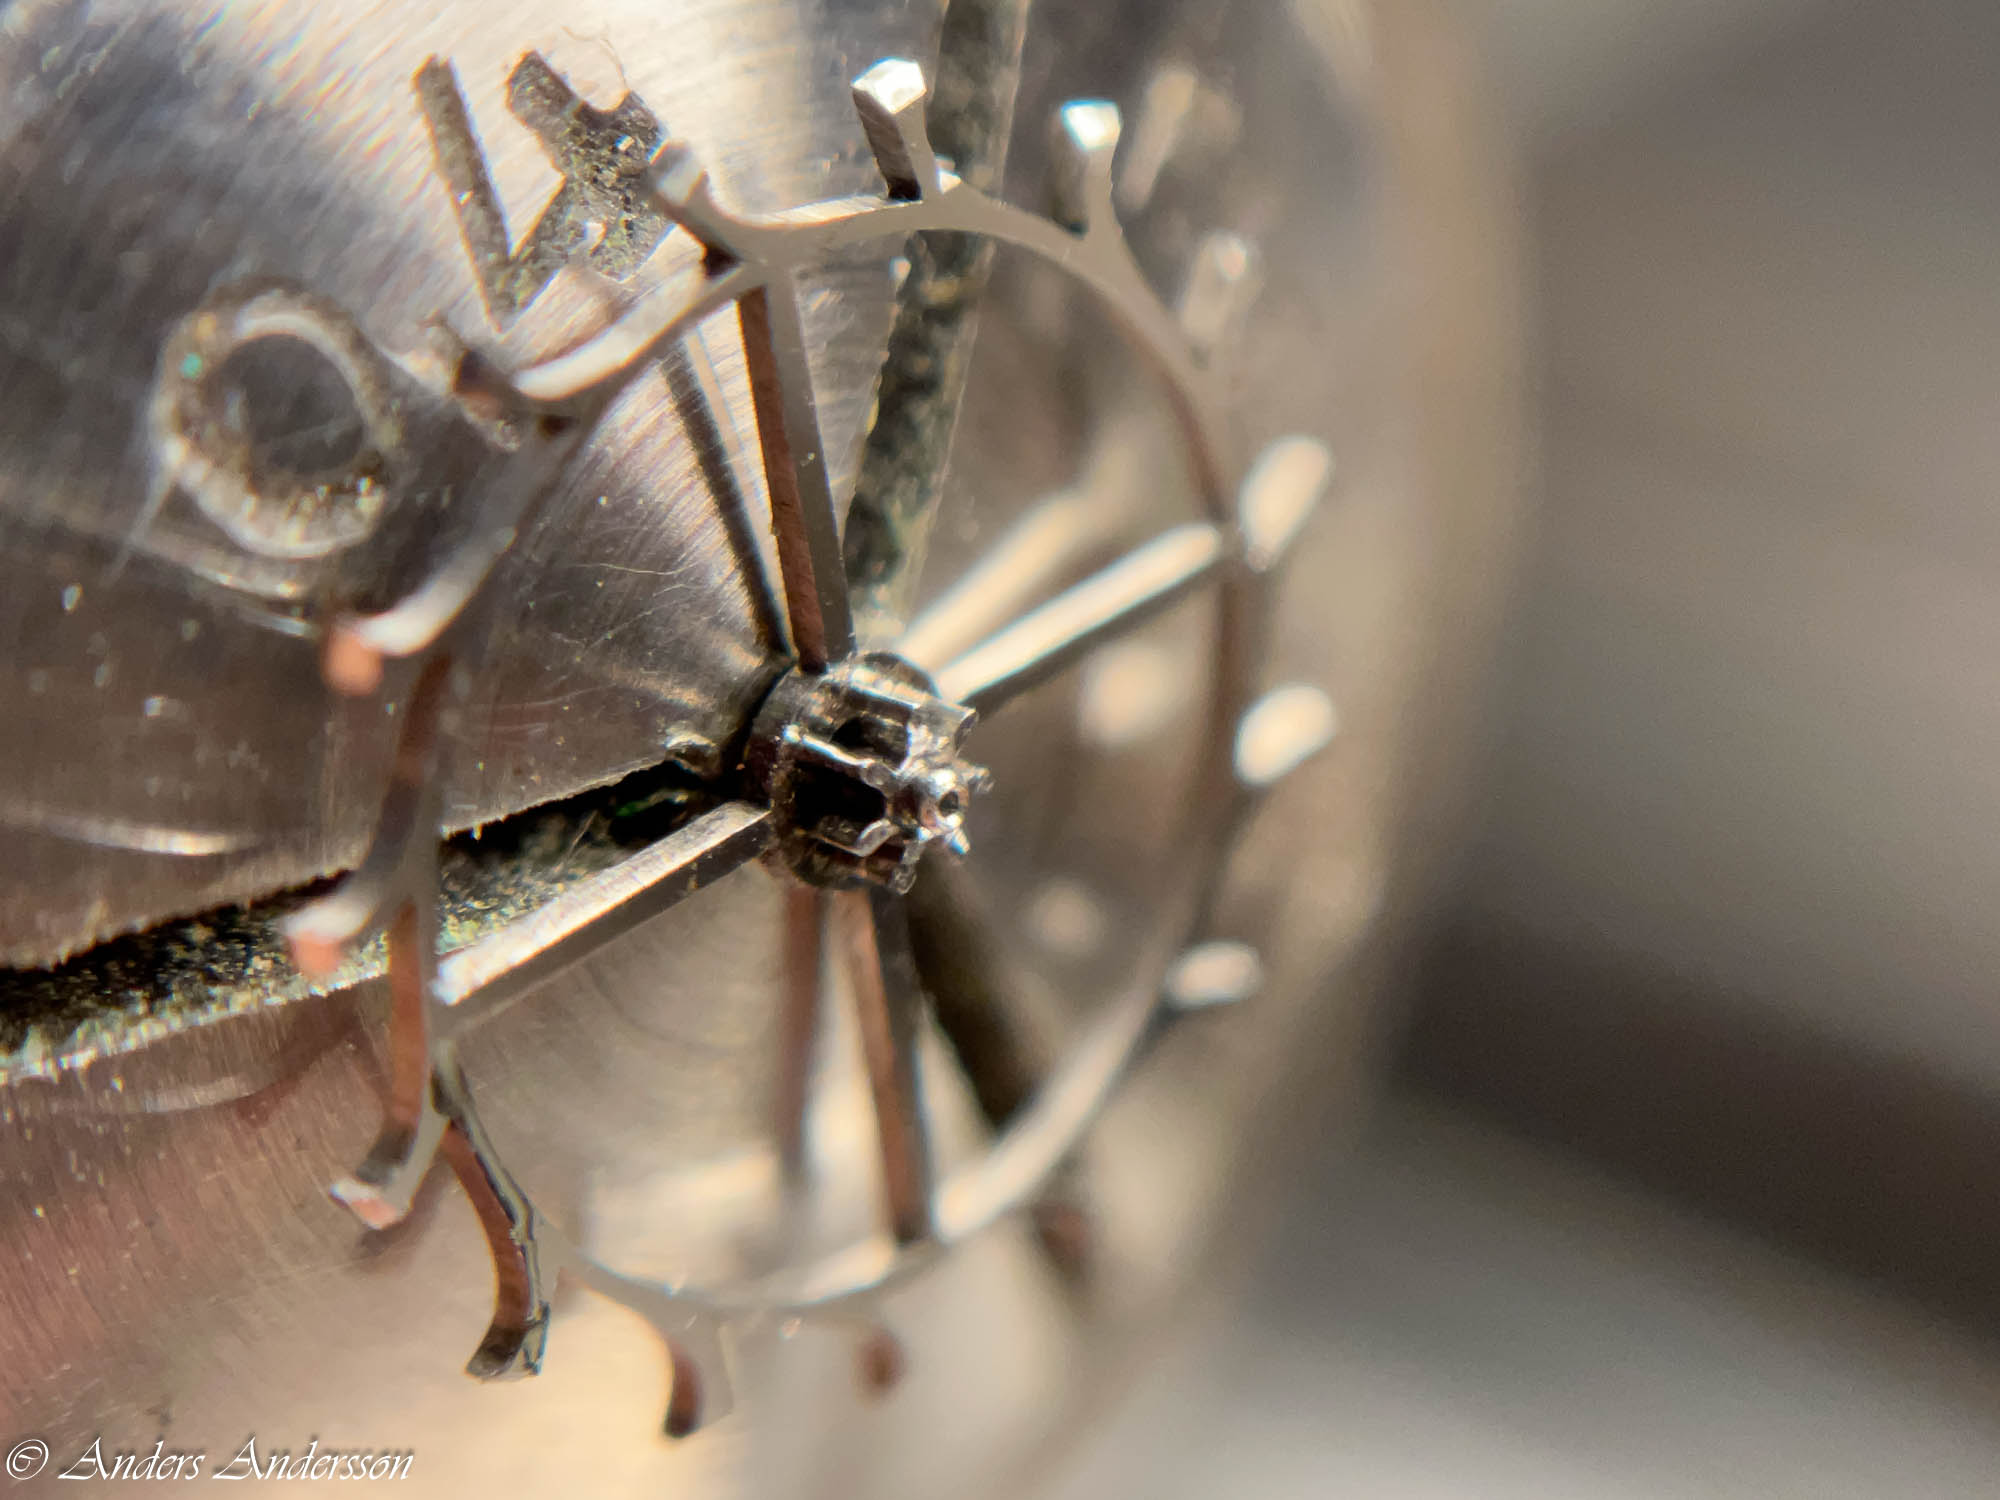
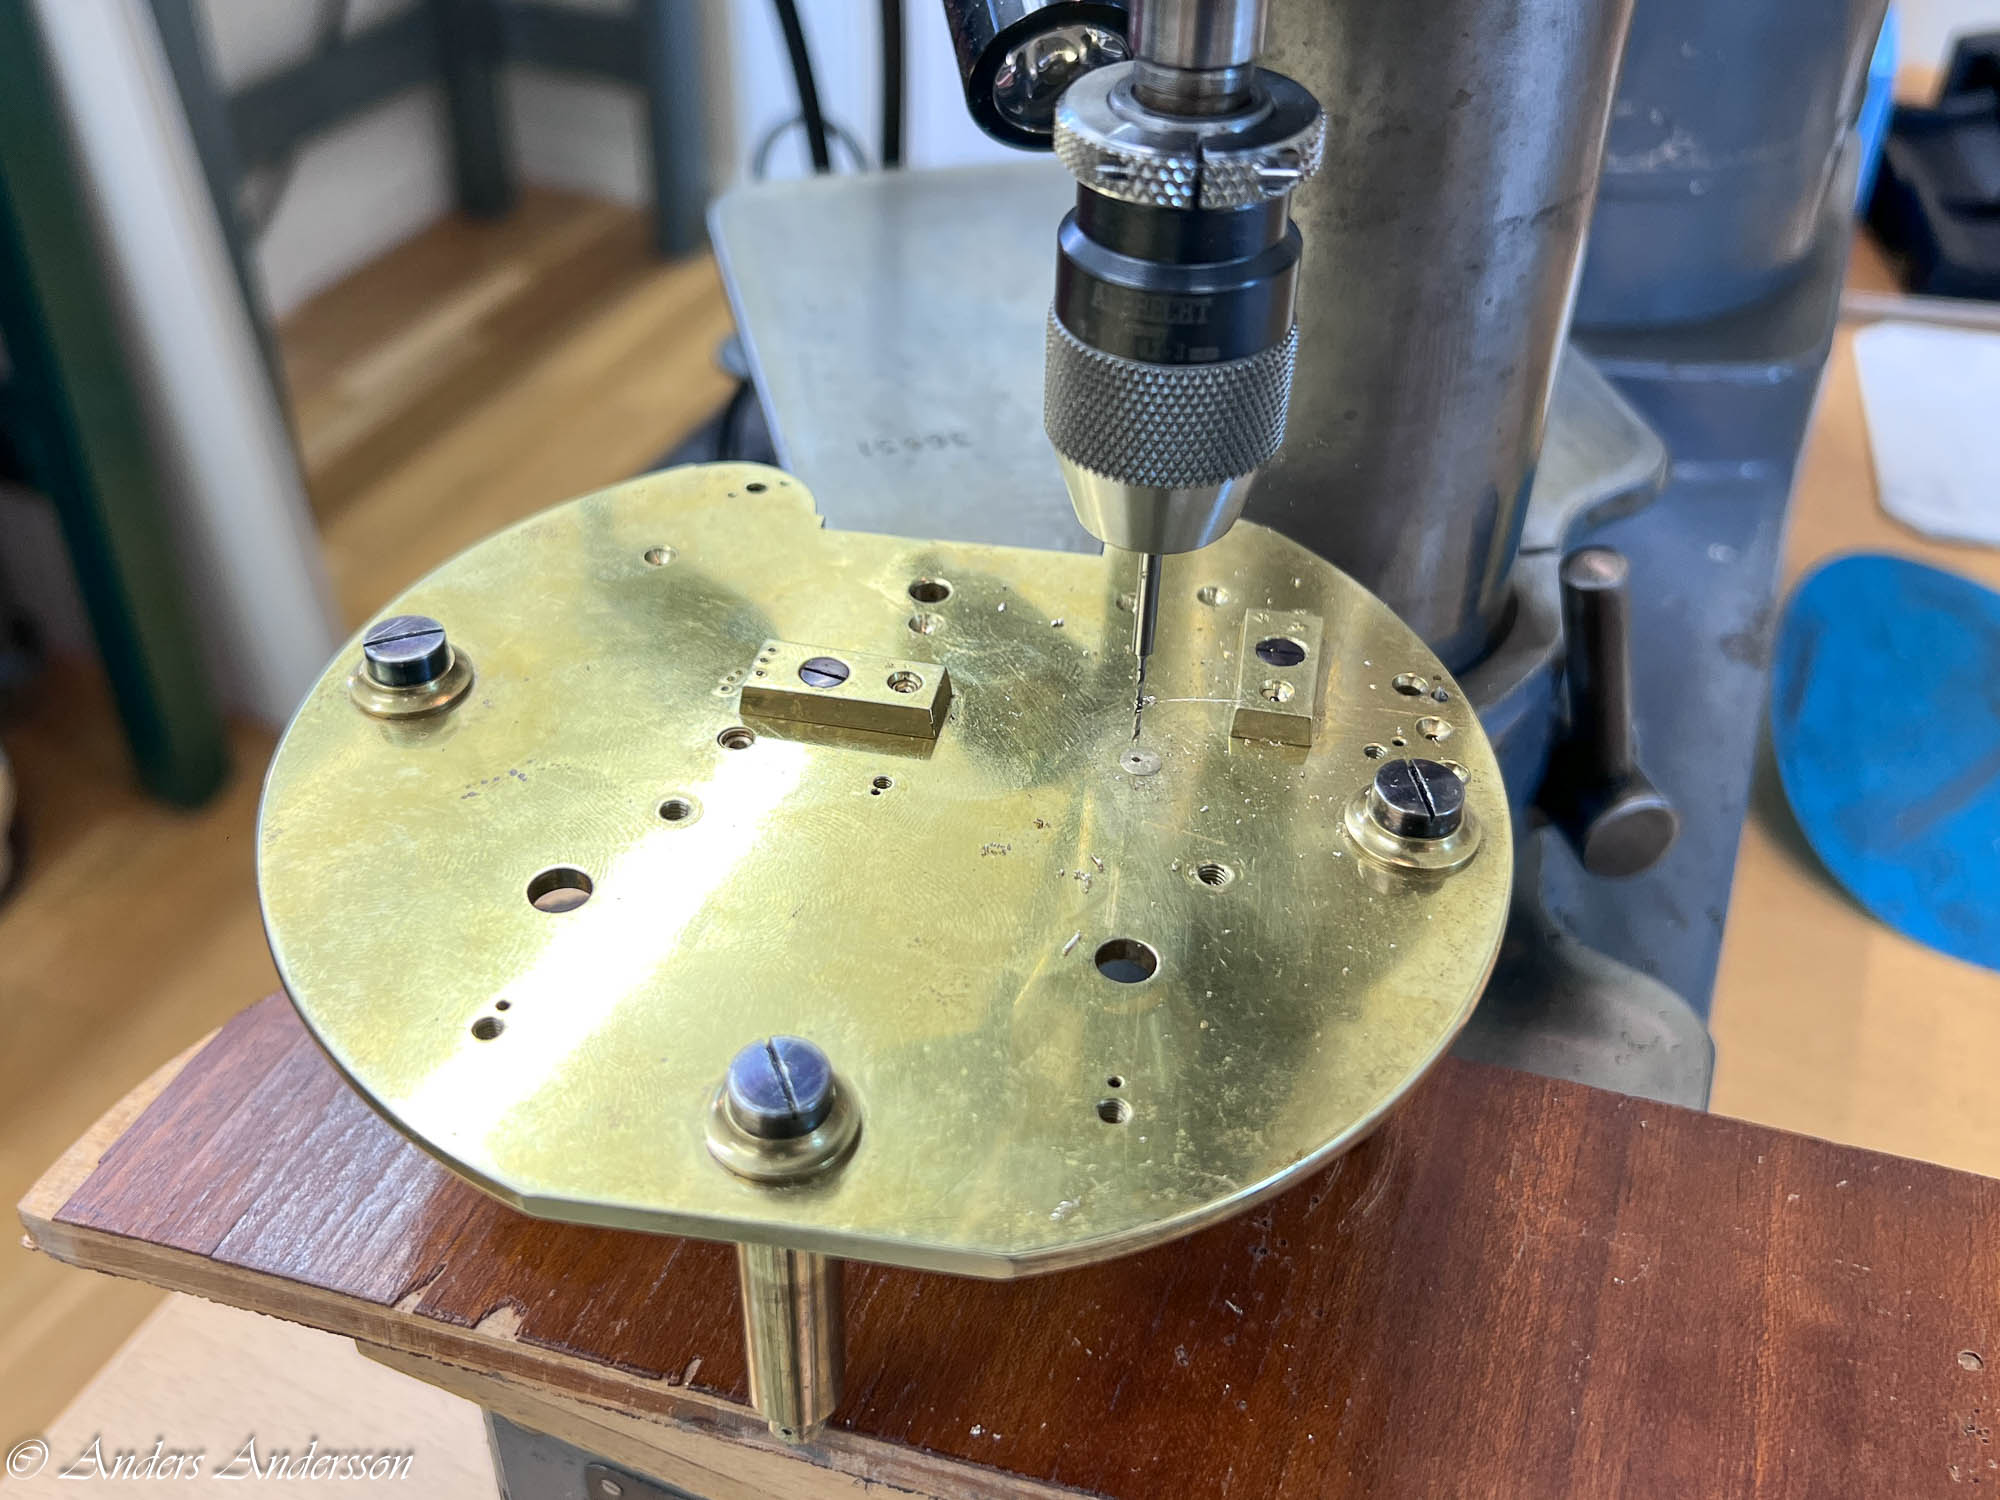
Nu finns det ett hål! Borrade med ett borr 0,15 mm till ett djup av cirka dubbla tappens längd. Man ser att rosten är borta från drivens plan och instick.
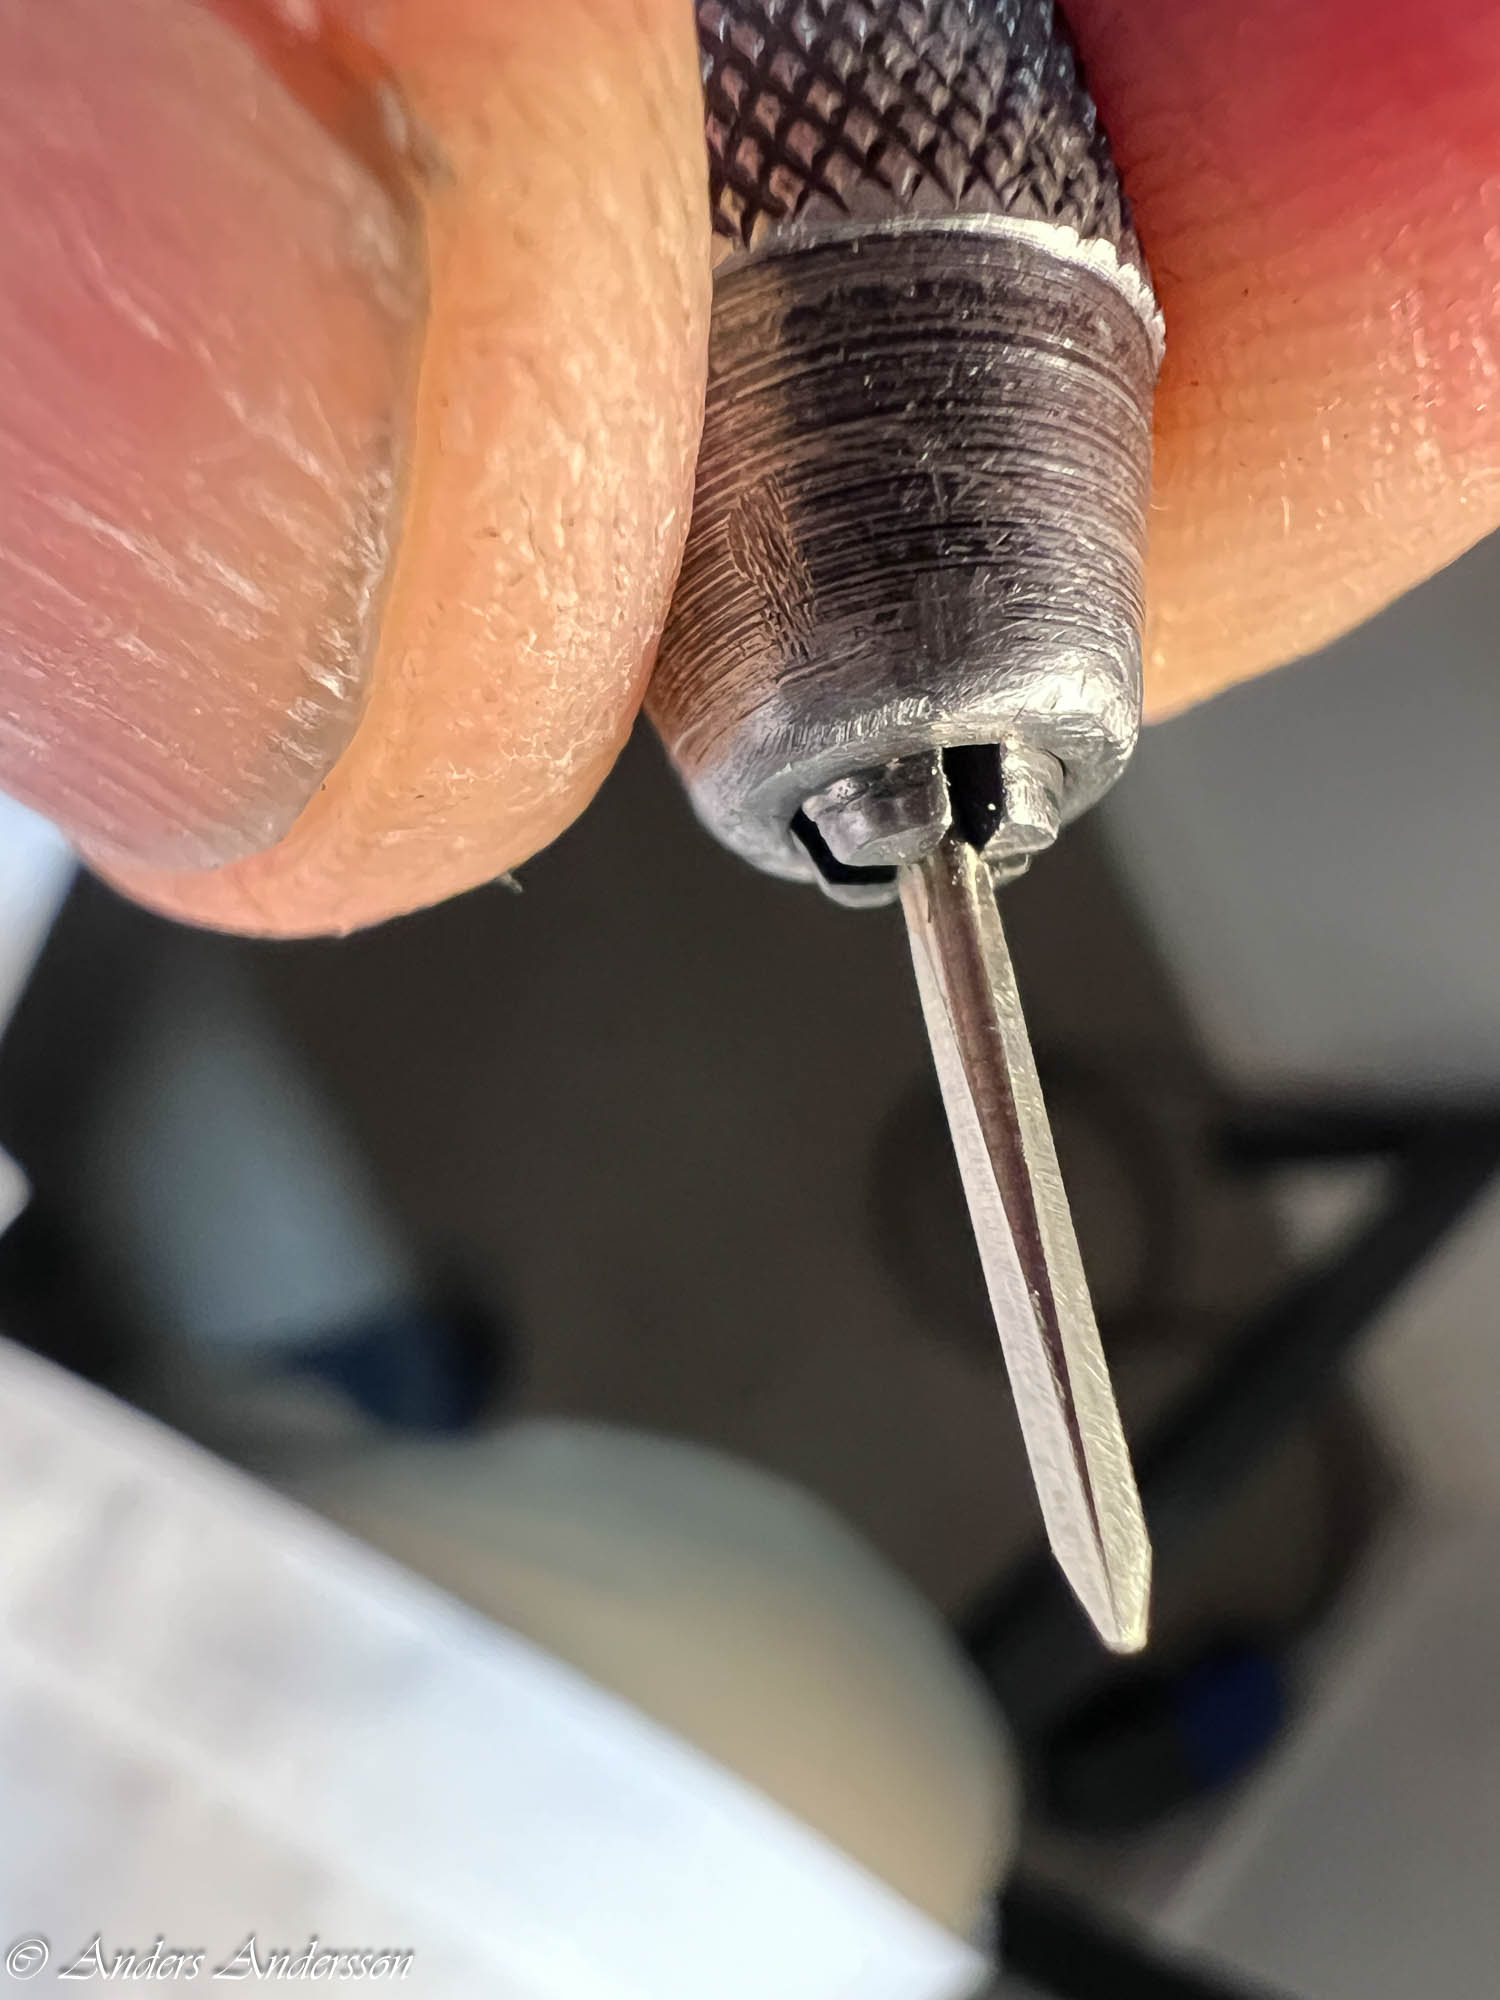
Innan jag börjar med tappen tänker jag försöka polera de rostiga och slitna tänderna i driven. Då slipper jag vara nervös för att skada den inborrade tappen. Filar ett verktyg i nysilver som passar i tänderna.
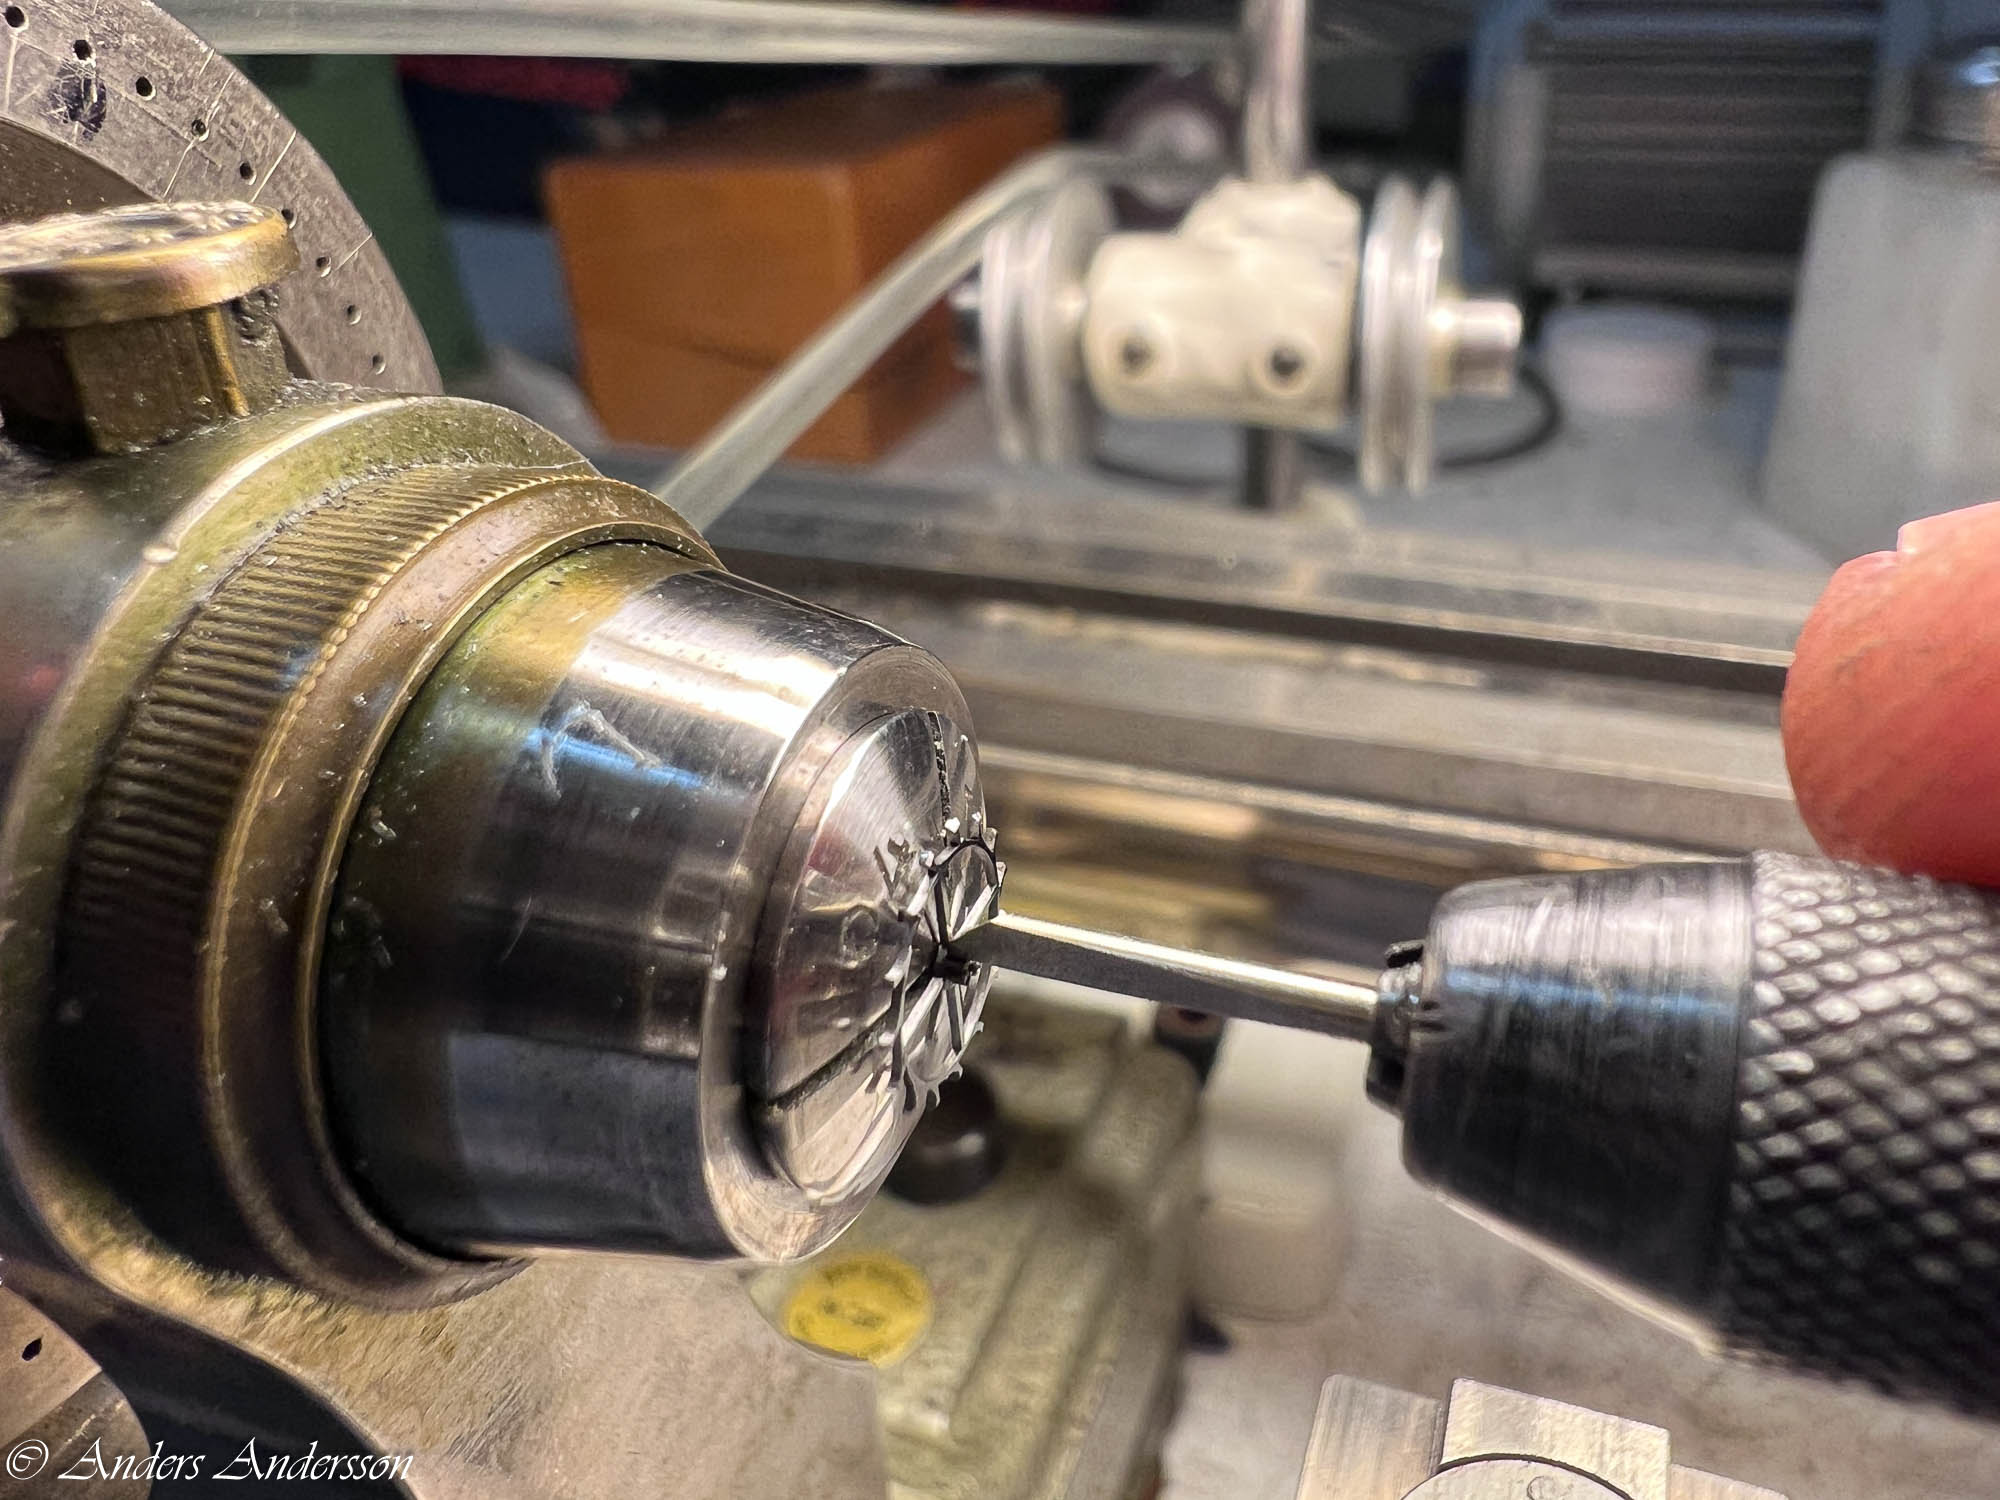
Påför först ett slipmedel på mitt verktyg och tar bort det värsta. Sedan polering så gott det går. Det viktigaste är att få bort alla ytliga rostpartiklar.
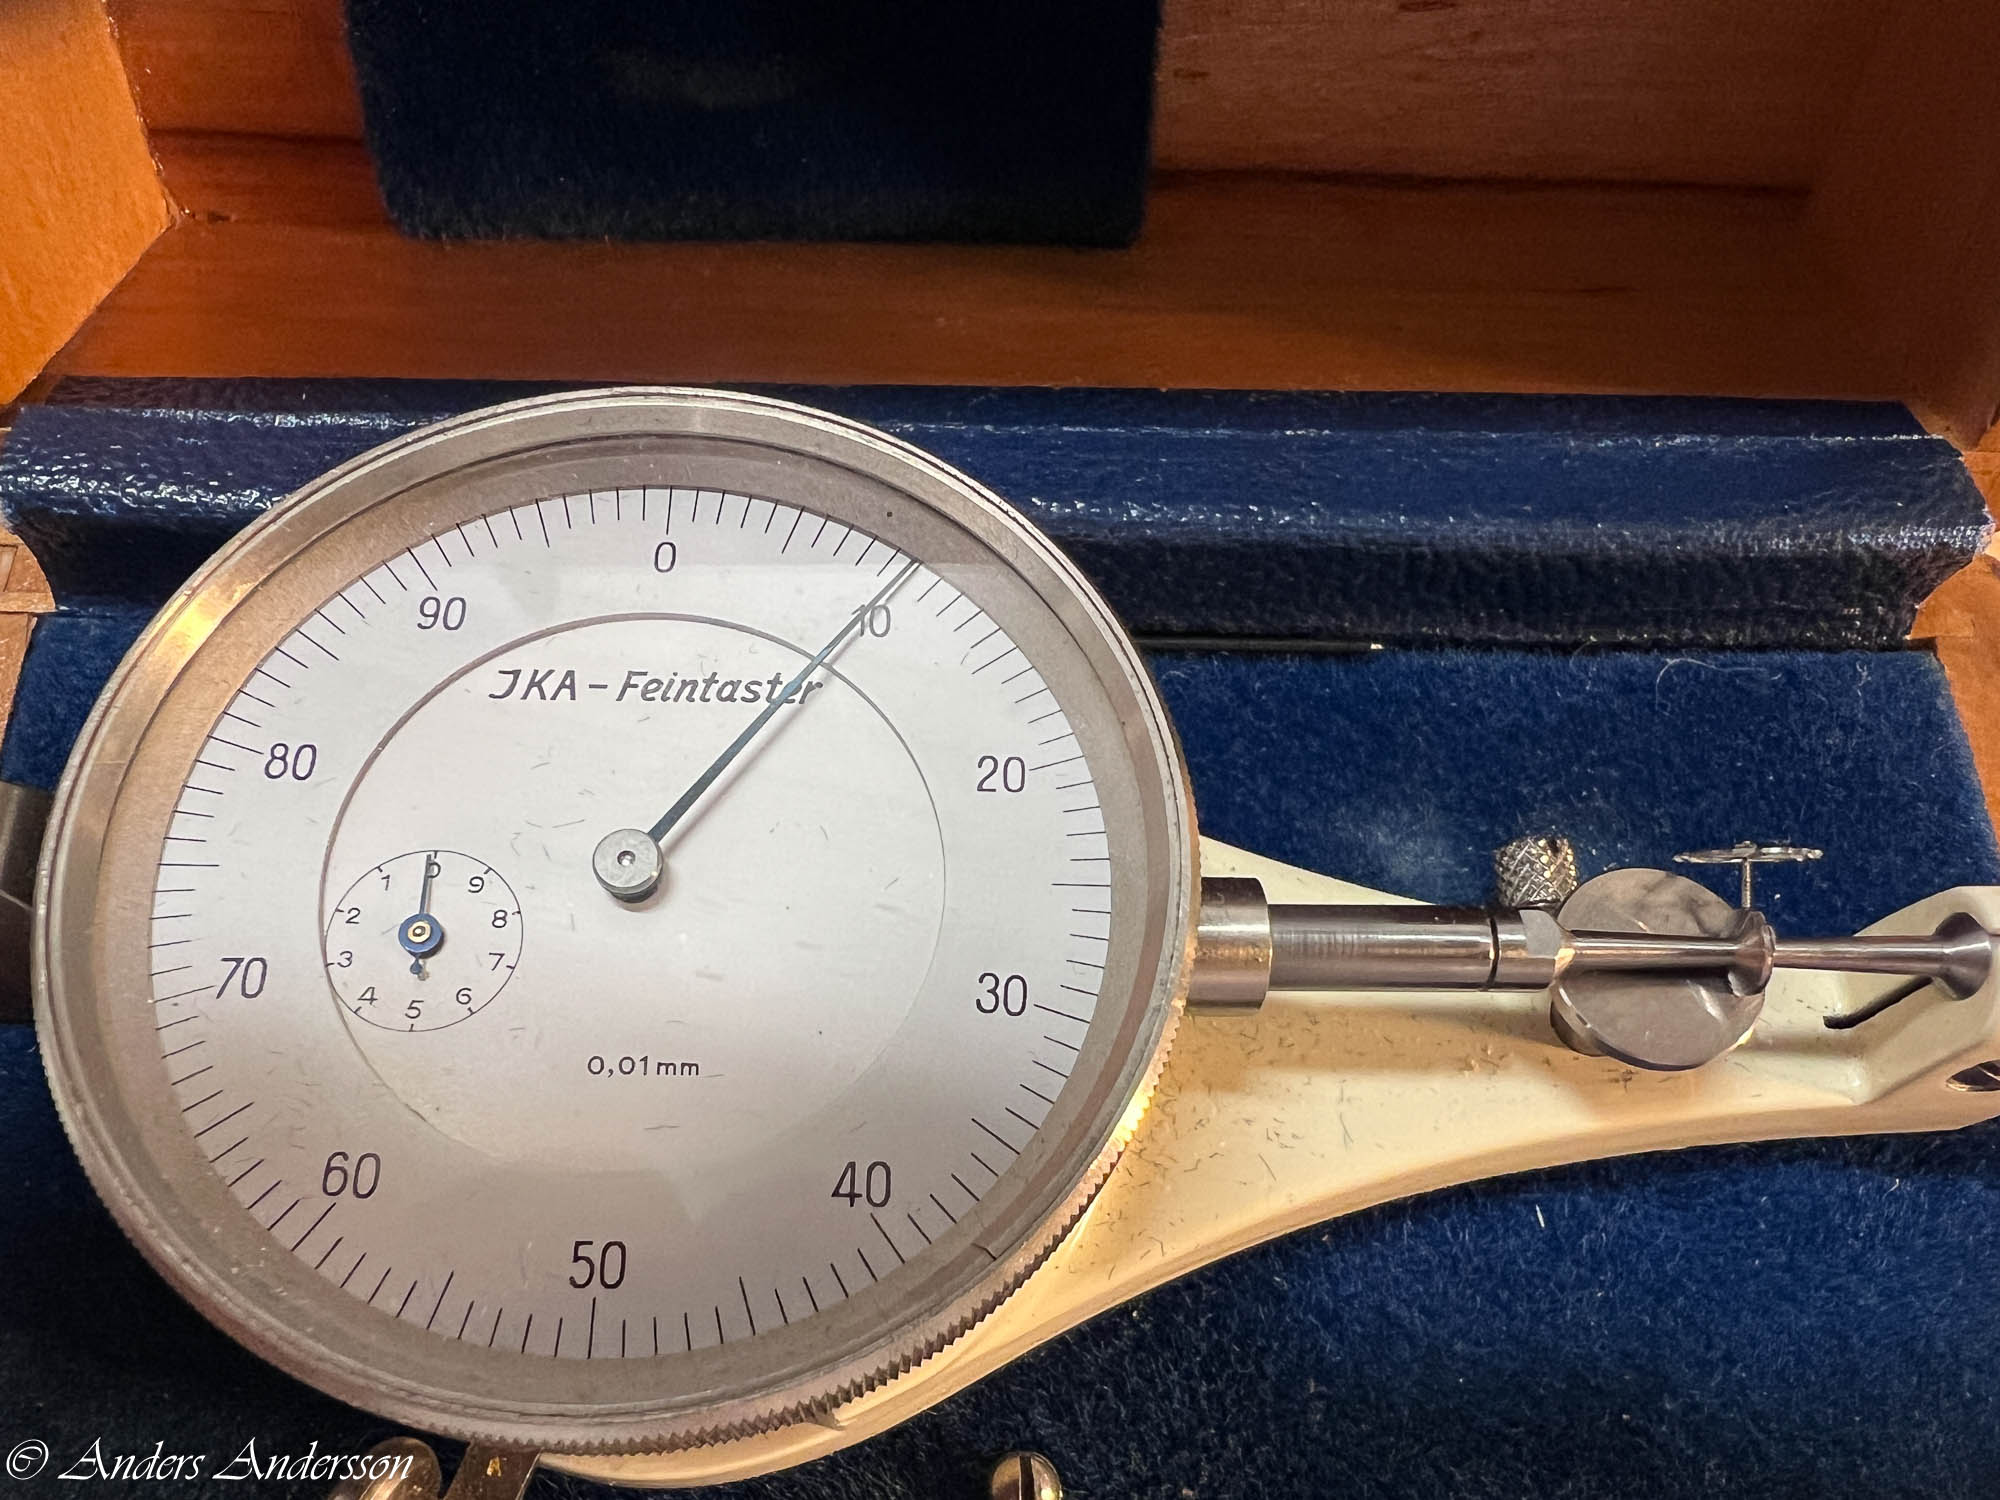
Mäter den hela tappen – 0,10 mm.
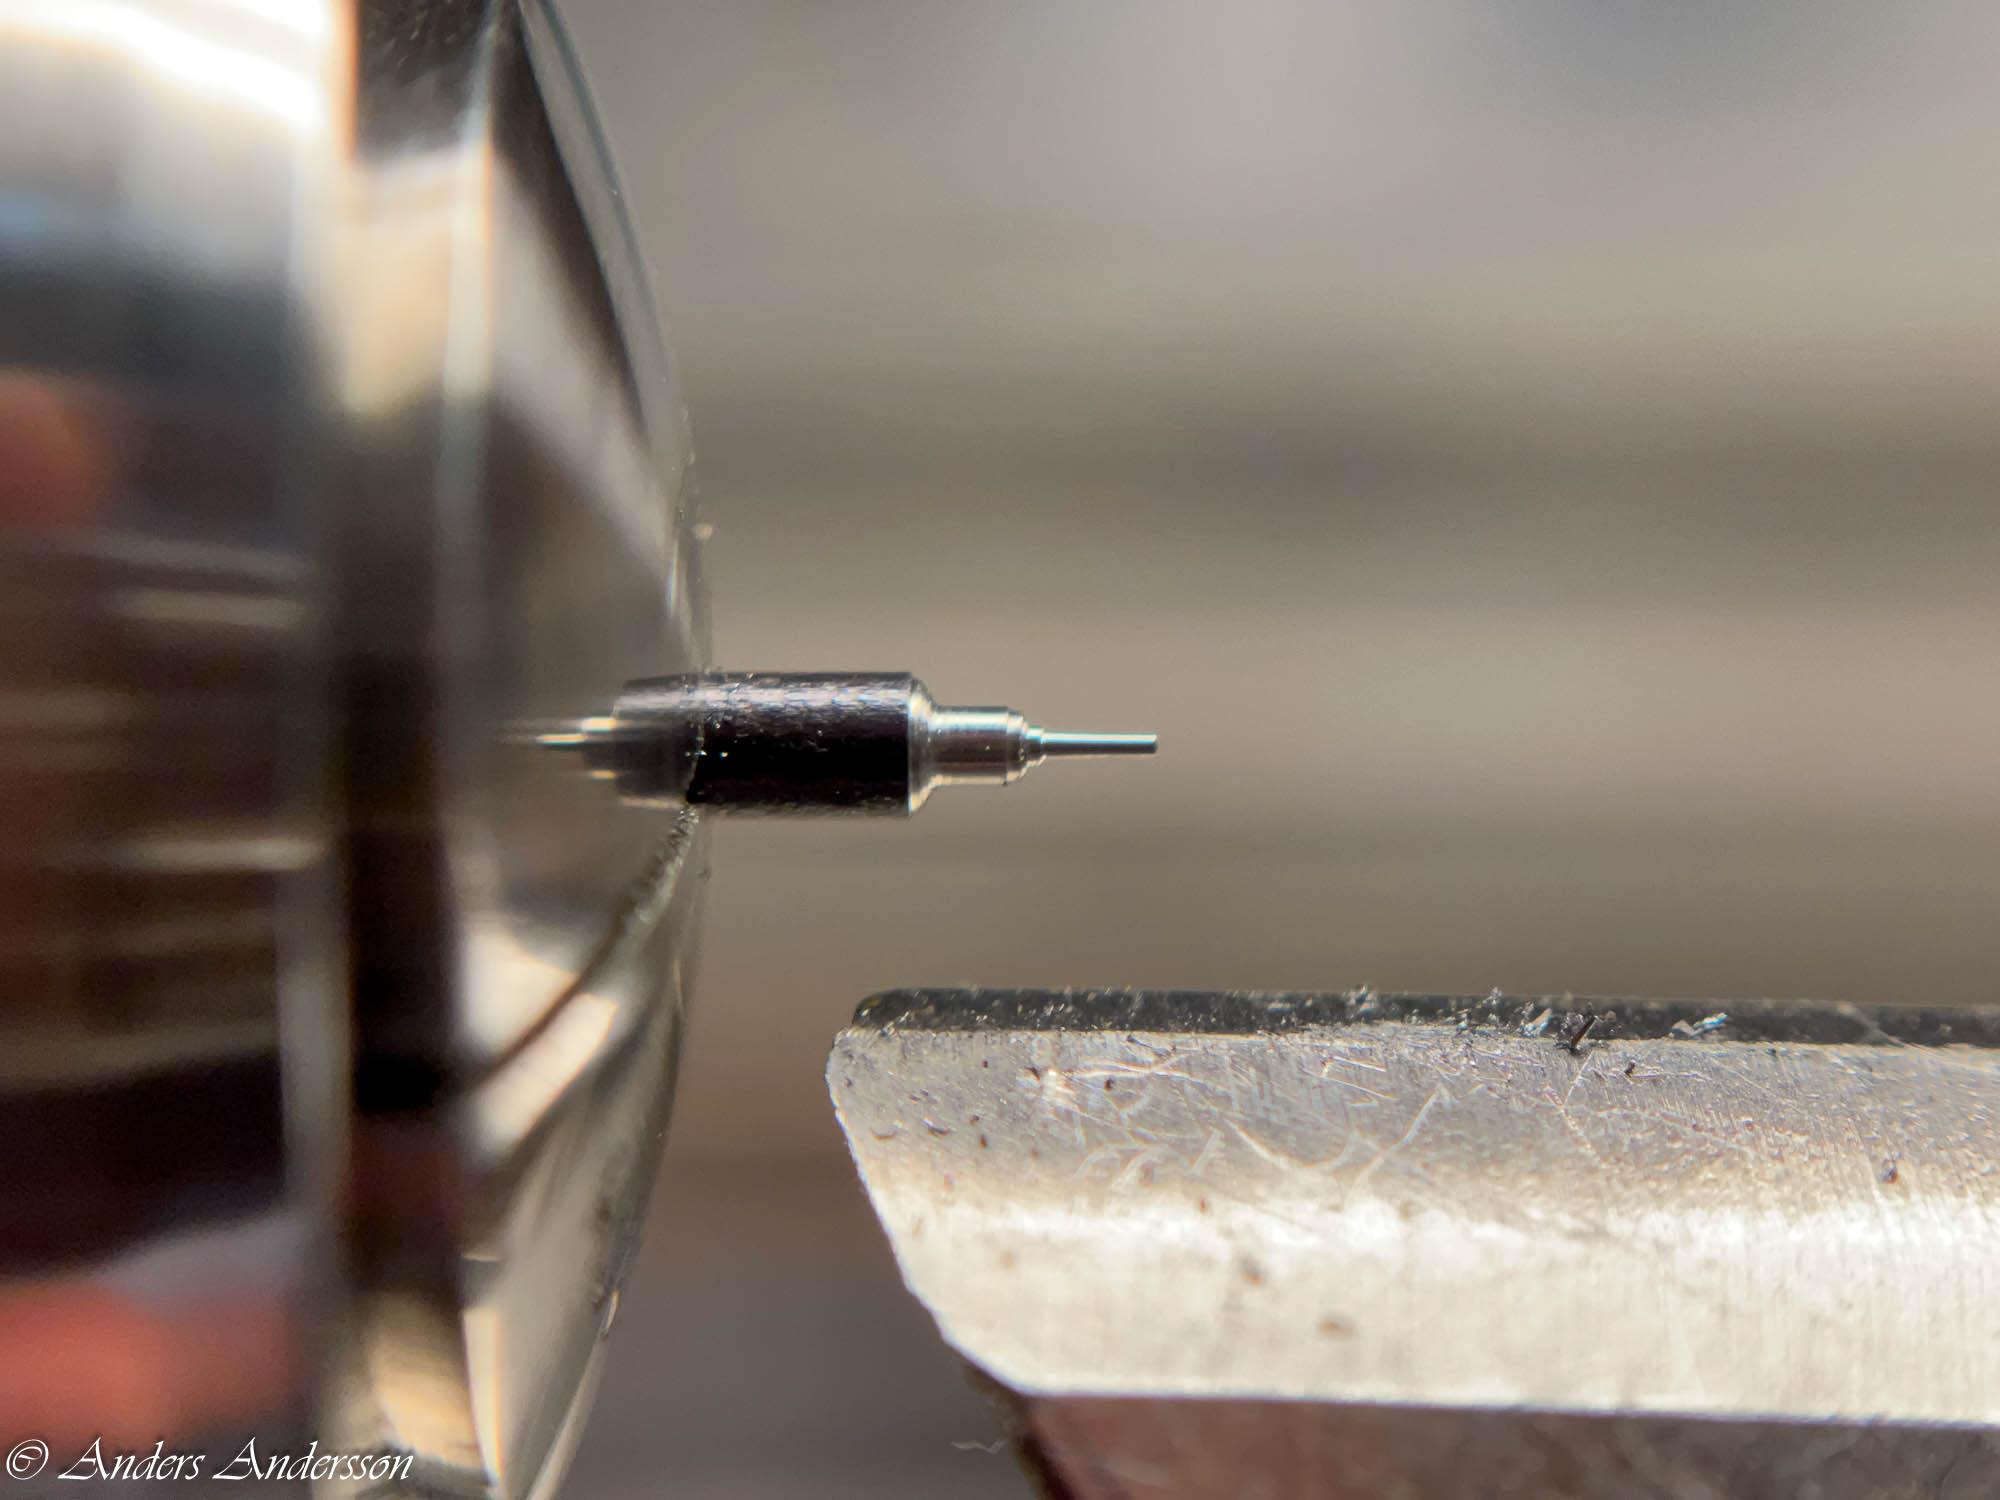
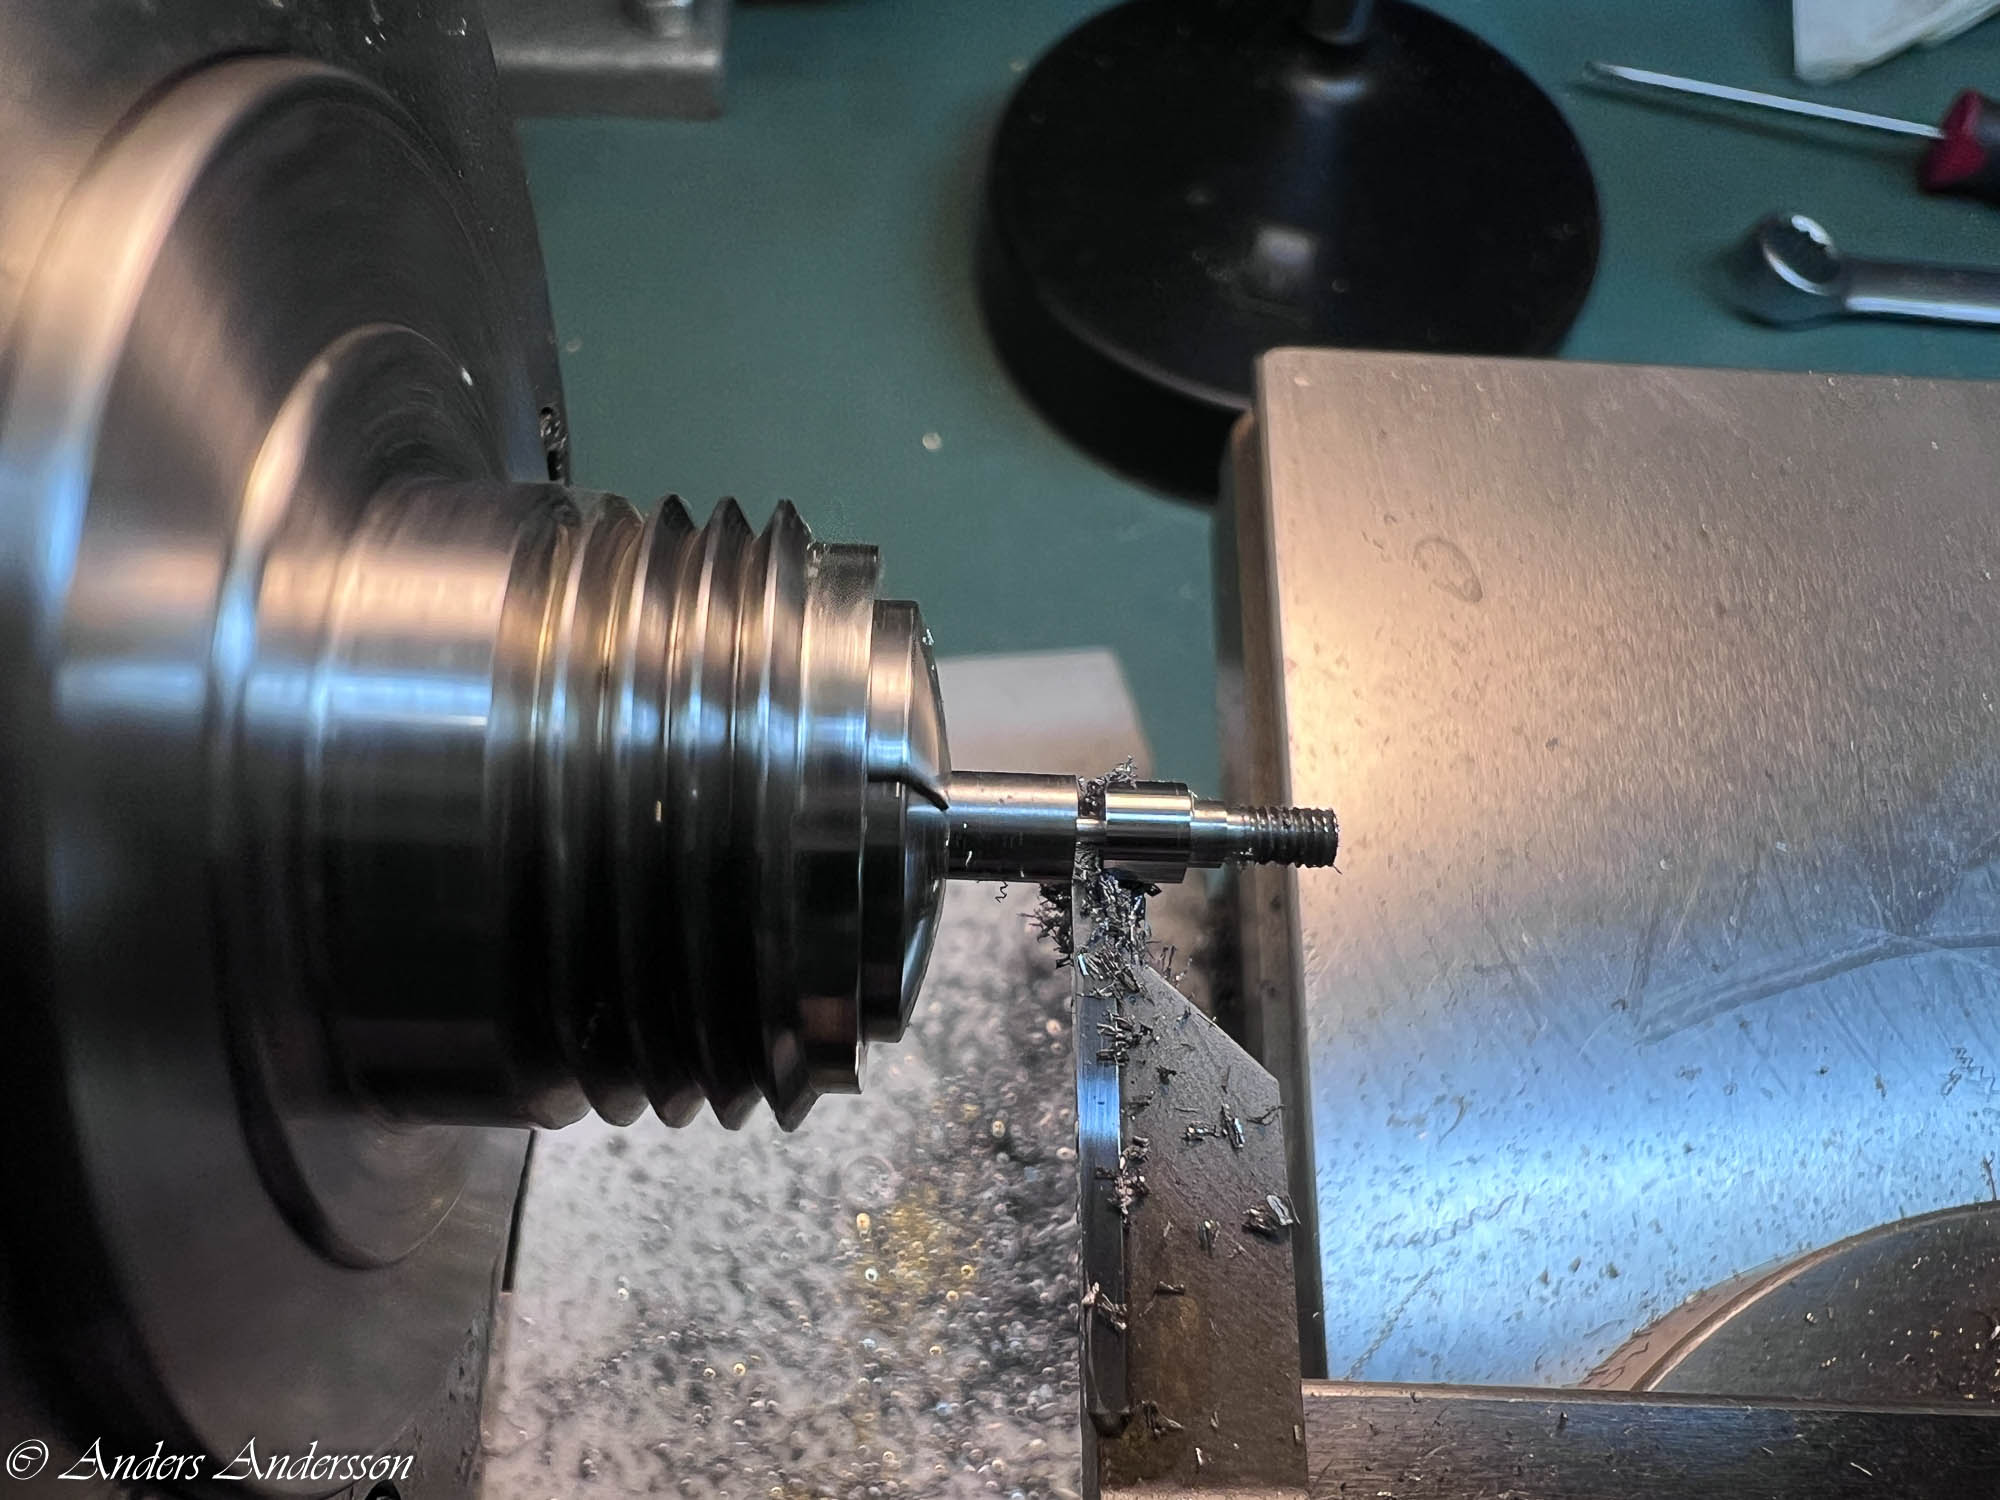
Svarvar en ny tapp i härdat material.
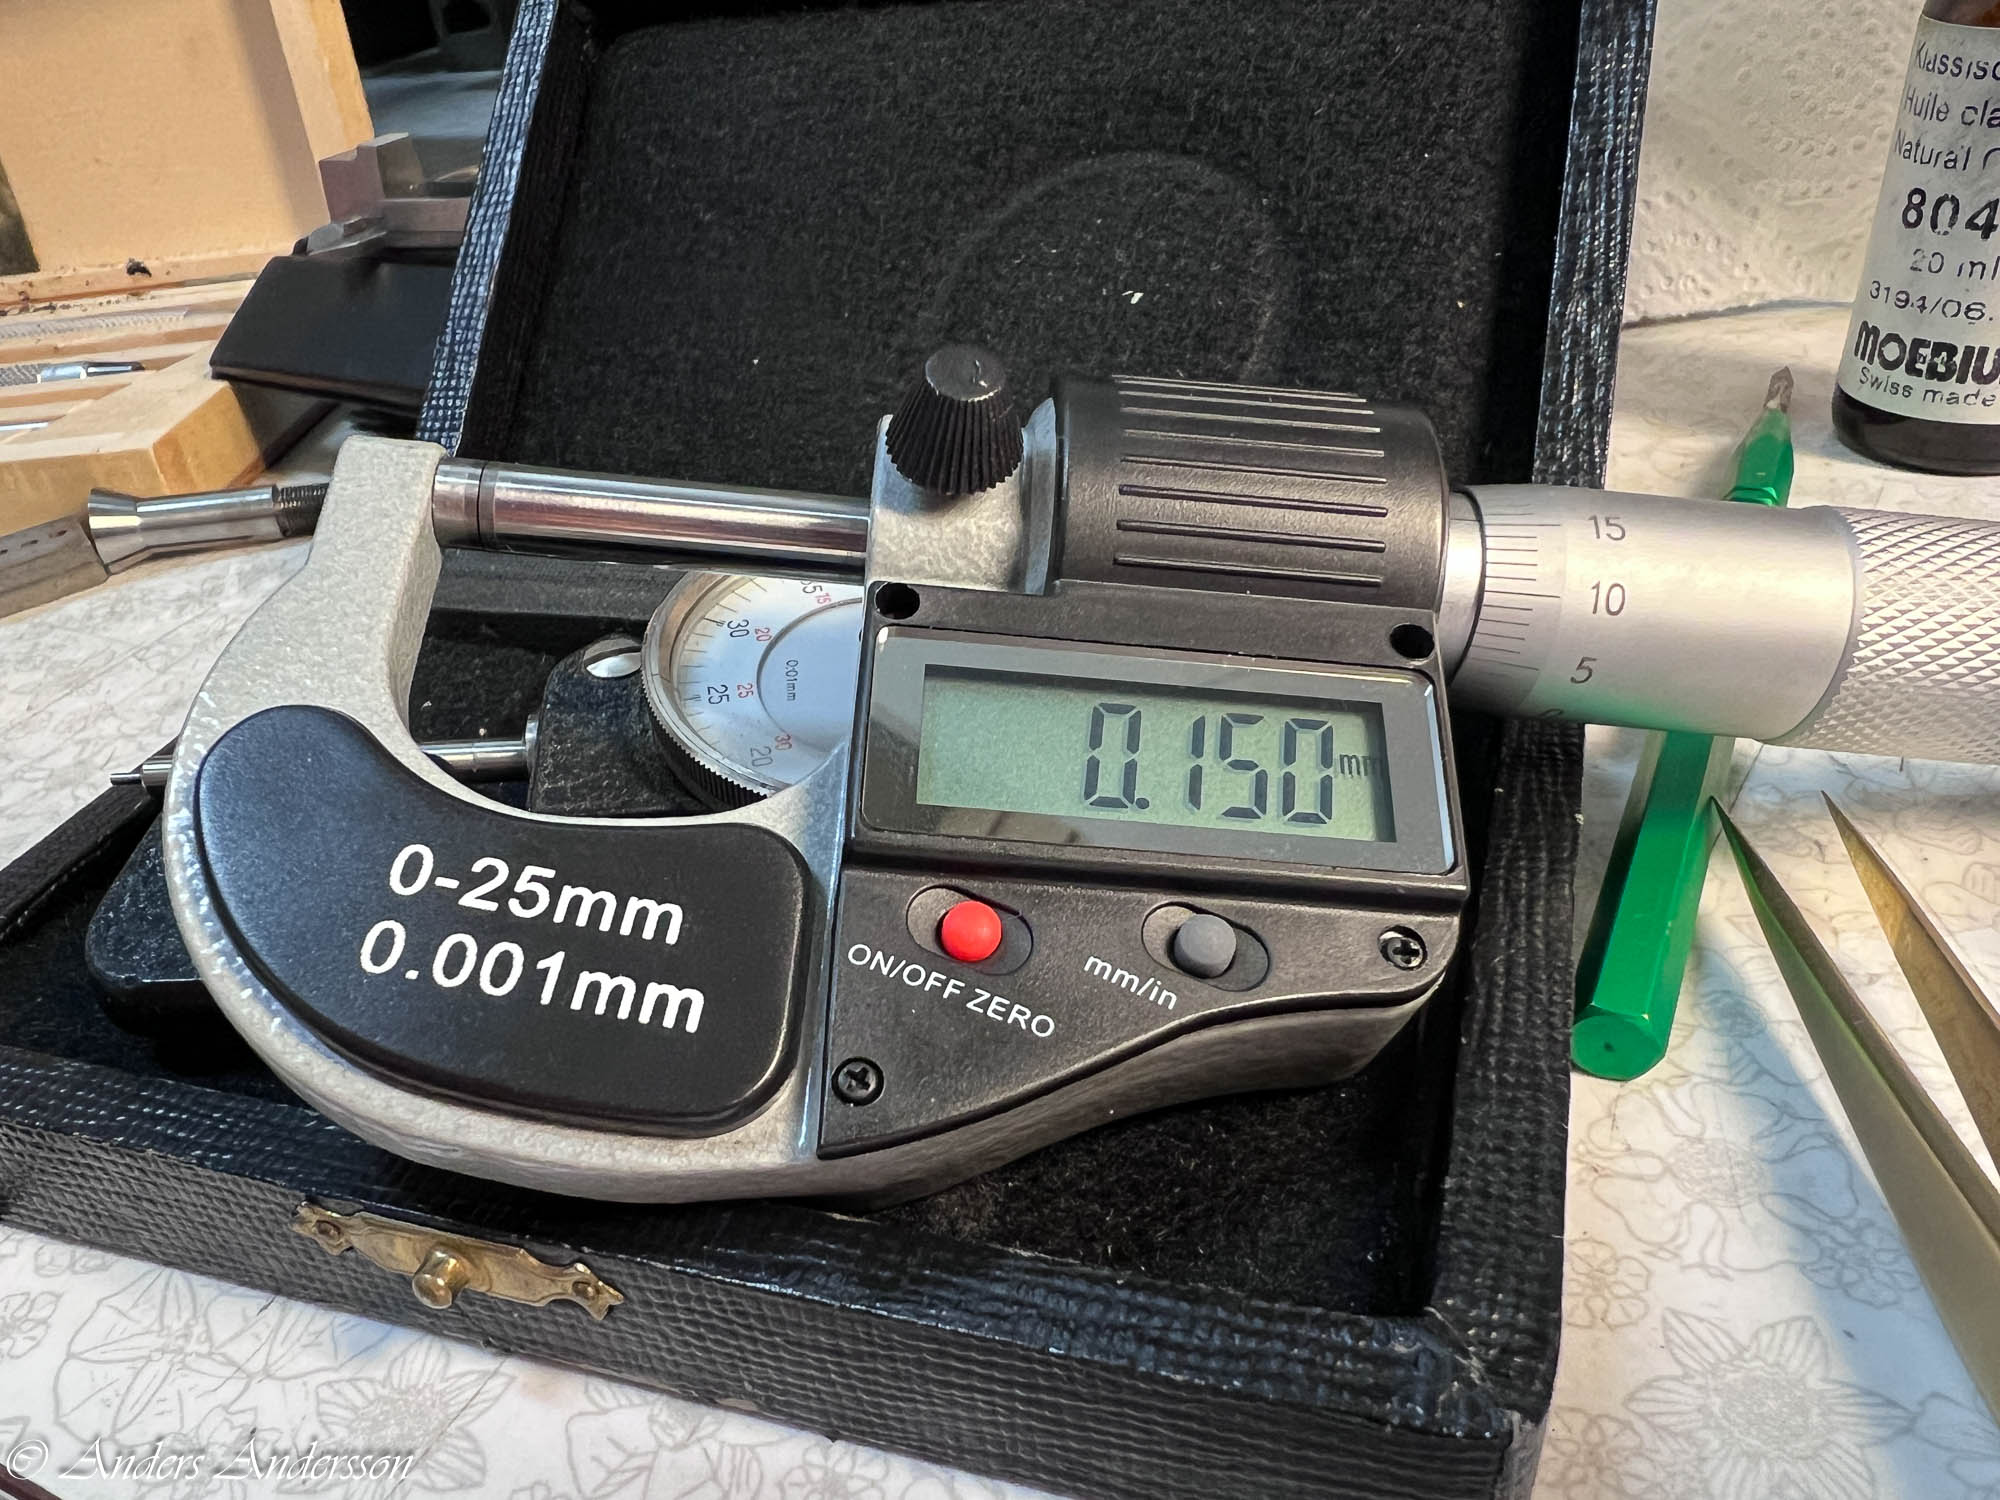
Mäter den nya tappens ytterspets till 0,150 mm – samma mått som jag borrat med. Sedan mäter jag längst in på min nysvarvade tapp – måttet där uppmäter jag till 0,151 mm. Man ska tänka på att inte göra den nya tappen allt för konisk. Någon tusendel – tillsammans med Loctite – räcker gott till för att en så här tunn tapp ska sitta. Gör man tappen allt för konisk är risken större att tappen lossnar. Det är dessutom stor risk att axeln/driven kan spricka – särkskilt i härdat material. Jag har även gjort tappar som är helt cylindriska, enbart fästa med Loctite.
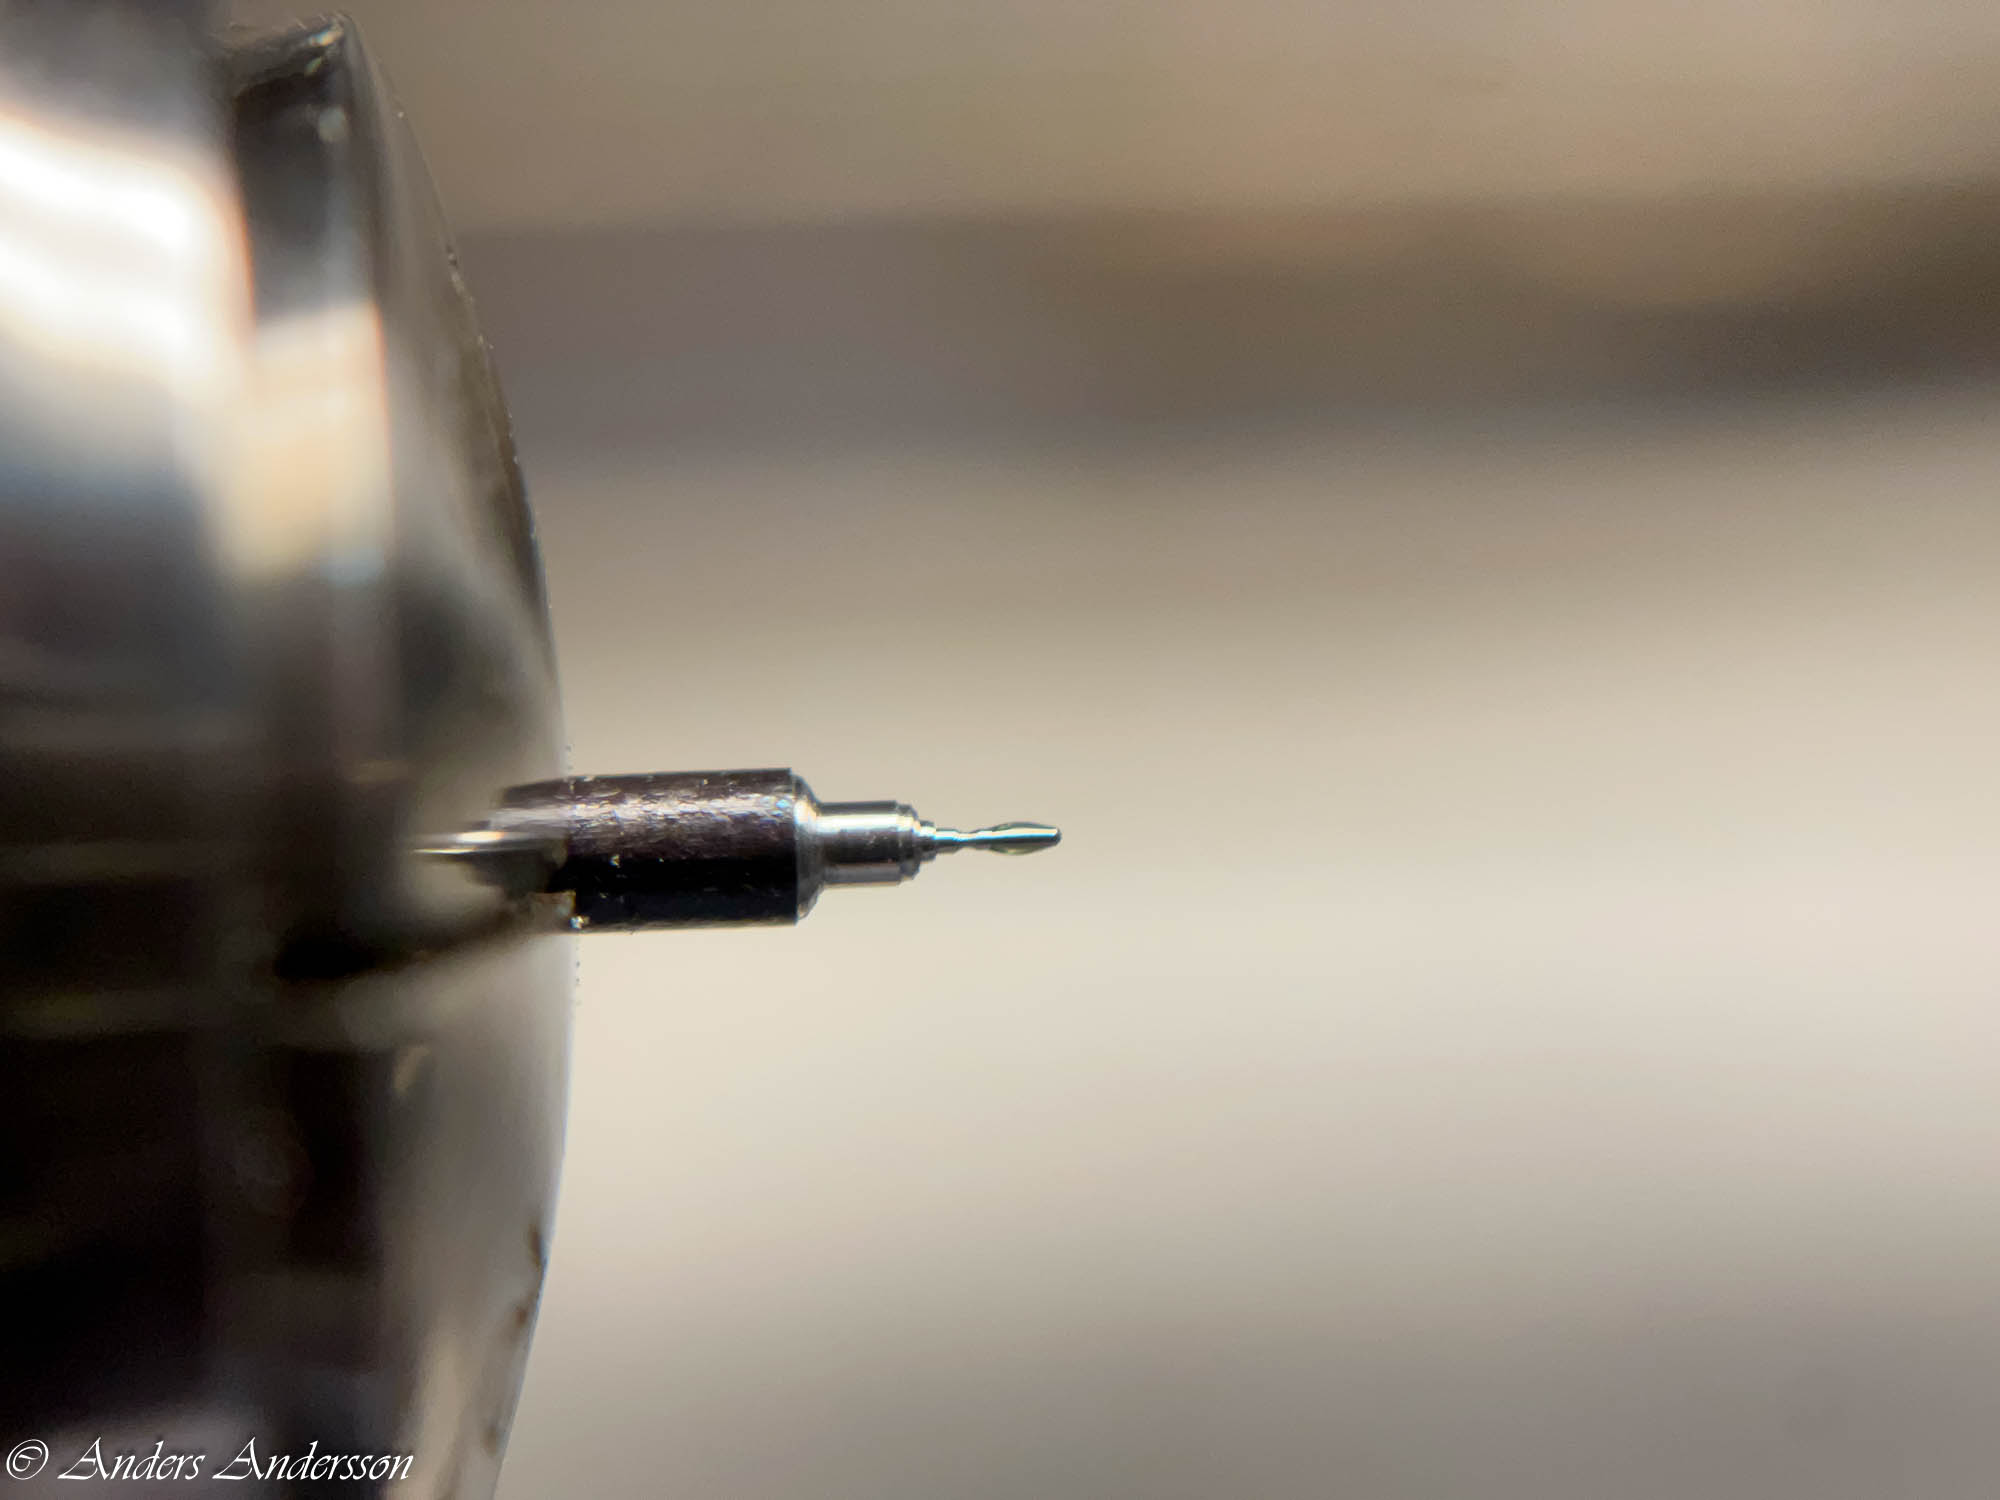
En droppe Loctite tillsammans med 1/1000 mm räcker gott för att tappen ska sitta.
På filmen ser man hur fint hjulet löper – nya tappen perfekt.
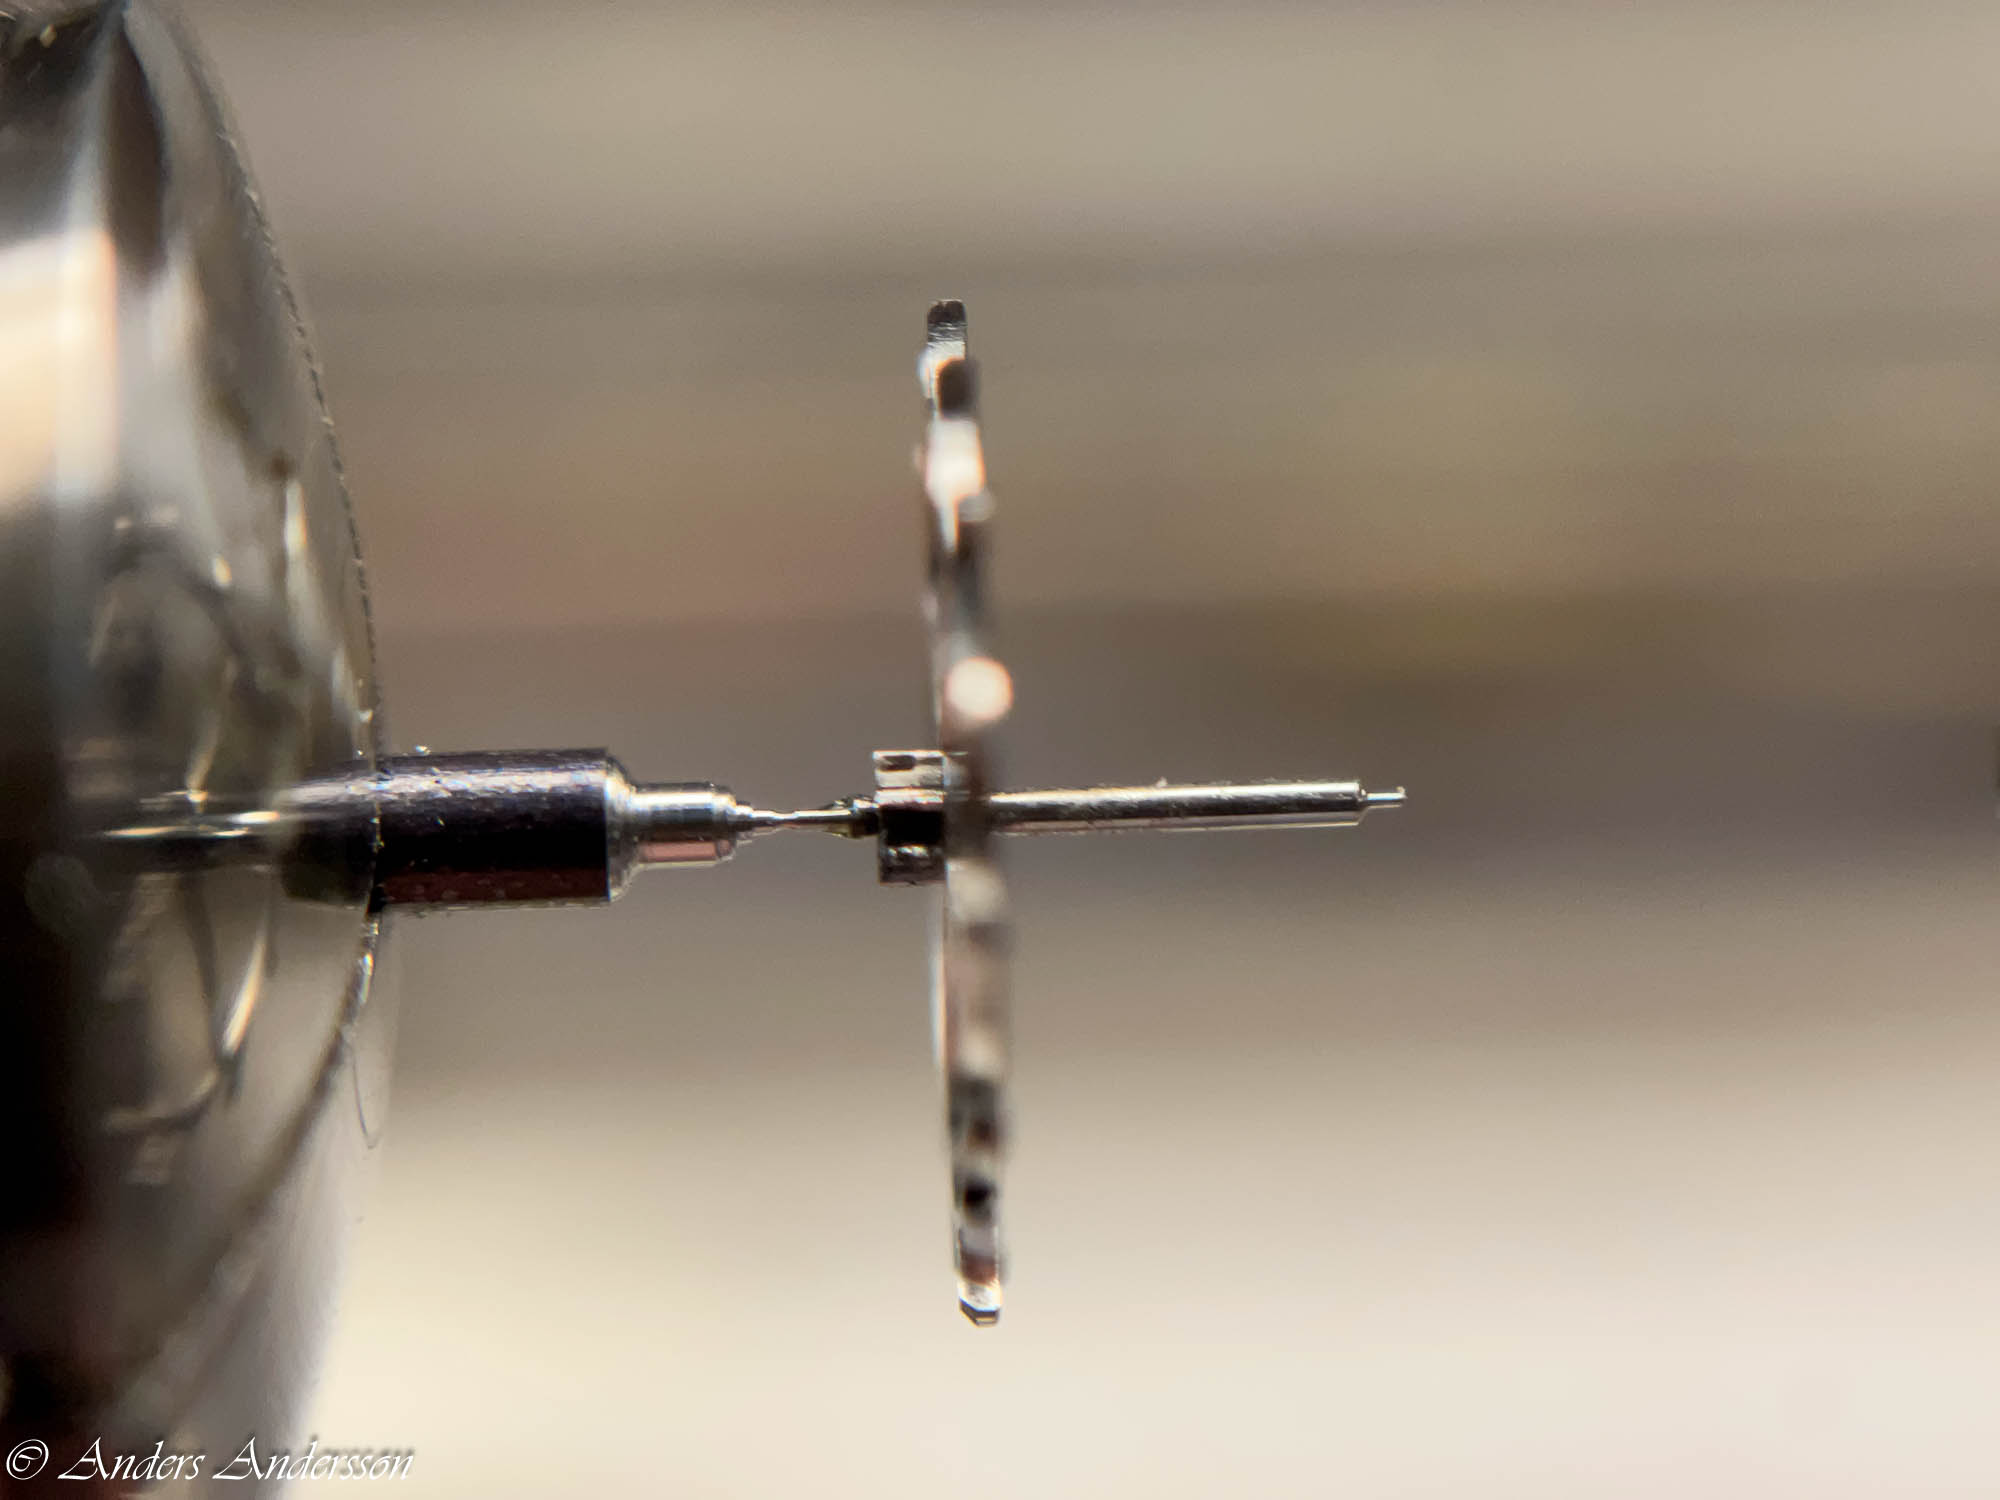
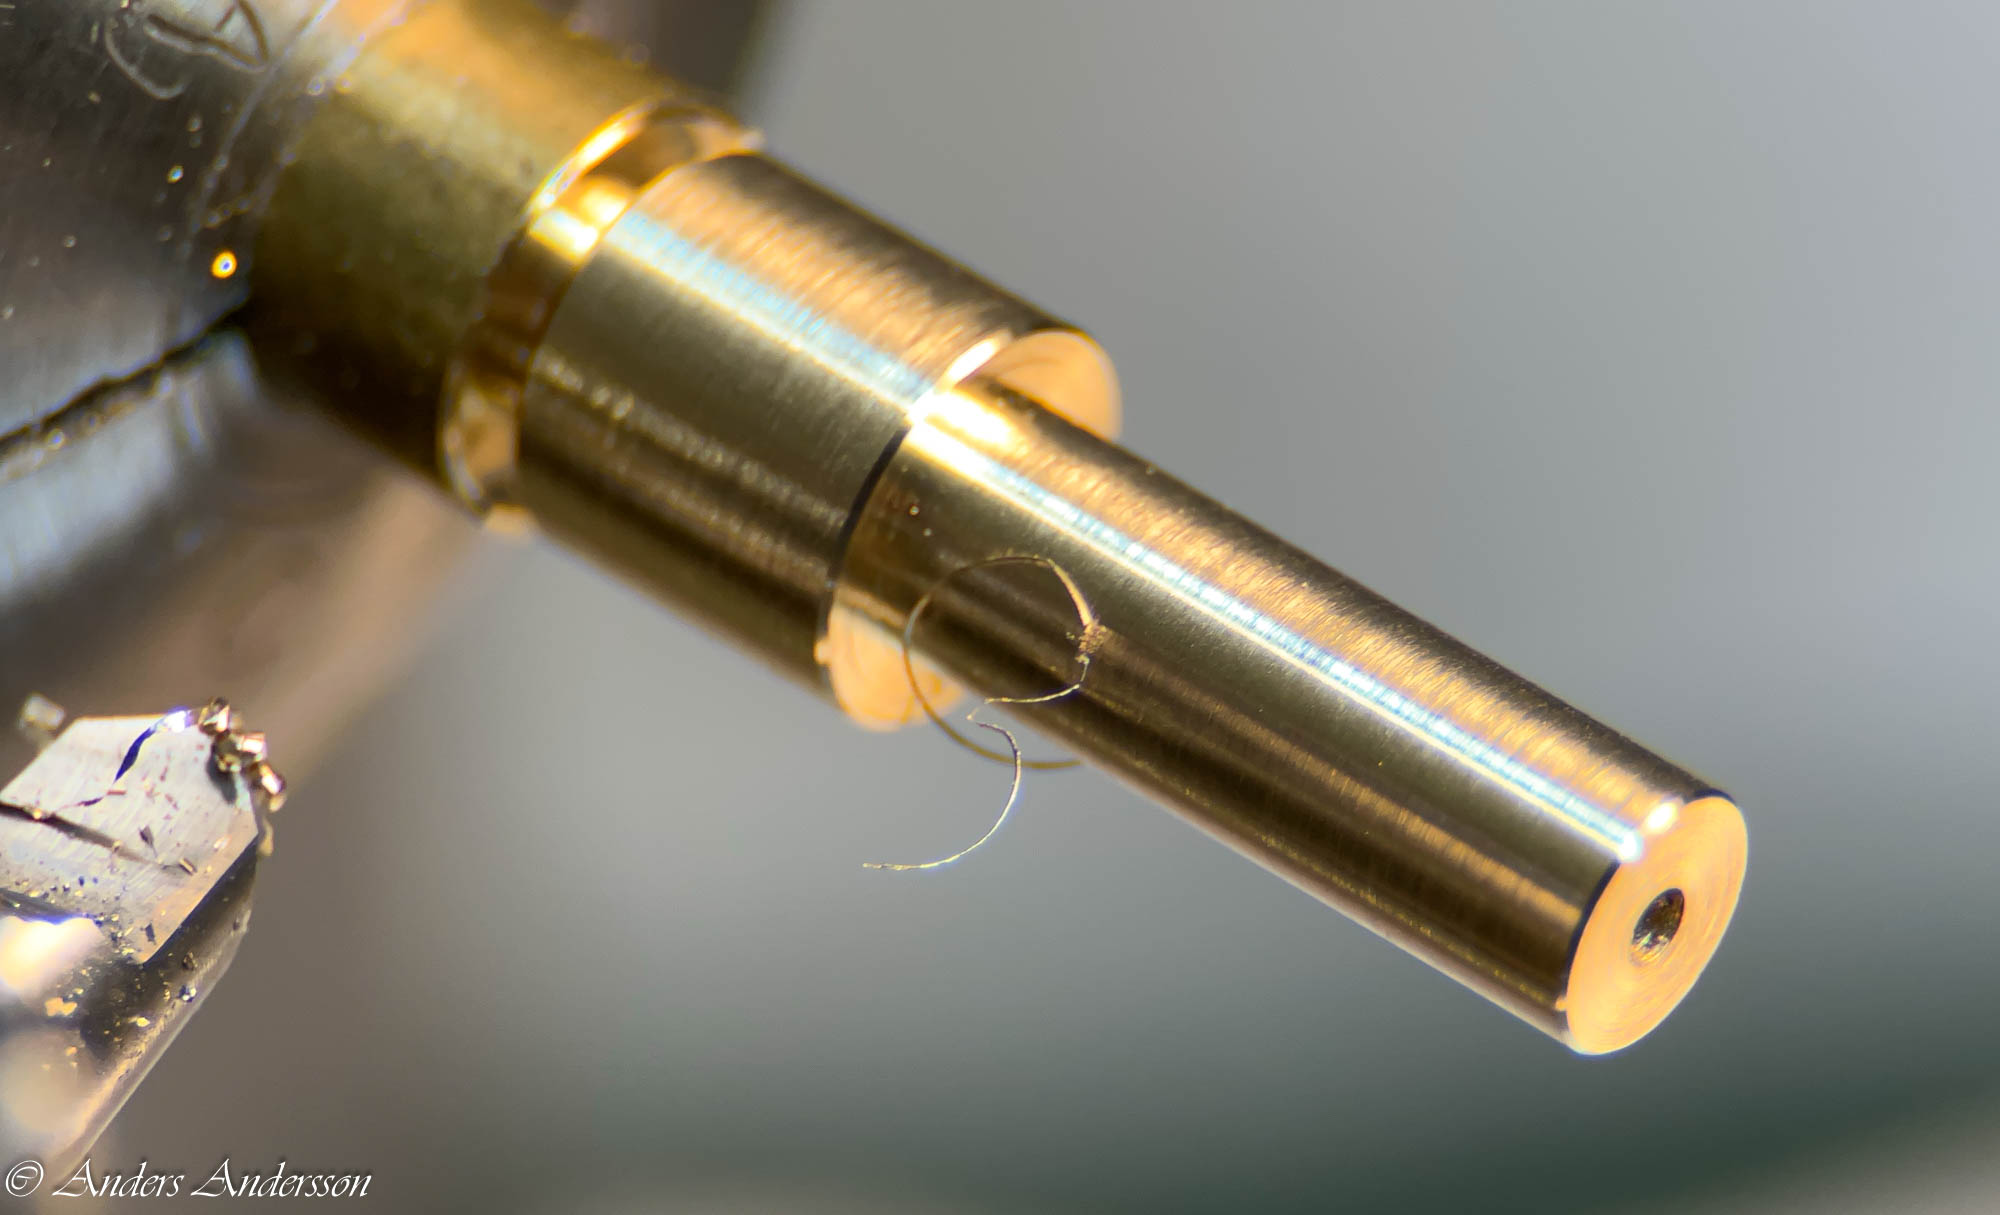
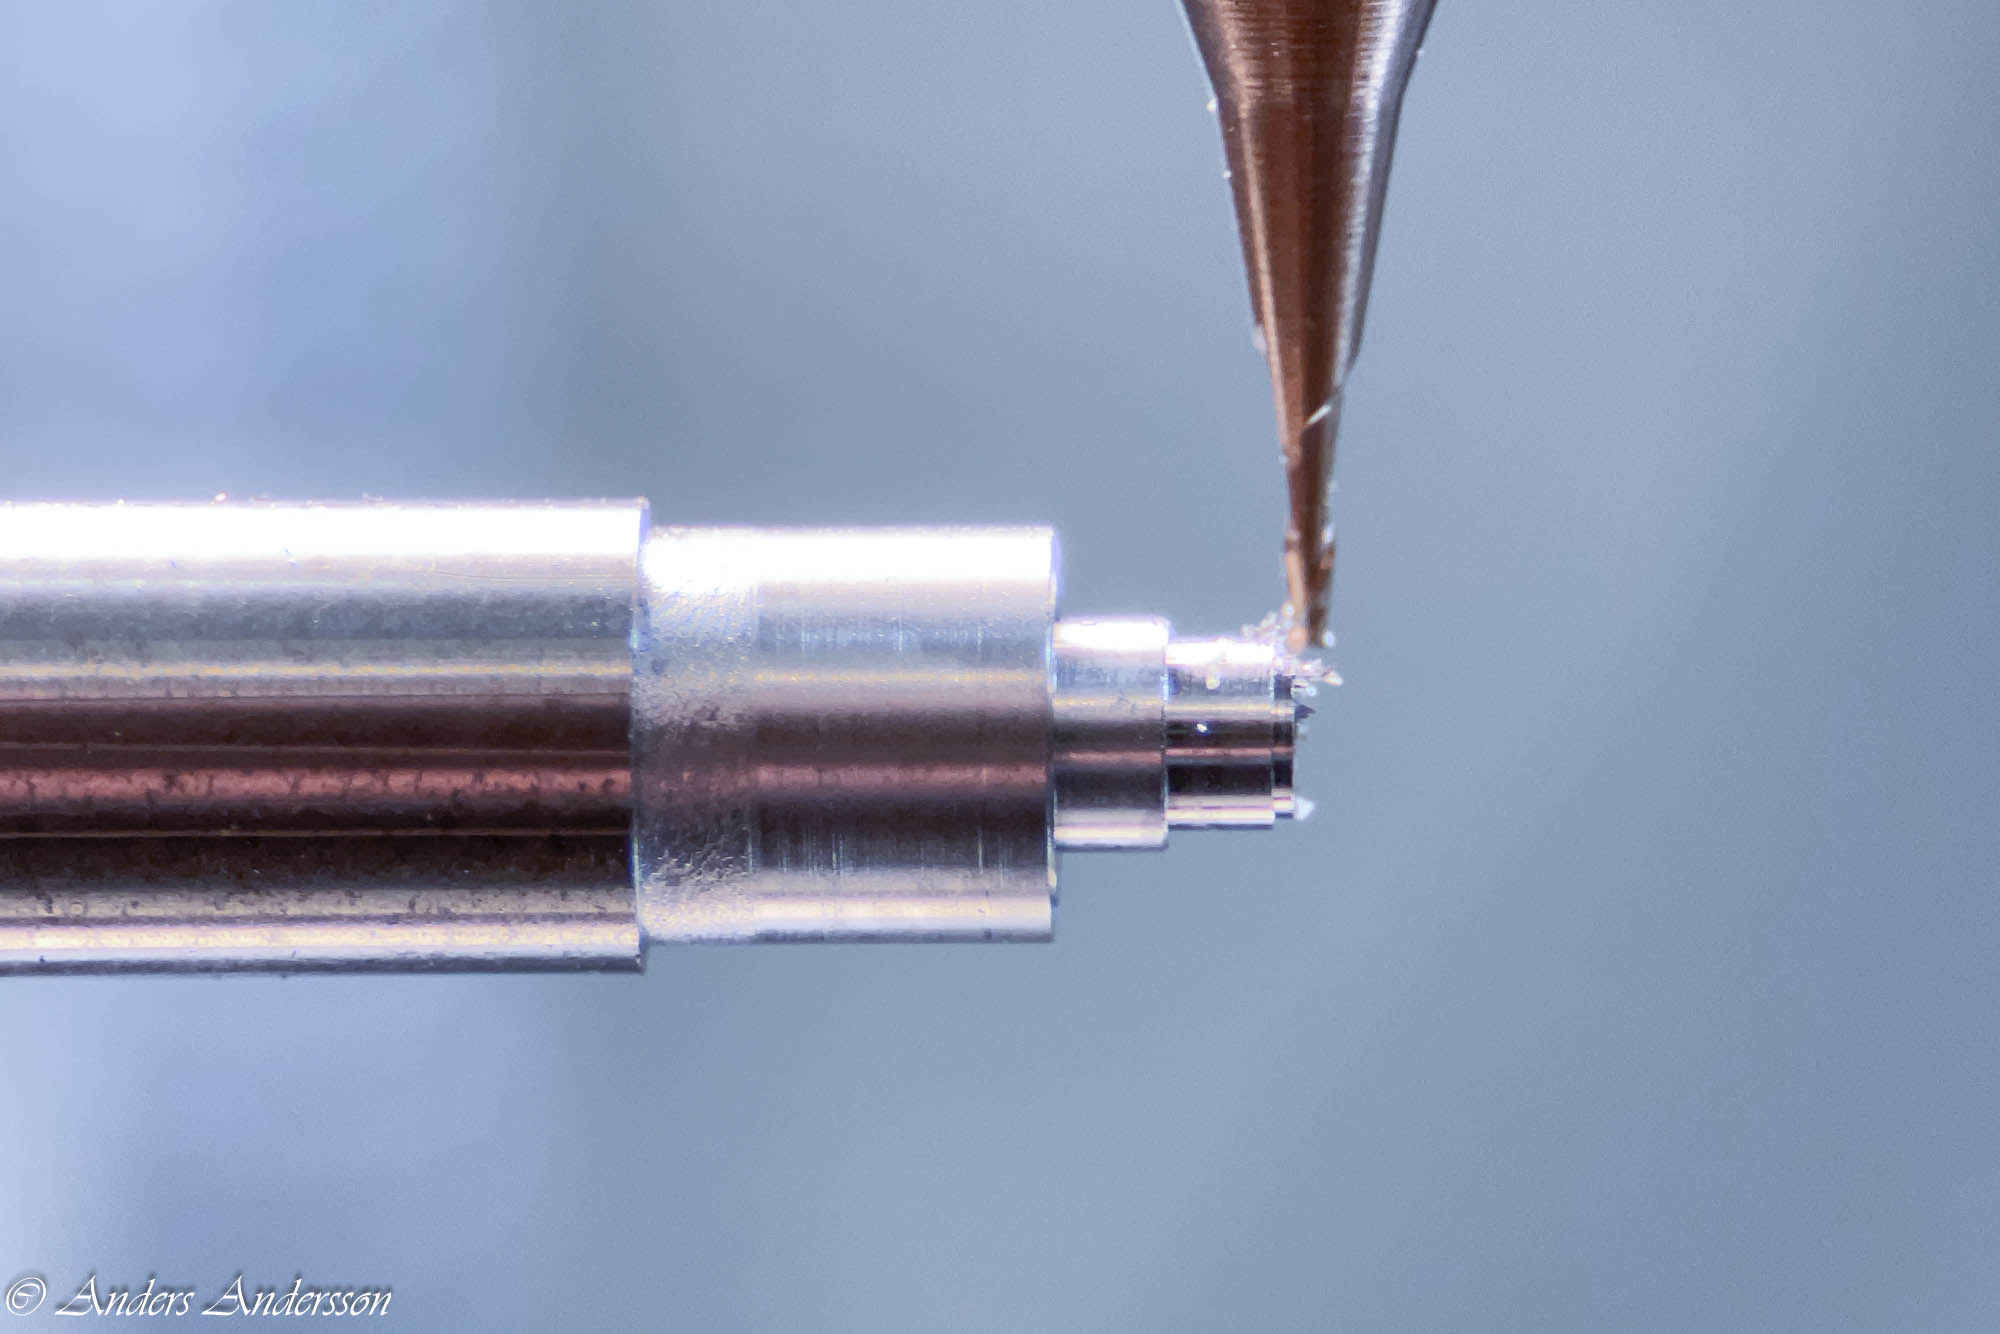
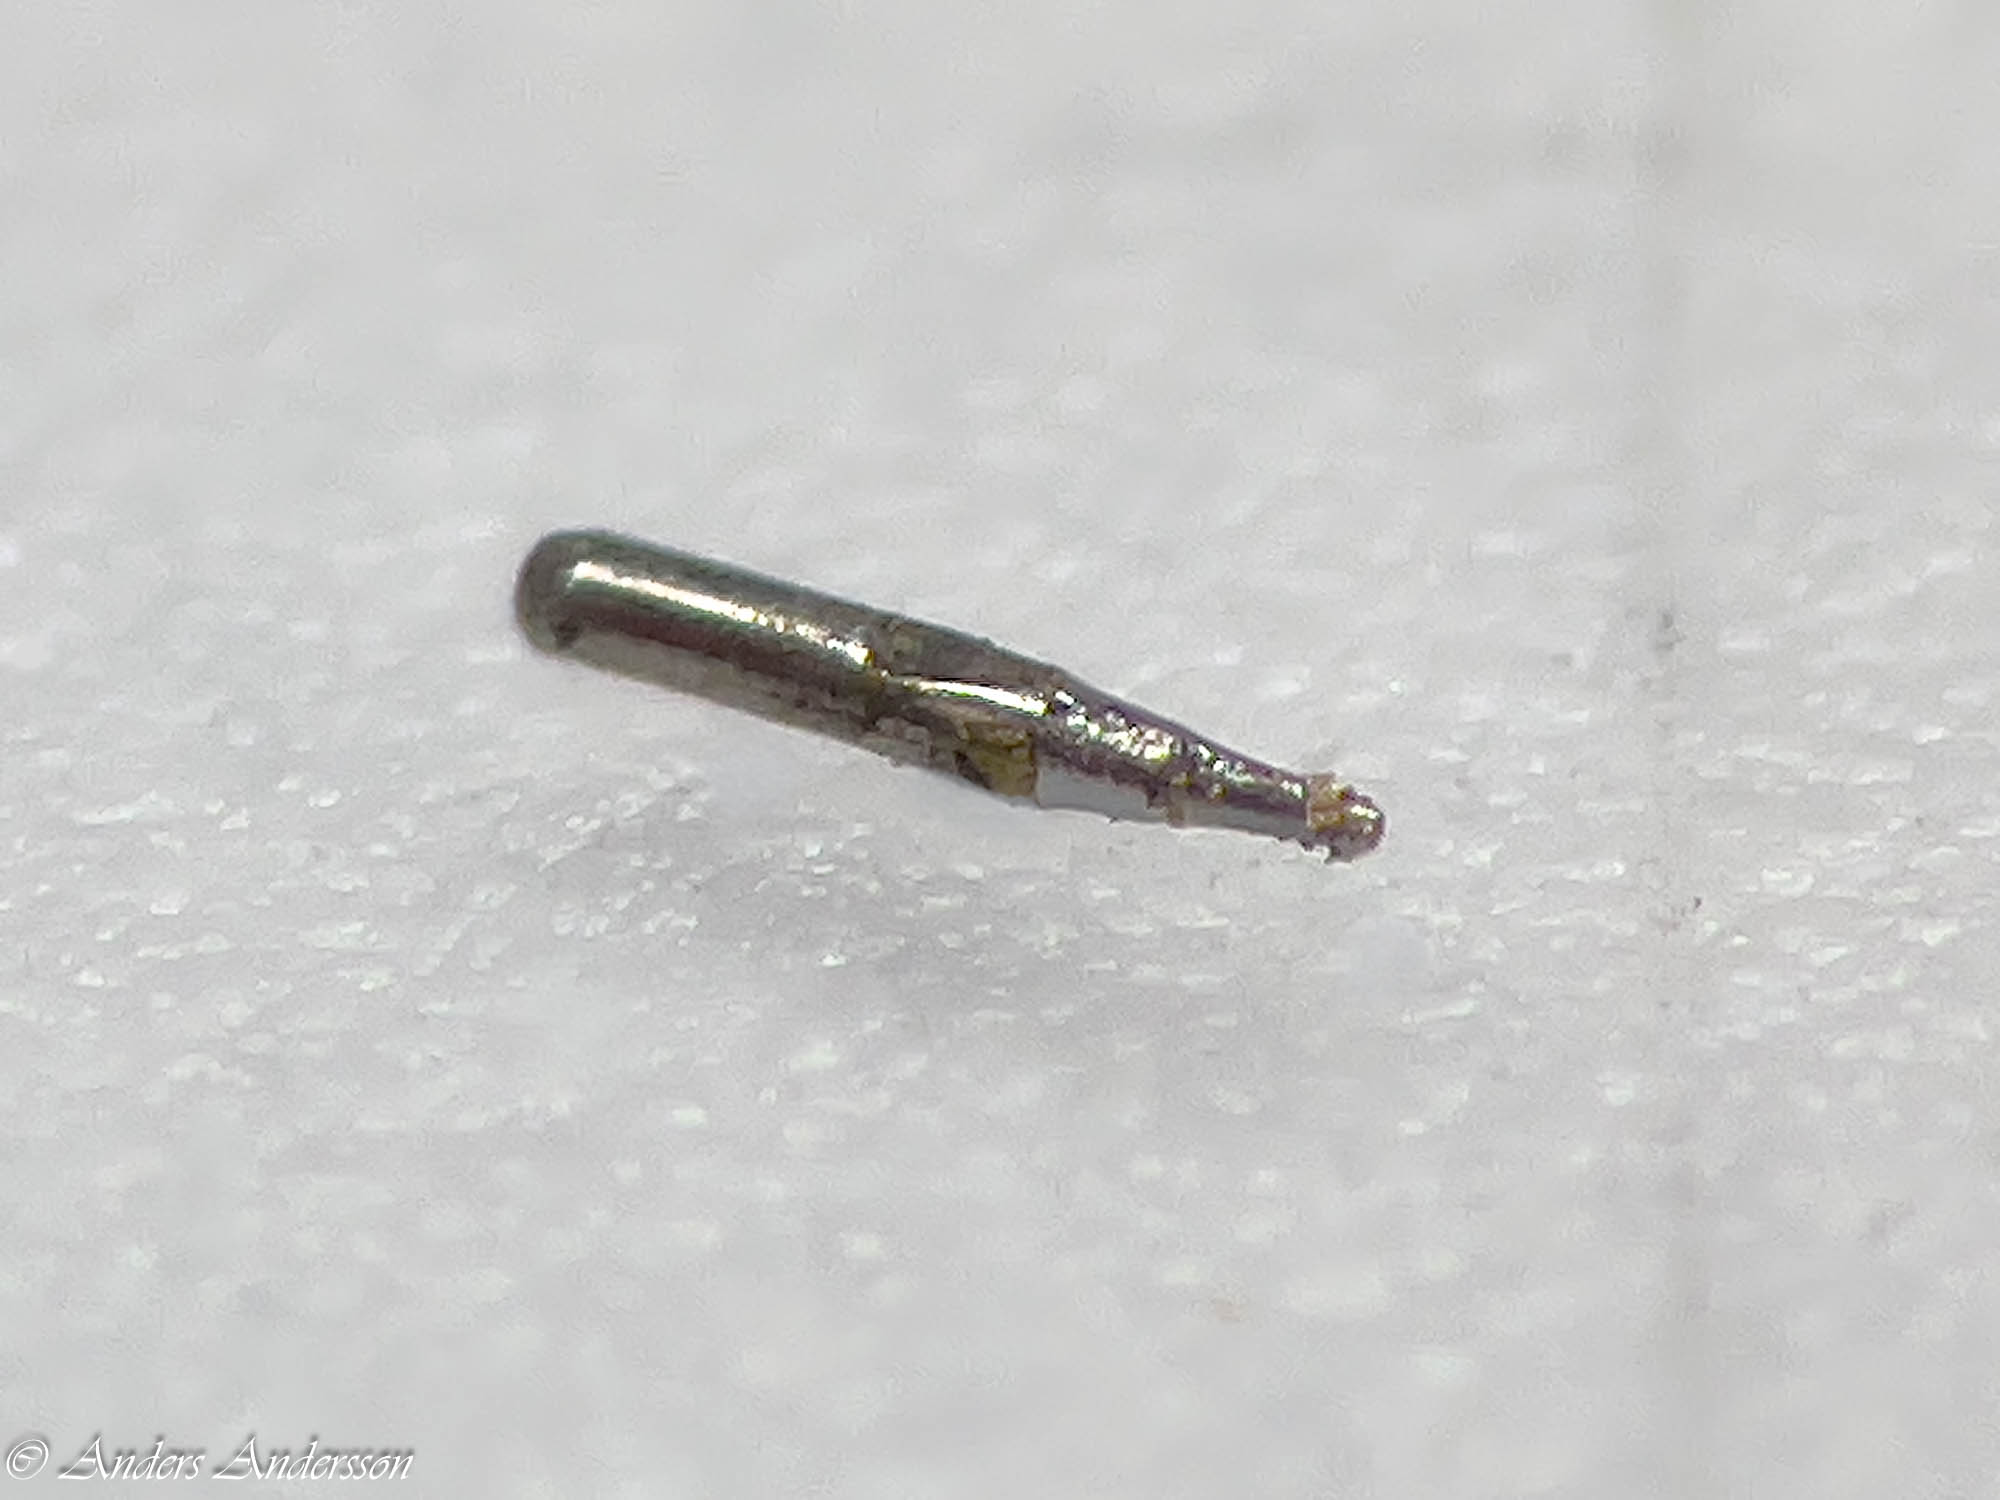
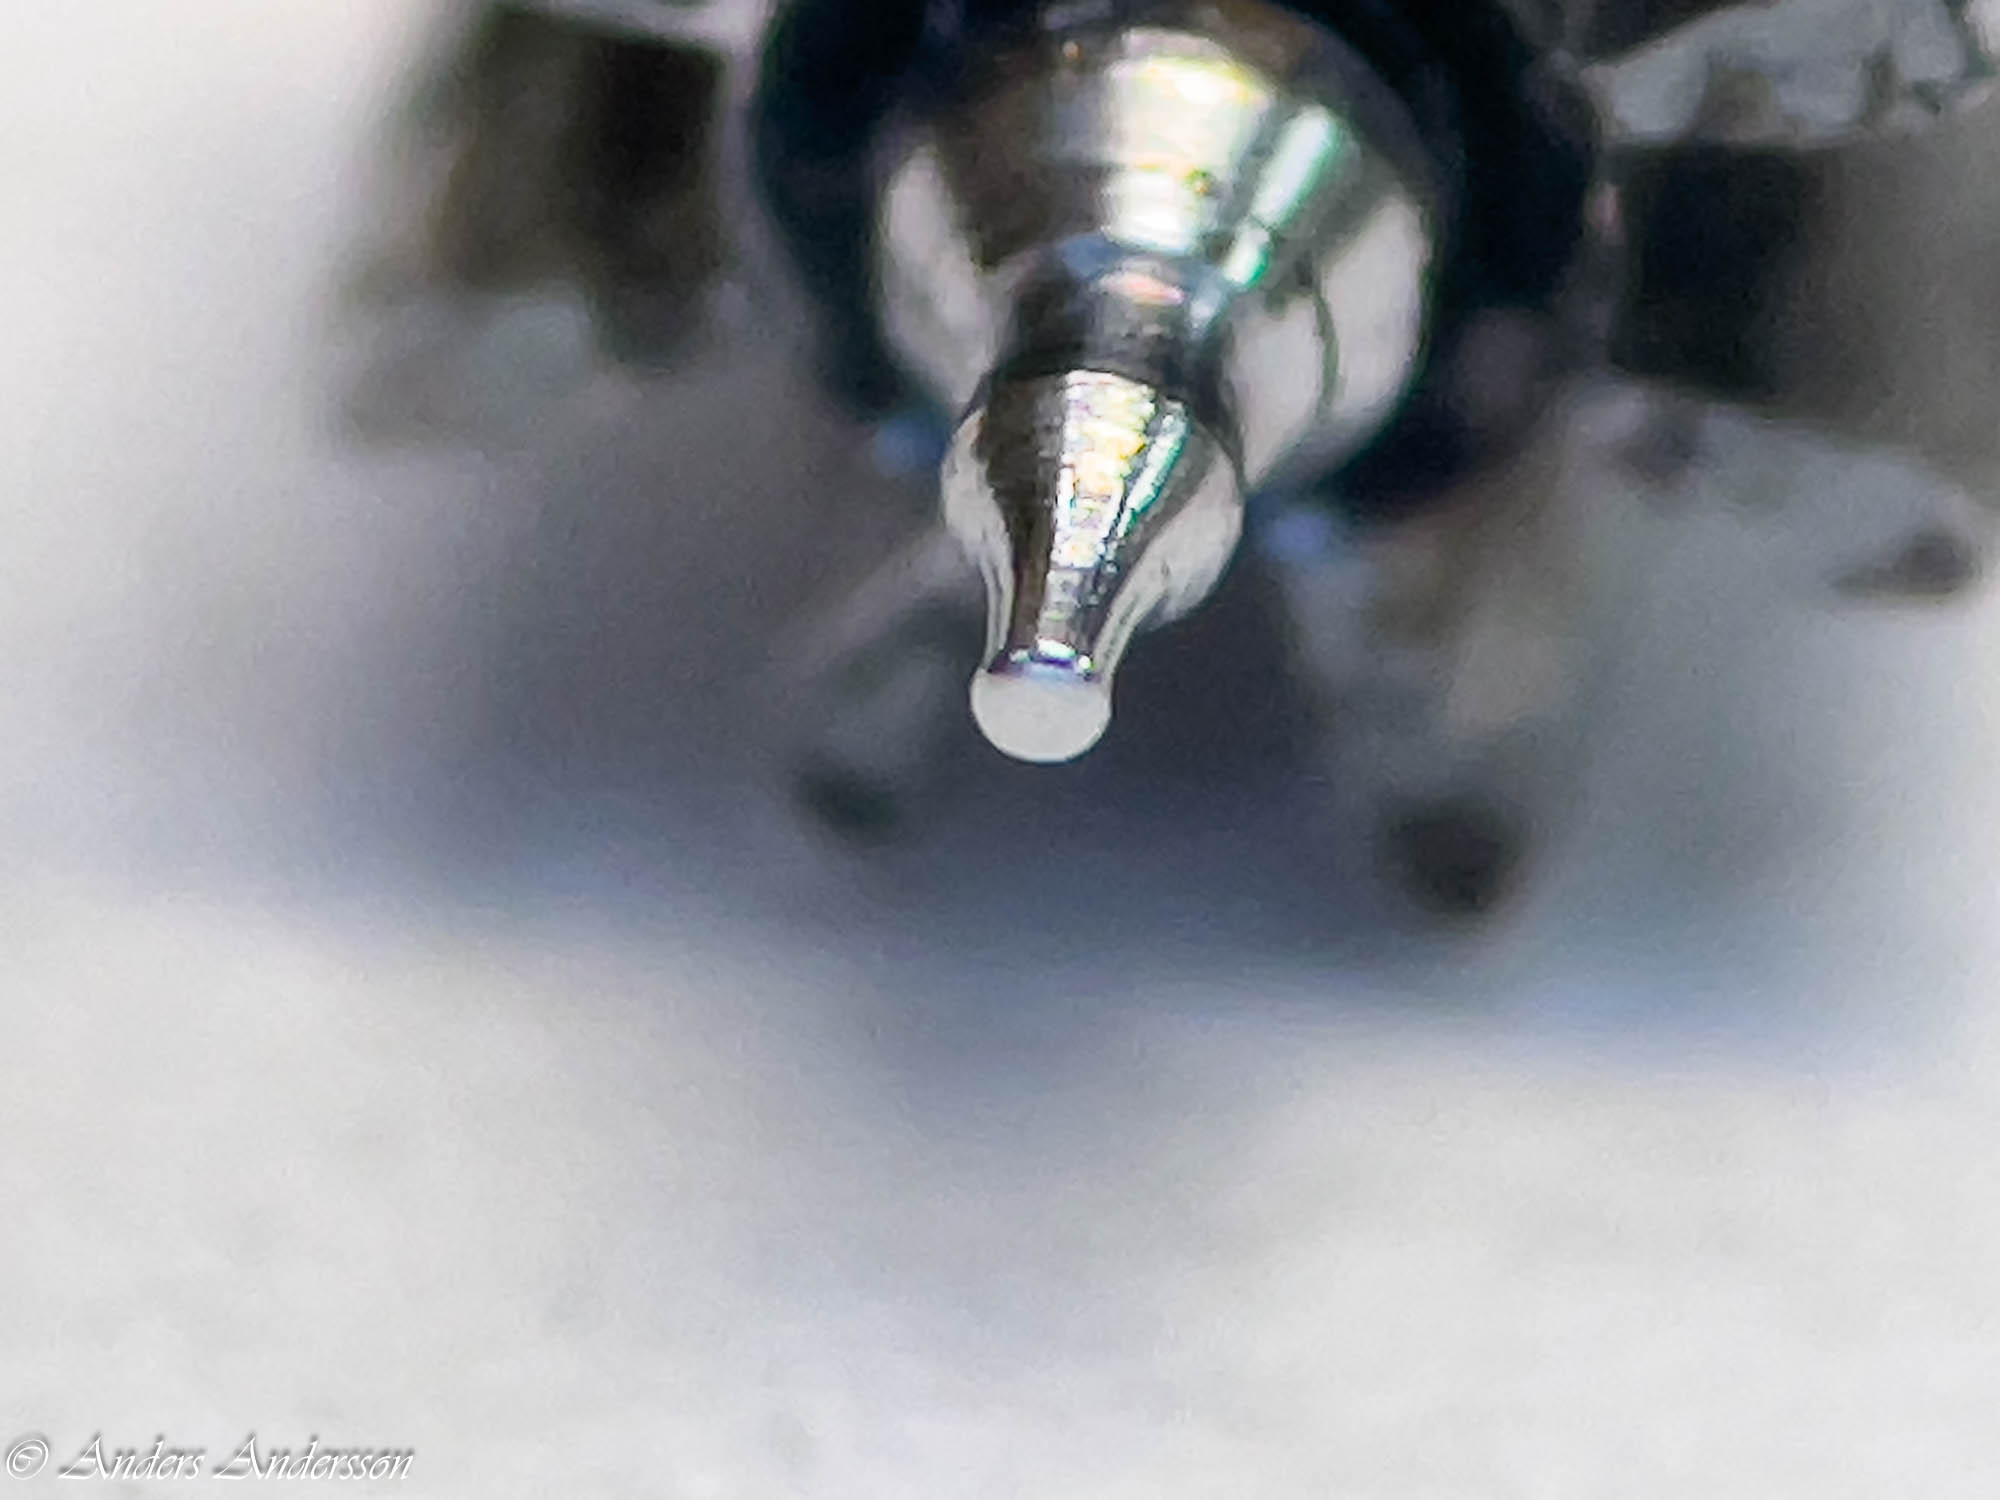
Tappen på plats, man kan ana att där tappen ska sluta har jag svarvat en brottanvisning. Nu när allt är klart tar jag tag i tappen med ett verktyg och bryter av den från ämnet.
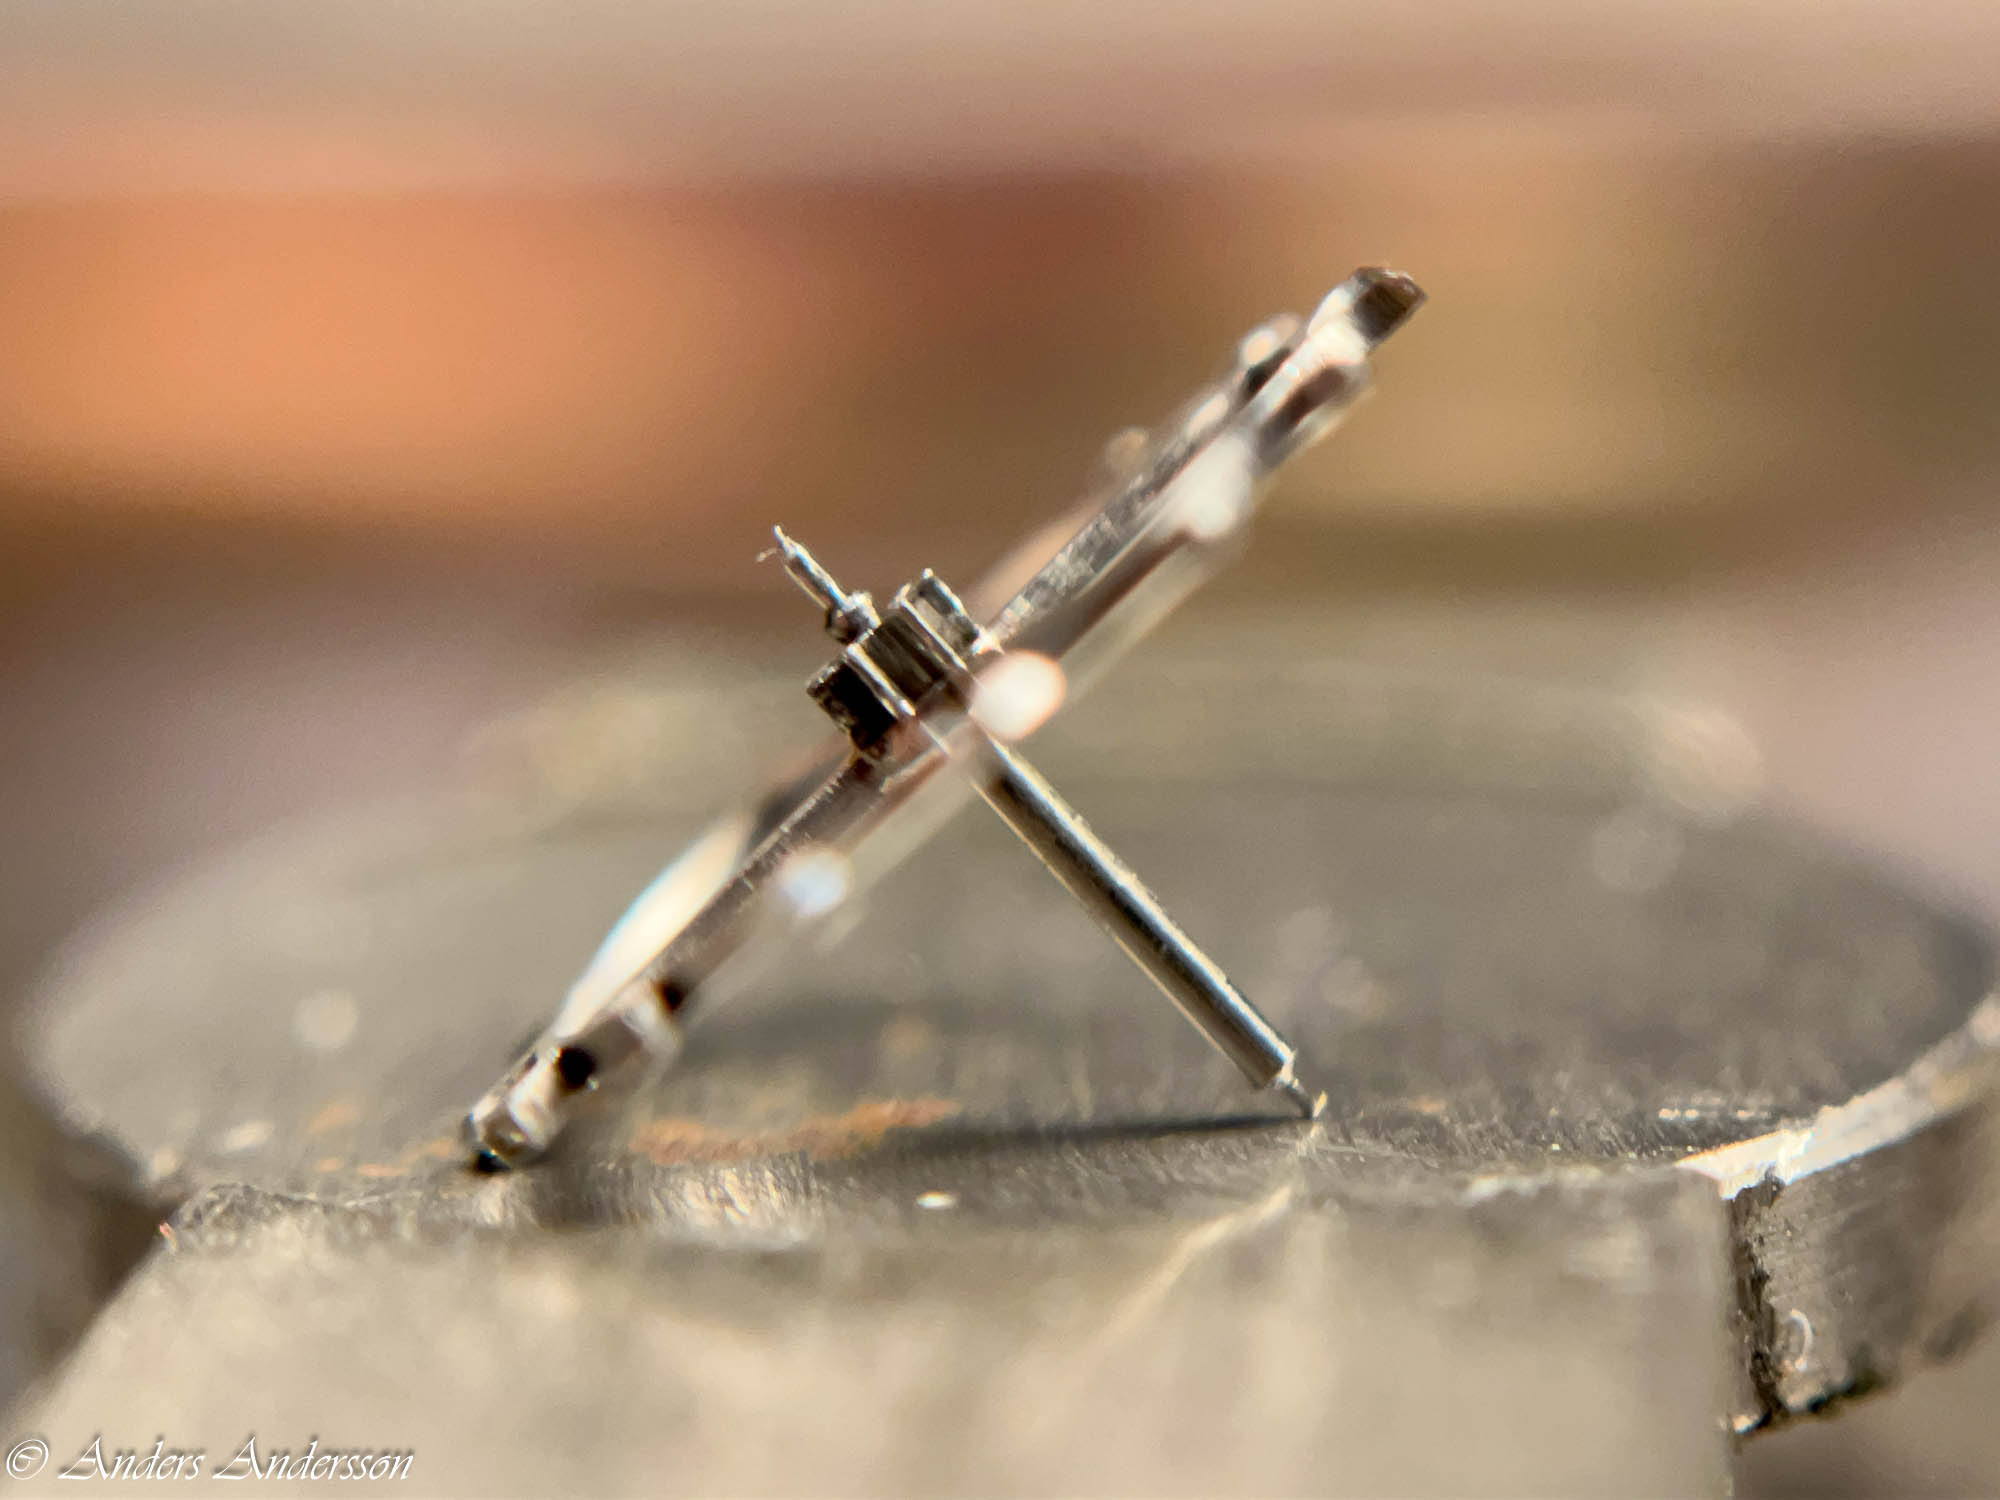
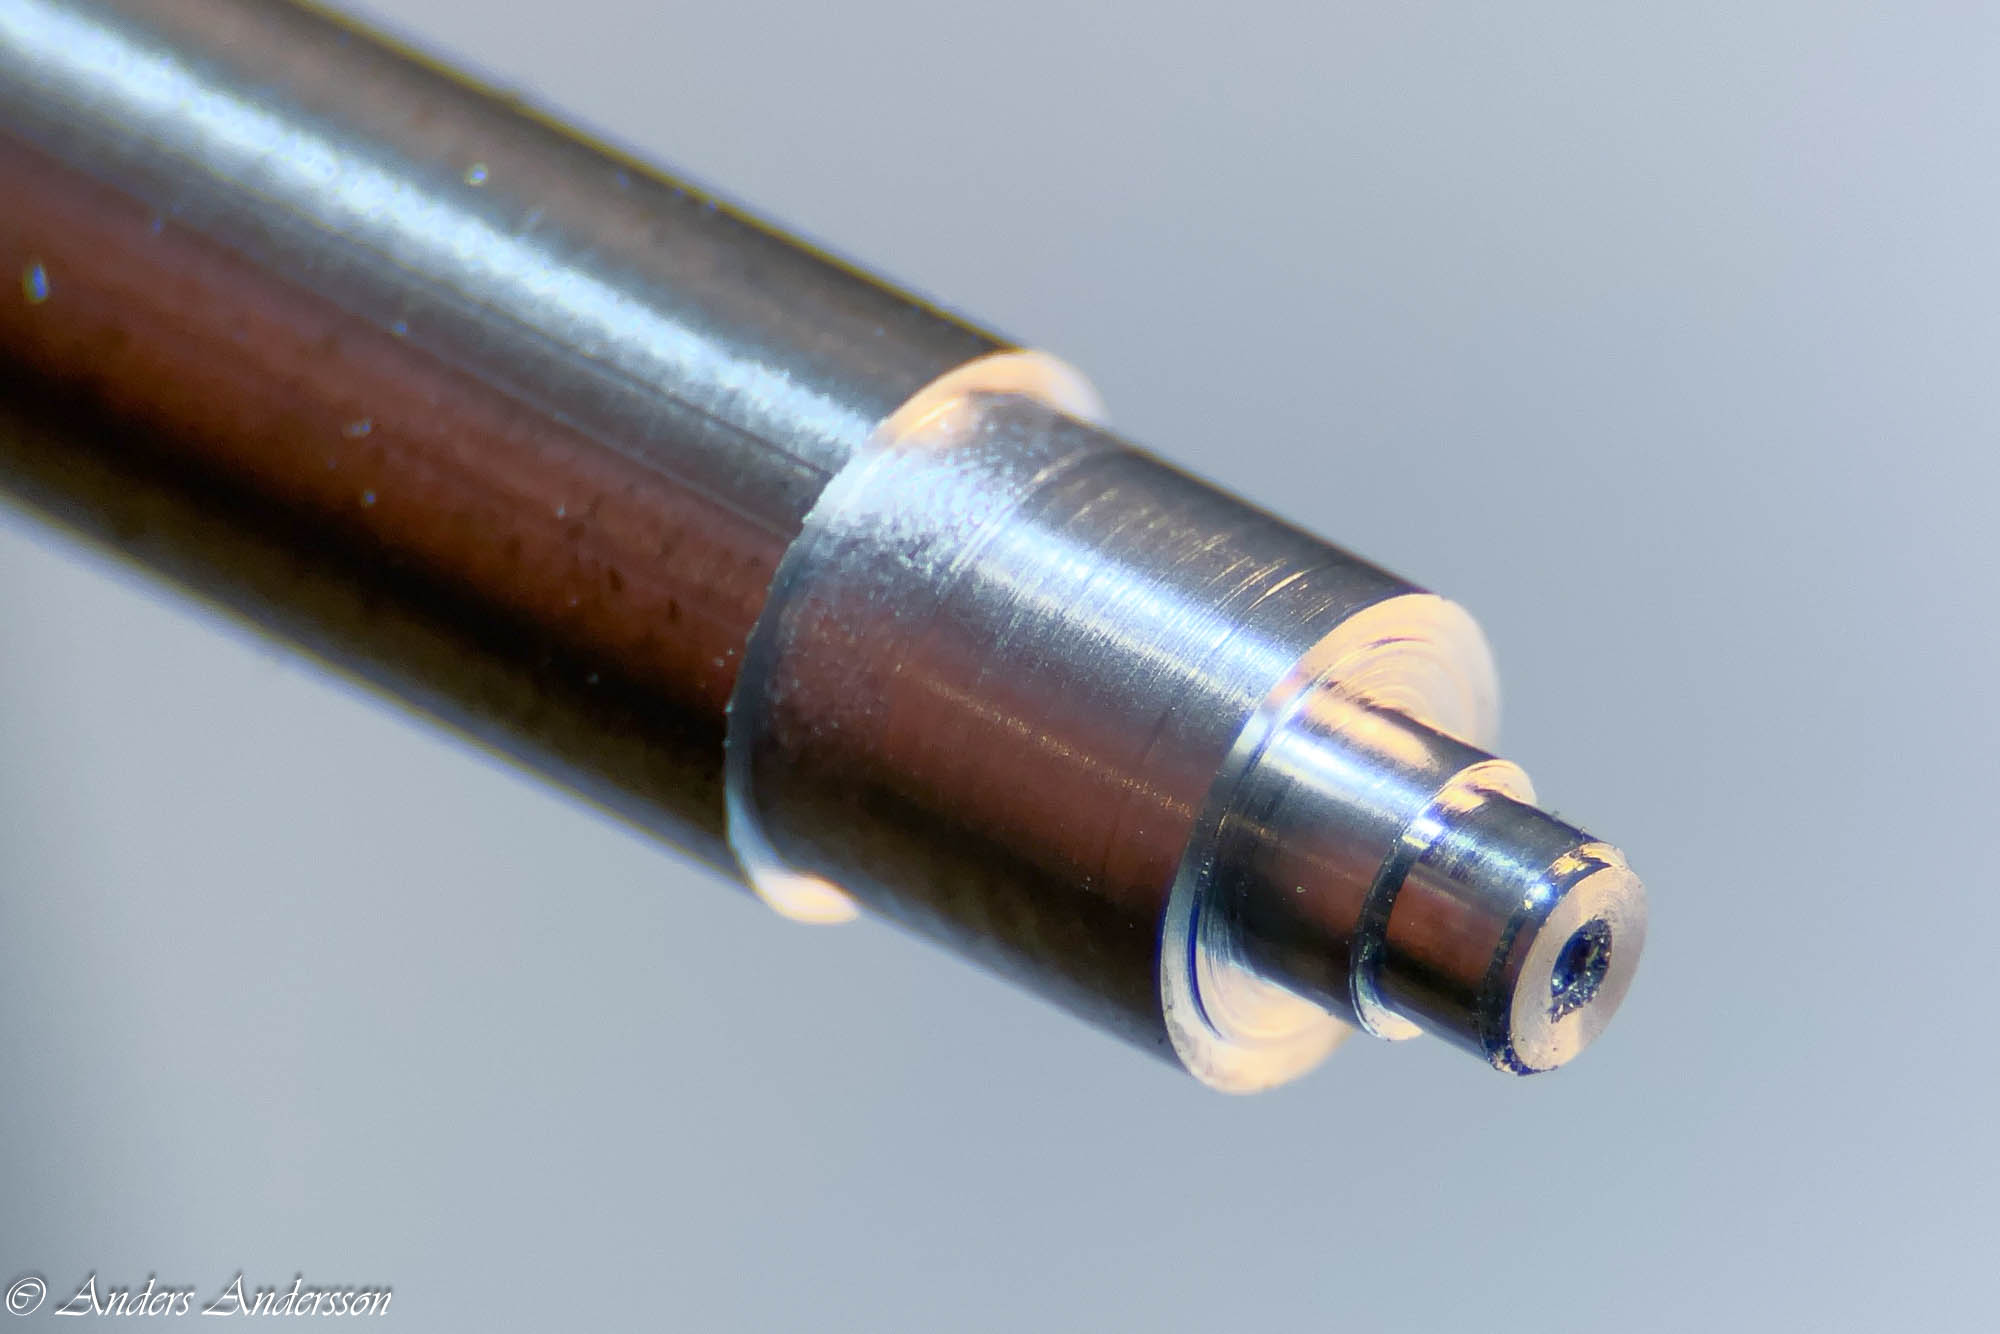
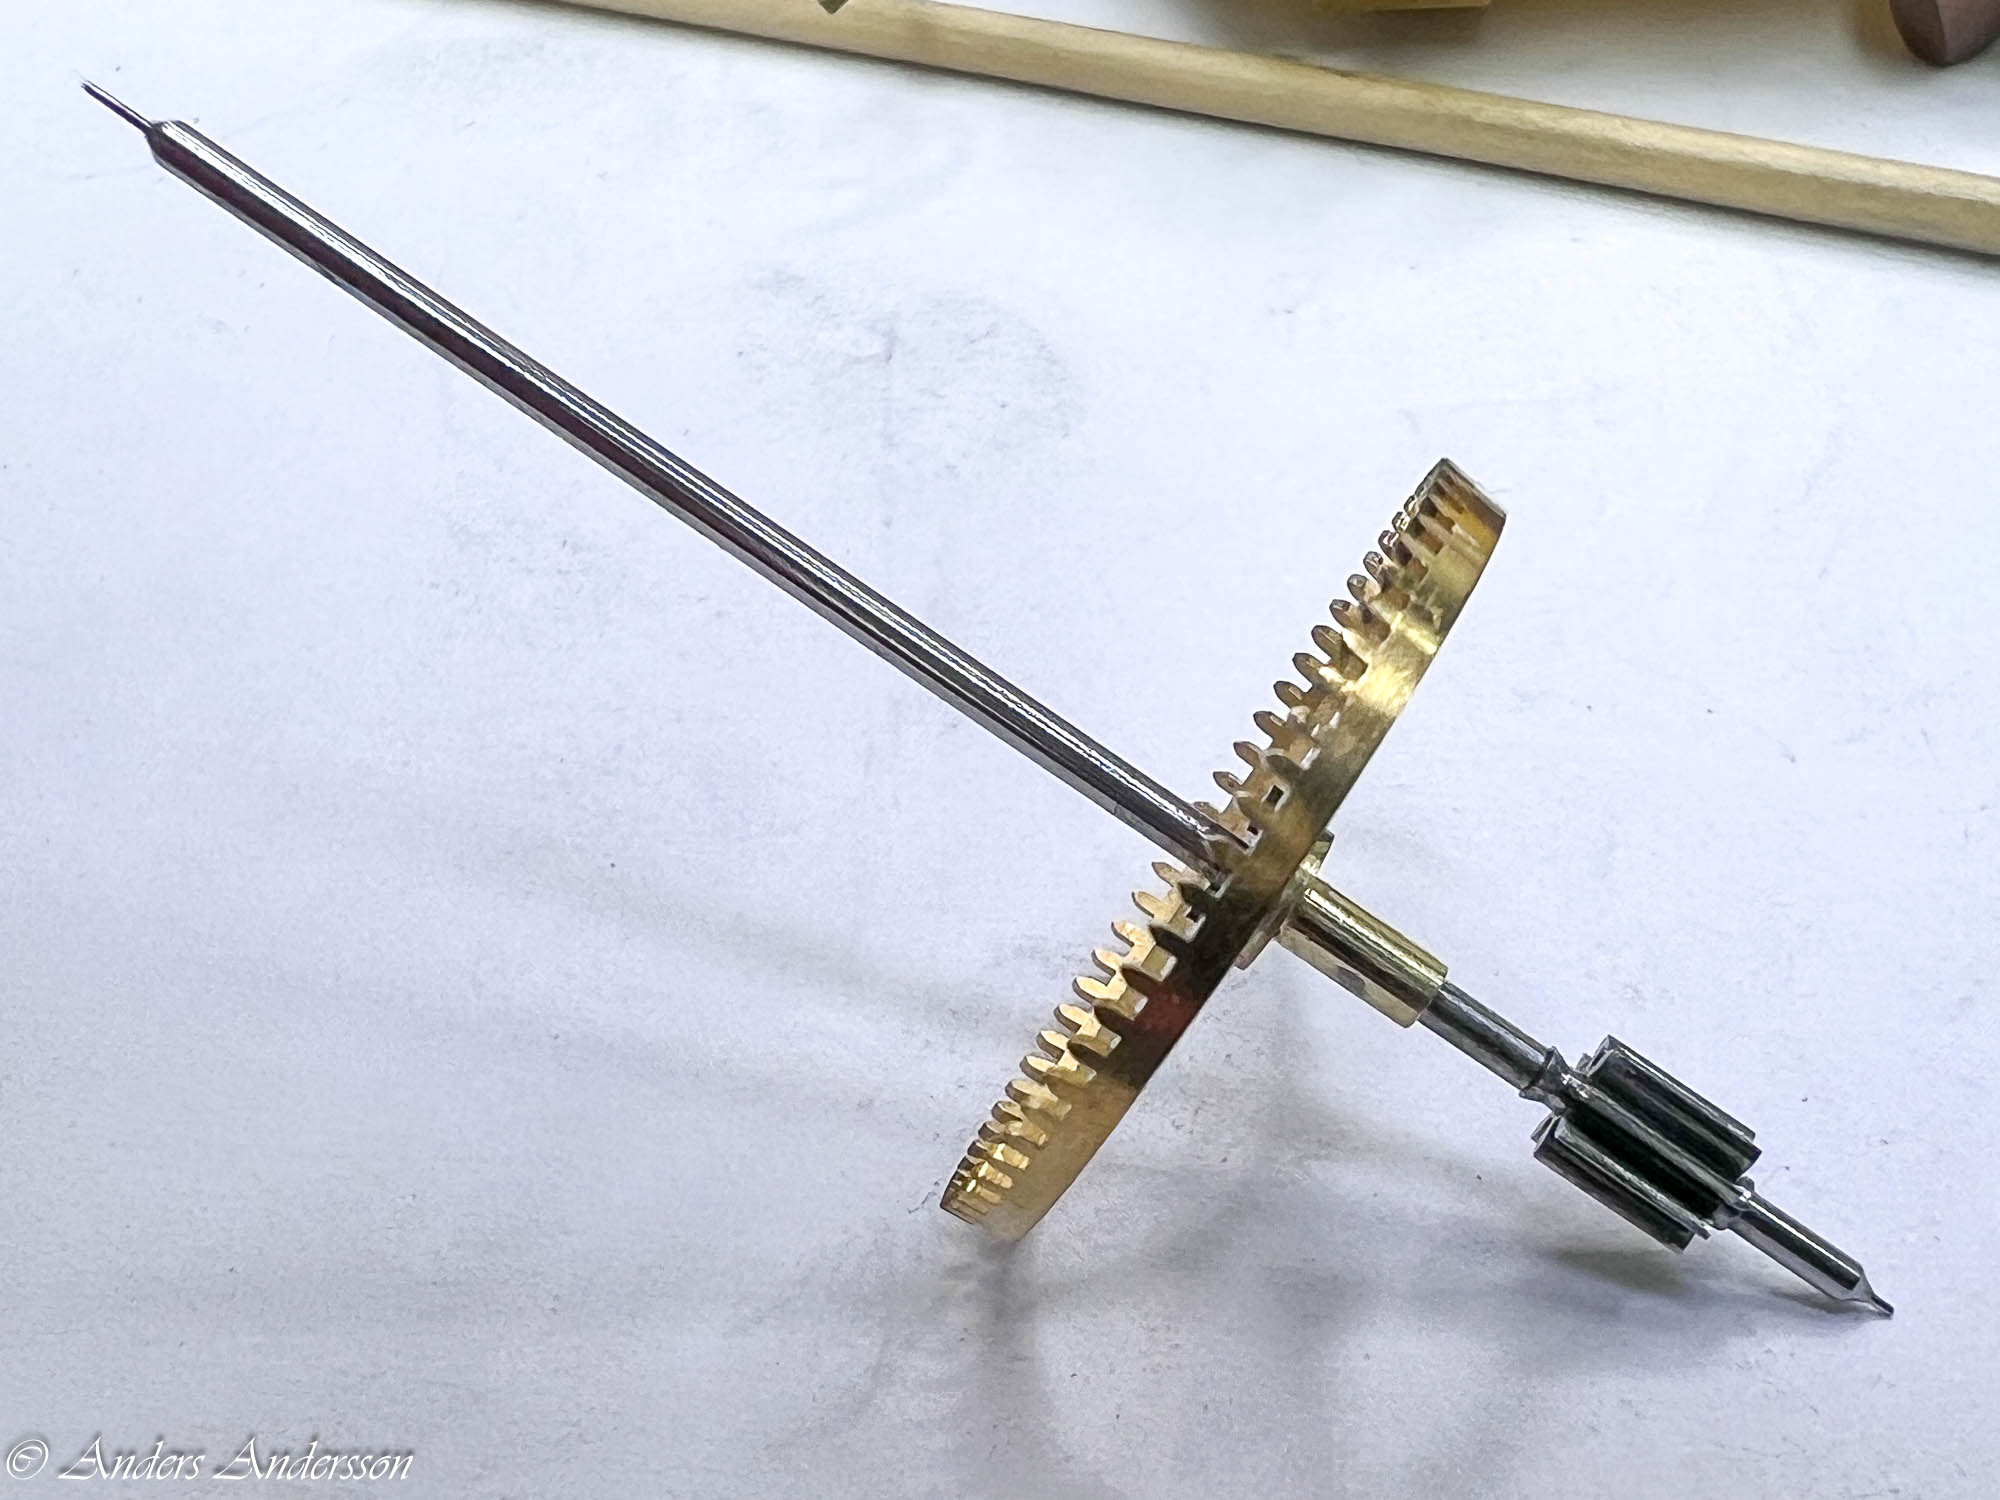
Nu finns det en ny tapp, återstår att anpassa längden och ta ner tjockleken till rätt diameter.
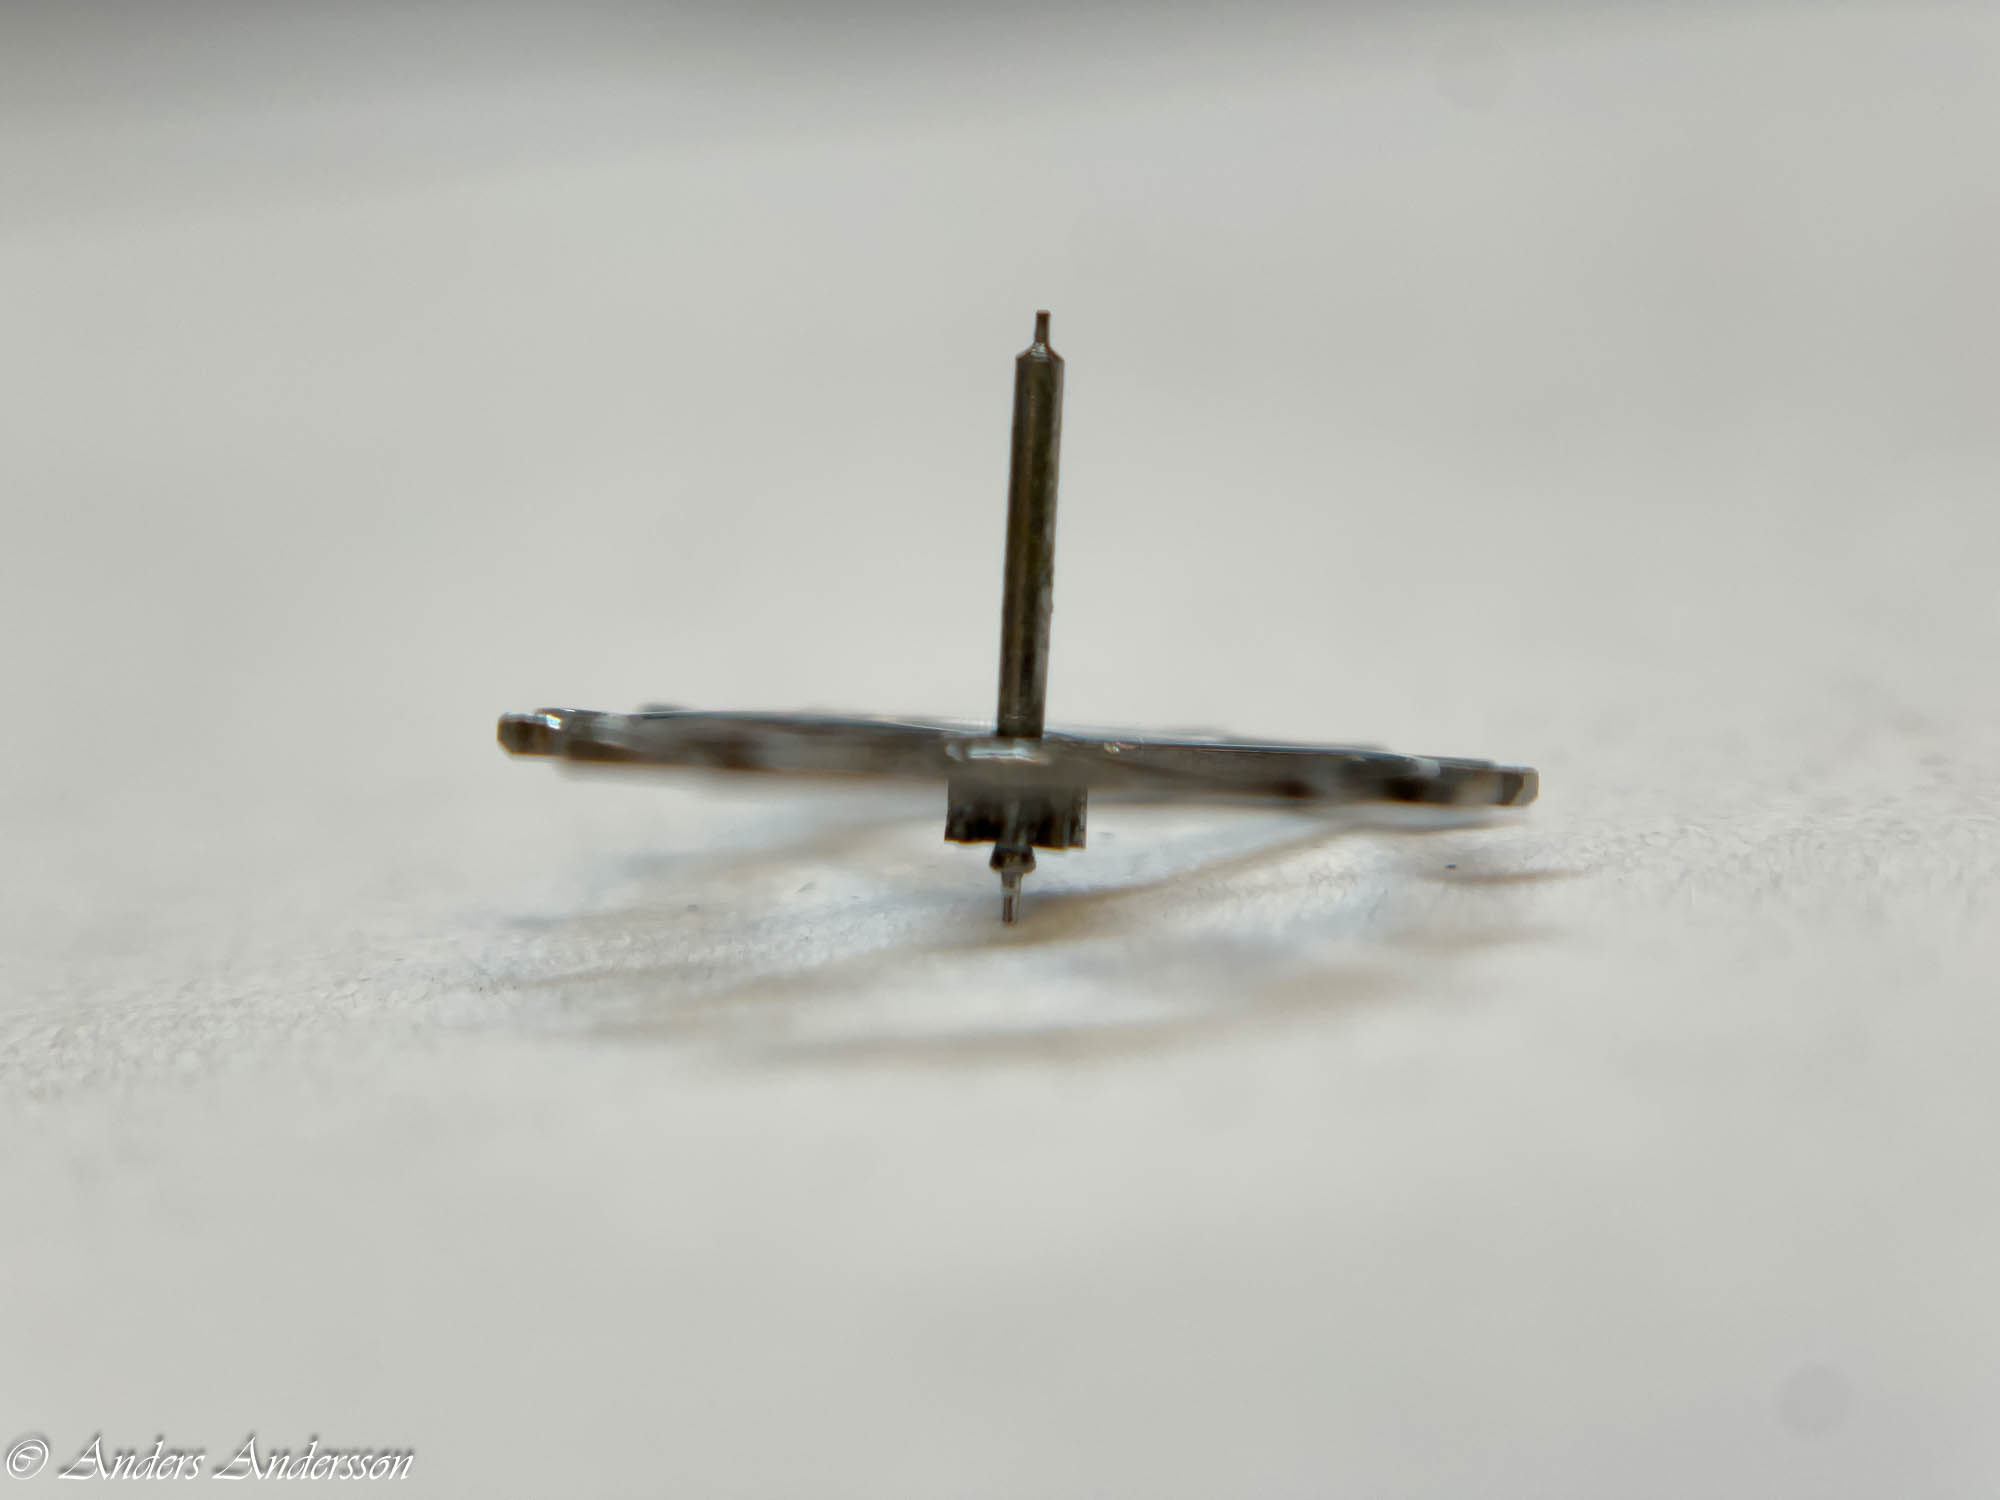
Först slipar jag ner tappen och formar den i svarven. Med hjälp av rullbänken polerar jag ner diametern så att den passar fint i hålet. Sedan anpassar jag tappens längd.
Här ser man att den nya tappen är några tiondelar för lång.
När tappen kortats ner till lagom längd var det dags att sätta ihop allt för att kontrollera hur (eller – i värsta fall – om) verket fungerar.
Den fungerar.
Balansen svänger fint!
När allt verkar fungera som det ska är det dags att fortsätta renoveringen av resten av urverket.
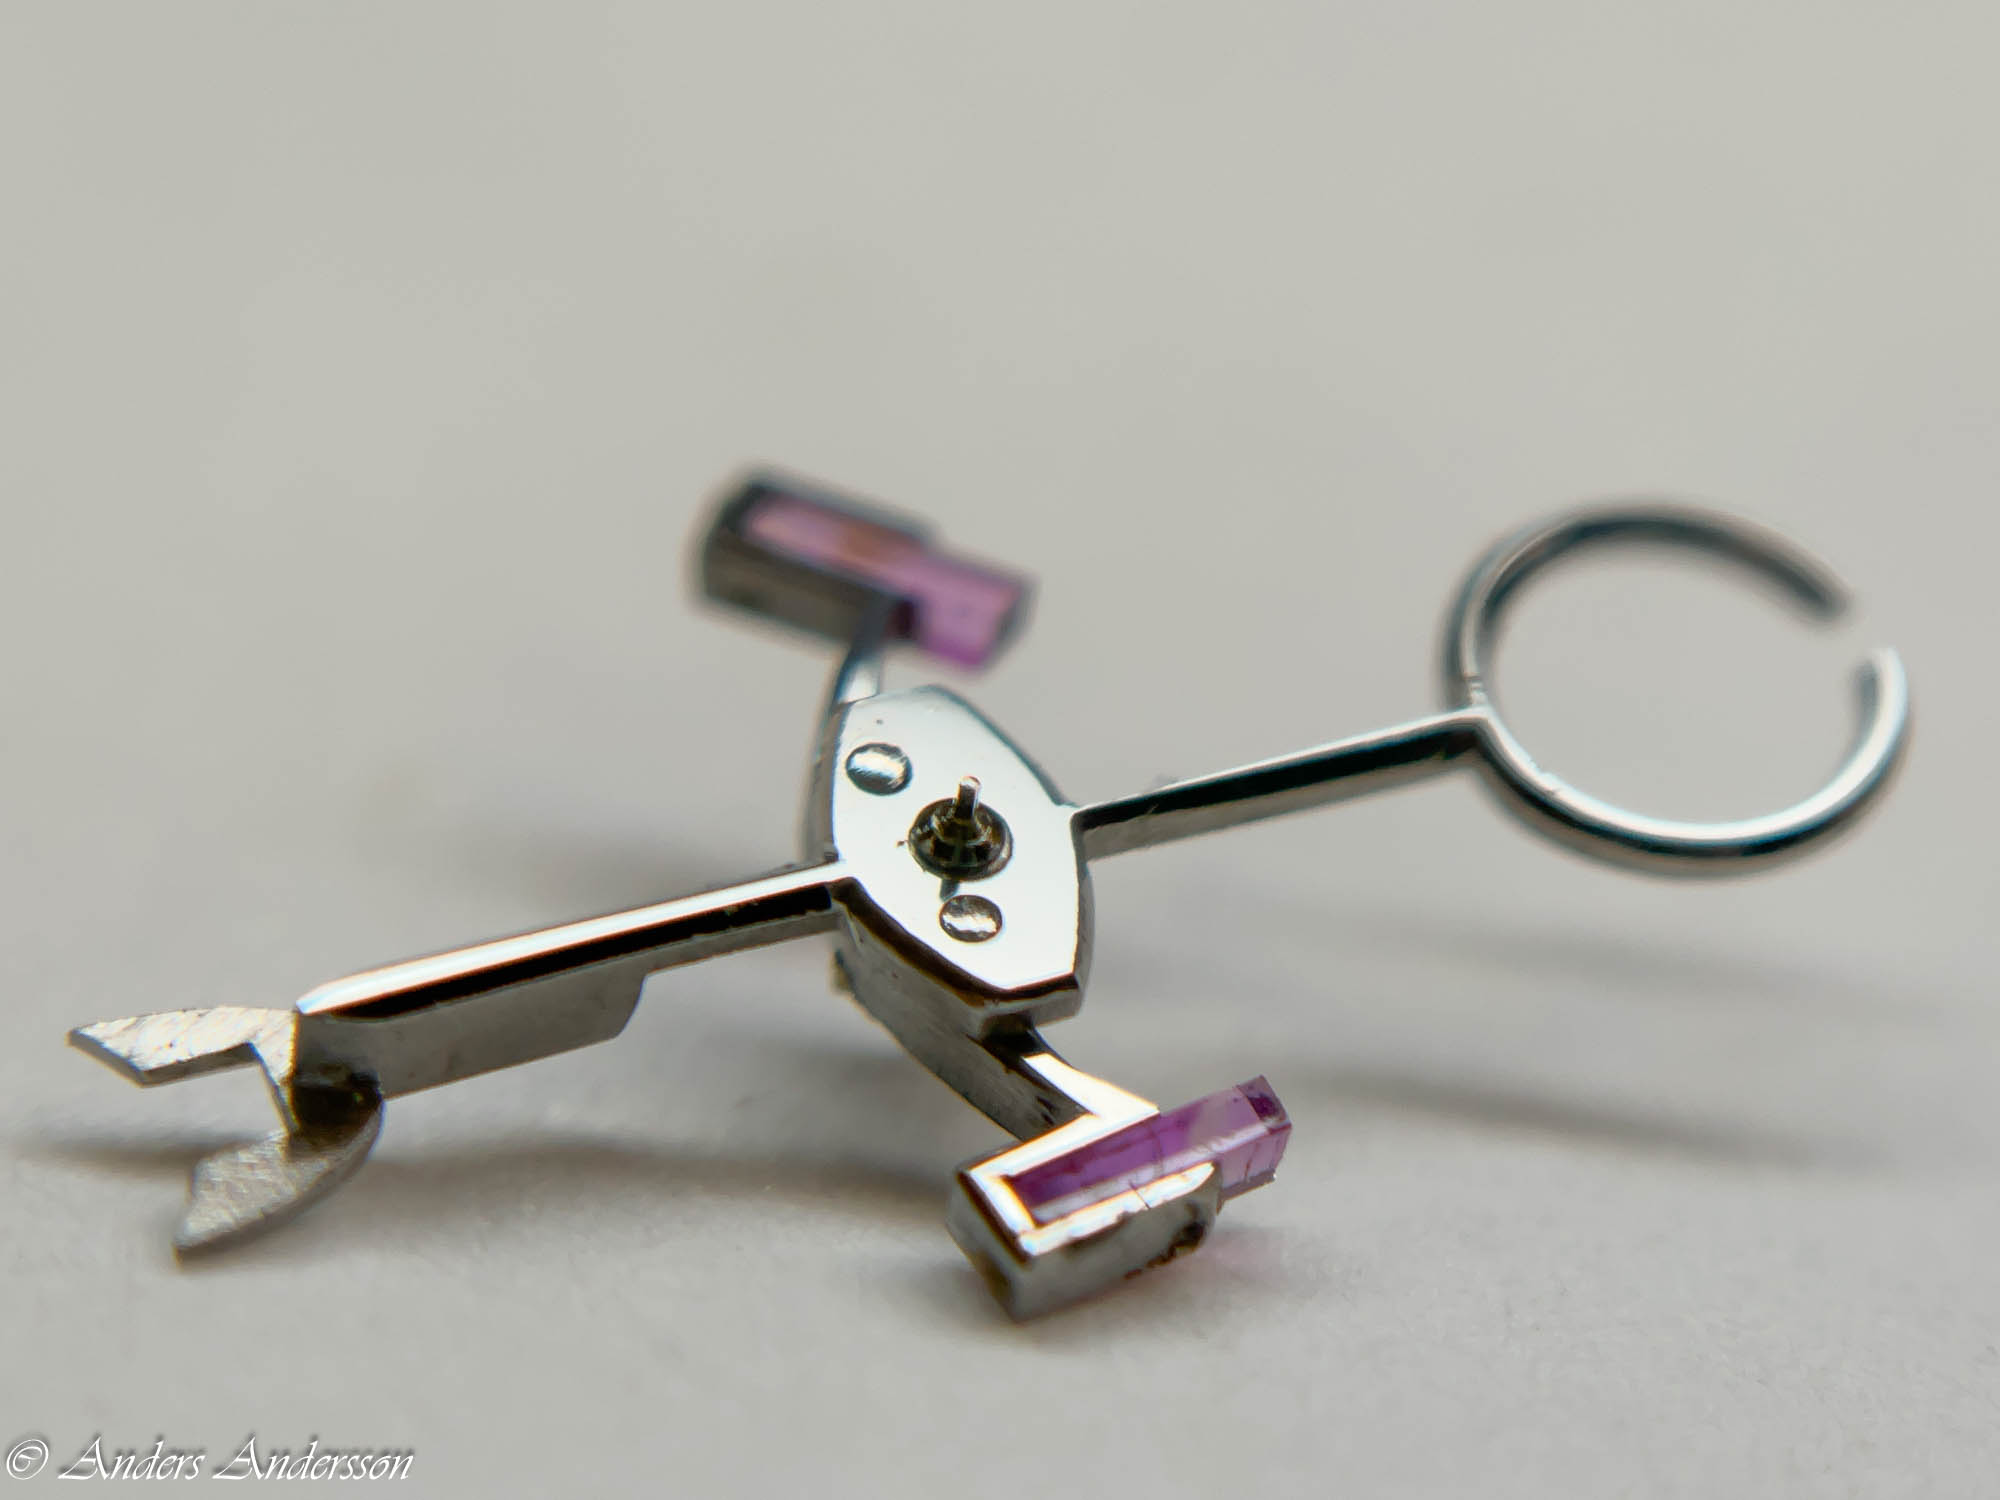
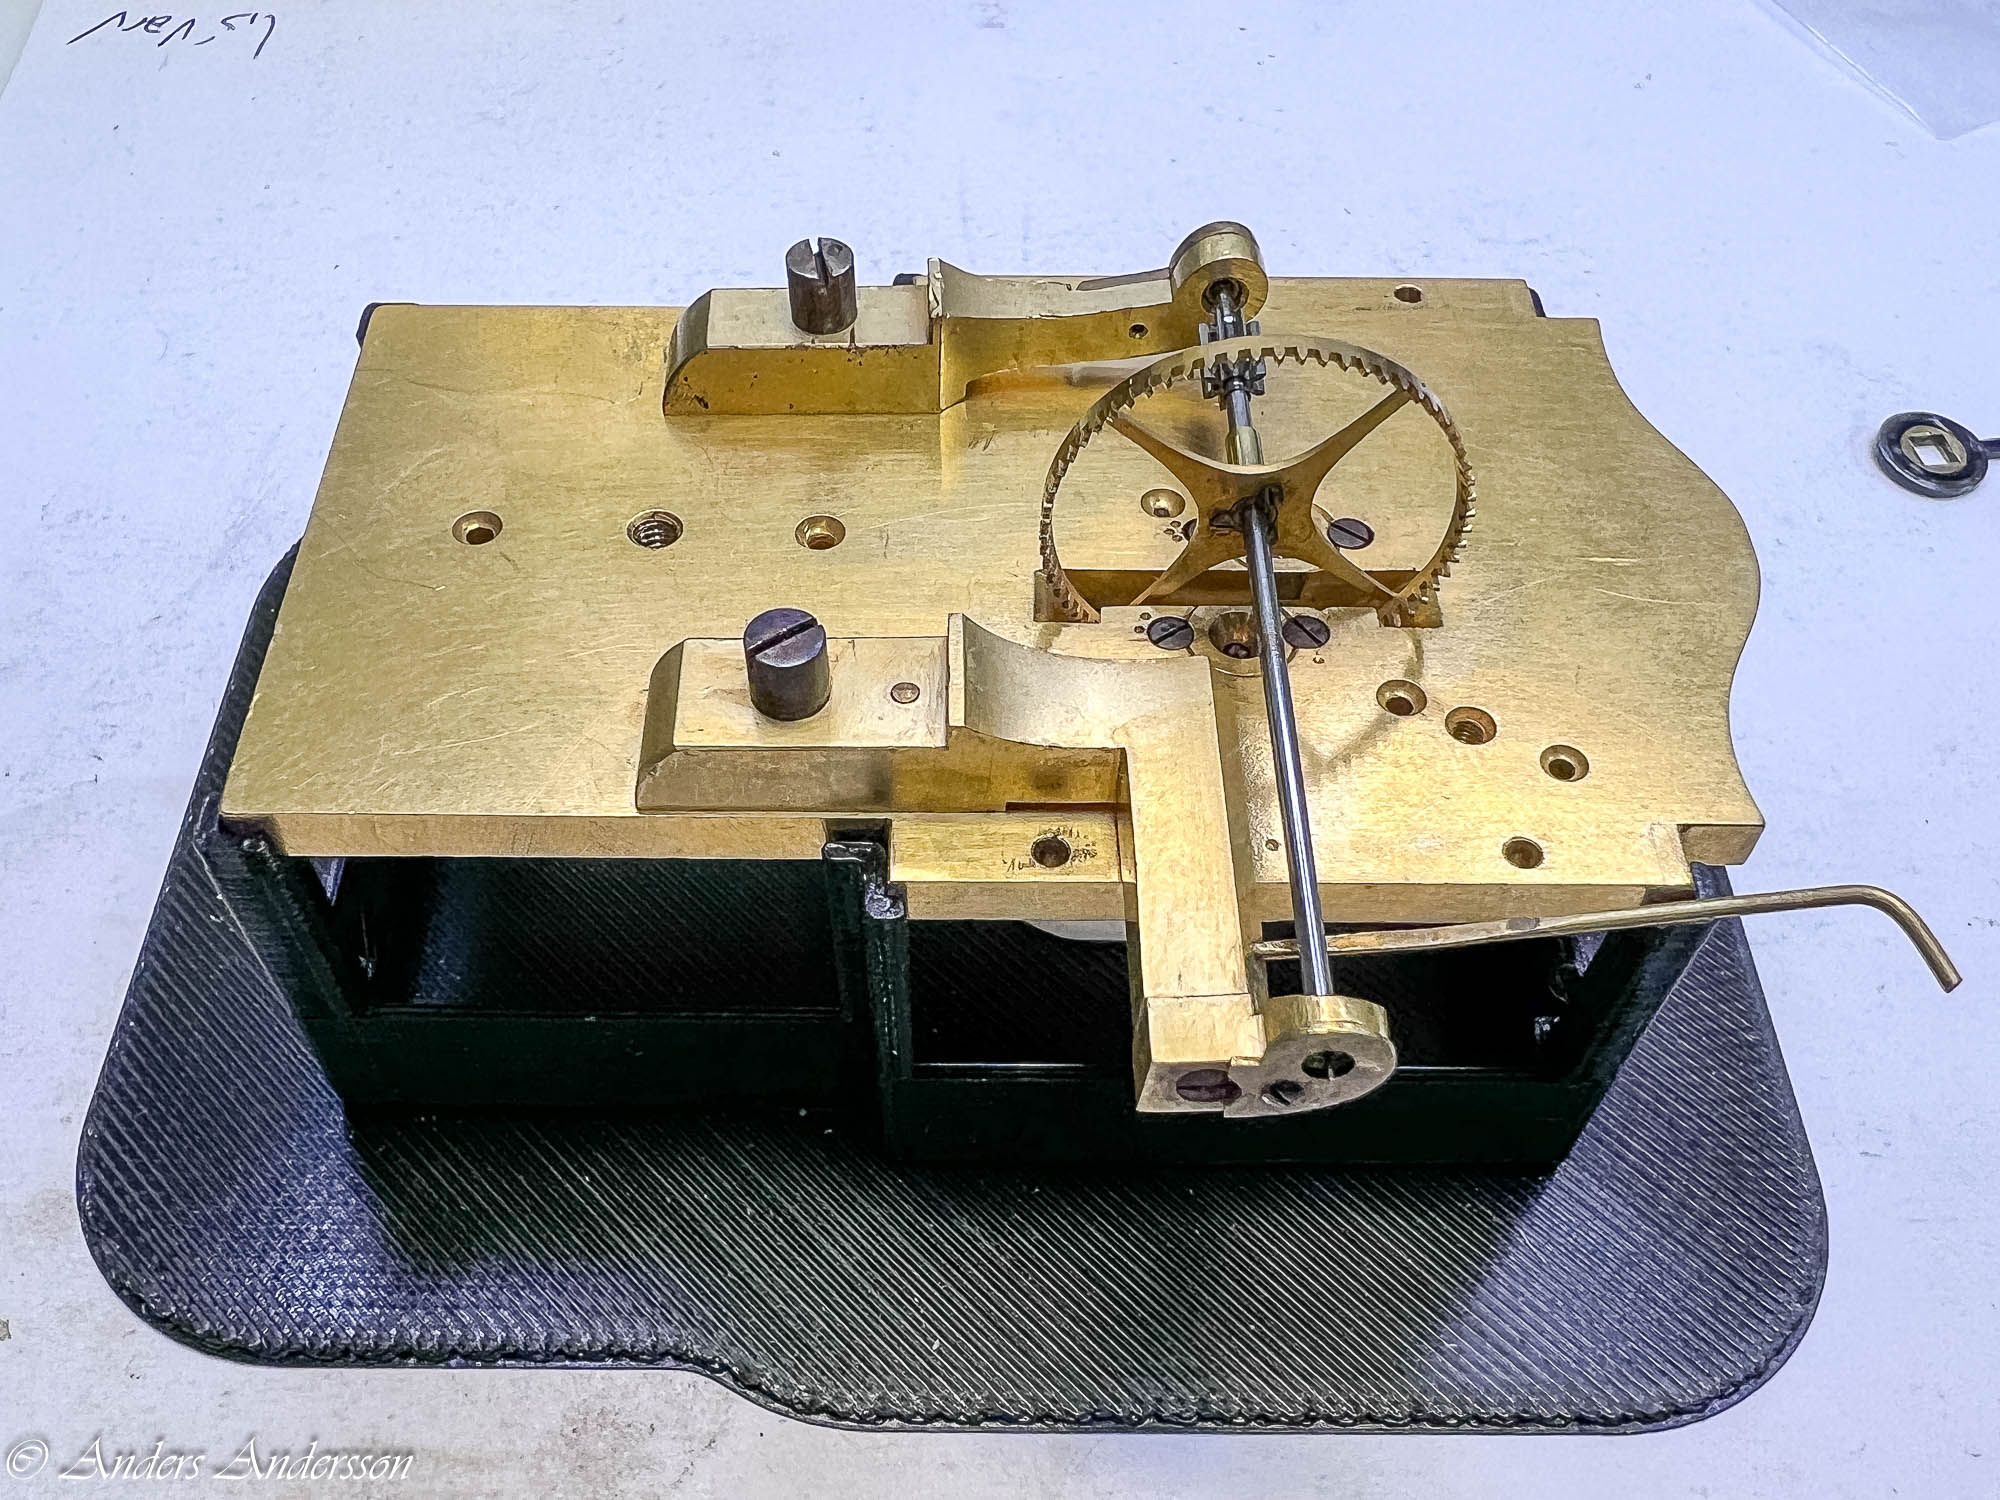
Den vackert utformade haken.
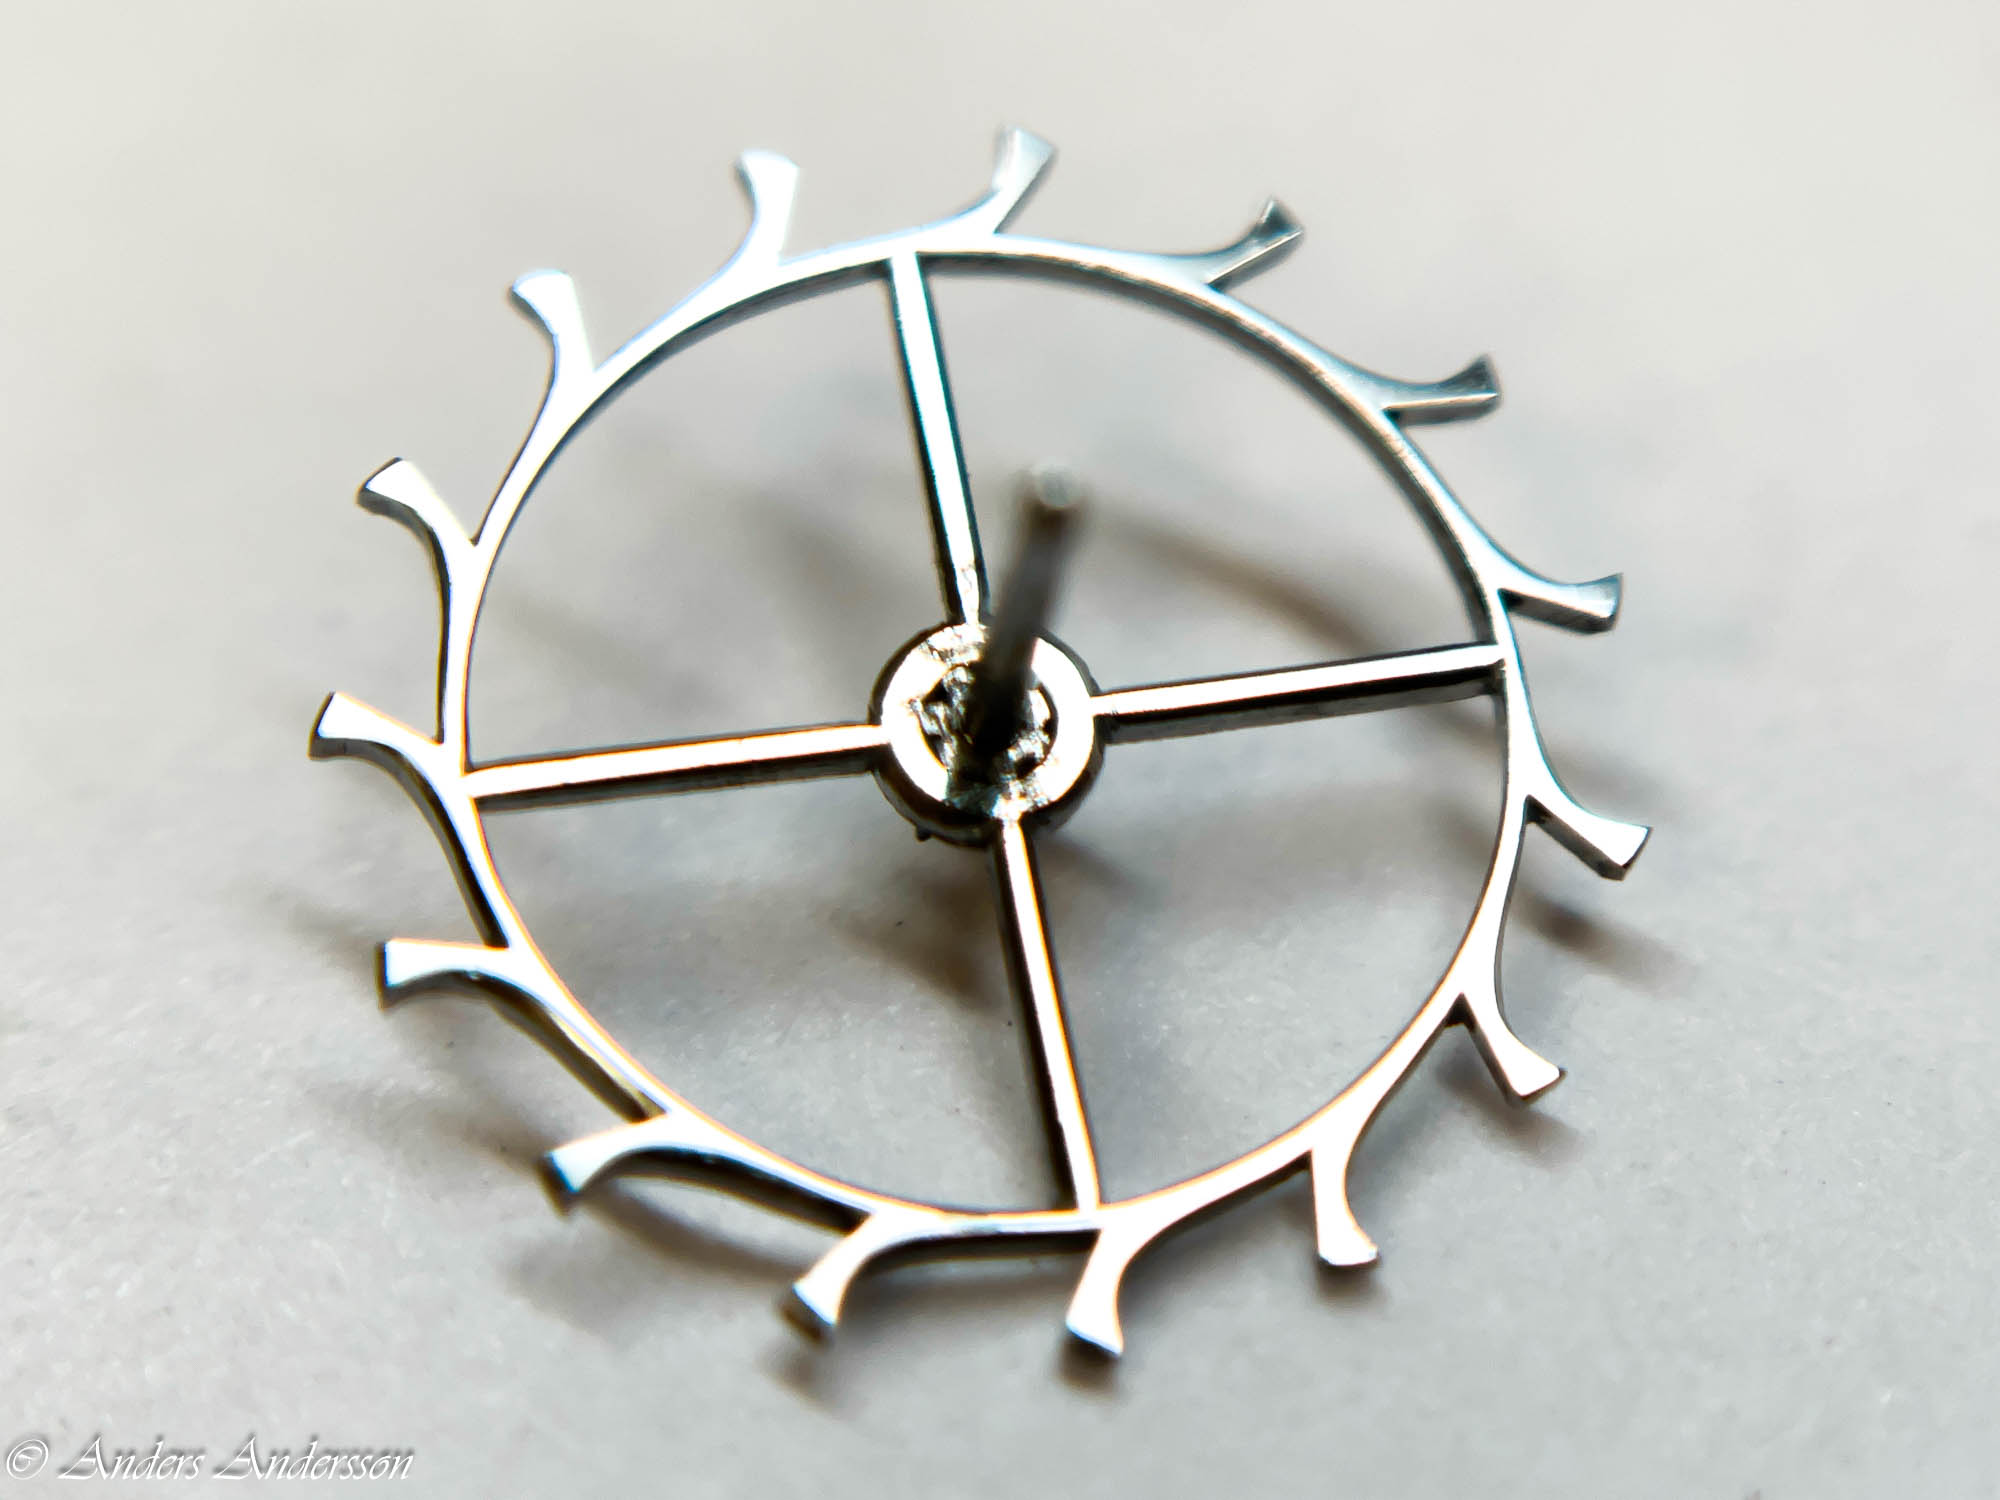
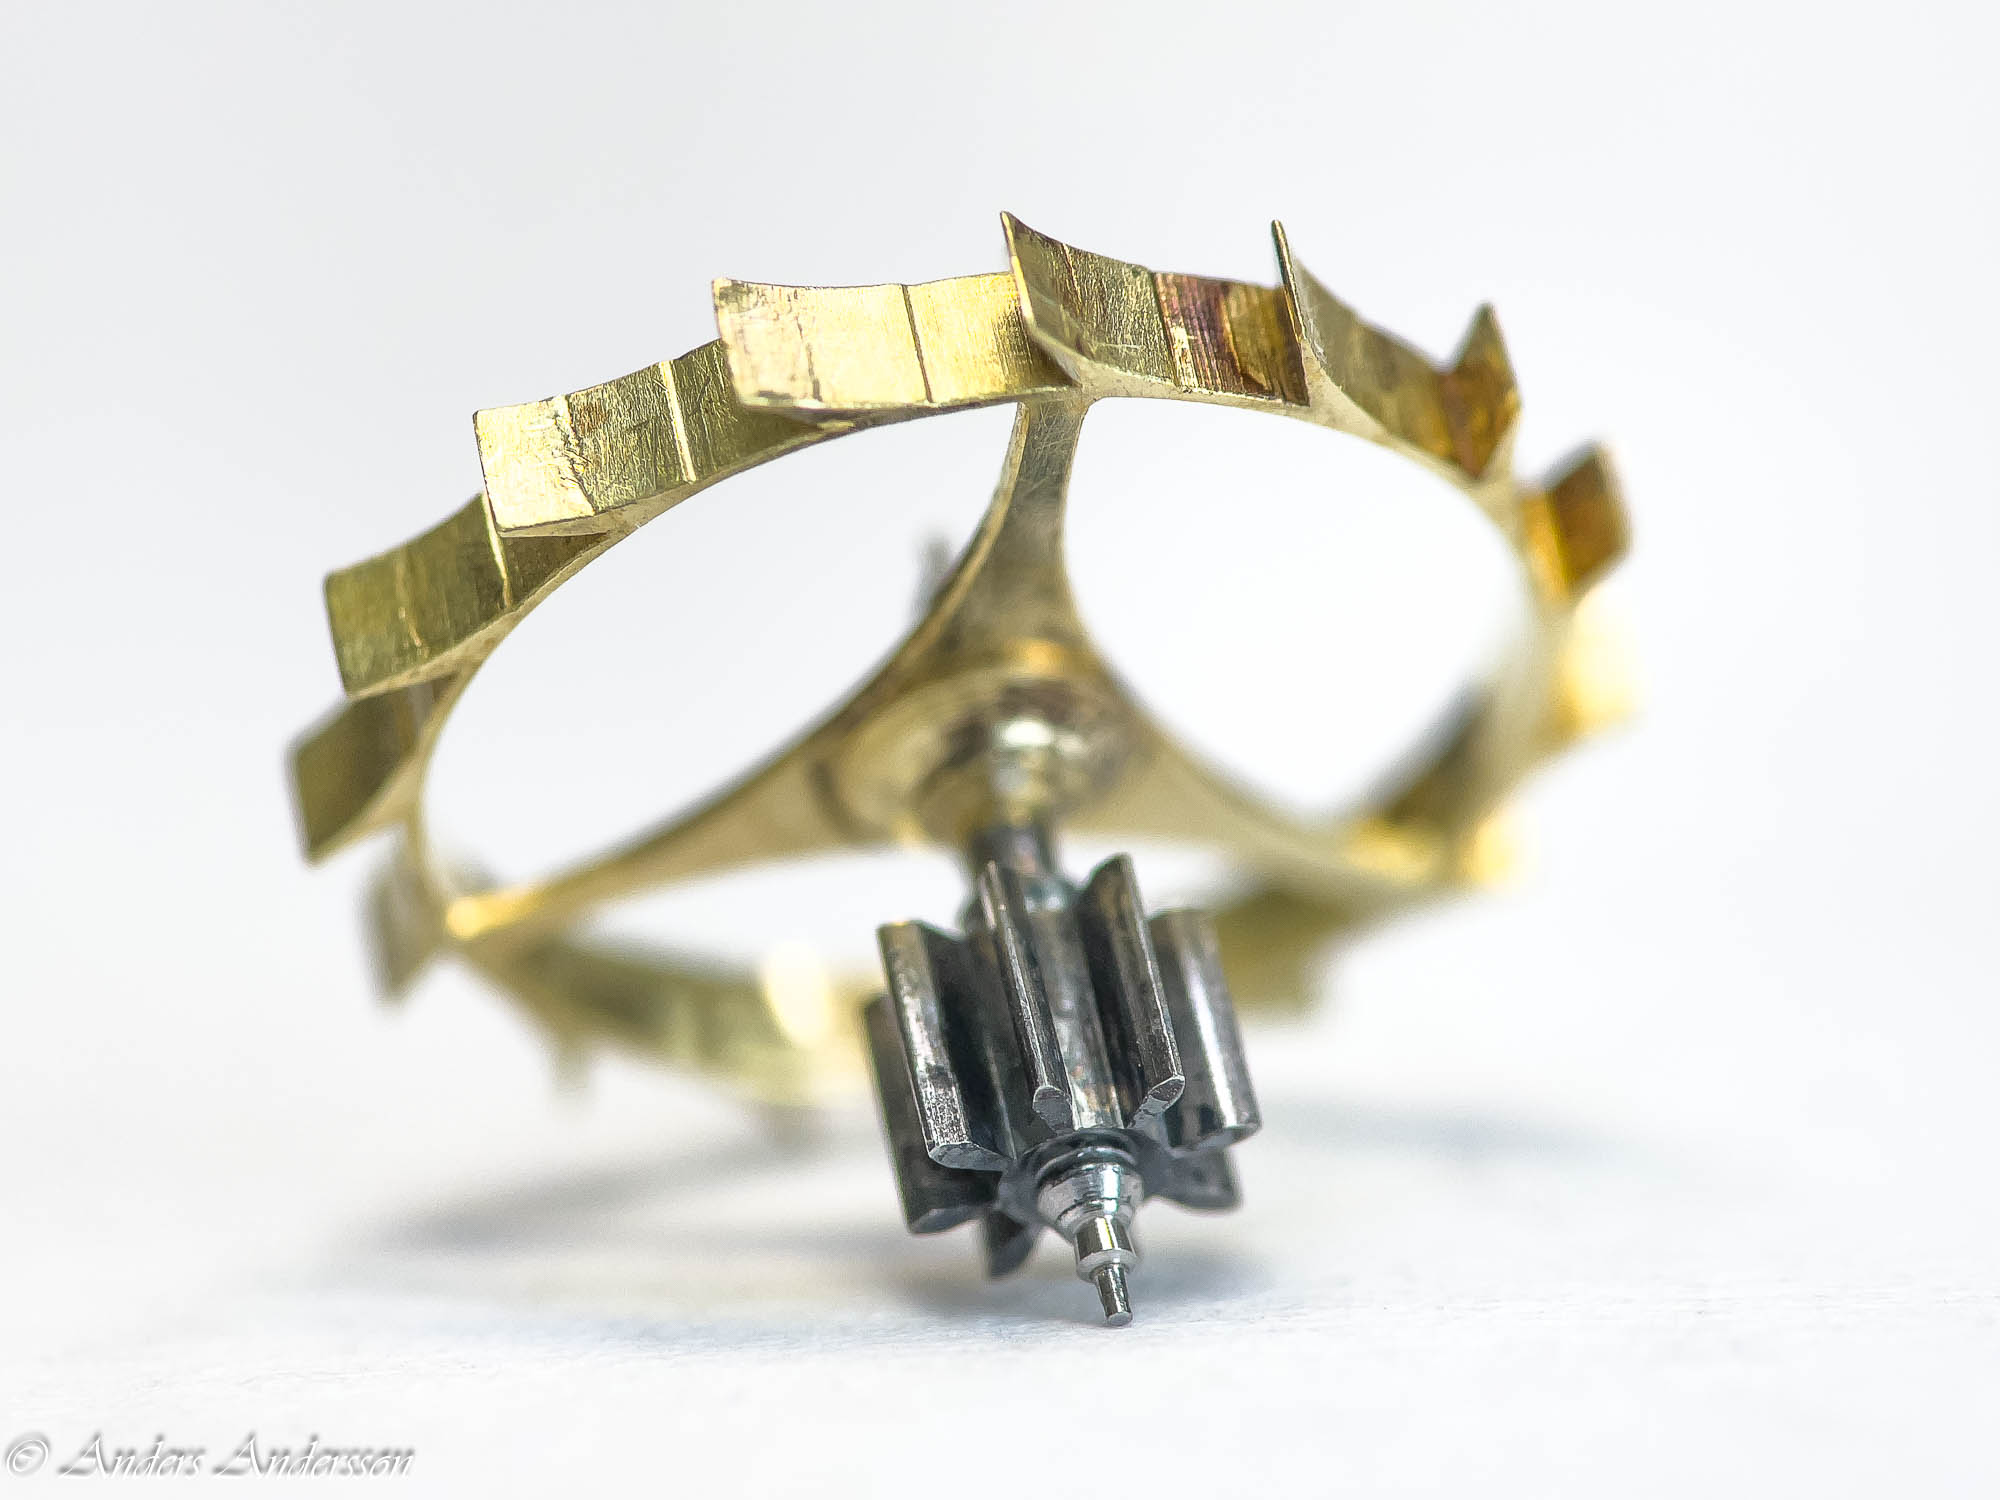
Gånghjulet, vackert polerat.
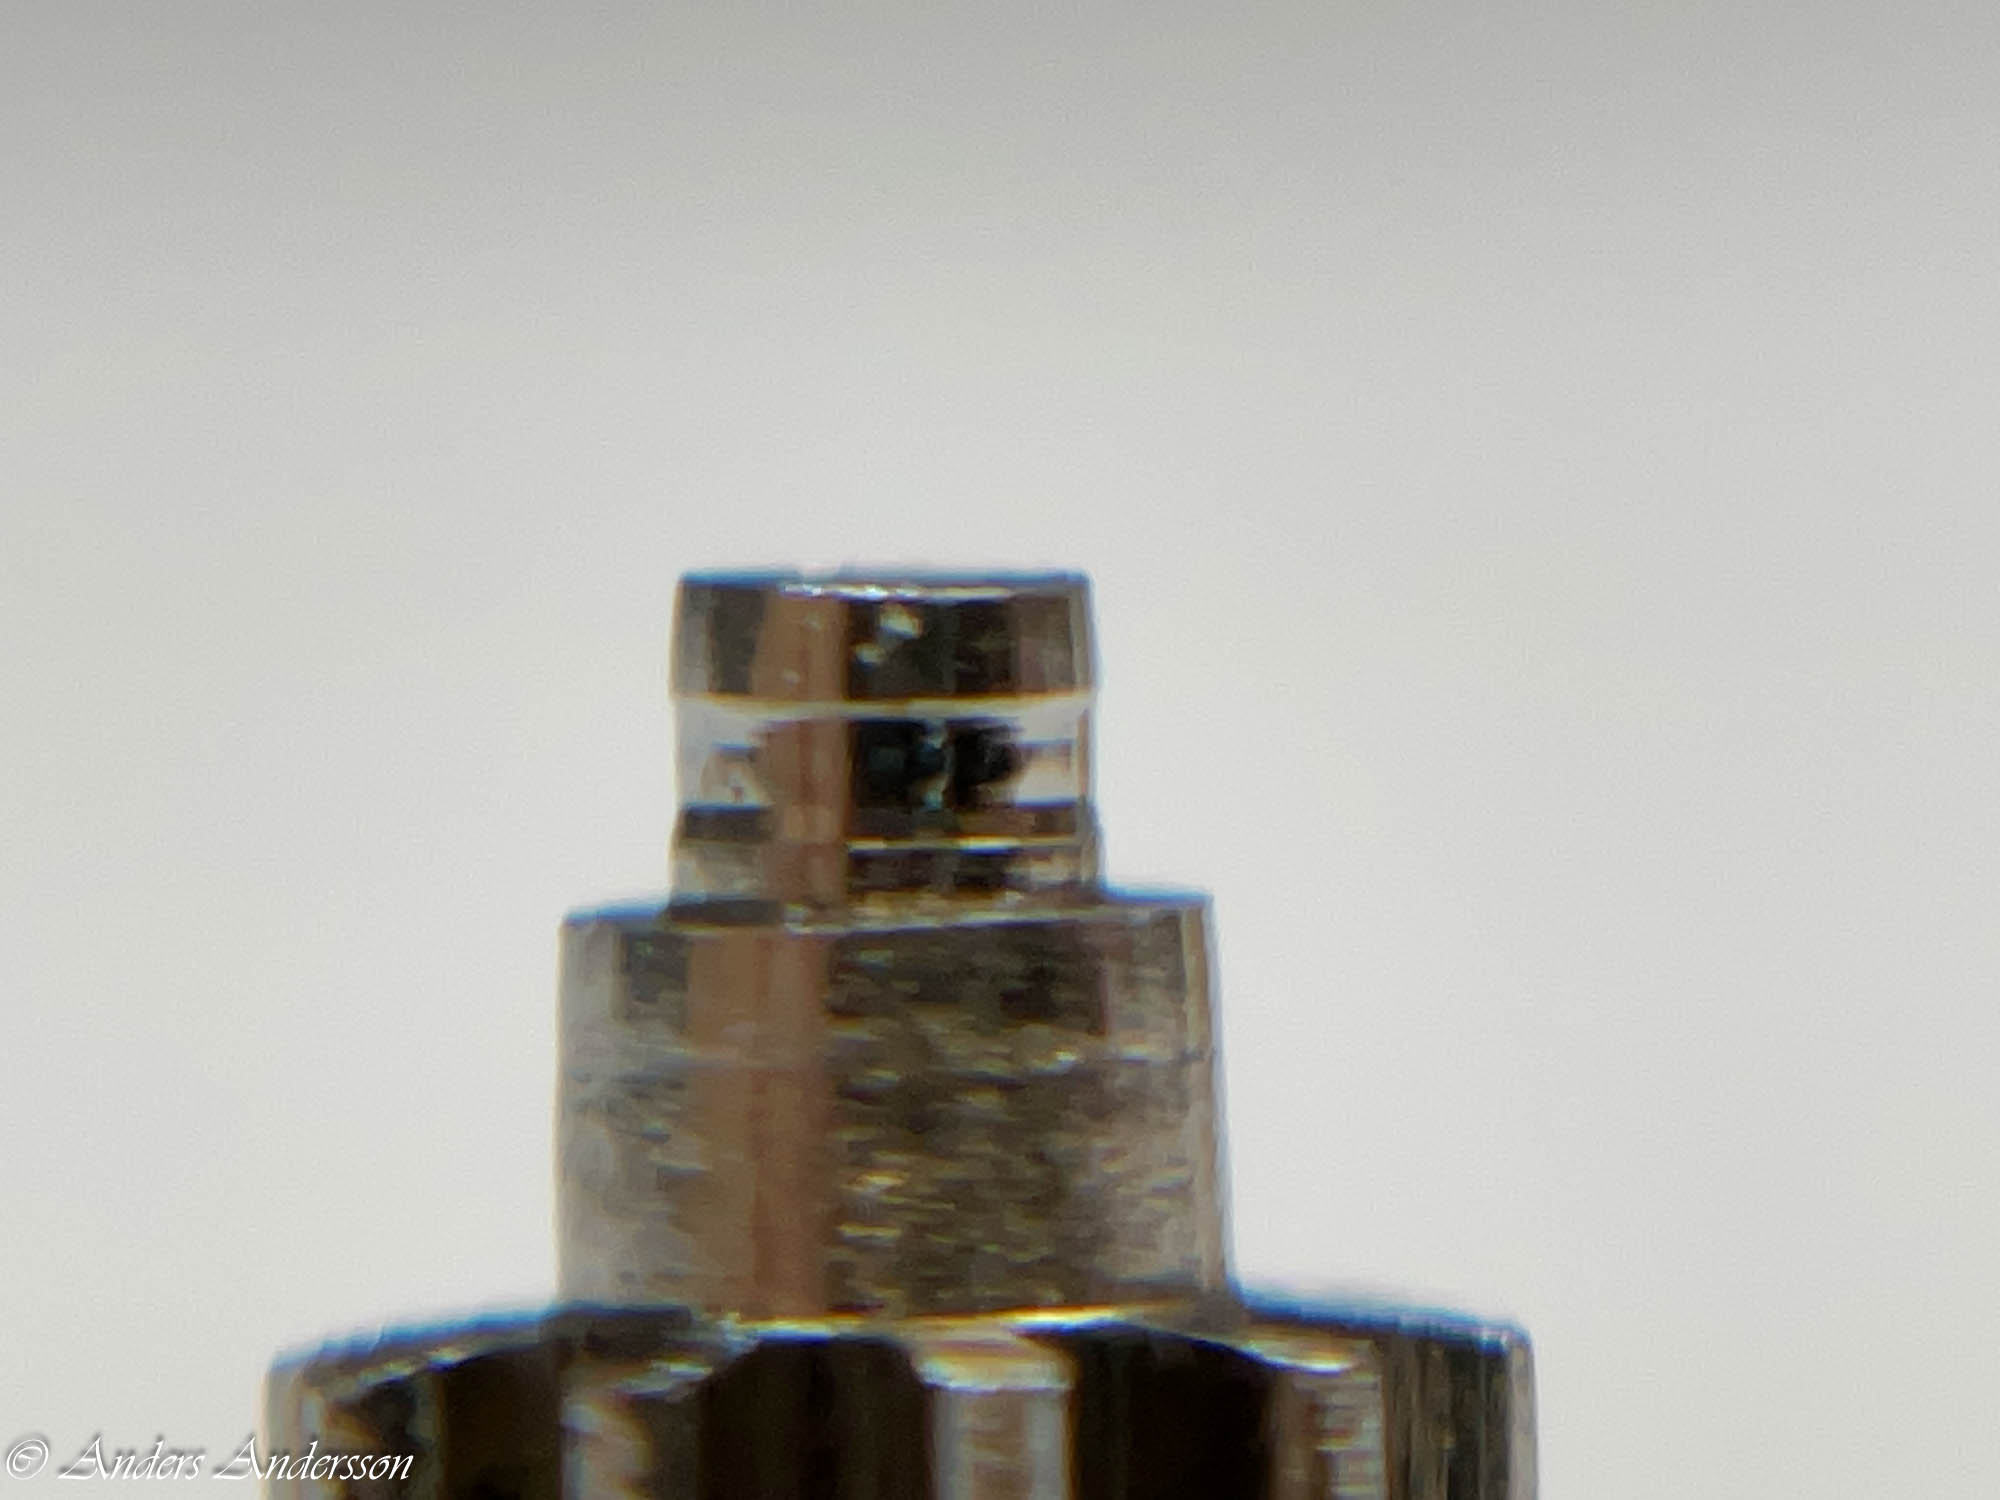
Här ser man ett kraftigt slitage på centrumhjulets tapp.
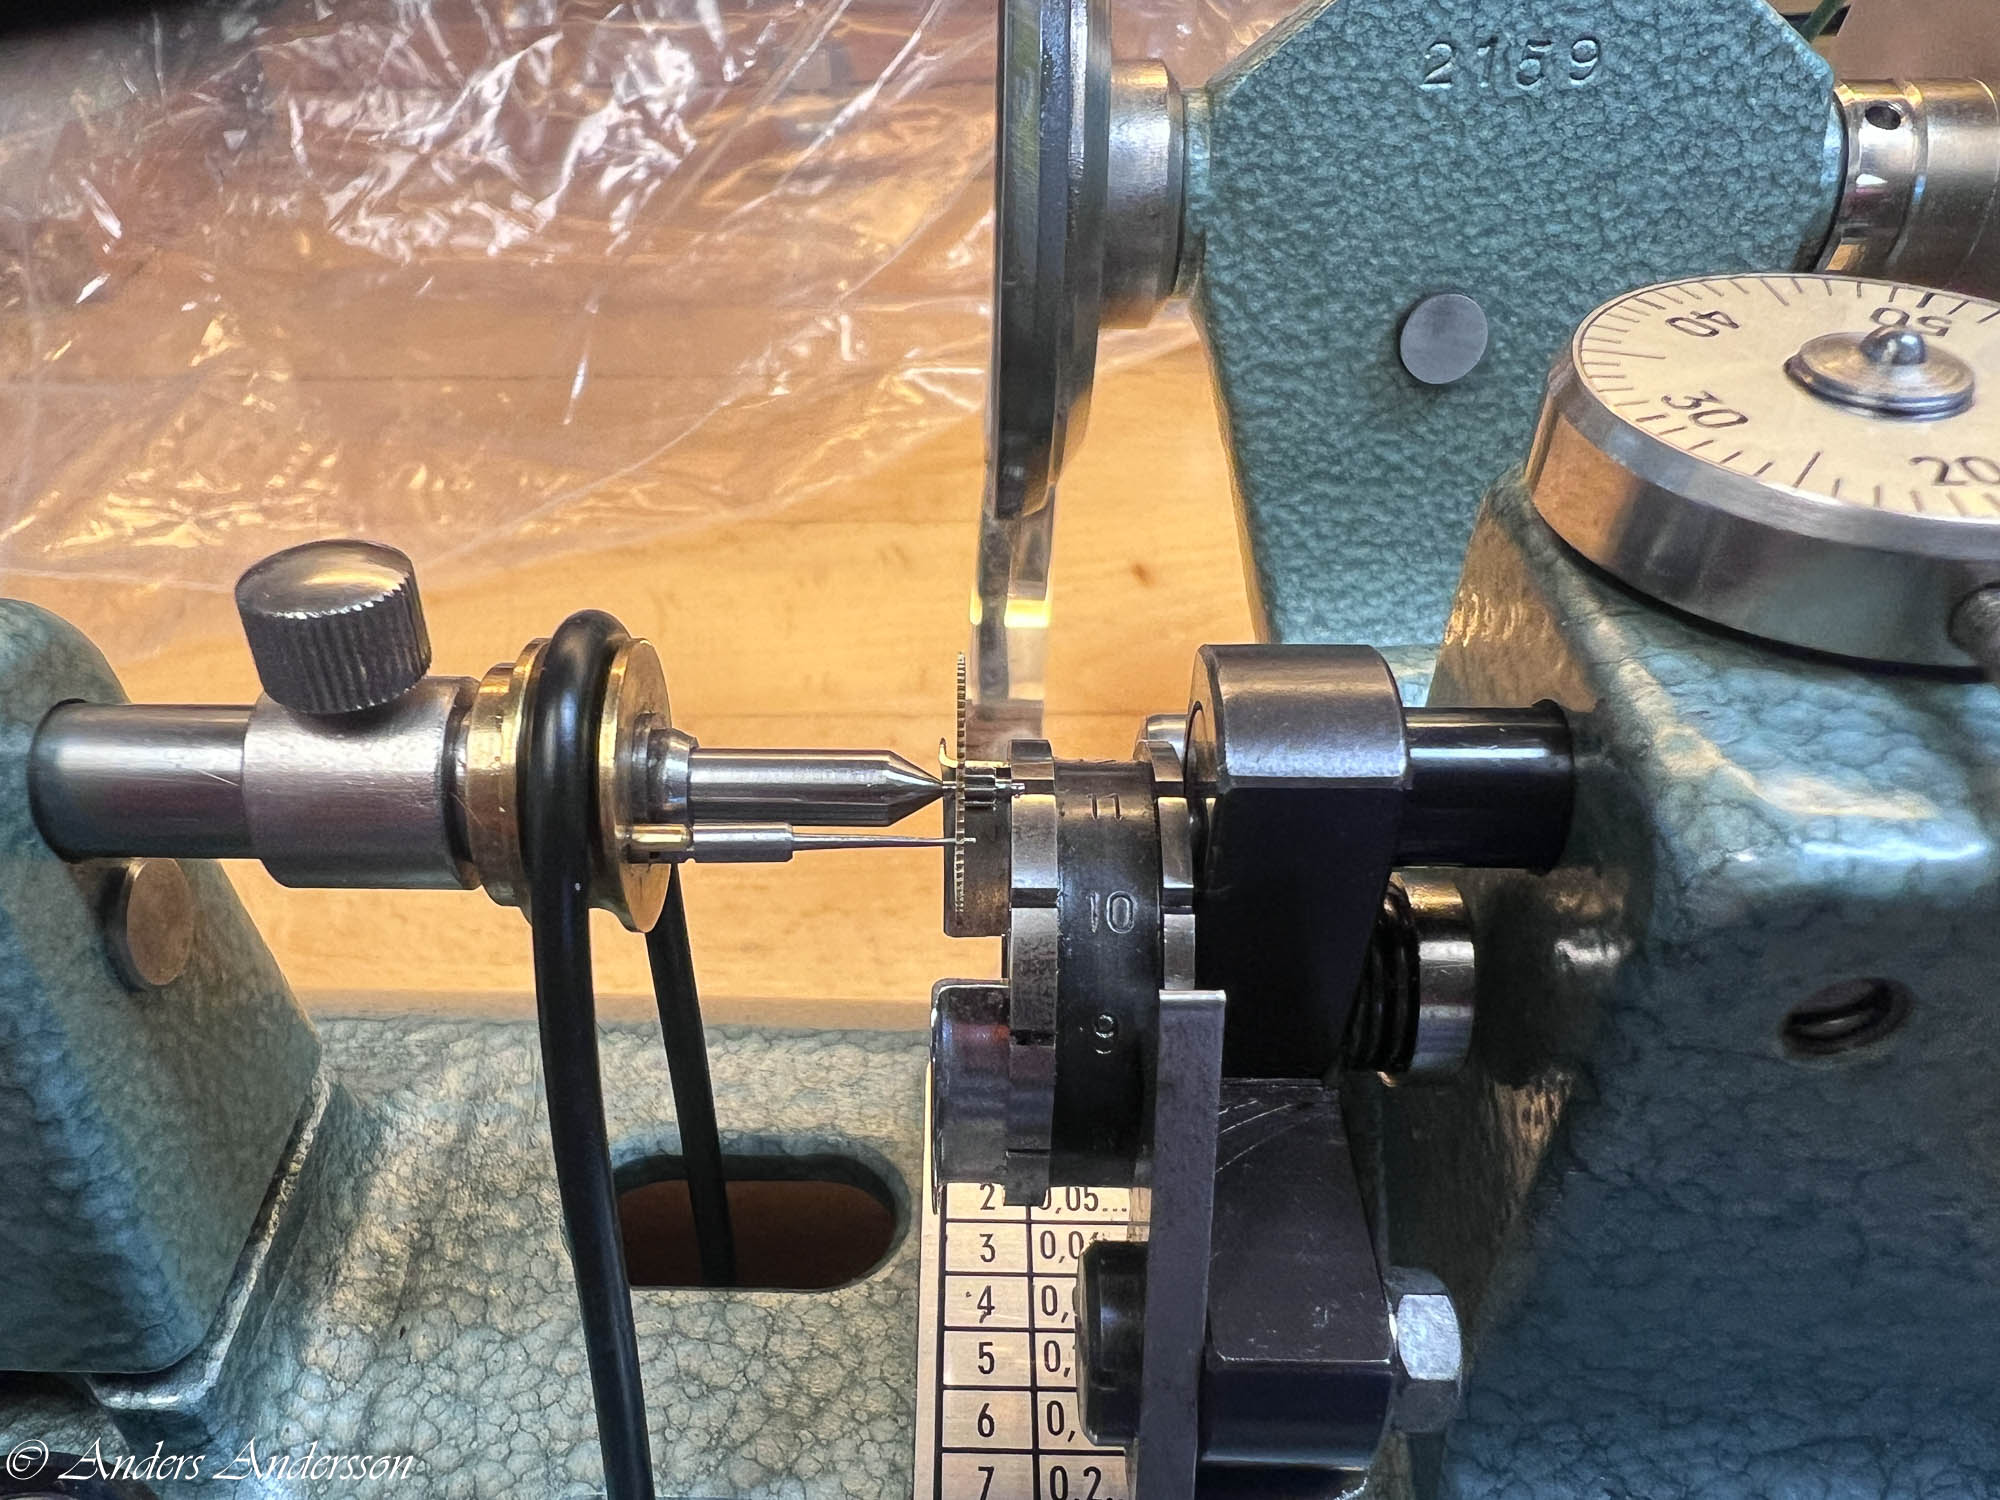
Jag polerar ner tappen i min speciella tappoleringsapparat – Pivofix.
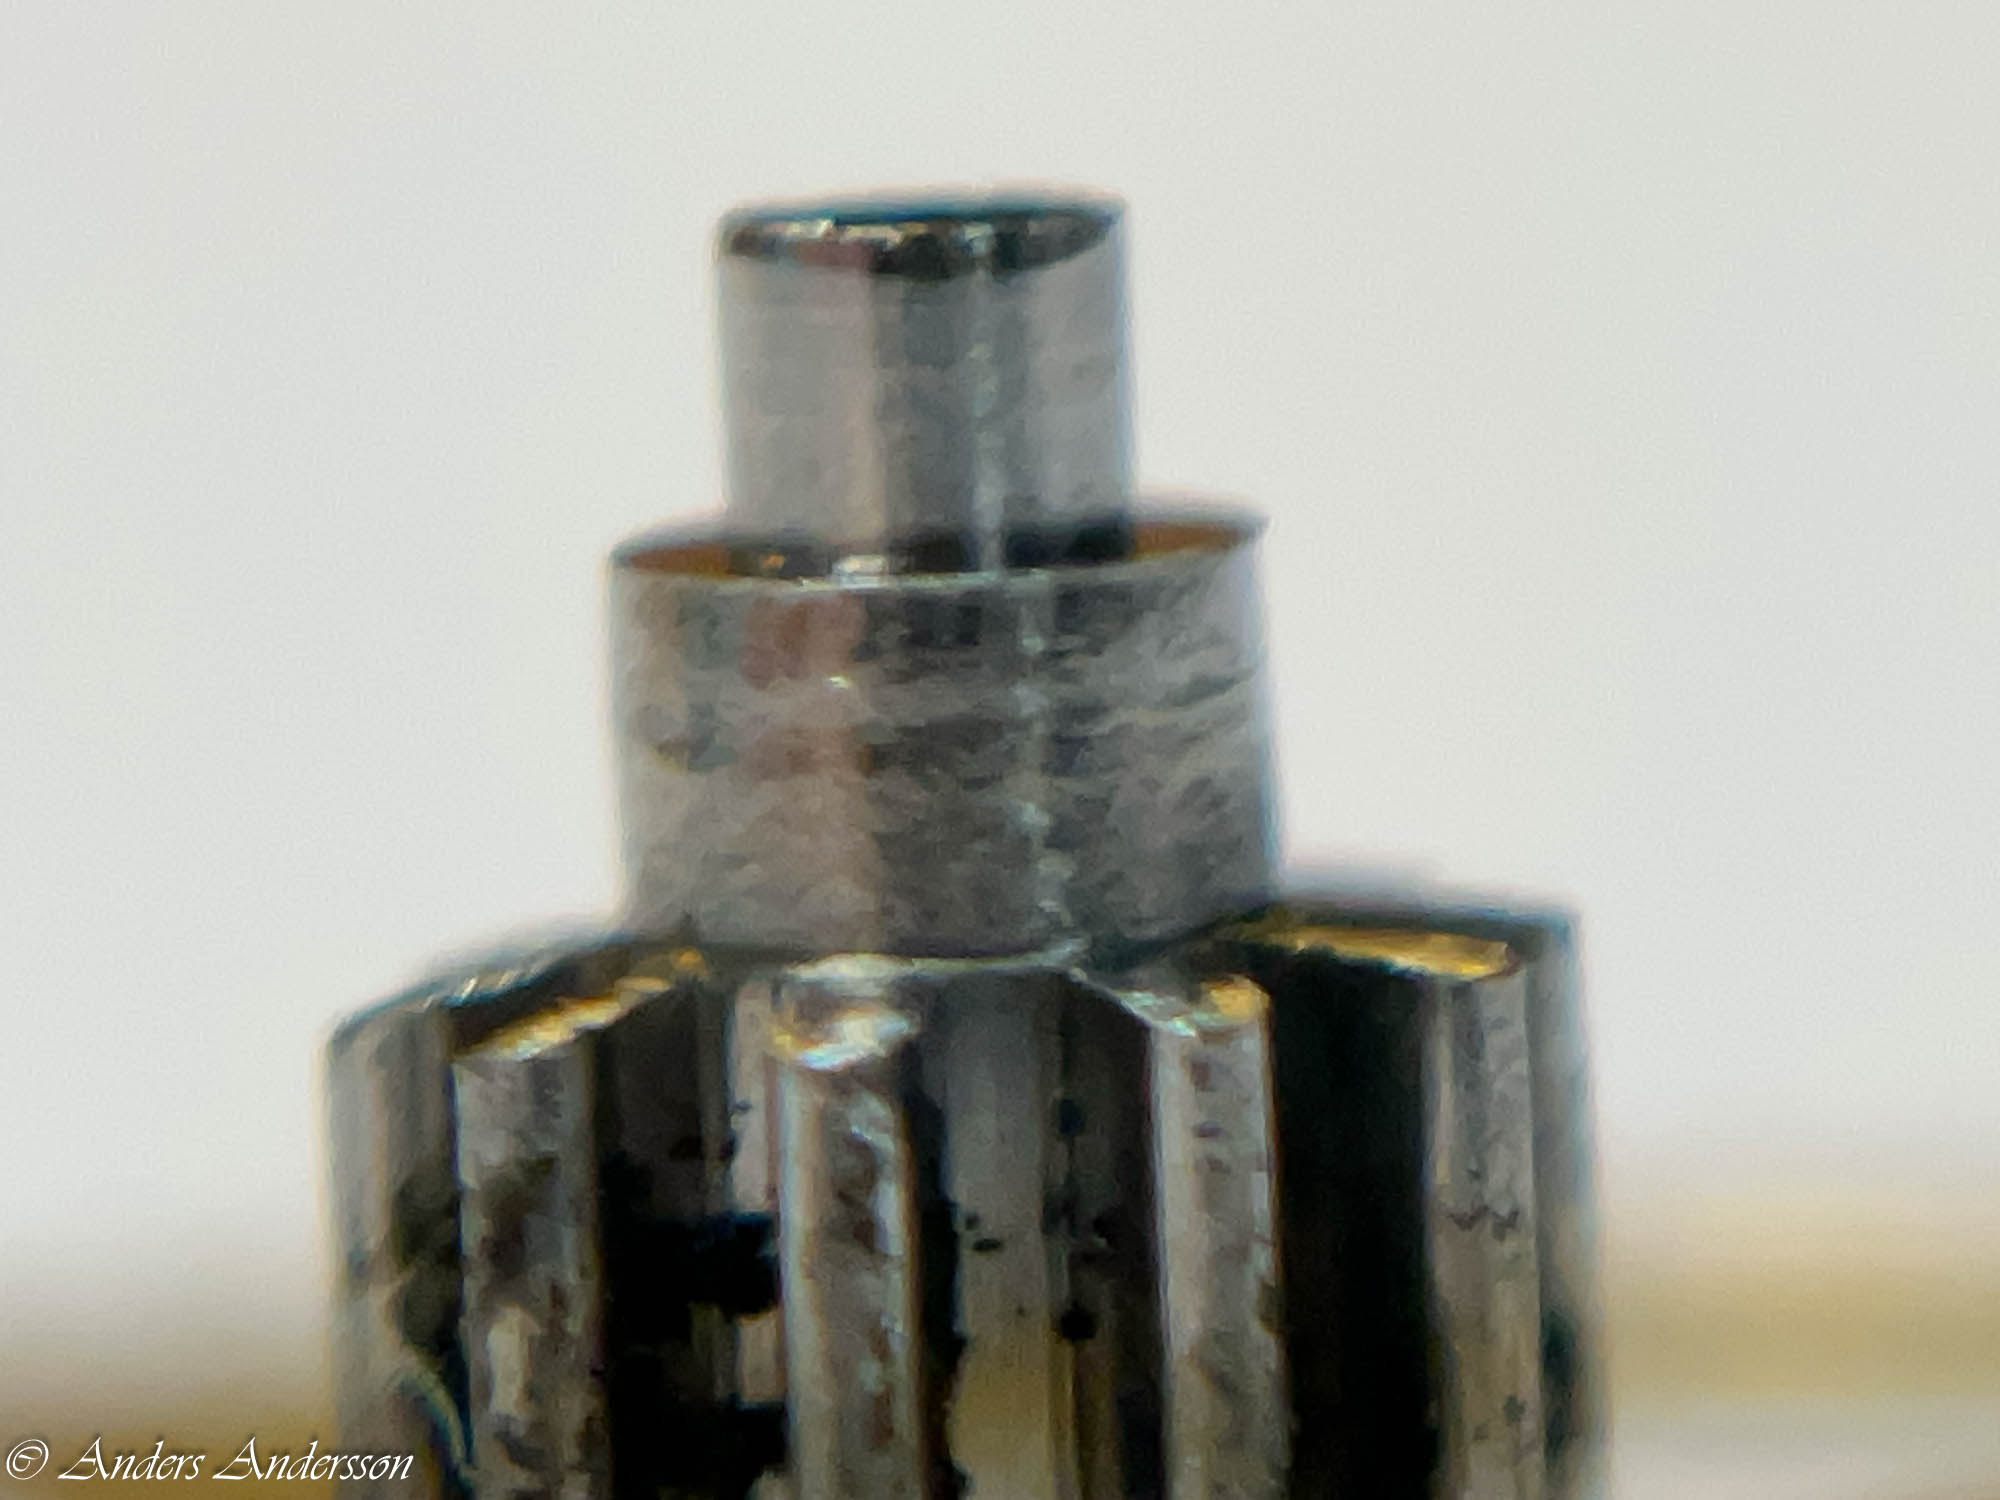
Tappen snygg och fin, kommer att fungera fint framöver.
Nu är det dags att rengöra alla delar, epilamisera, sätta ihop och olja alla lager.
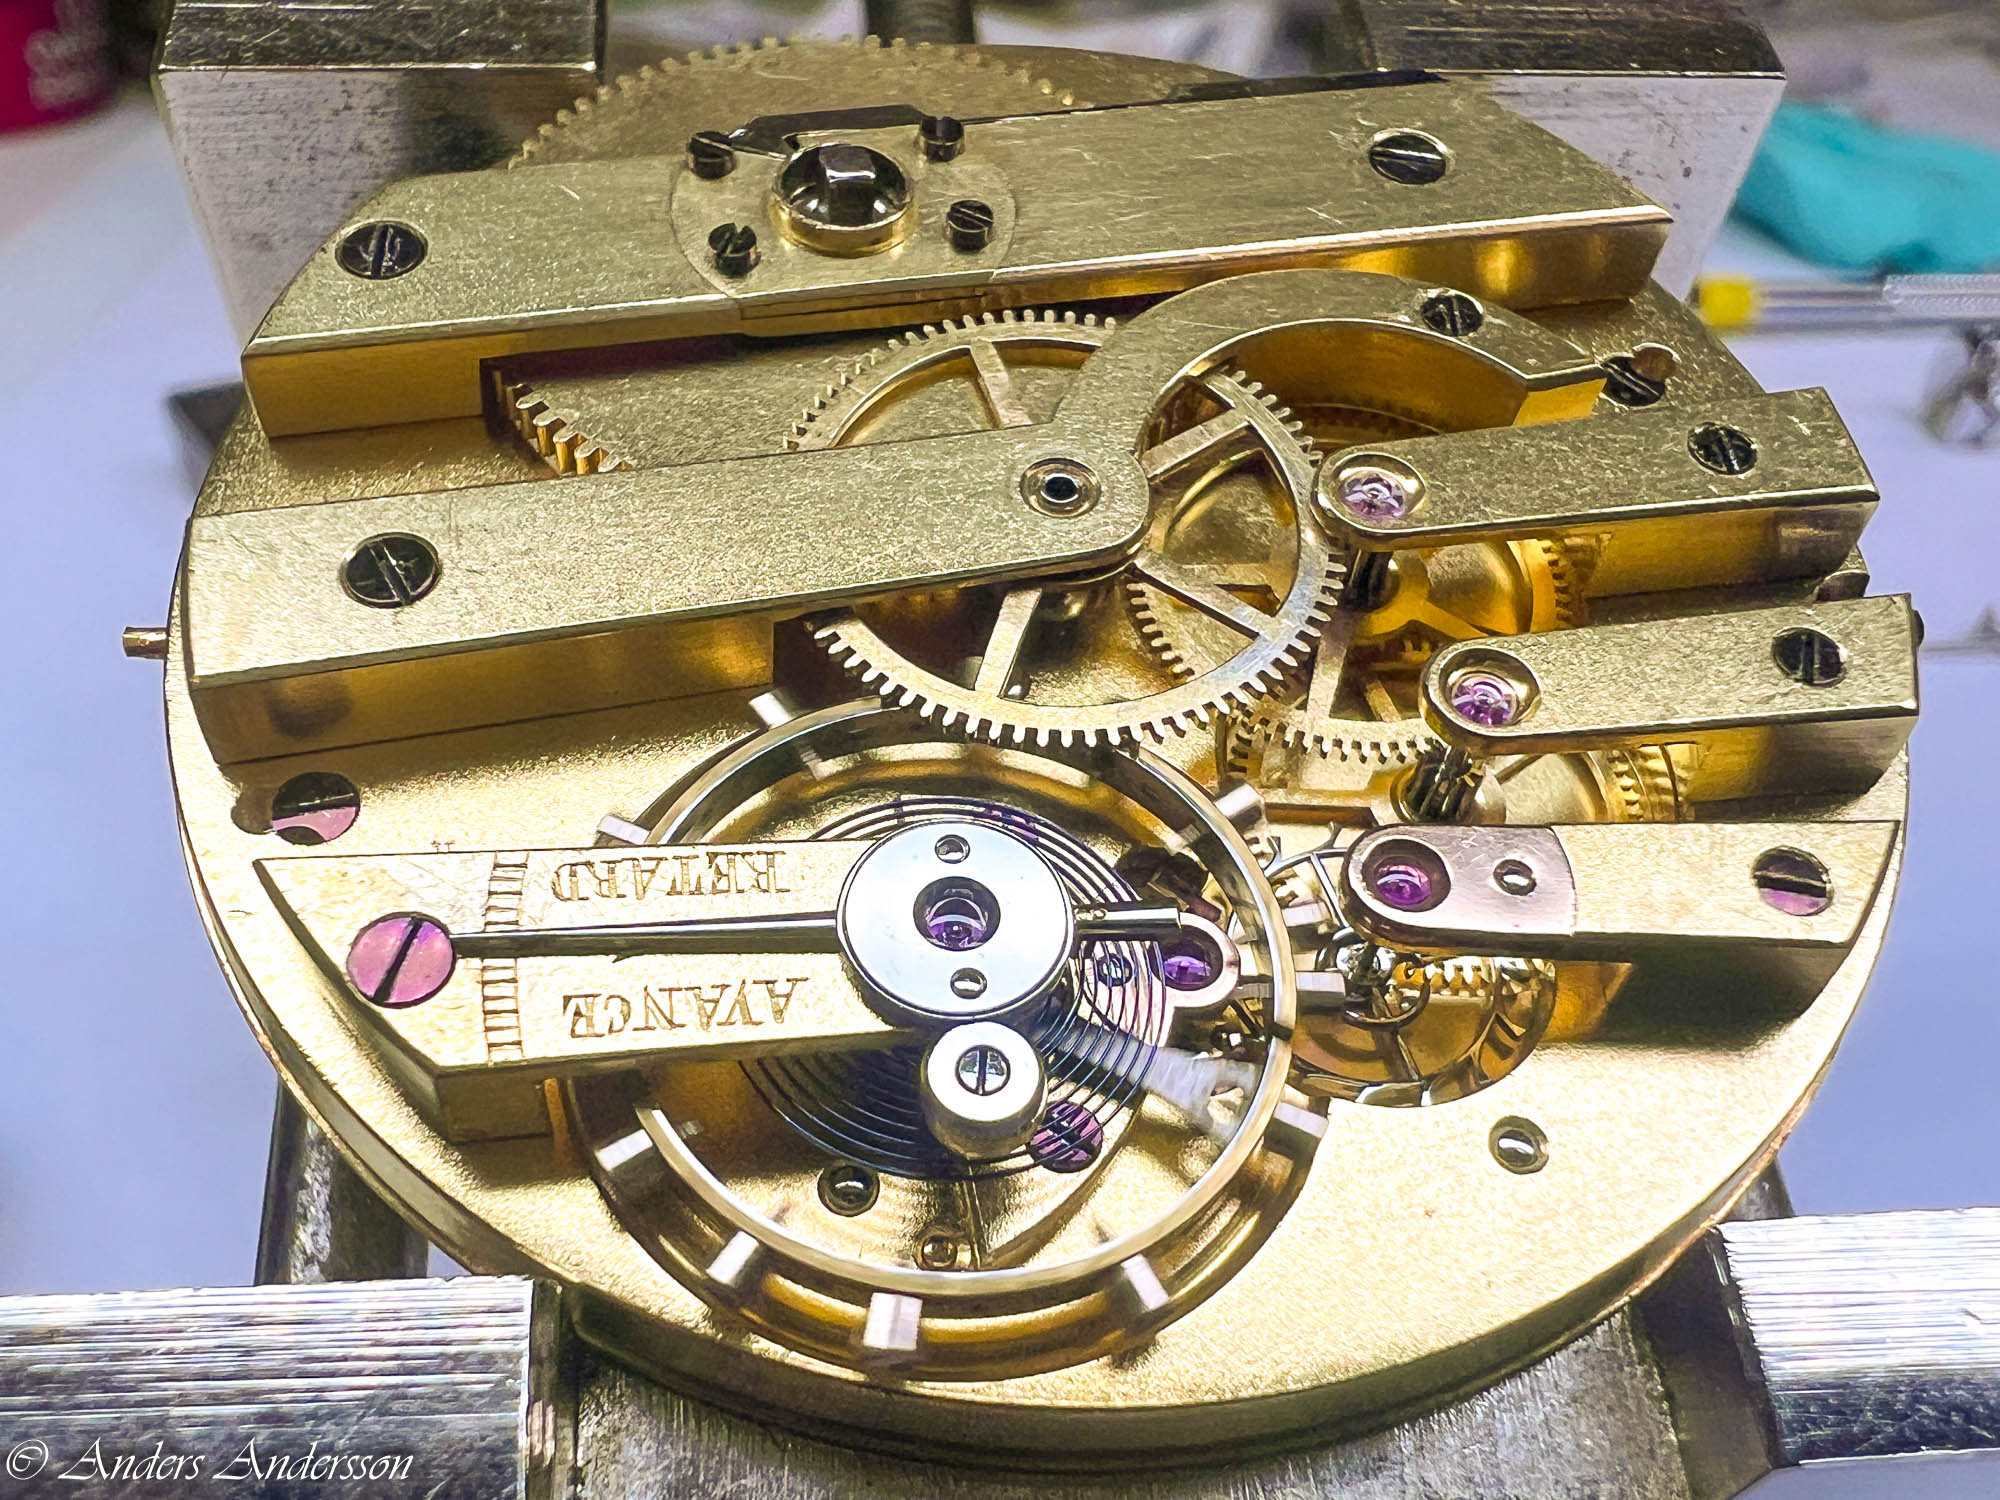
Allt klart.
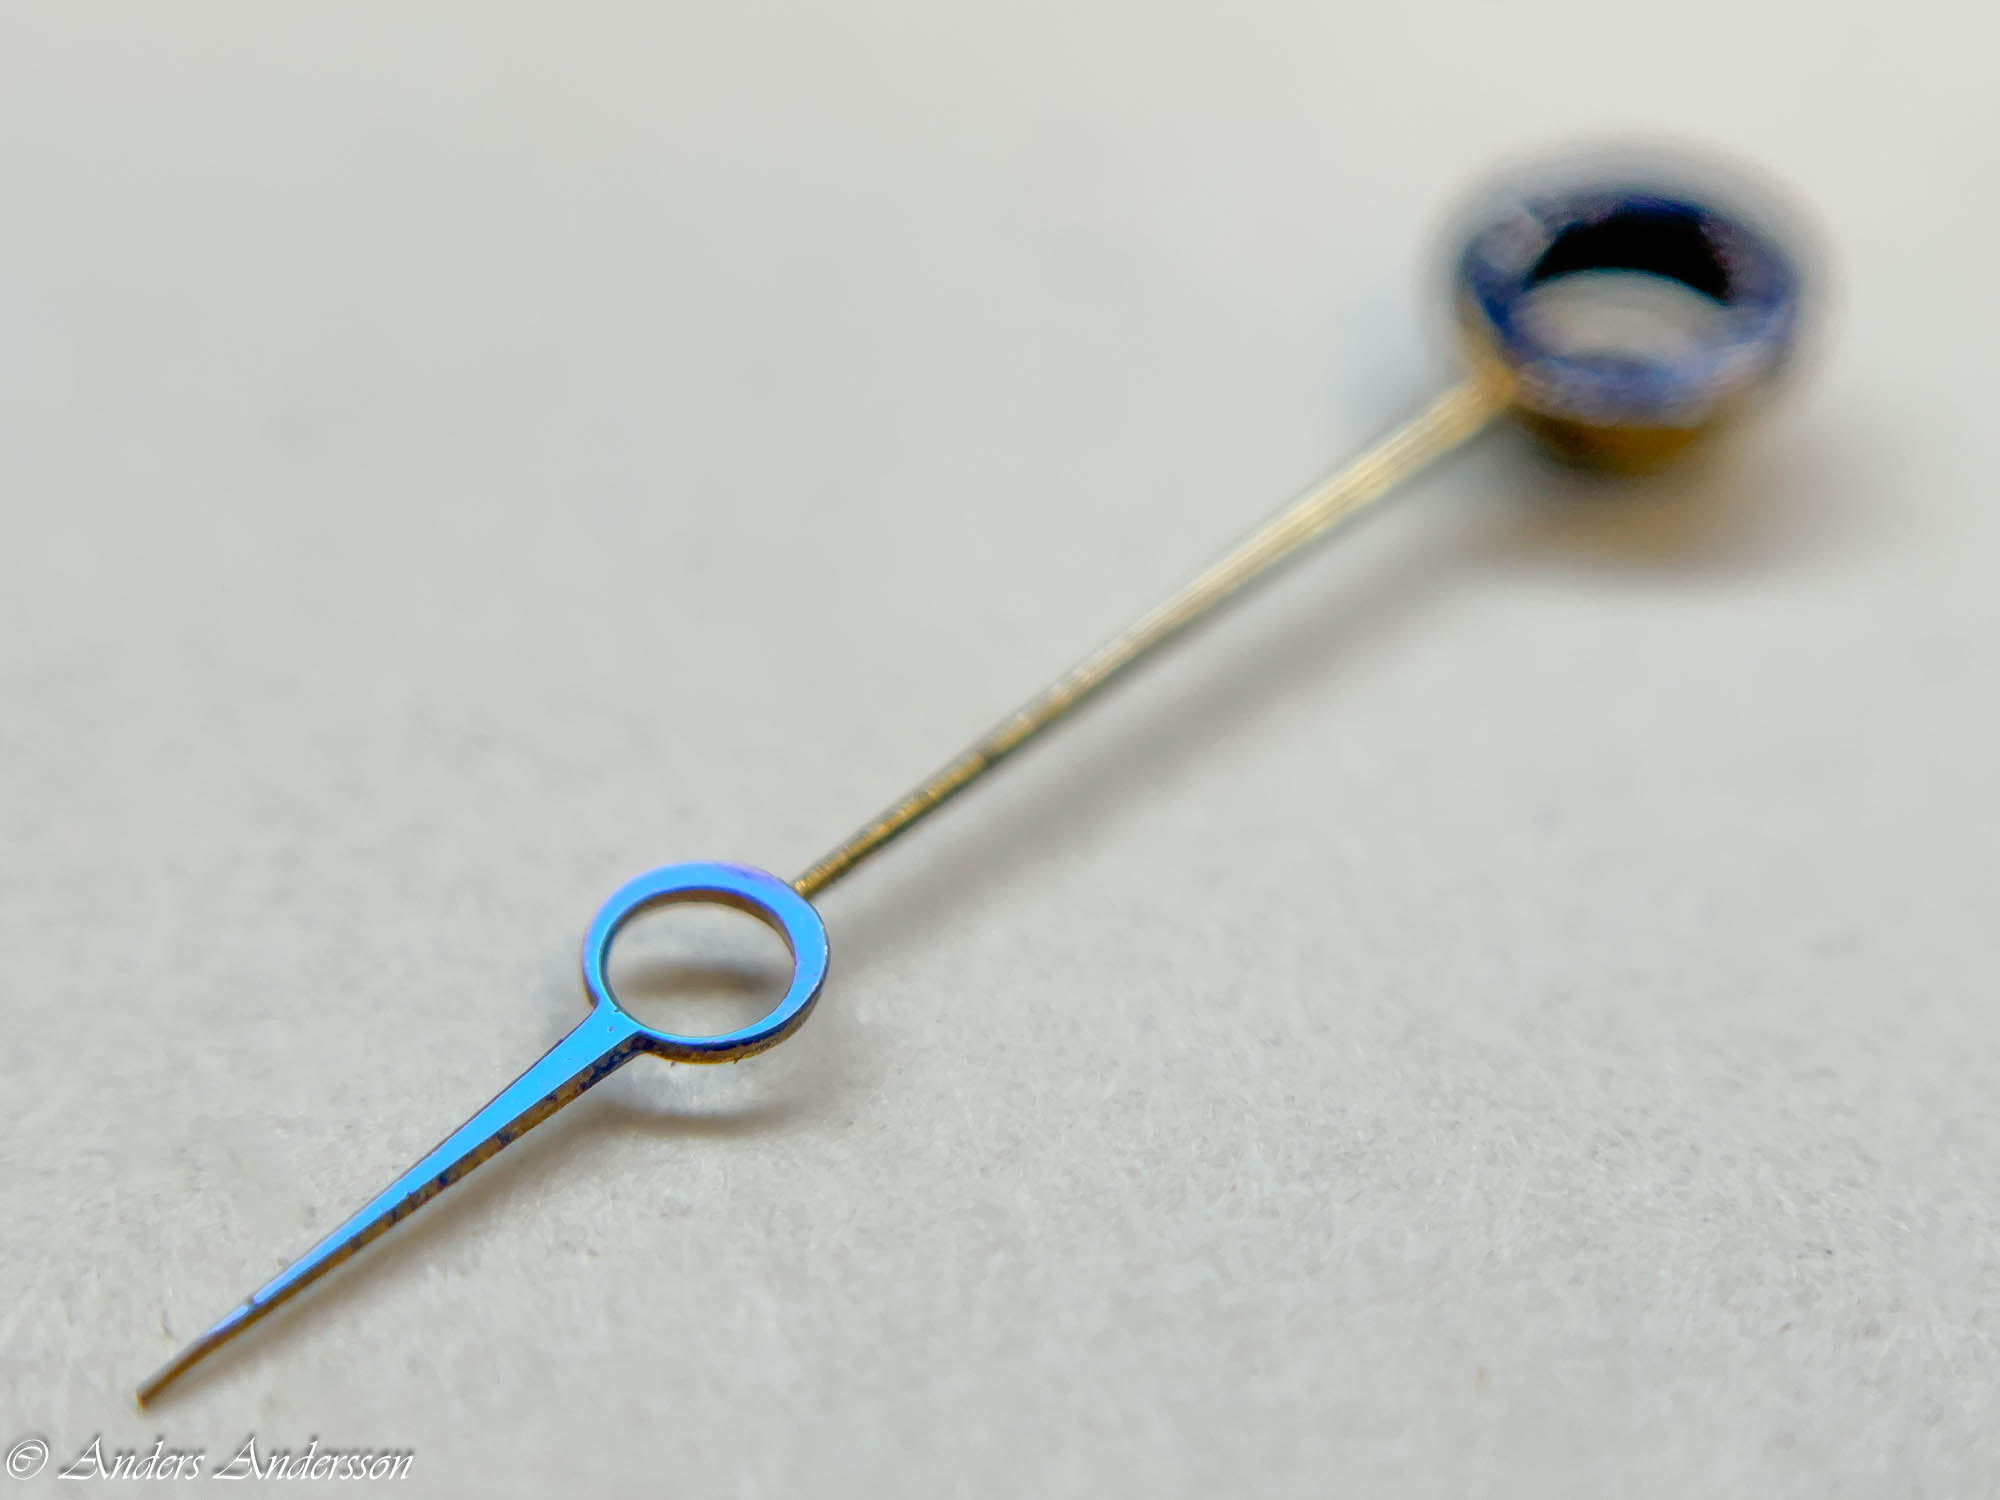
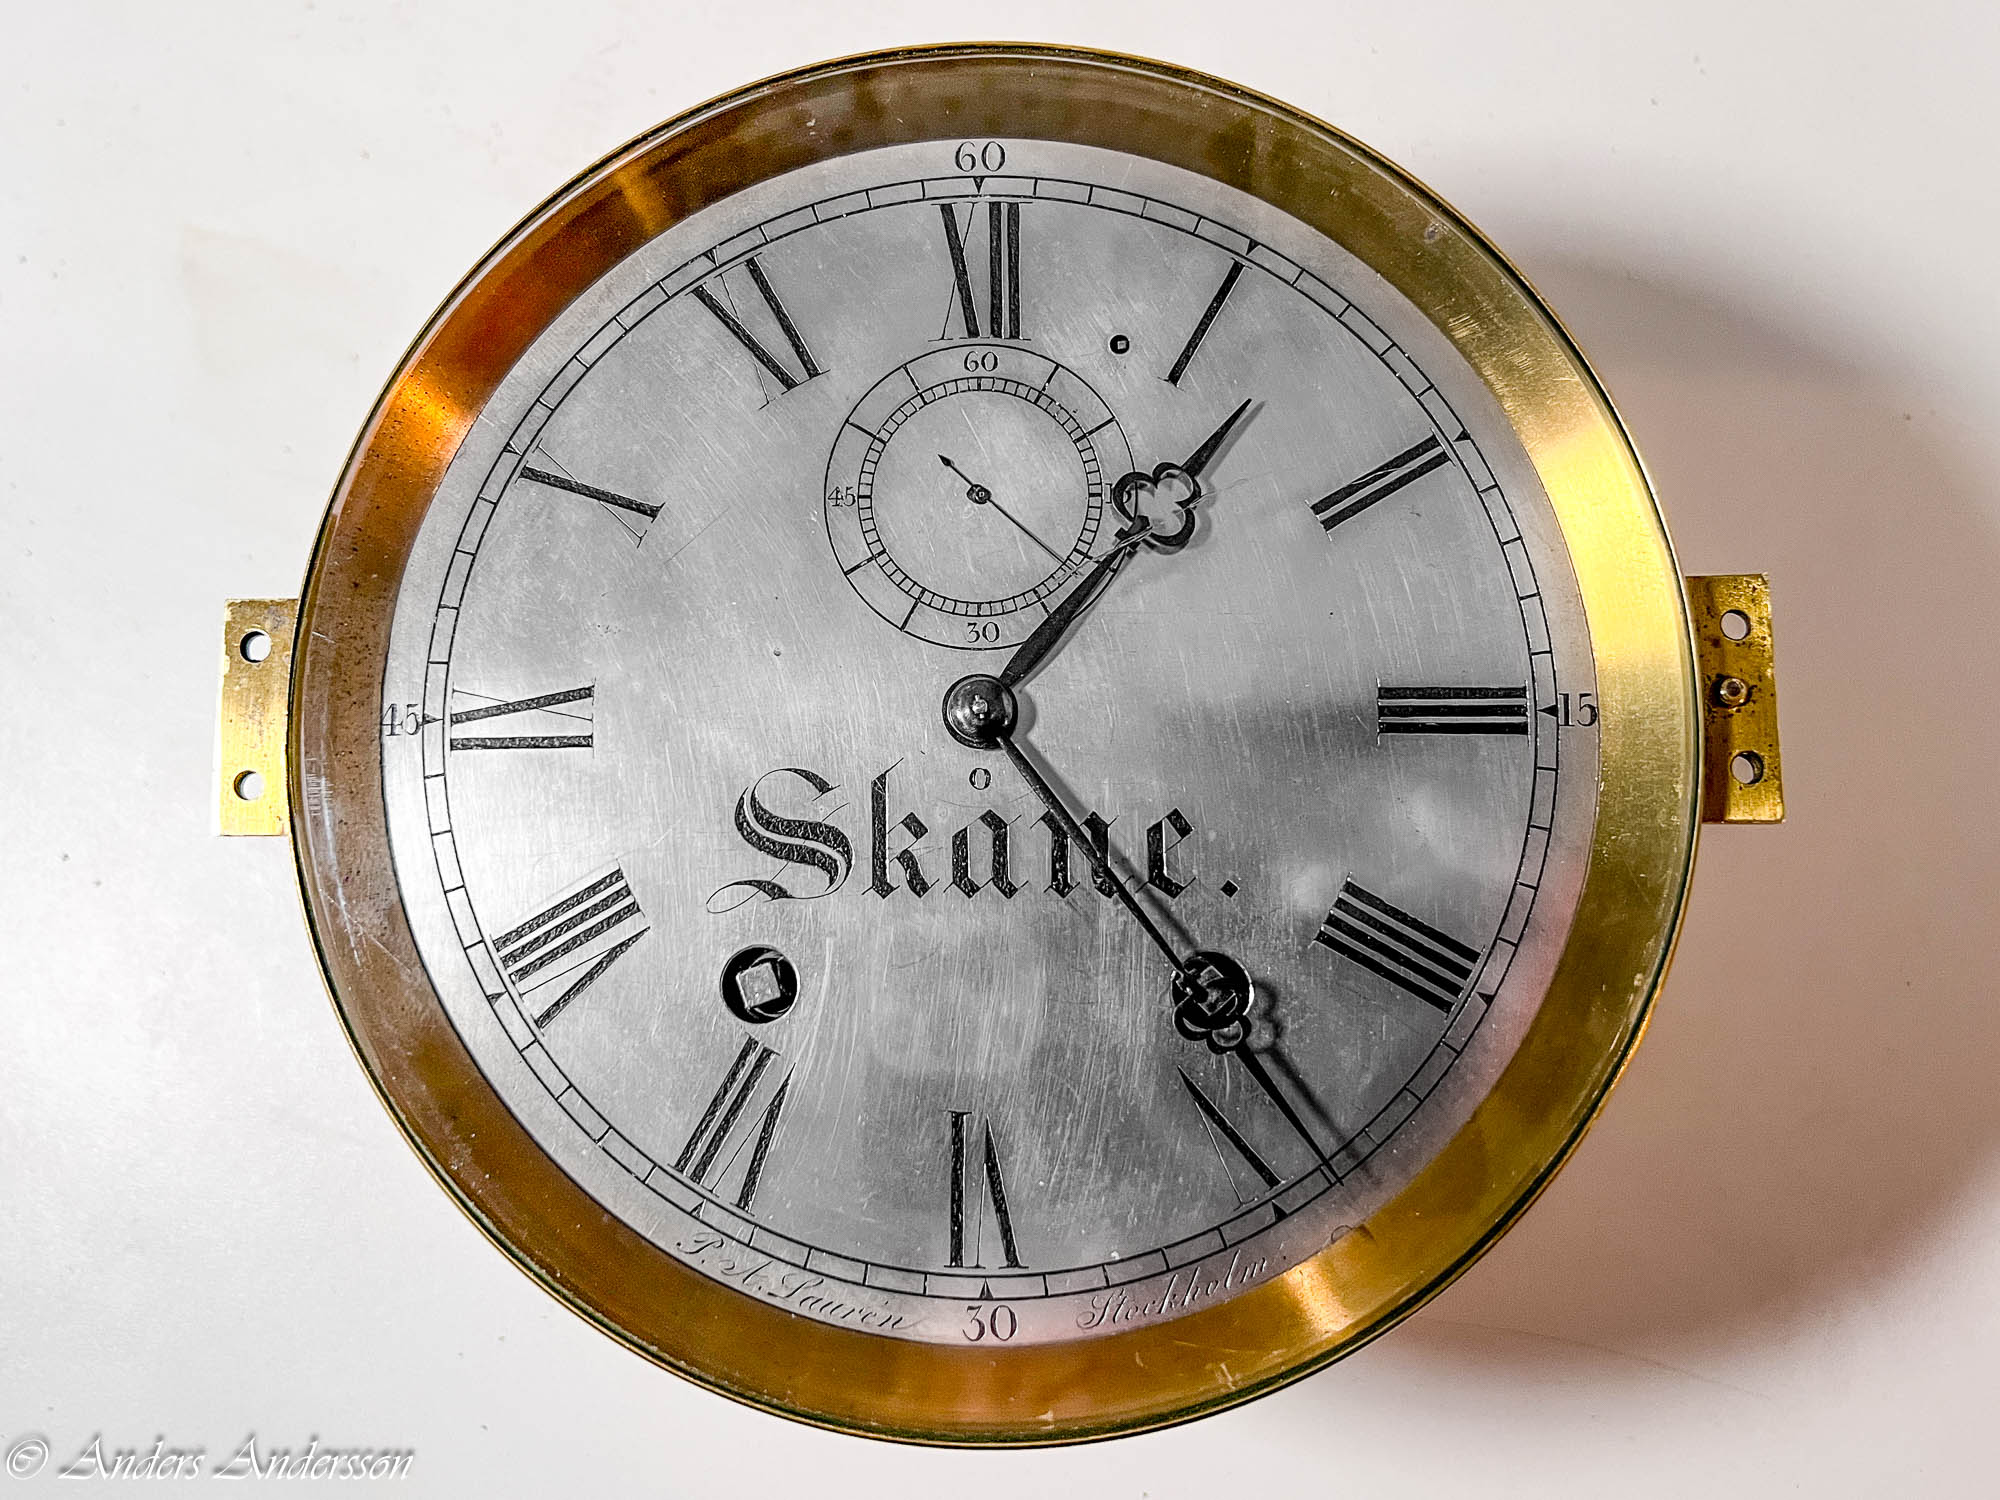
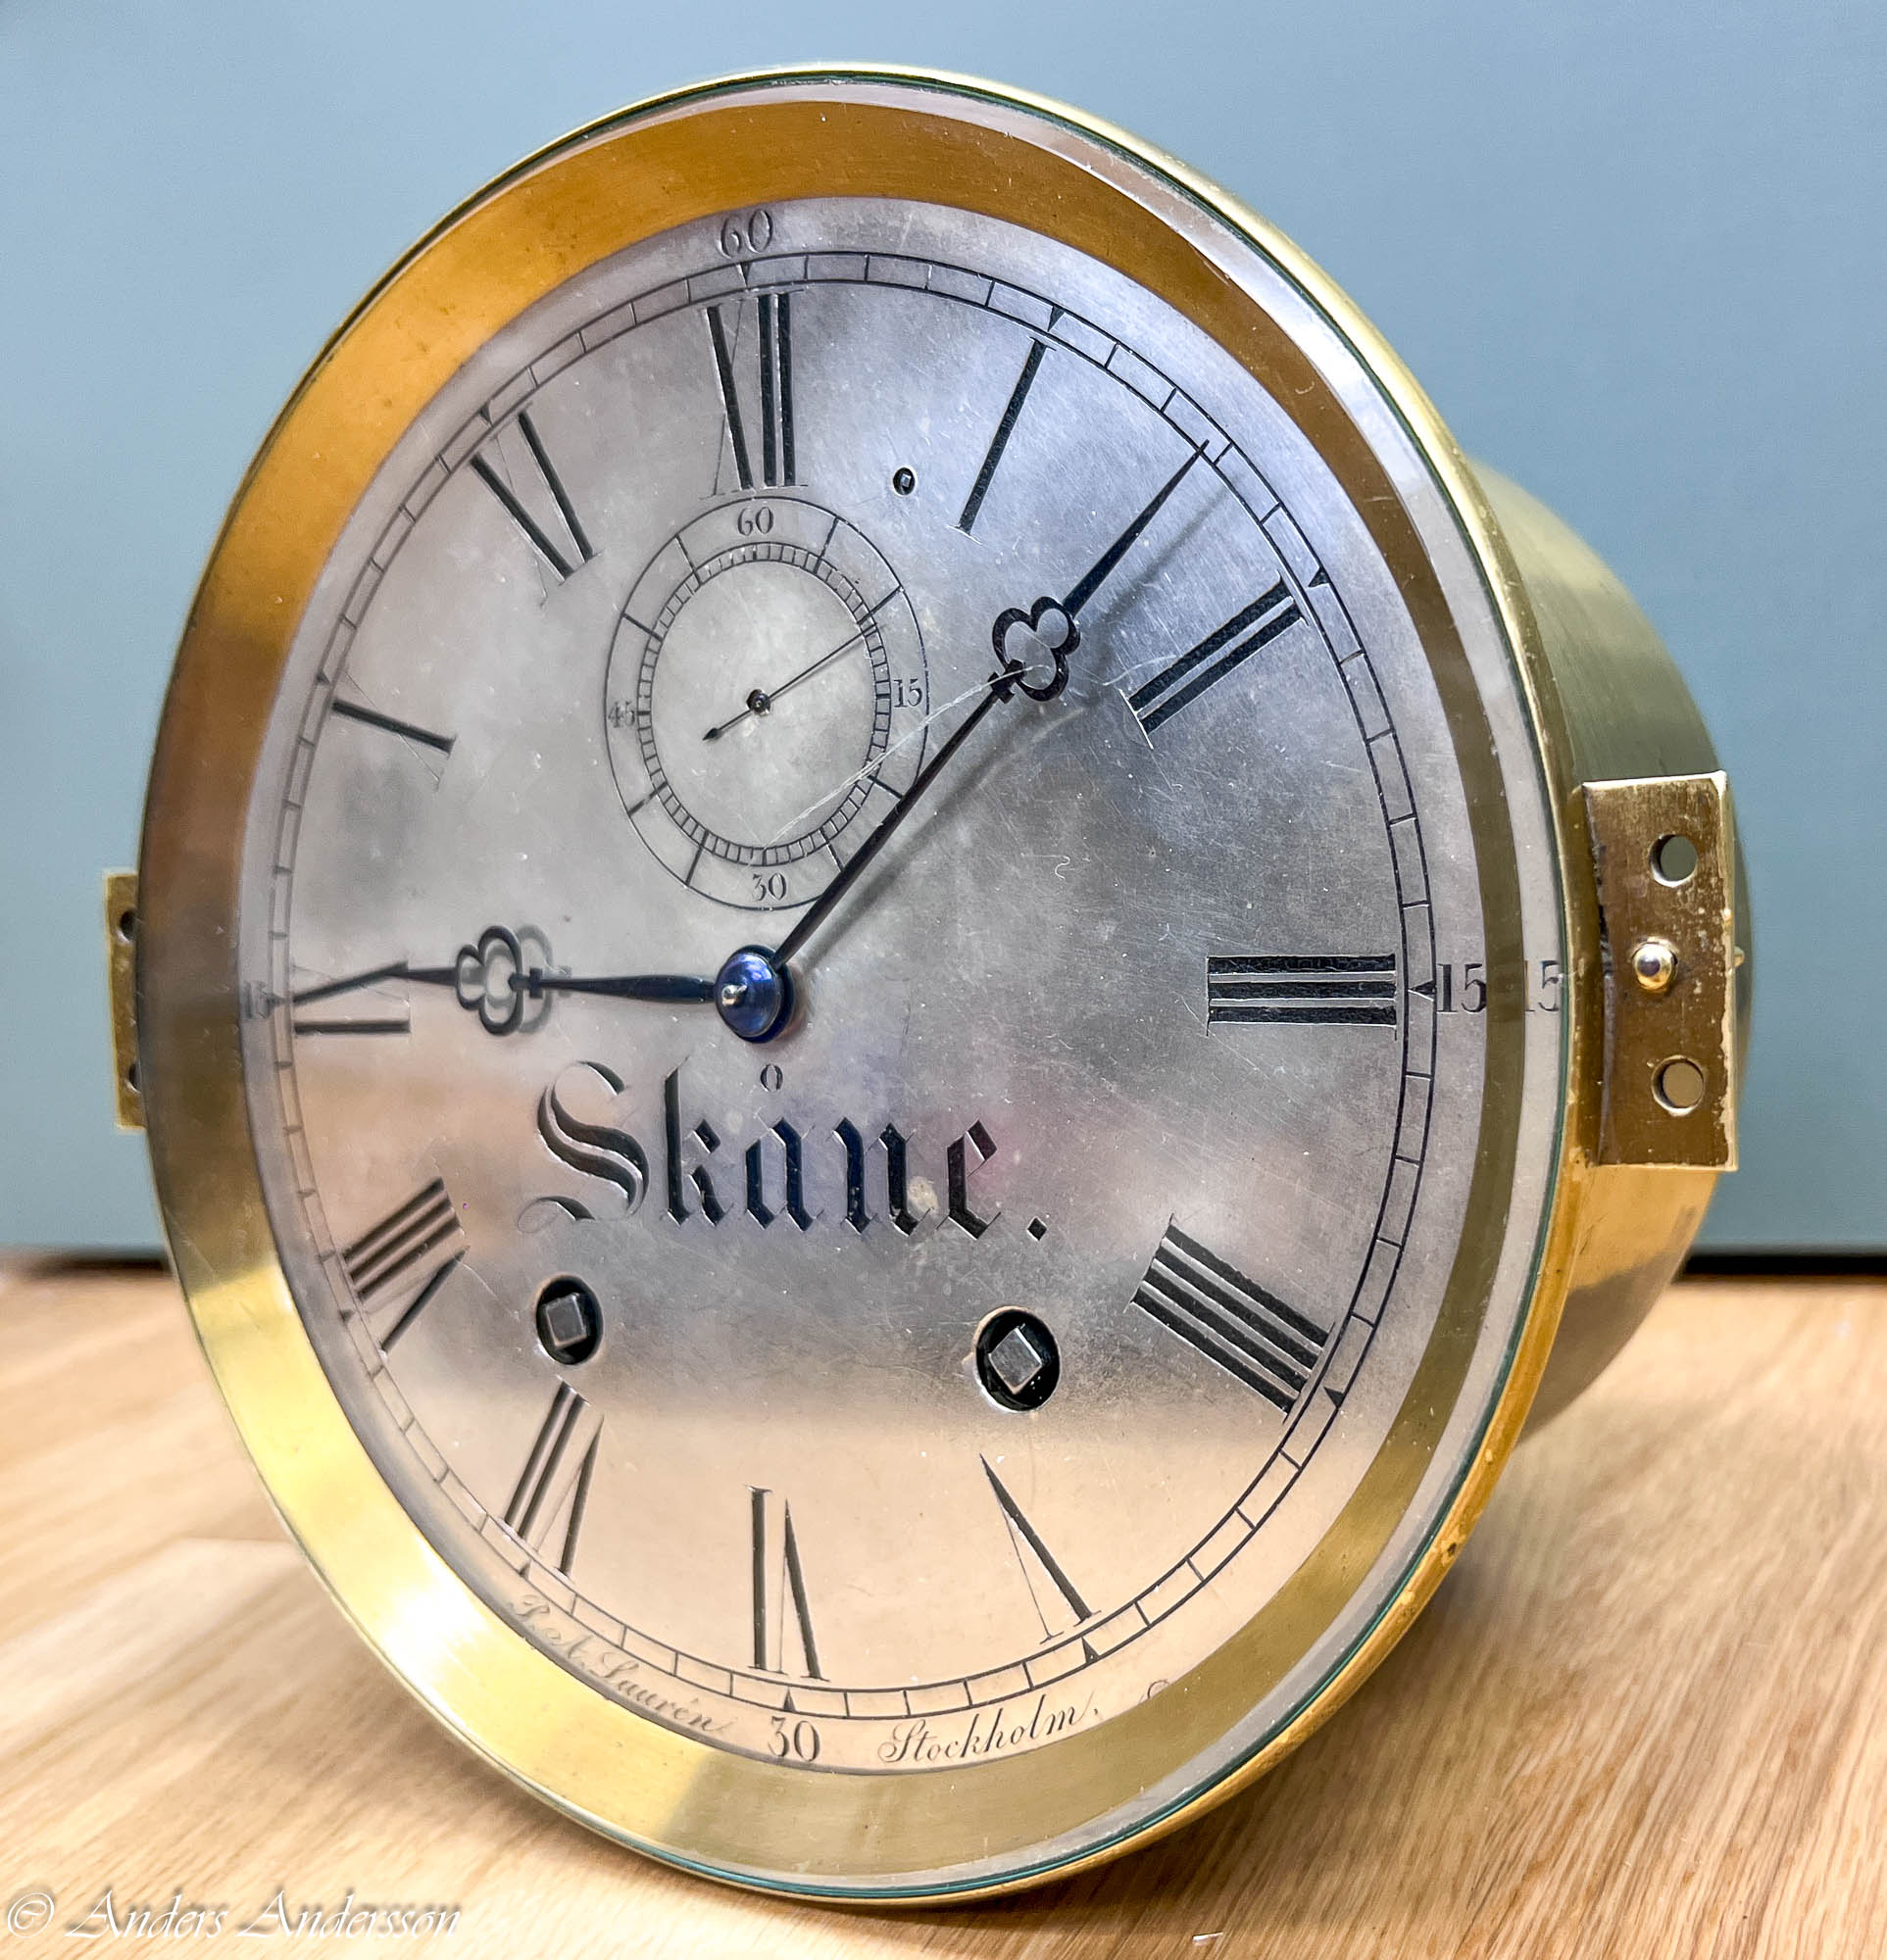
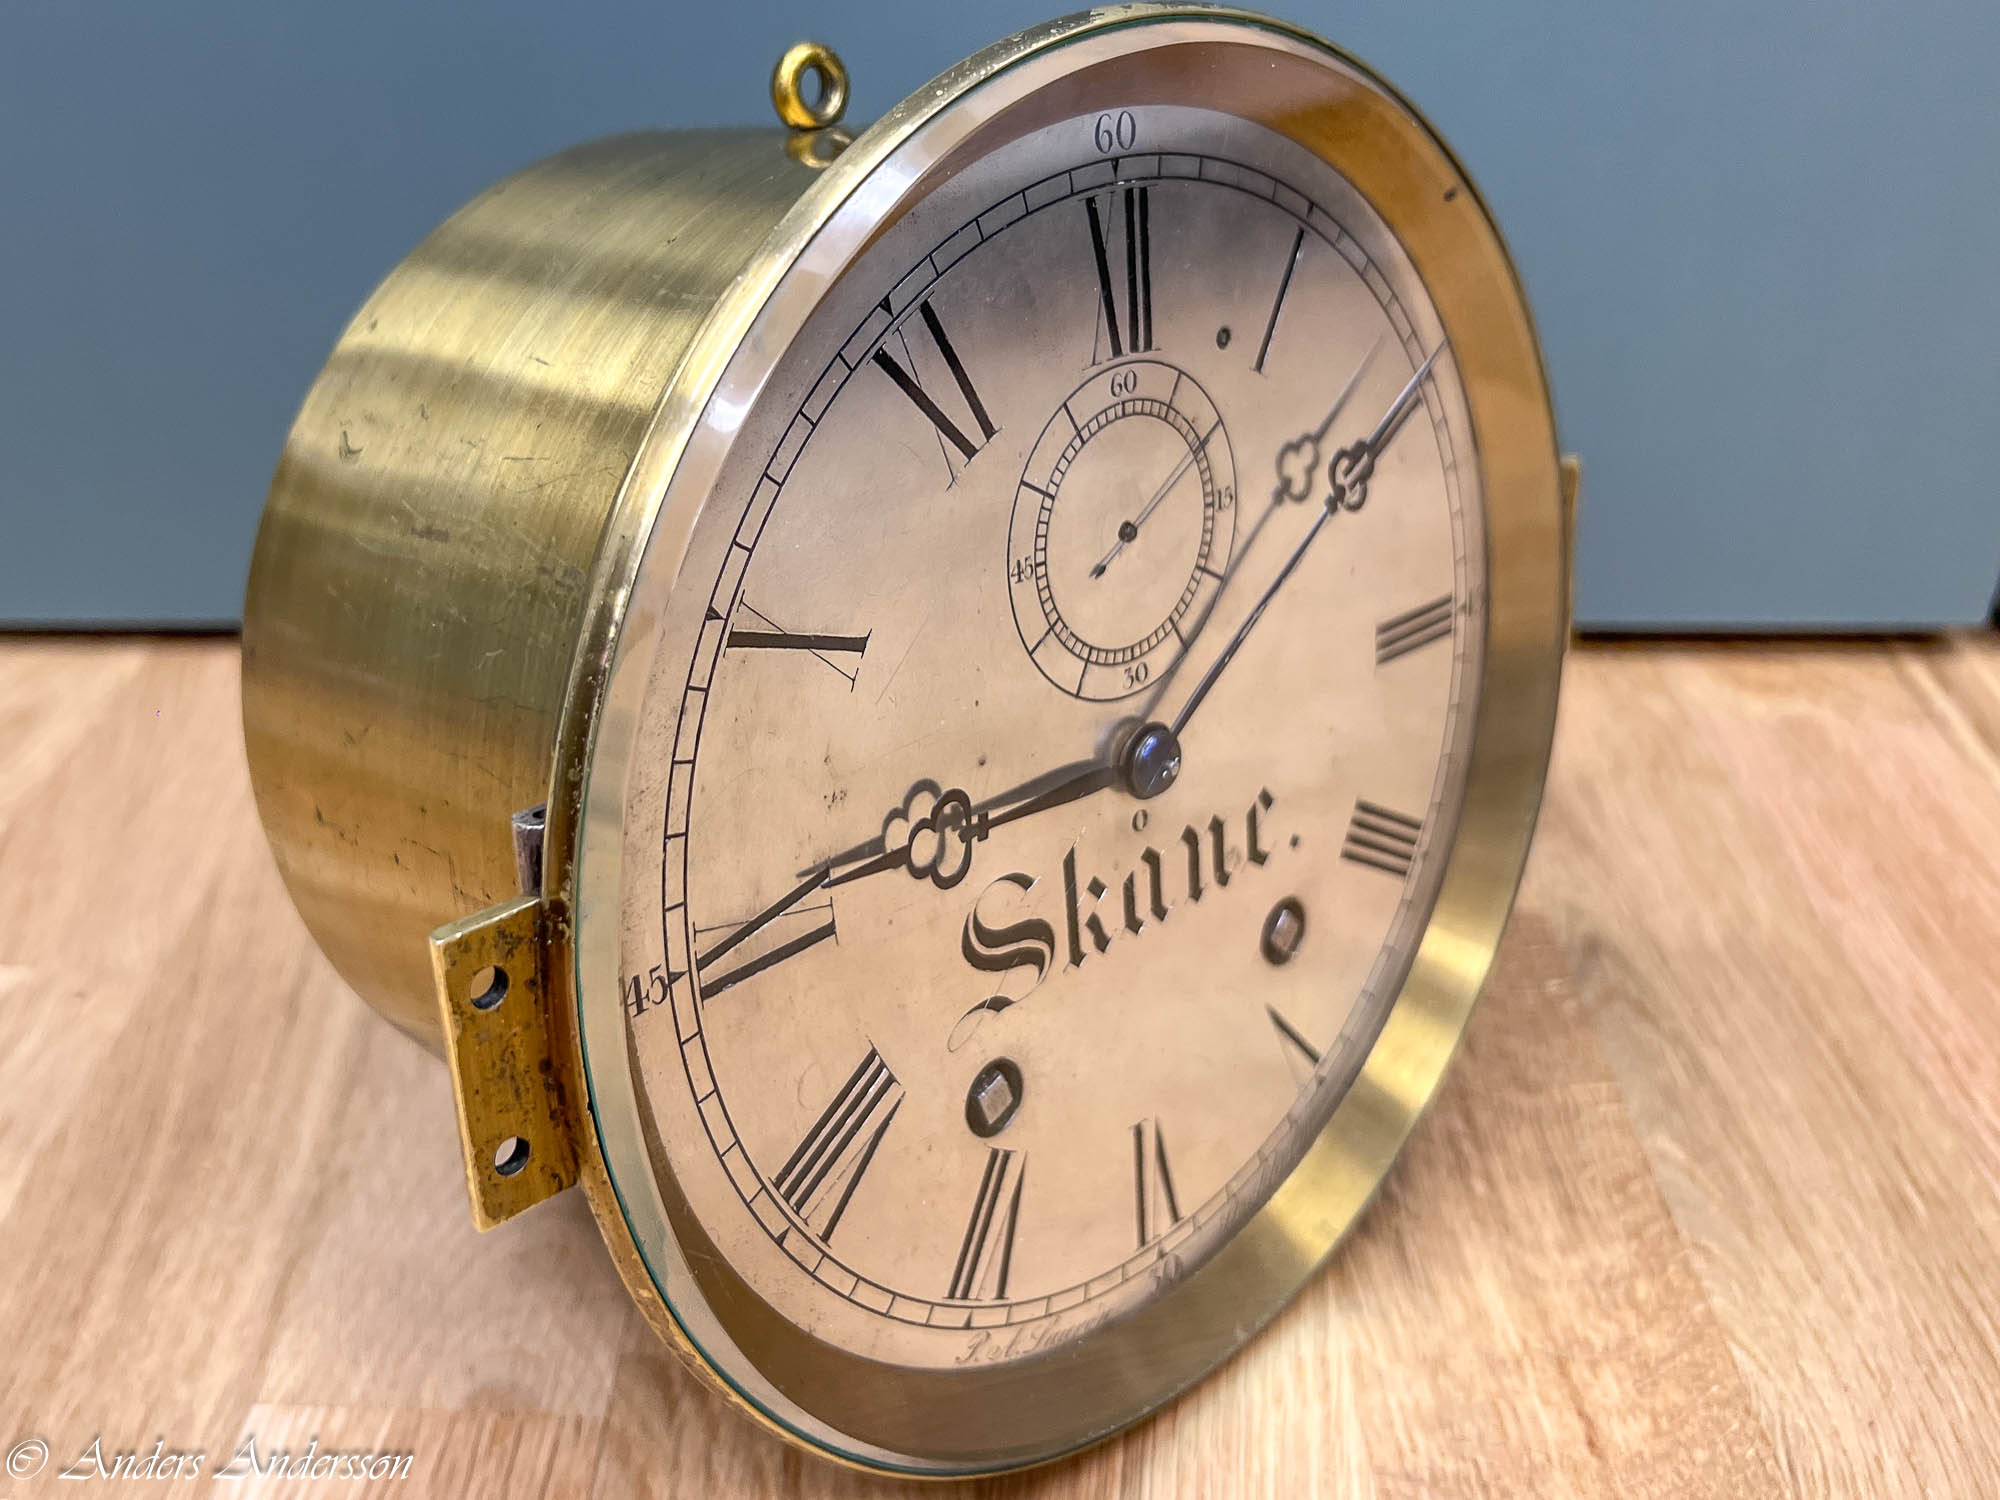
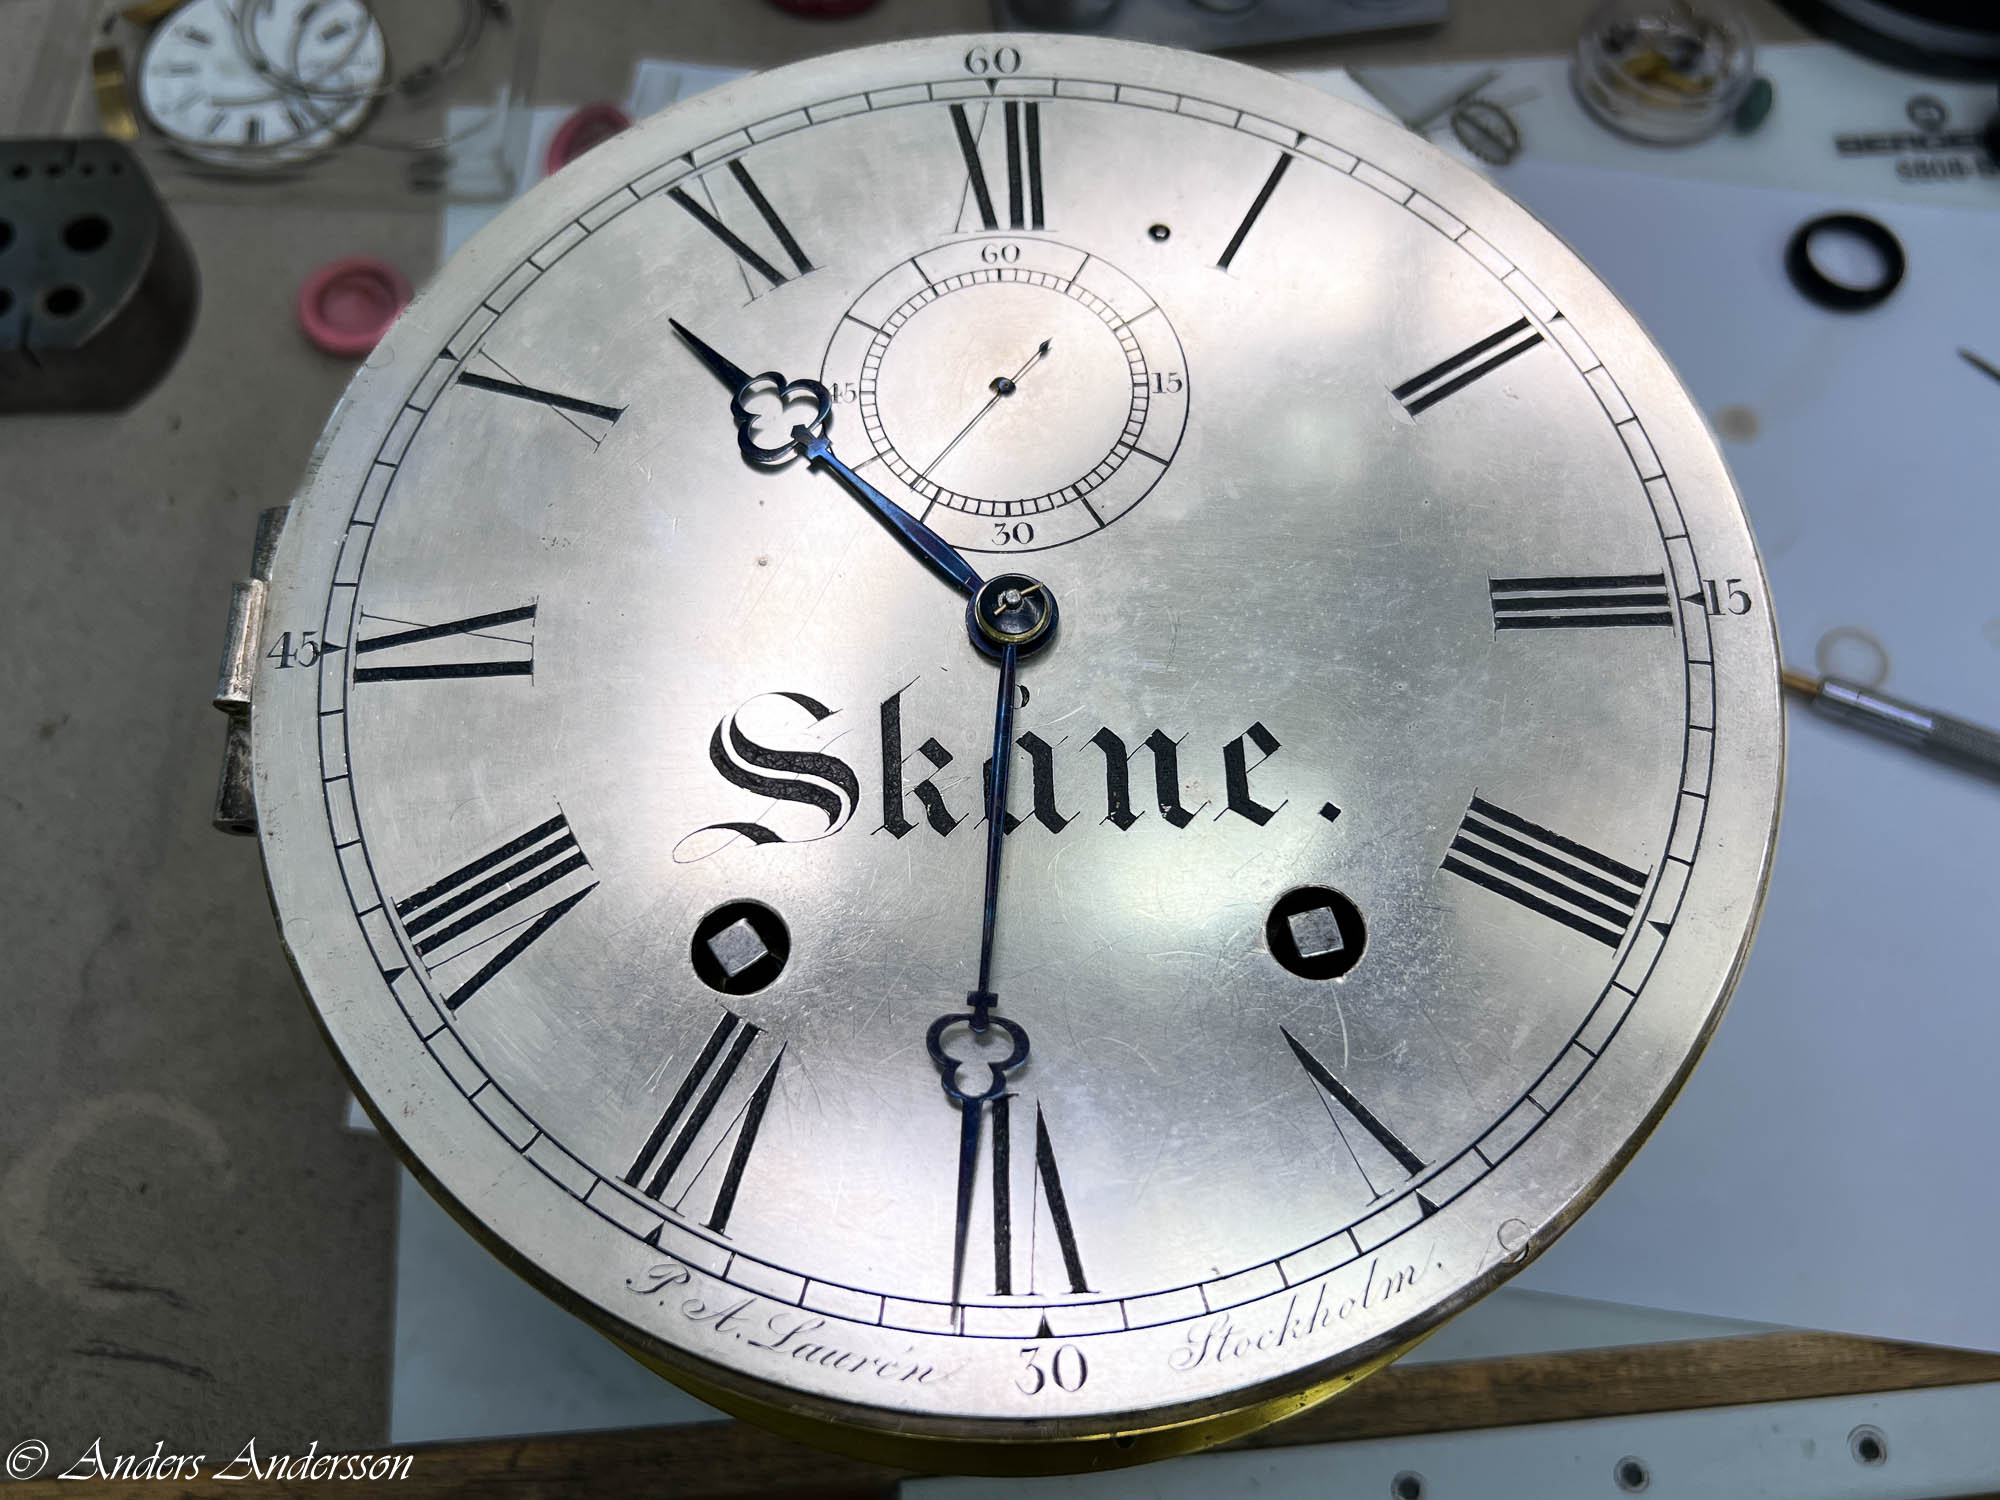
Ovanlig utformning av visarna i två material.
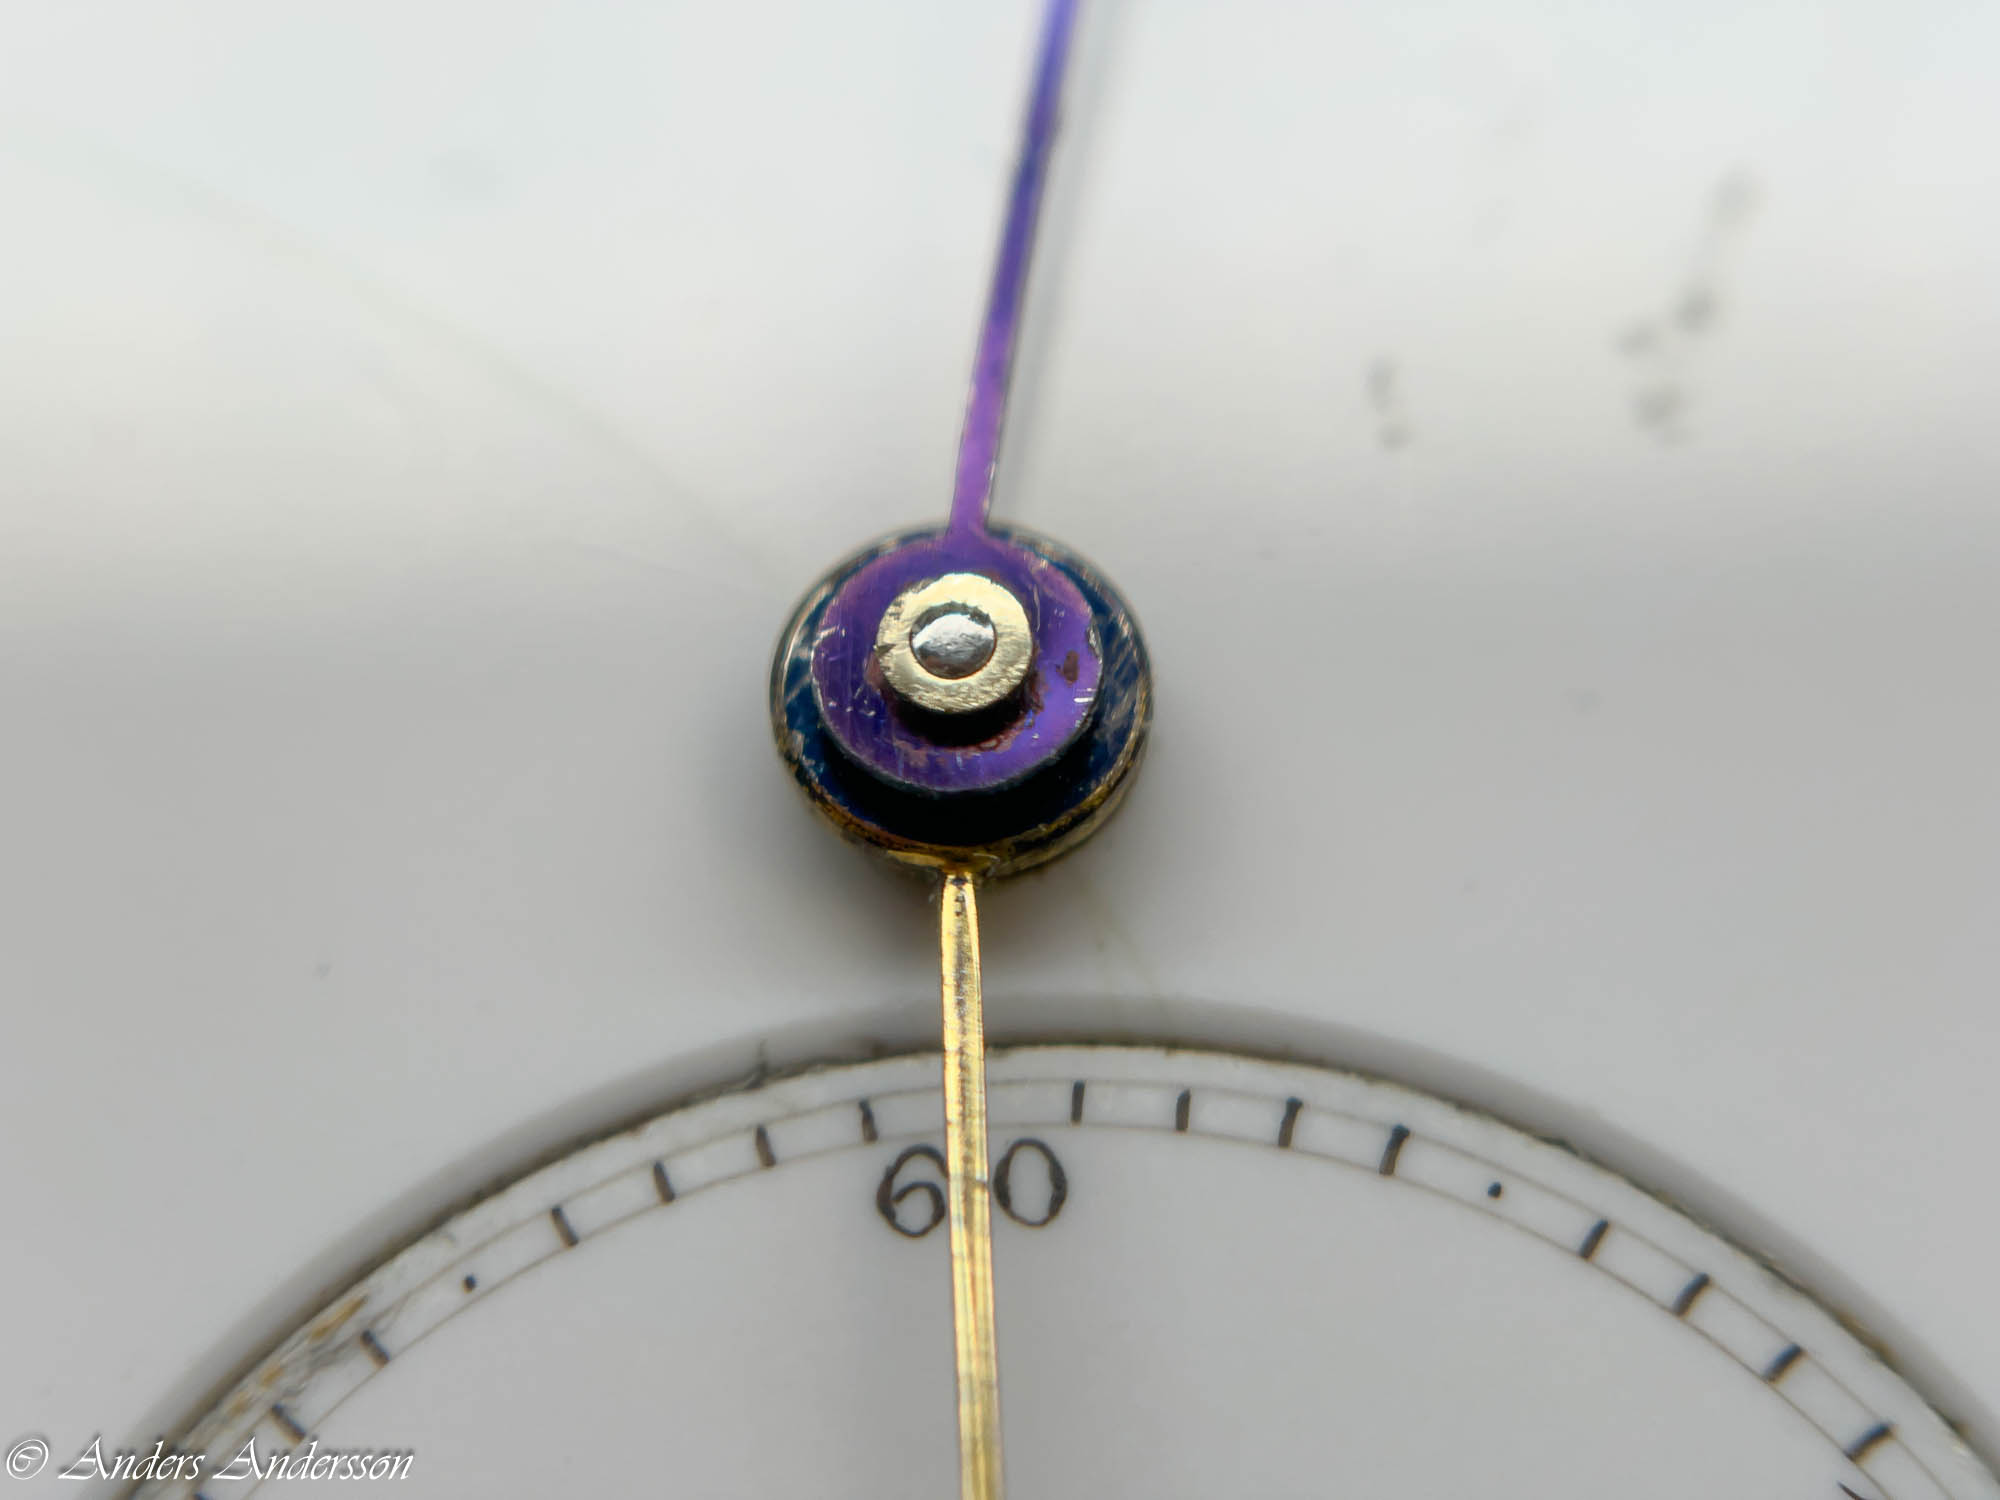
Tyvärr har nog minutvisaren blivit utbytt någon gång. Men visarna får en polering och uppsnyggning.
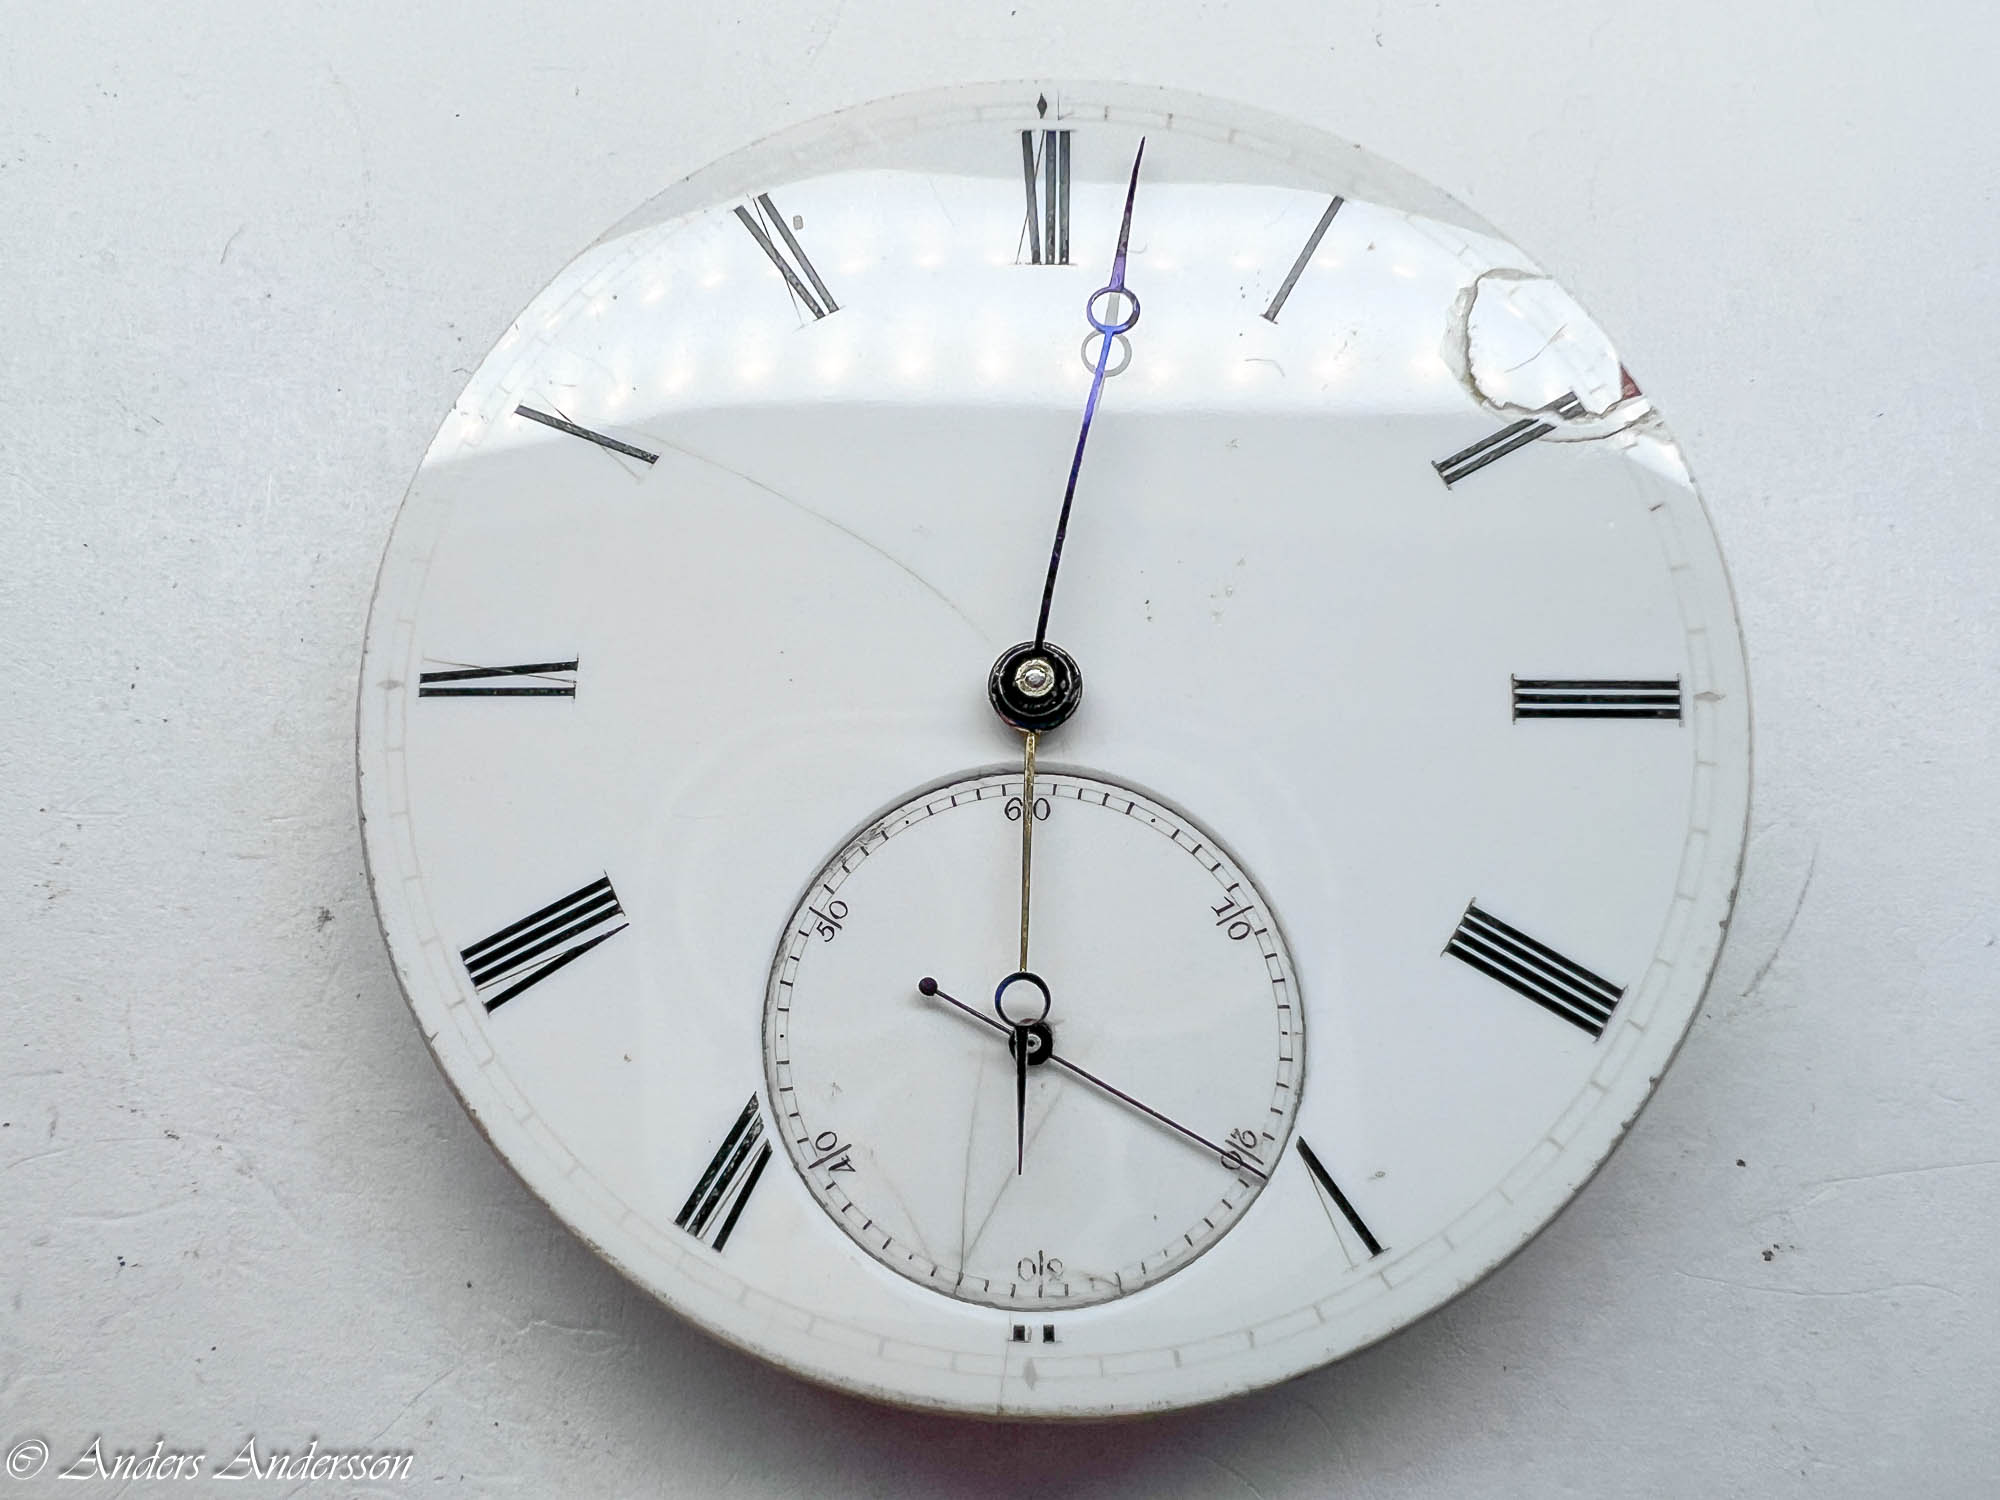
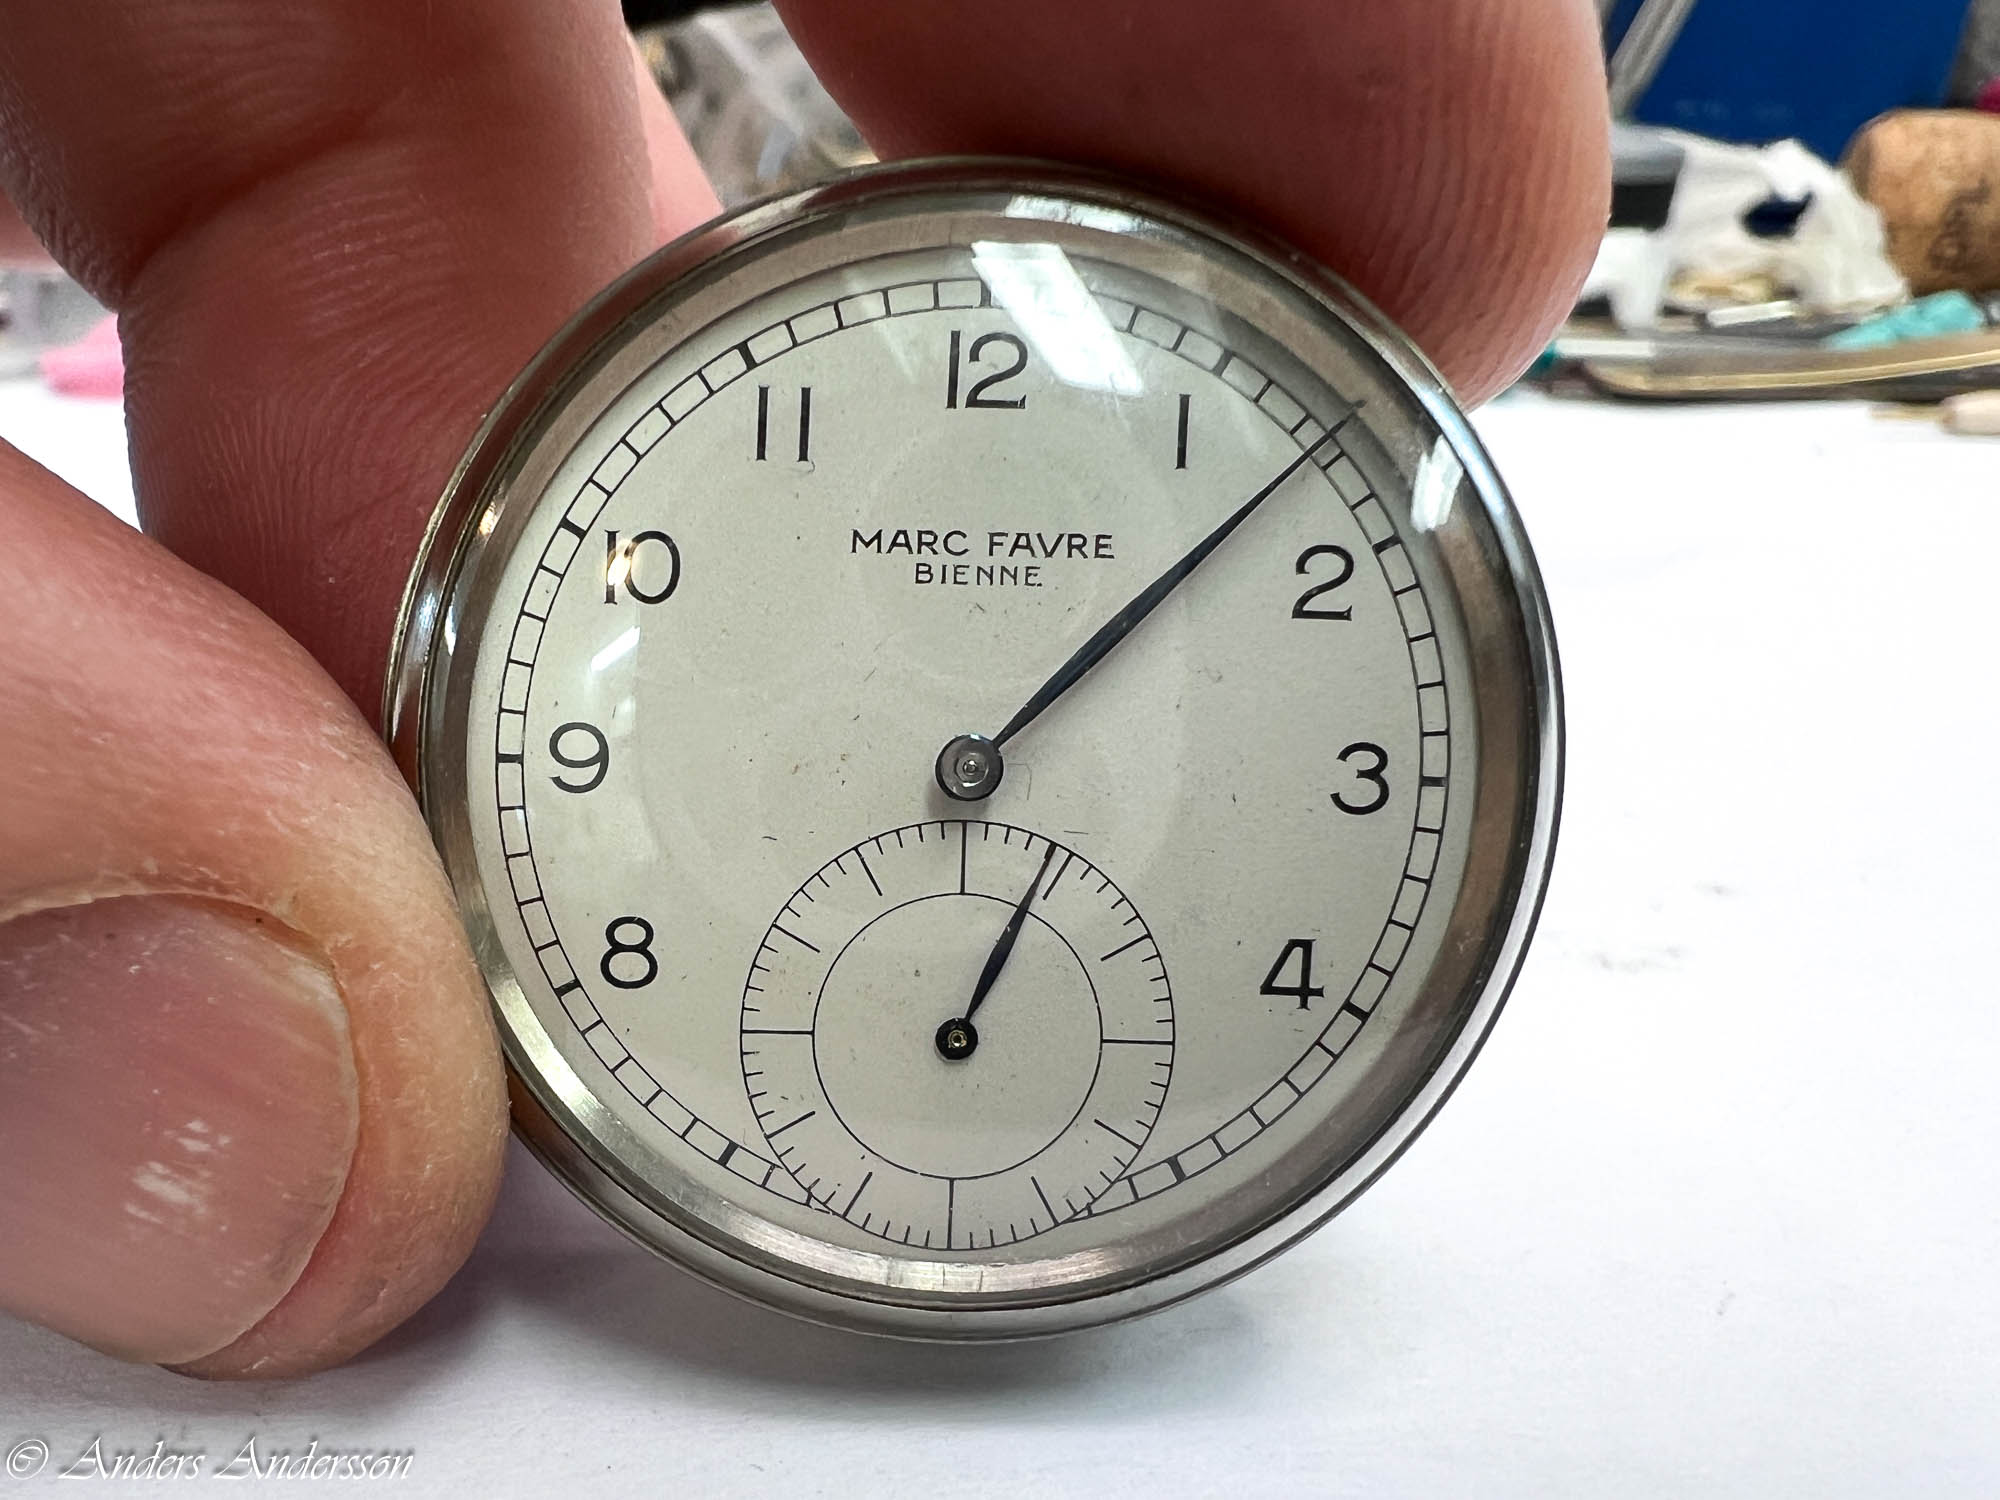
En urtavla med karaktär. Den har varit med!
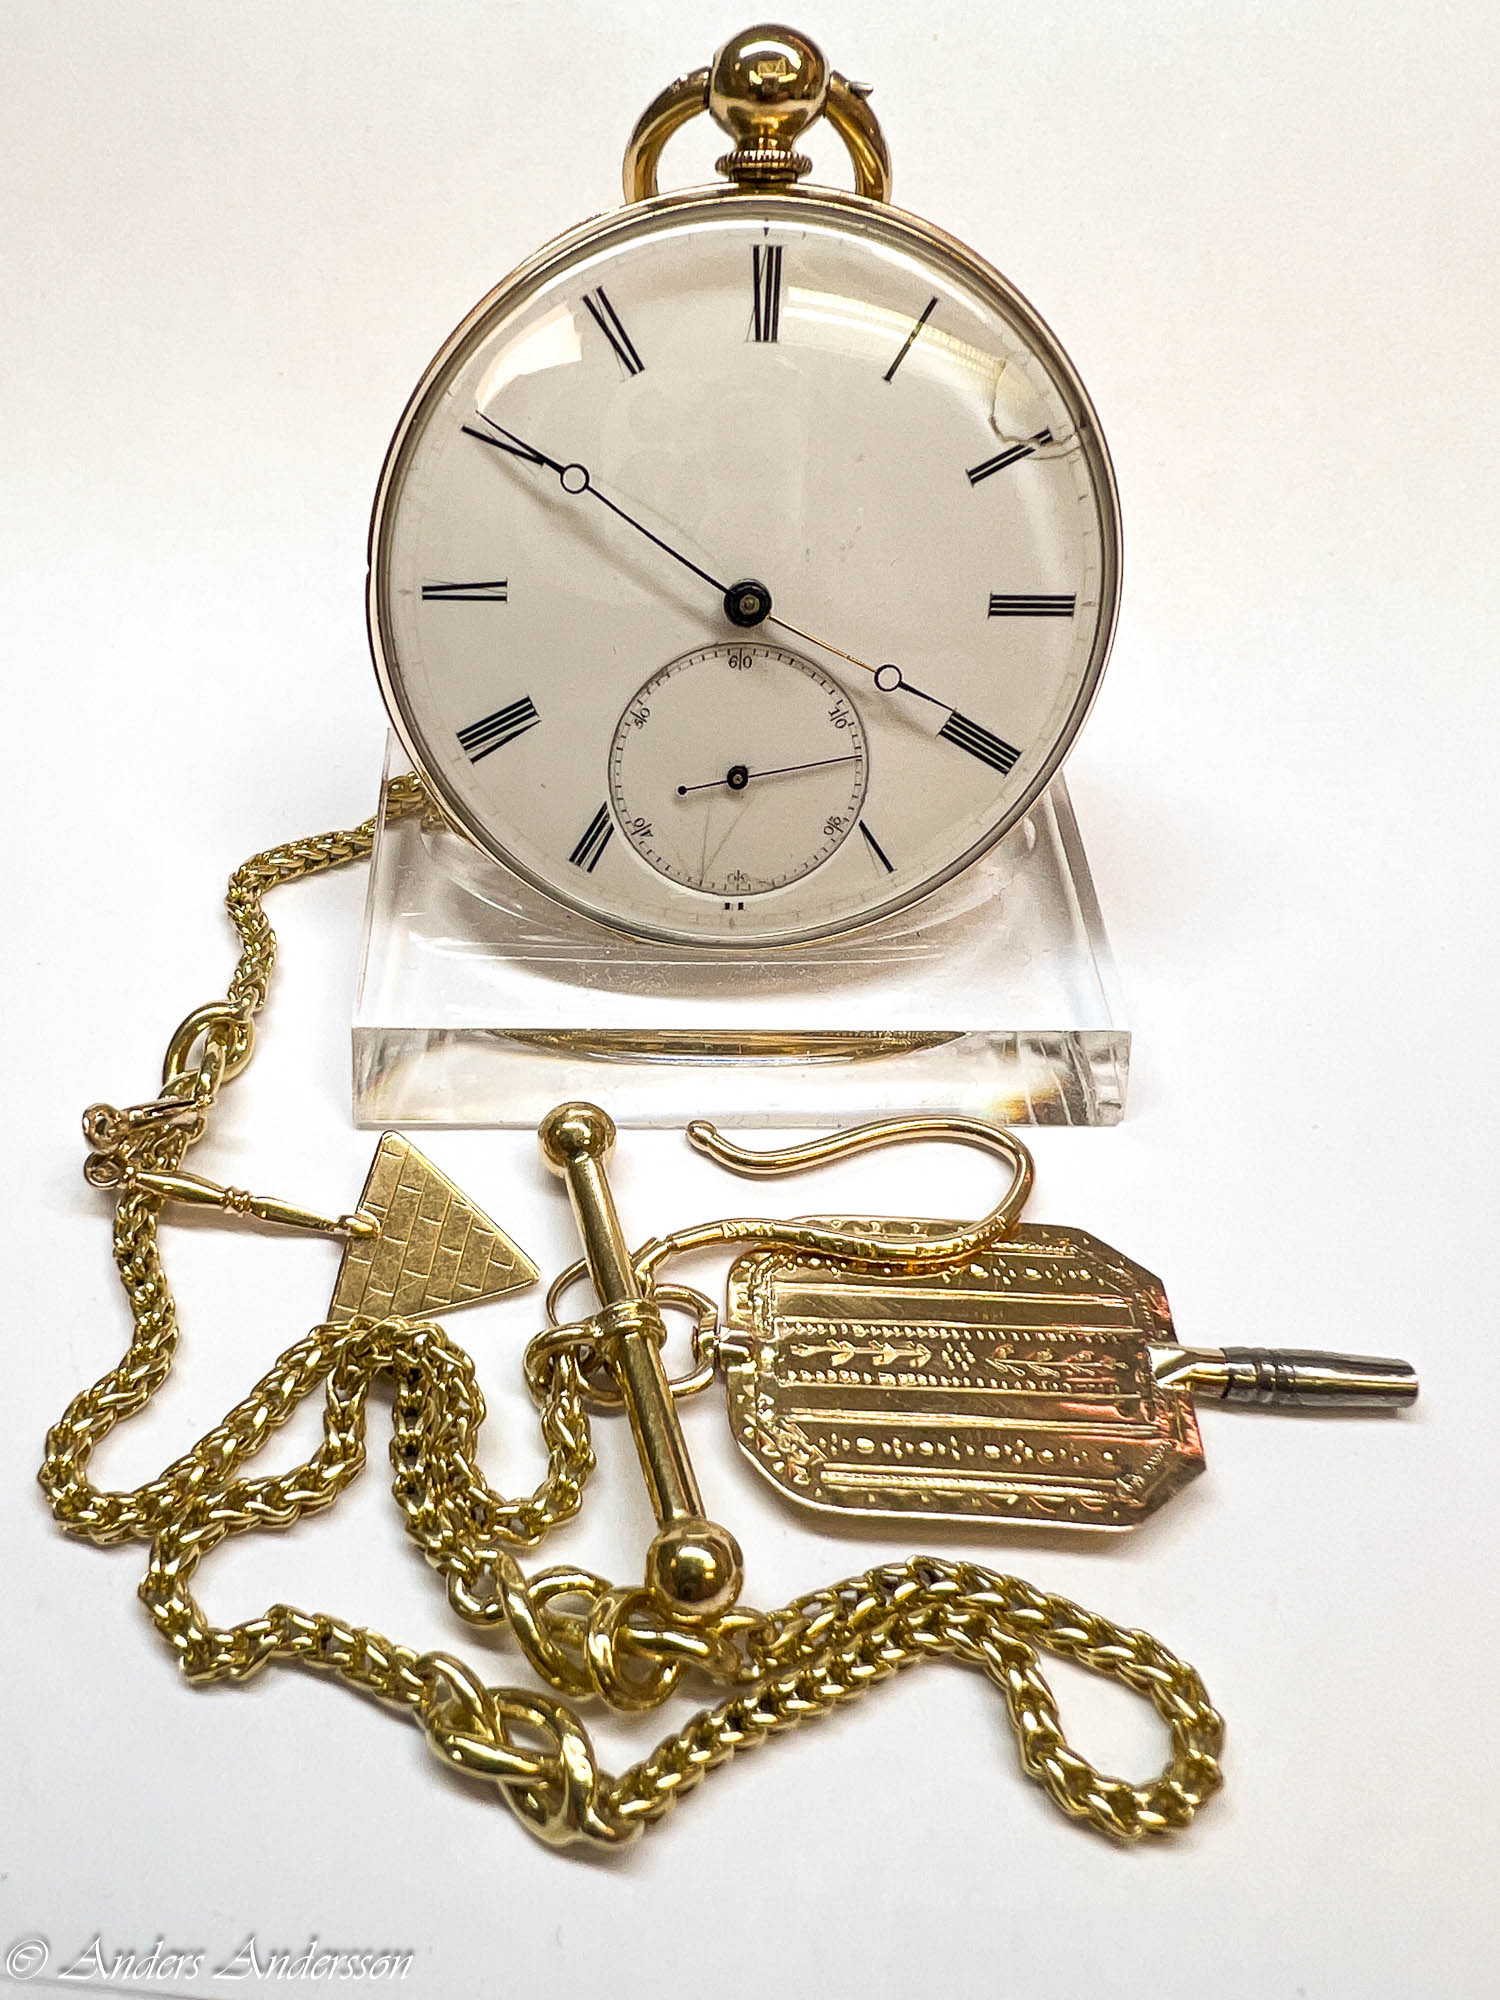
Allt klart.
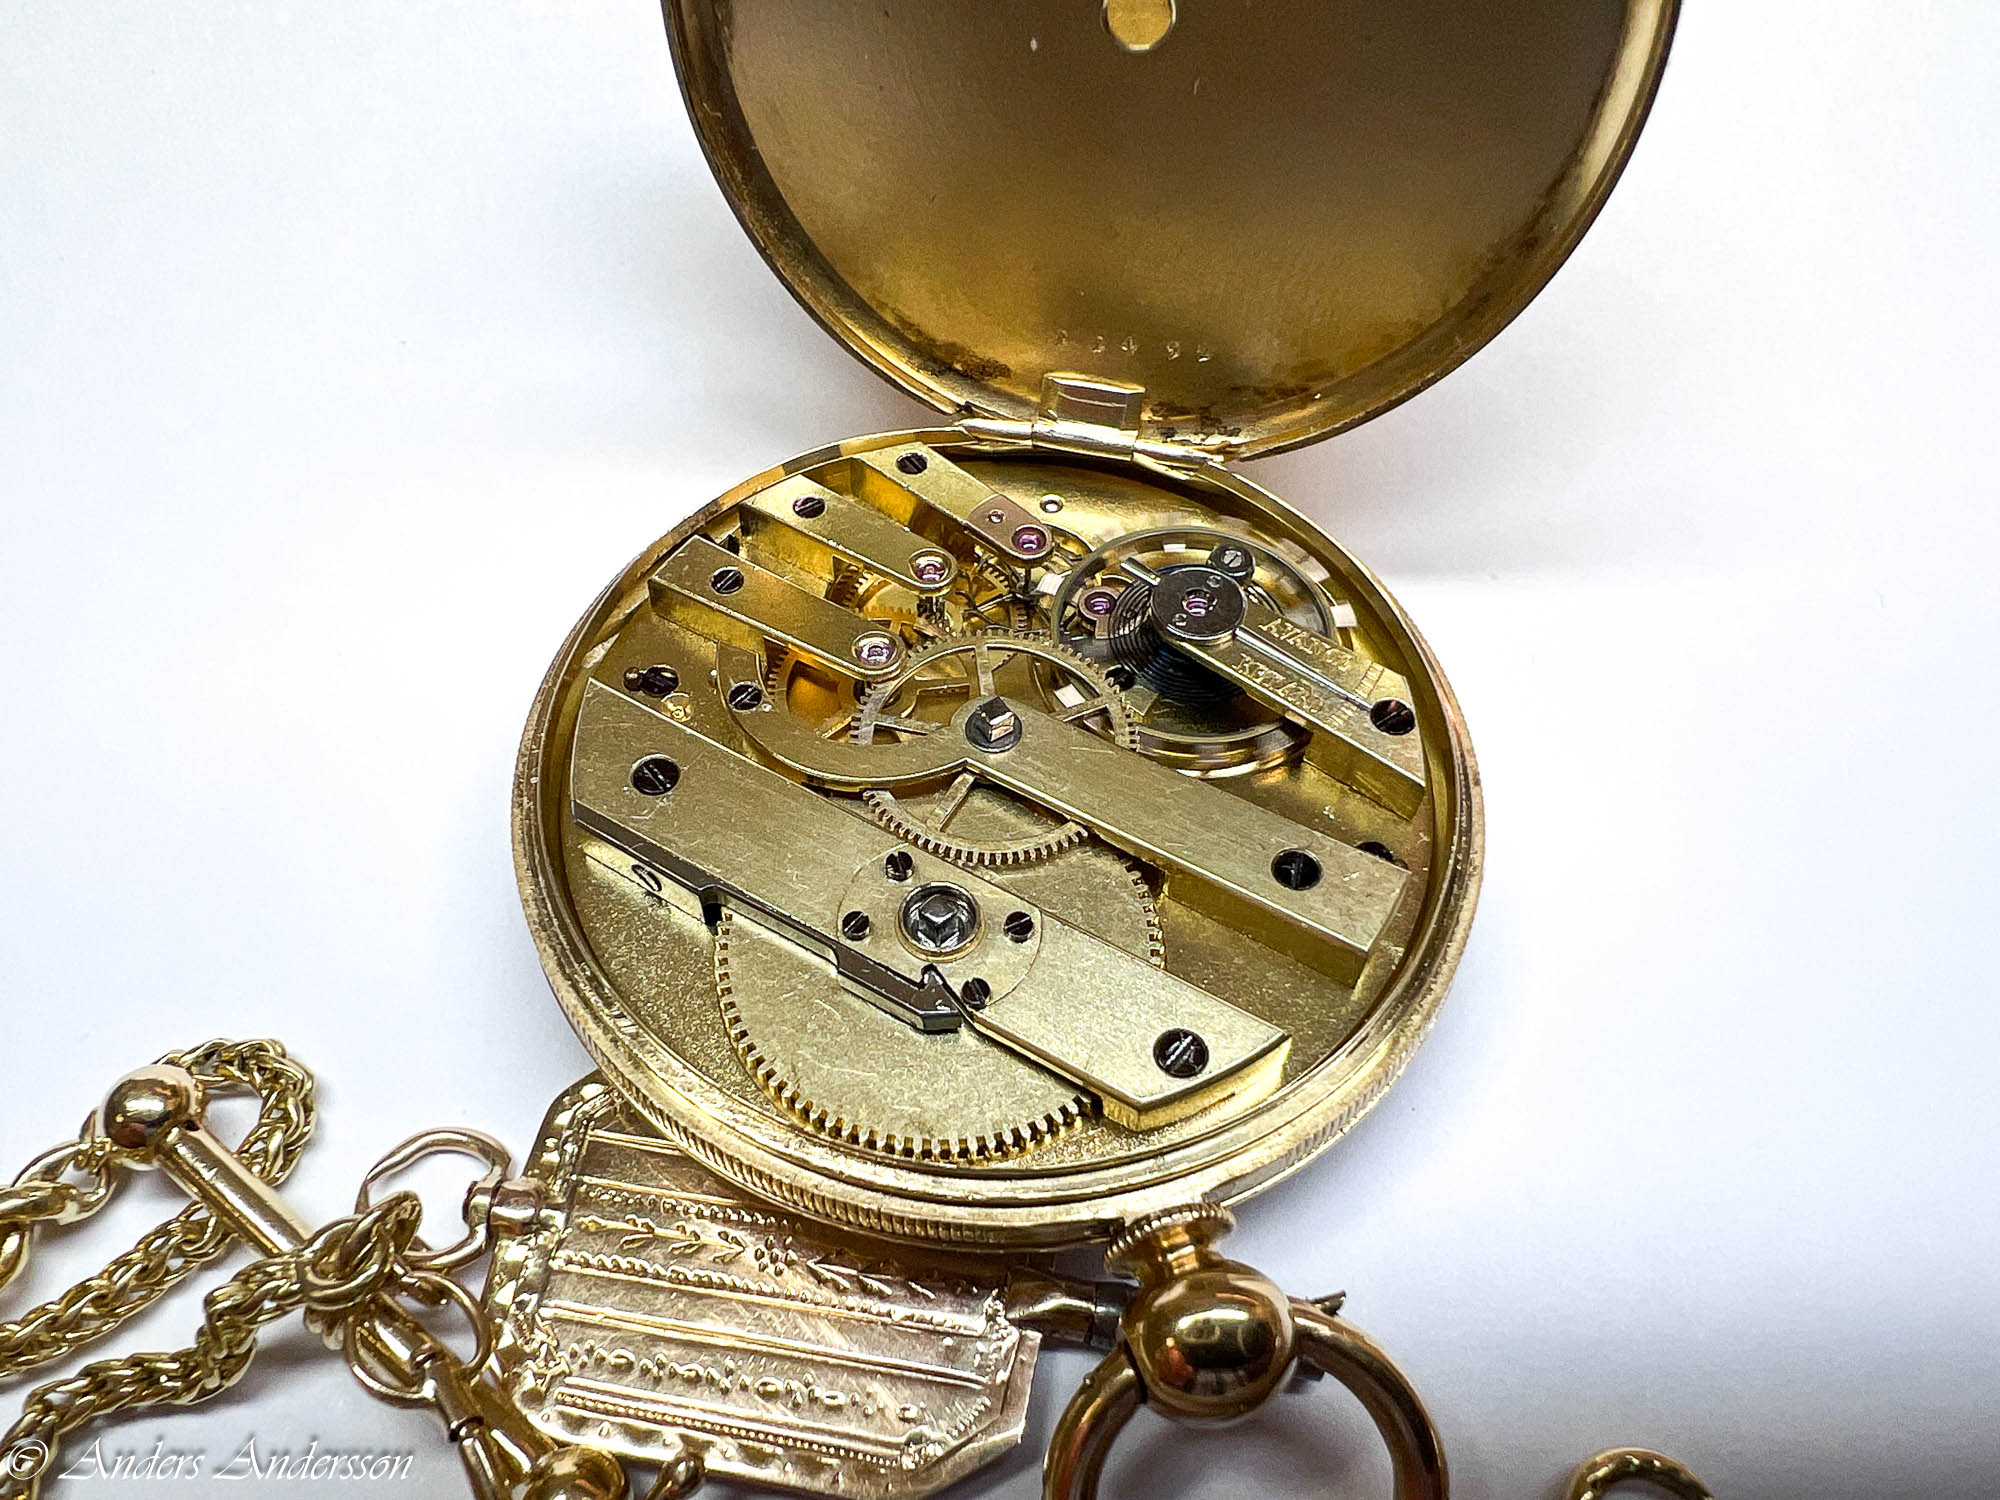
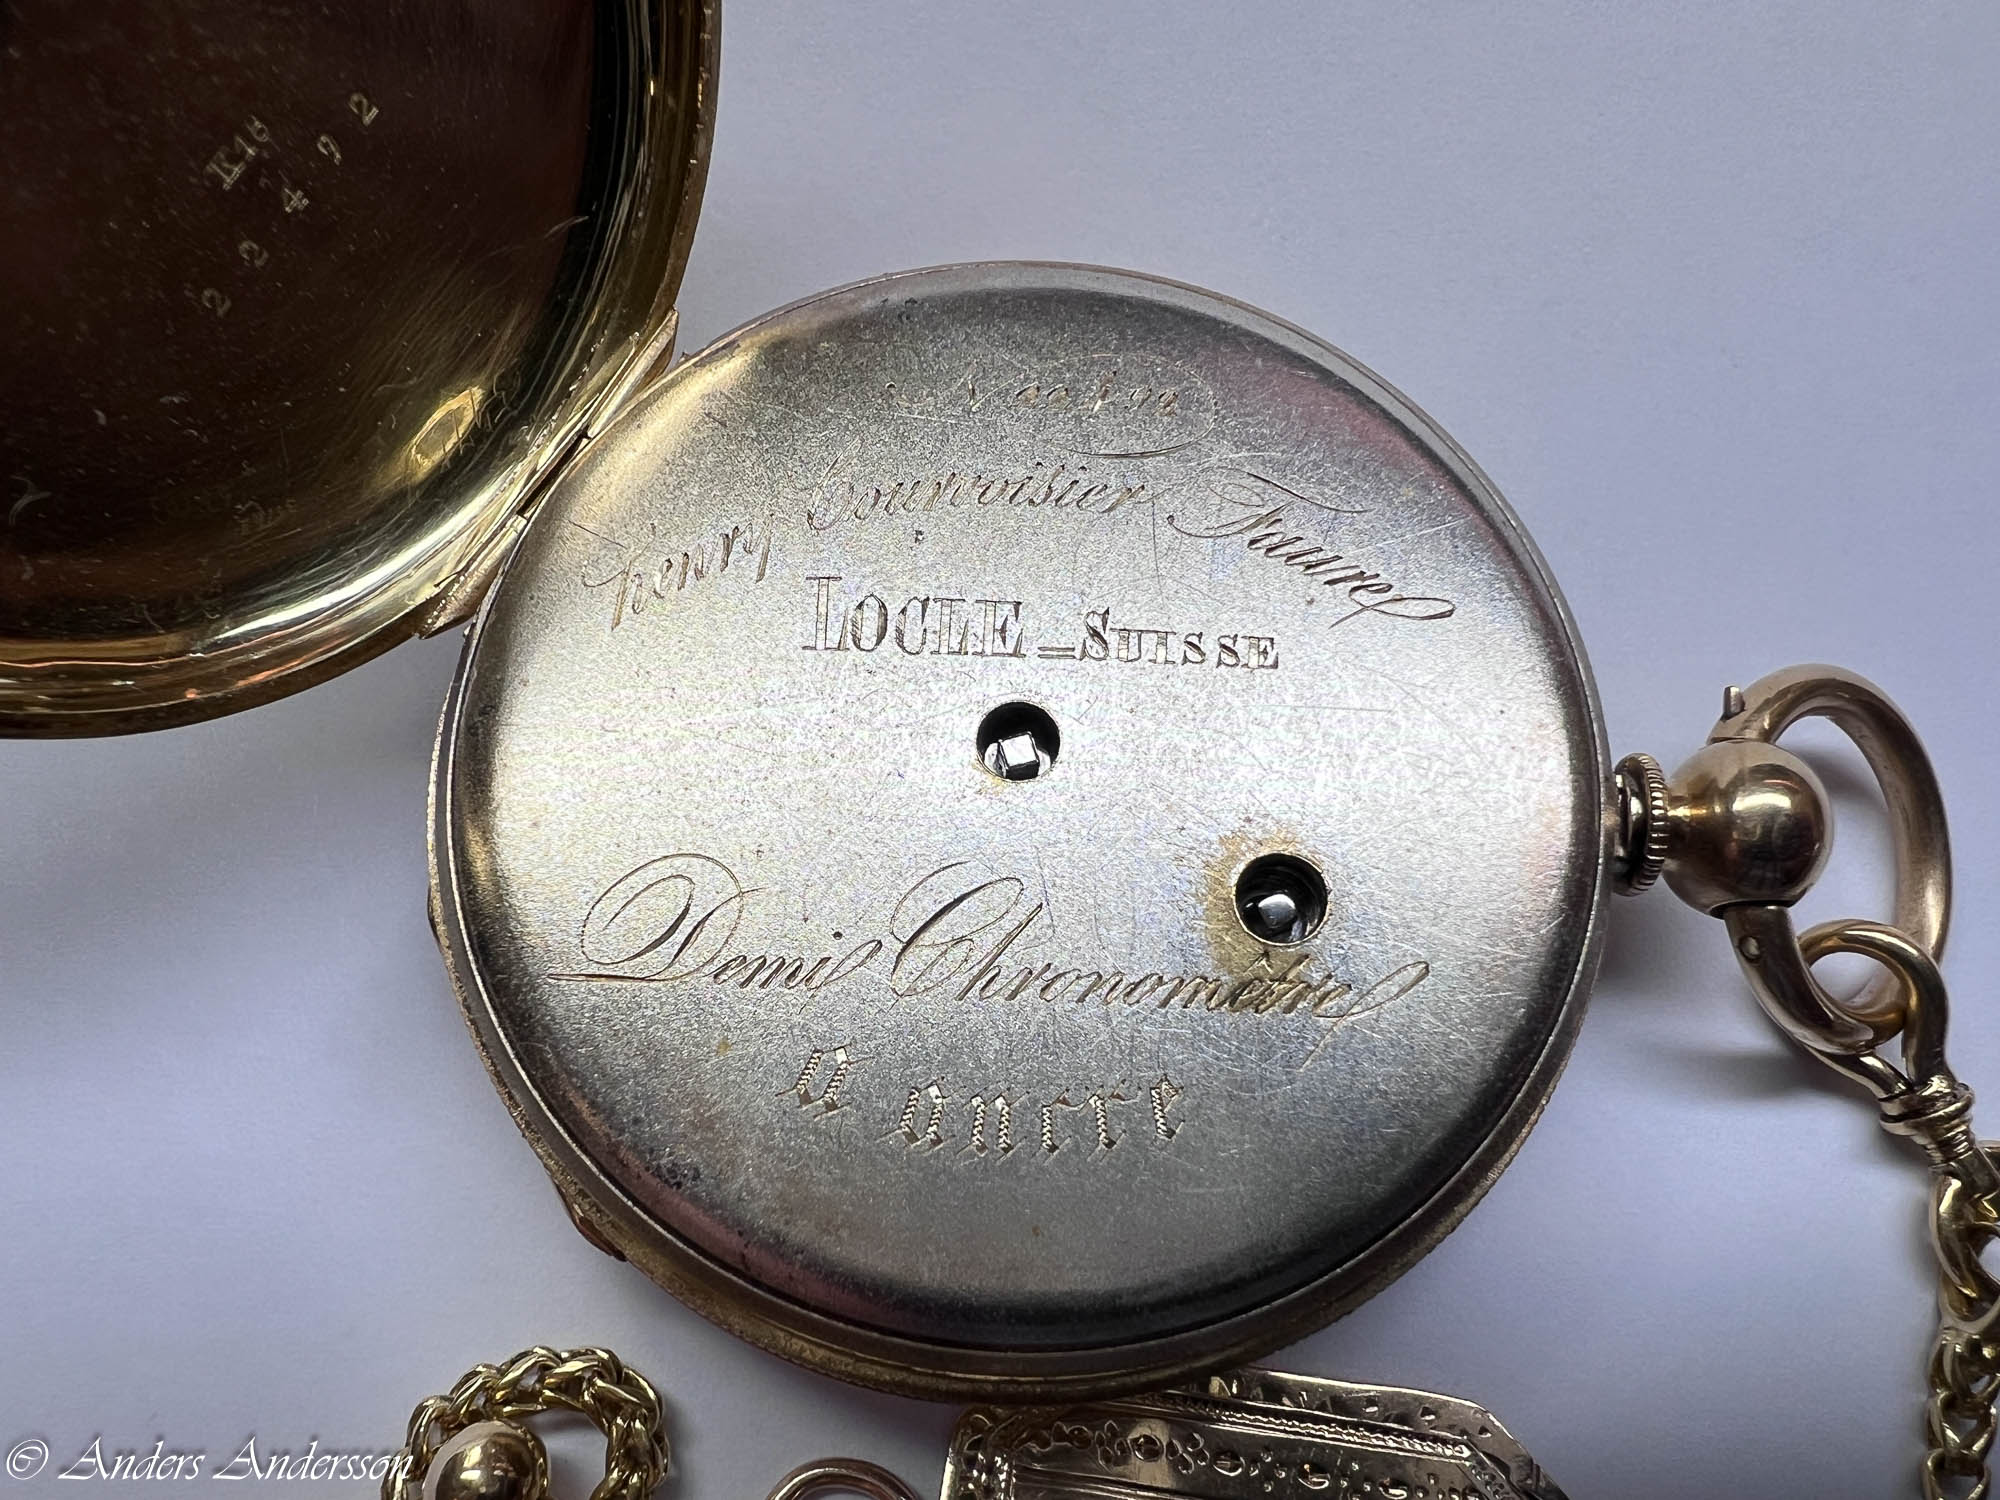
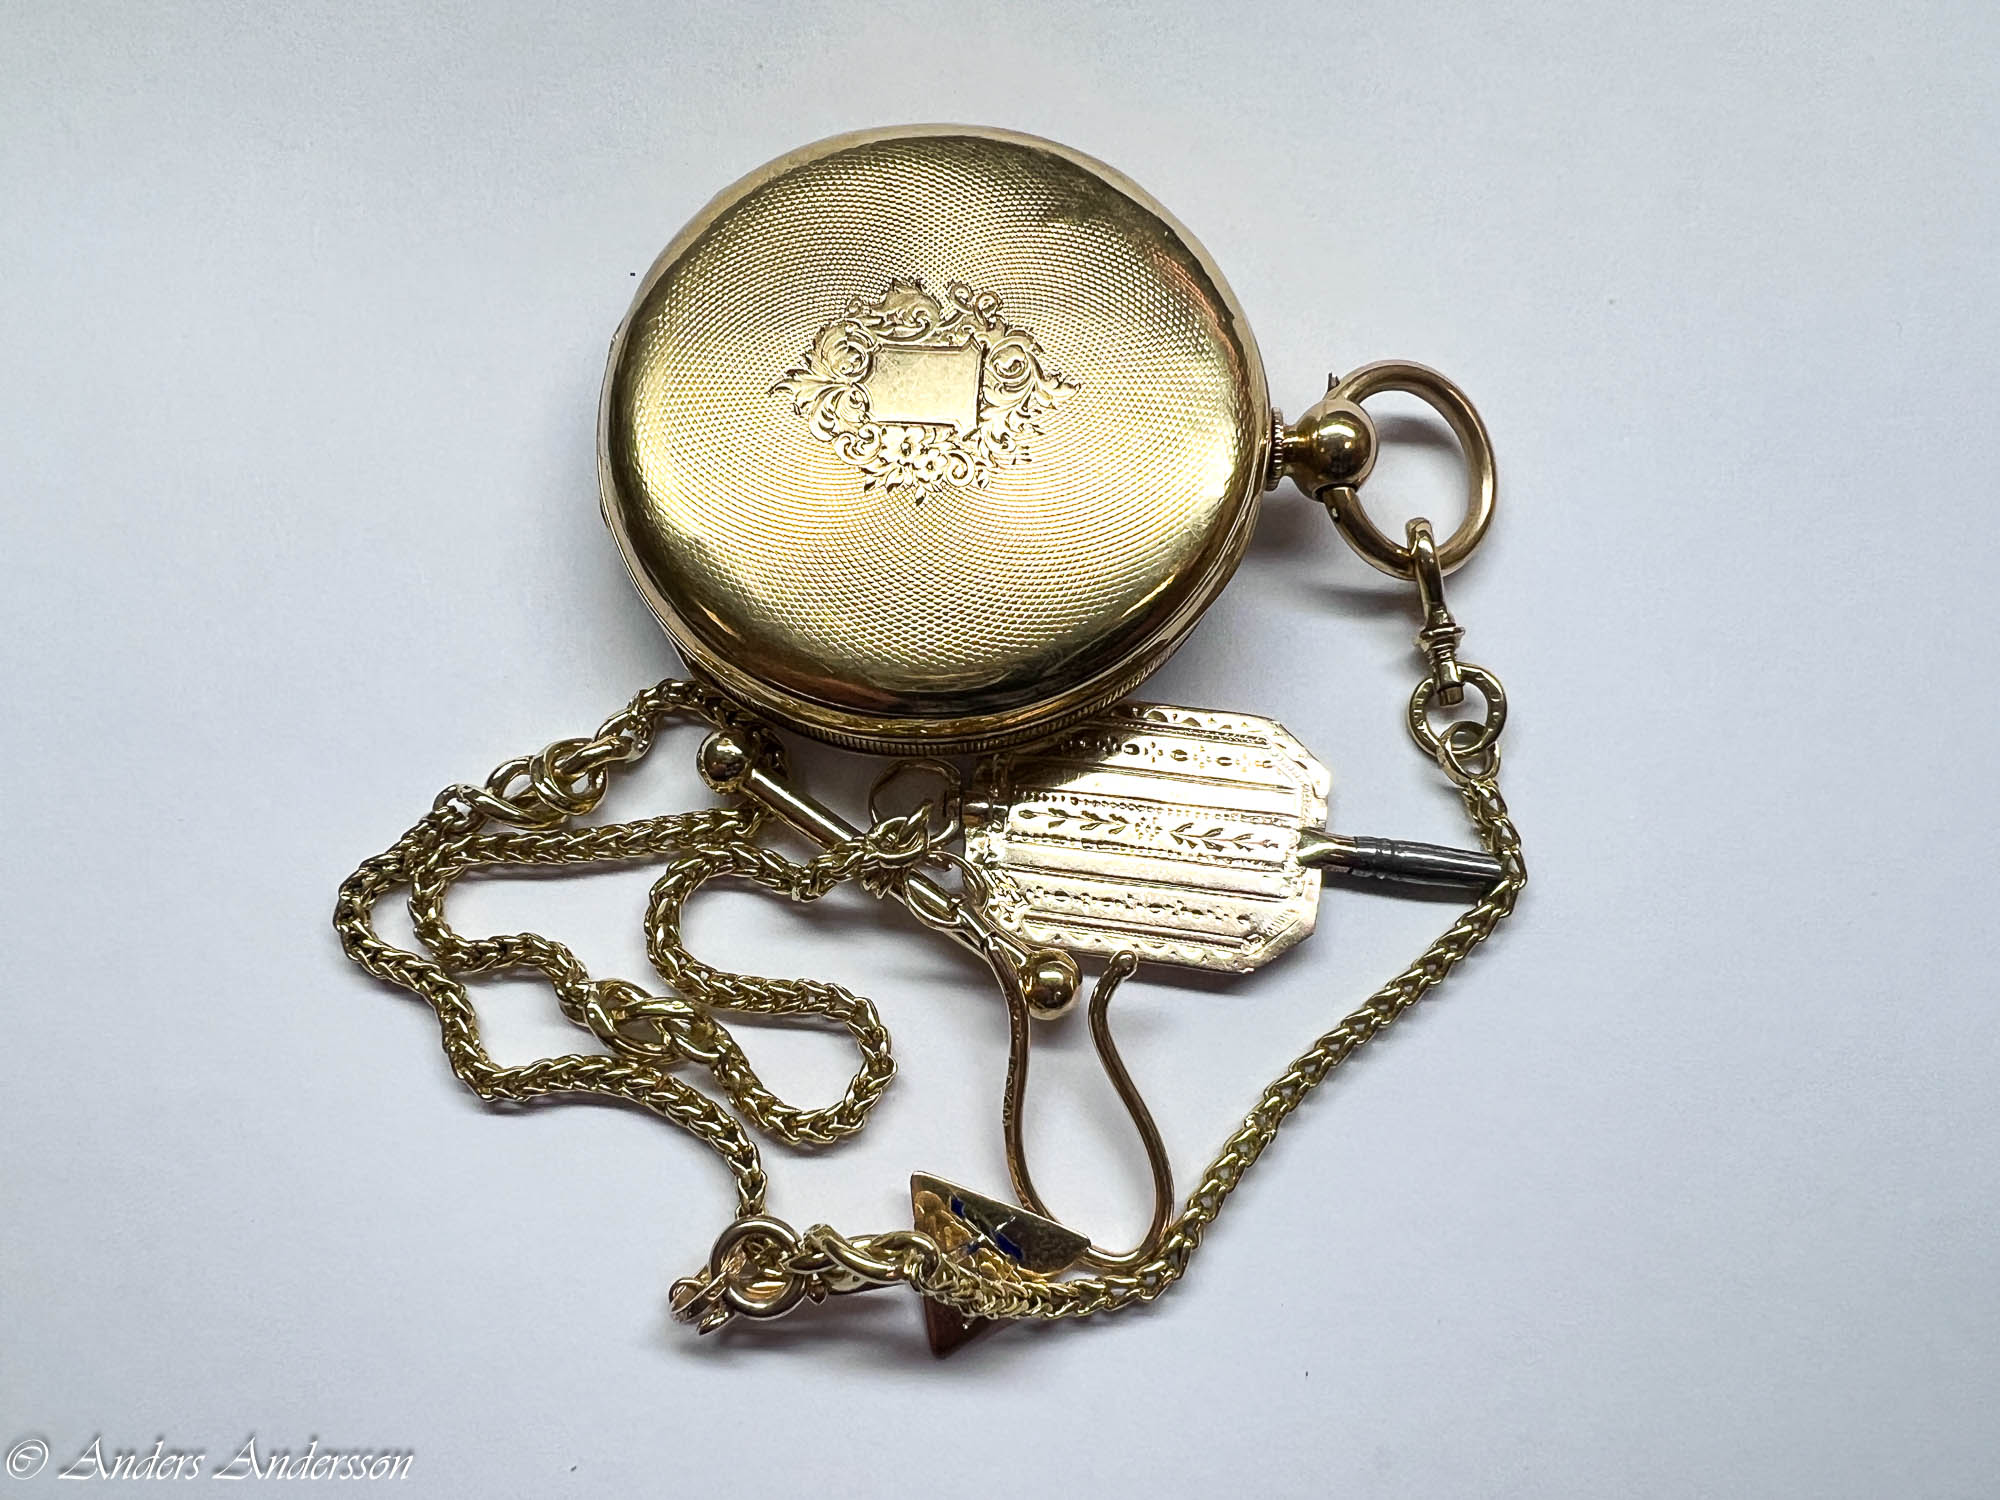
Några rader om Henry Courvoisier Faure:
Henry Courvoisier föddes i Le Locle 1767 som son till David Courvoisier (1726–1789) och Lydie Courvoisier (född Houriet). Vid den tiden drev David firman Courvoisier & Fils och blev senare affärspartner till Jacques-Frédéric Houriet i företaget Courvoisier & Houriet.
Henry var bror till Lydie Courvoisier, som var gift med Philippe Henri DuBois (Sandoz) – son till Philippe Du Bois, ägare av firman Ph. Du Bois & Fils. Henrys bror, Charles-François Courvoisier, arbetade tillsammans med sin far och etablerade företagets filial i Nederländerna.
Han finns upptagen som ”Heinrich Courvoisier” i den första volymen från 1815 av *Addressbuch der jetzt bestehenden Kaufleute und Fabrikanten in Europa* (Förteckning över verksamma köpmän och tillverkare i Europa). Där nämns även P. DuBois, DuBois & Son (Philippe), Johann Ducrot, bröderna Faure (med handelshus i Amsterdam), Houriet far och son, Heinrich Houriet Sandoz & Comp (Heinrich) samt Johann Heinrich Voumard.
Firman bytte troligen namn till Henry Courvoisier & Co. omkring 1830.
Källa: https://watch-wiki.org/index.php?title=Courvoisier,_Henry
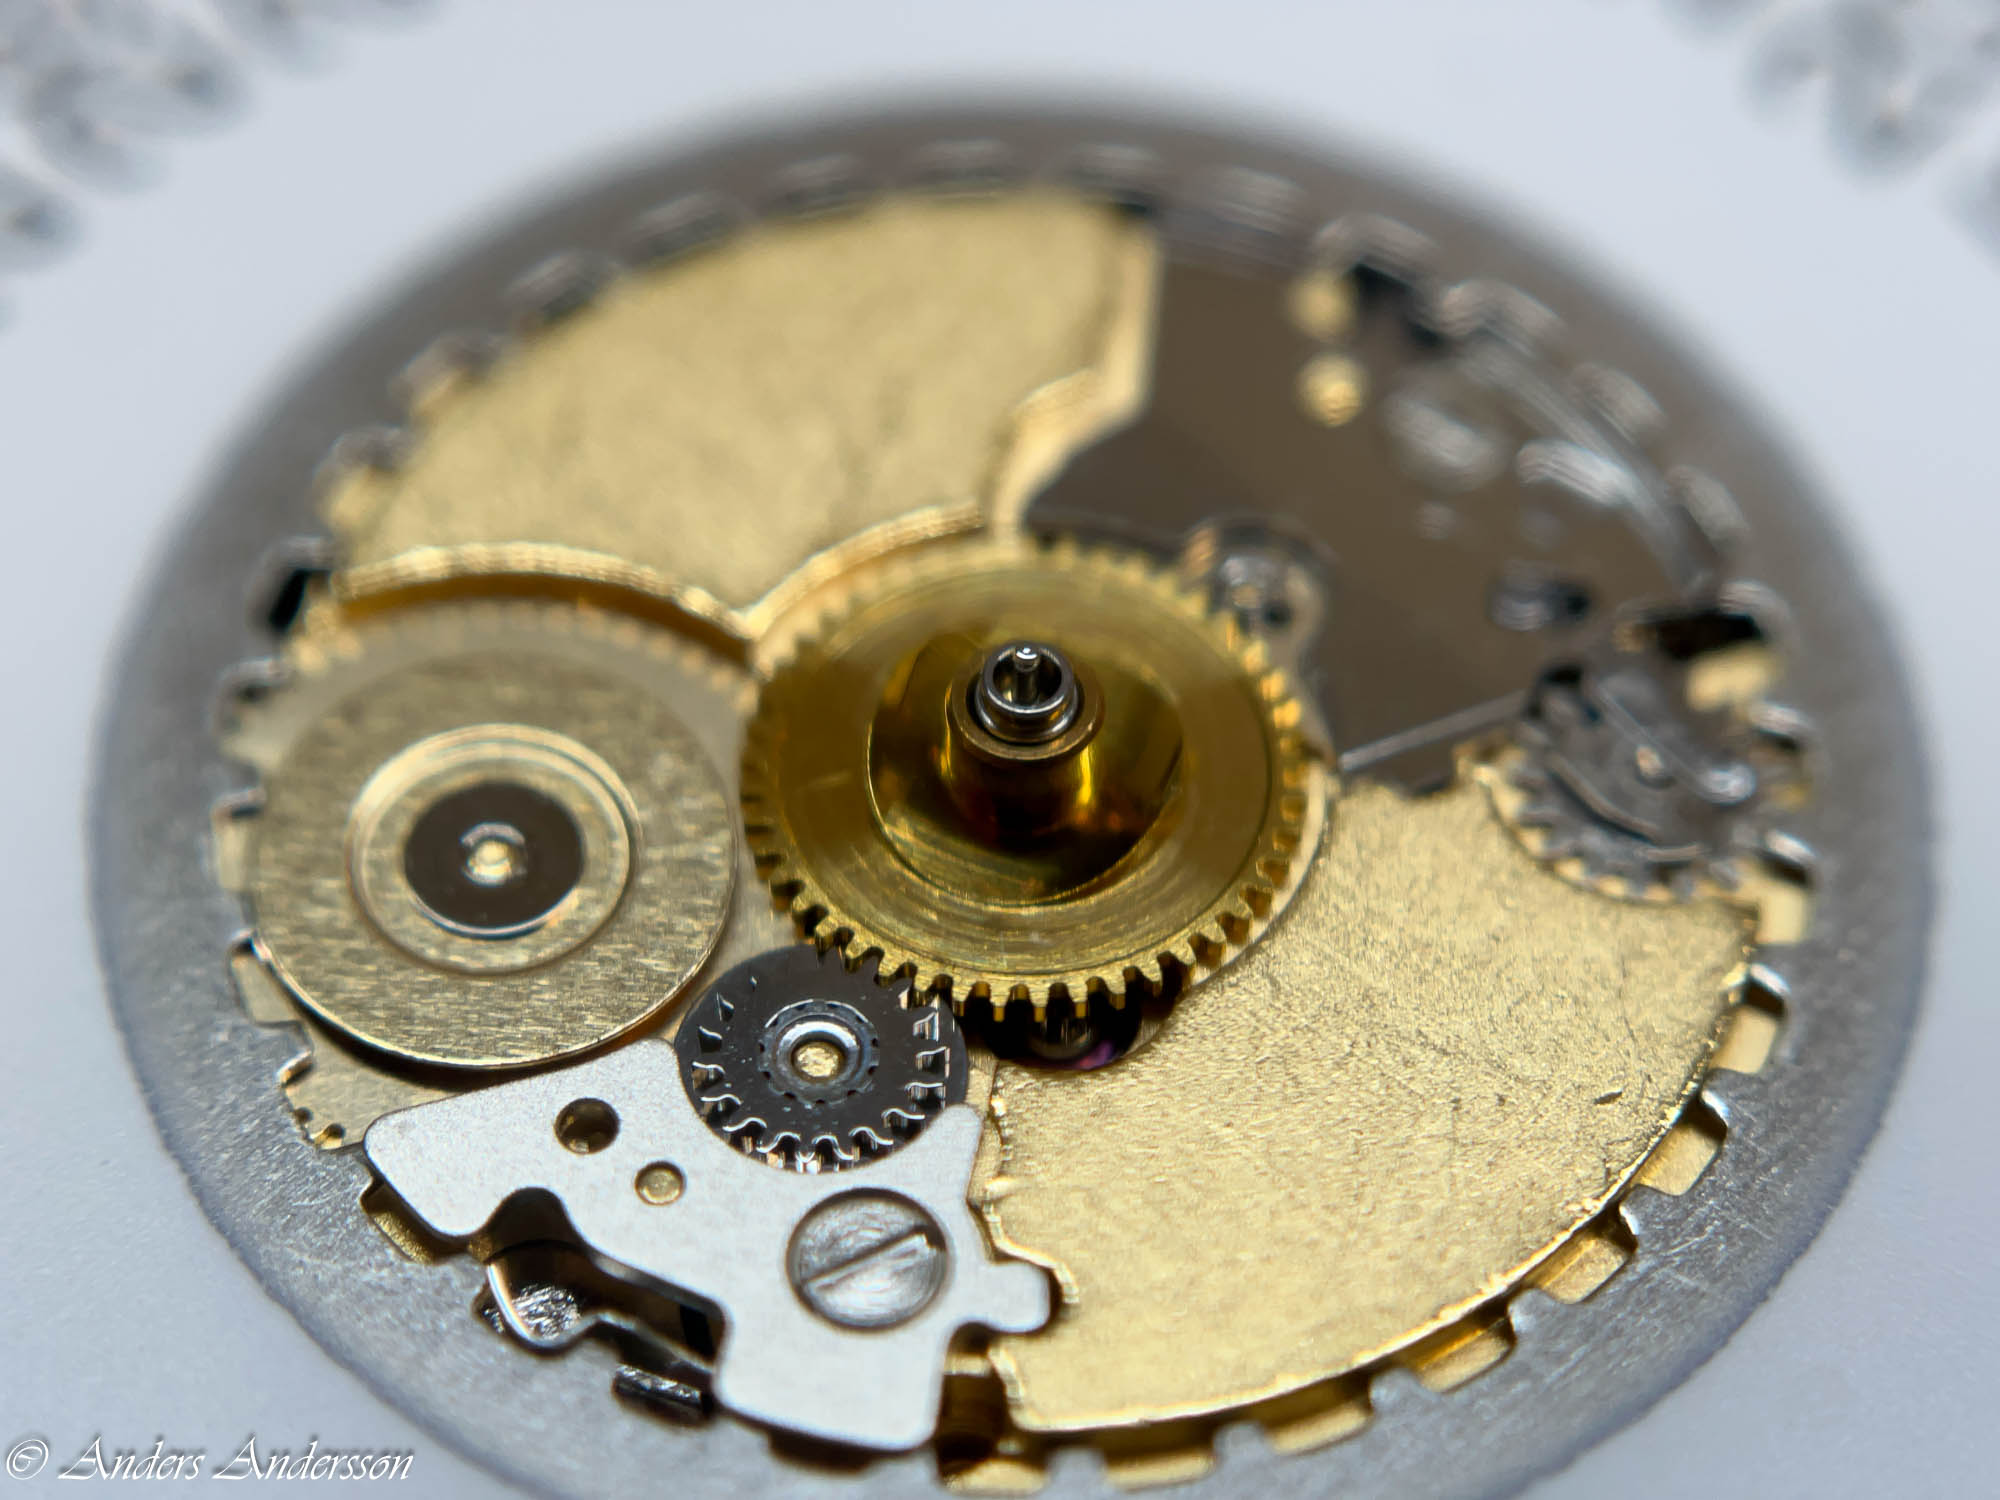


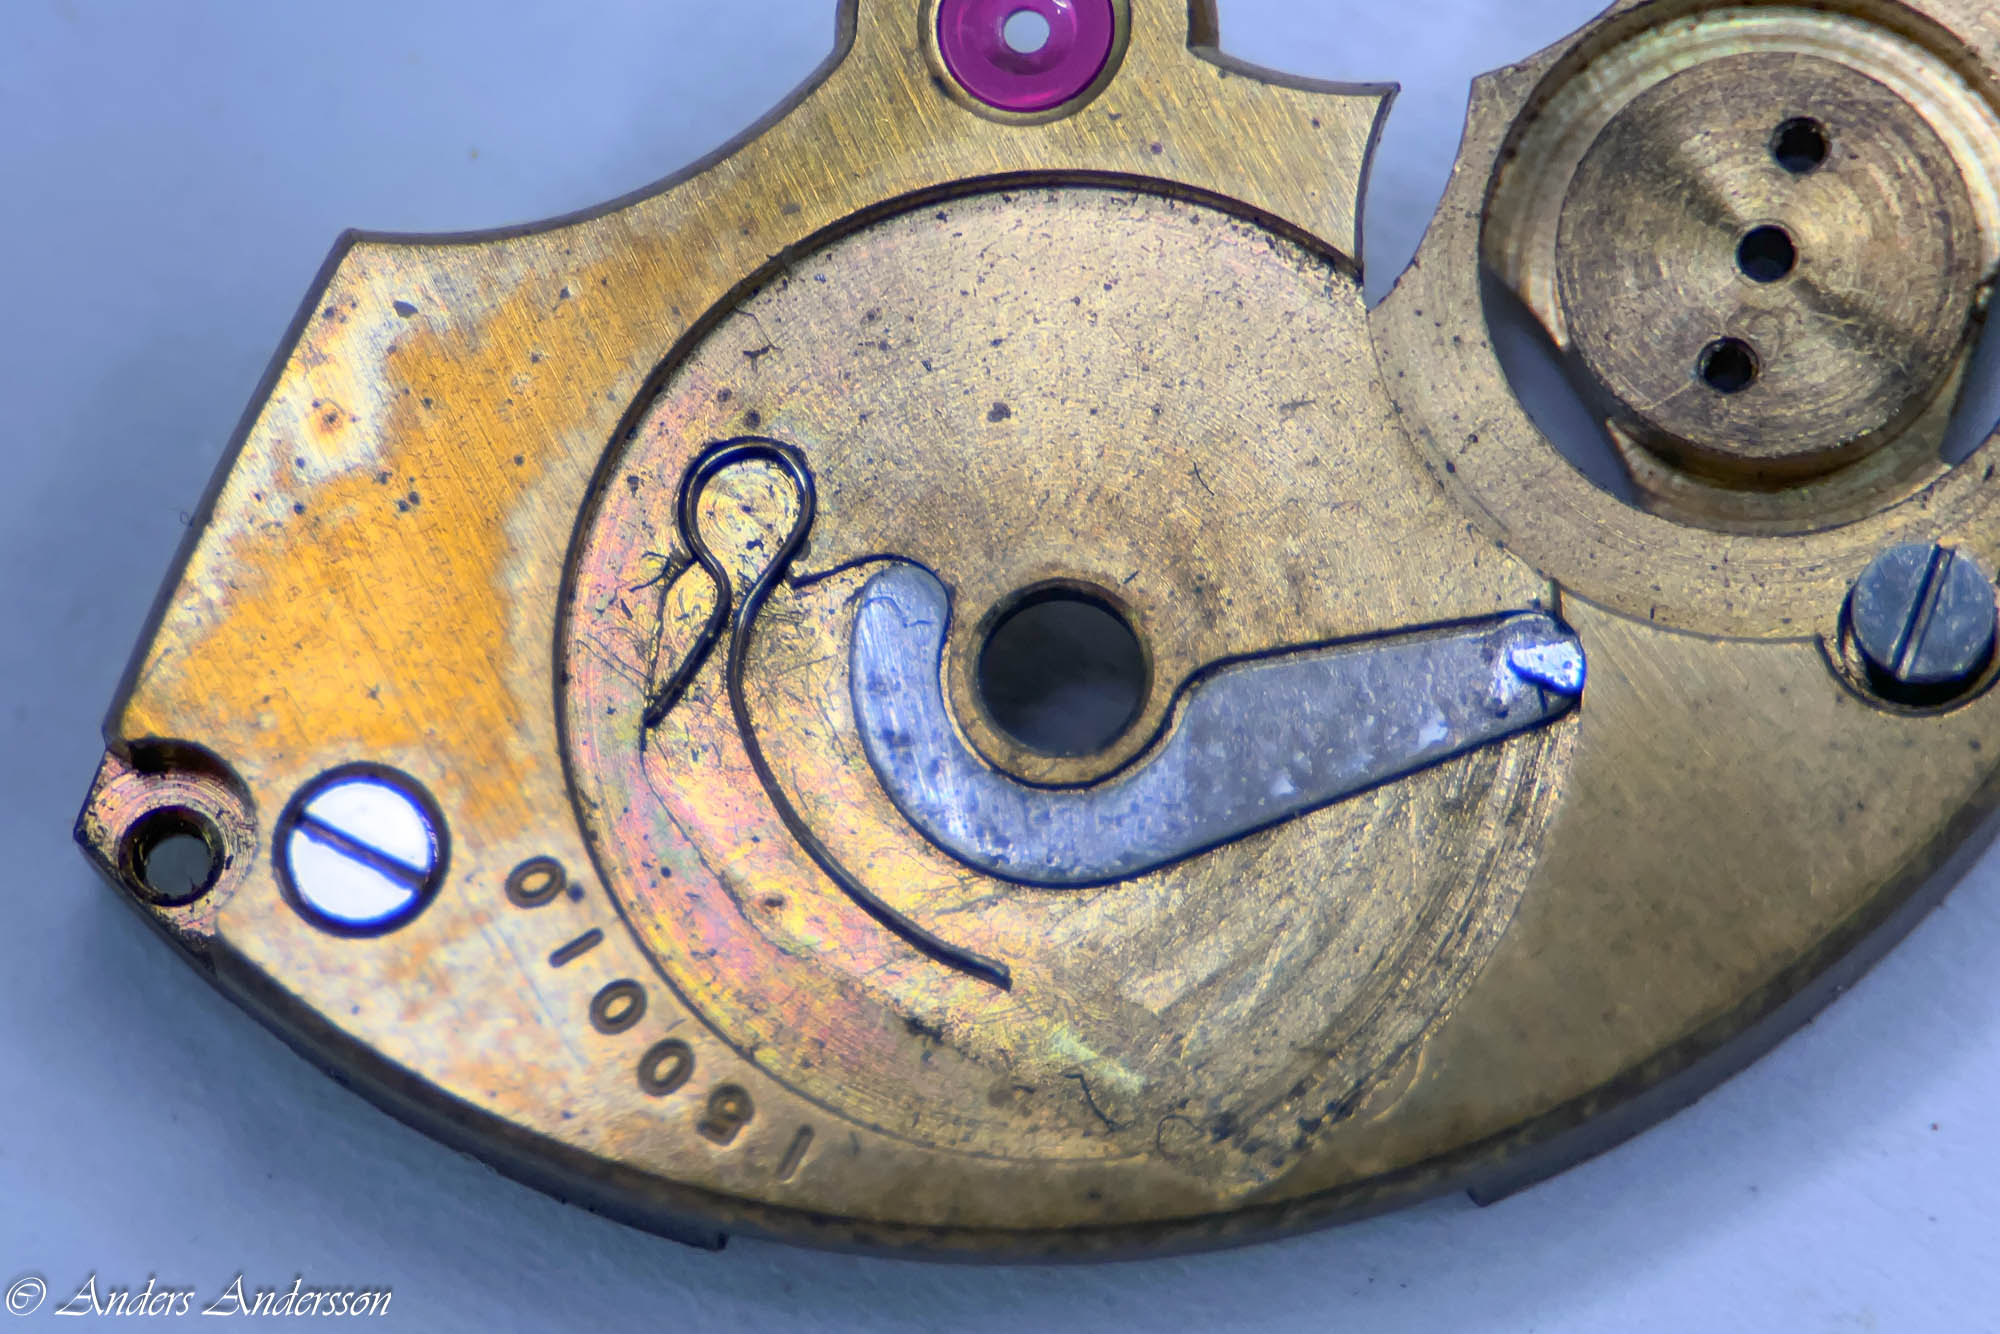
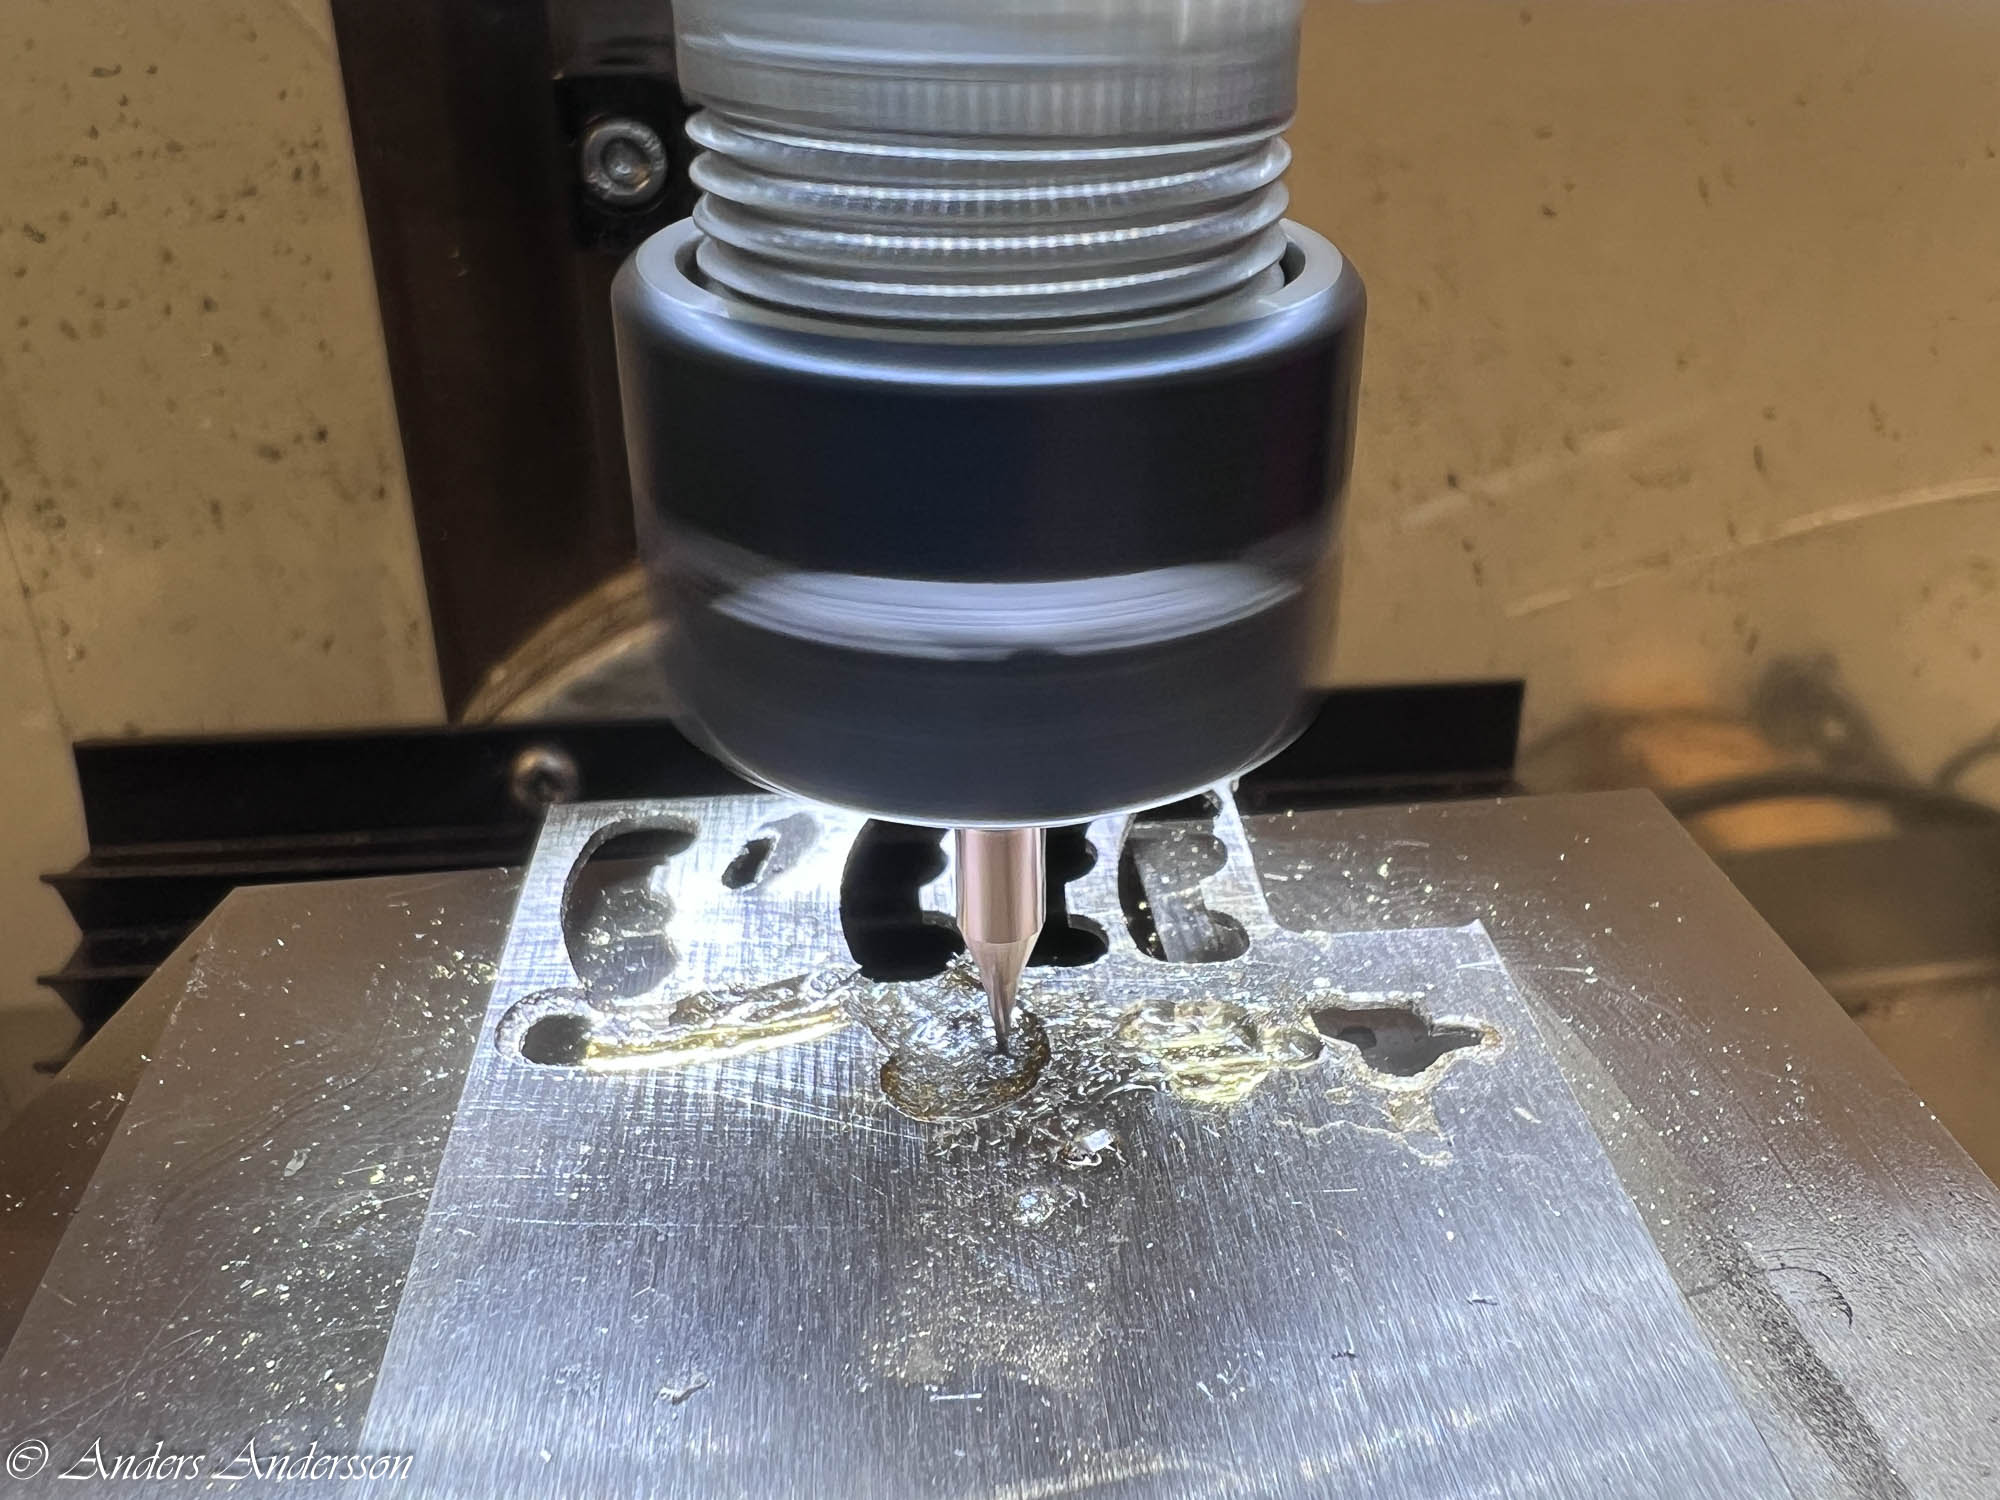
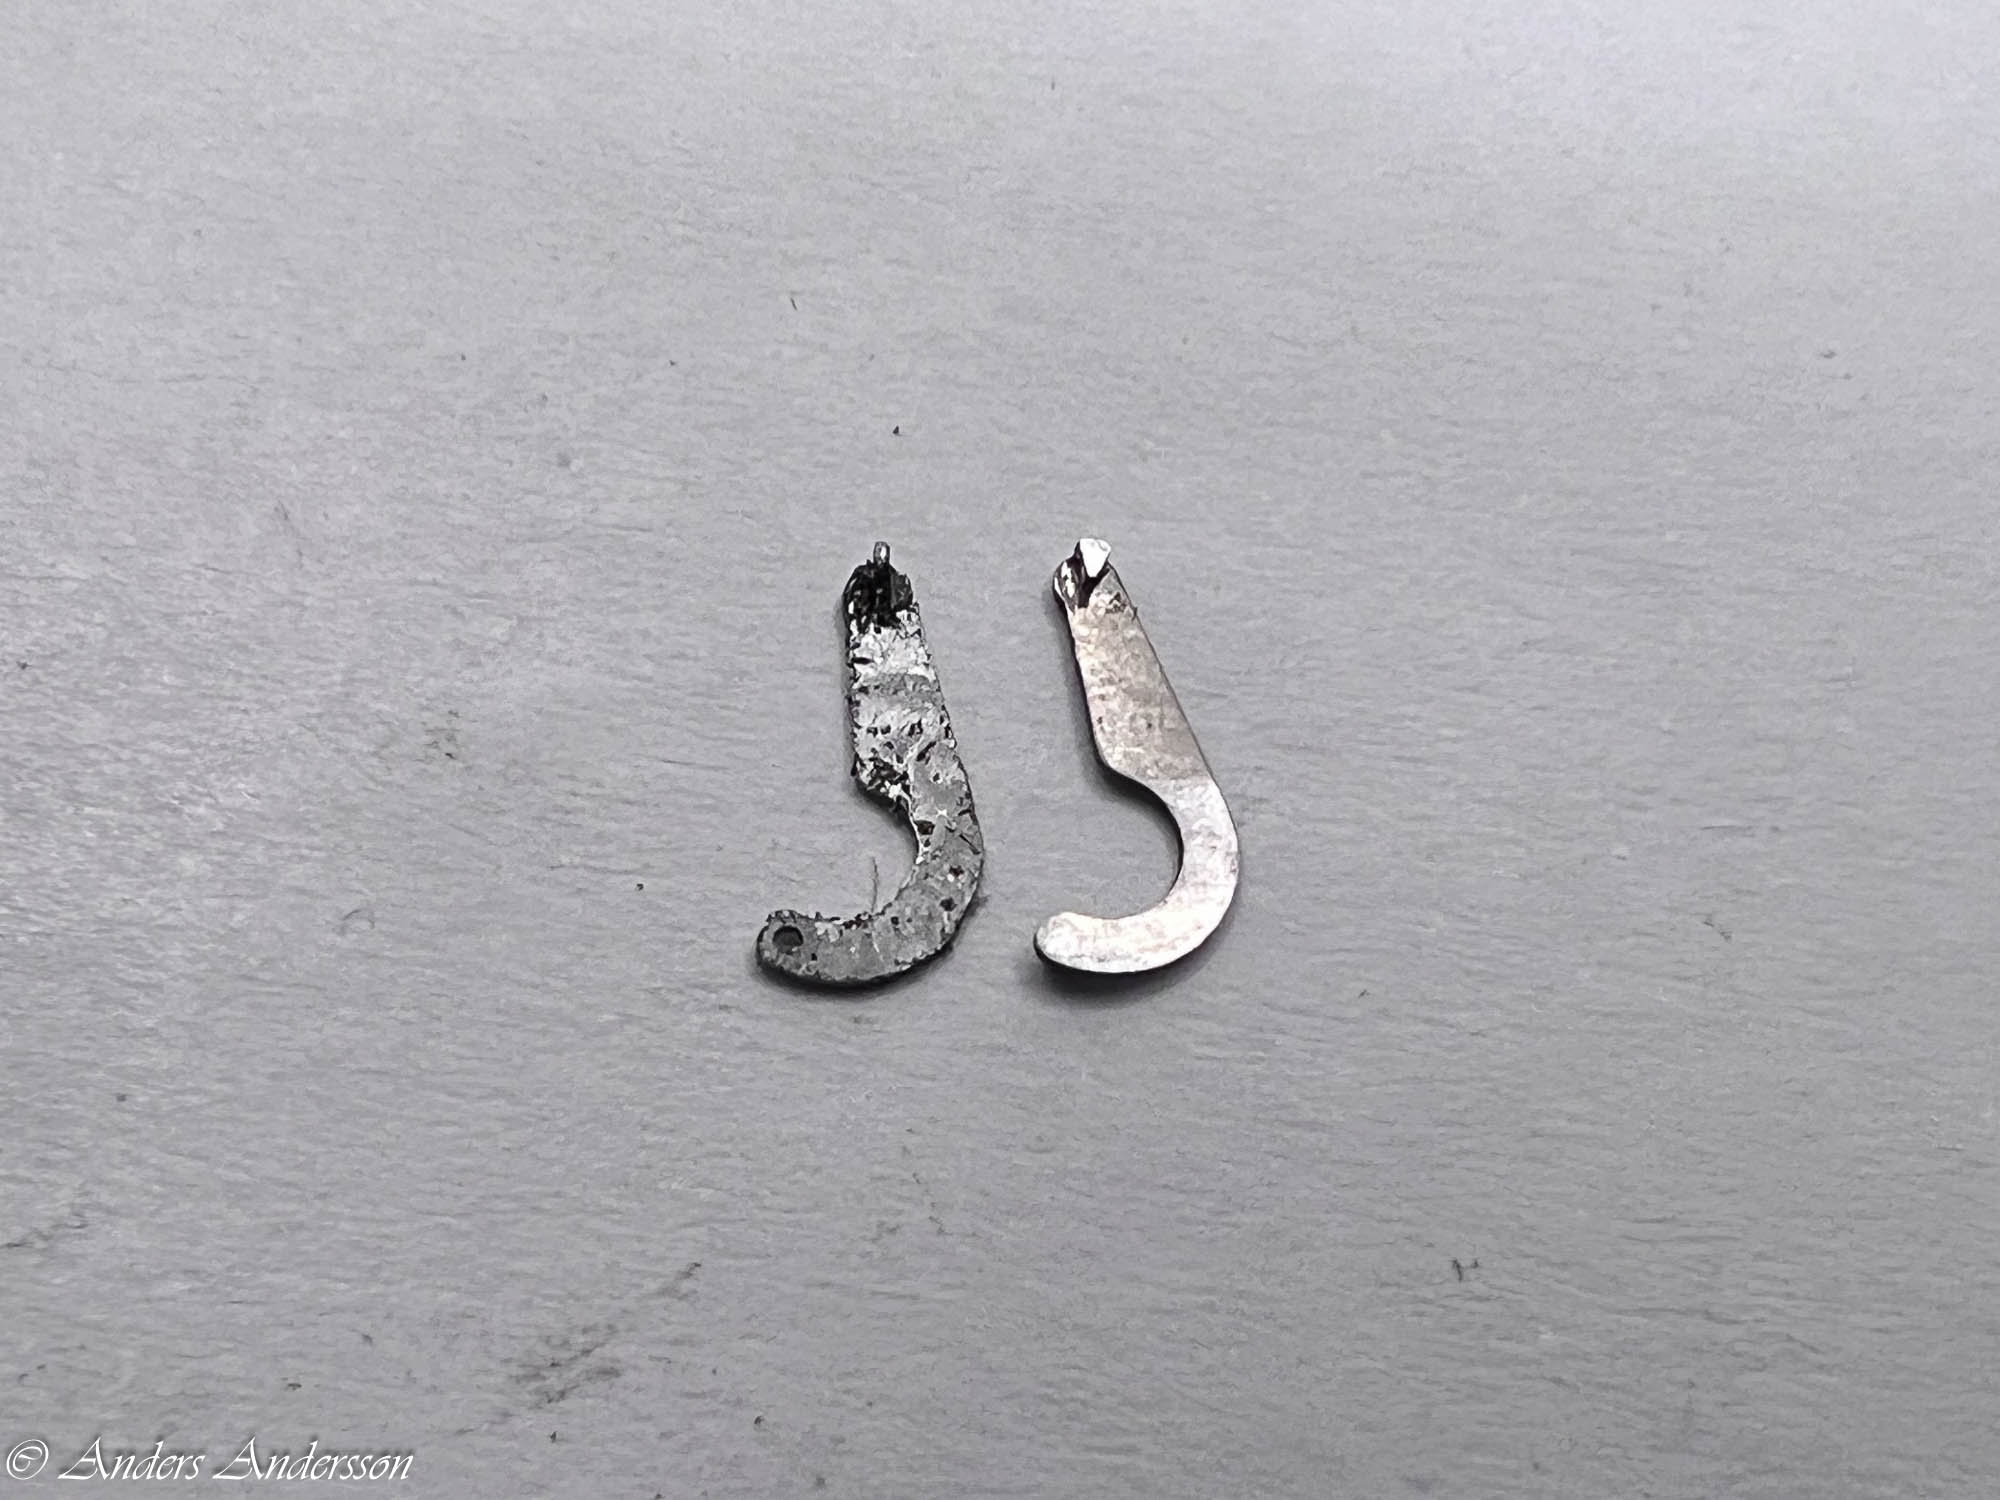
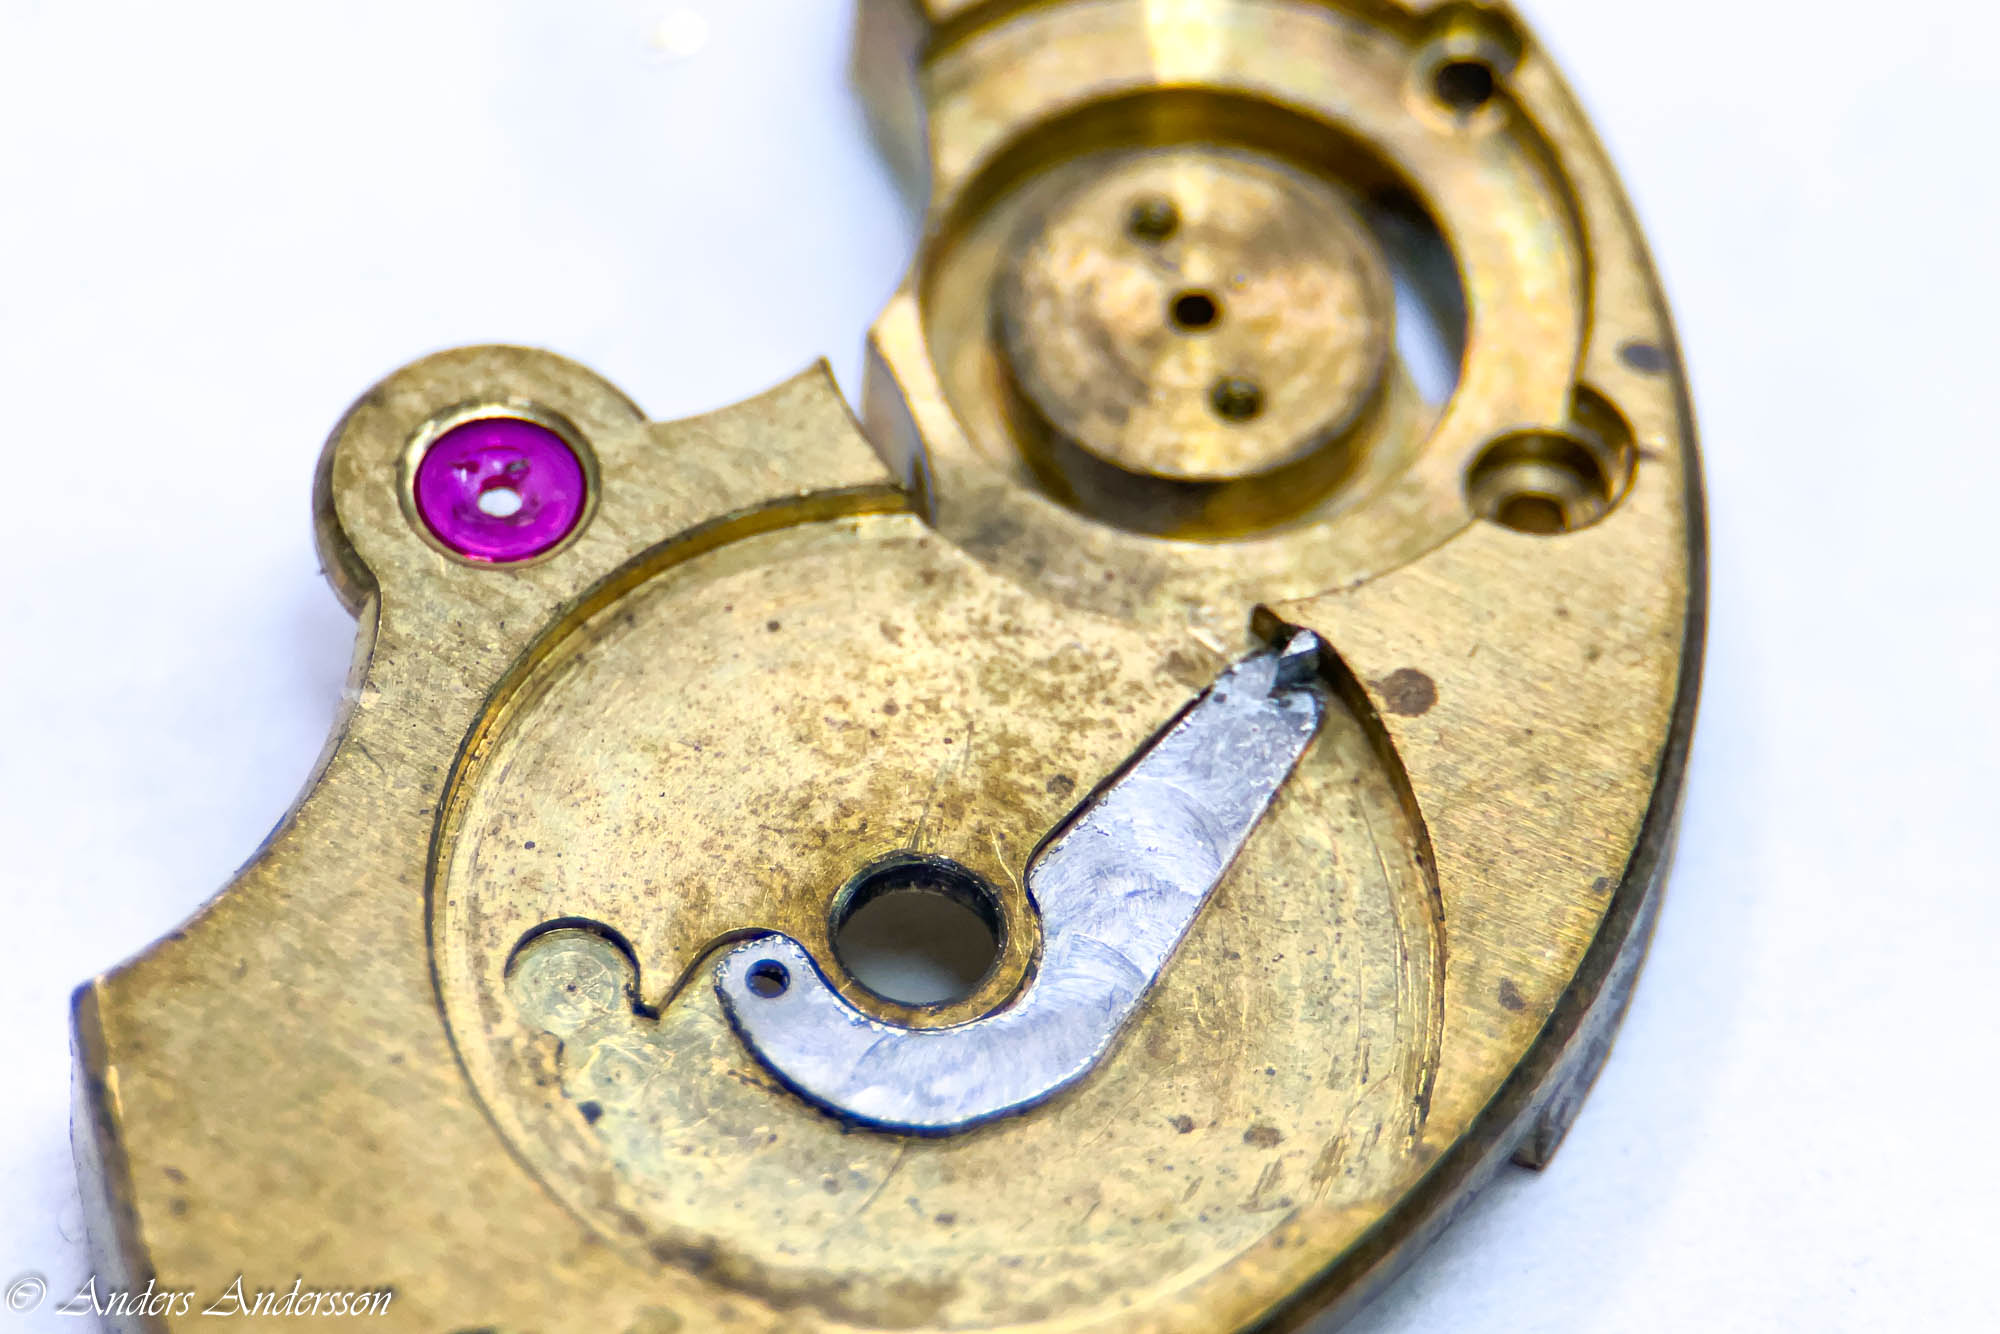
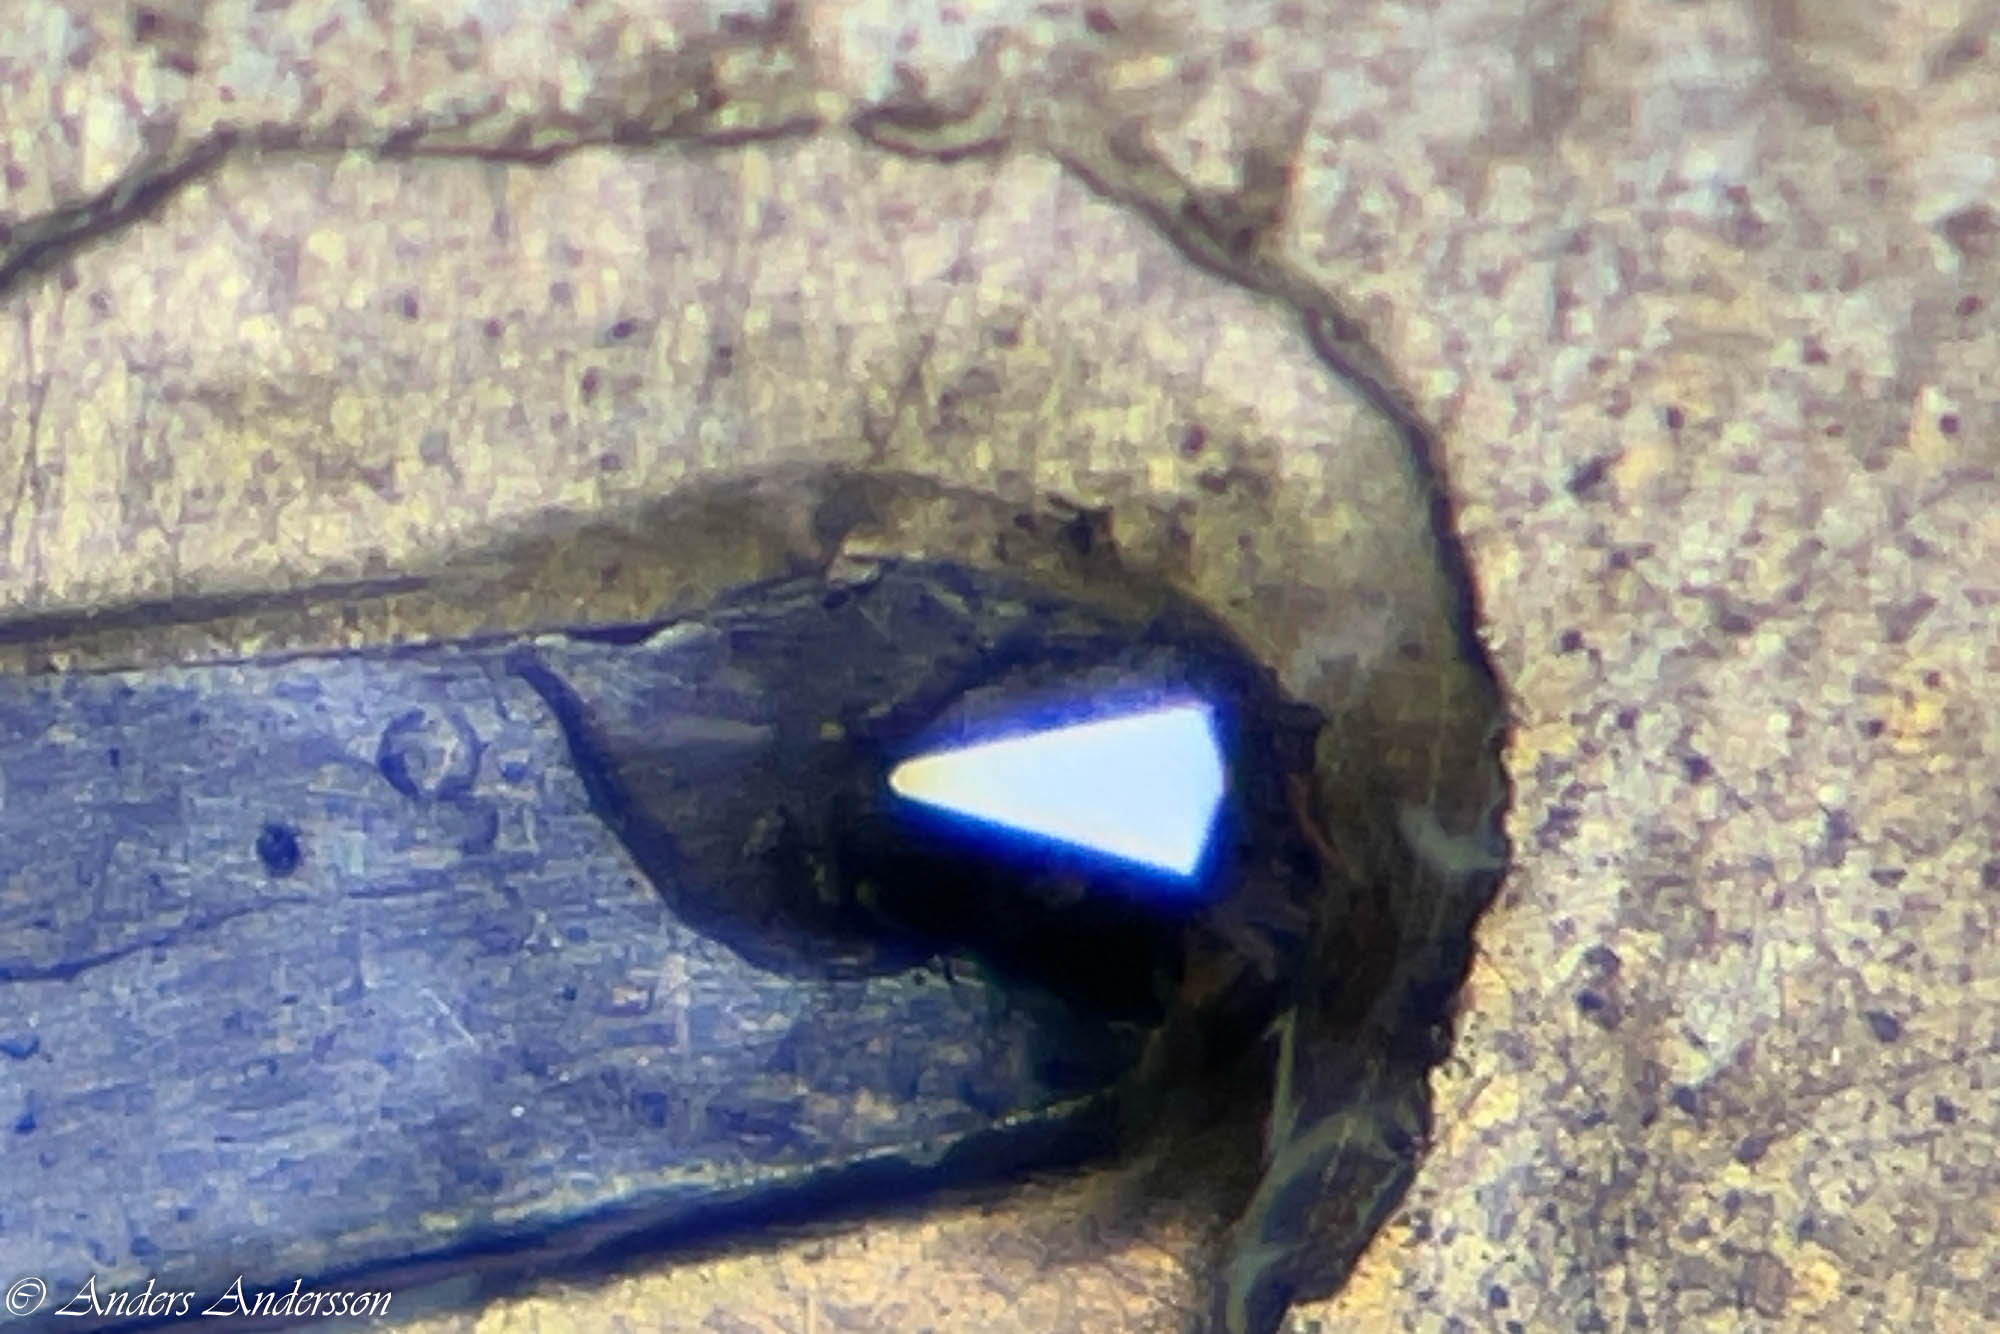
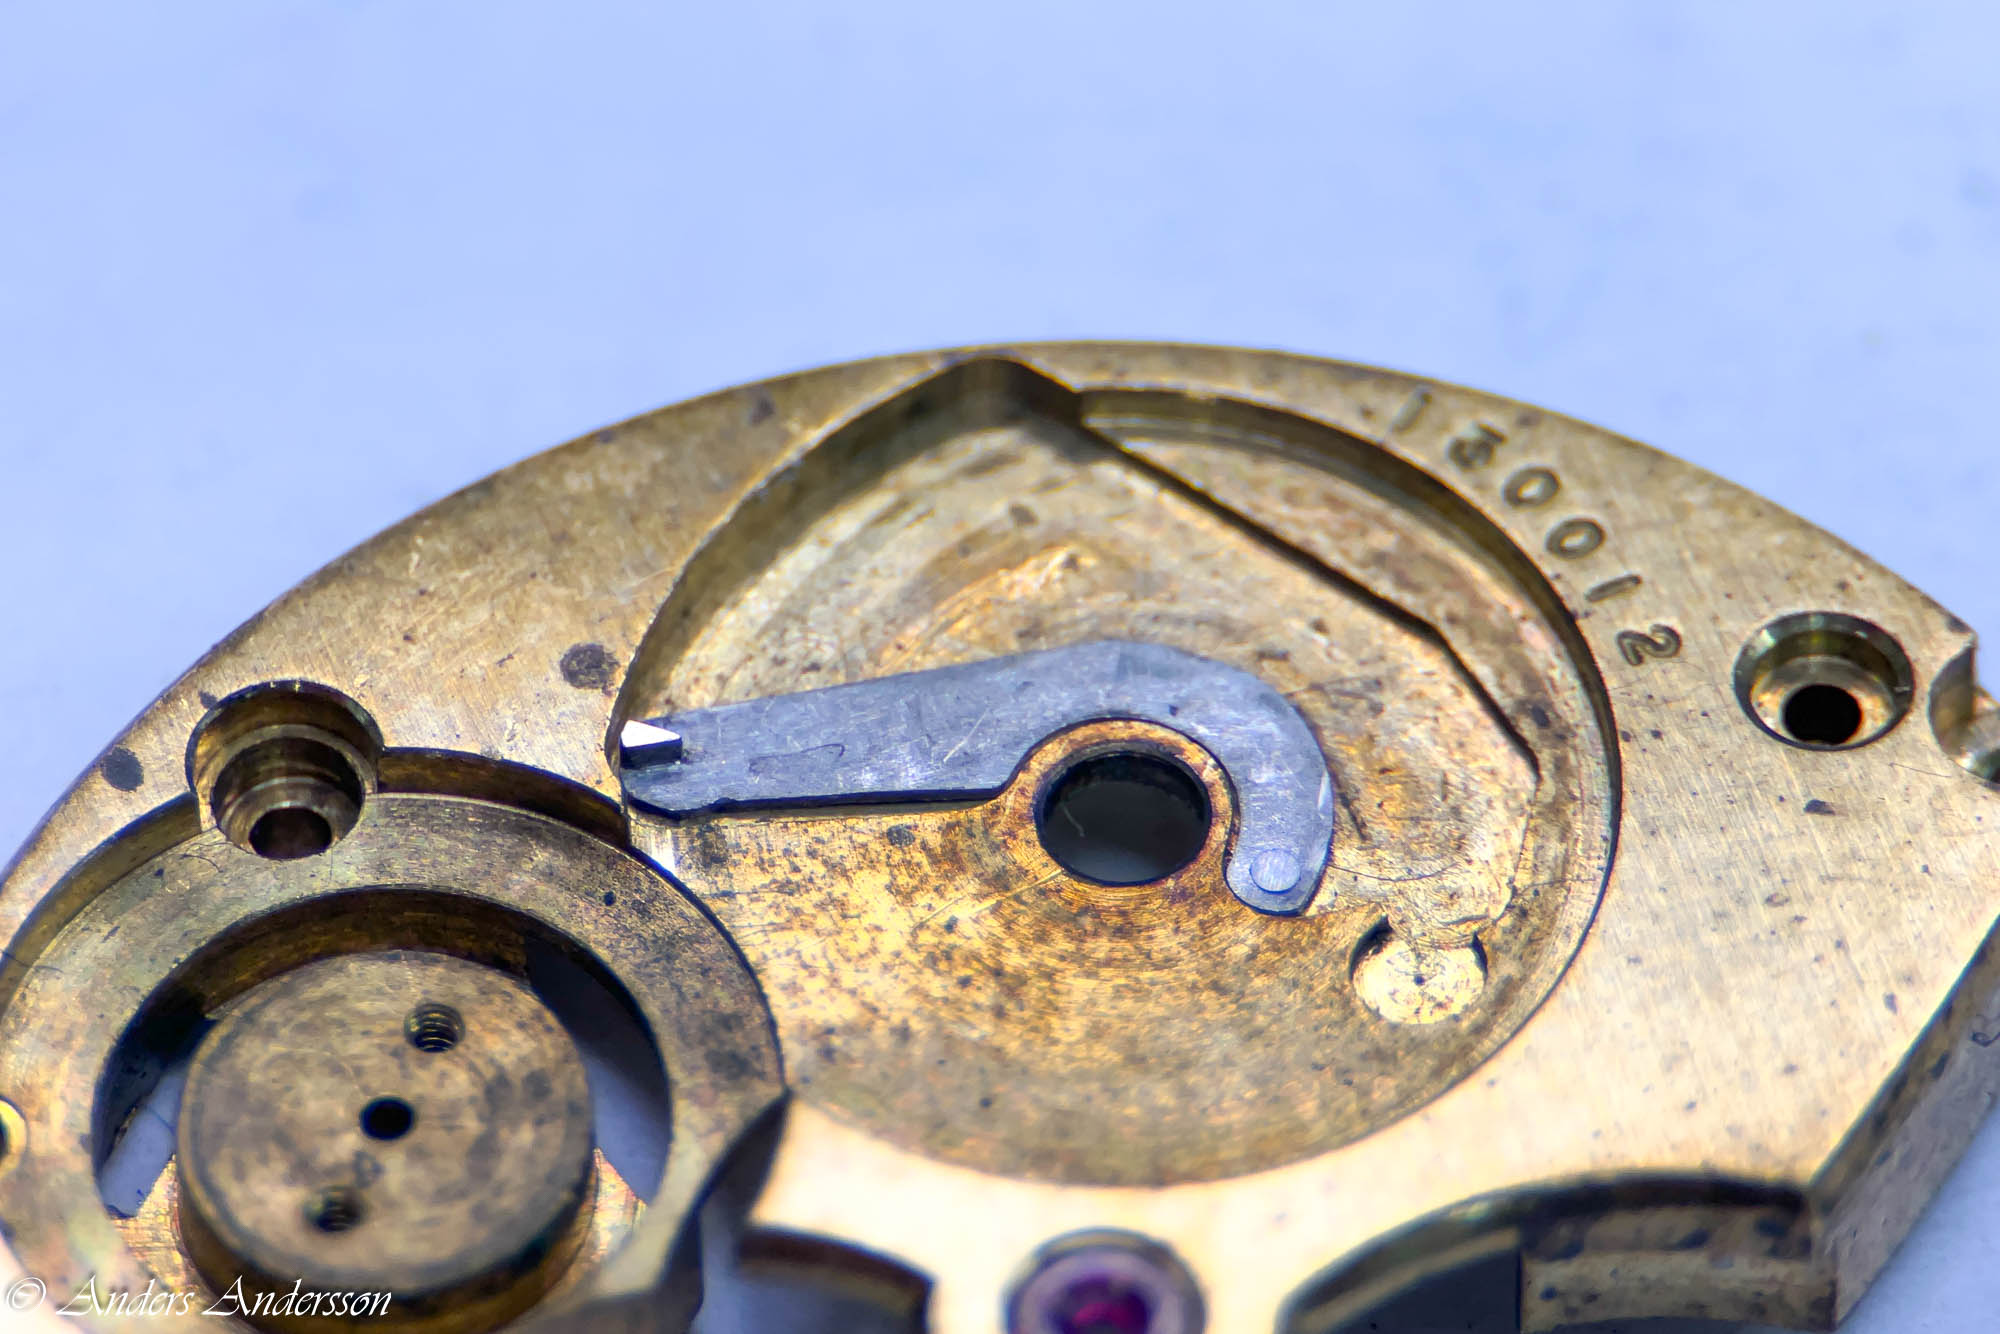
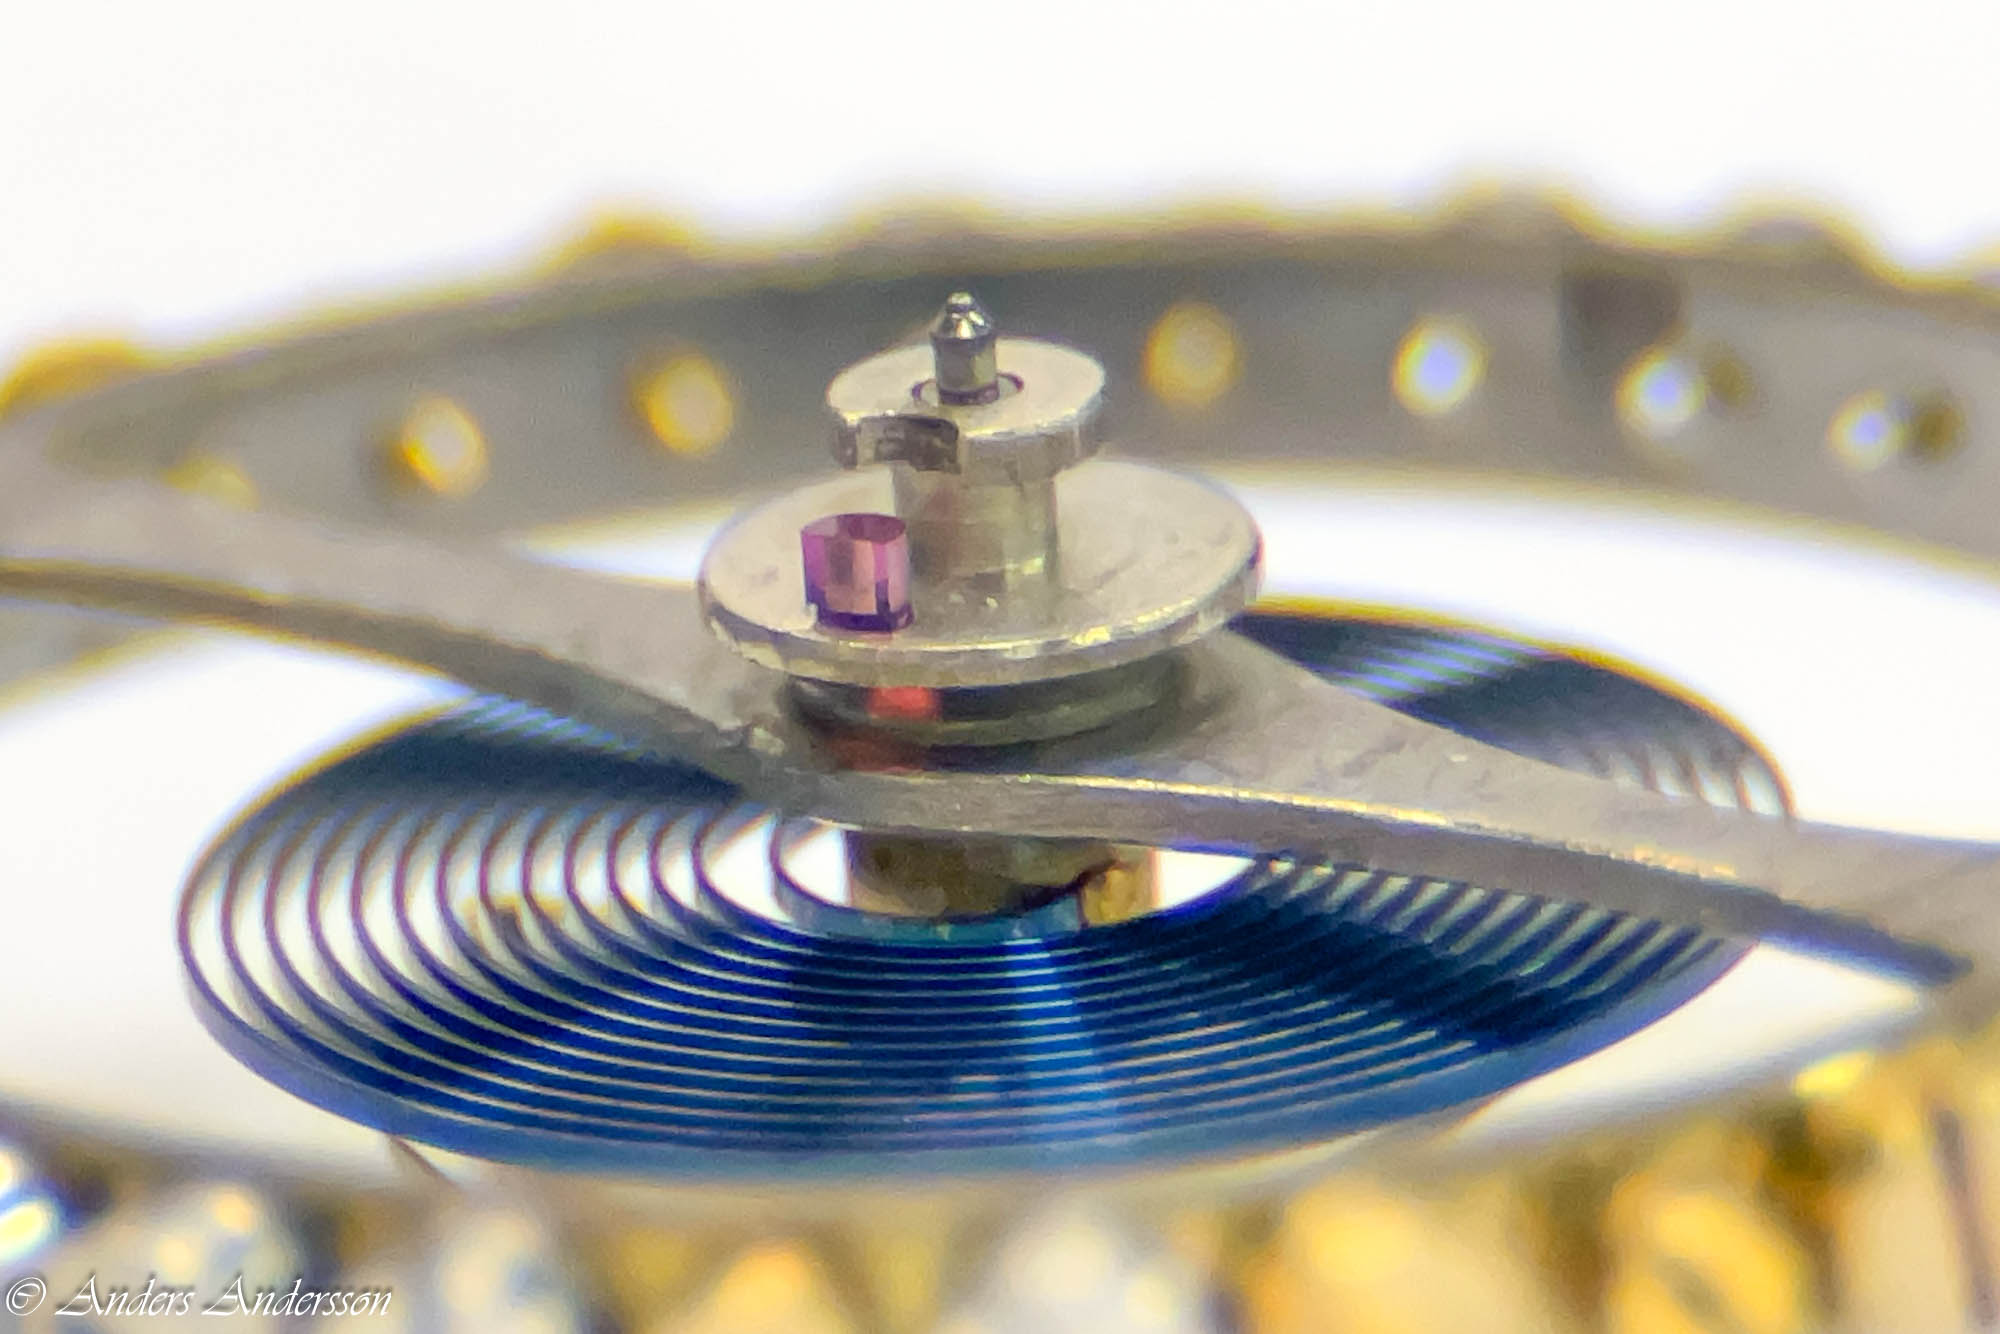
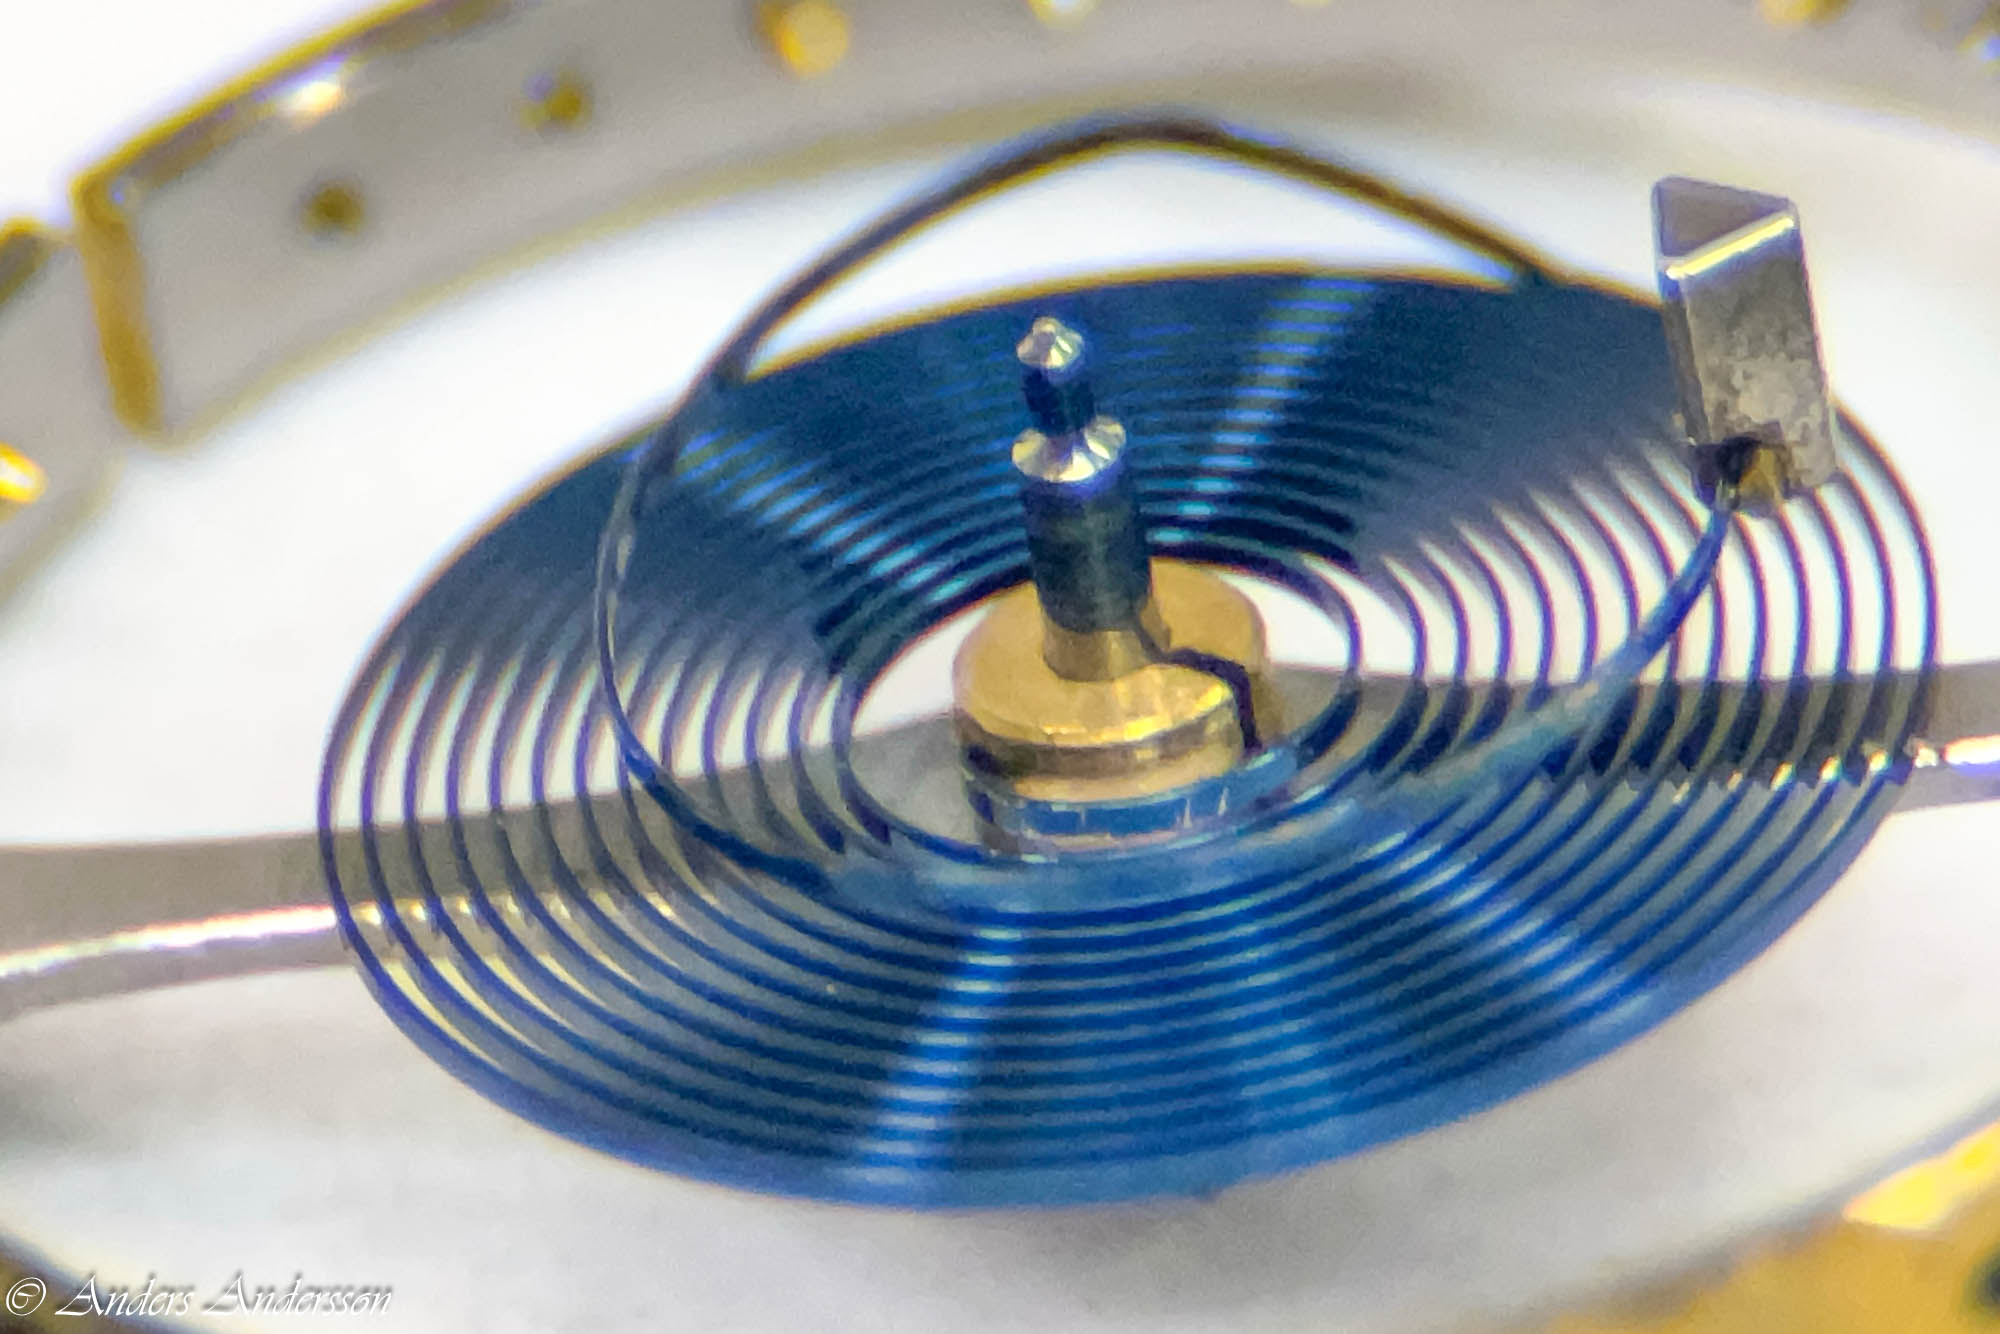
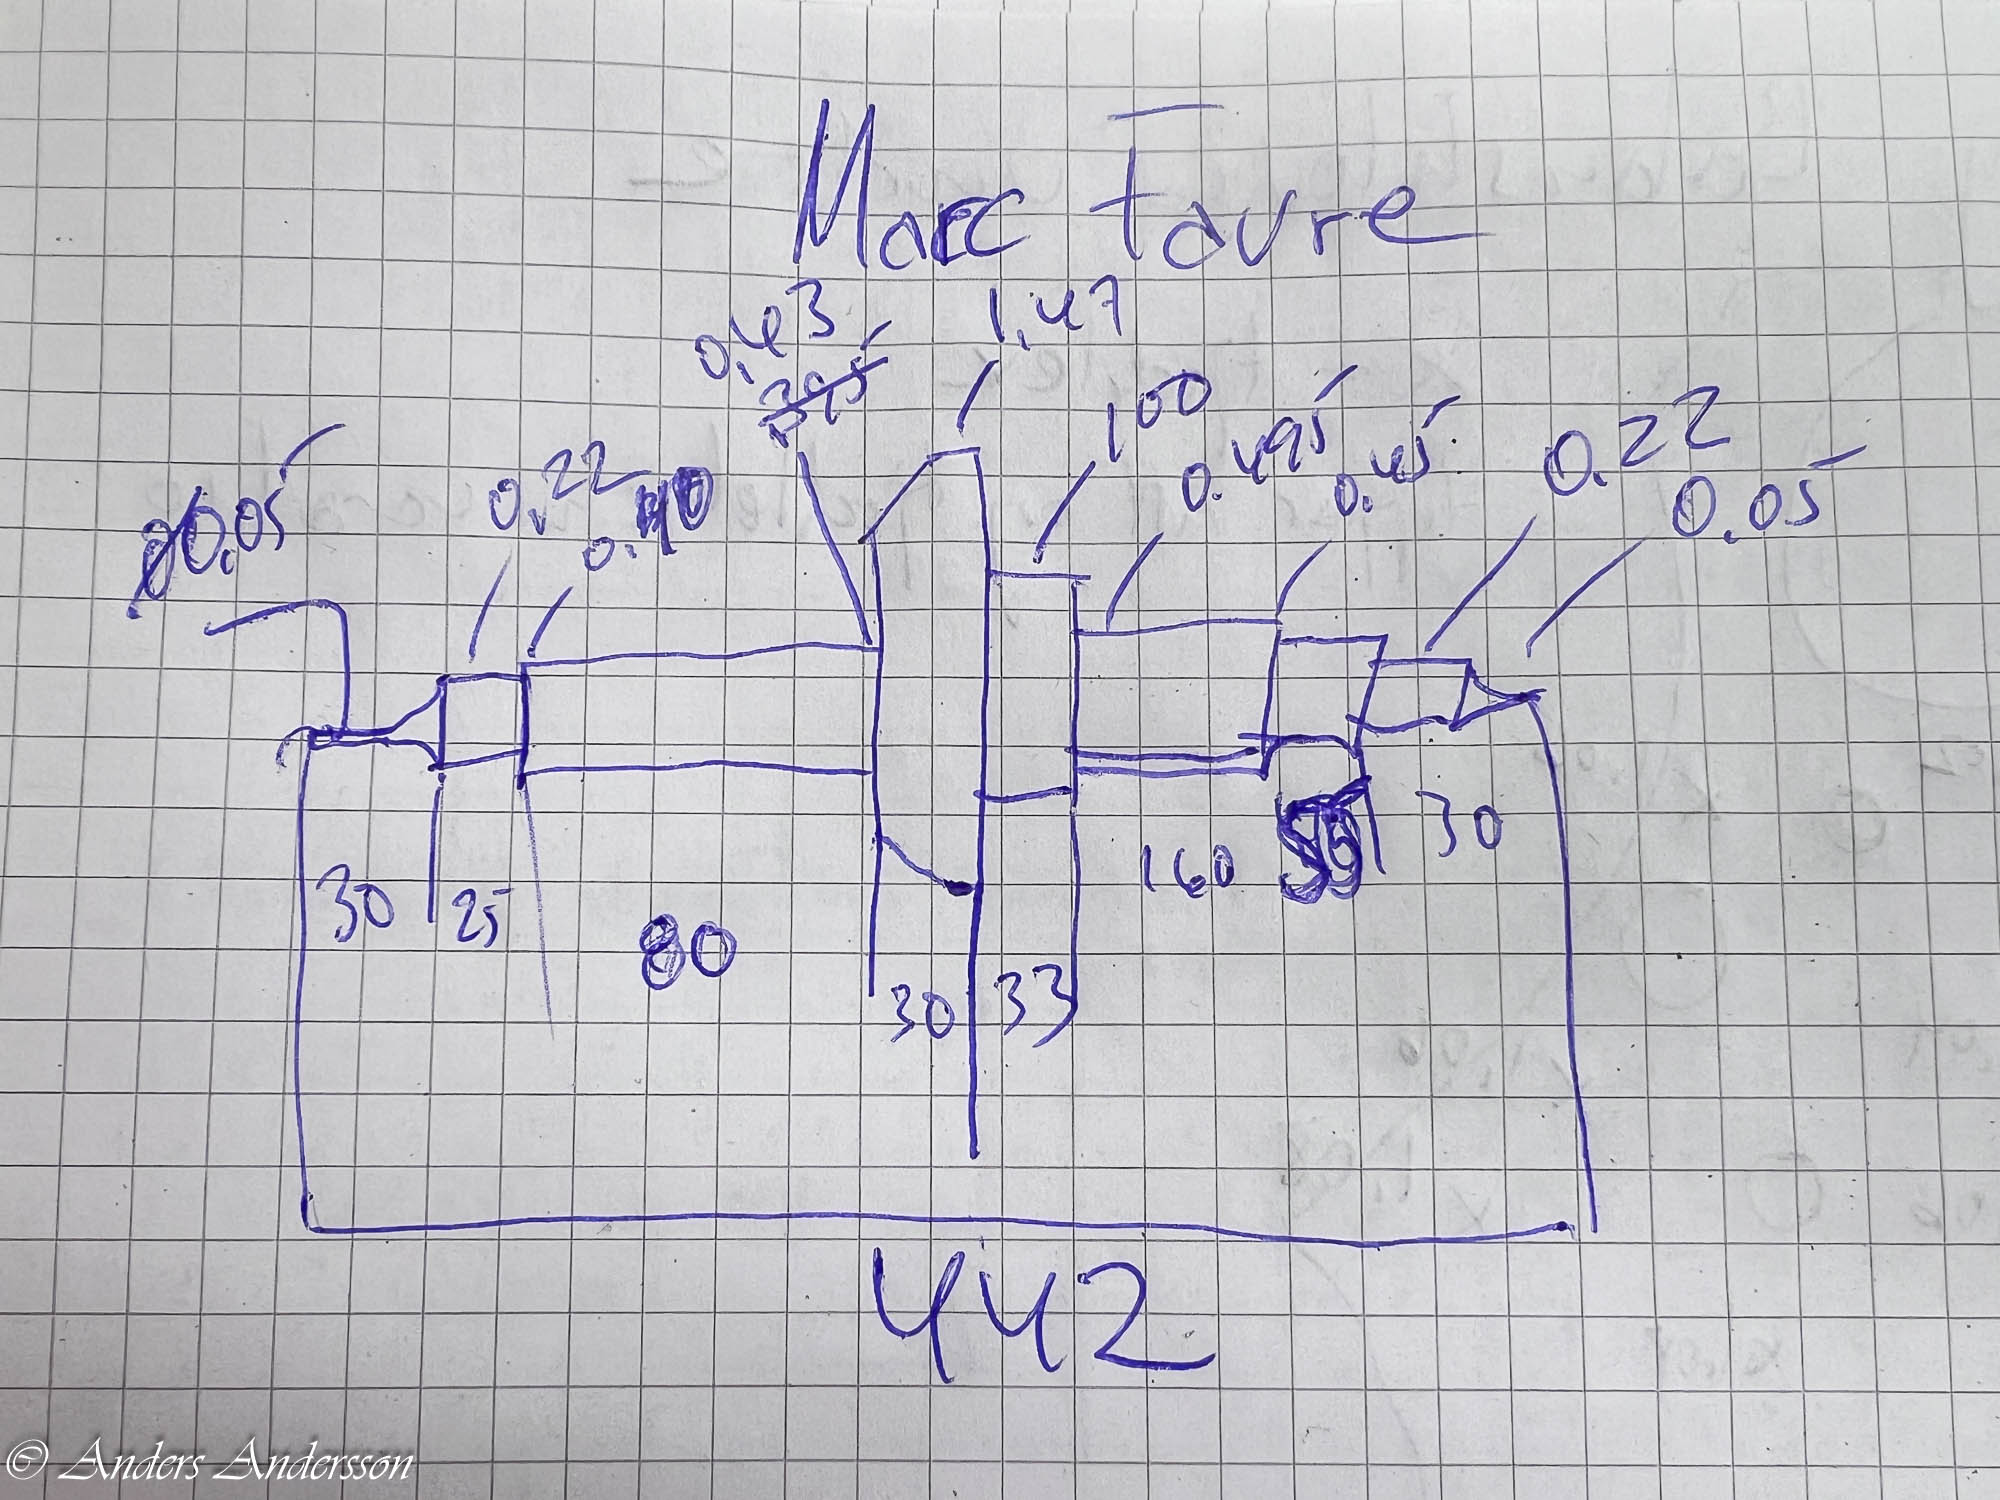


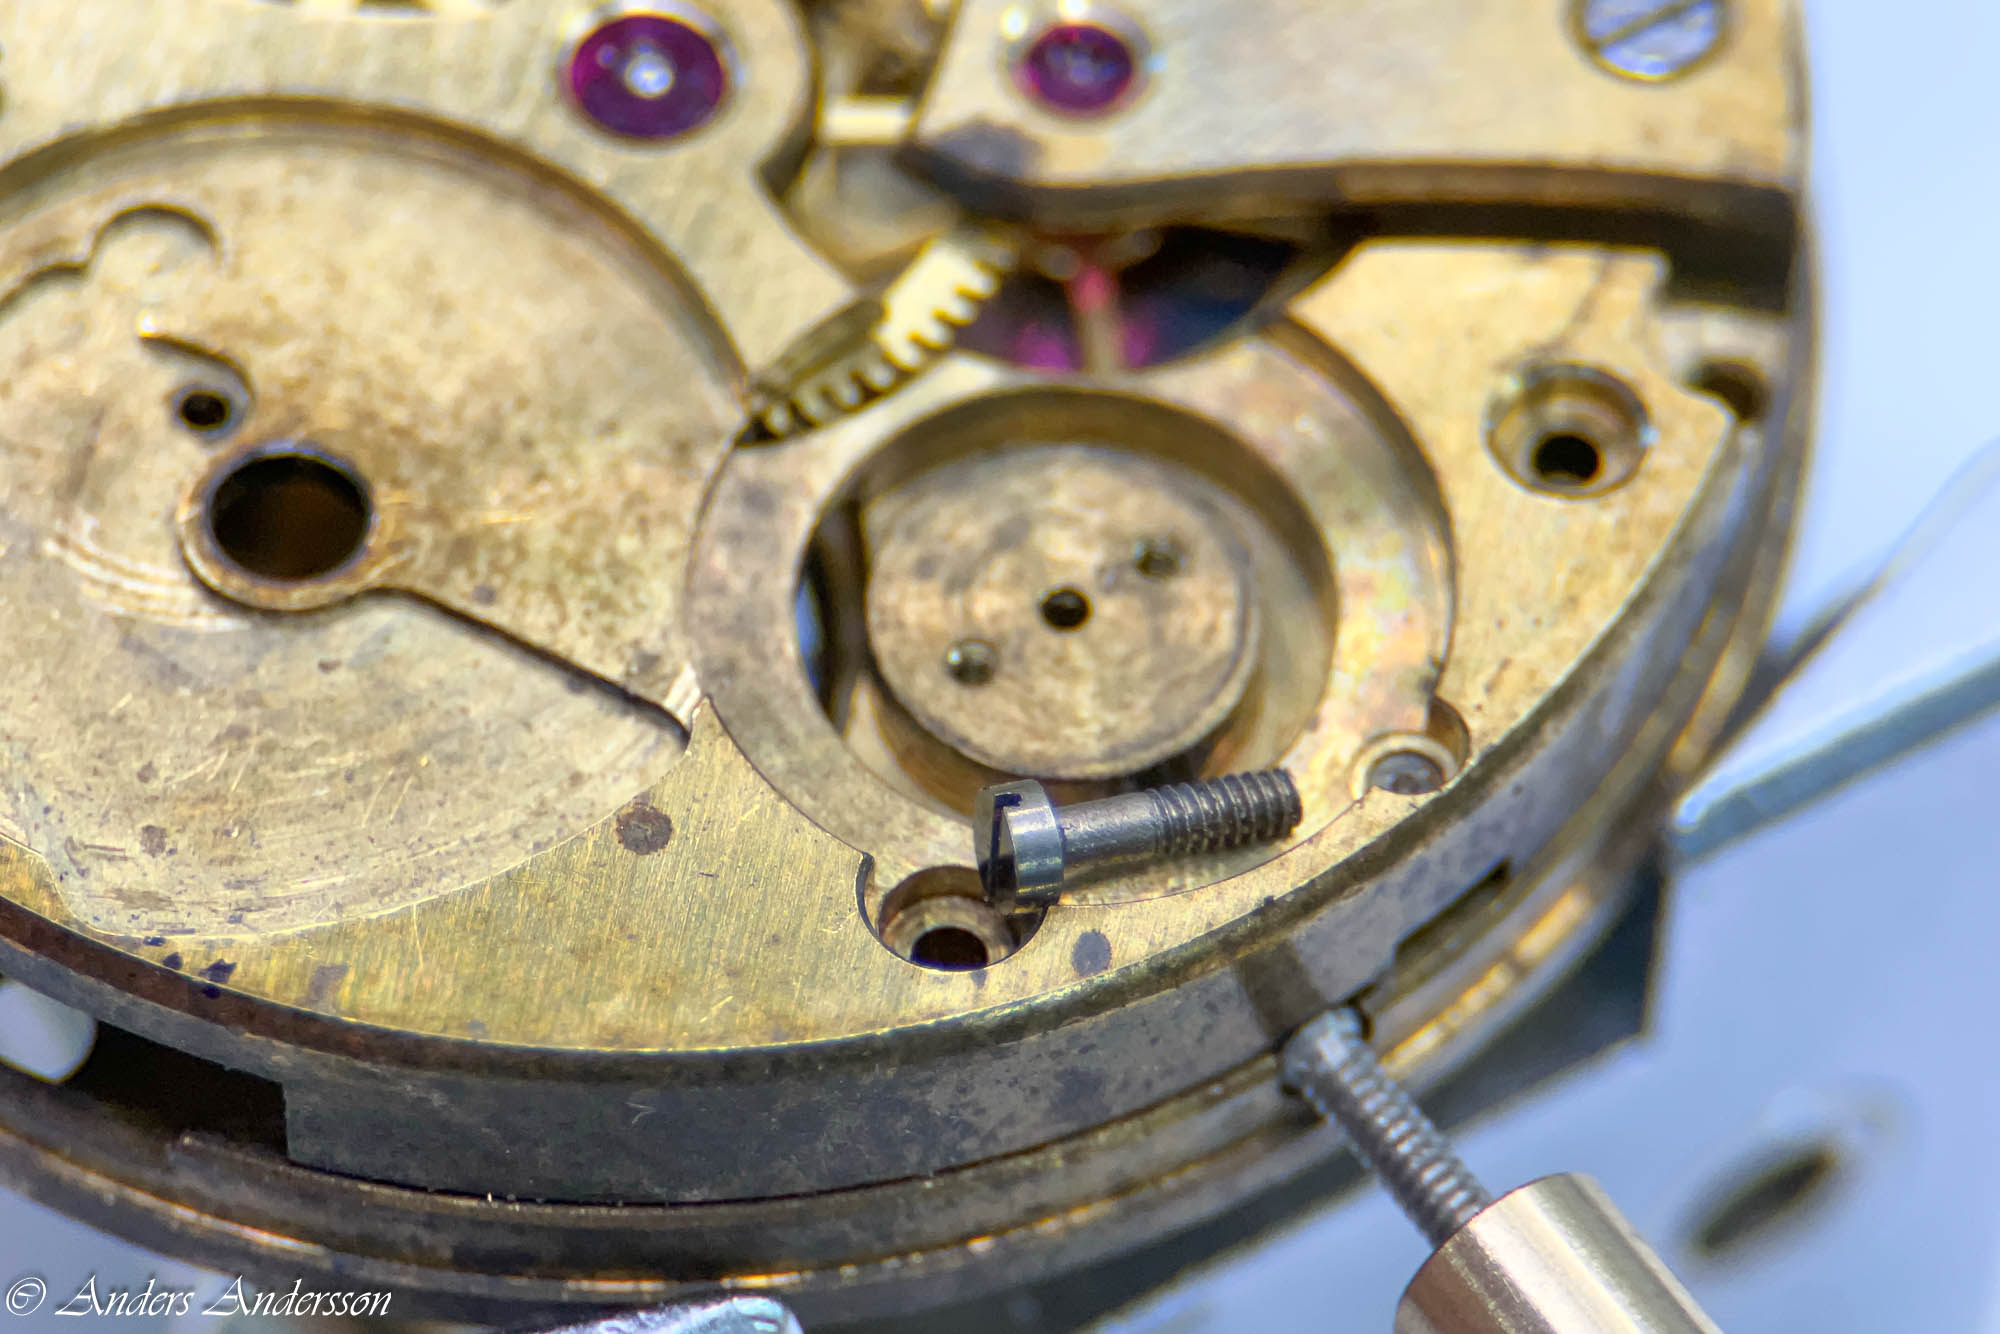
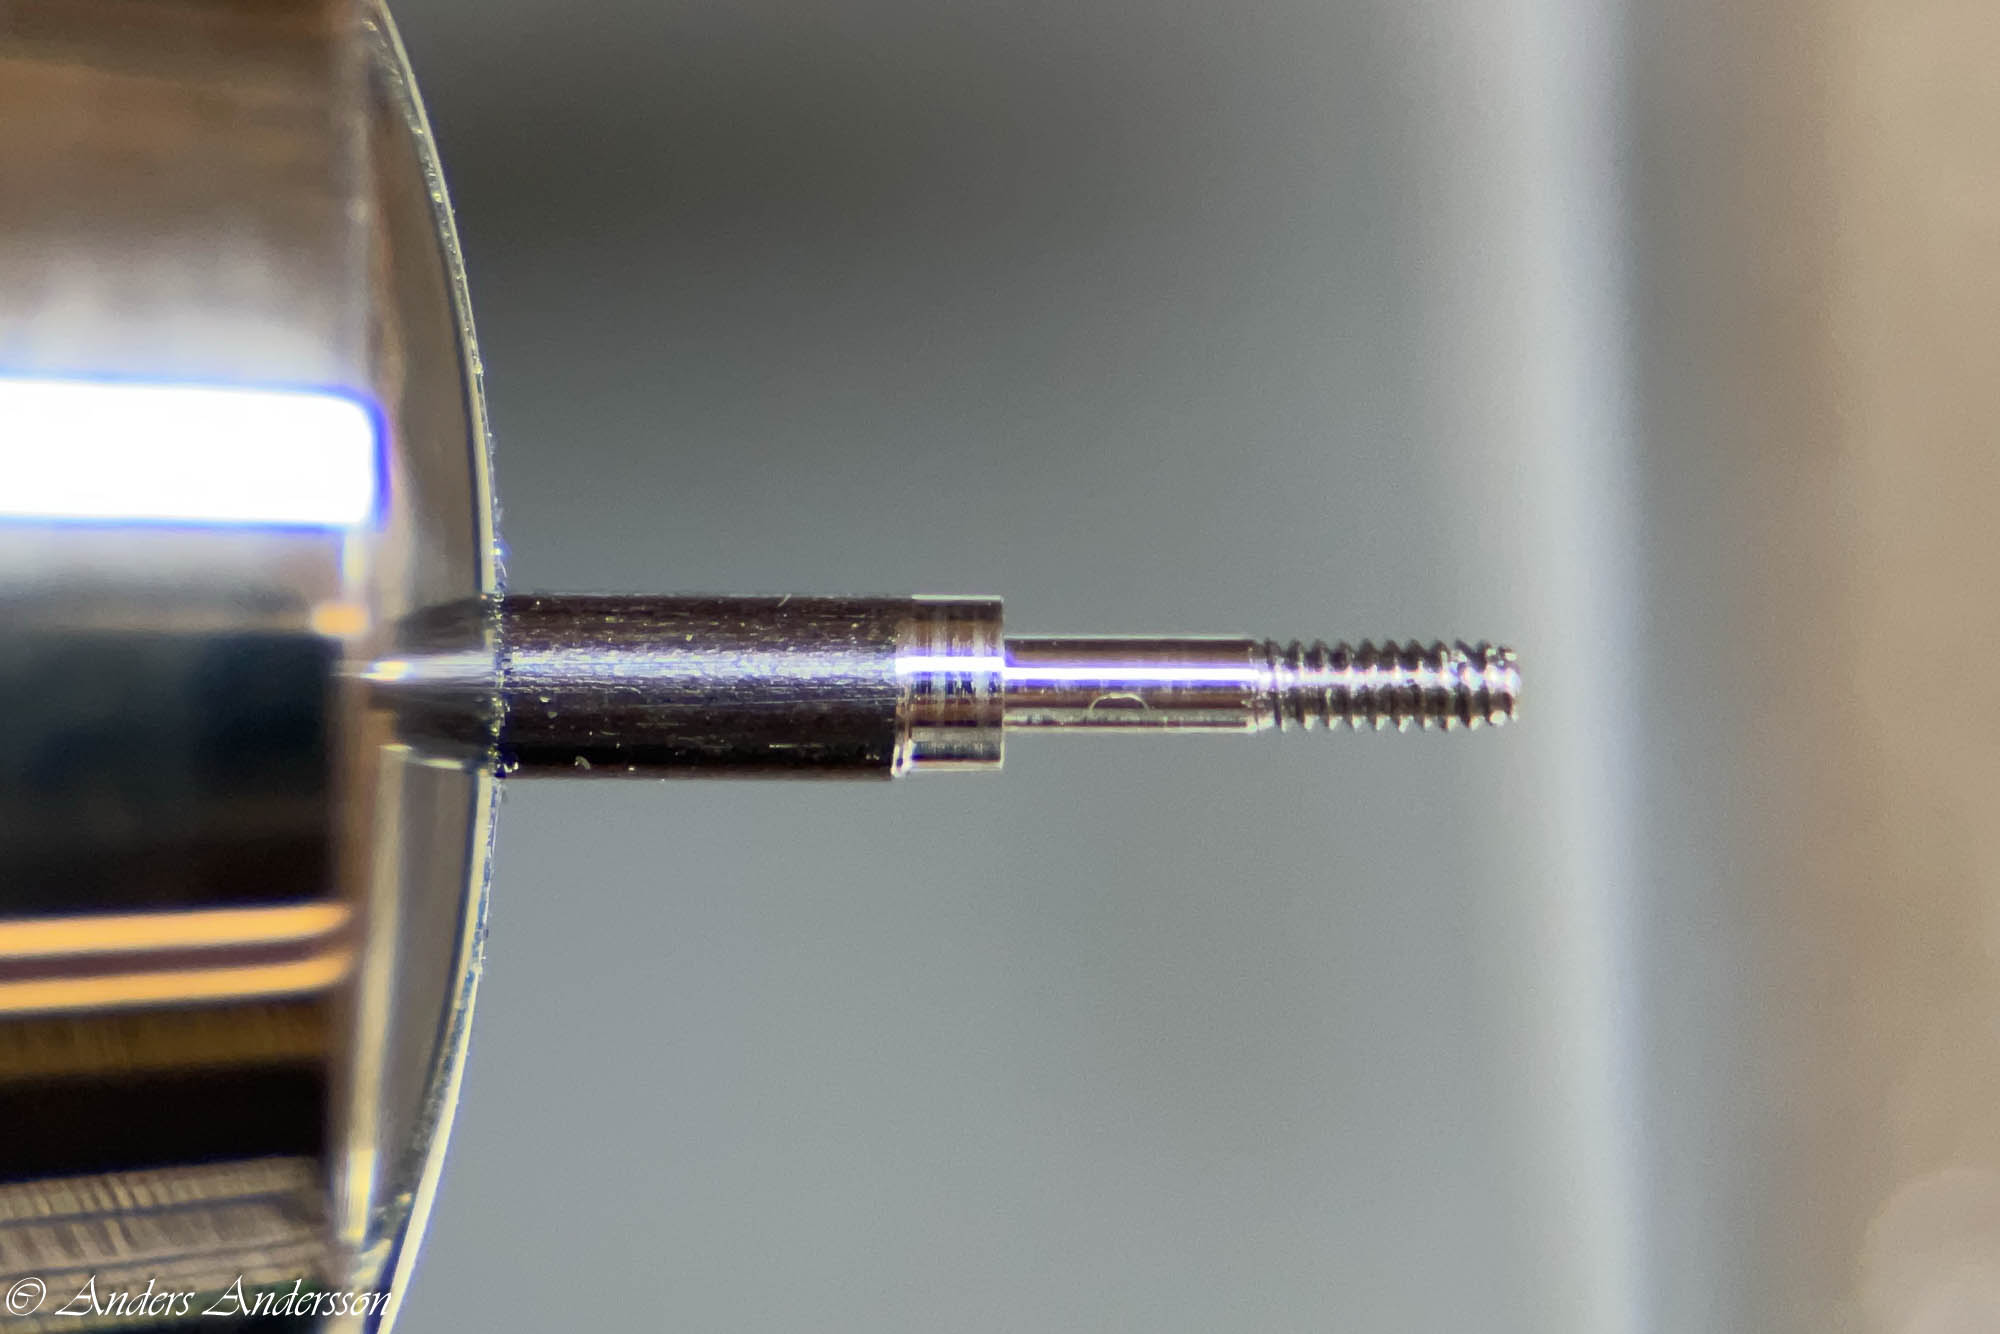
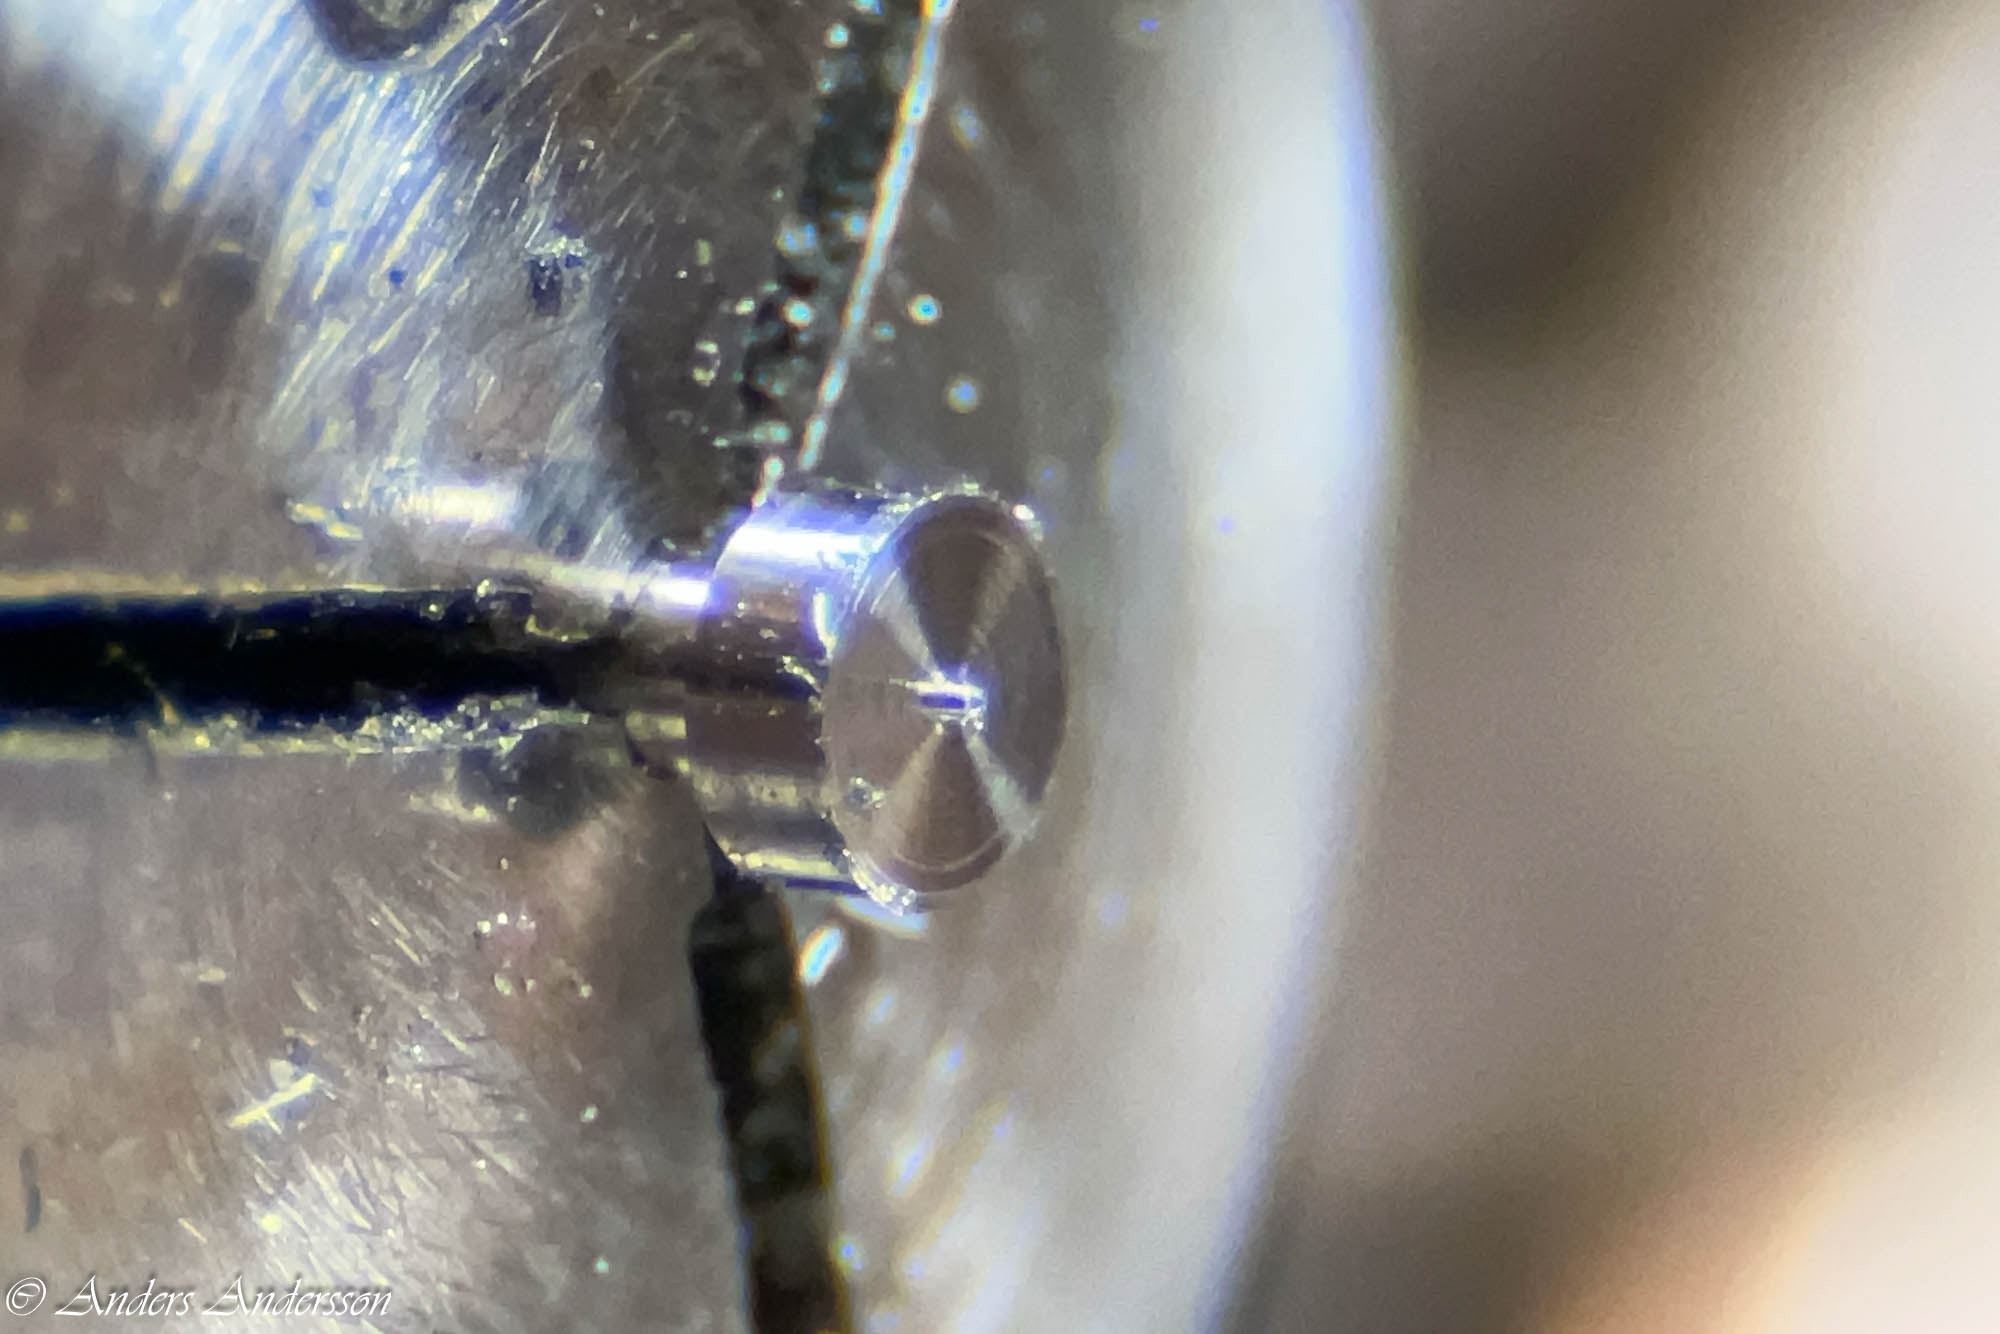
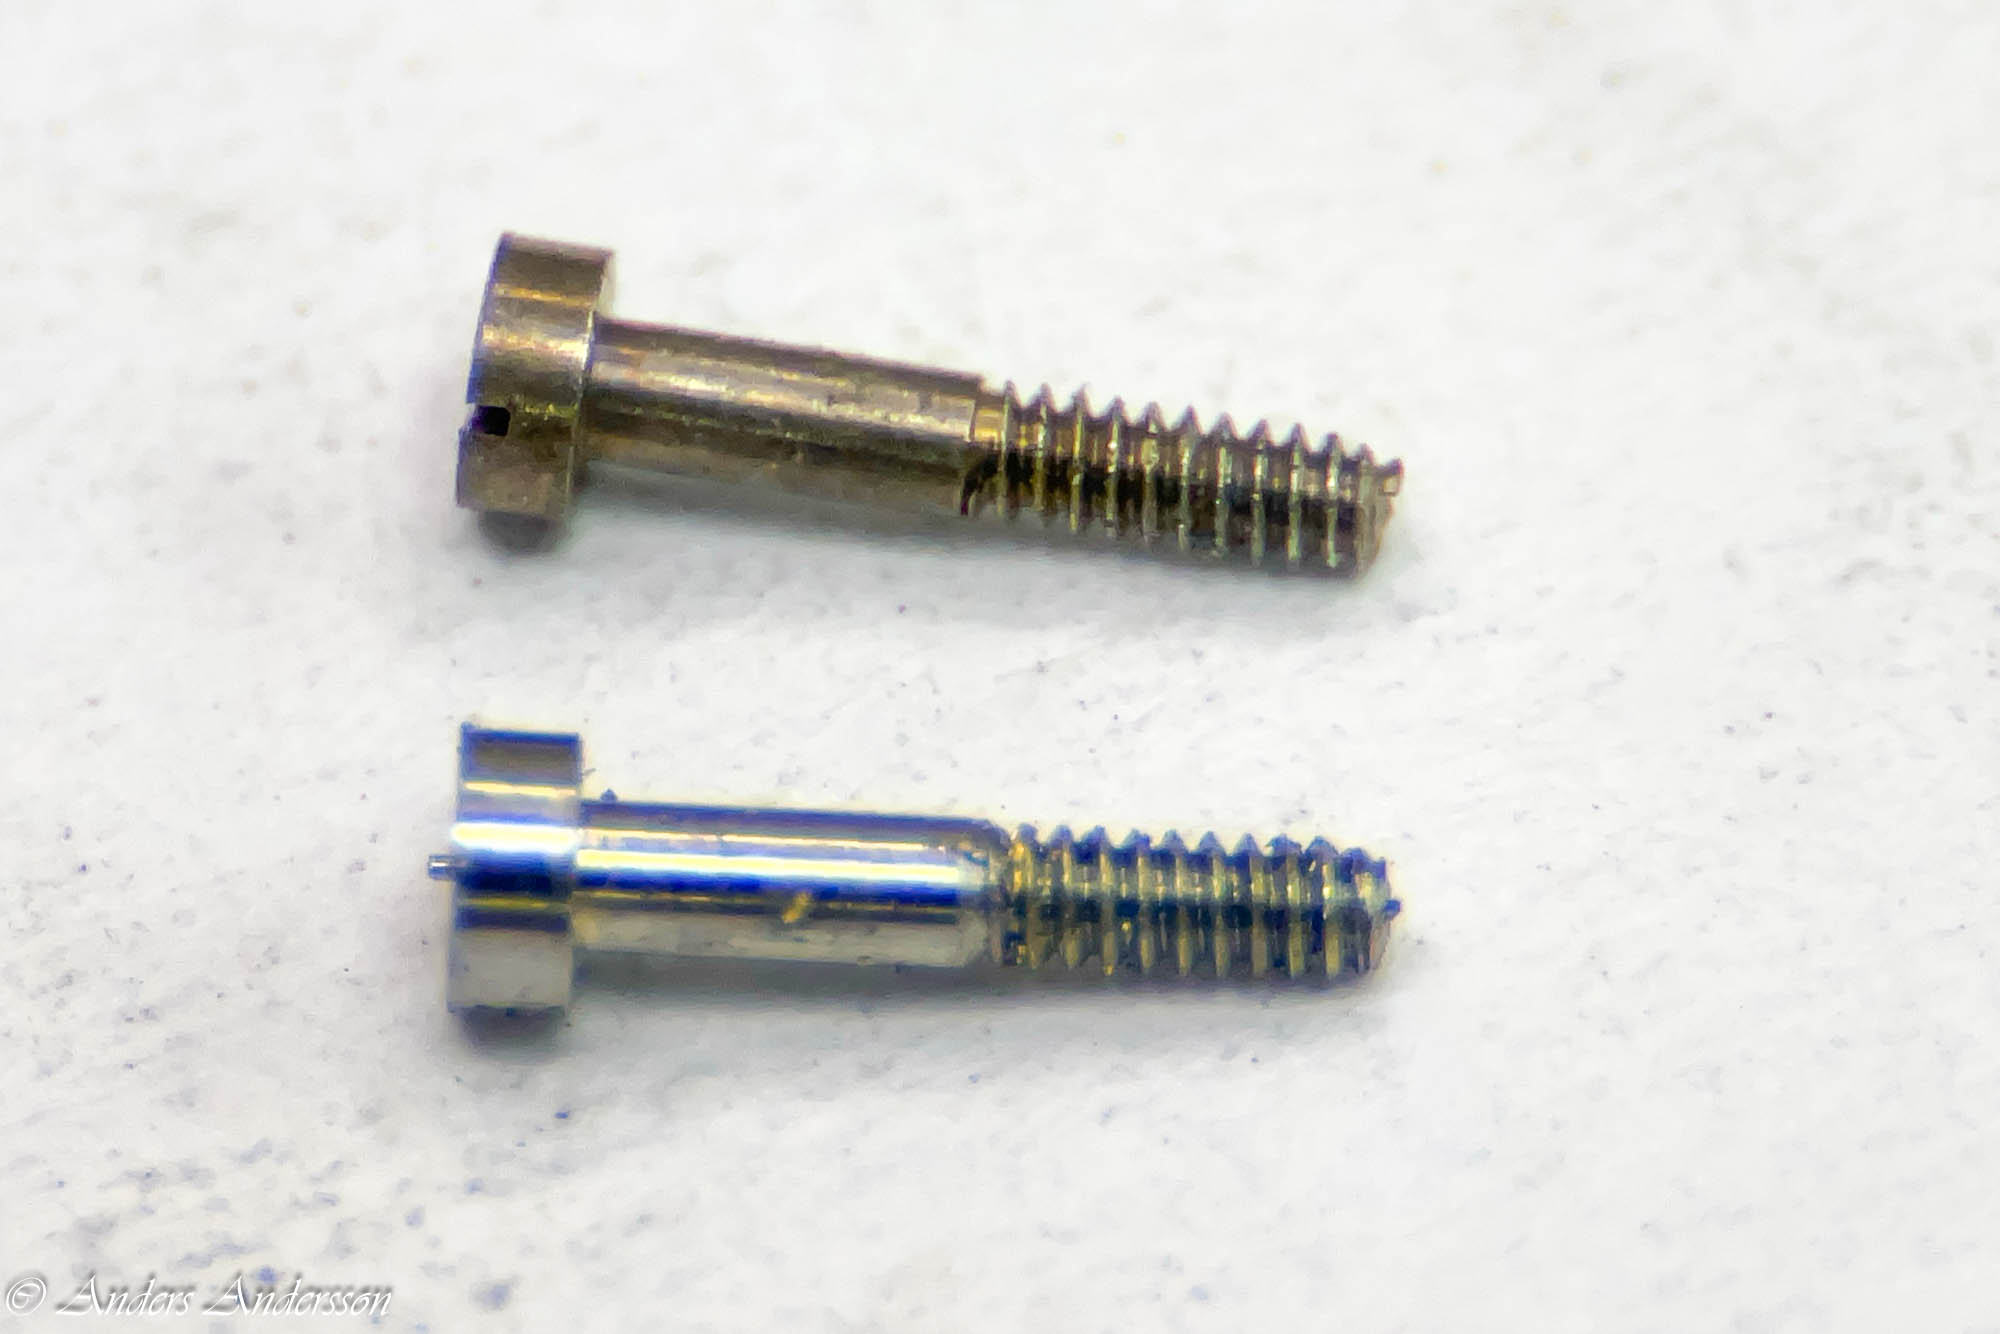
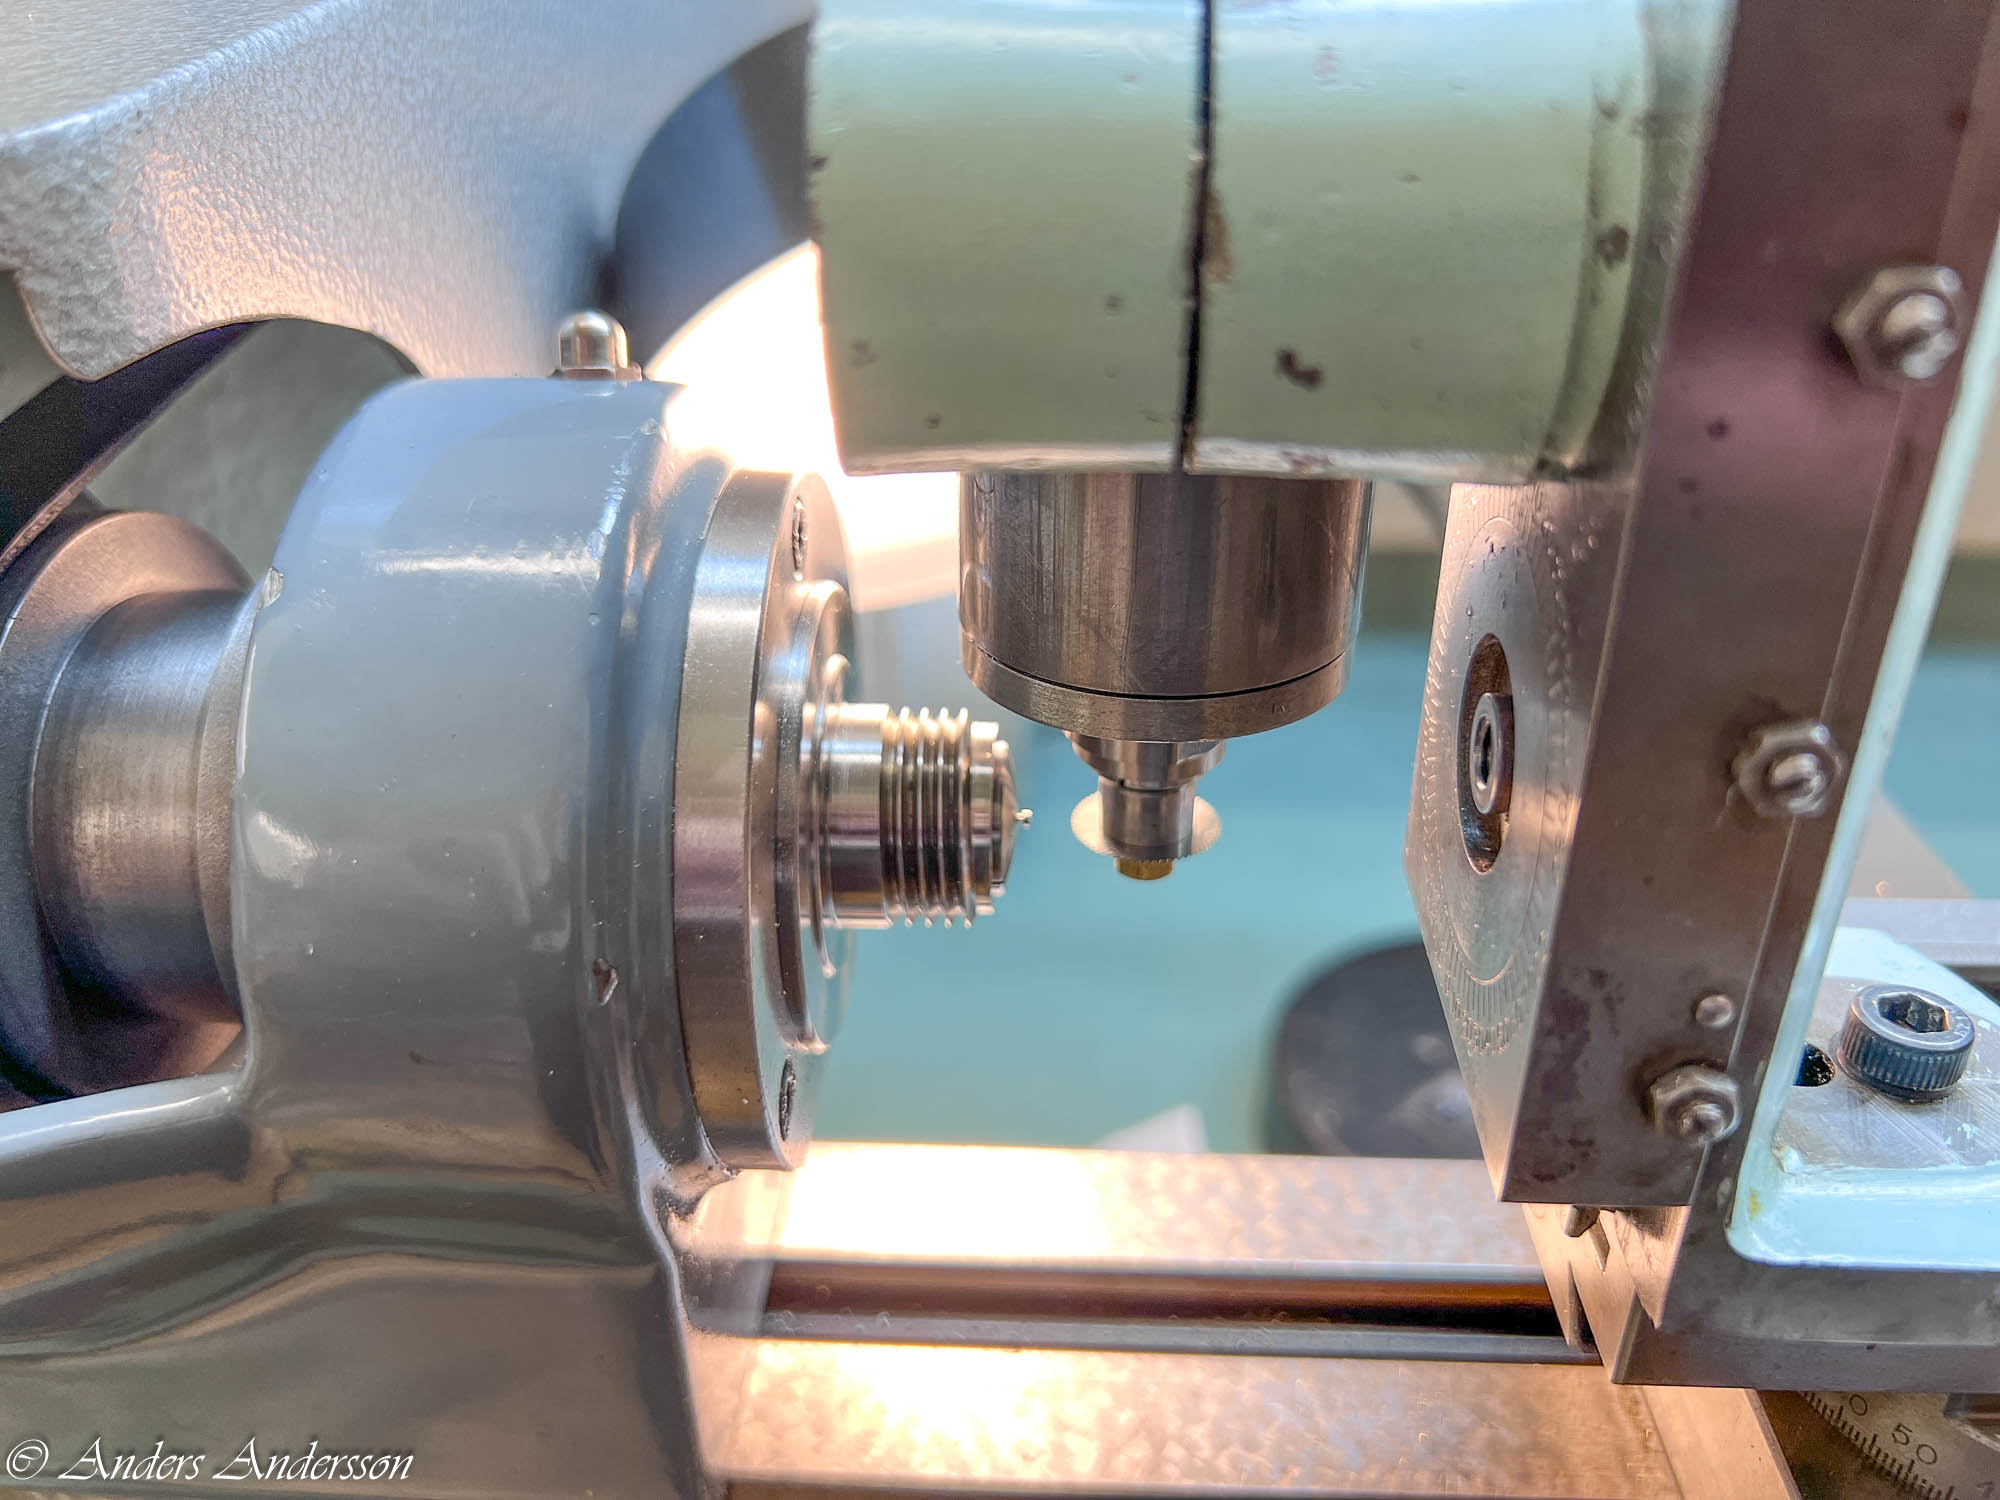
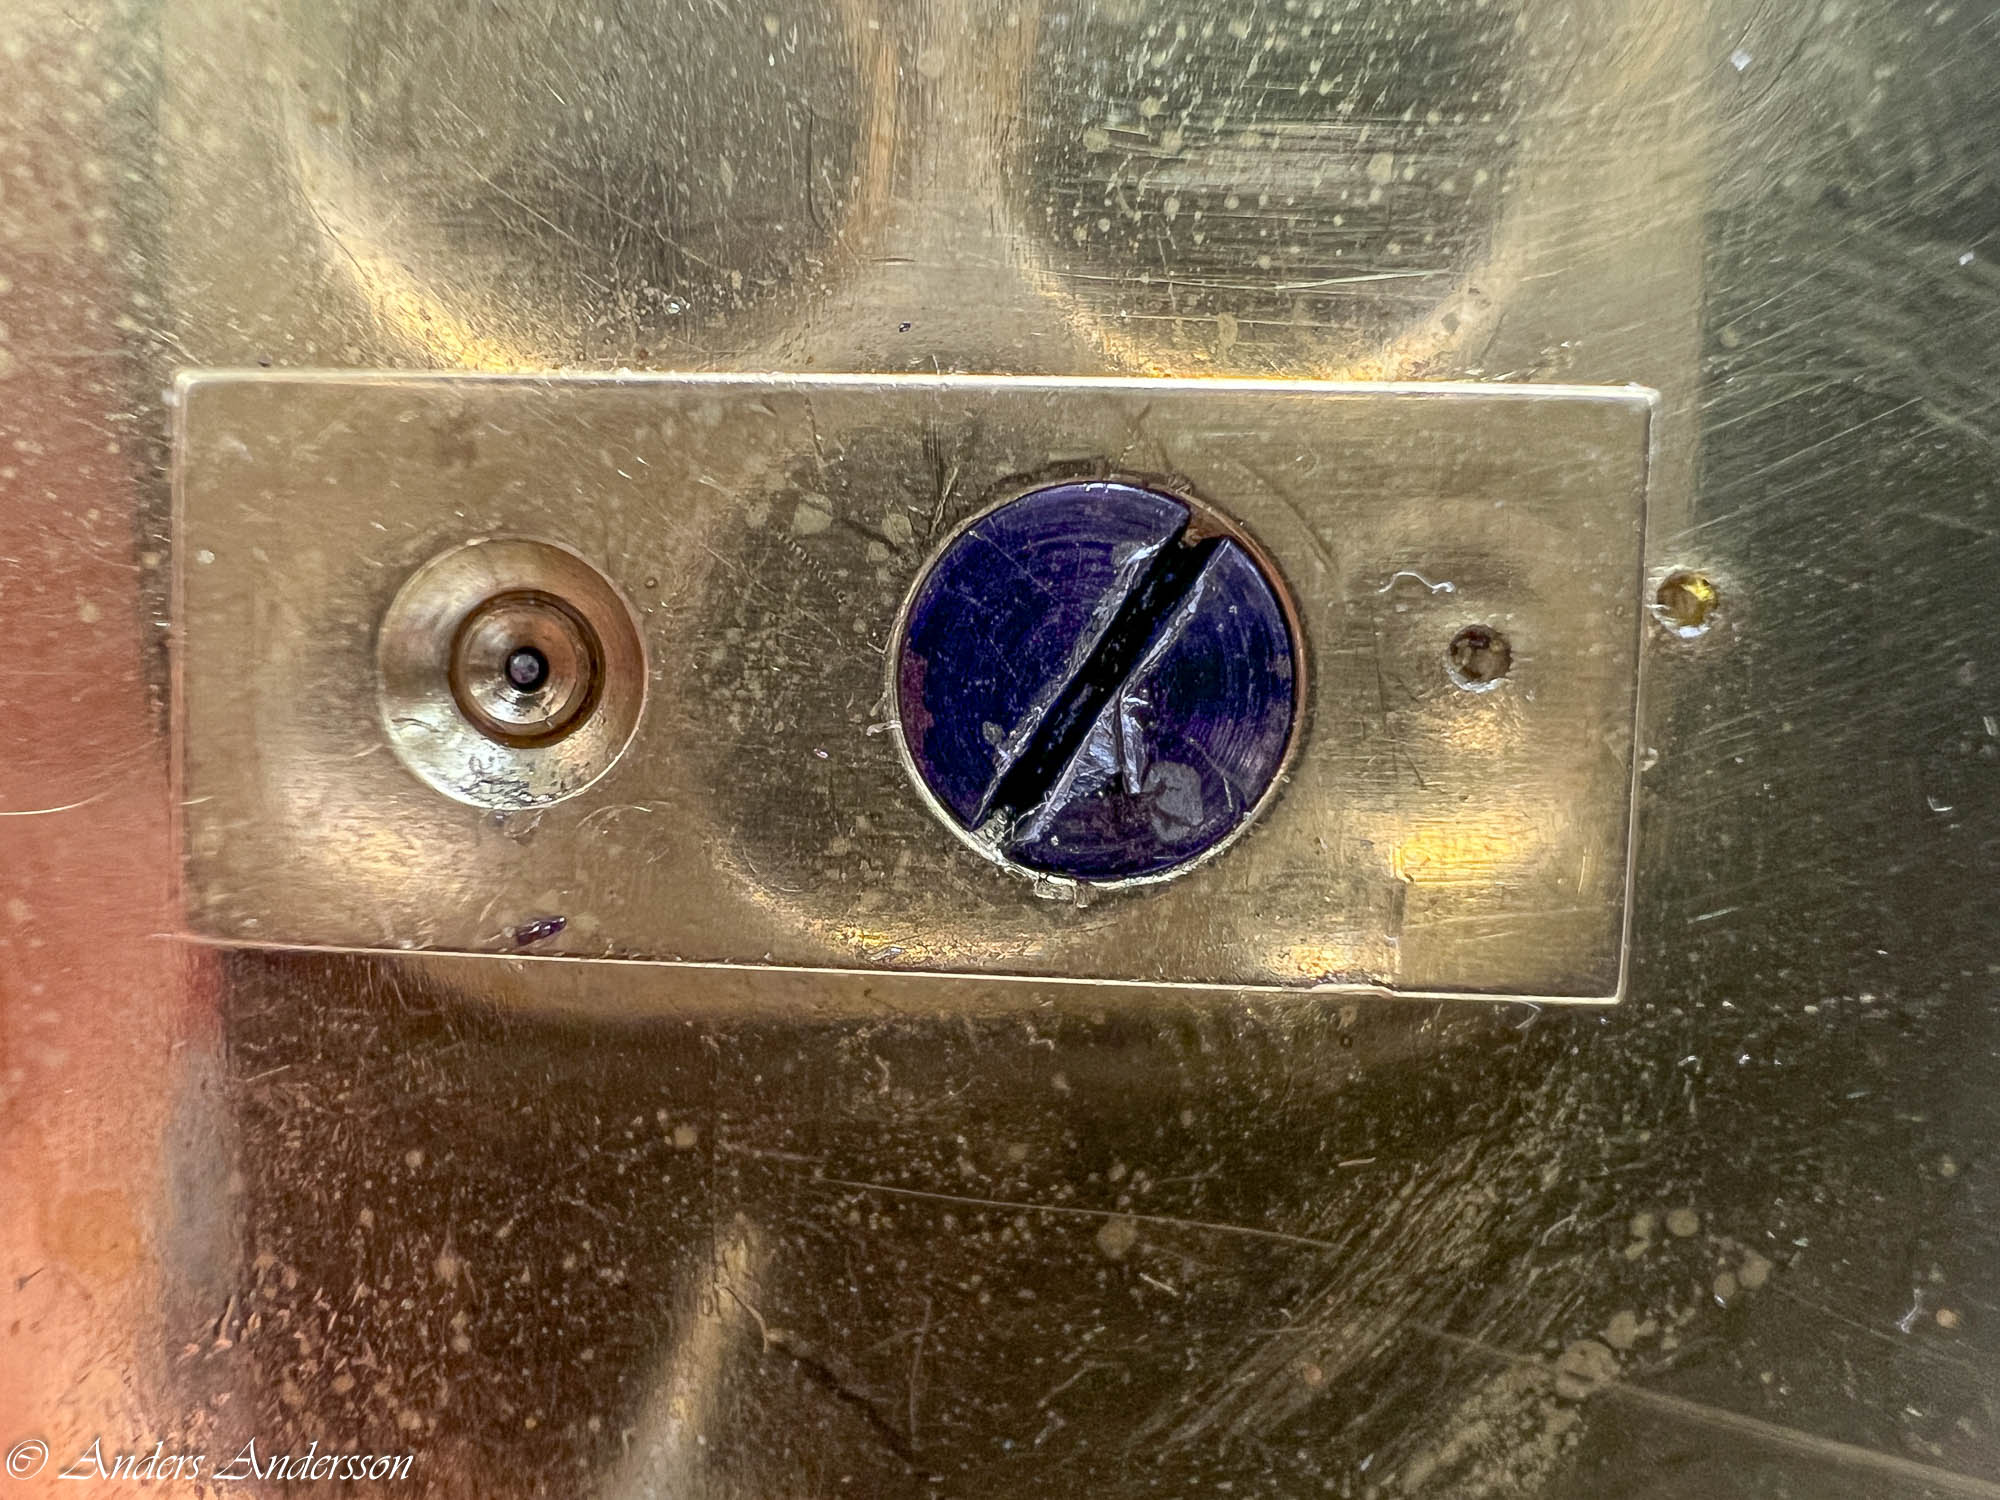
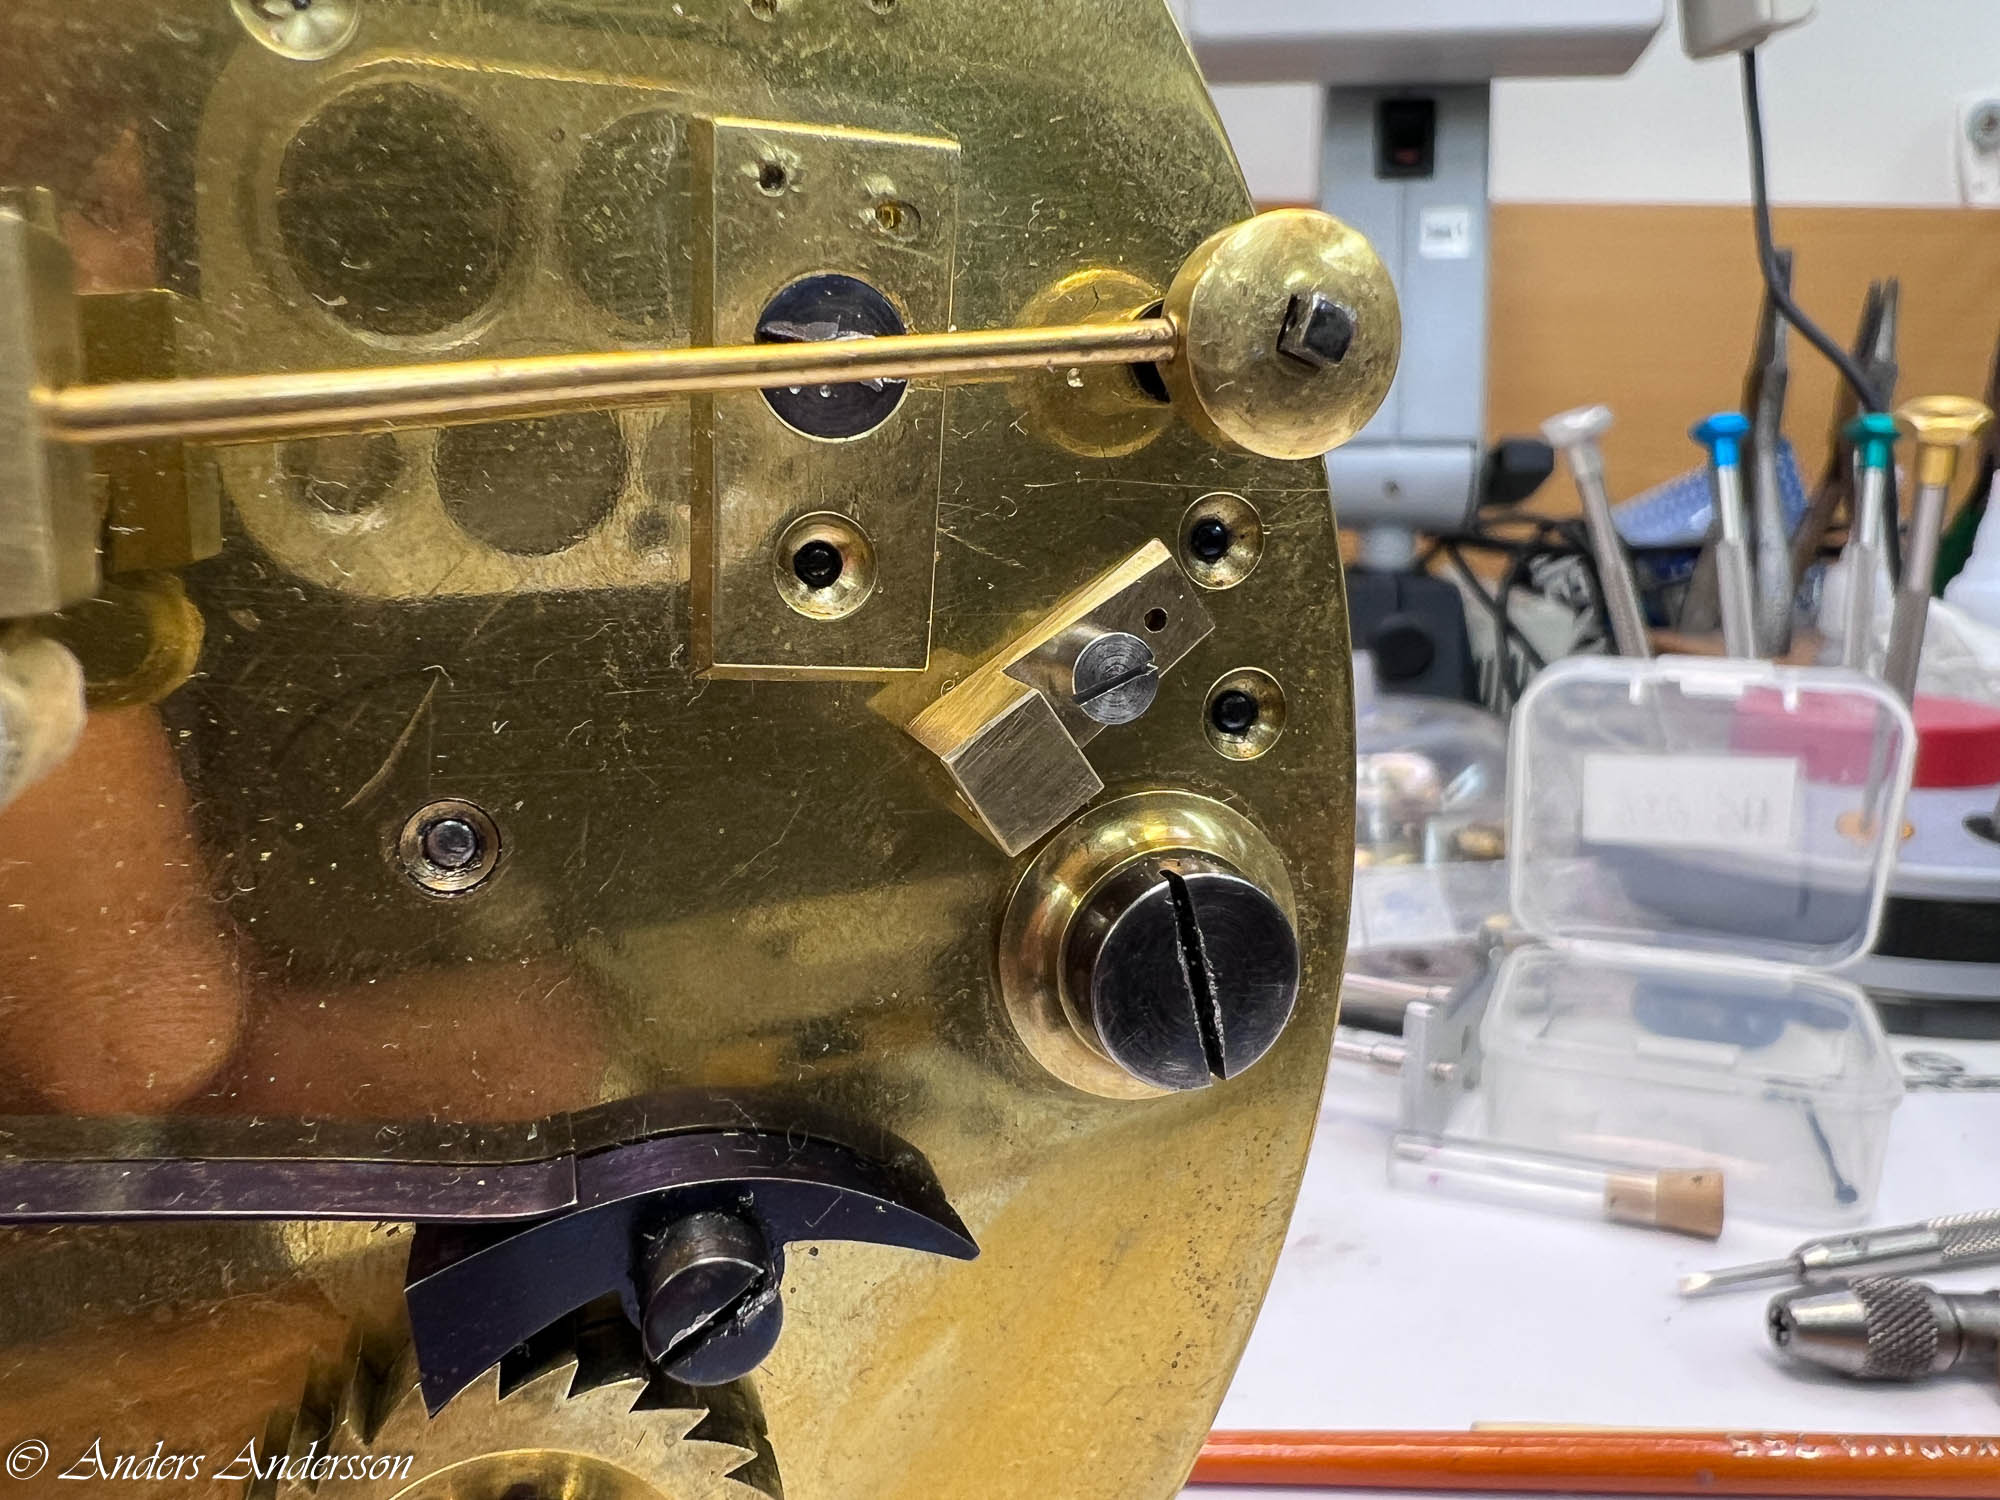
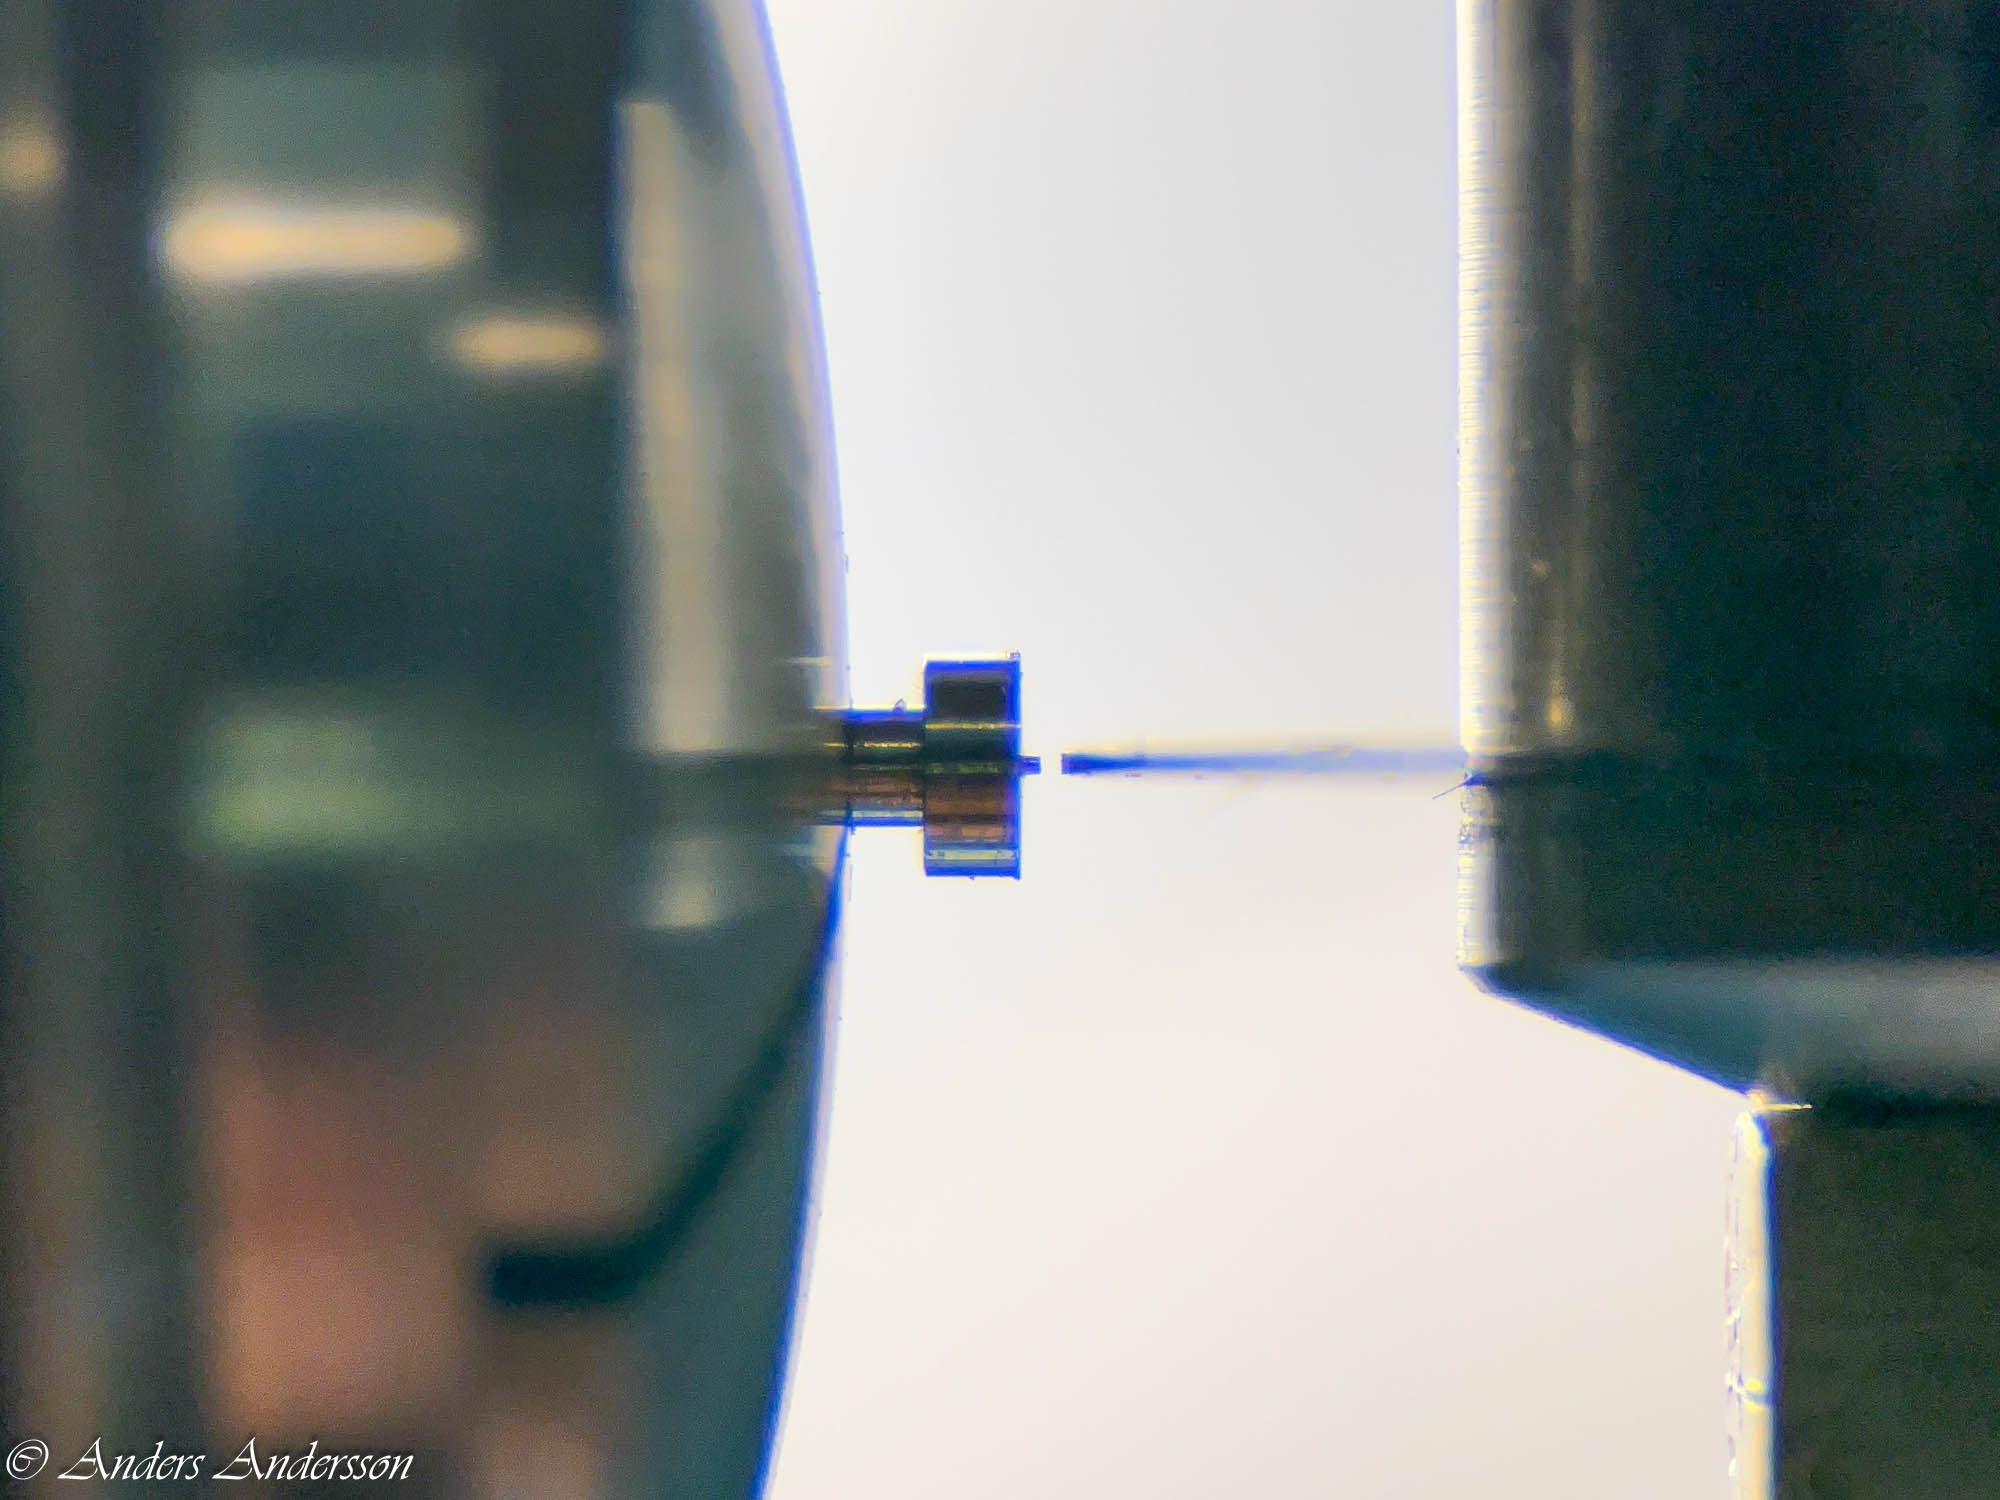 Här ser man tydligt varför jag sparat ”tutten” på änden av skruven. Jag ställer in fräsen så noga jag kan med hjälp av gott ljus och en stark lupp.
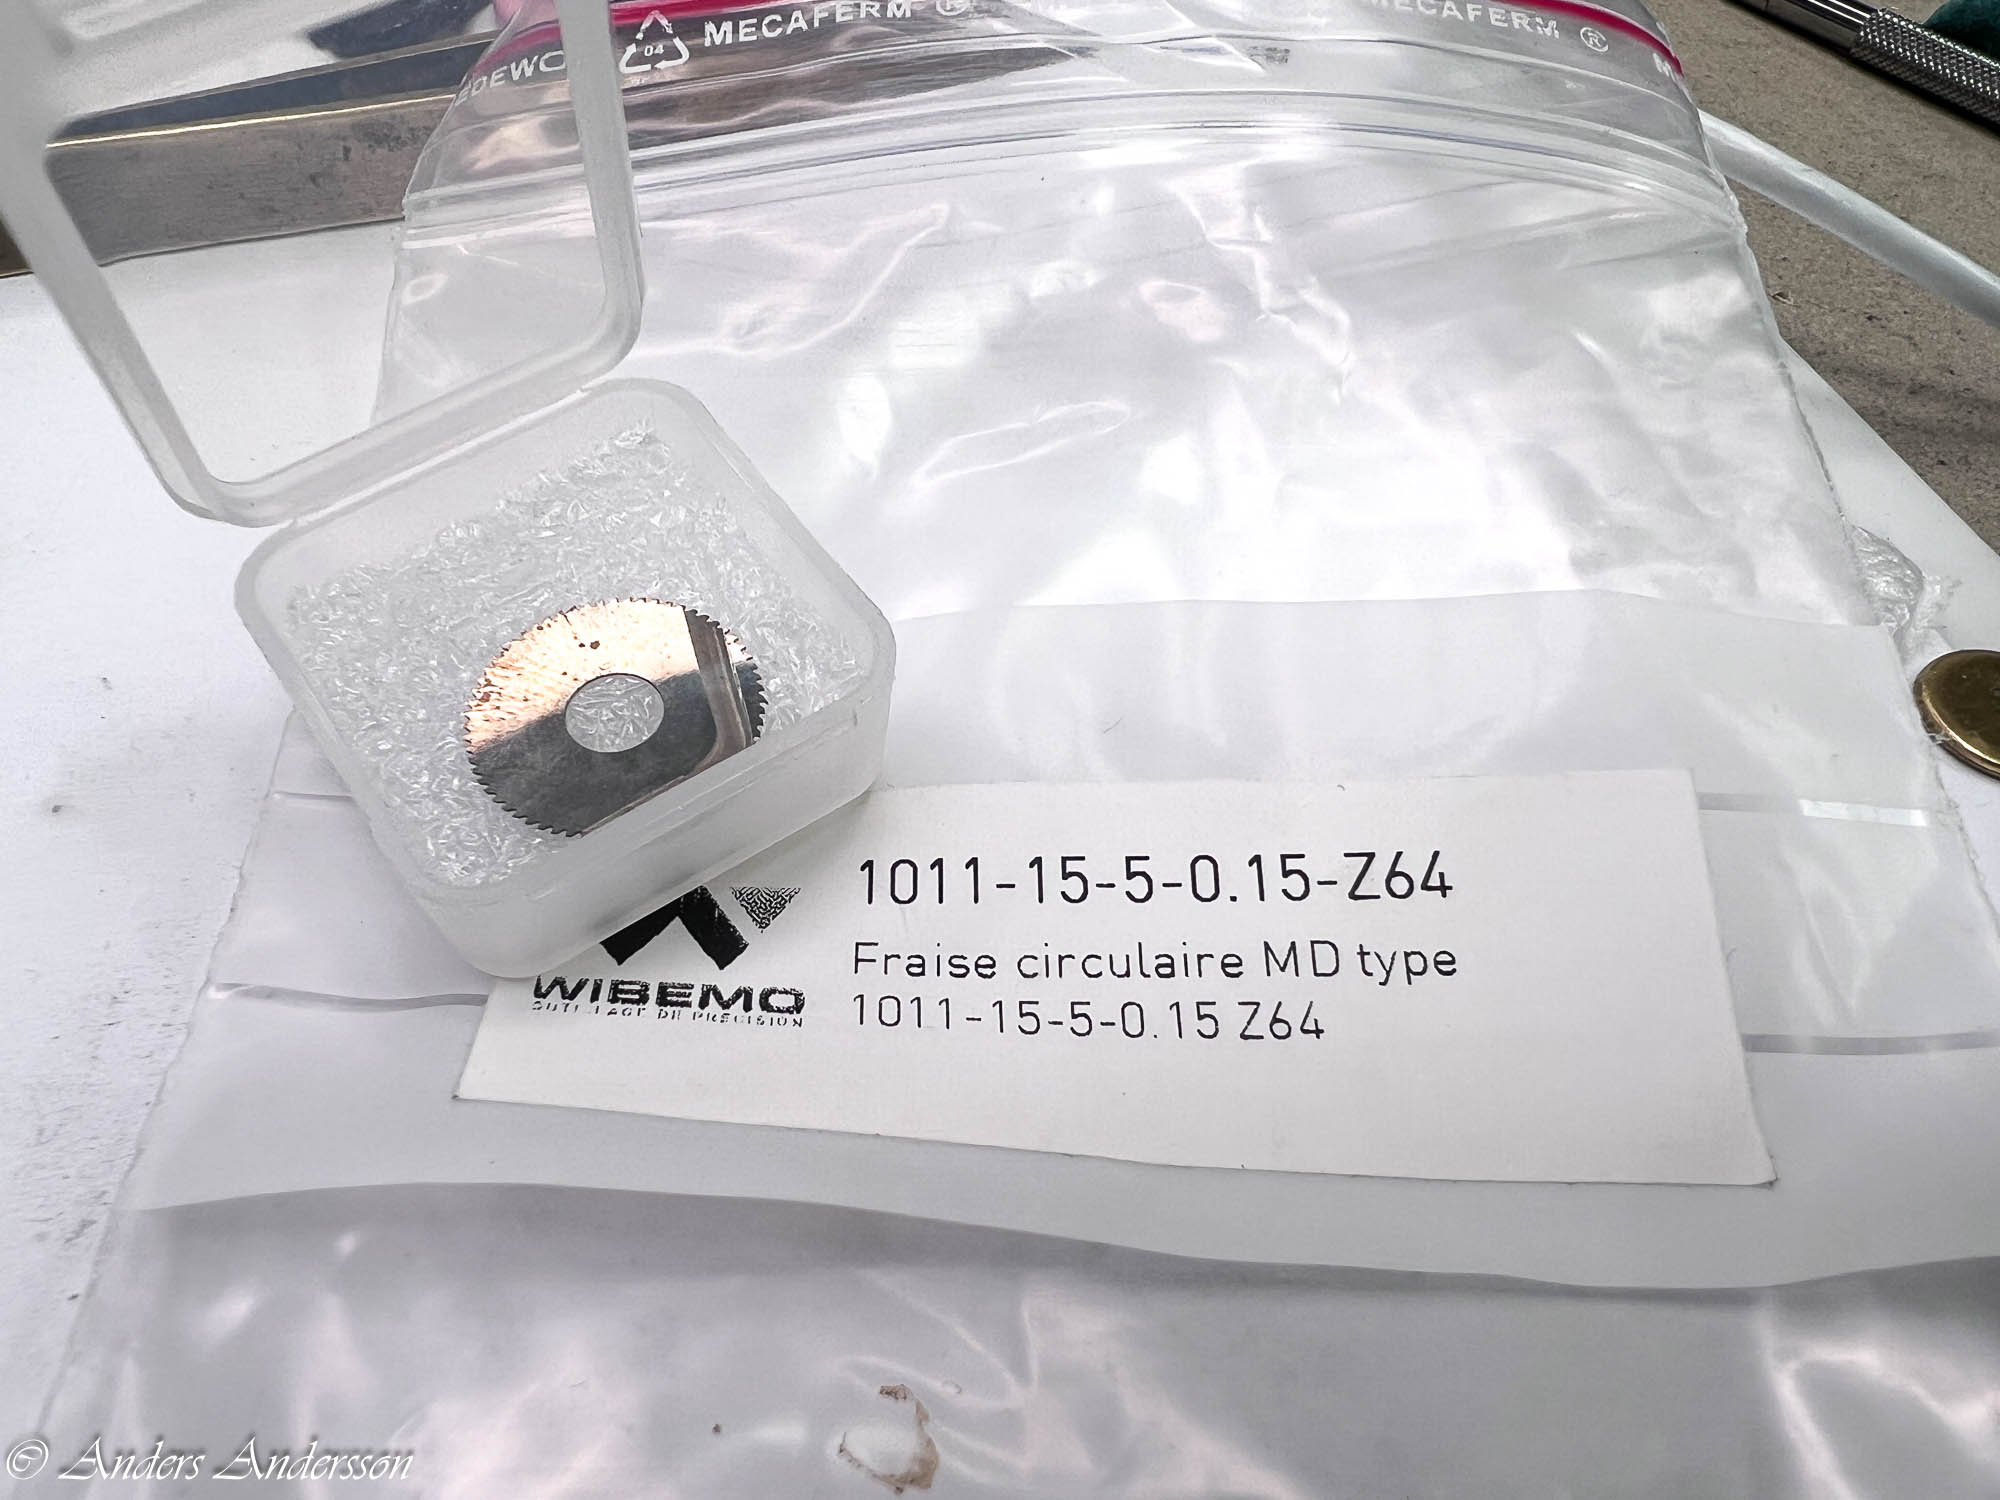
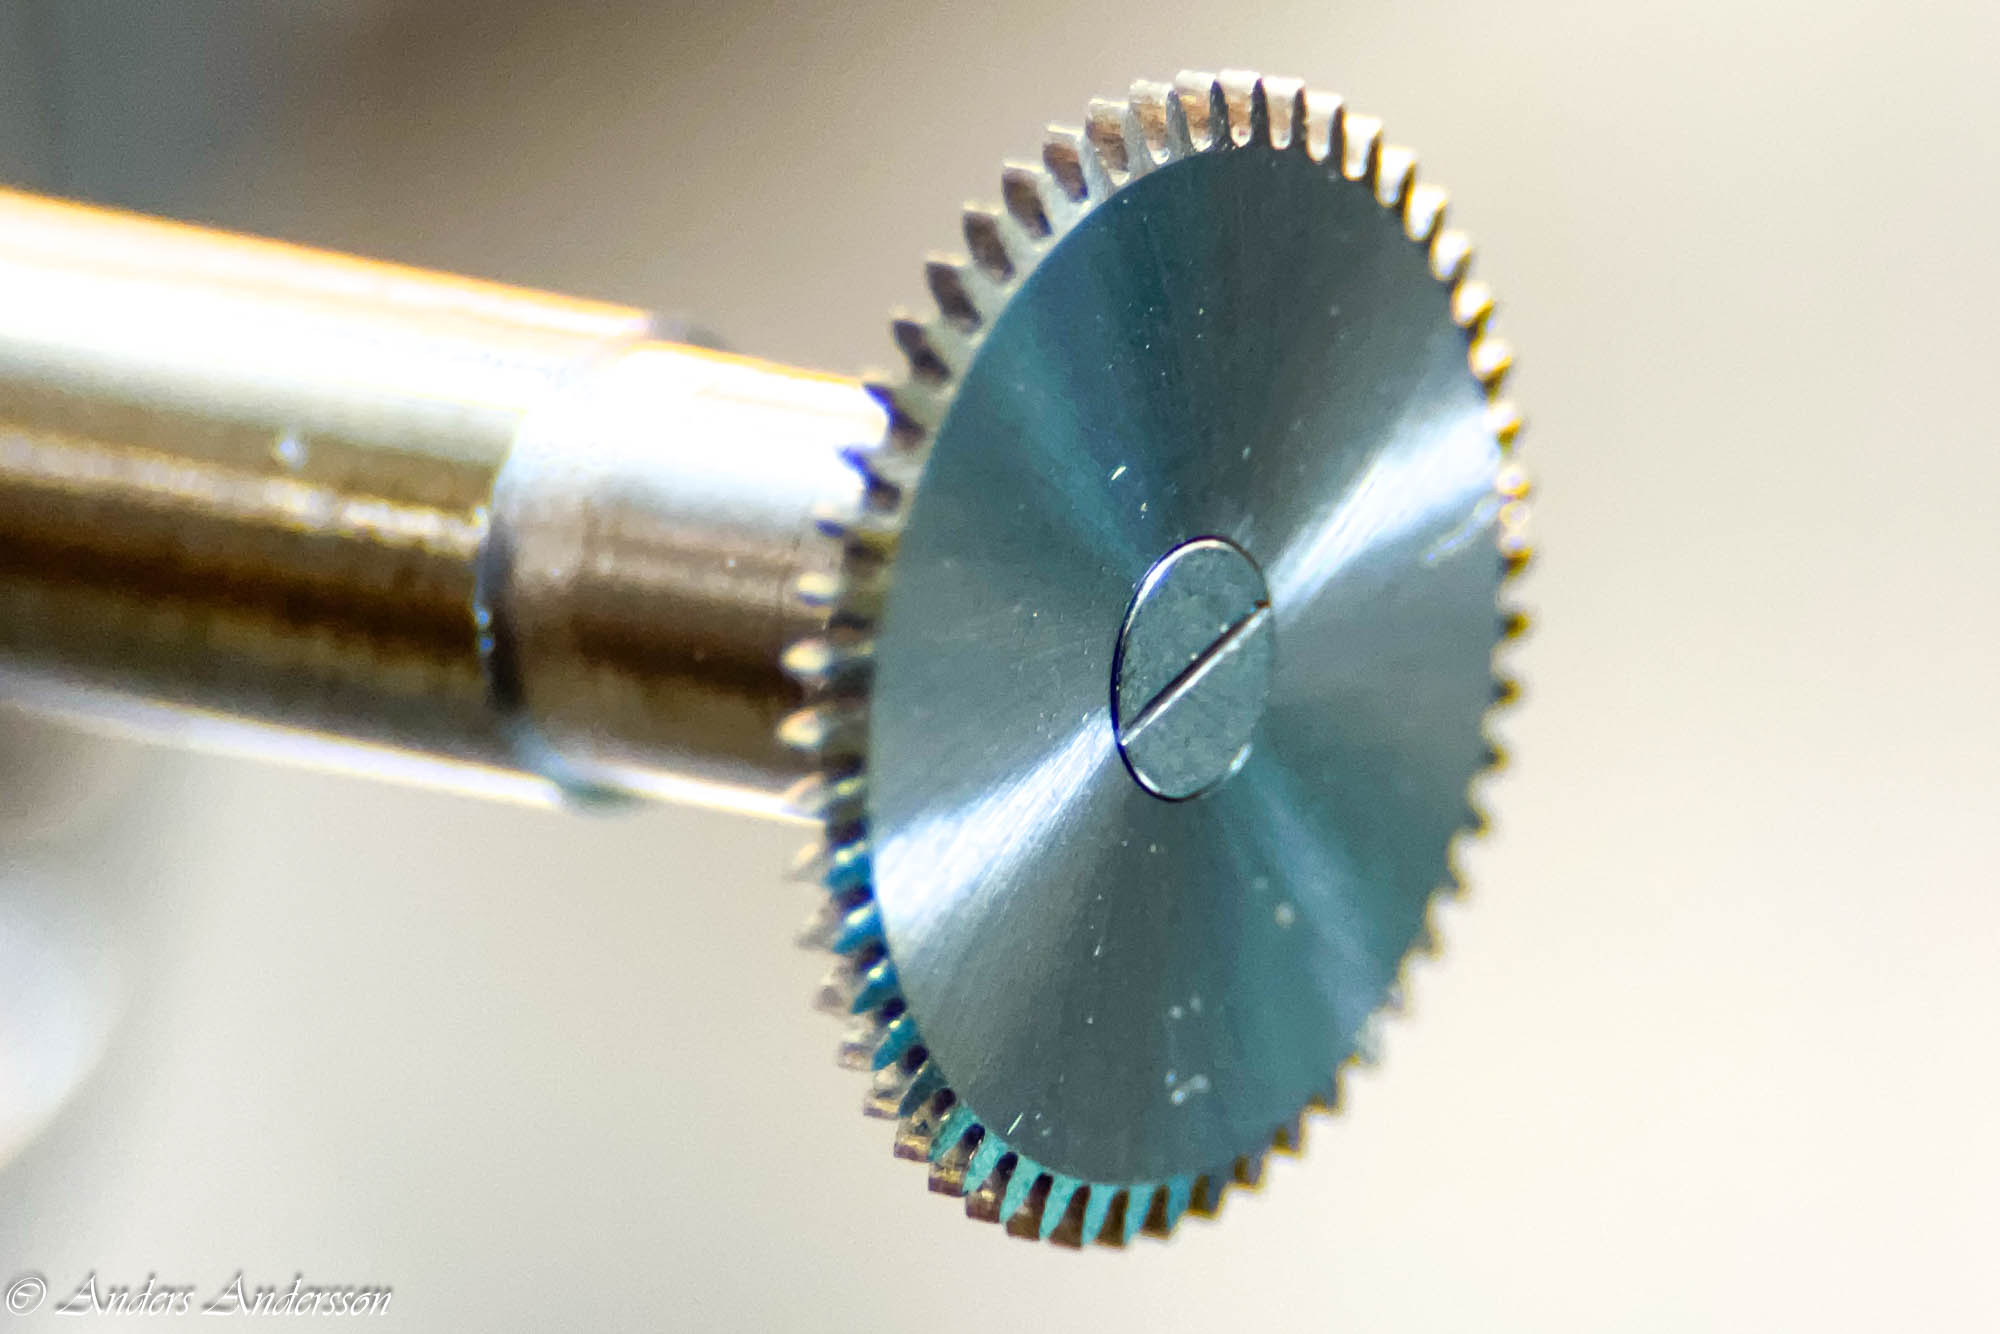
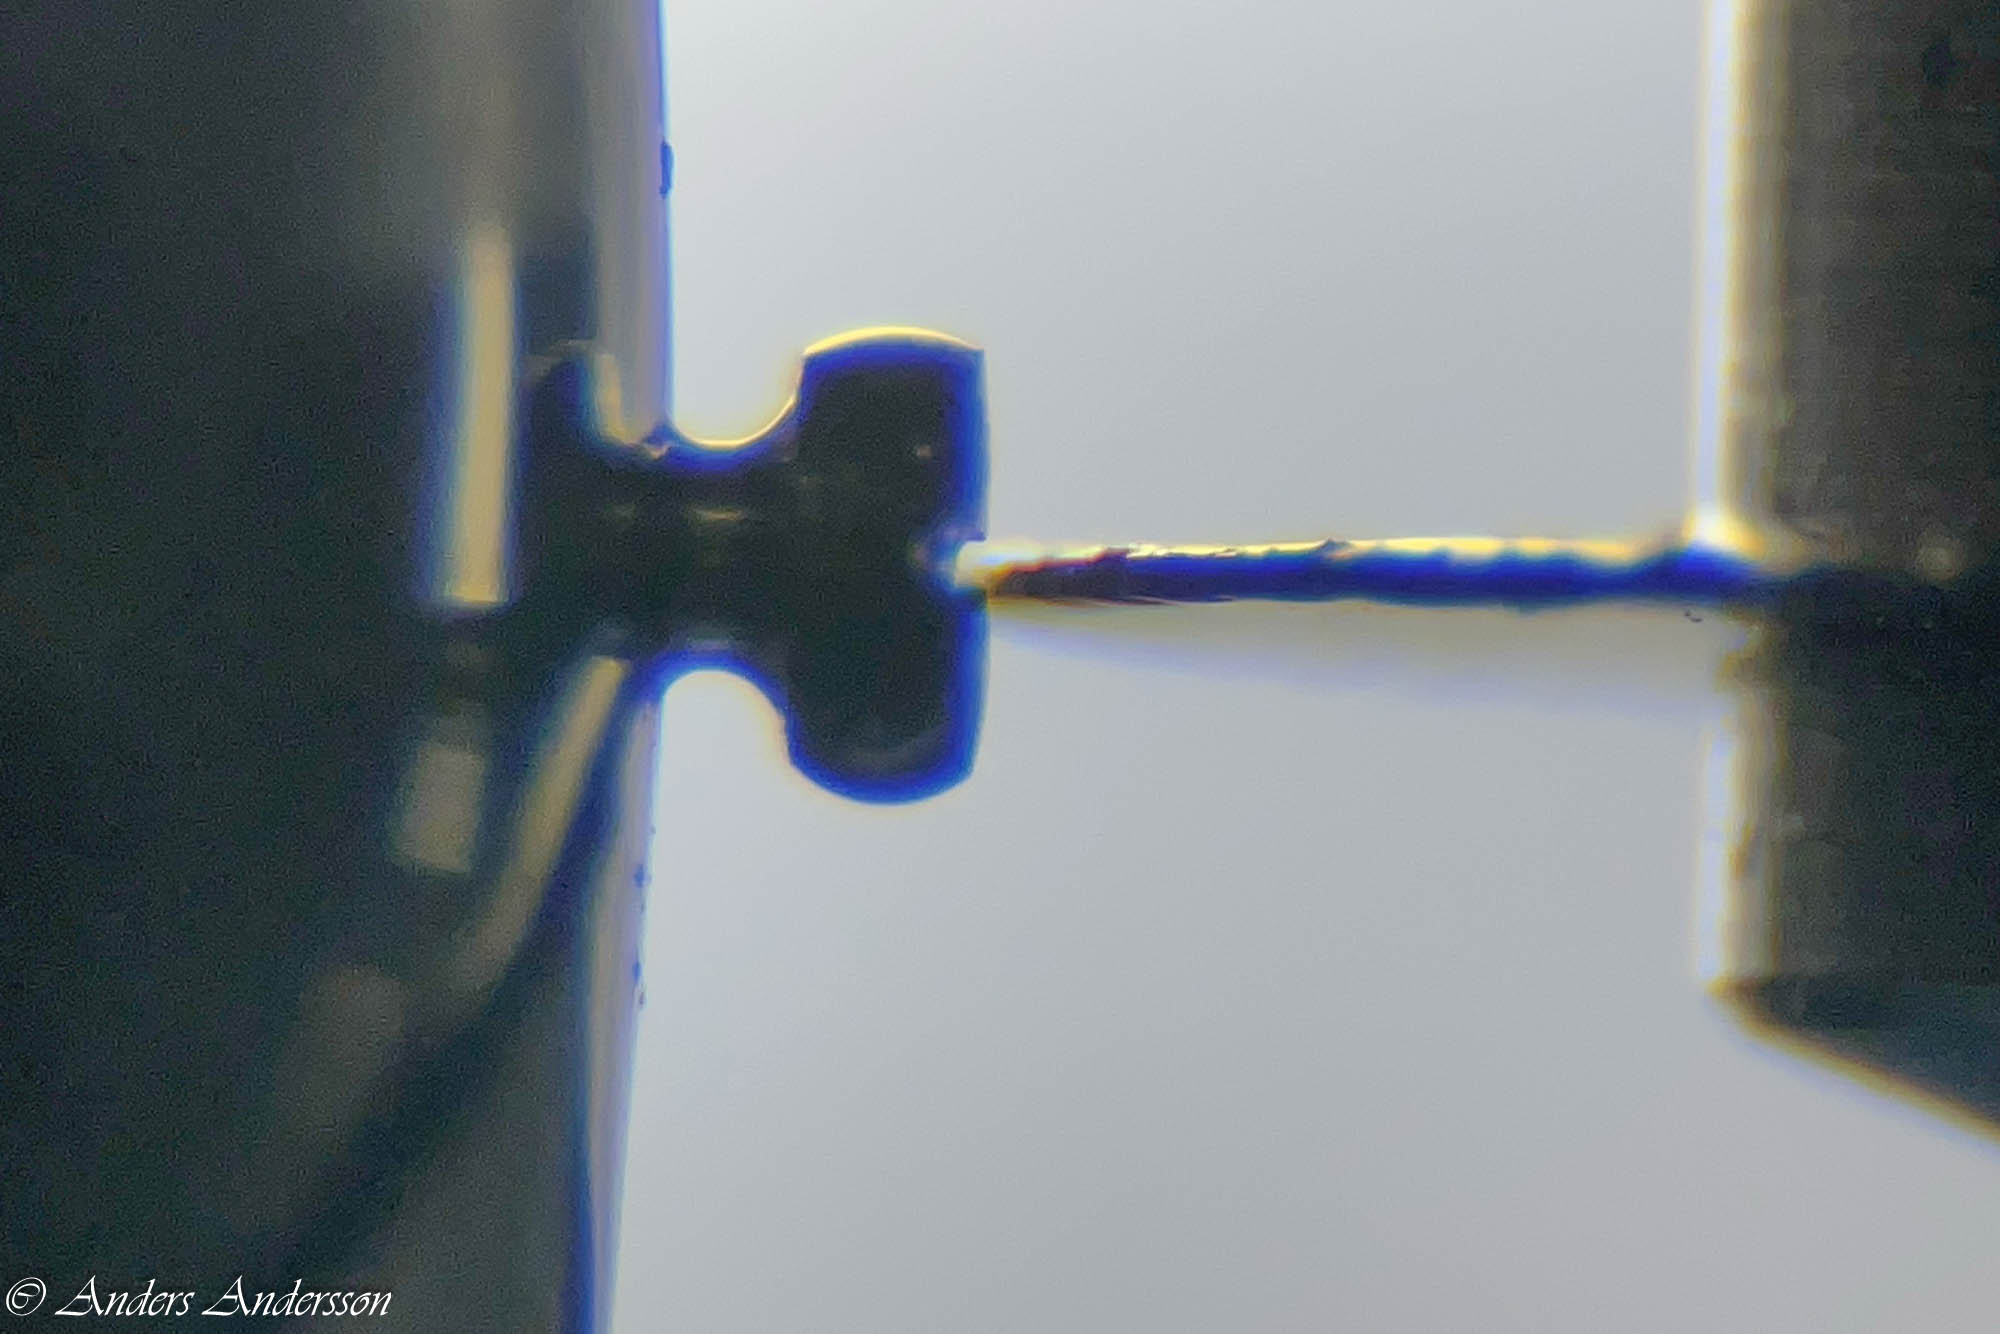 Först lite olja på slitsfräsen. Därefter skär jag ett spår tvärs över skallen, sedan vrider jag spindeln 180 grader och kör en gång till. Detta gör jag för att säkerställa att skåran hamnar exakt i mitten av skruvskallen. En skåra som inte är exakt i mitten kan vara mycket störande för ett känsligt öga, hellre det än samma bredd på skåran. En liten variation i bredden är svårare att upptäcka. En slitsfräs i hårdmetall är mycket styvare och har mindre tendens att böja sig är en ”vanlig” slitsfräs i verktygsstål.
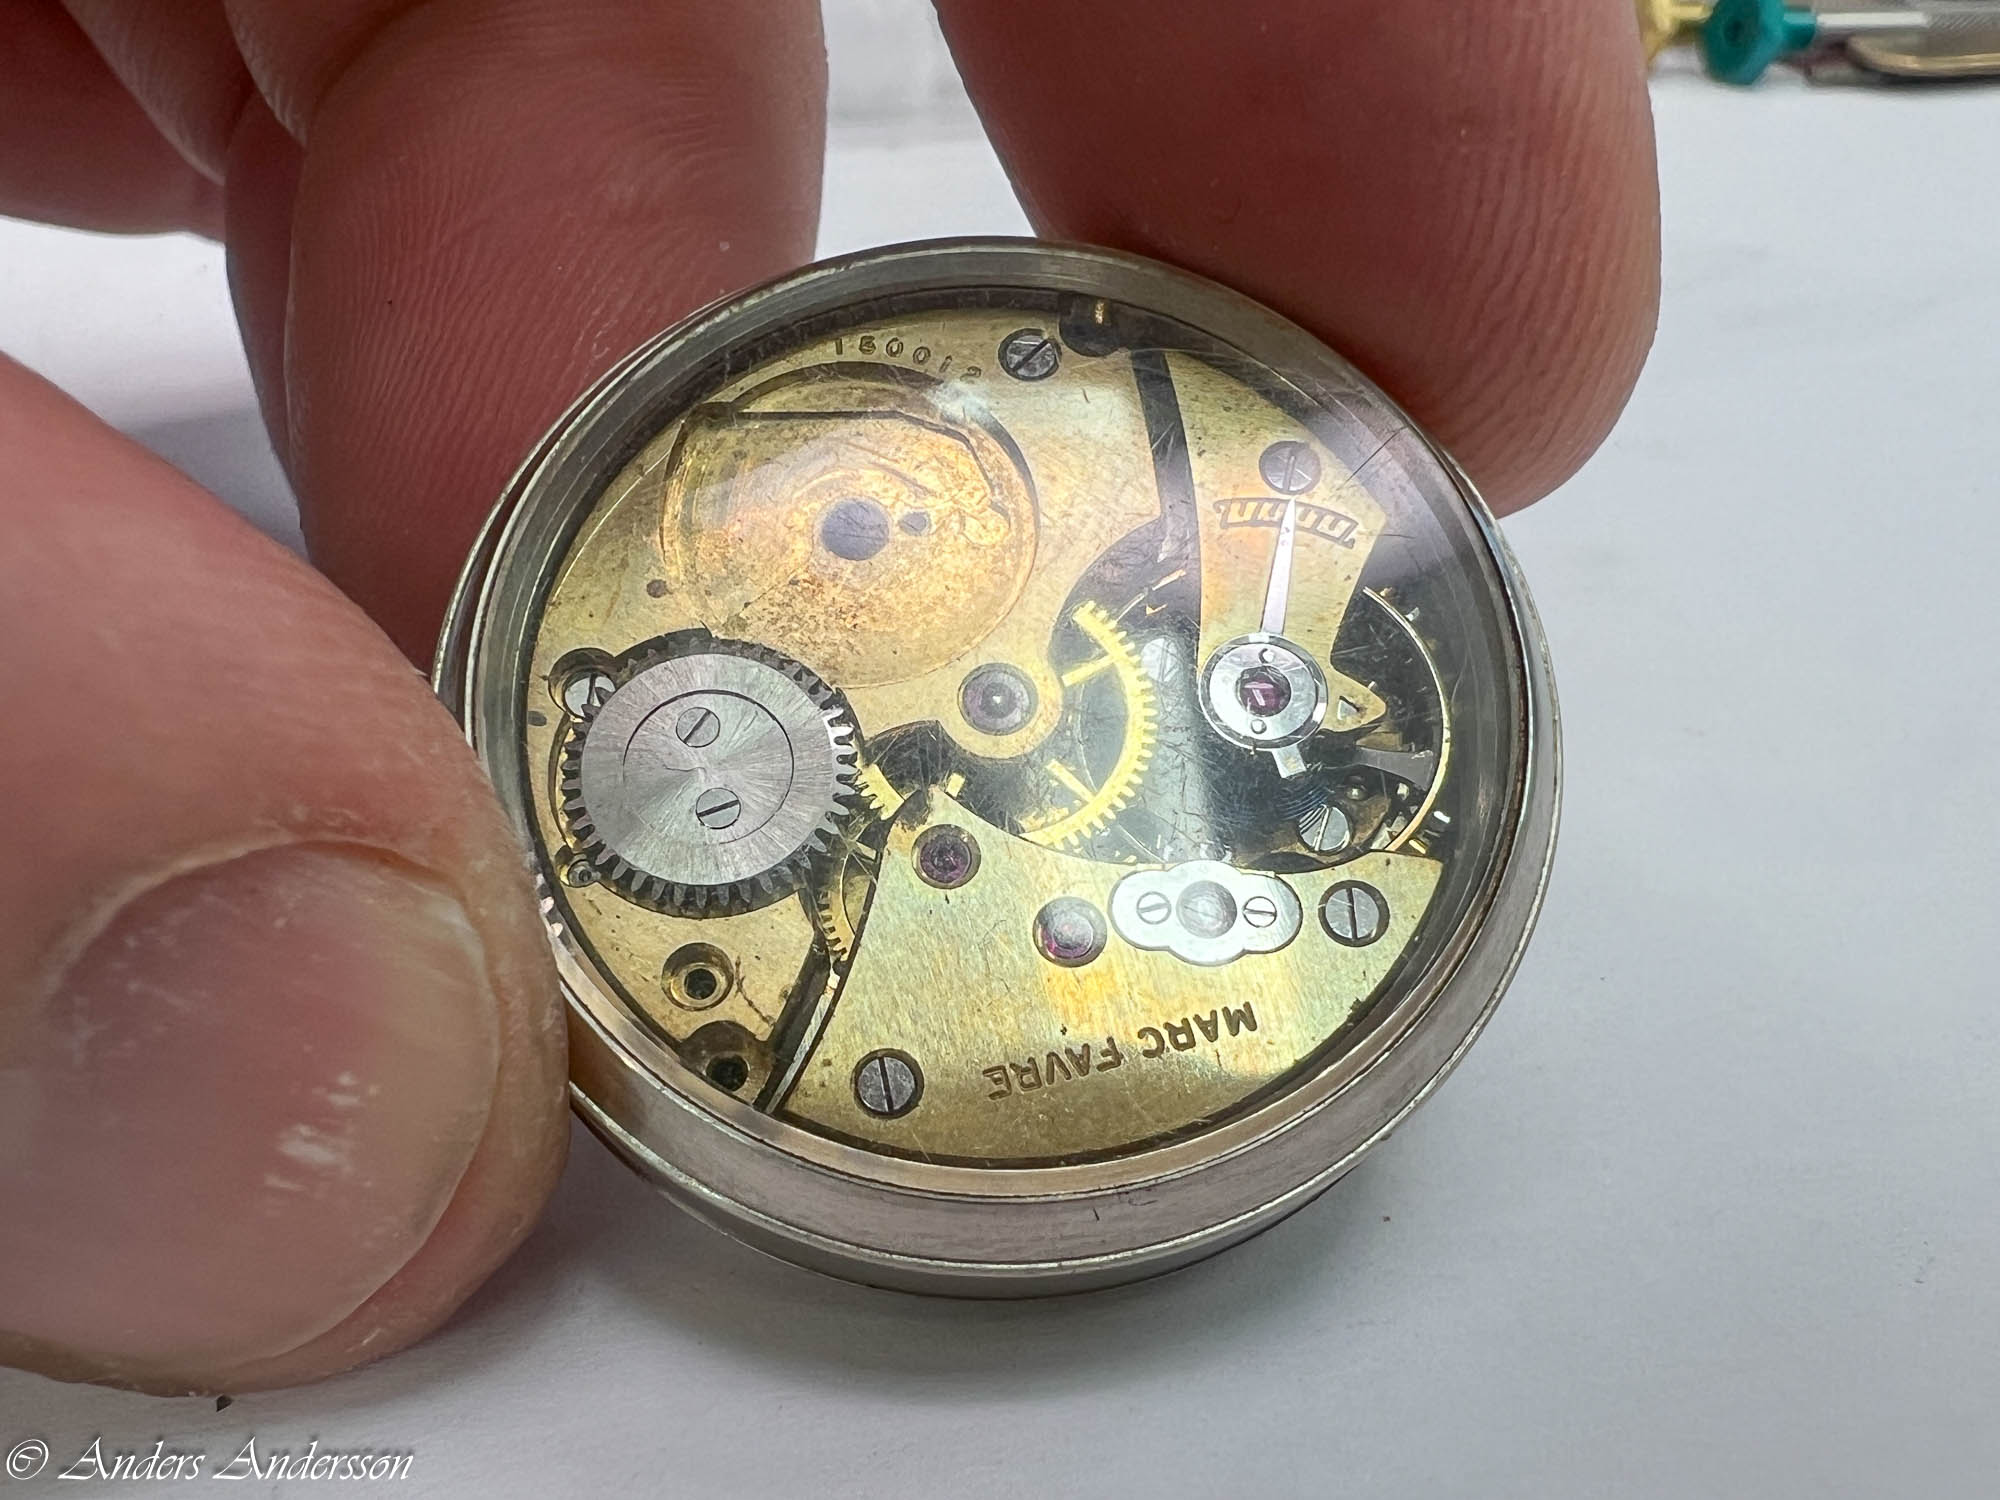
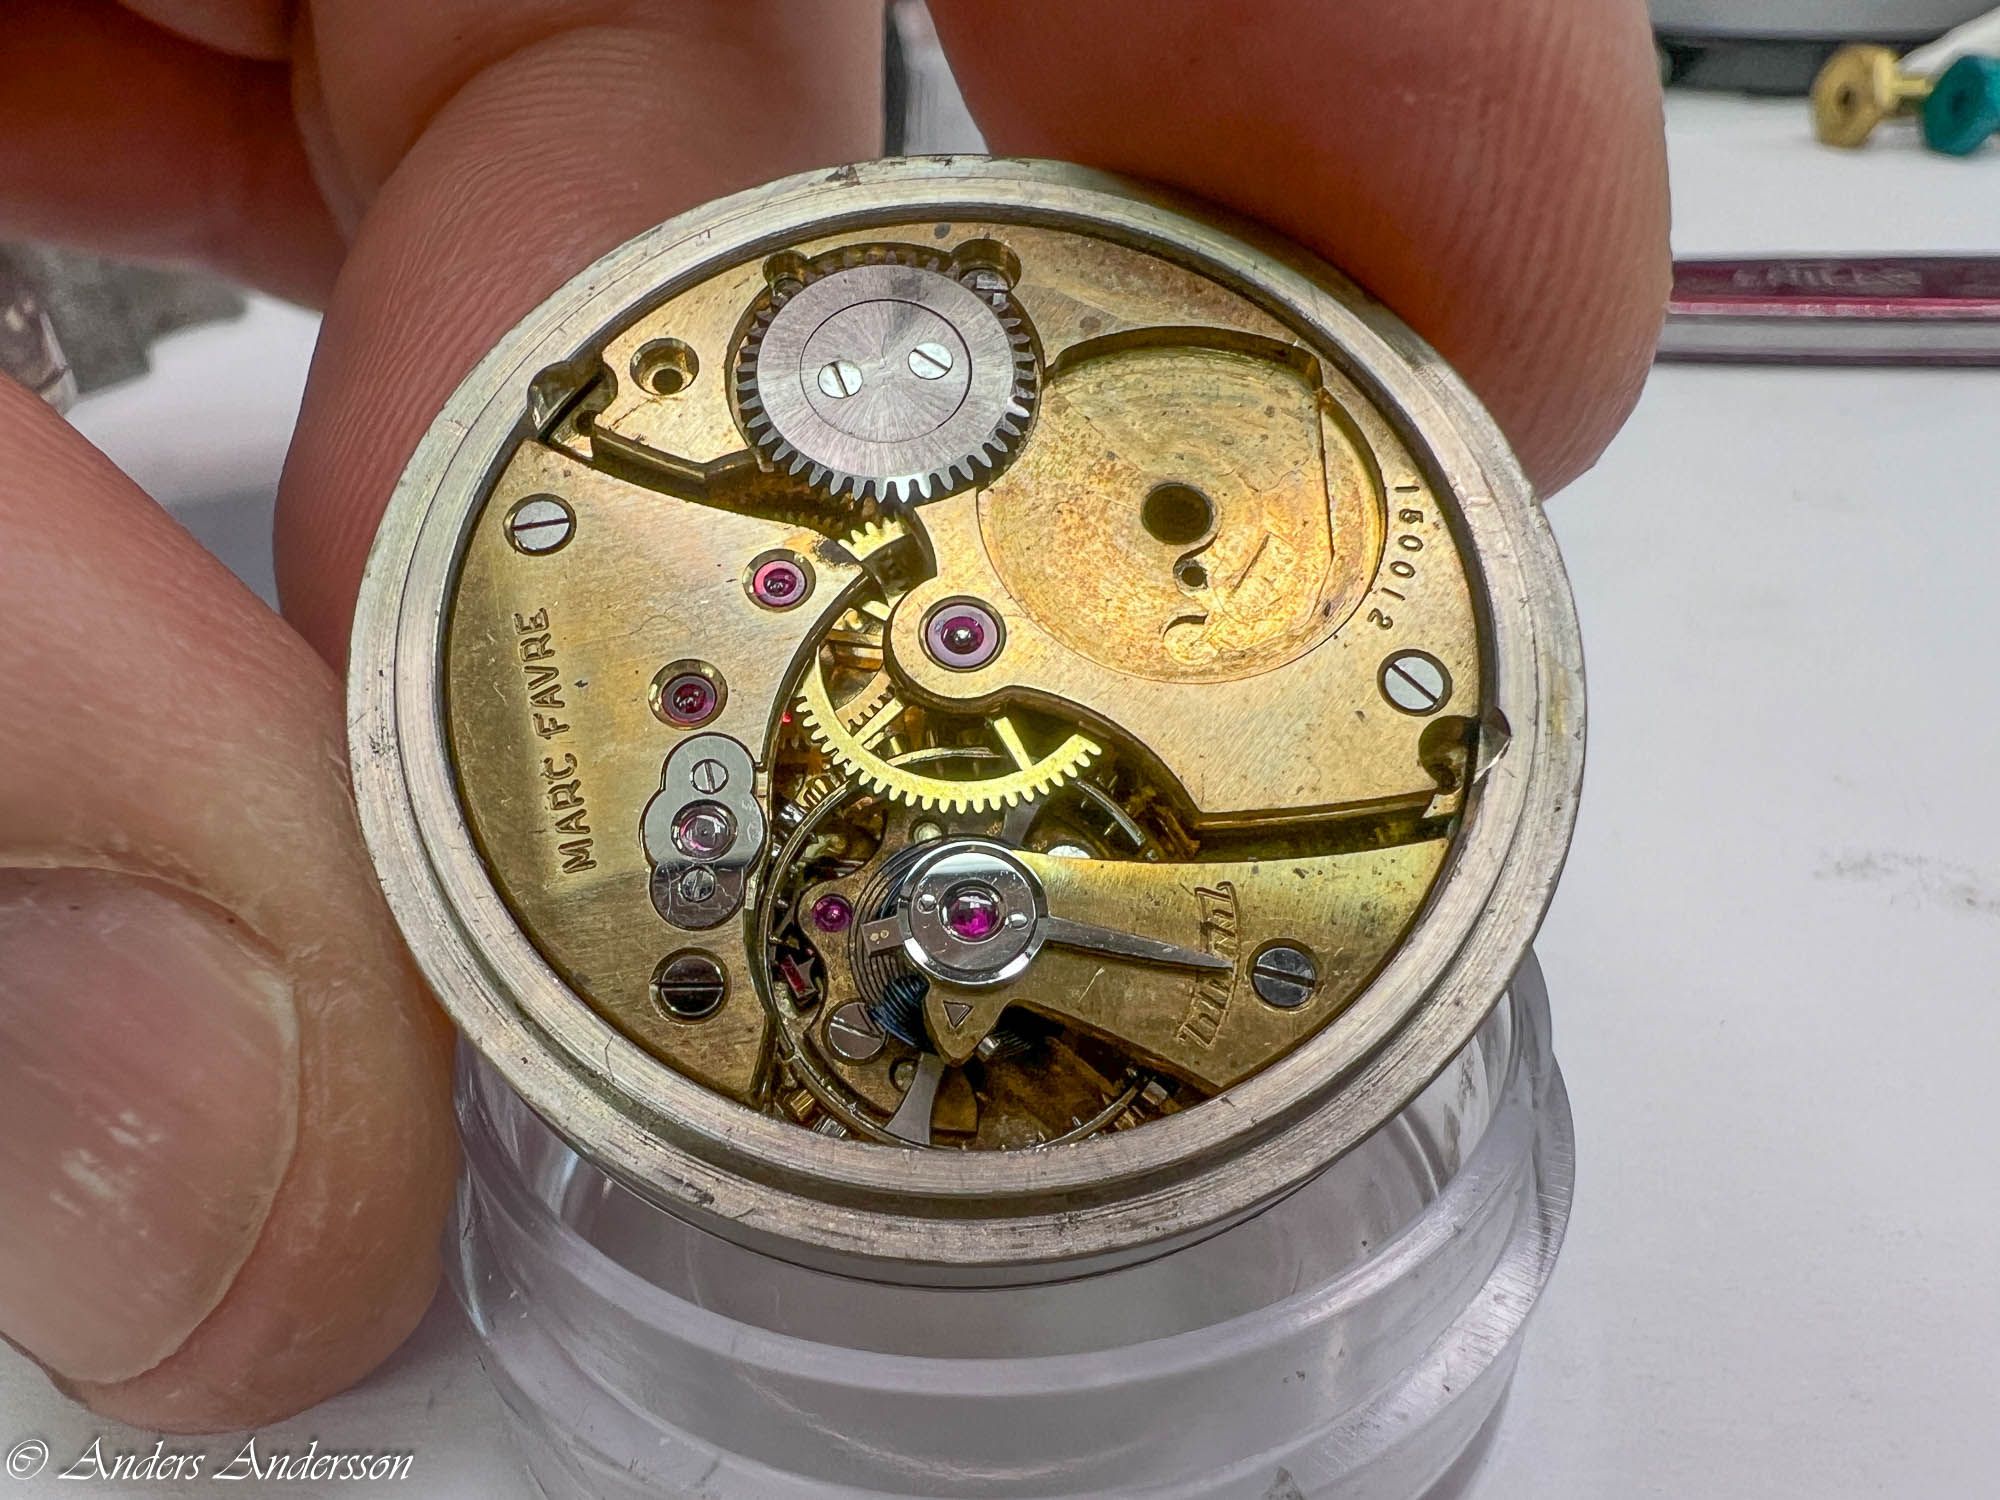
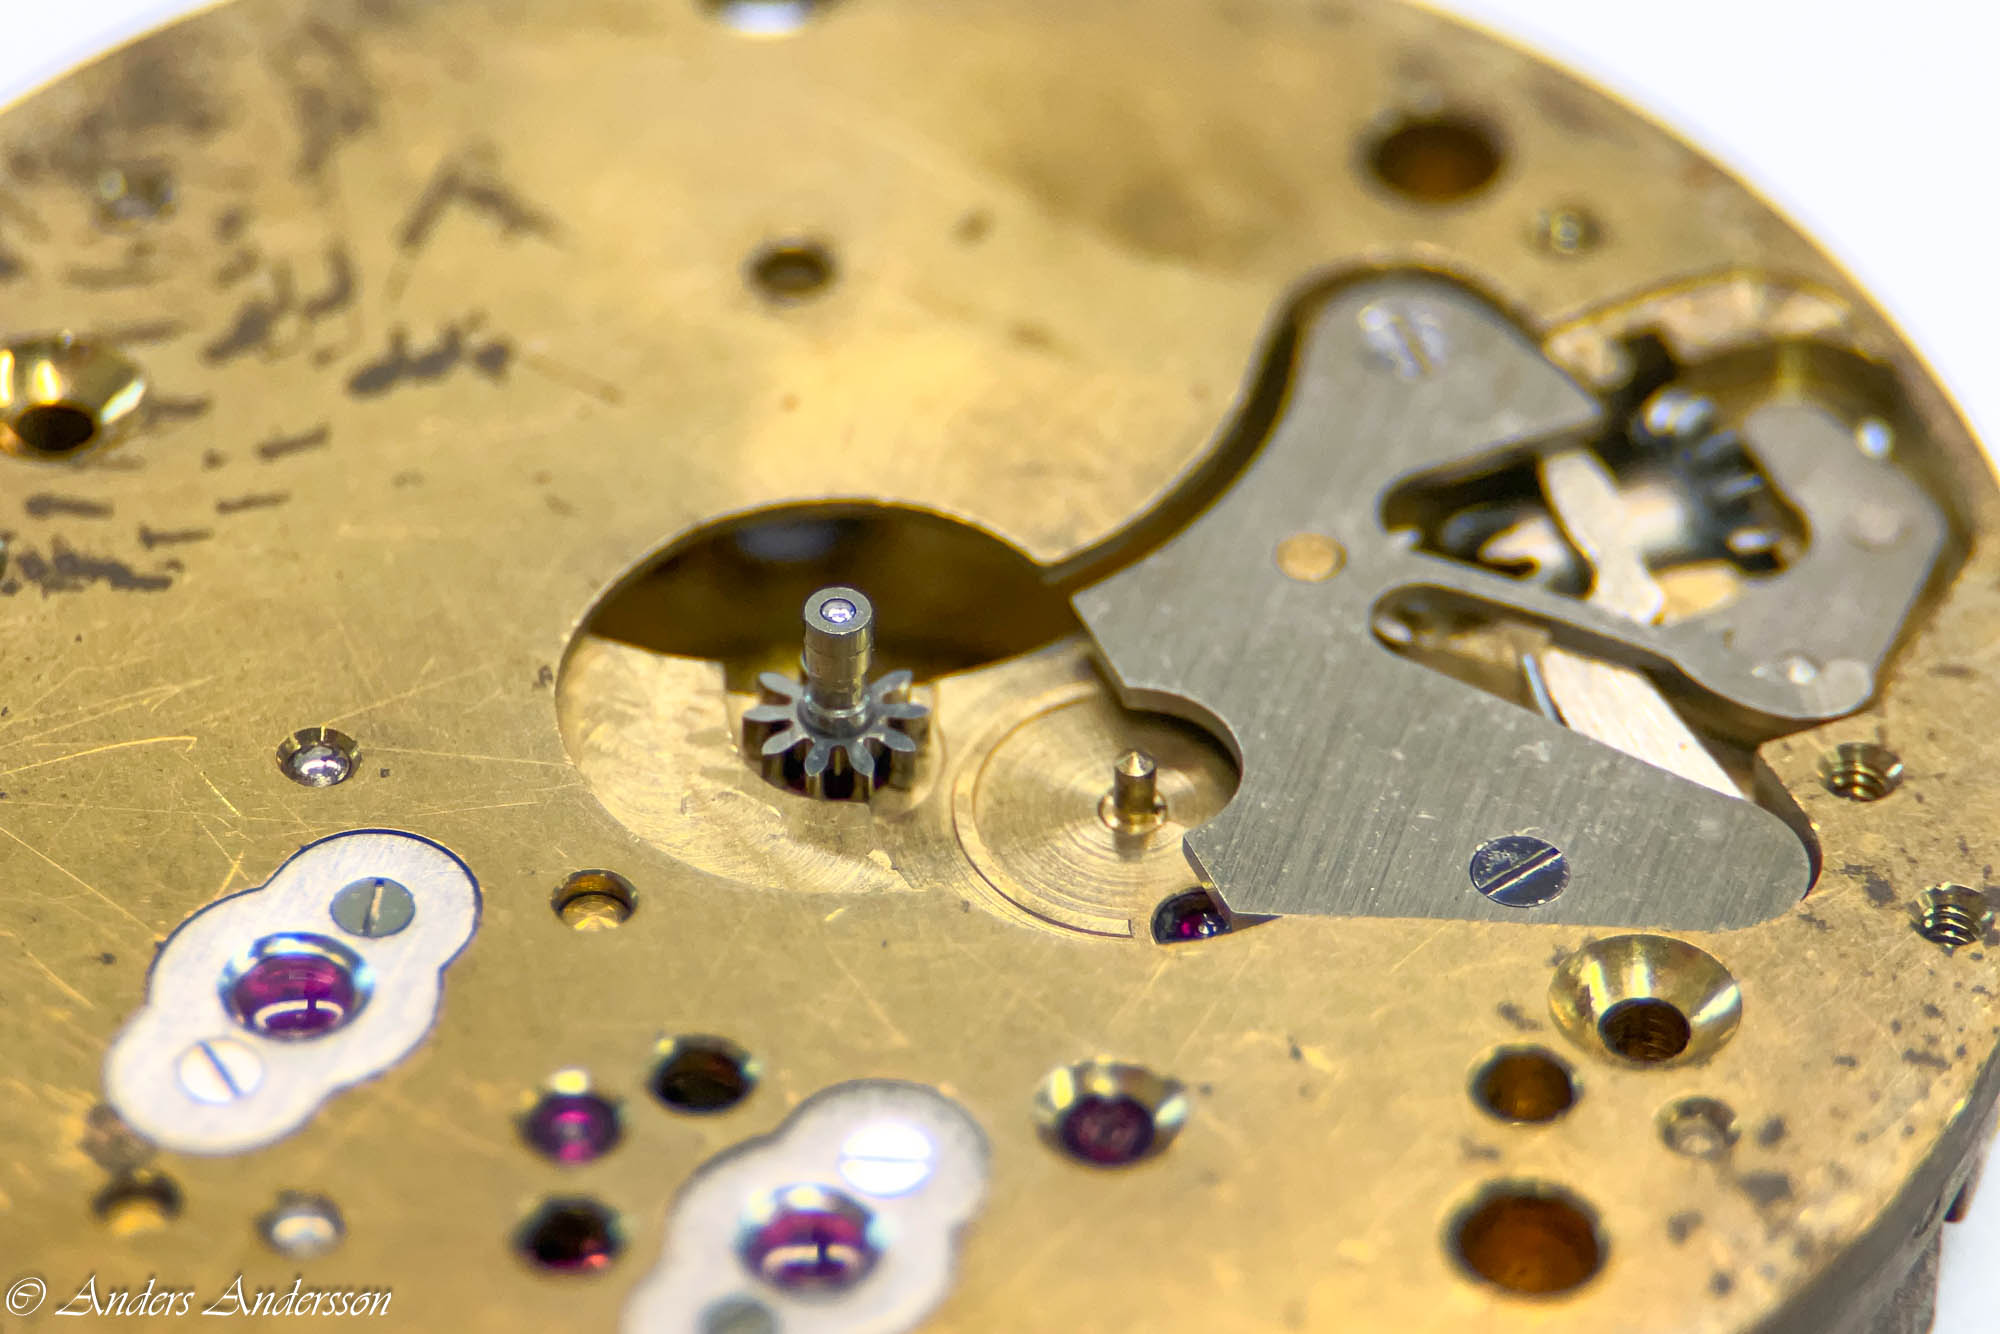 När jag tagit bort tavlan saknades dessutom visarväxelhjulet!
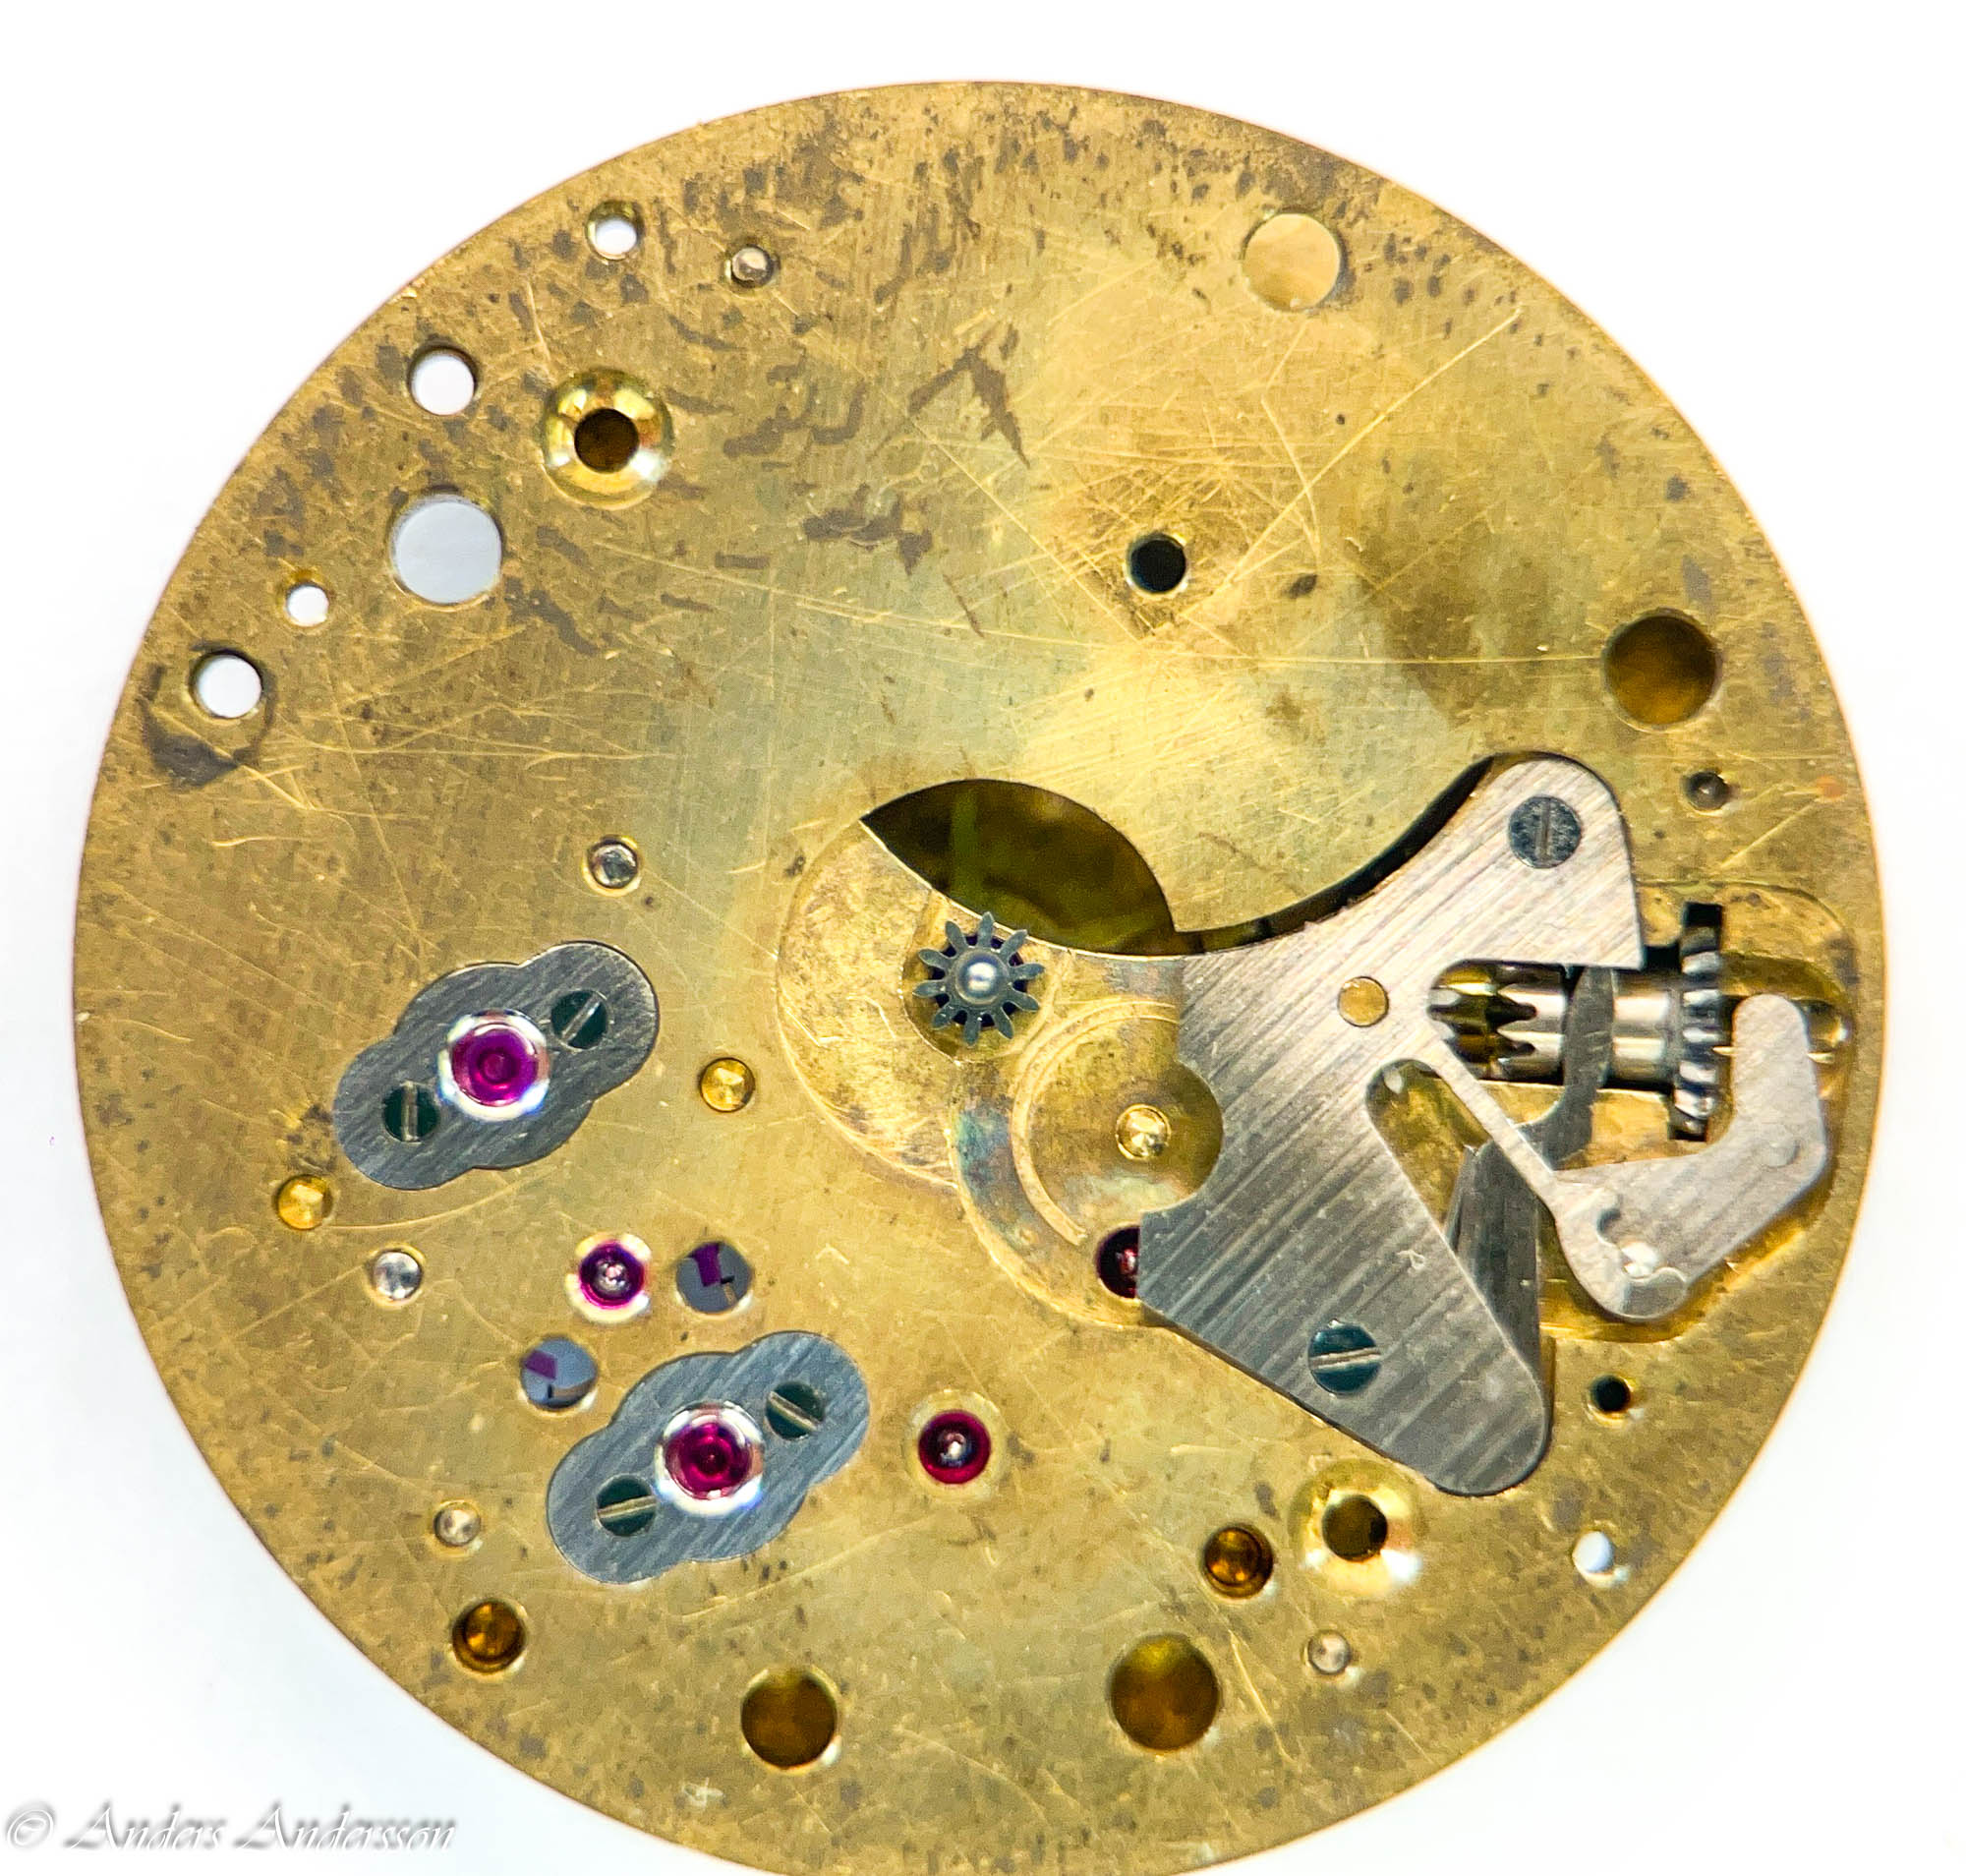
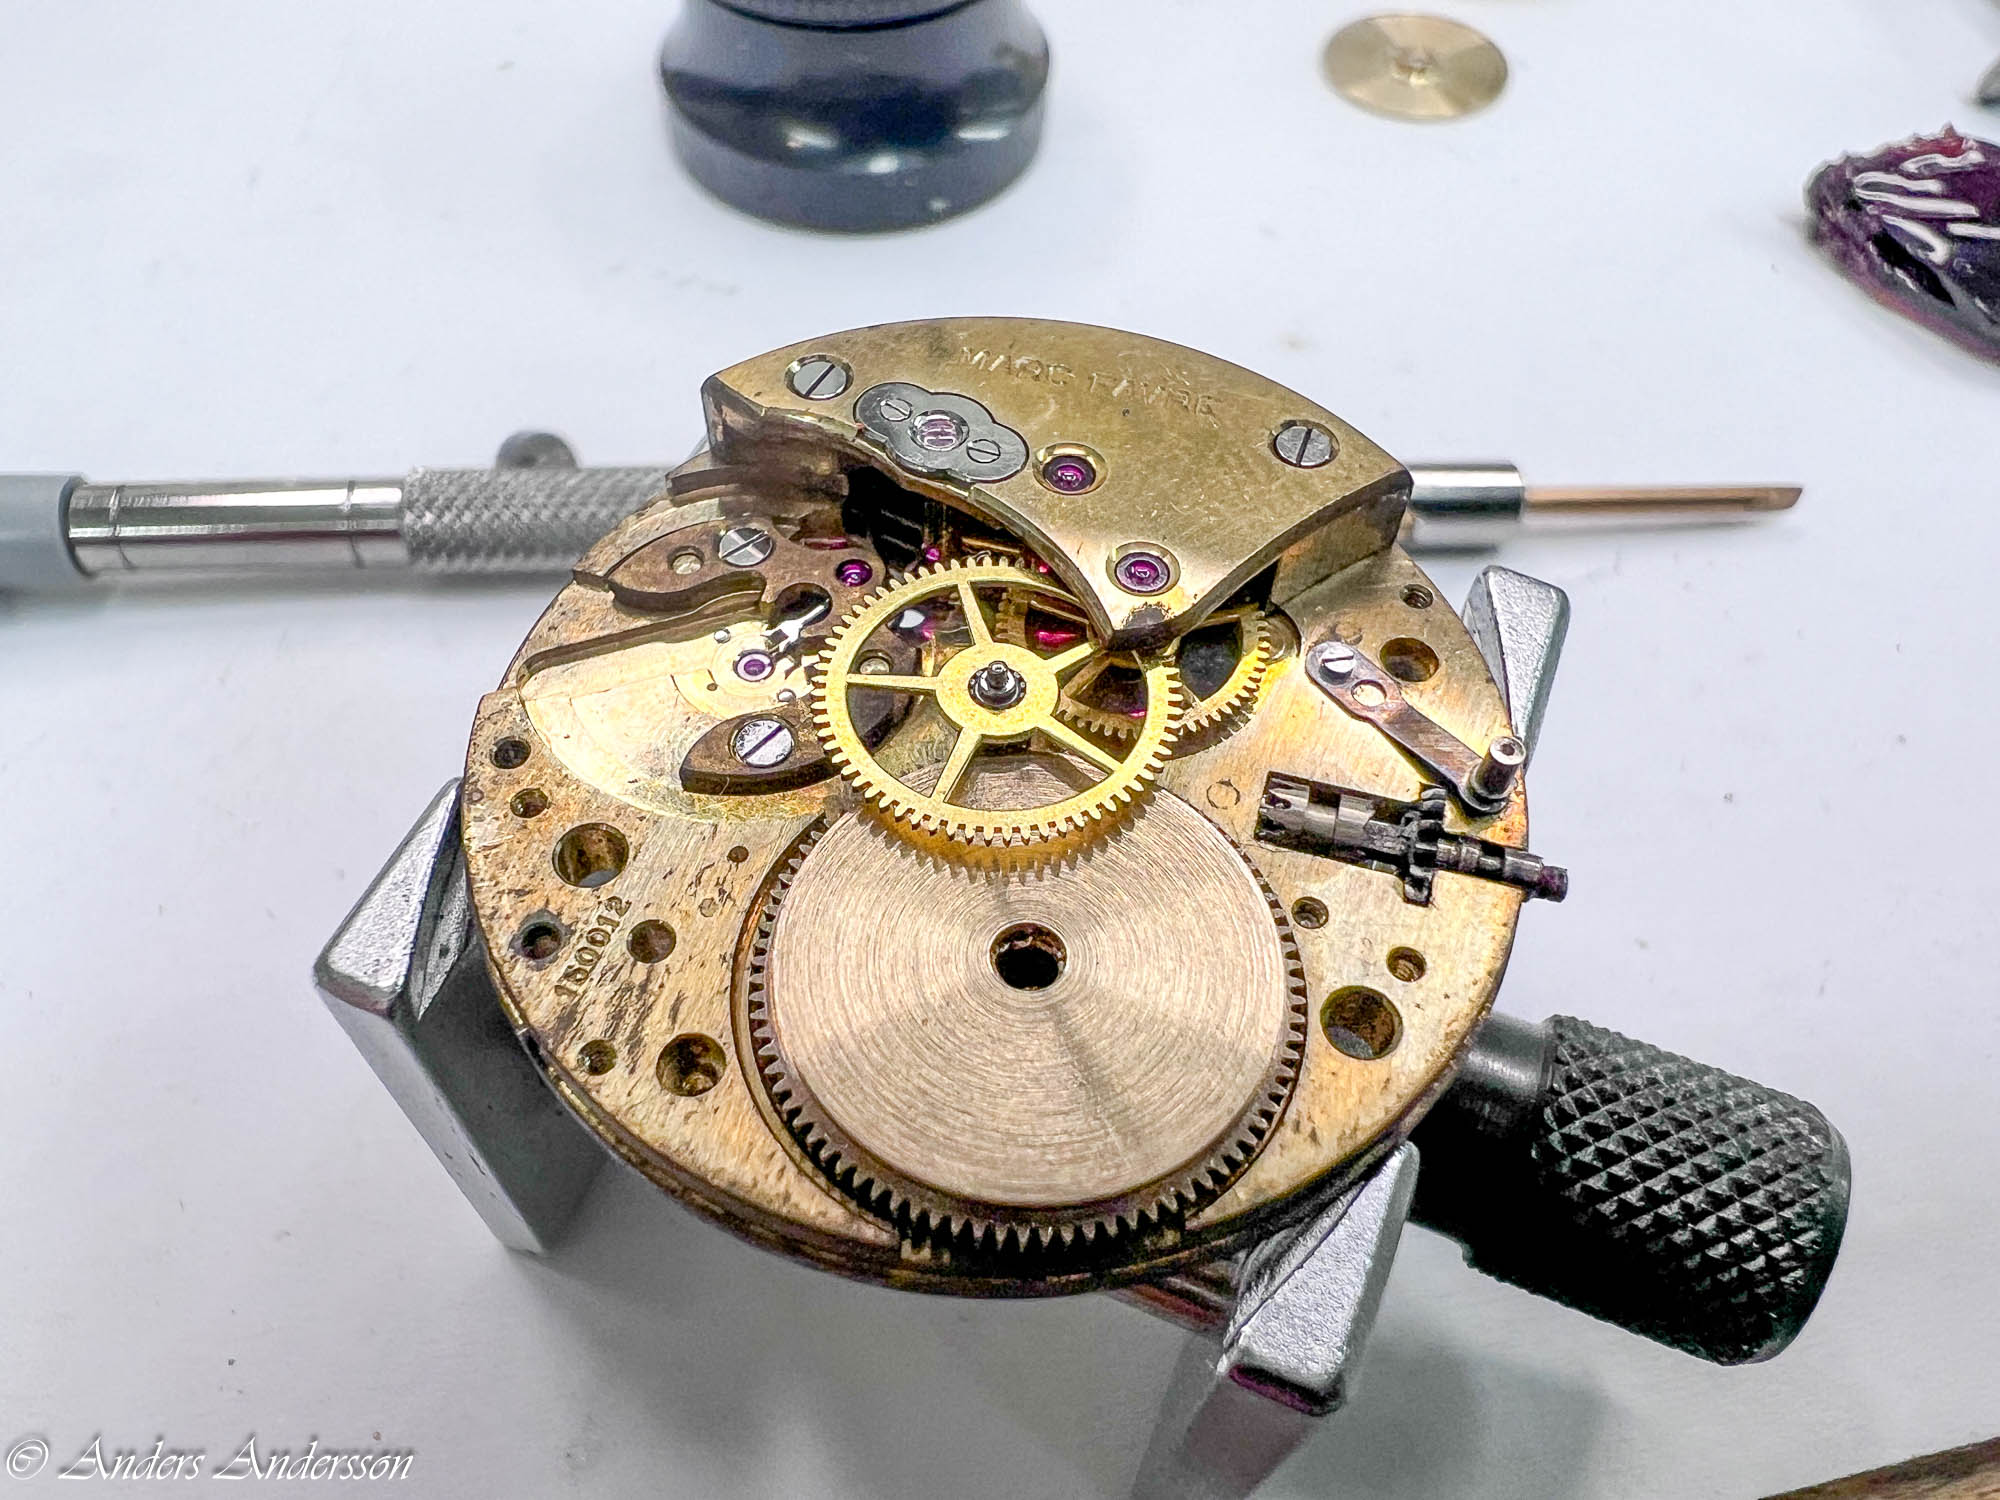
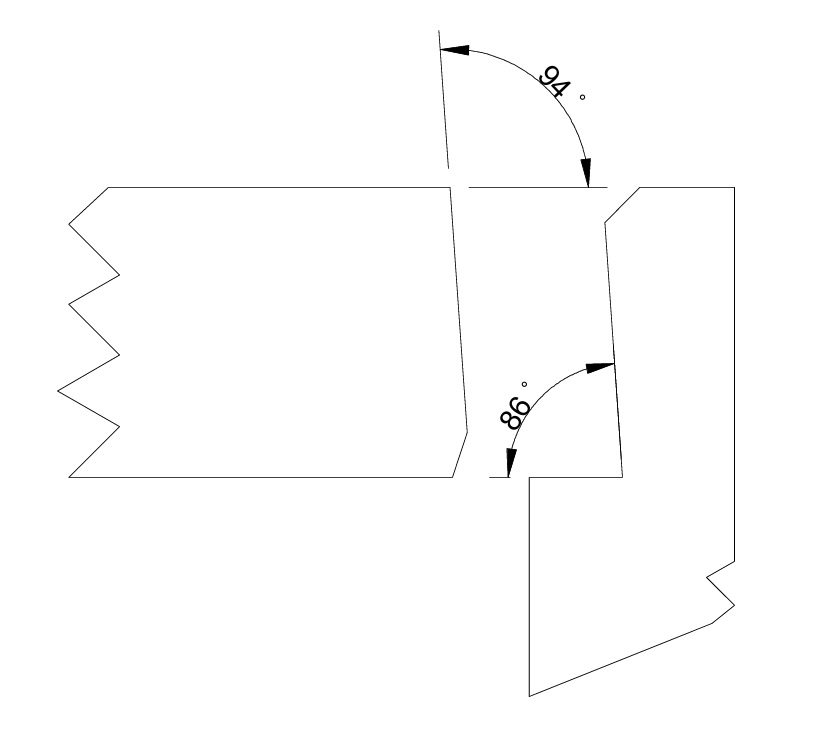
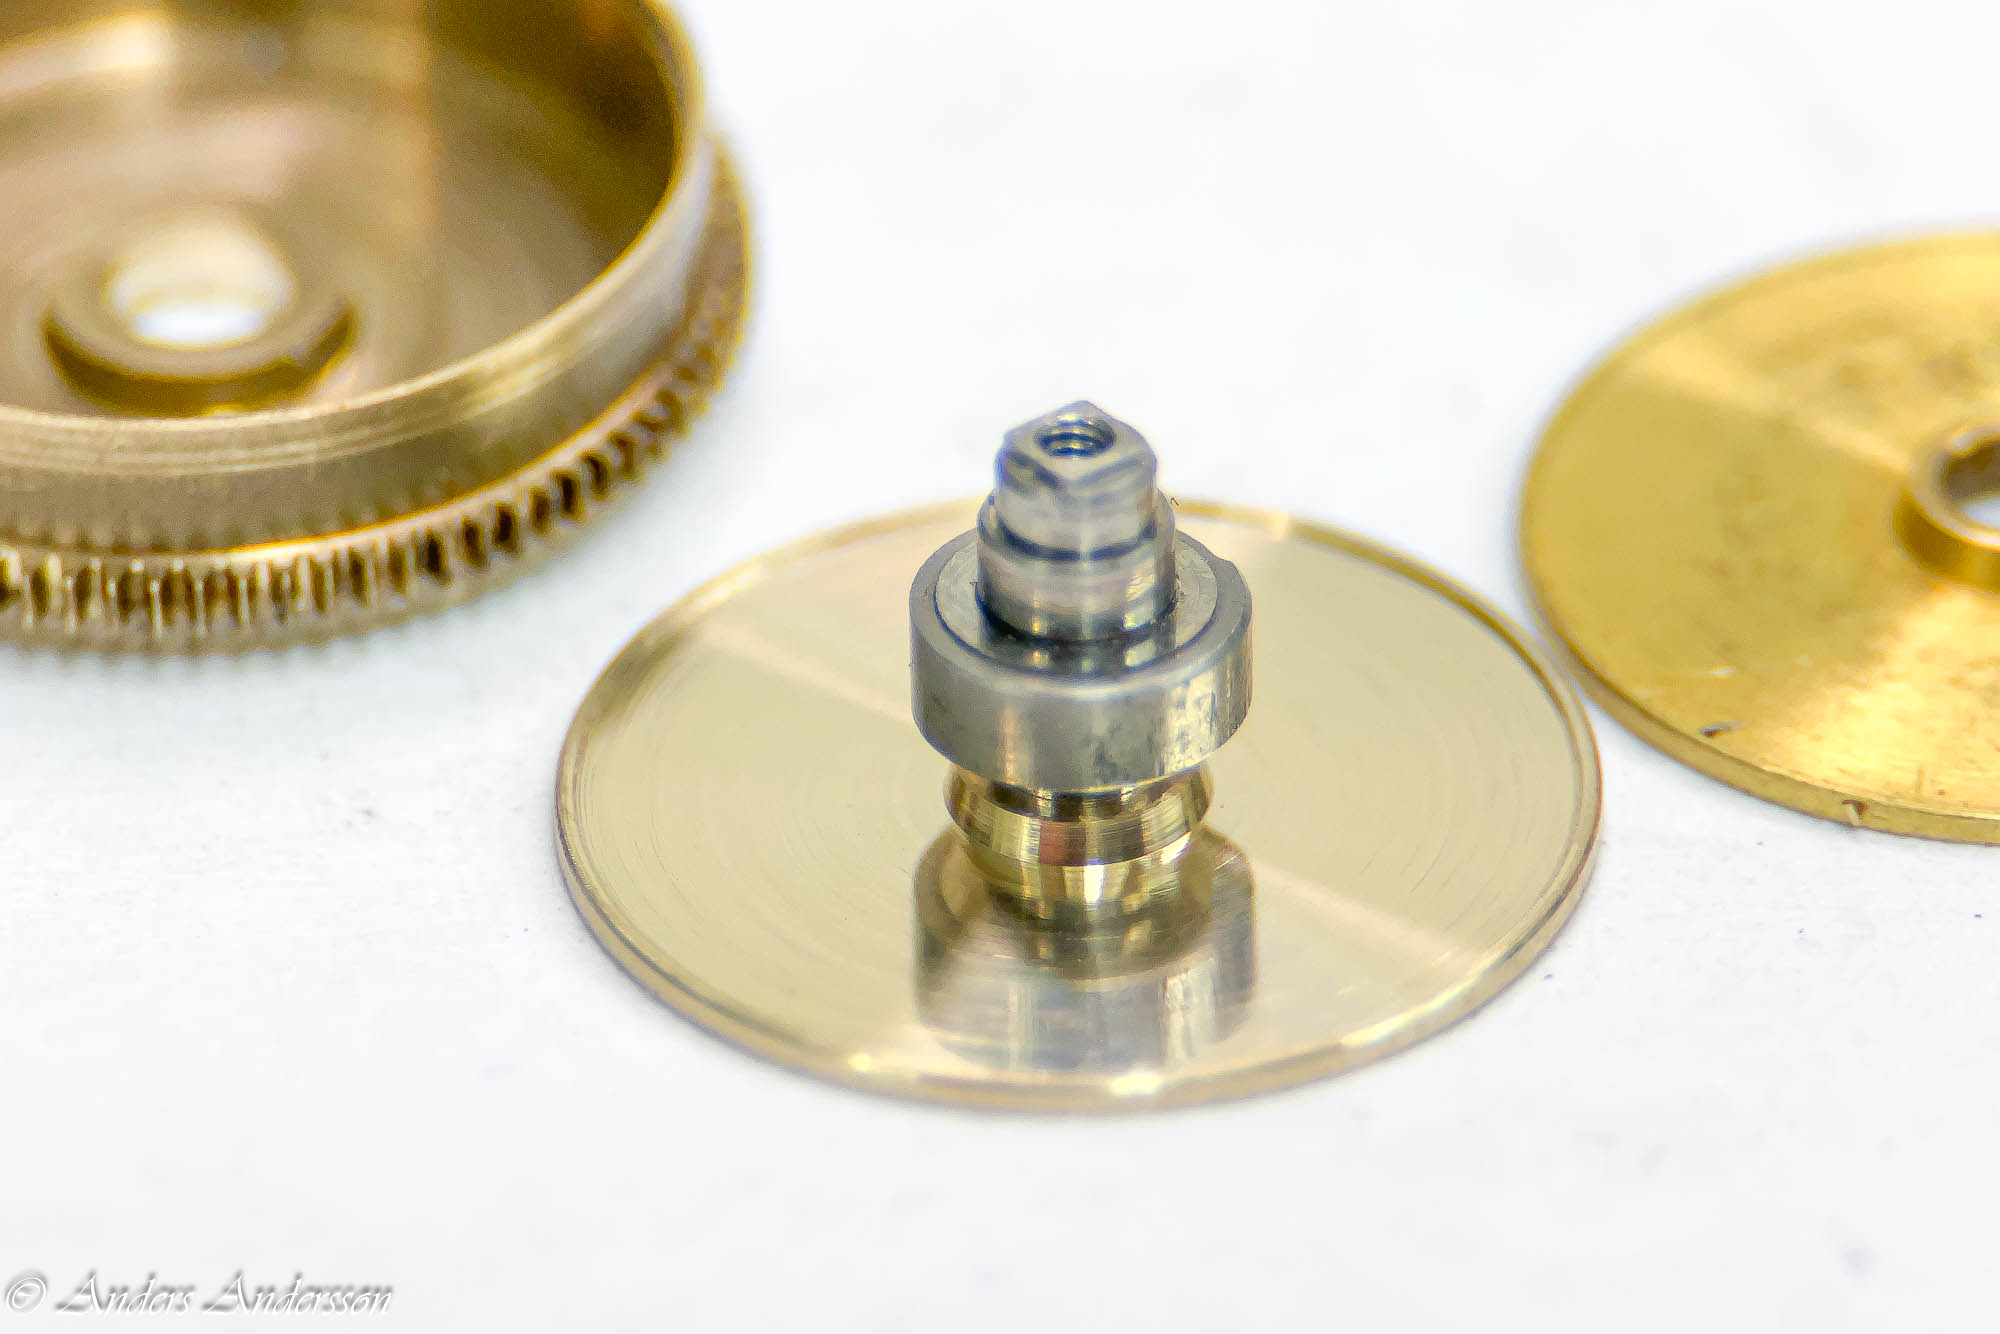
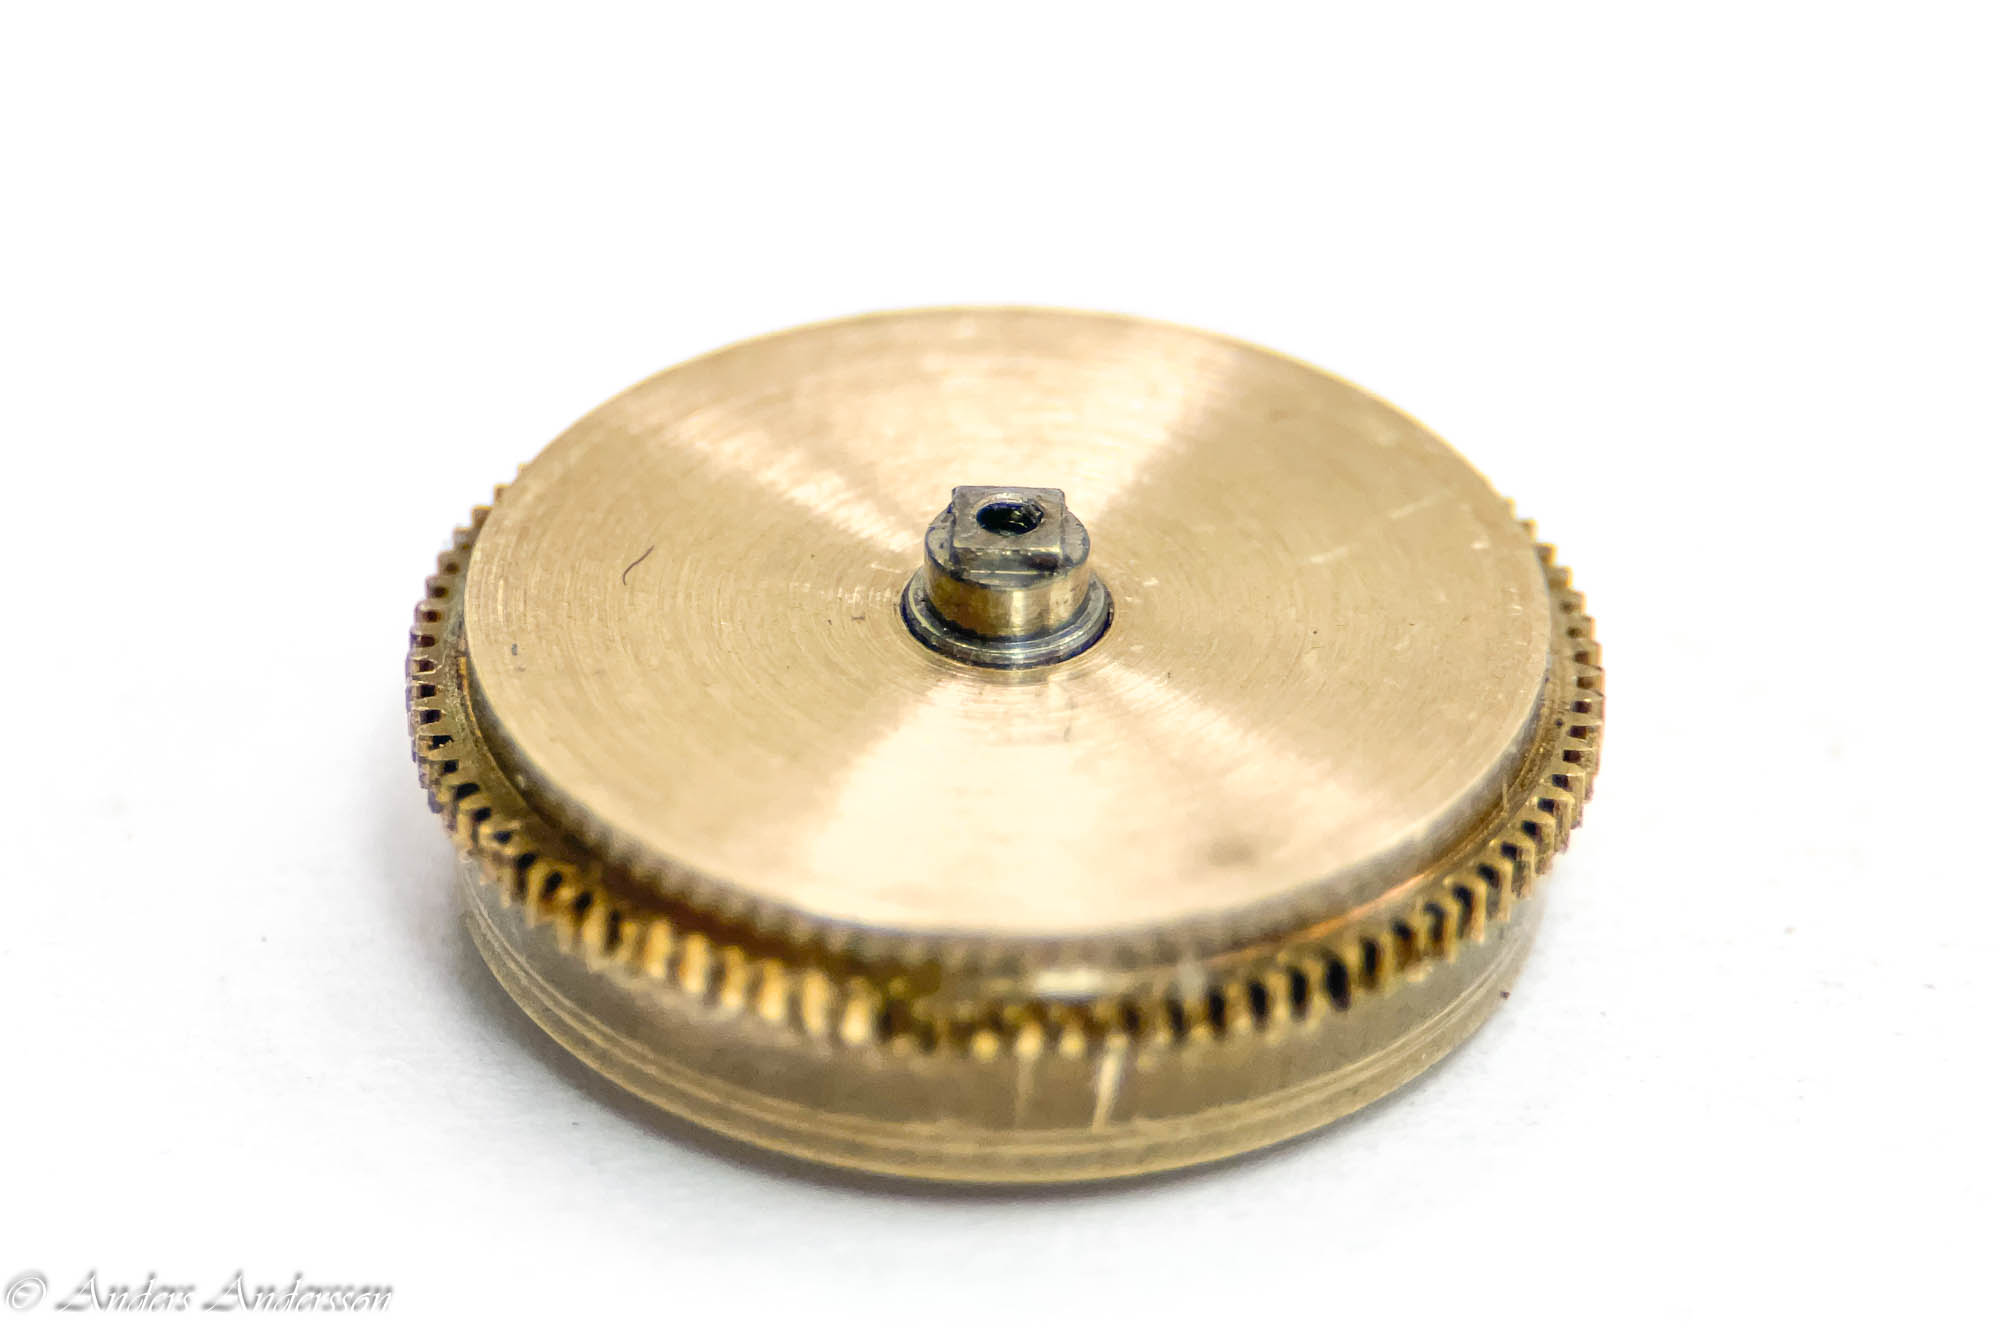
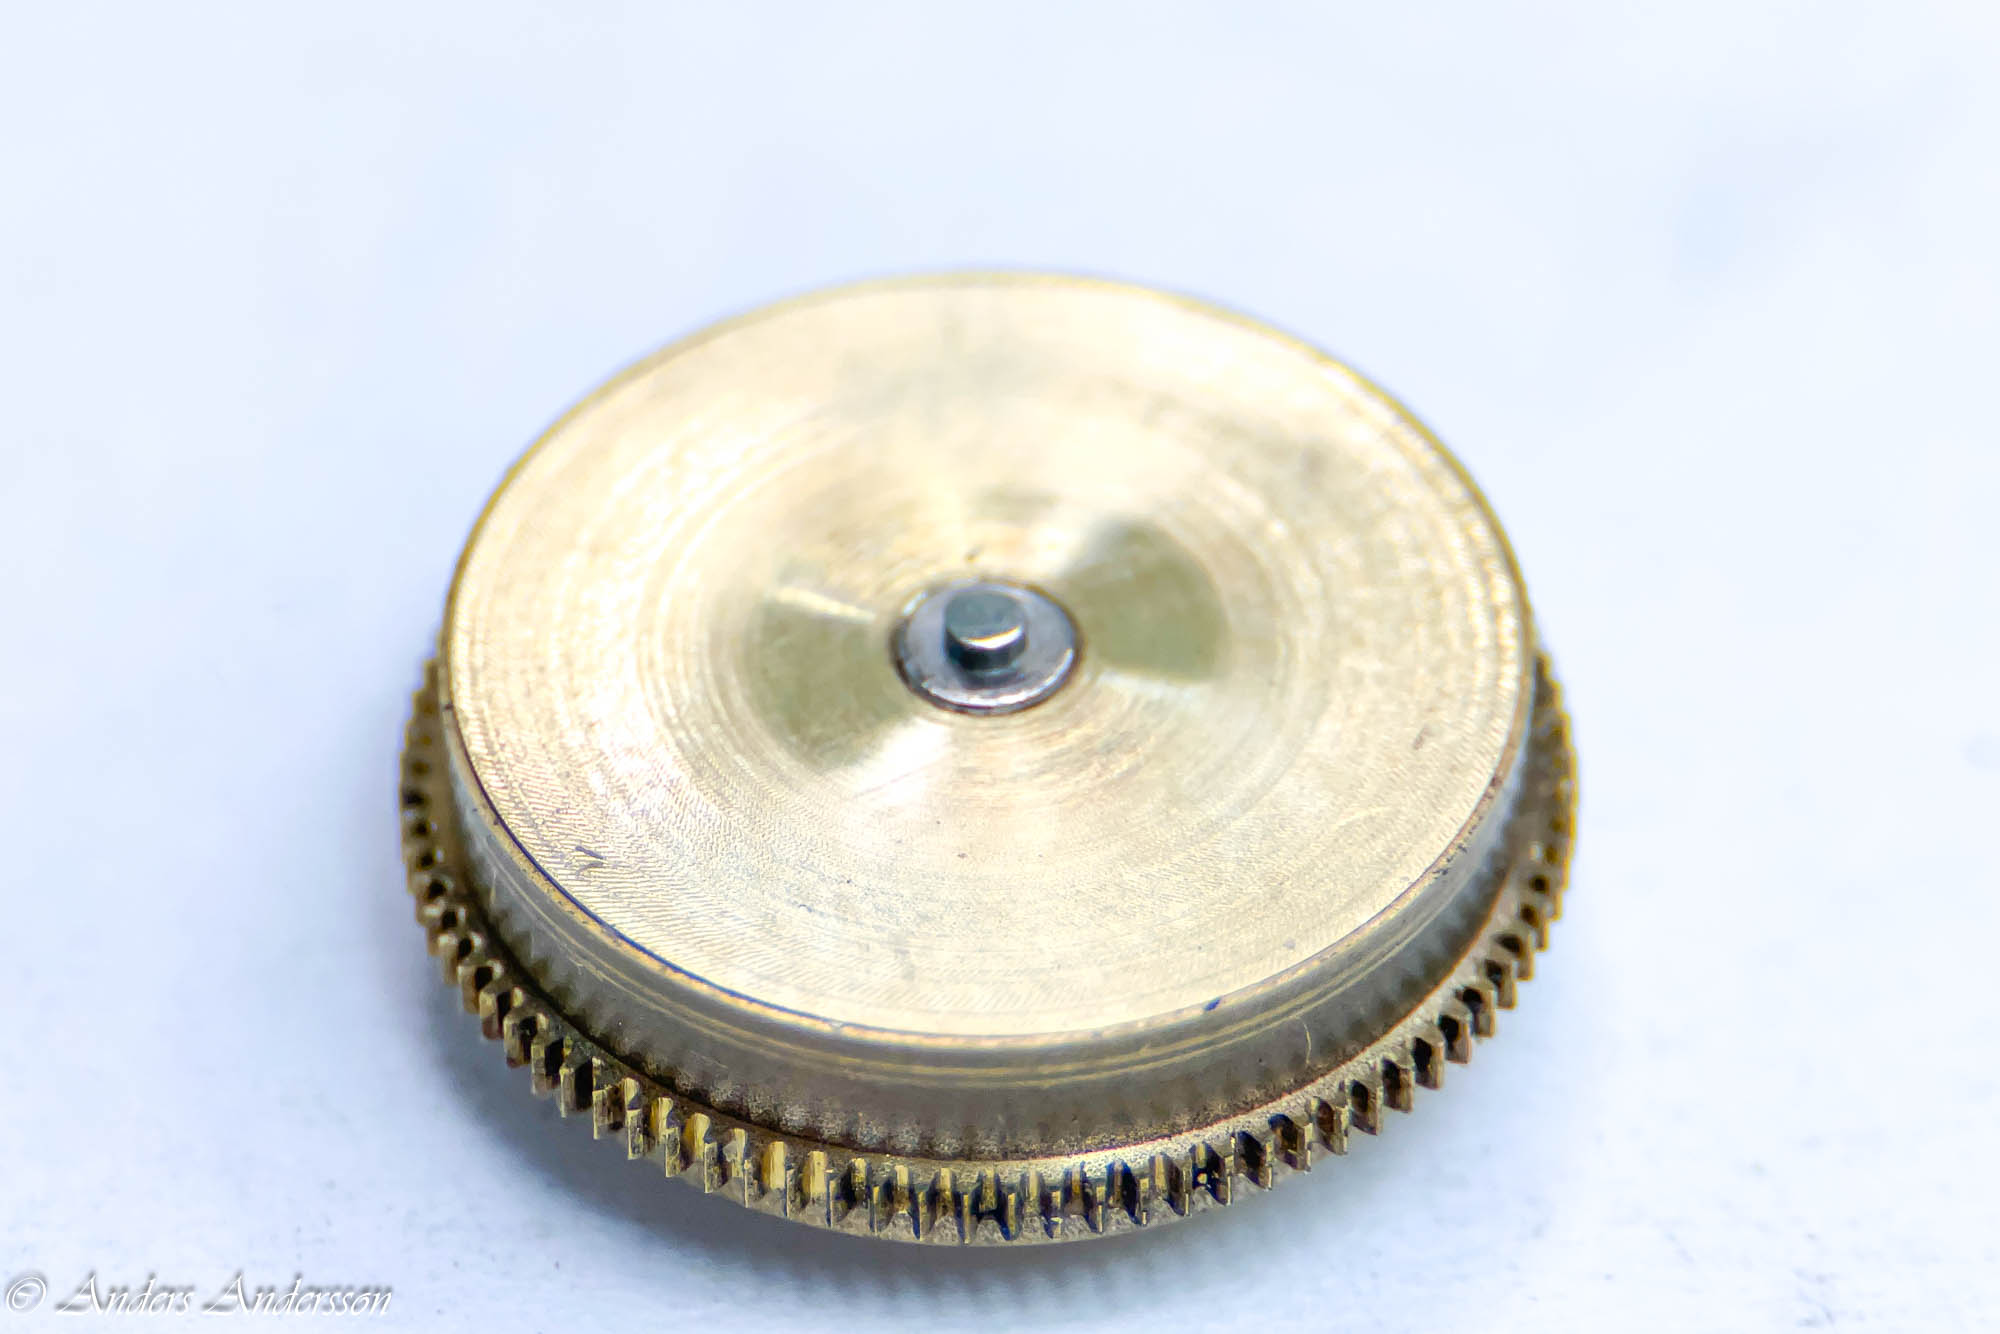
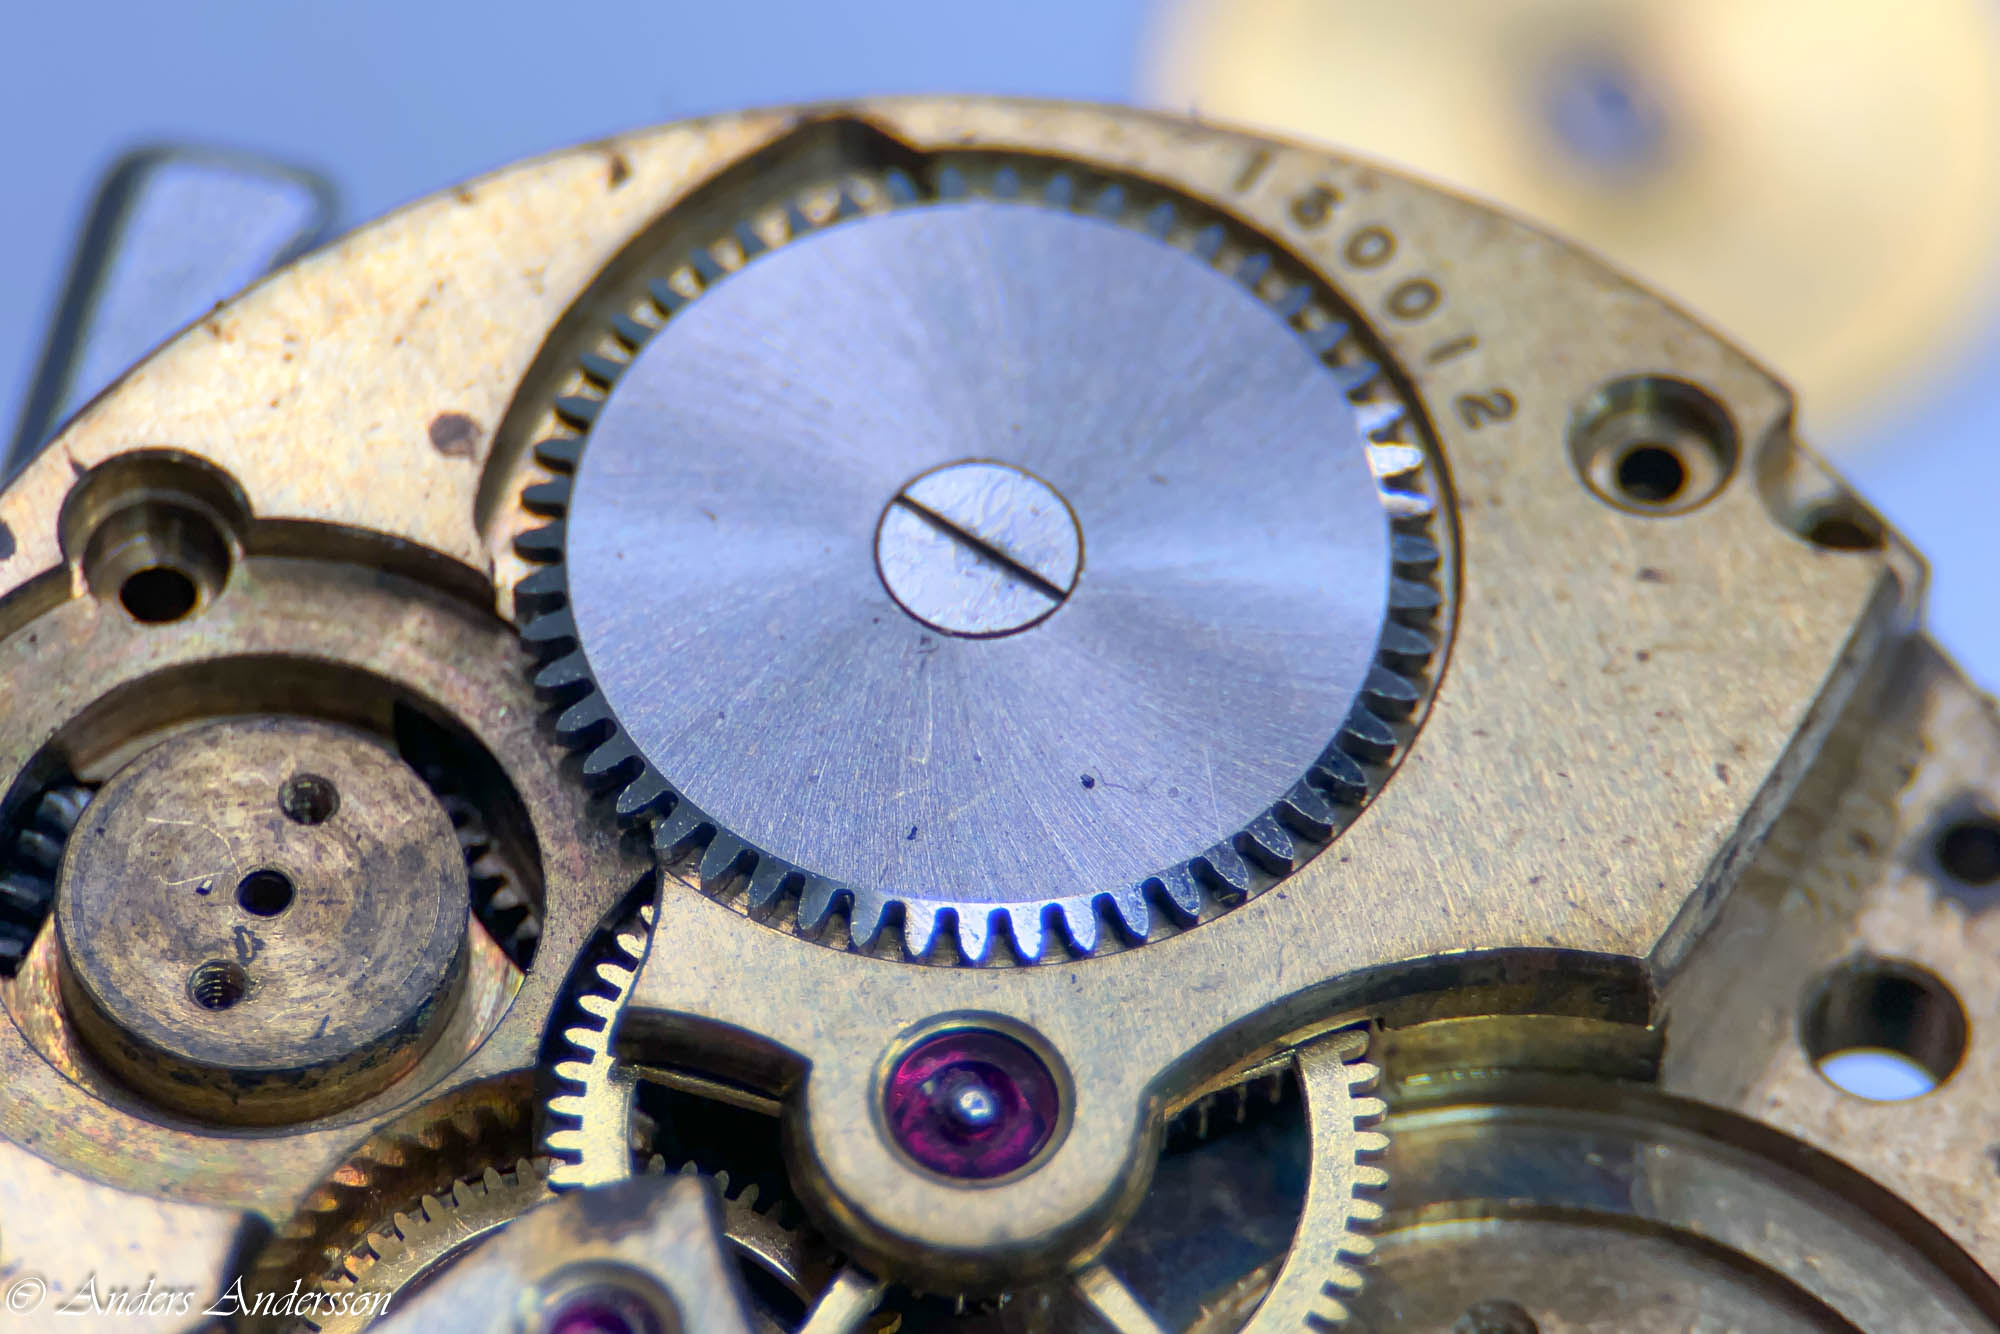
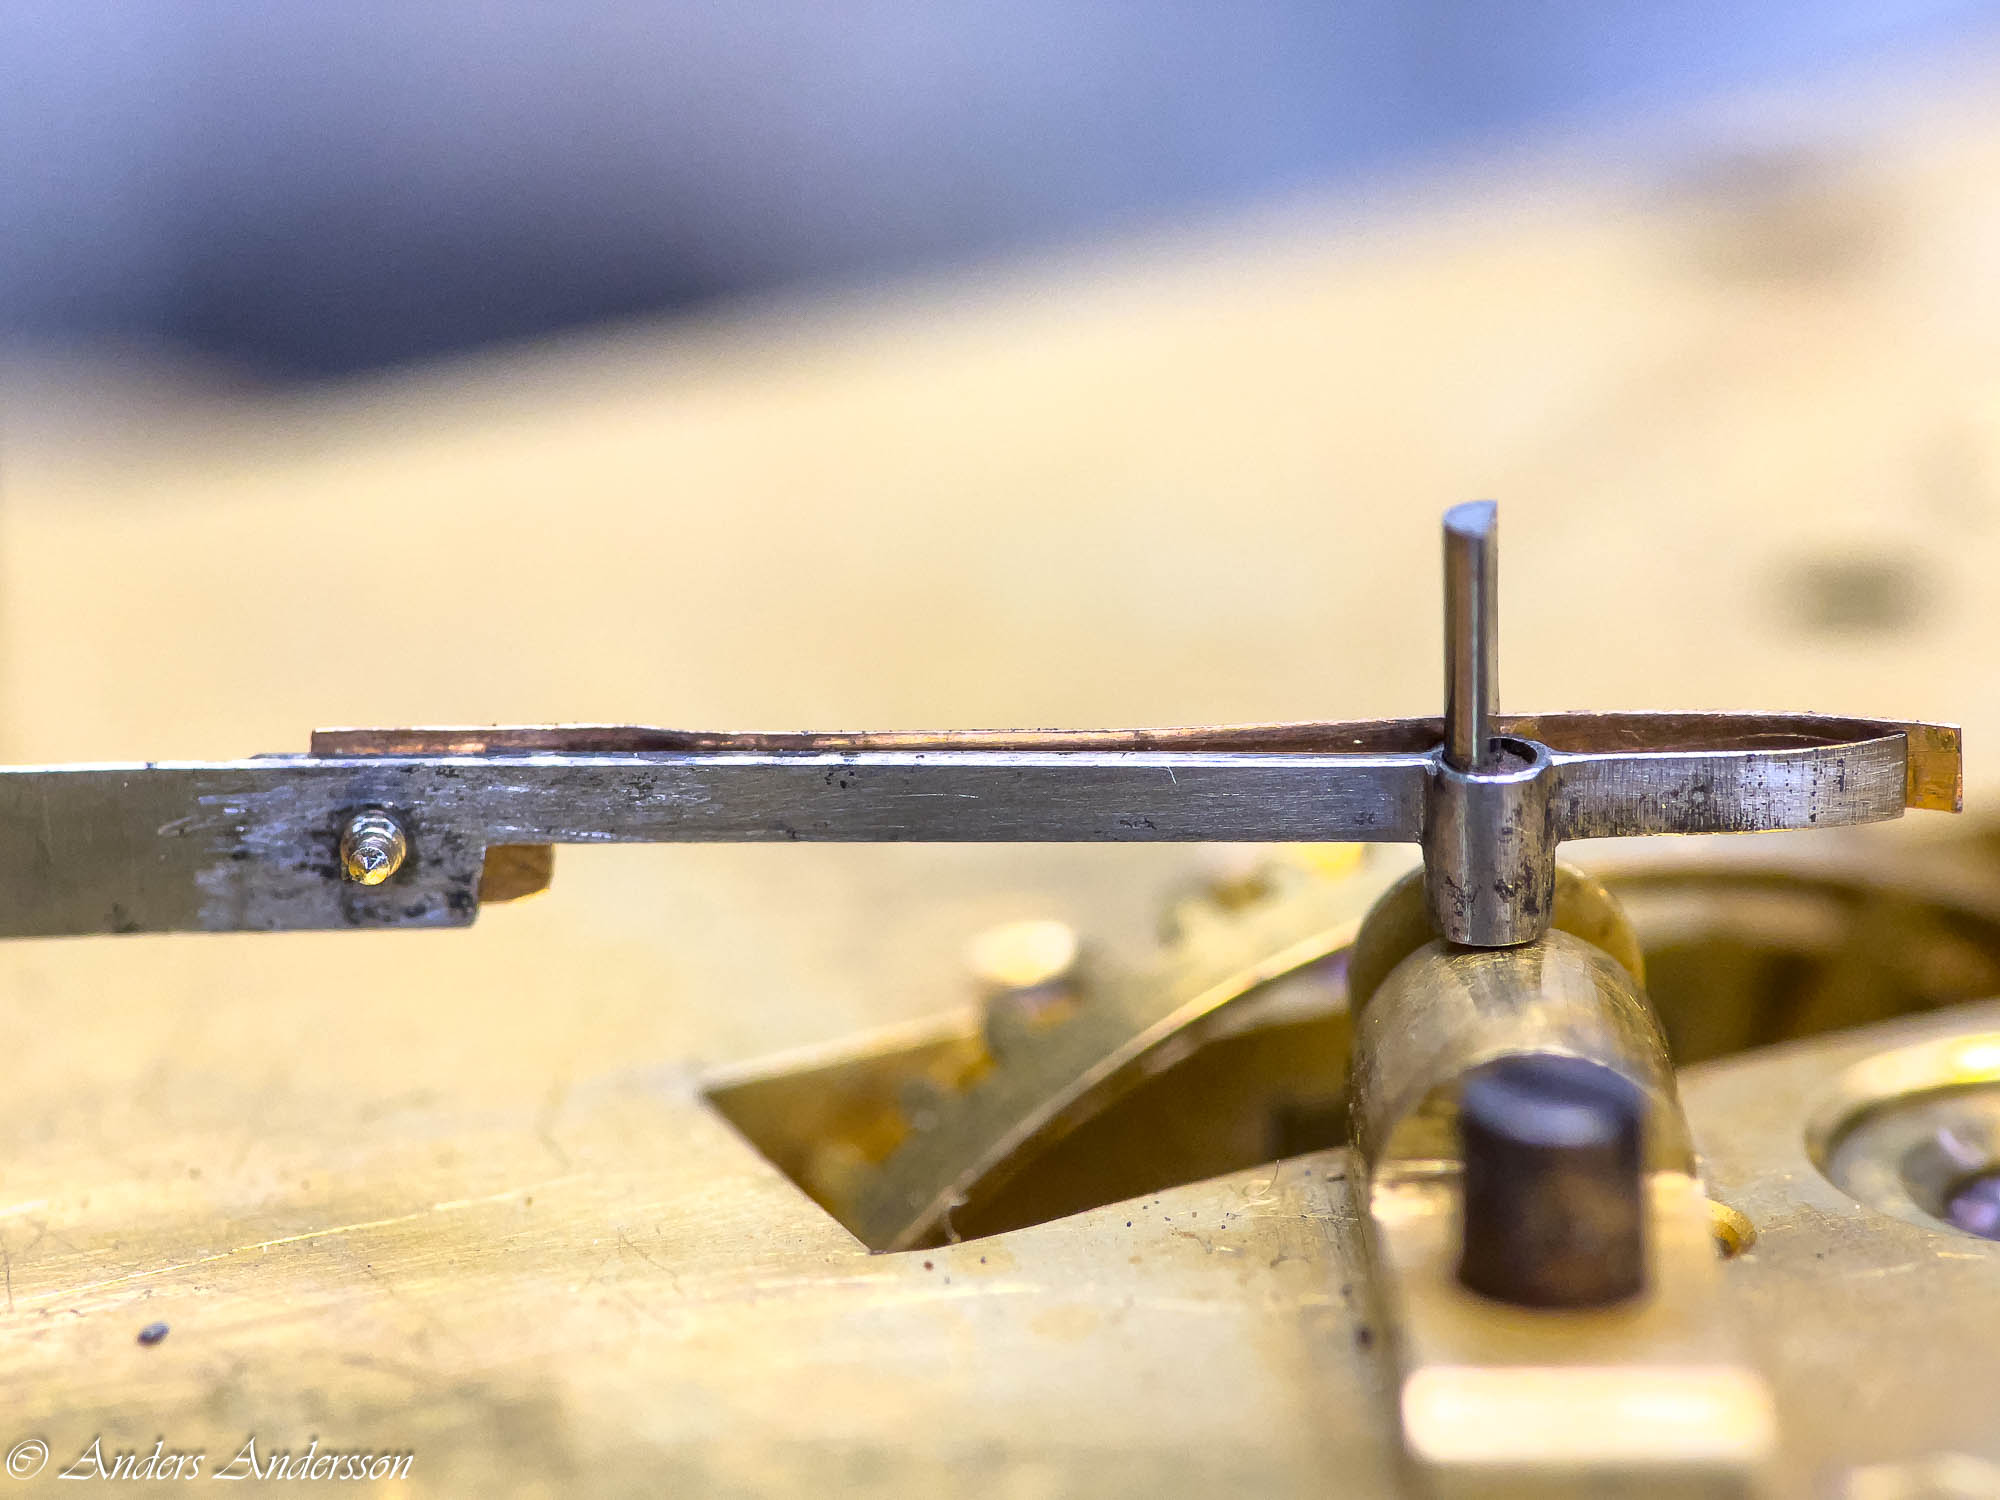
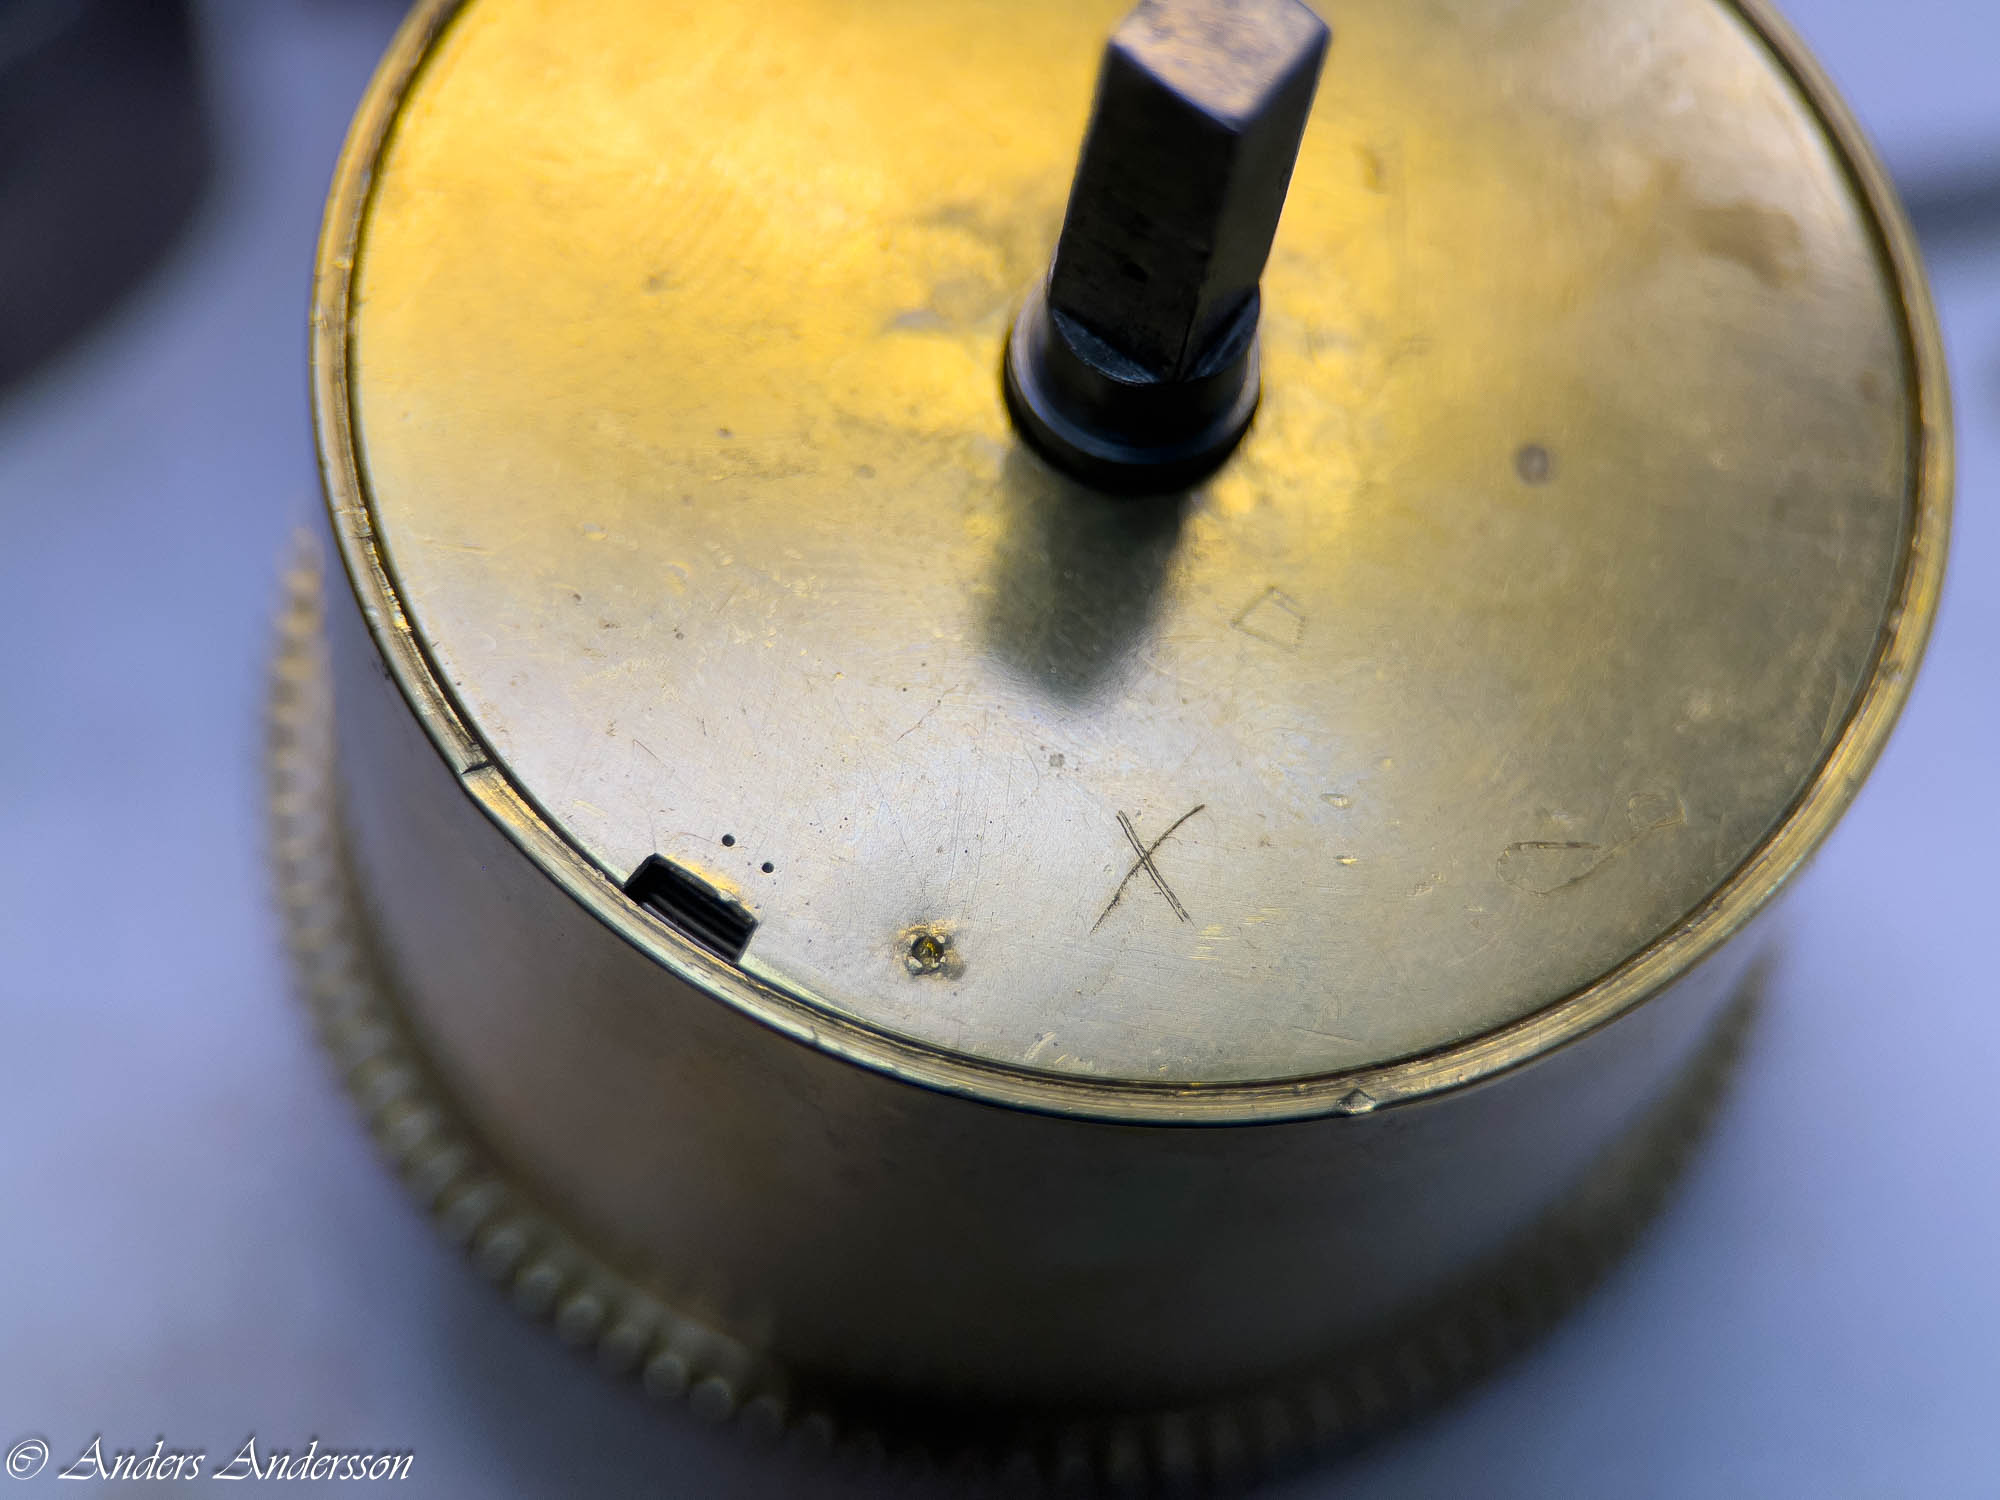
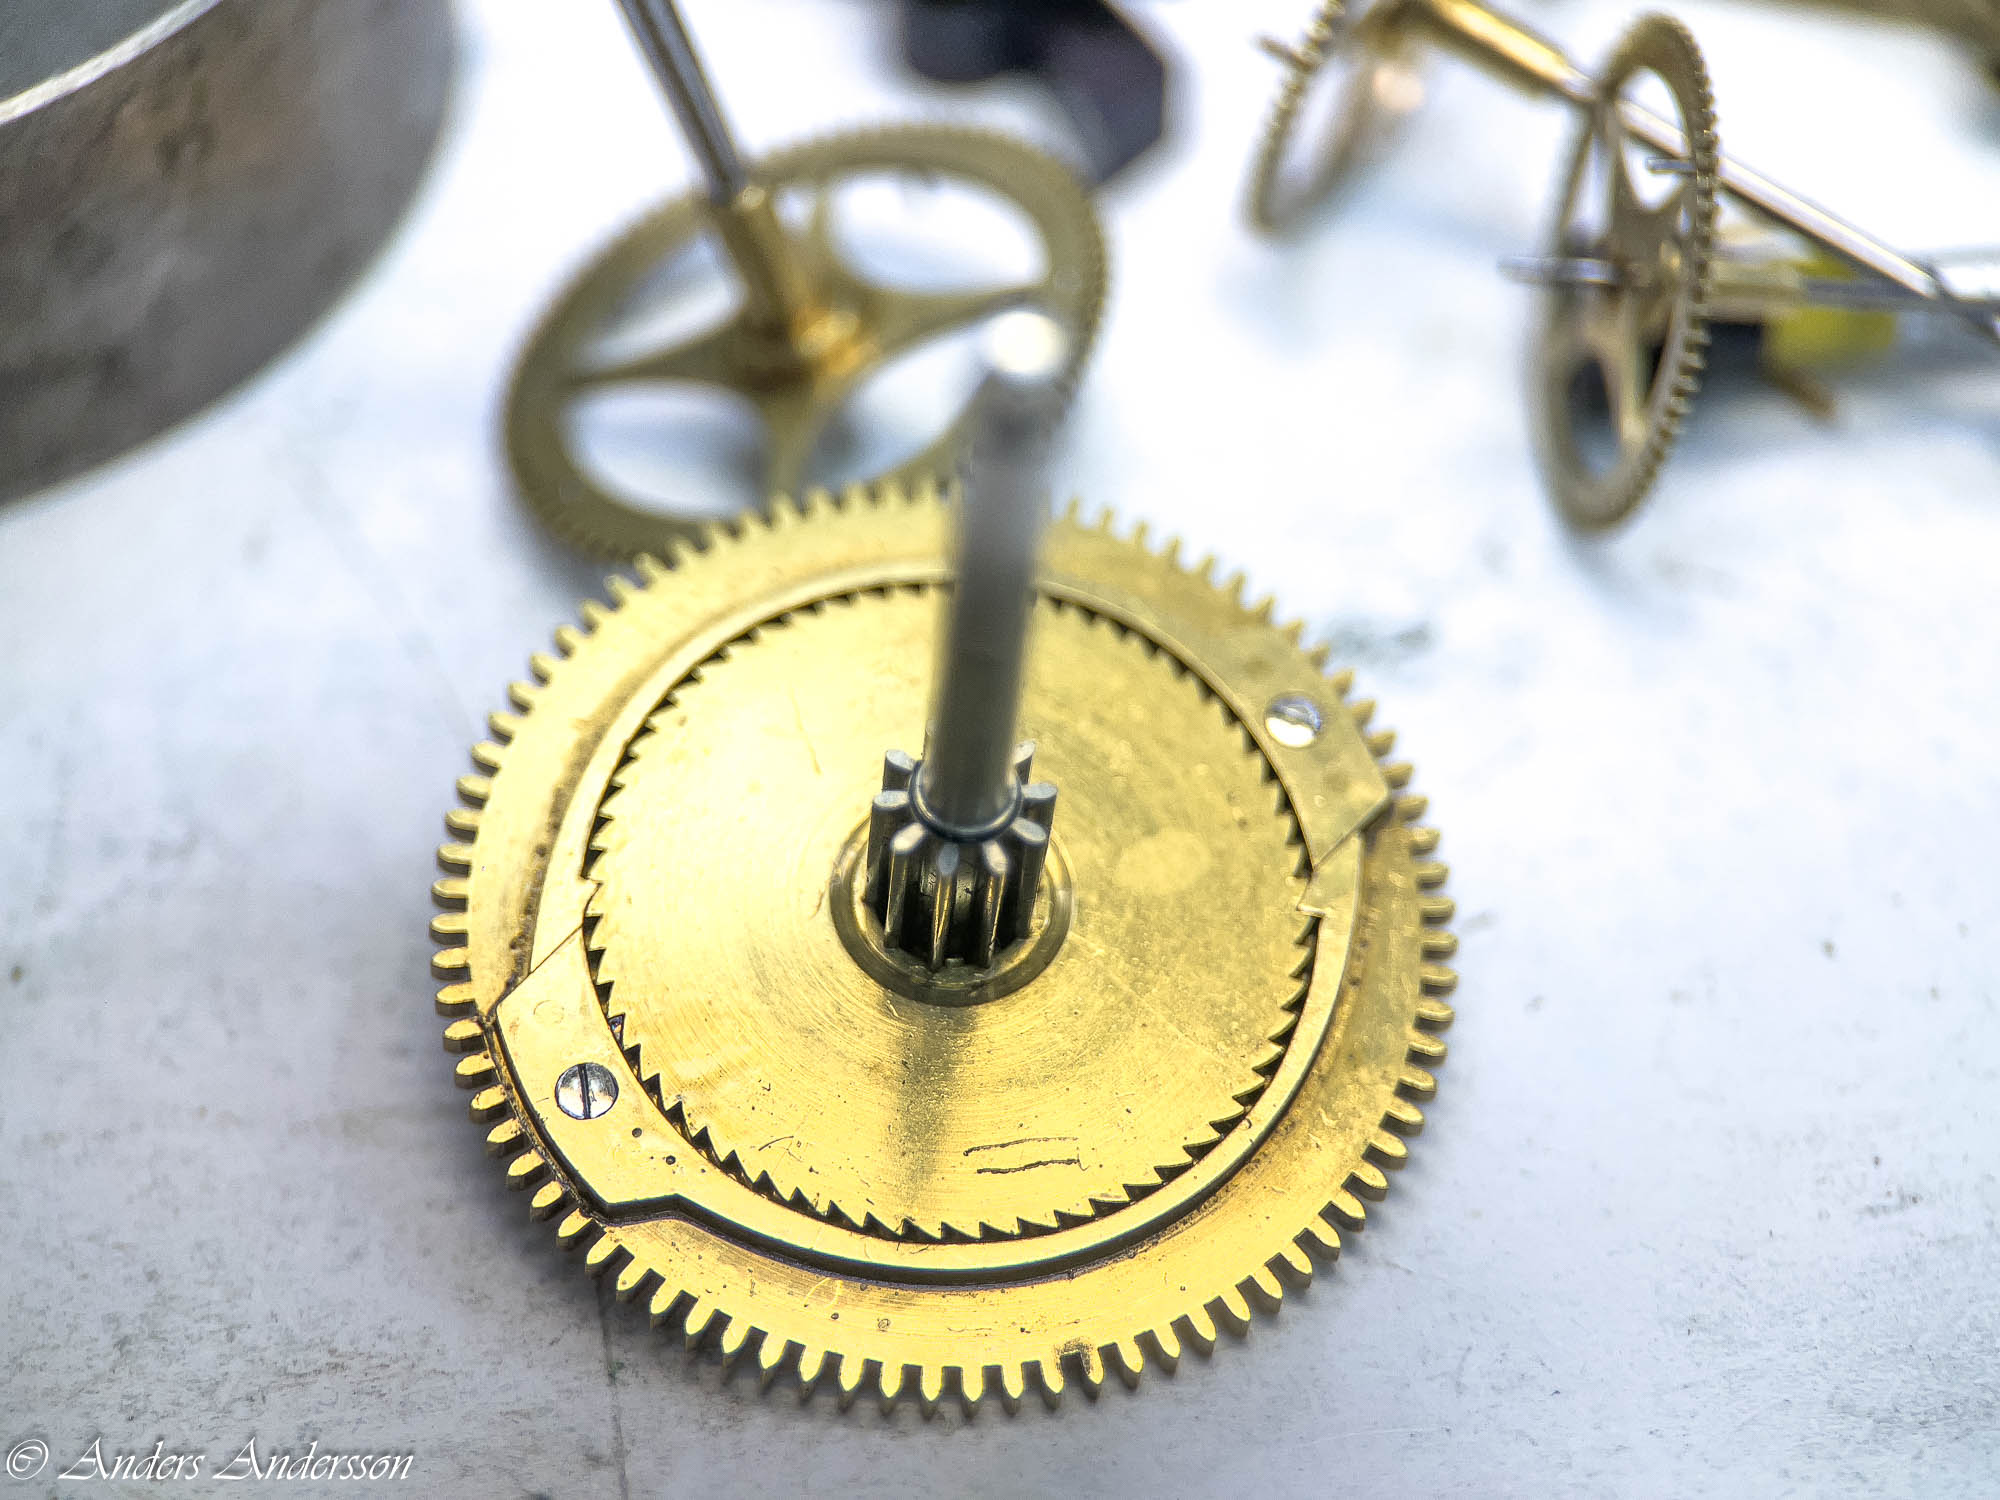
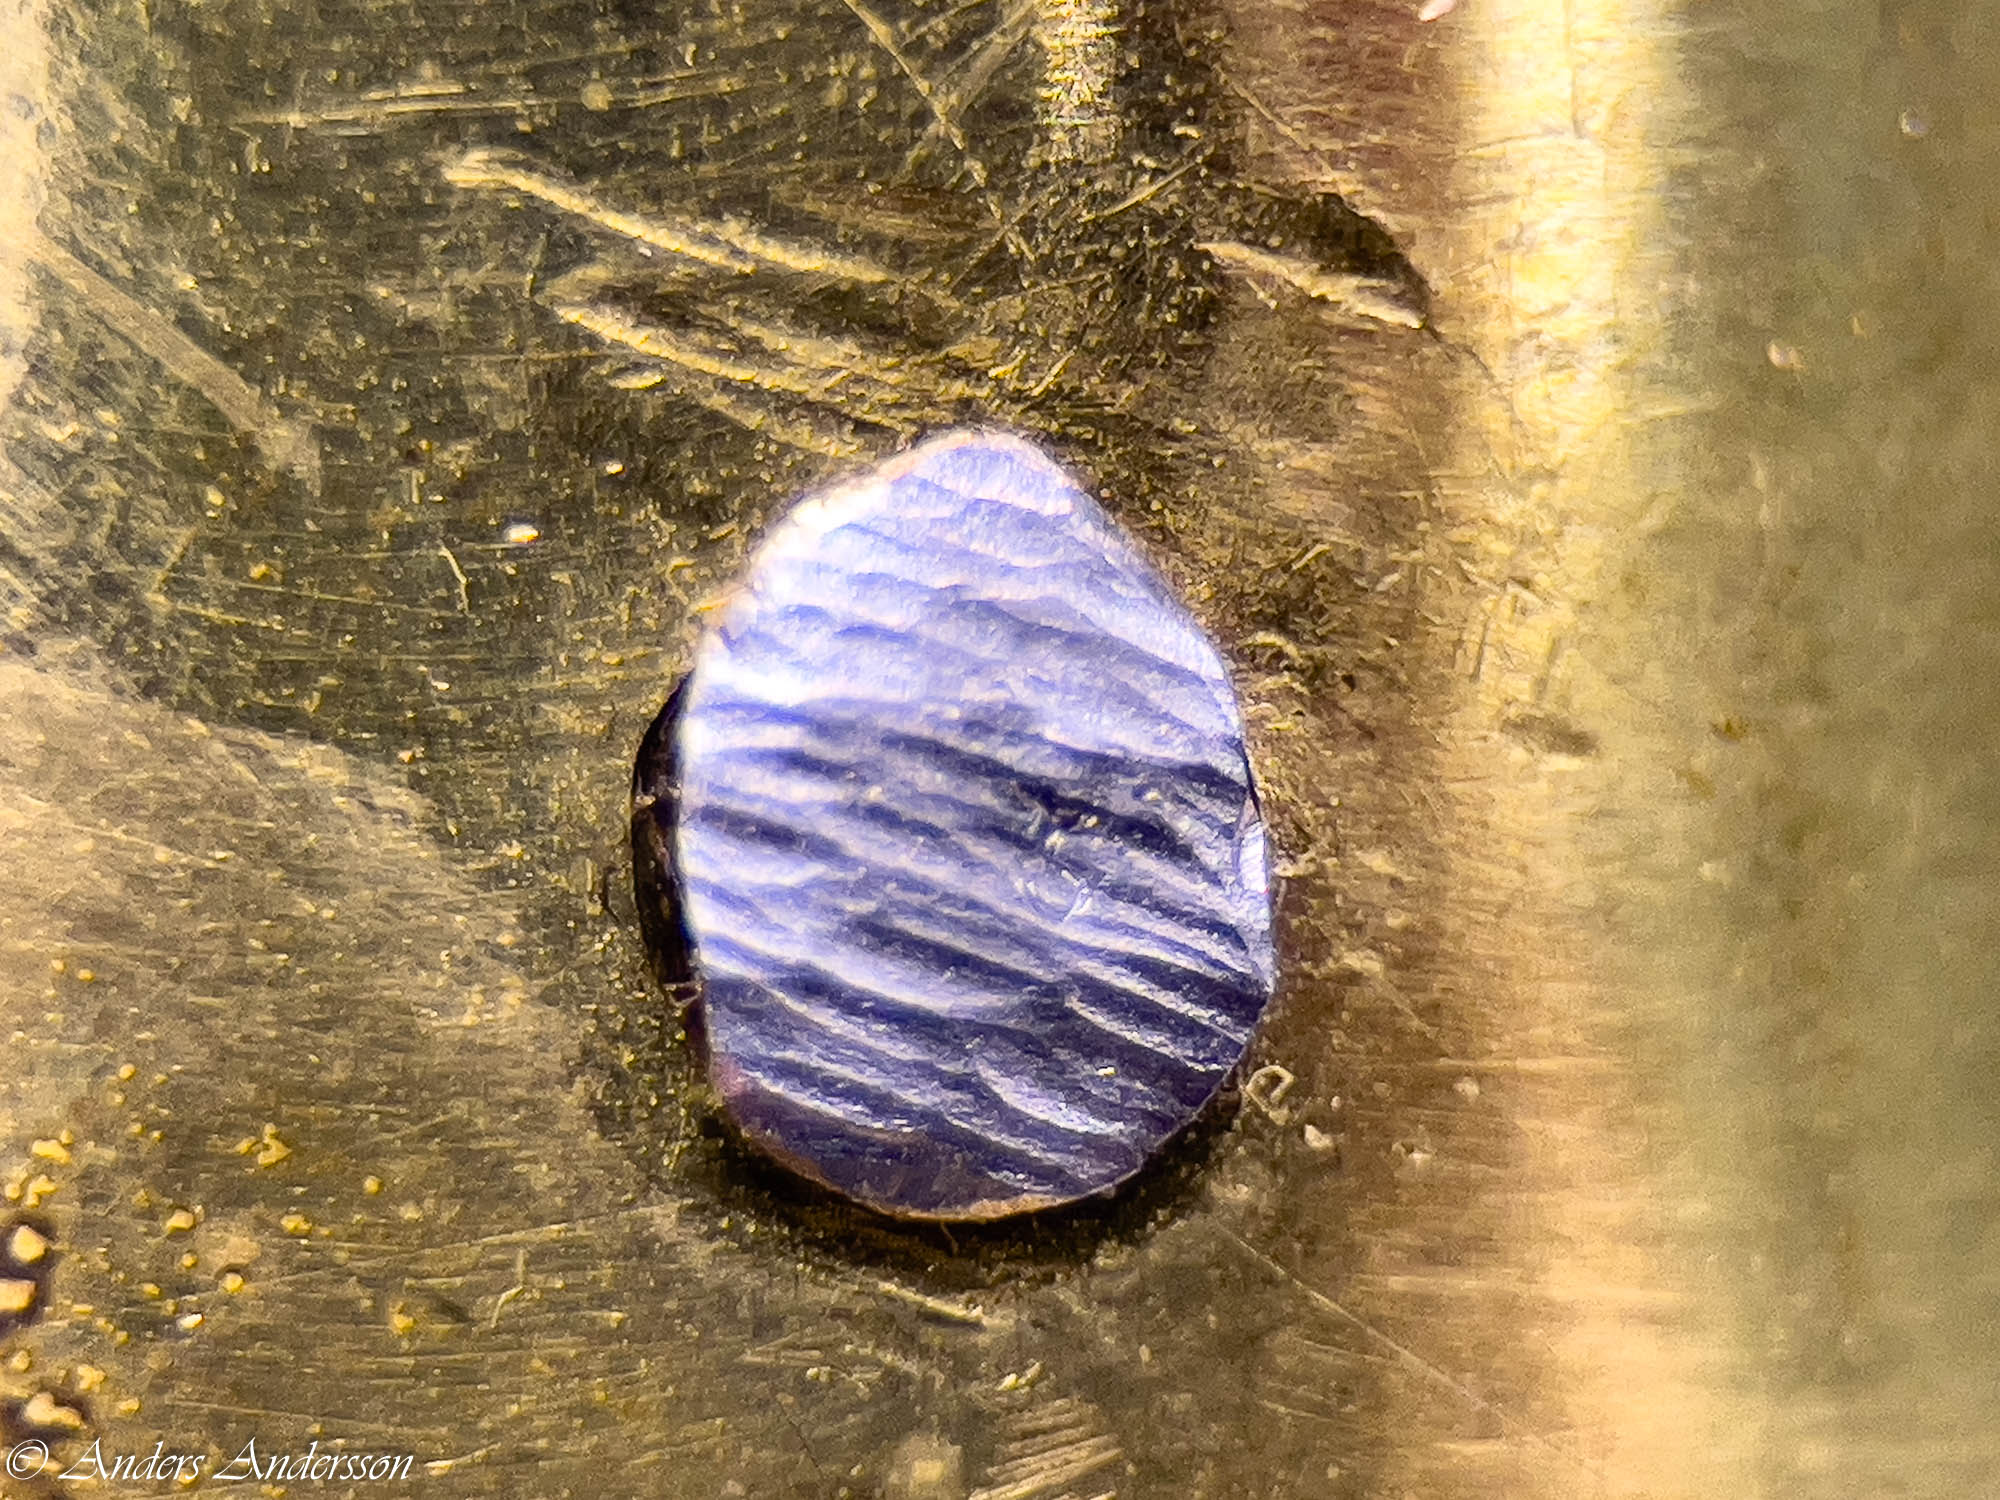
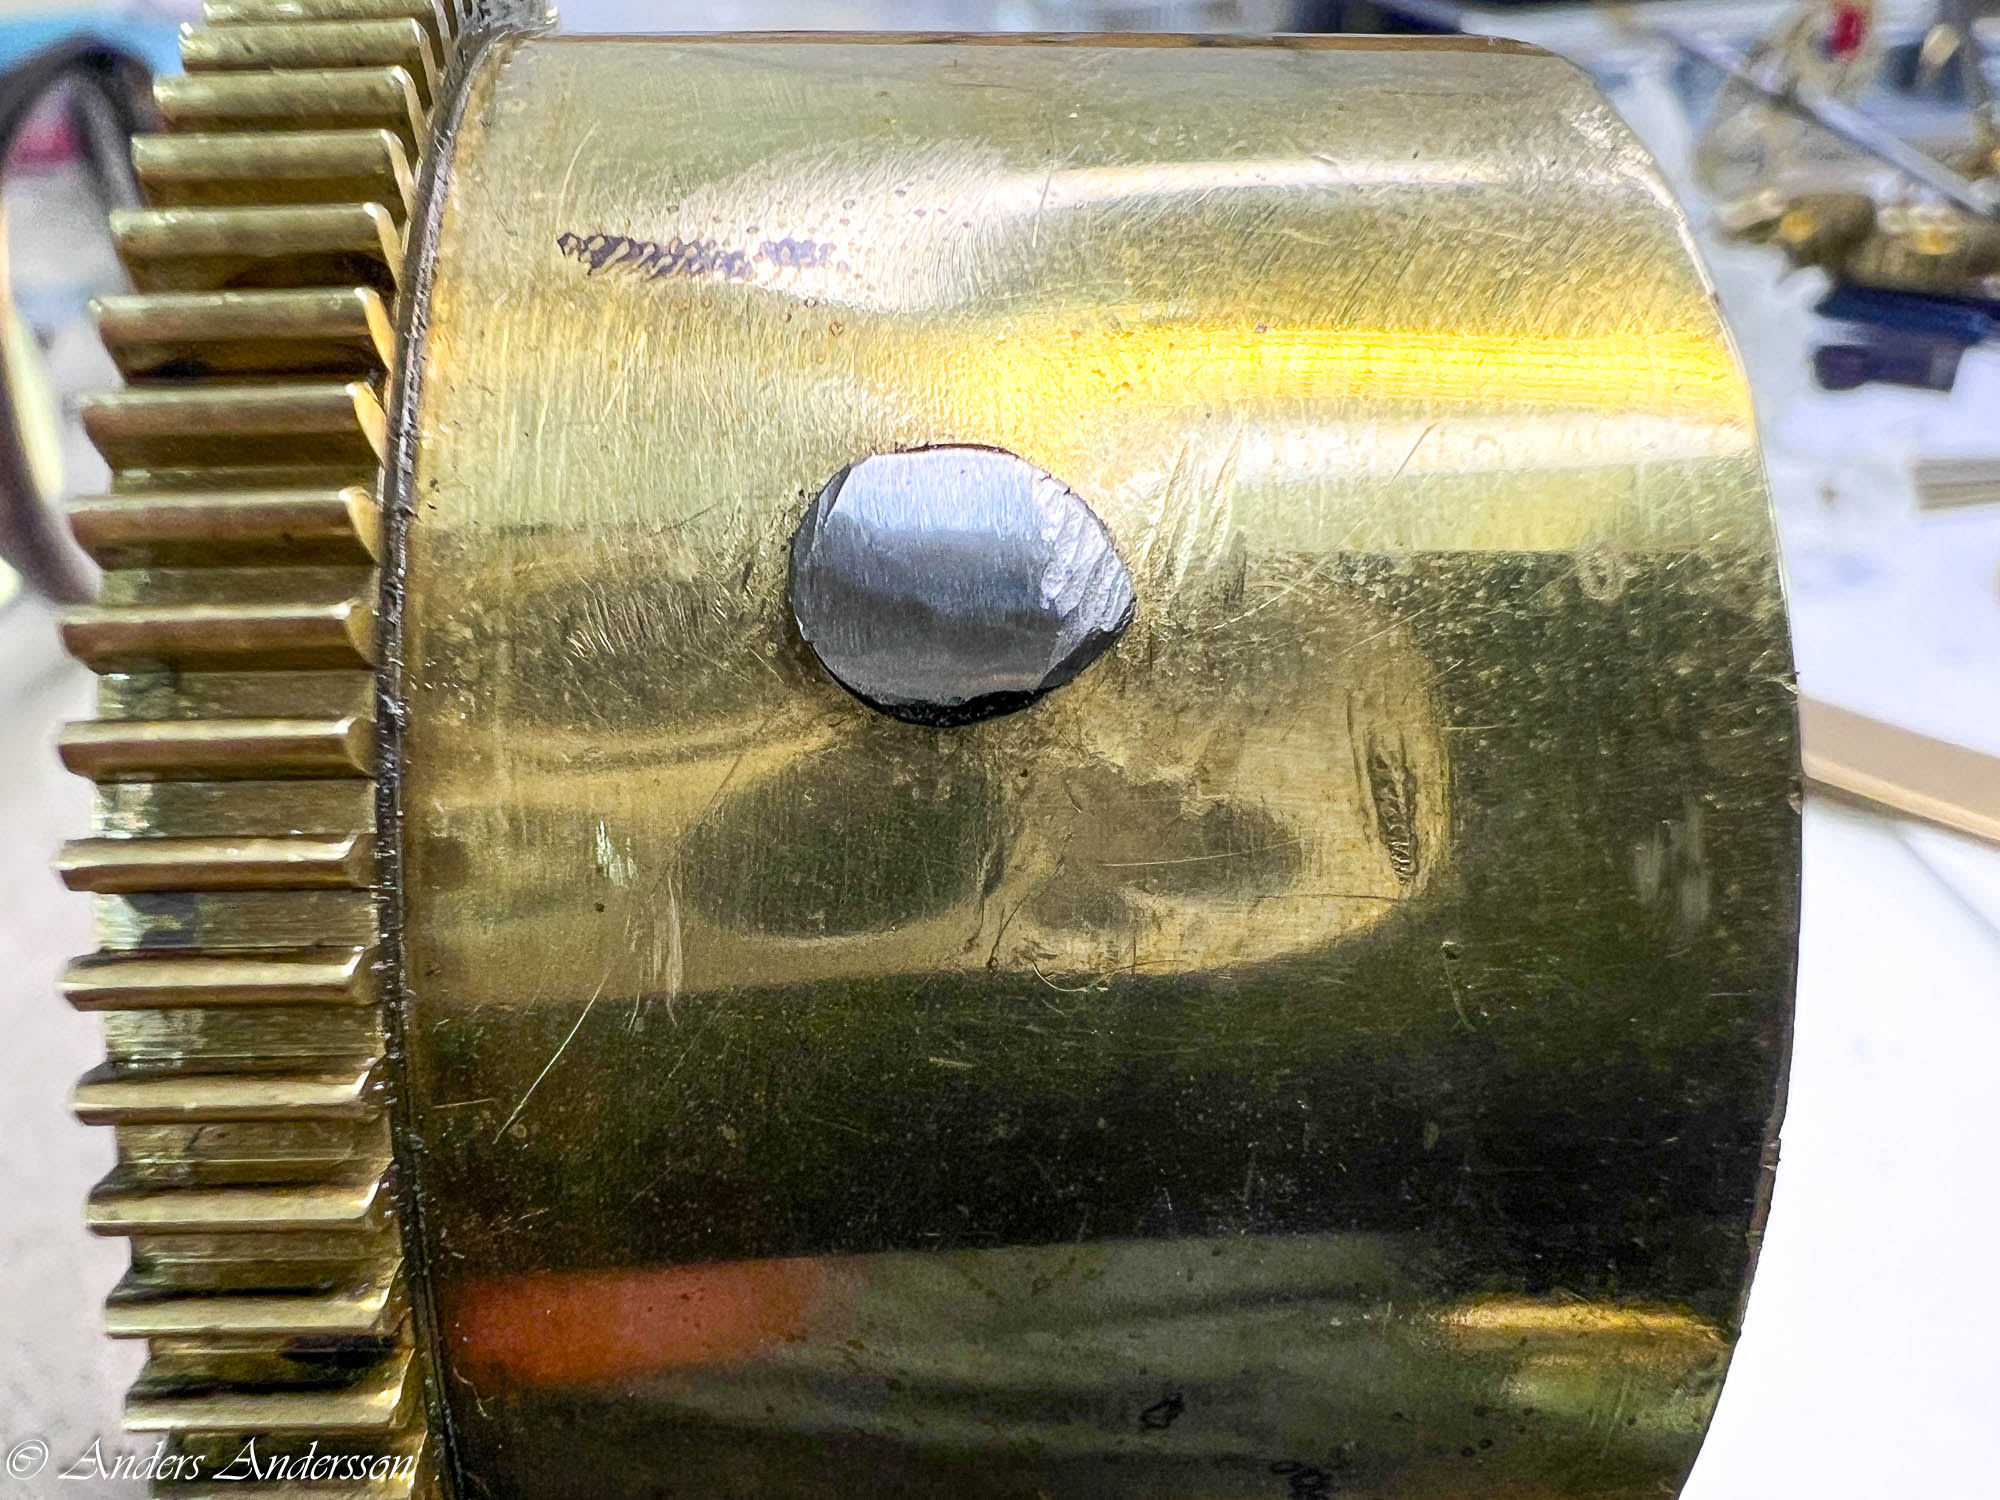
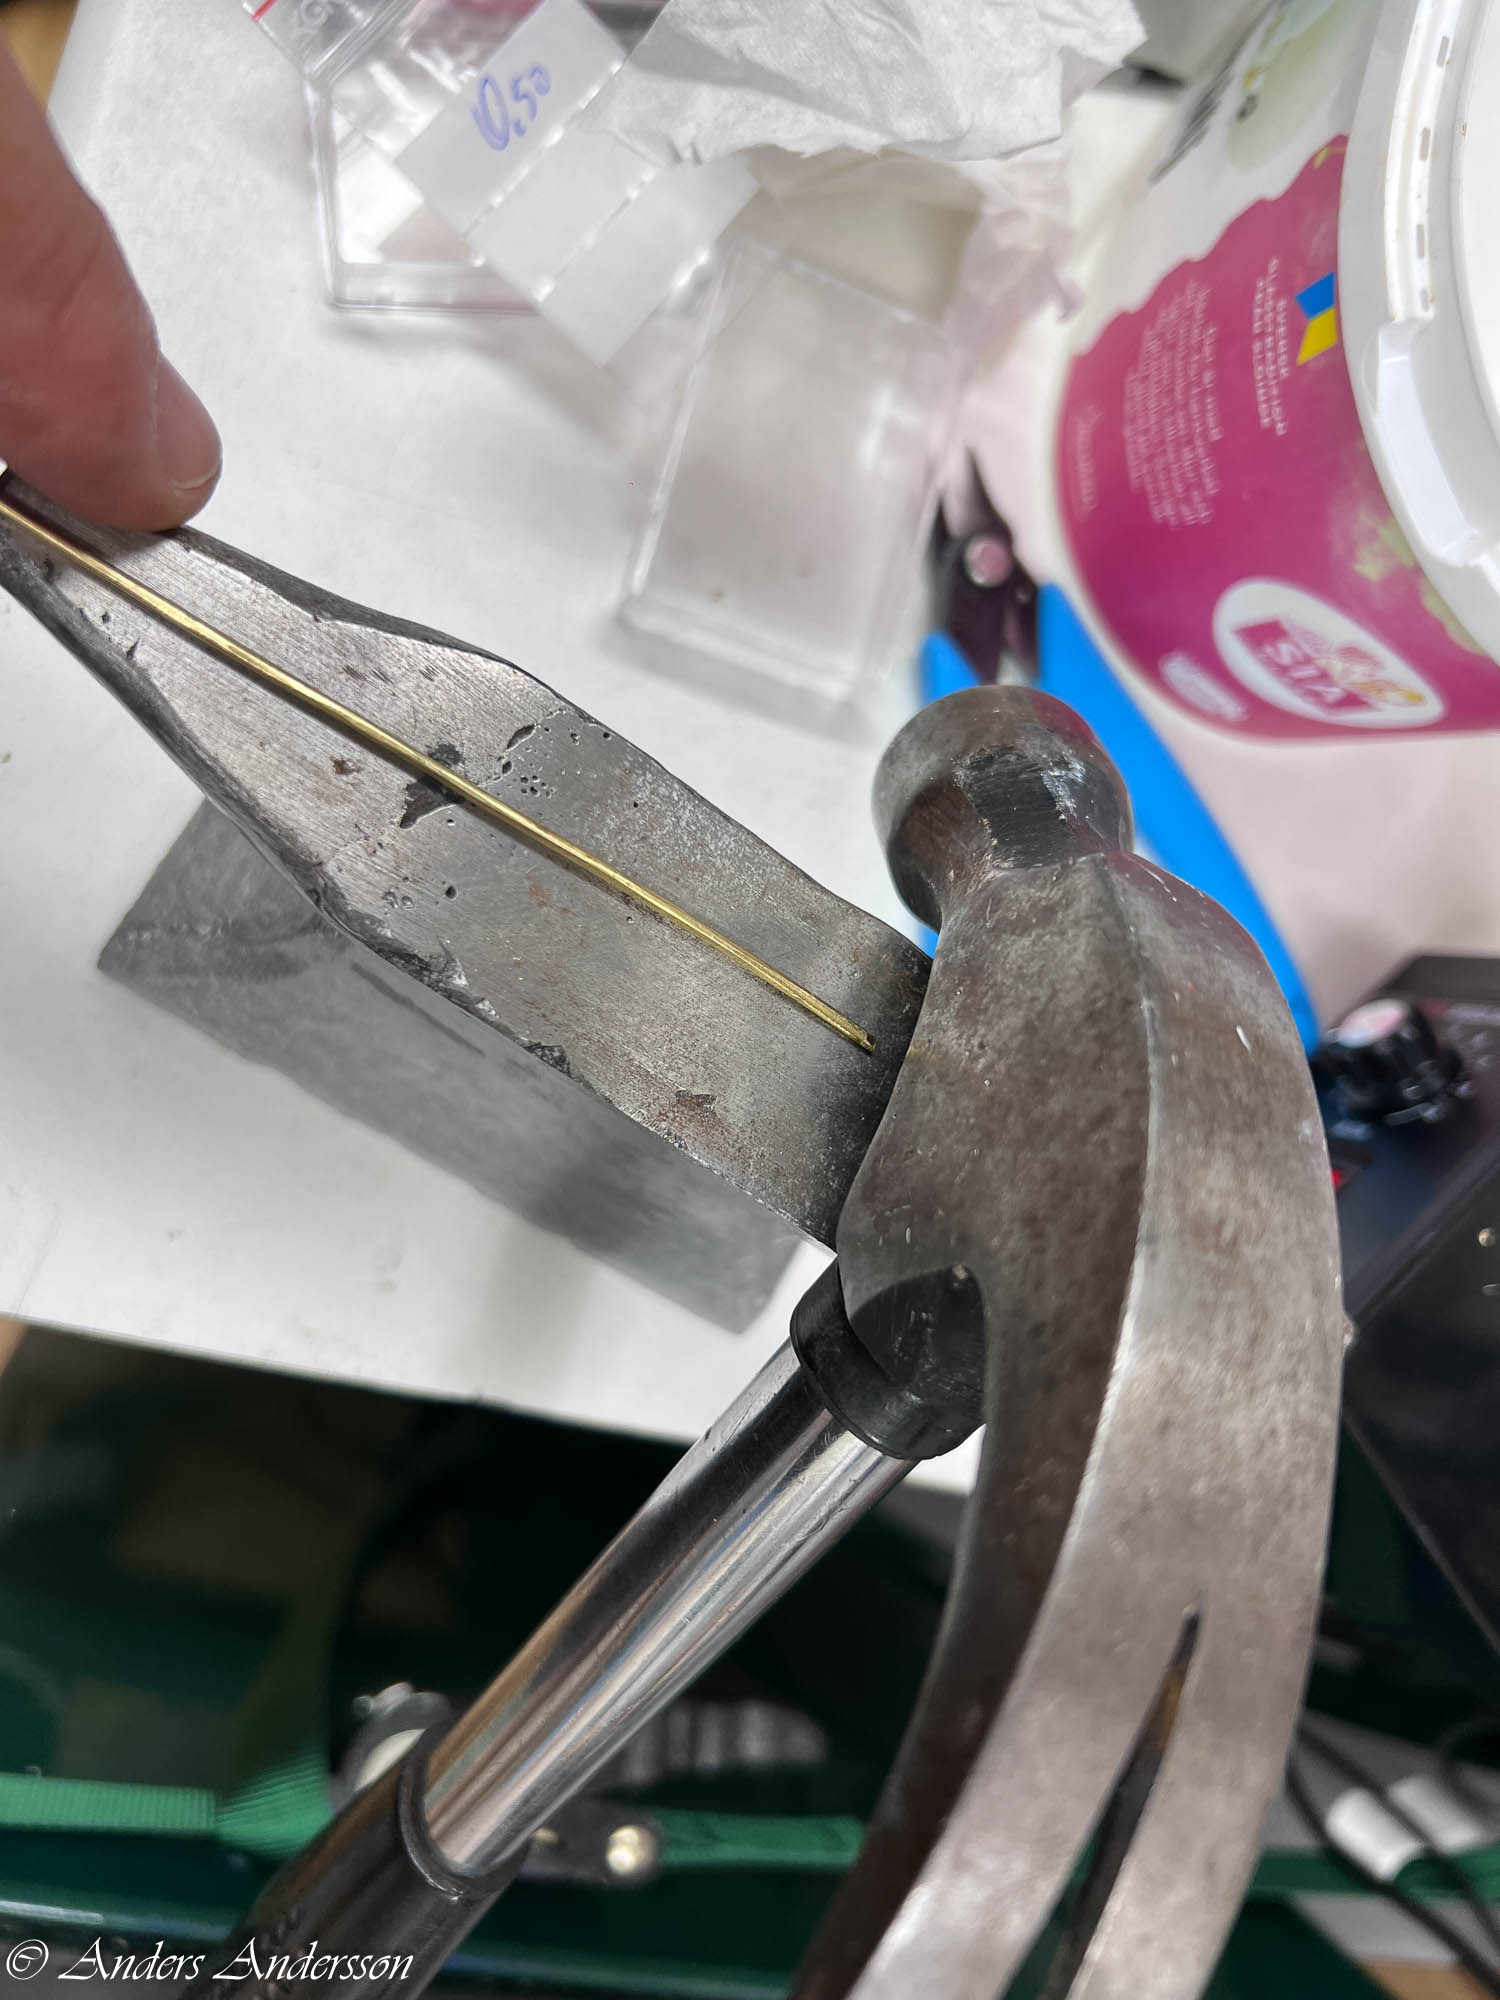
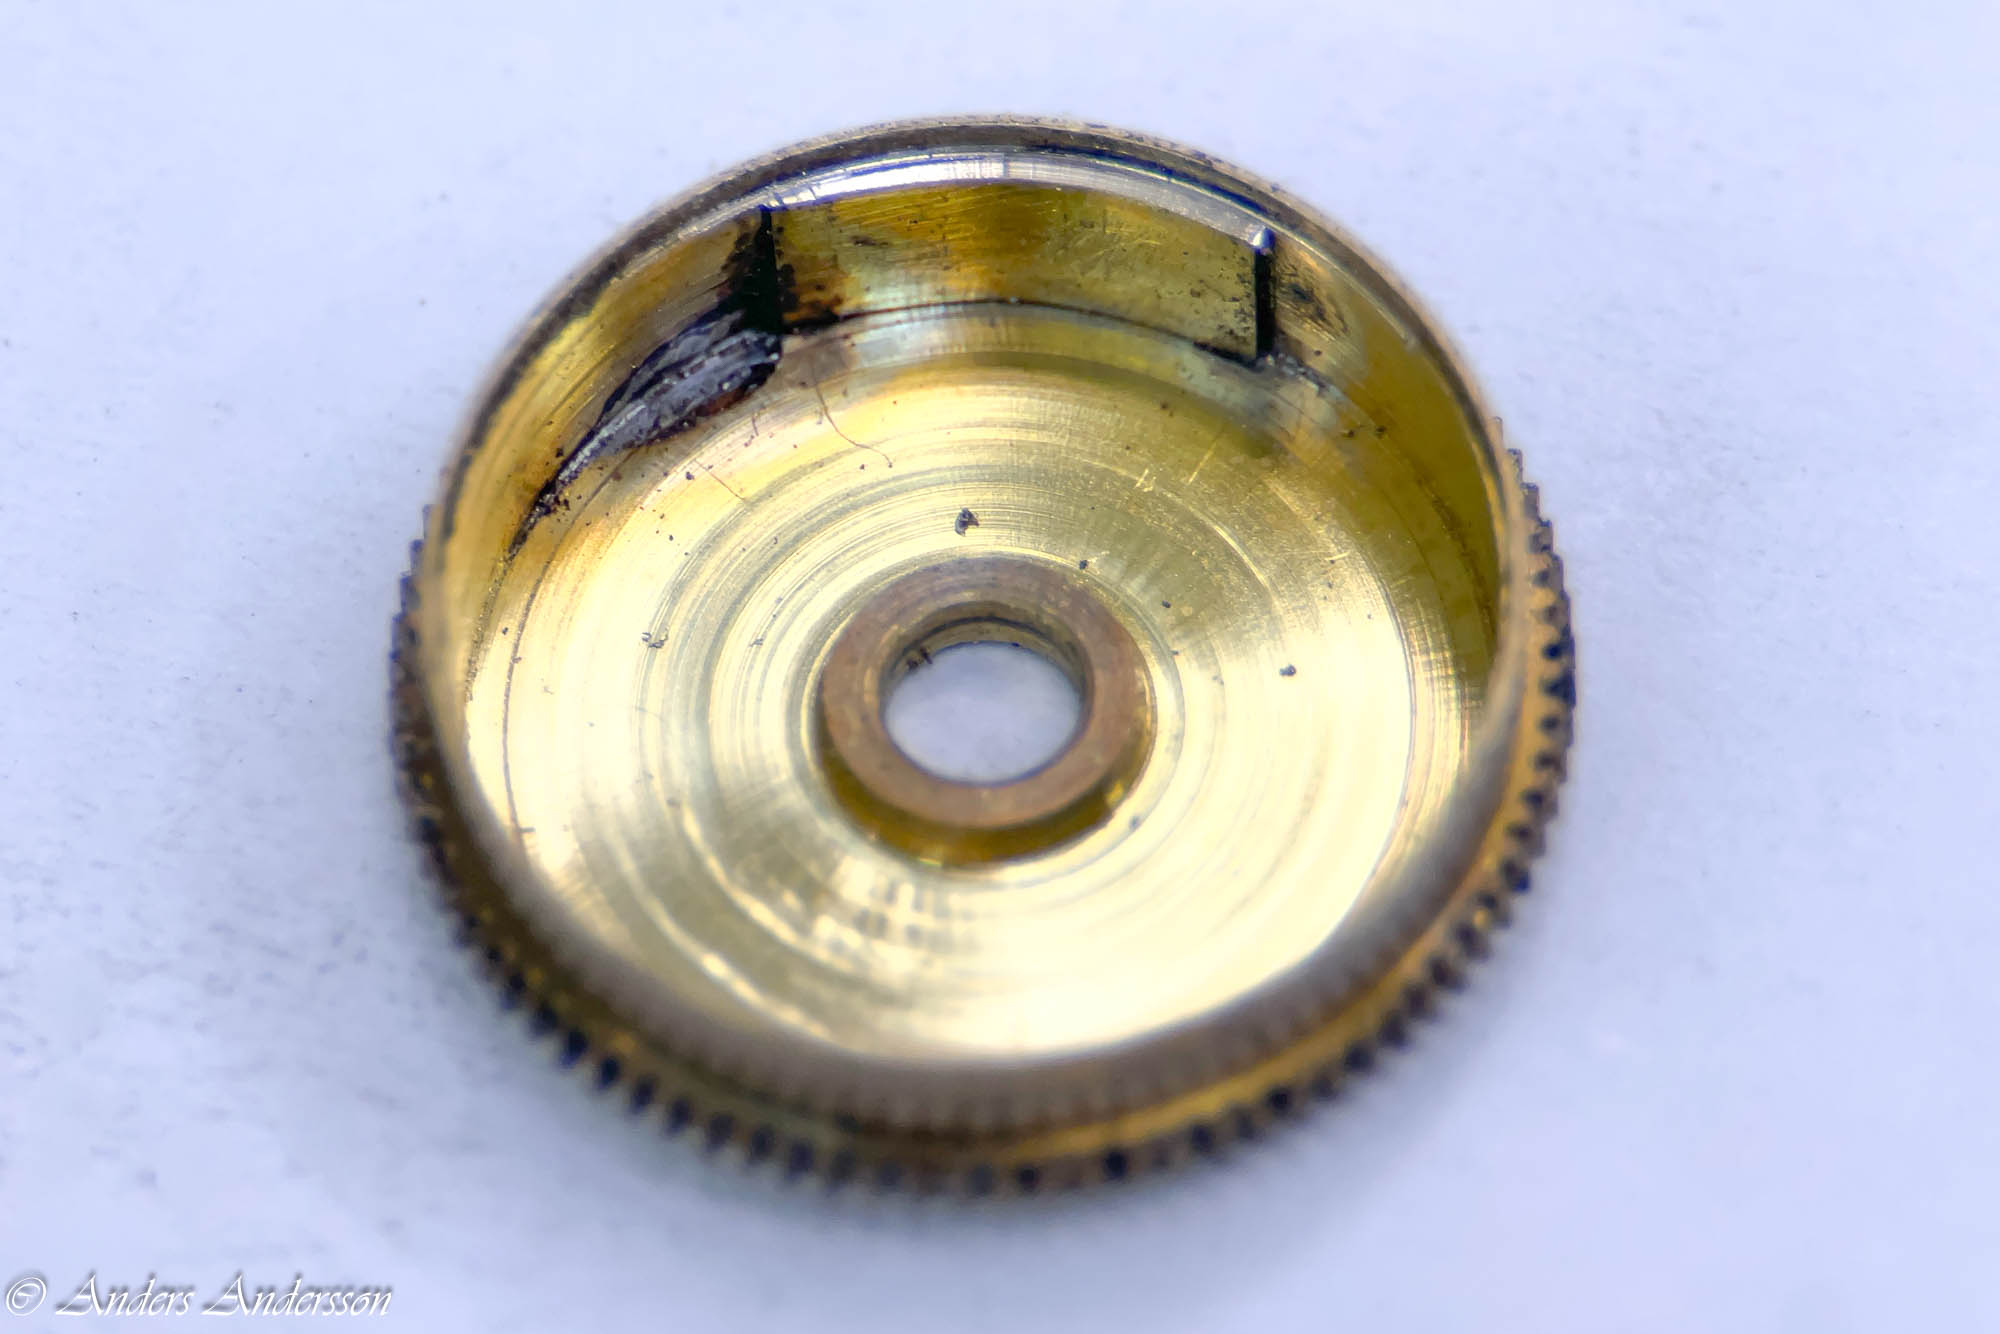 Jag var rädd att förstöra fjäderhuset genom att skära ett ytterfäste eller på ett annat sätt göra ett fäste. Därför valde jag att tennlöda in en nagel som får bli det nya fästet.
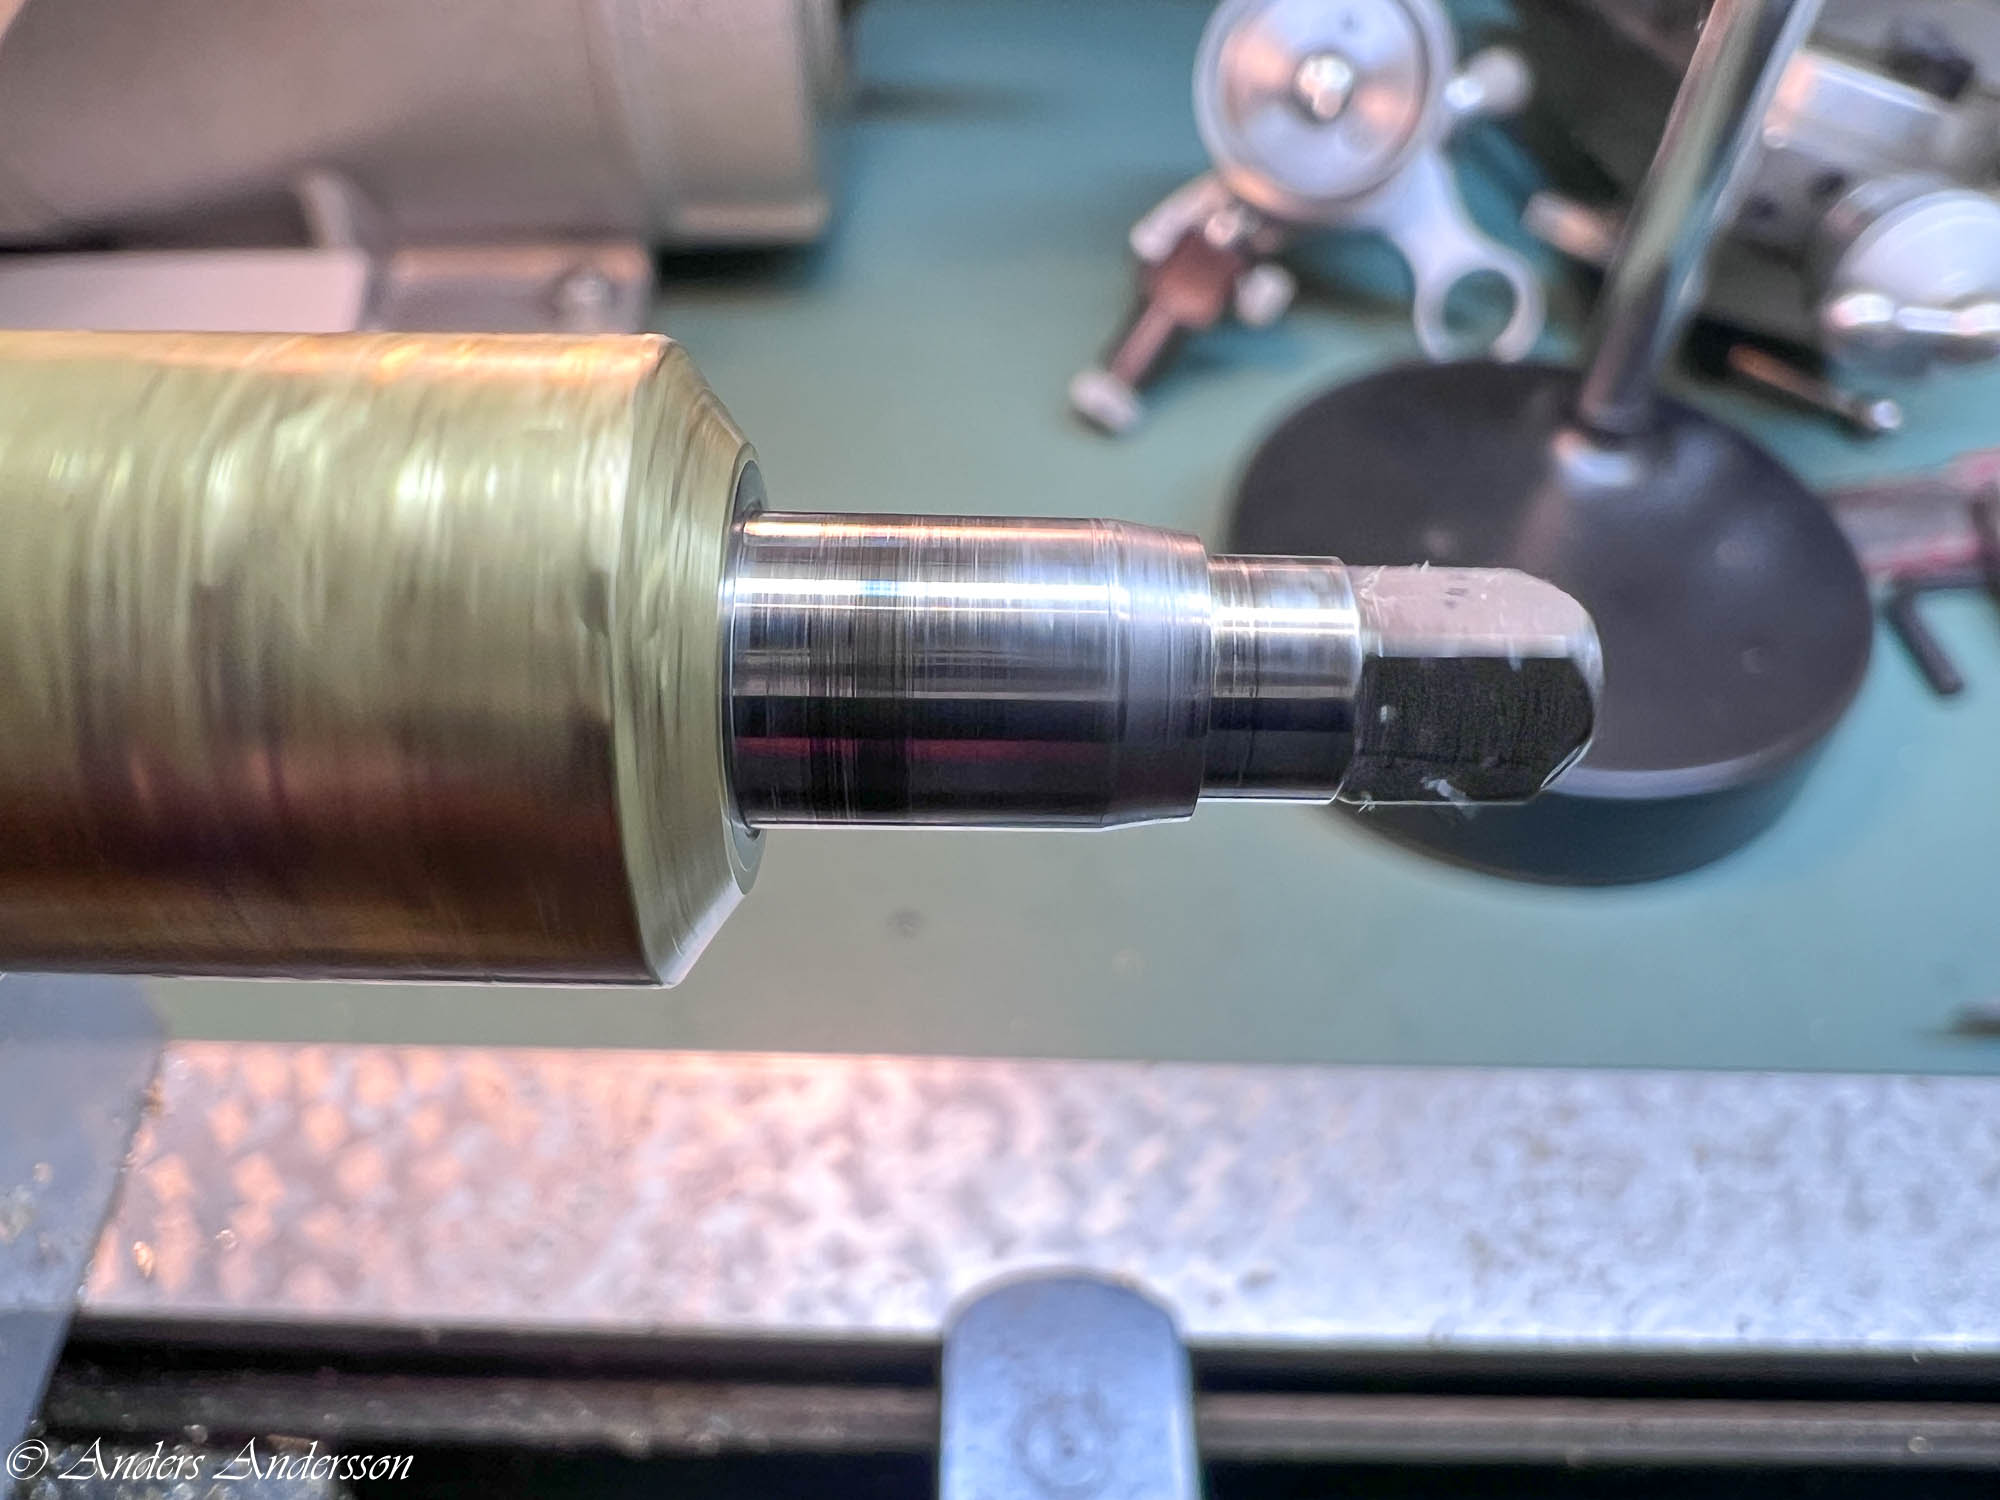
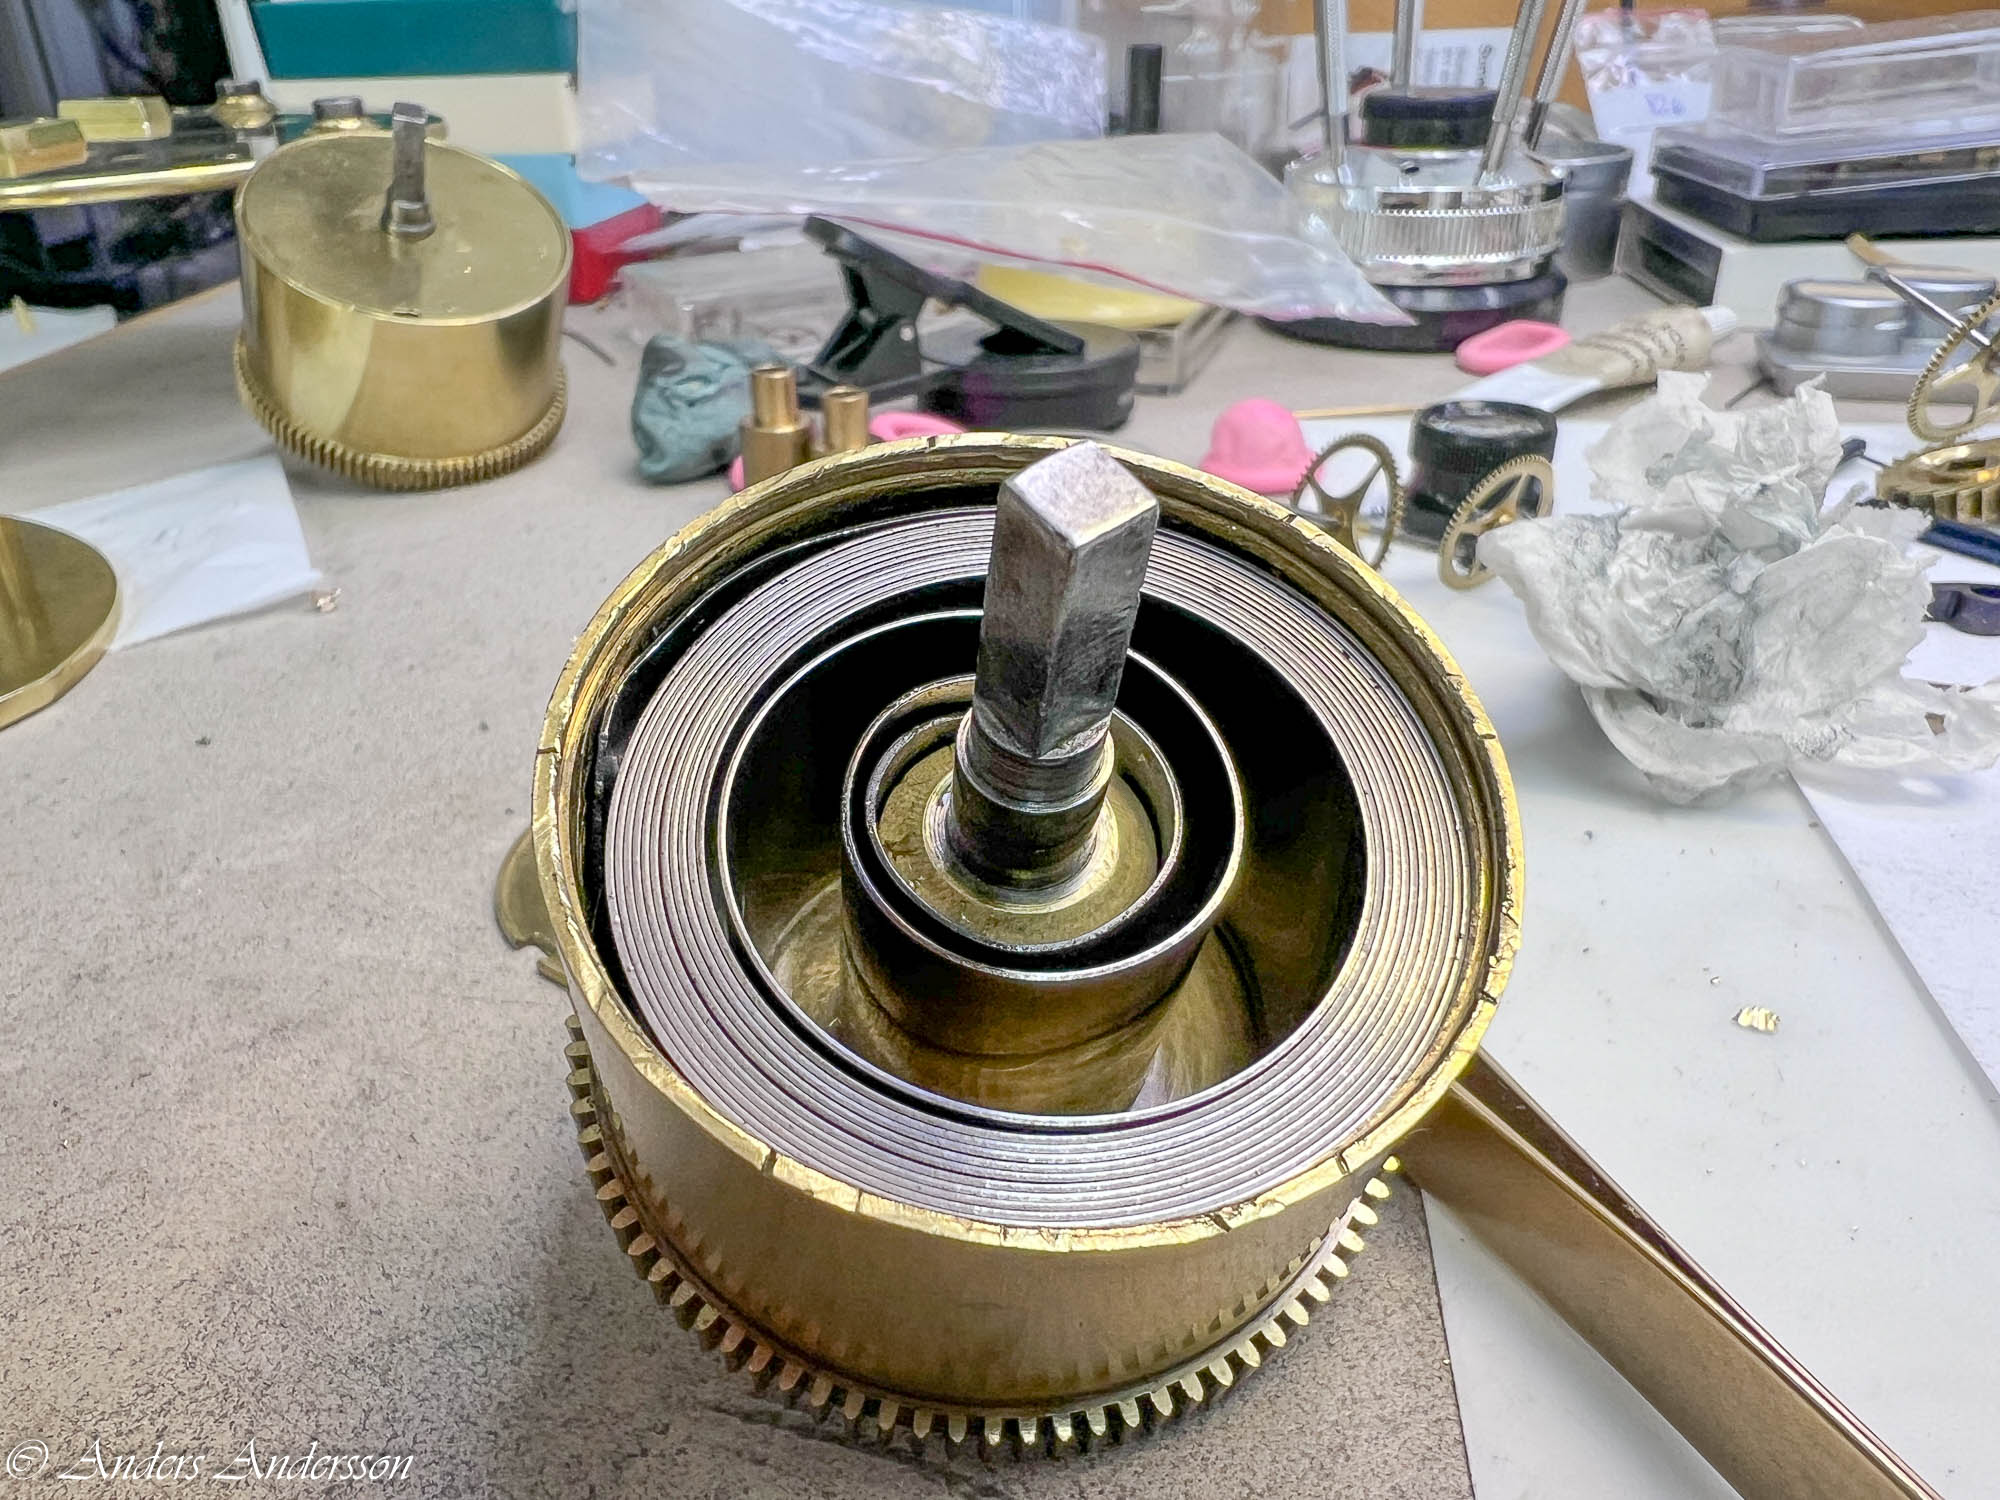
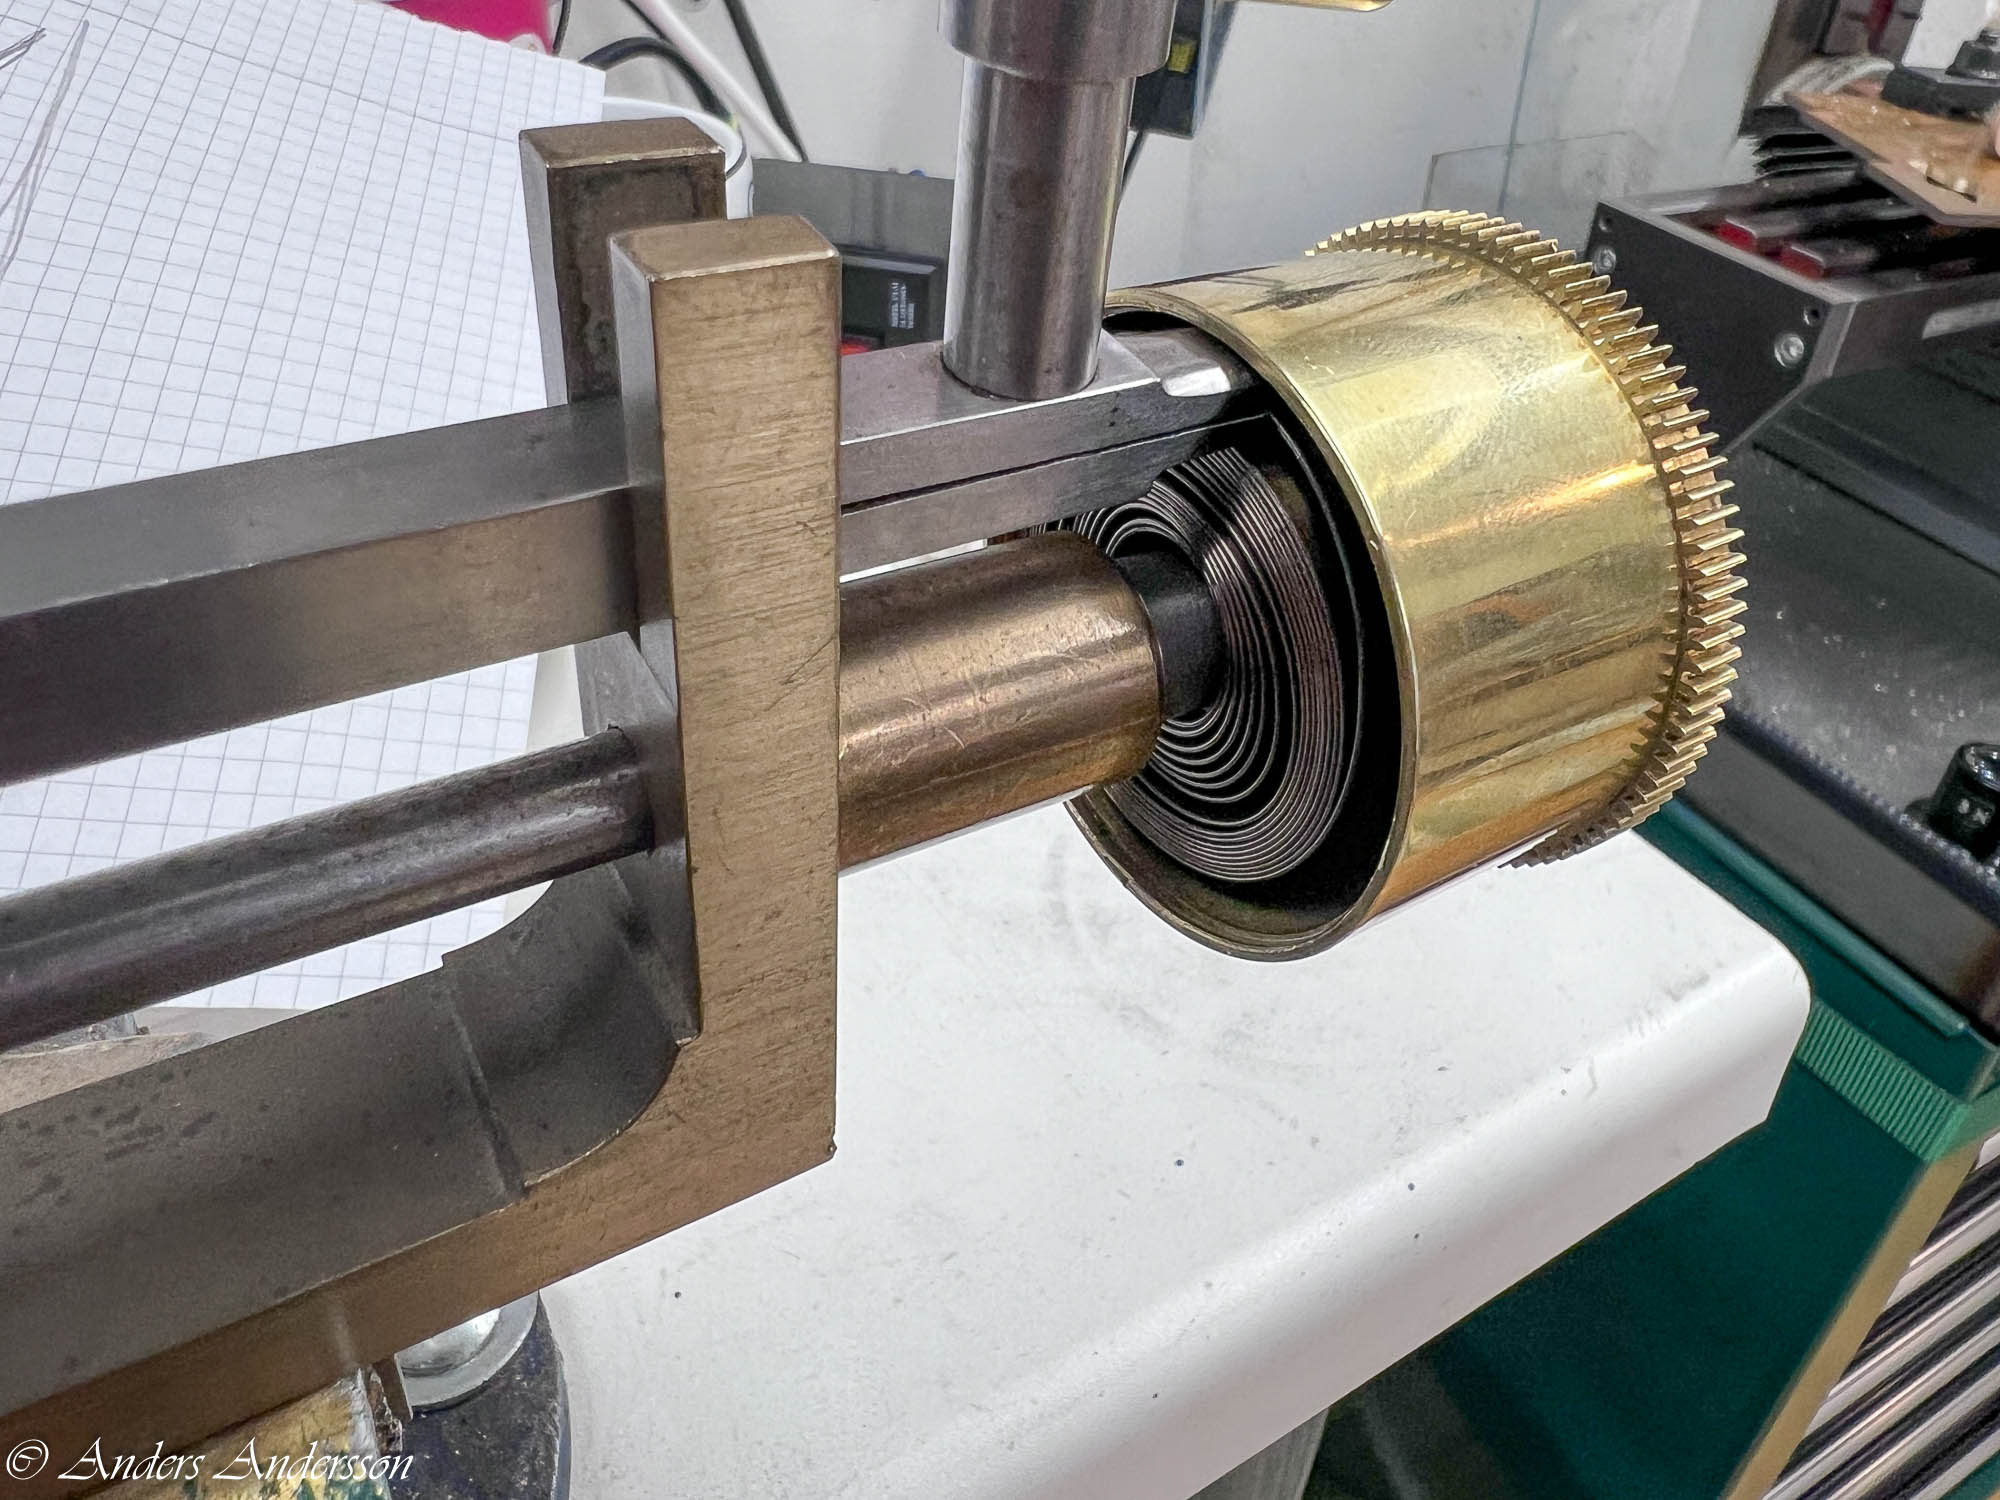
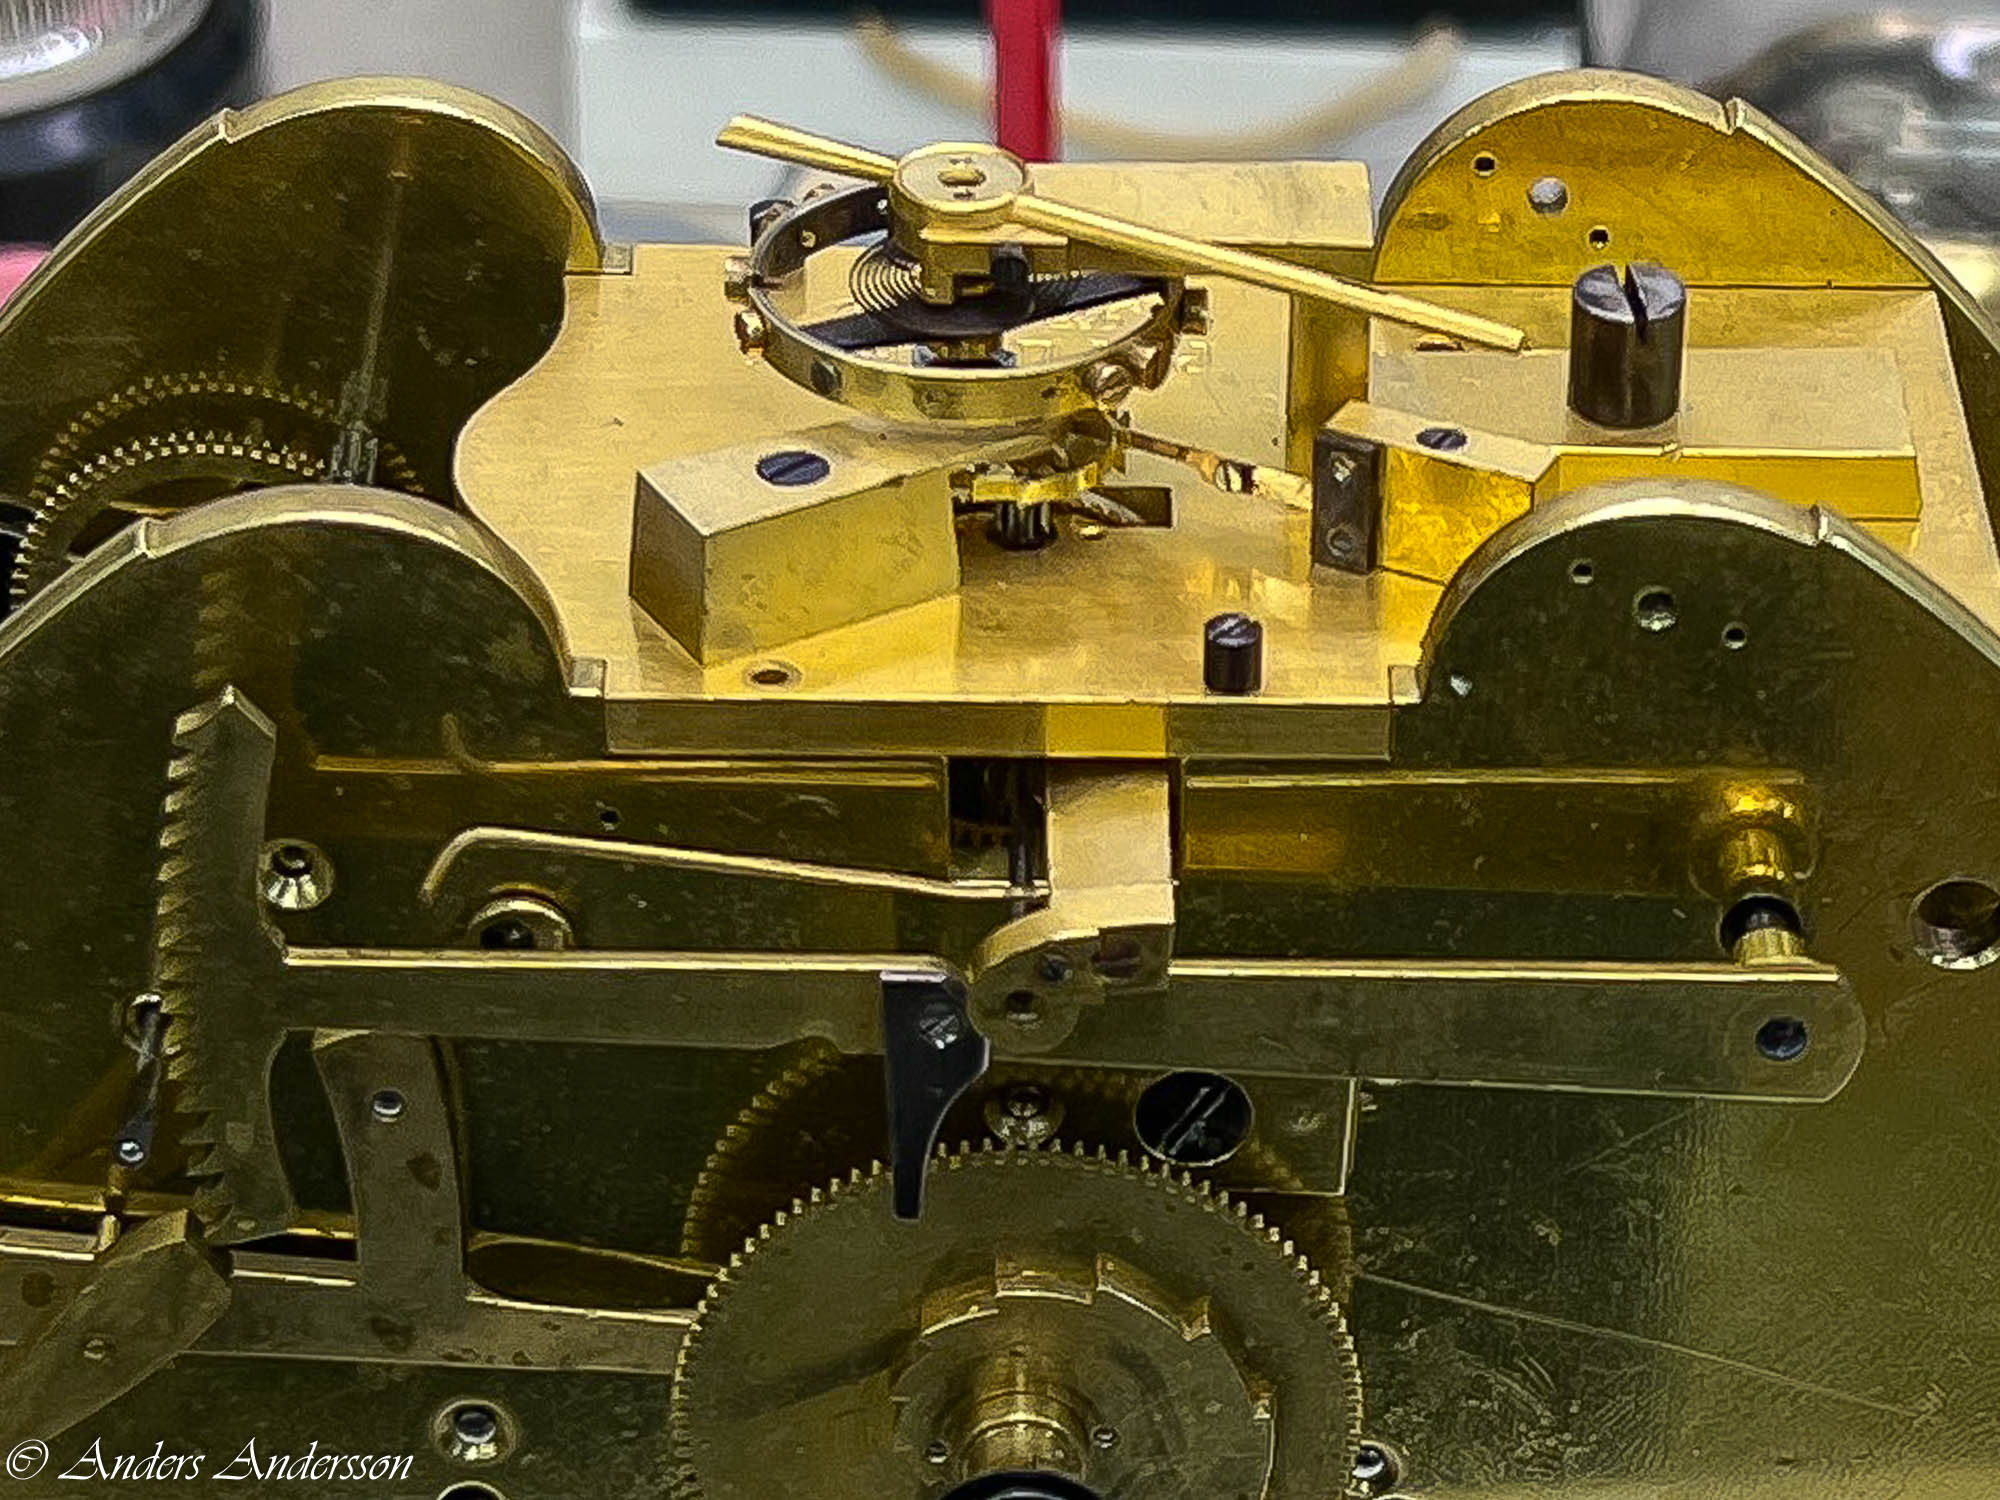
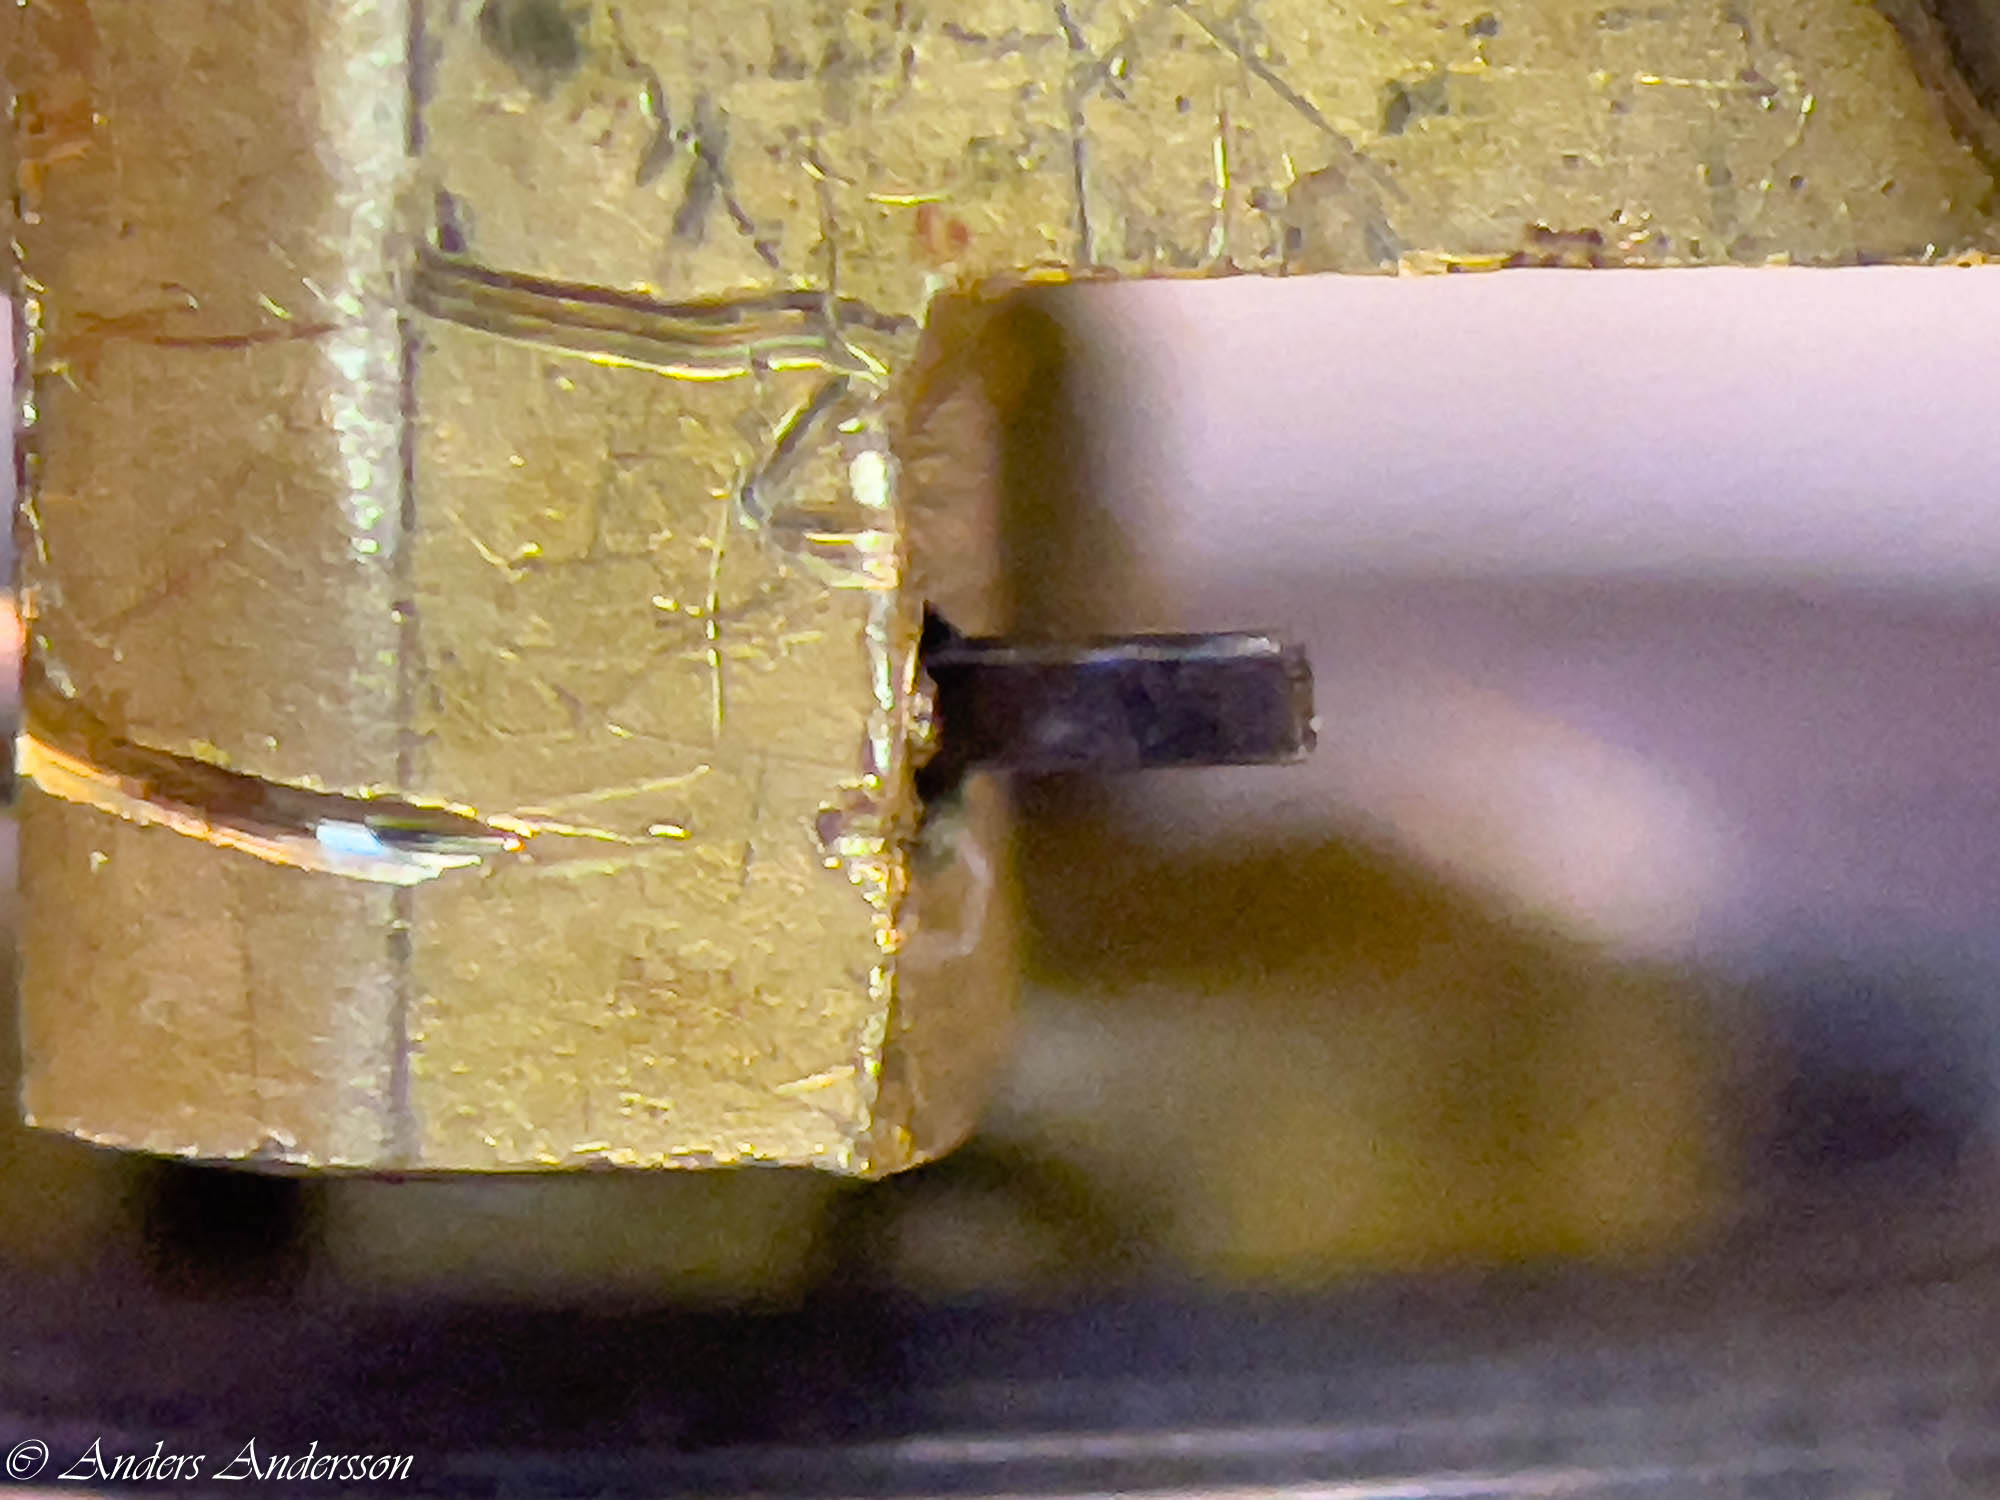
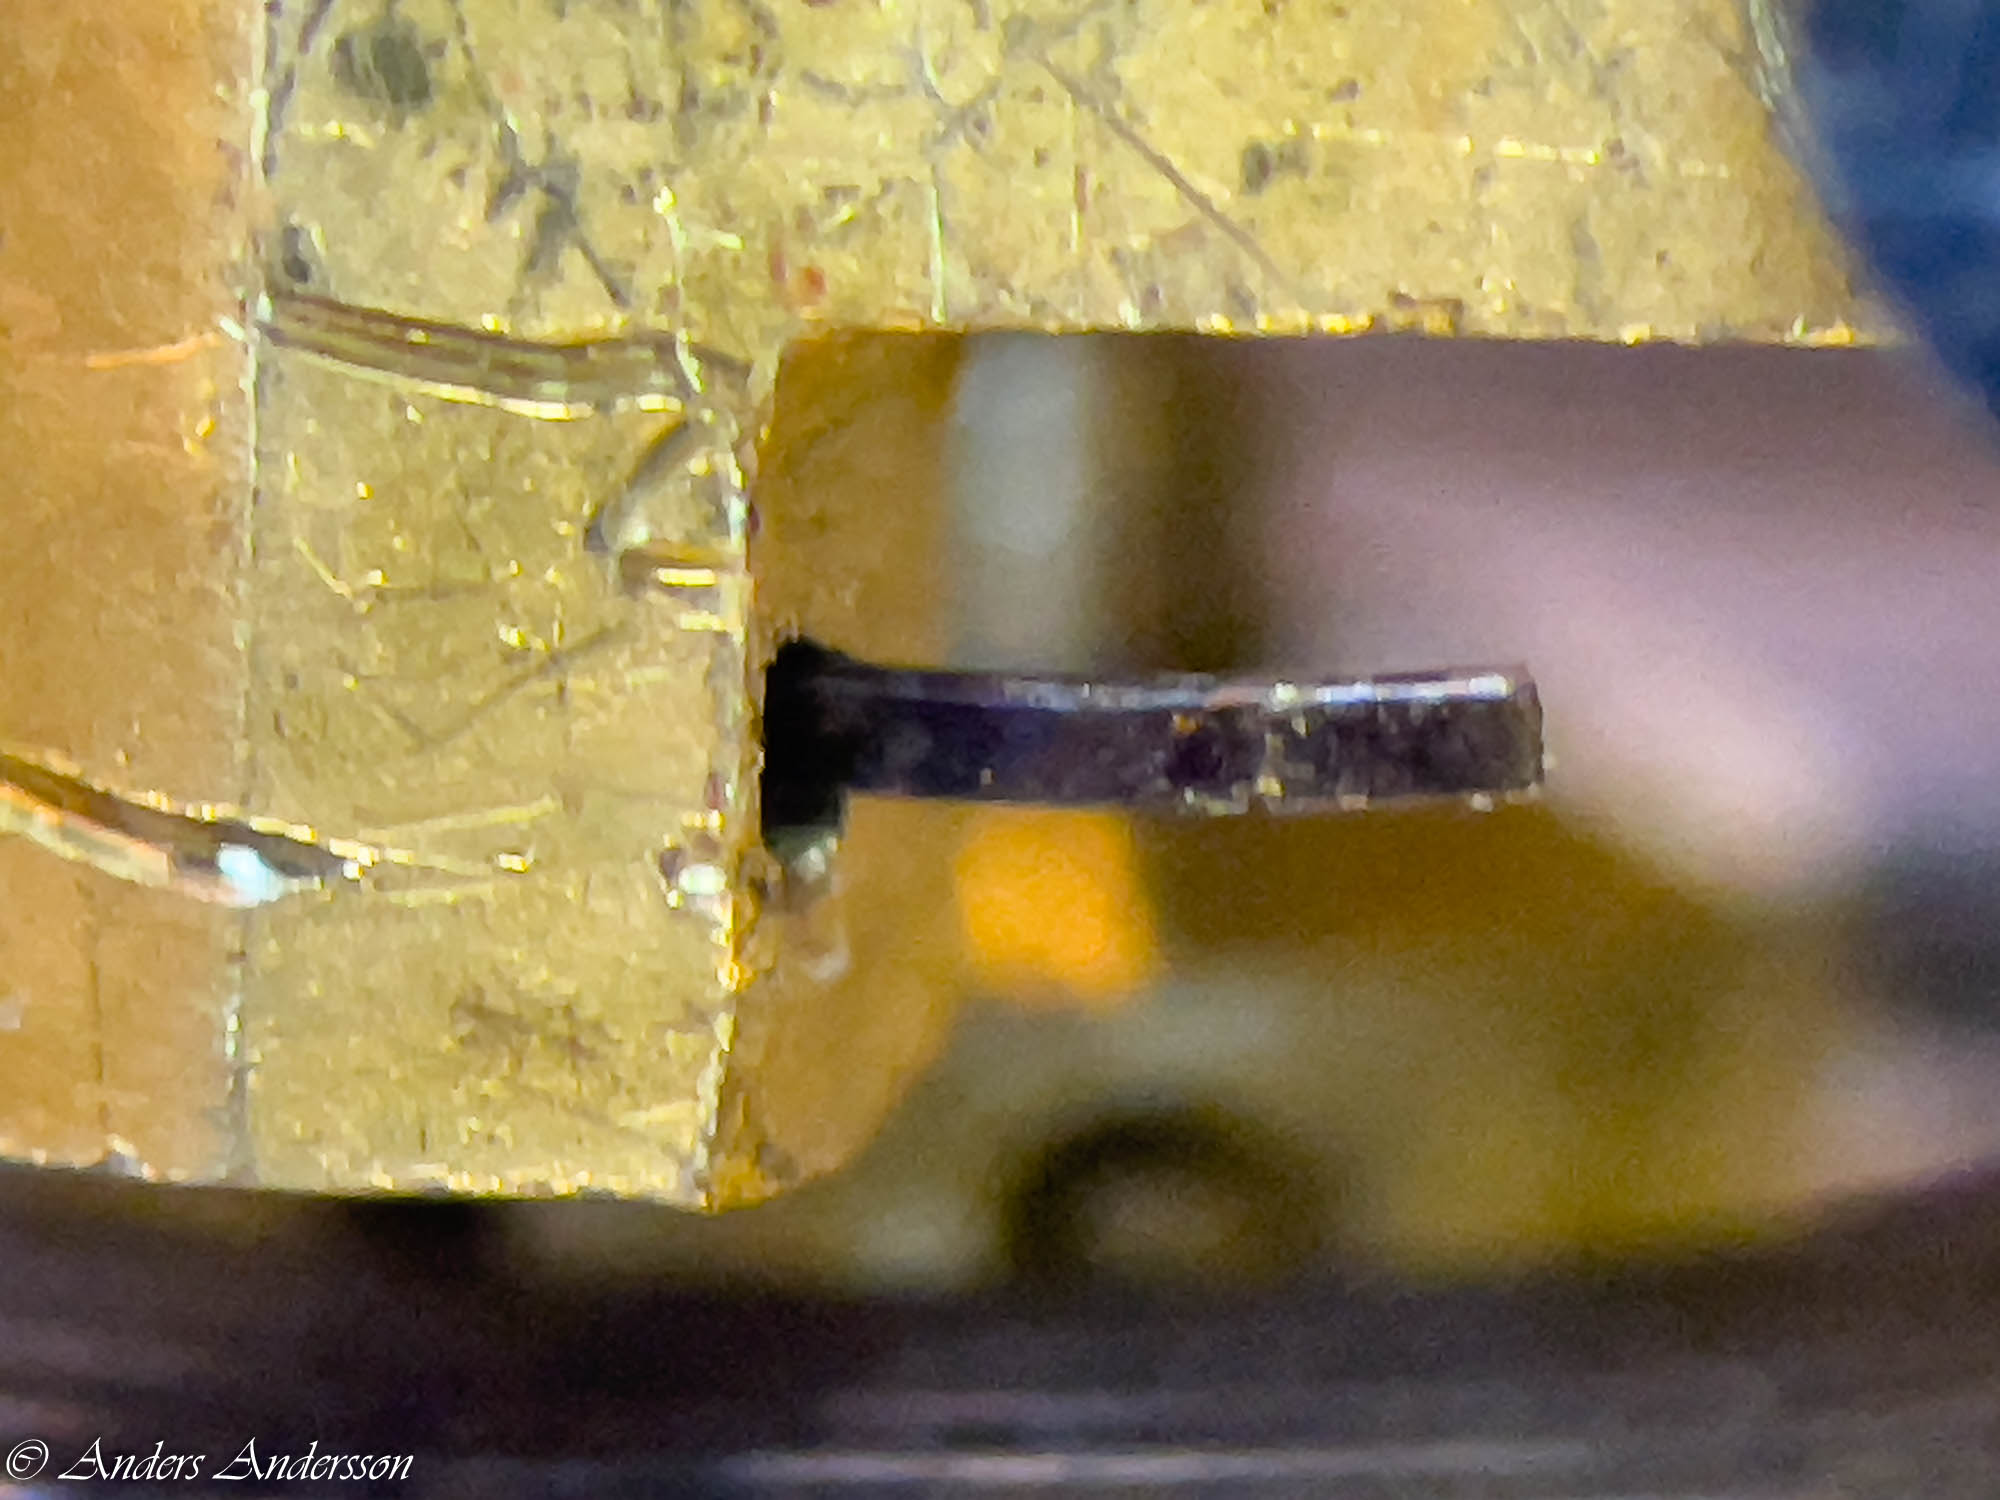
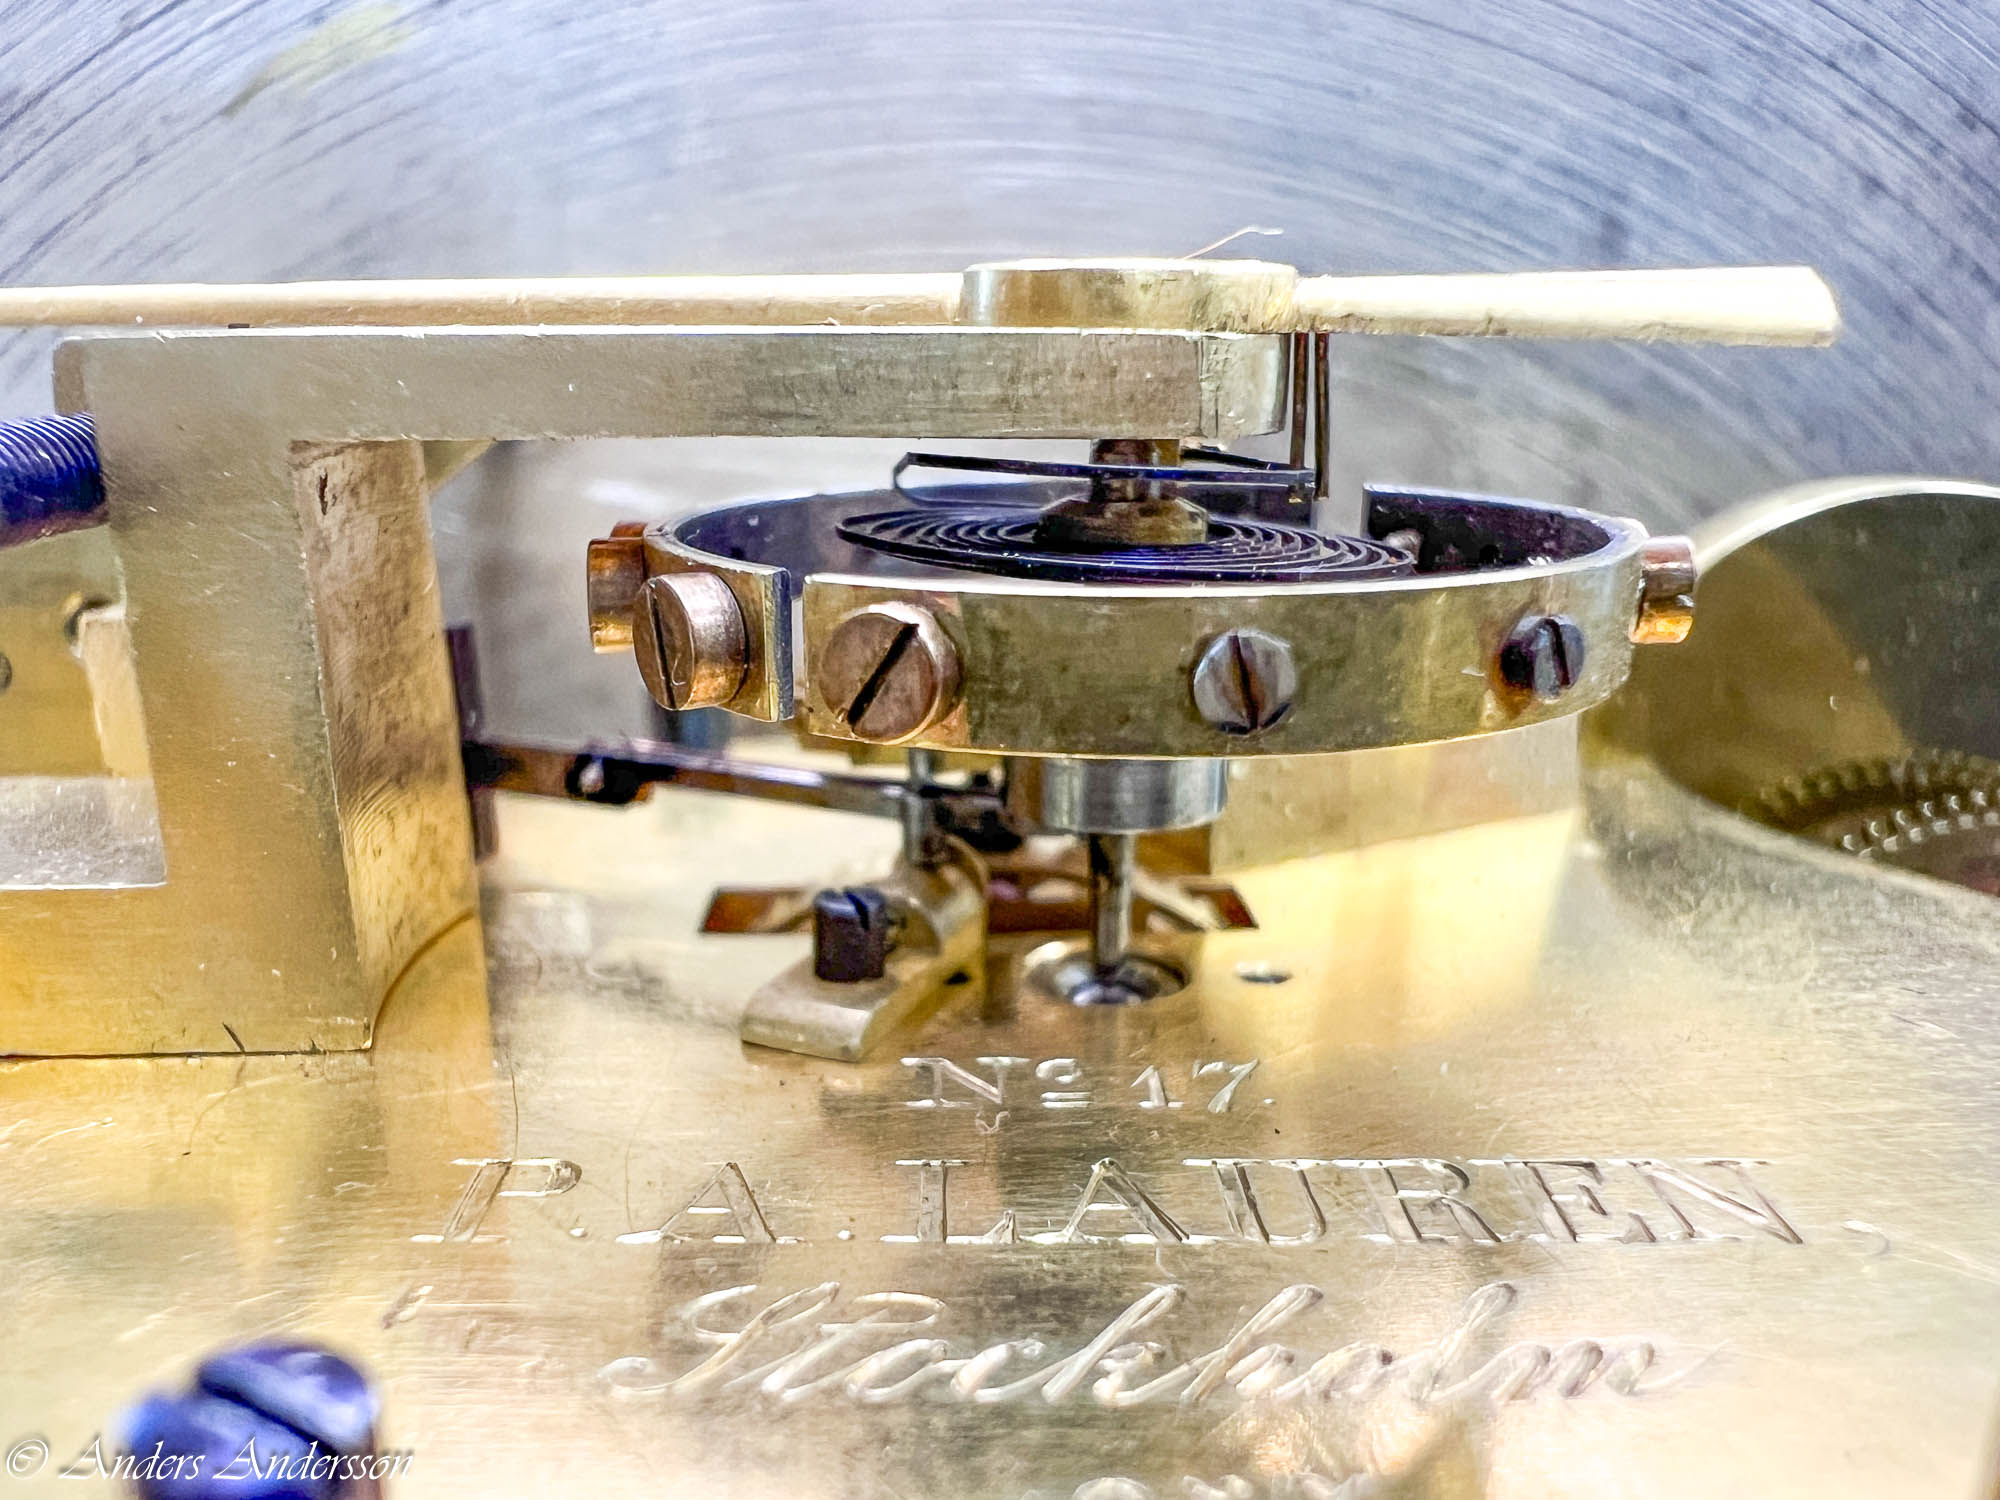
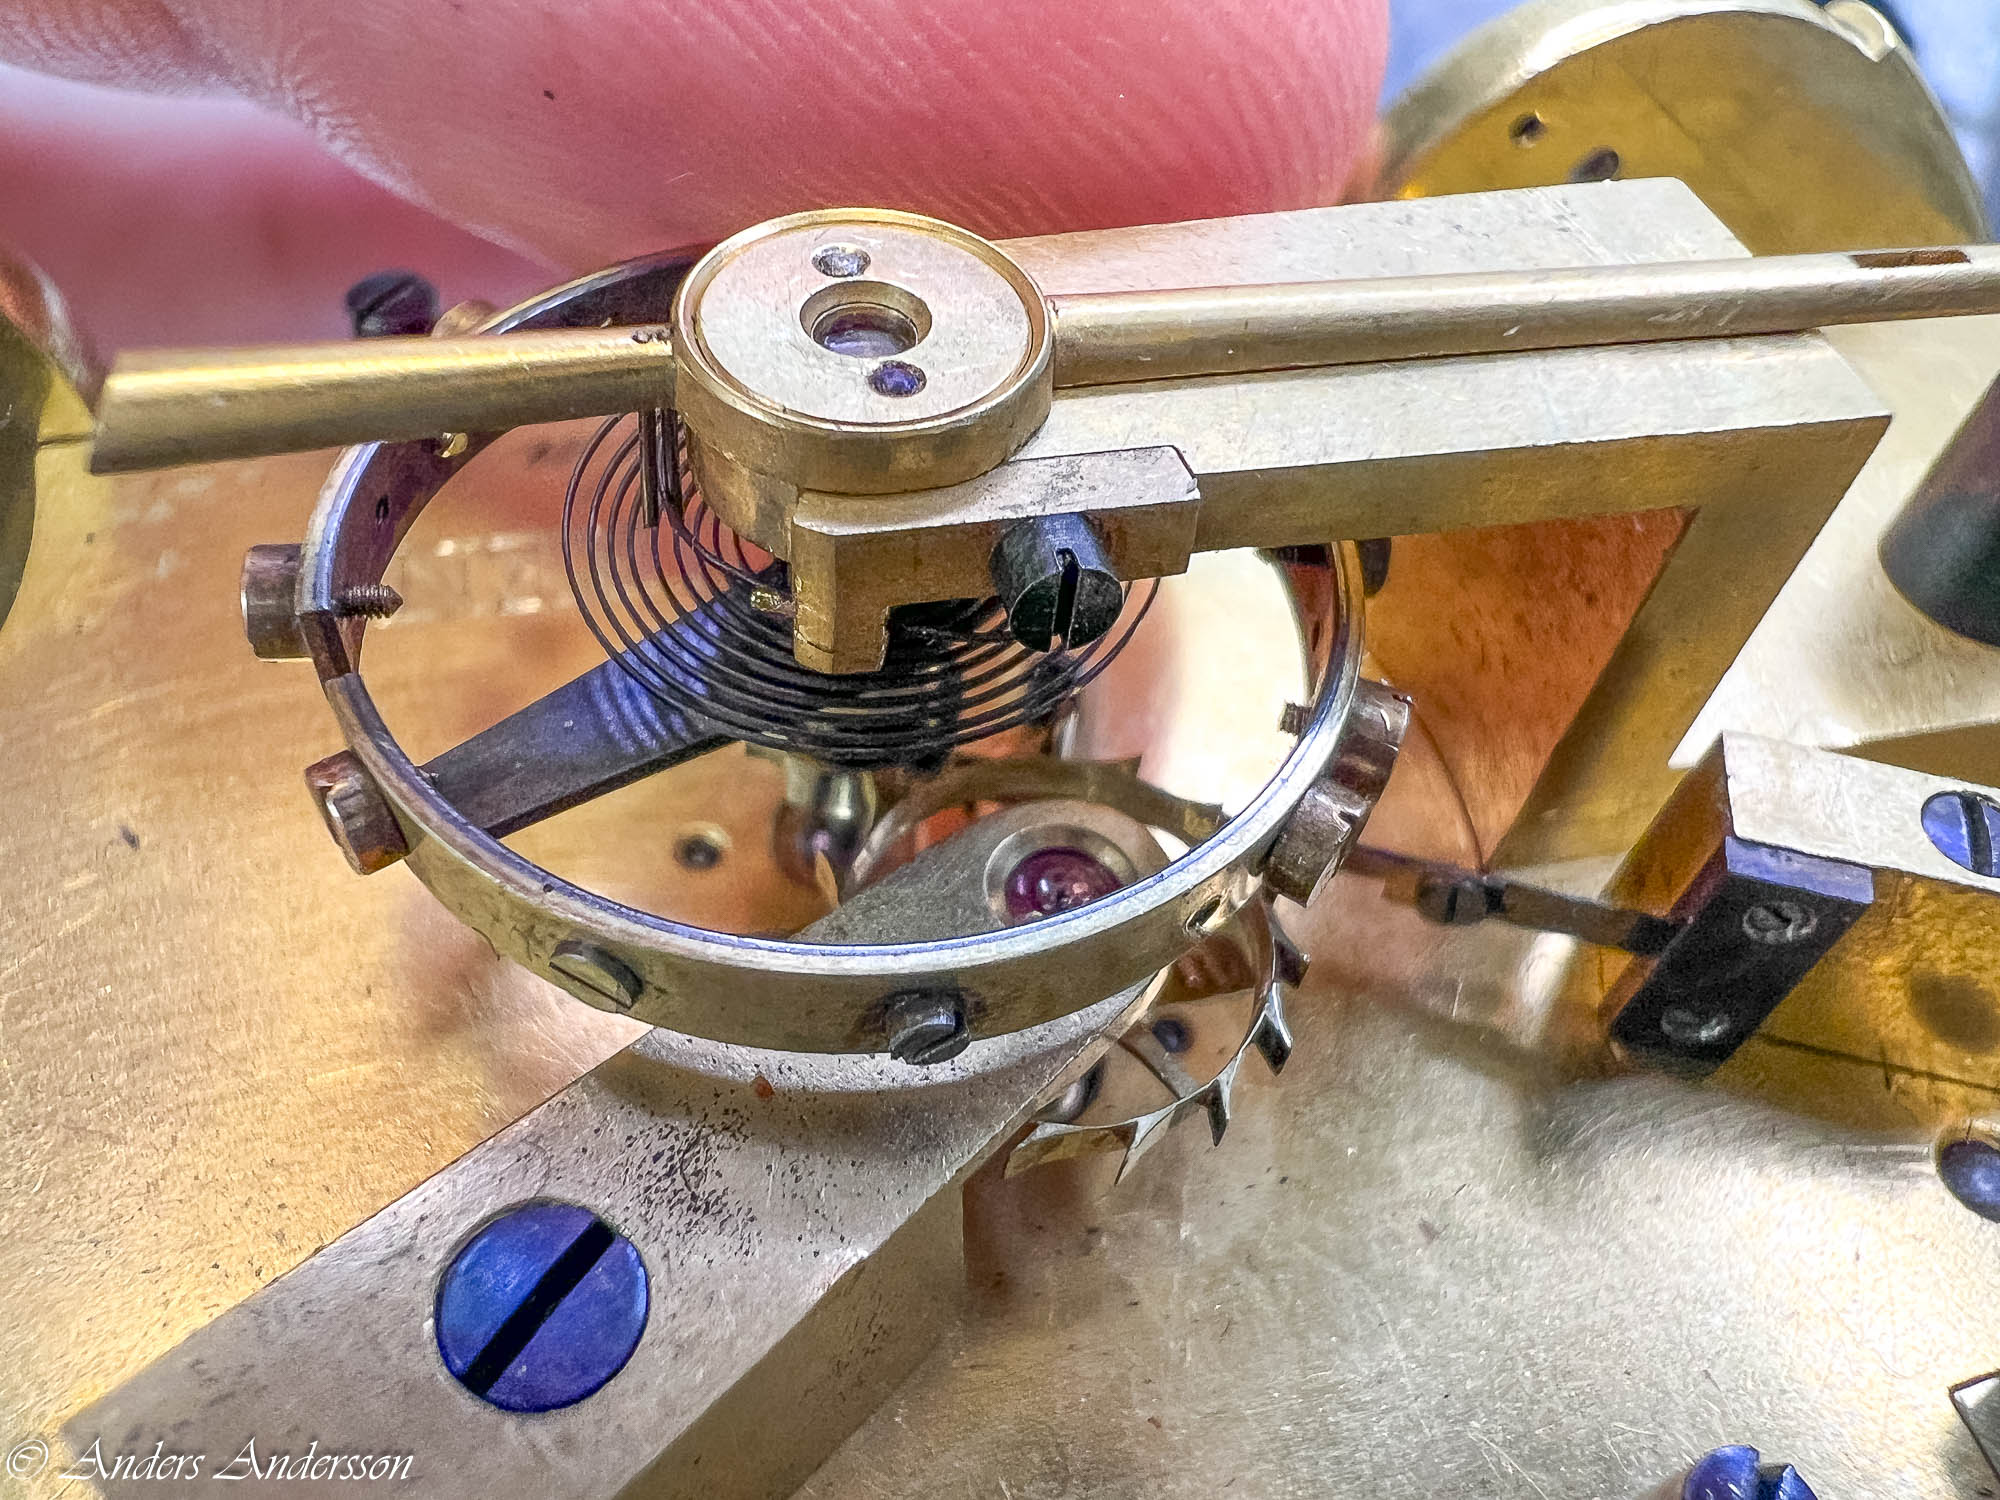
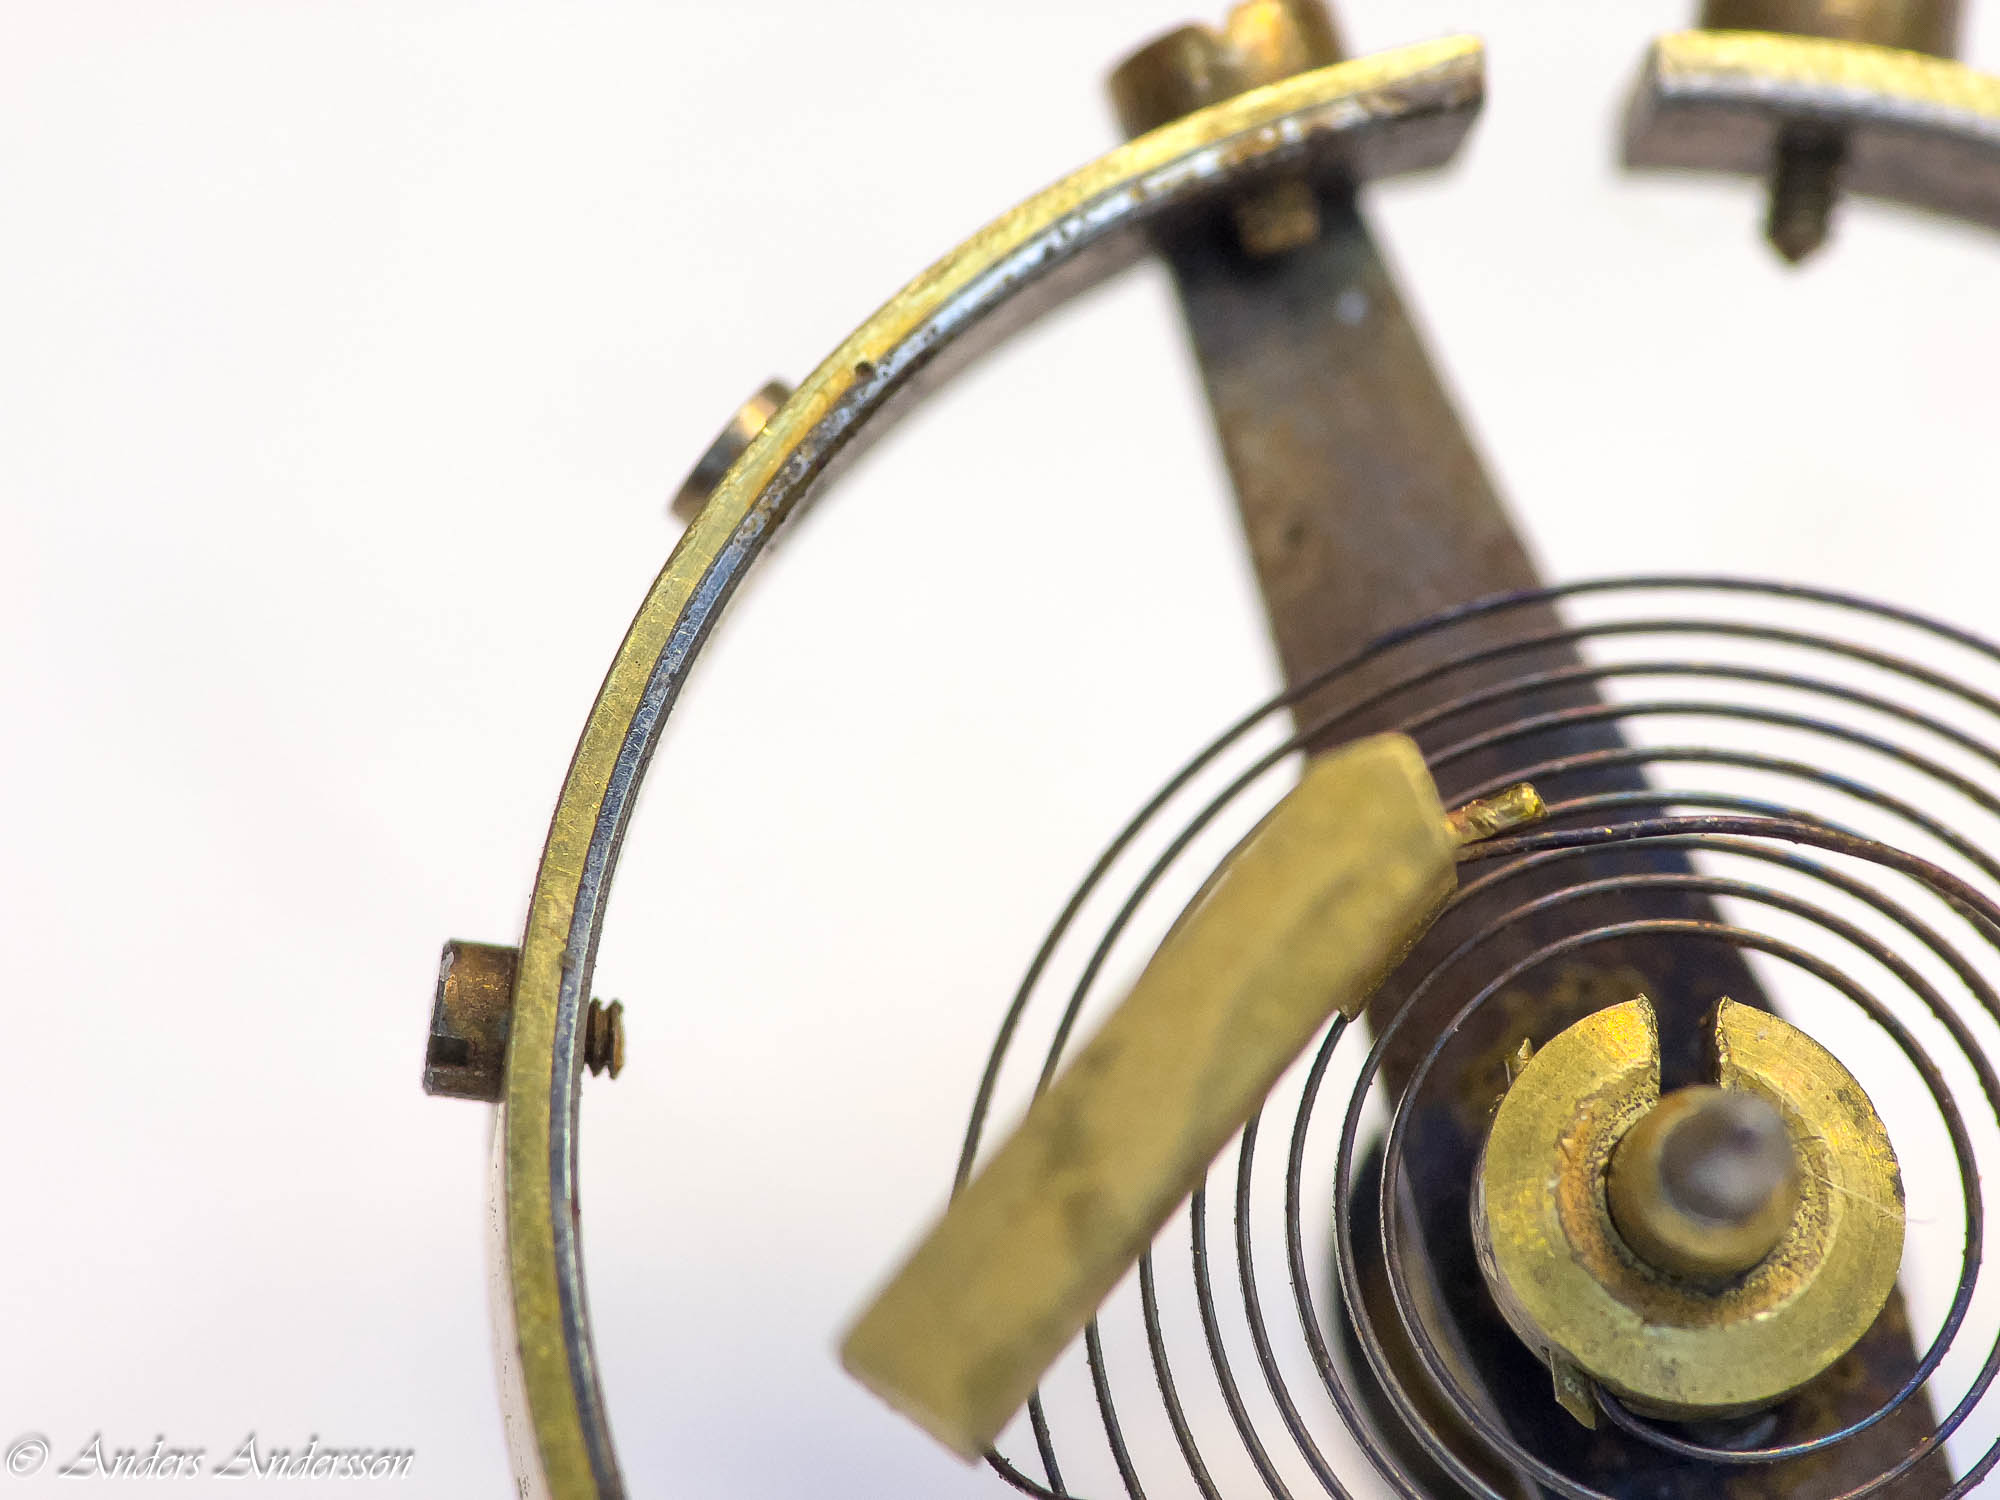
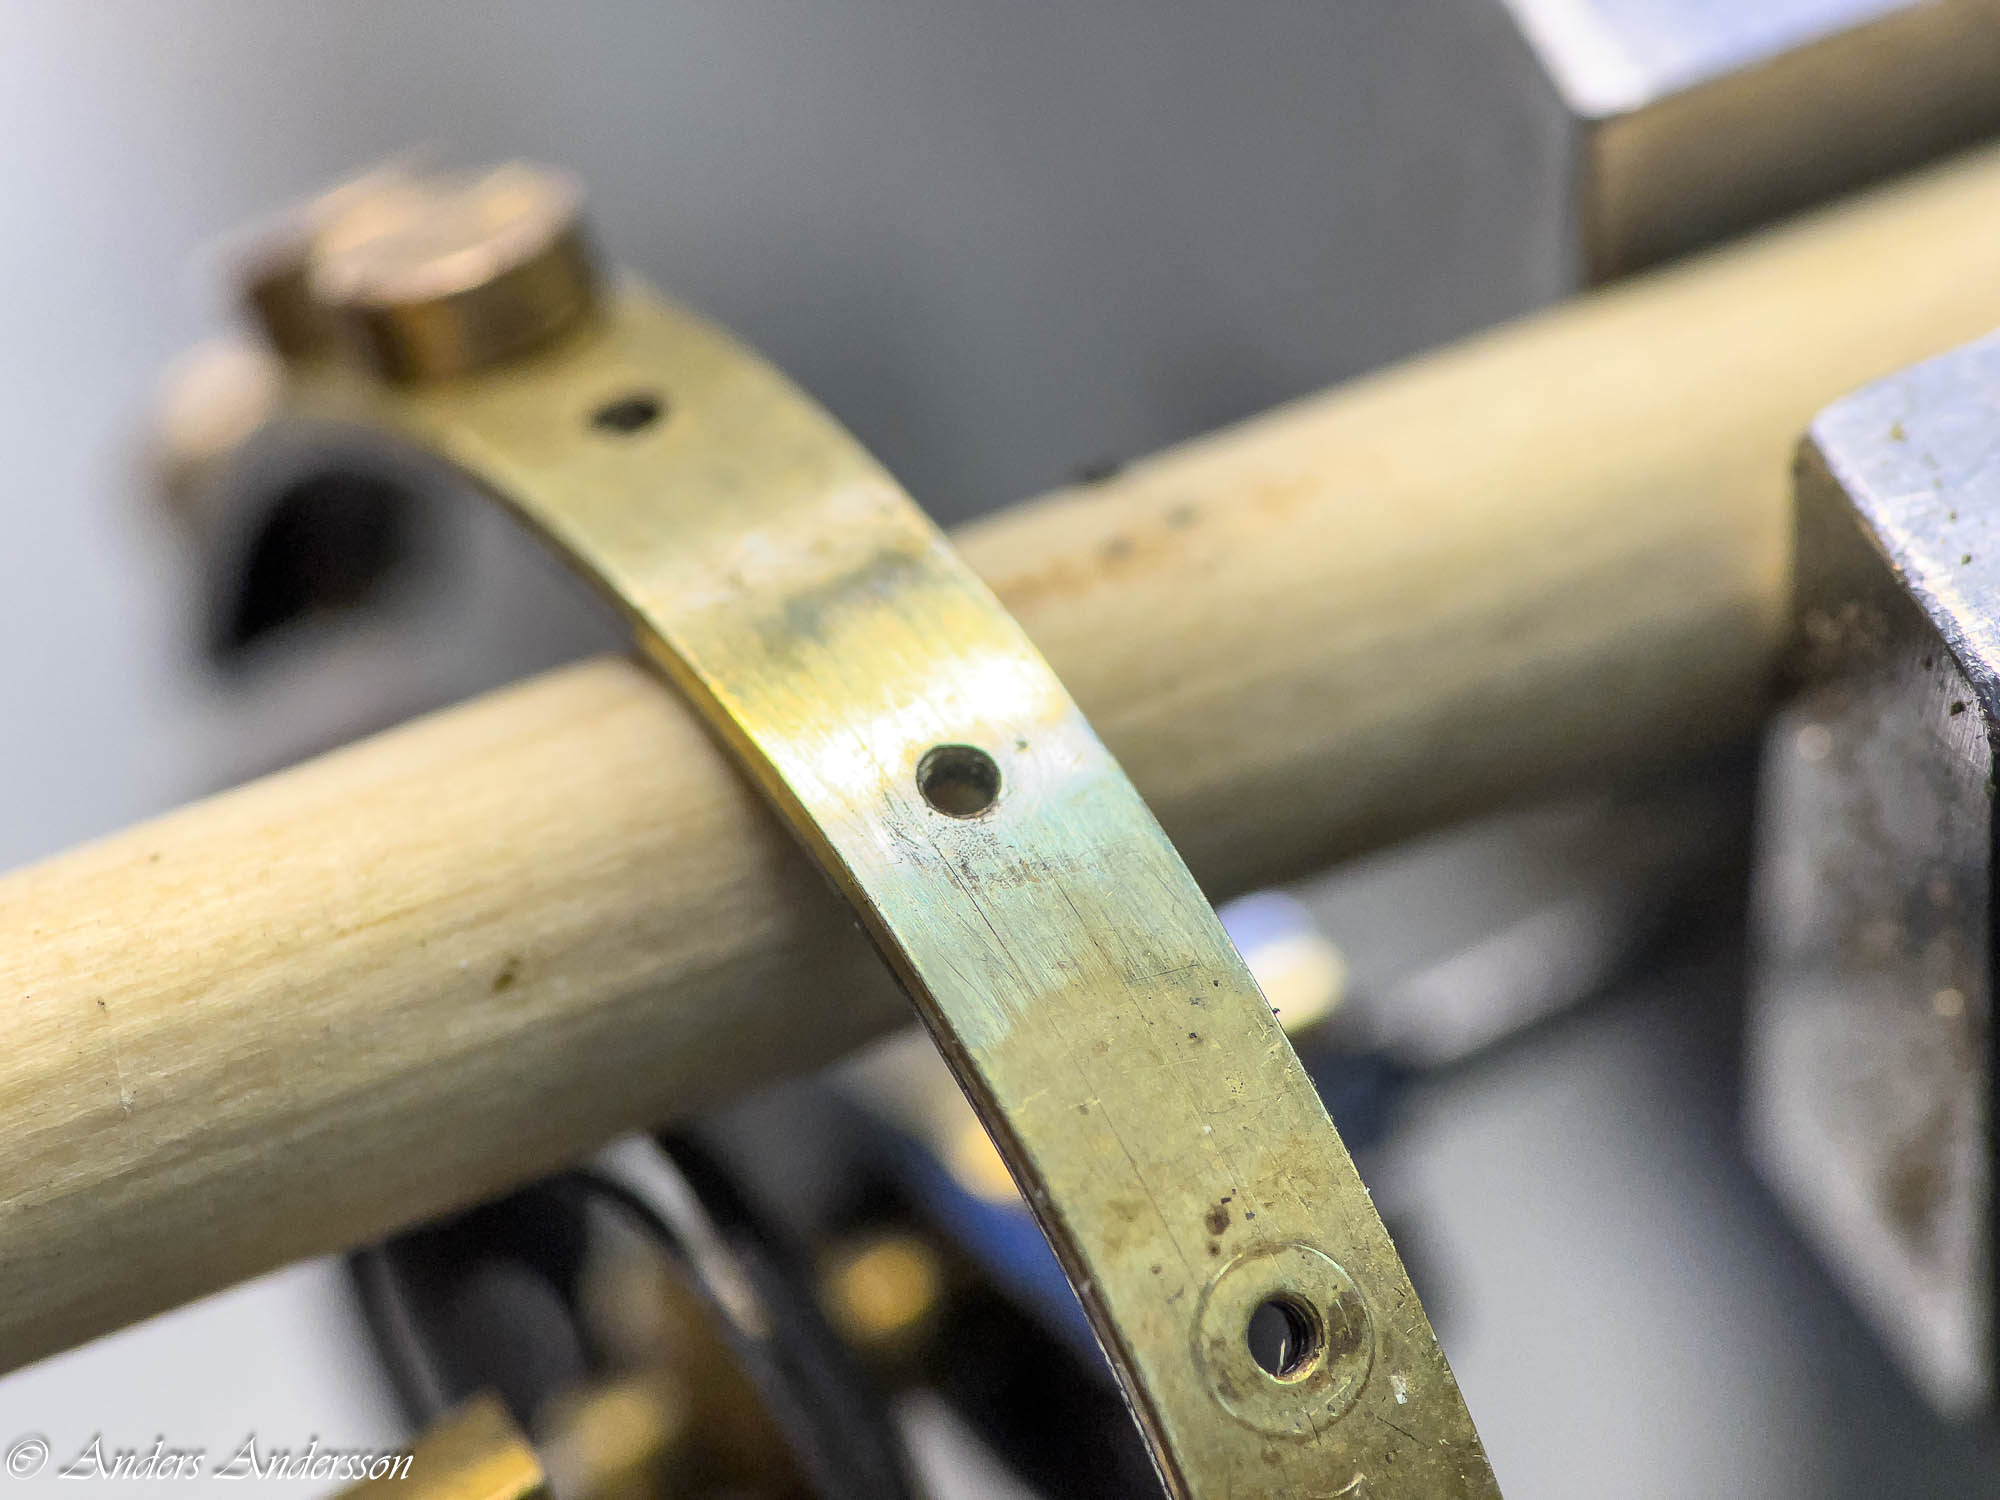
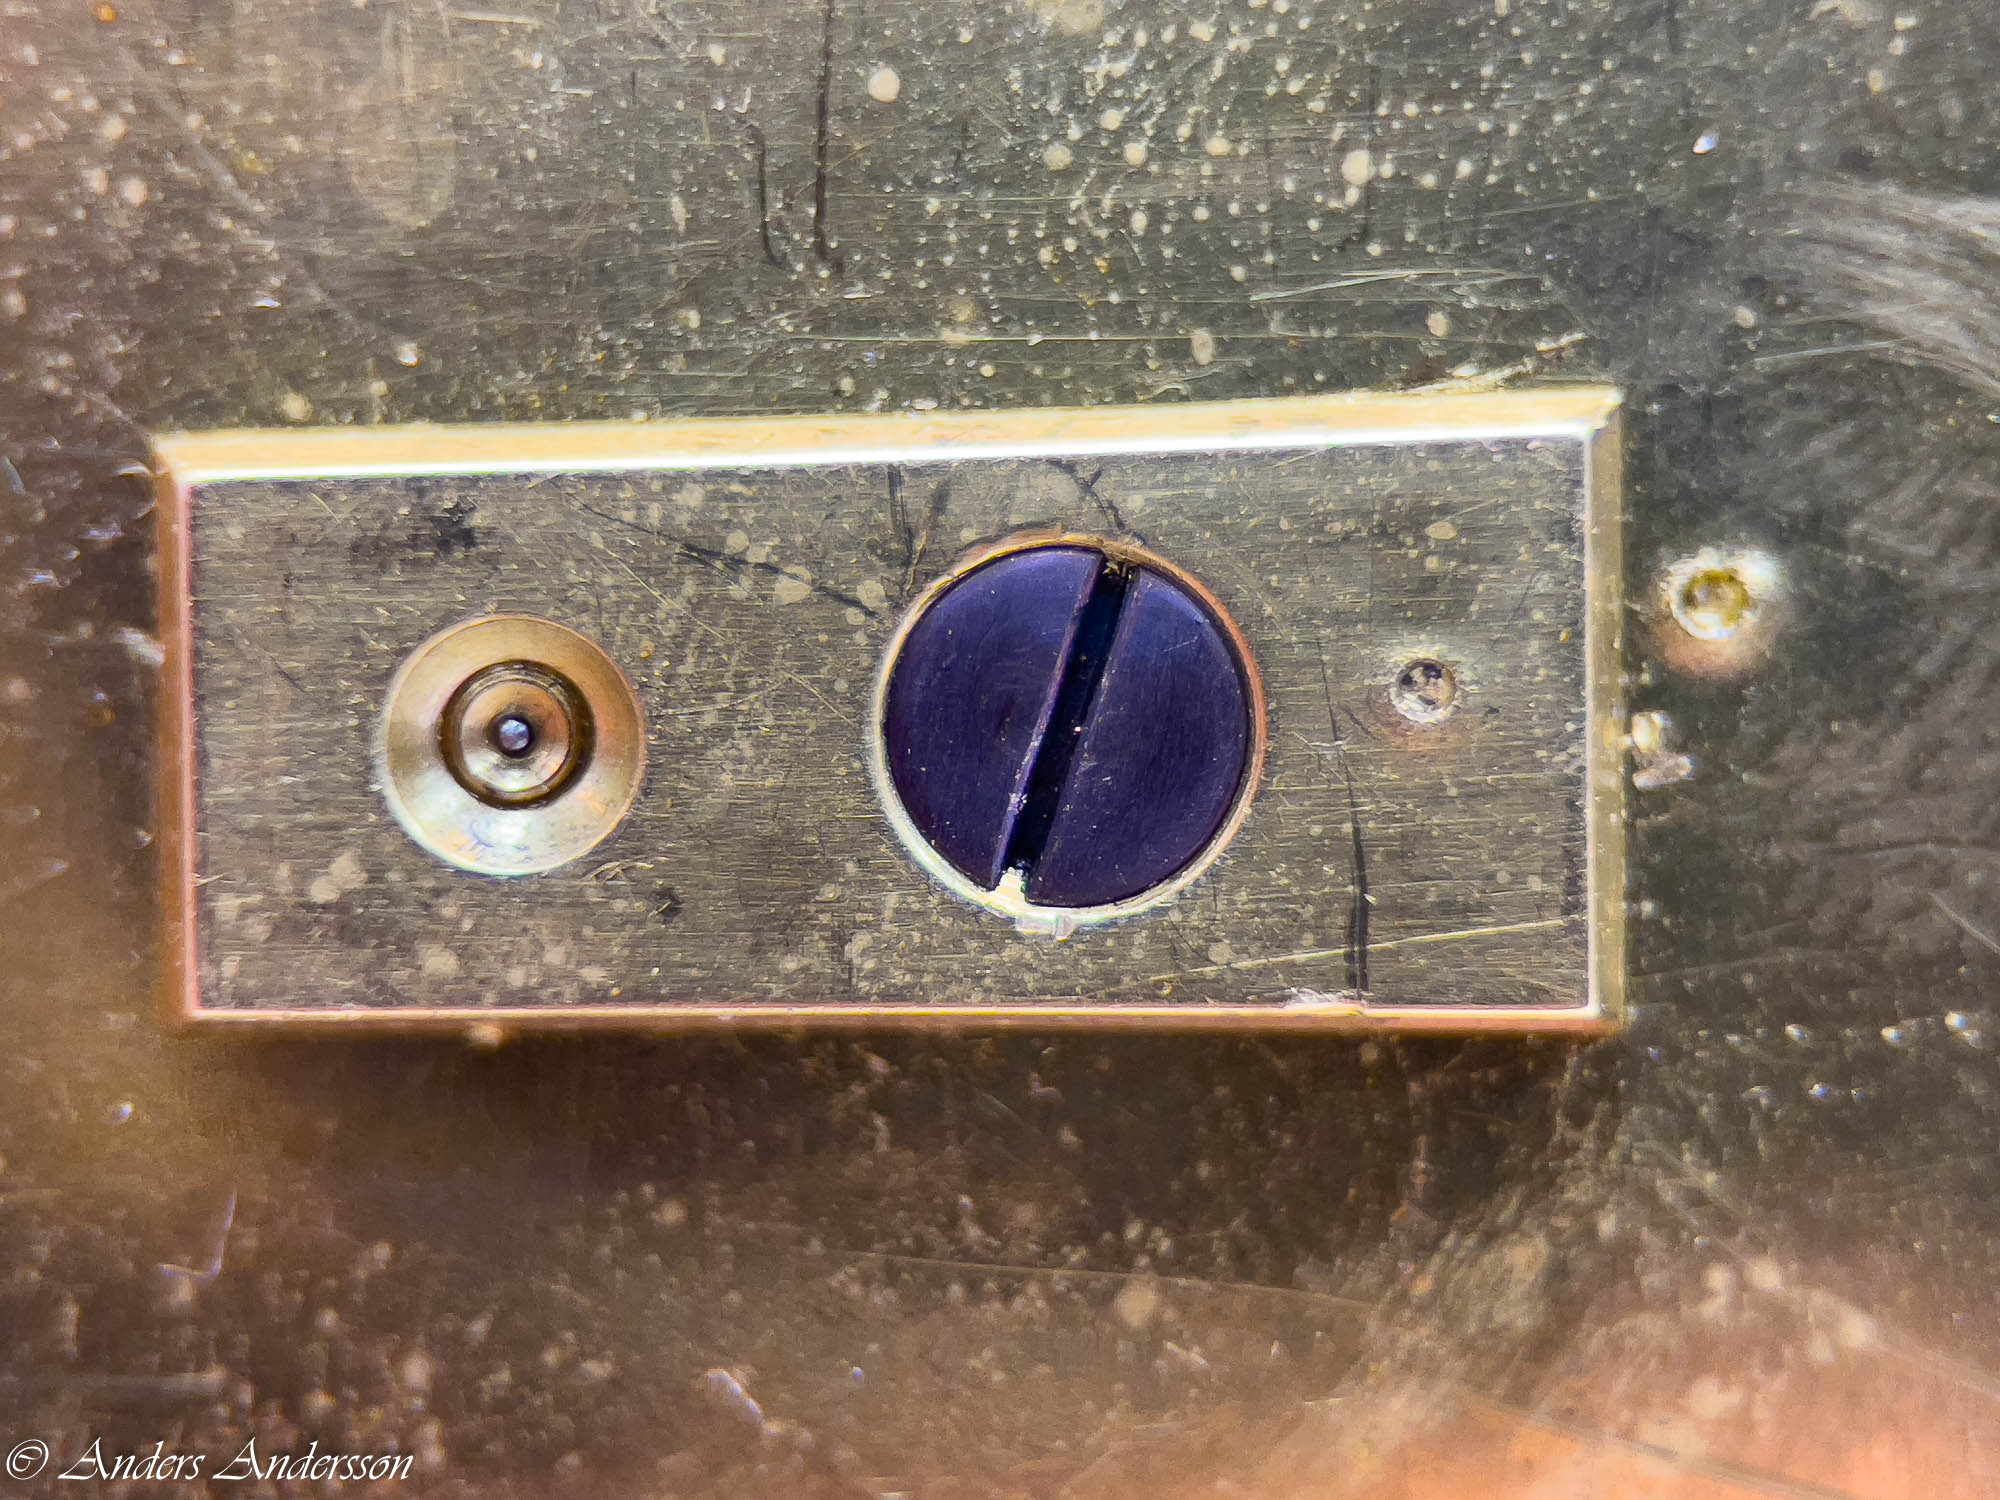
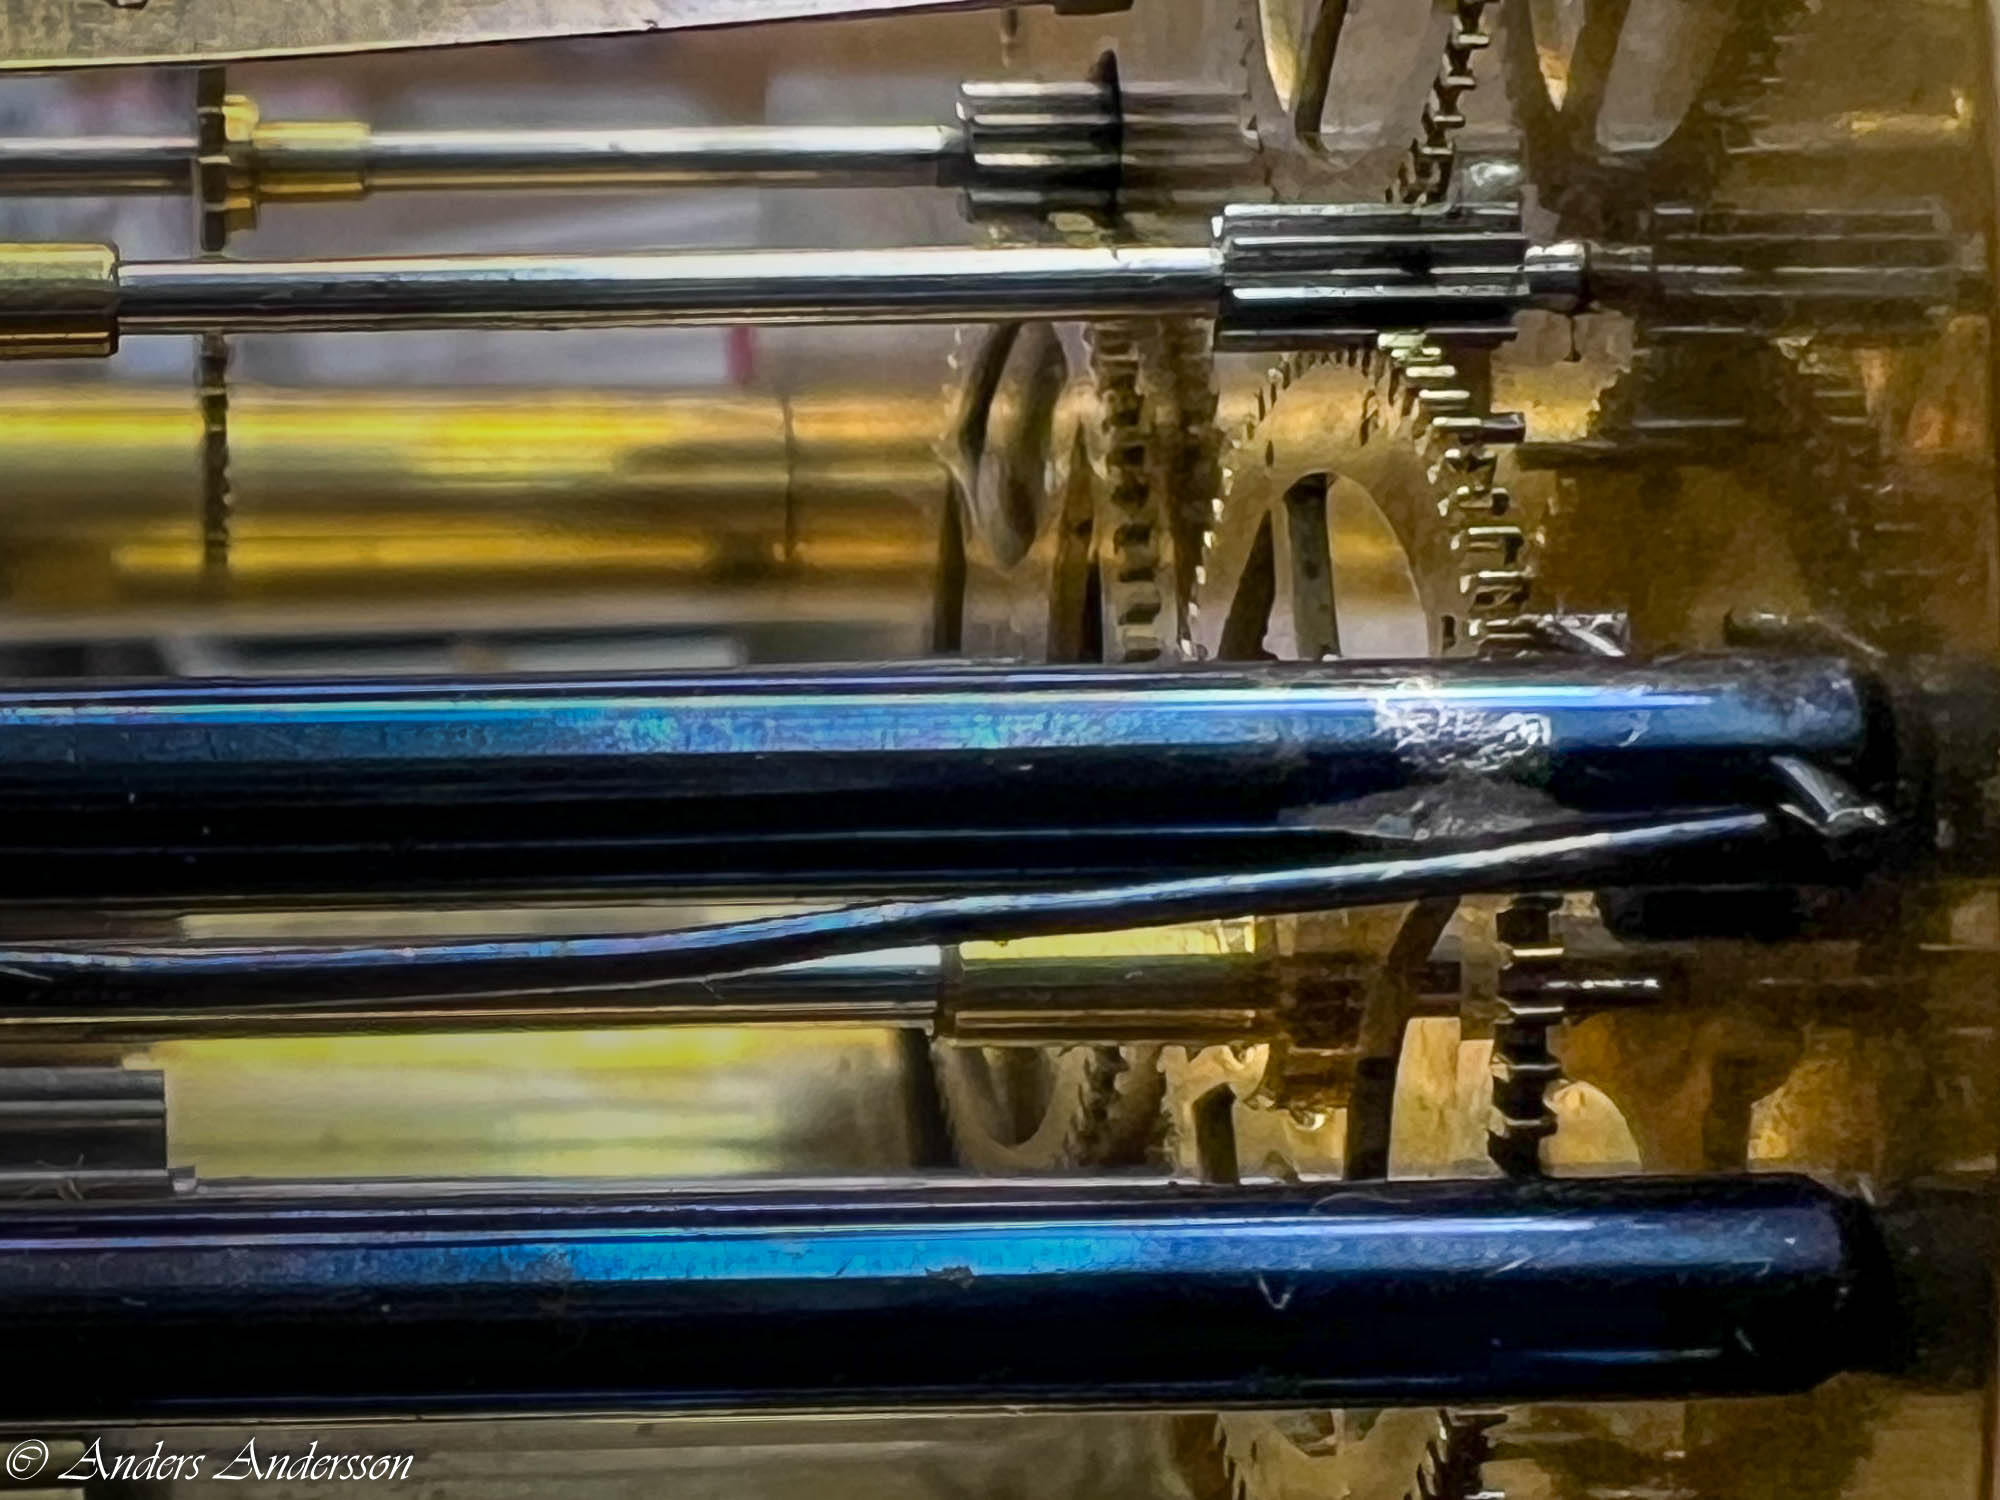
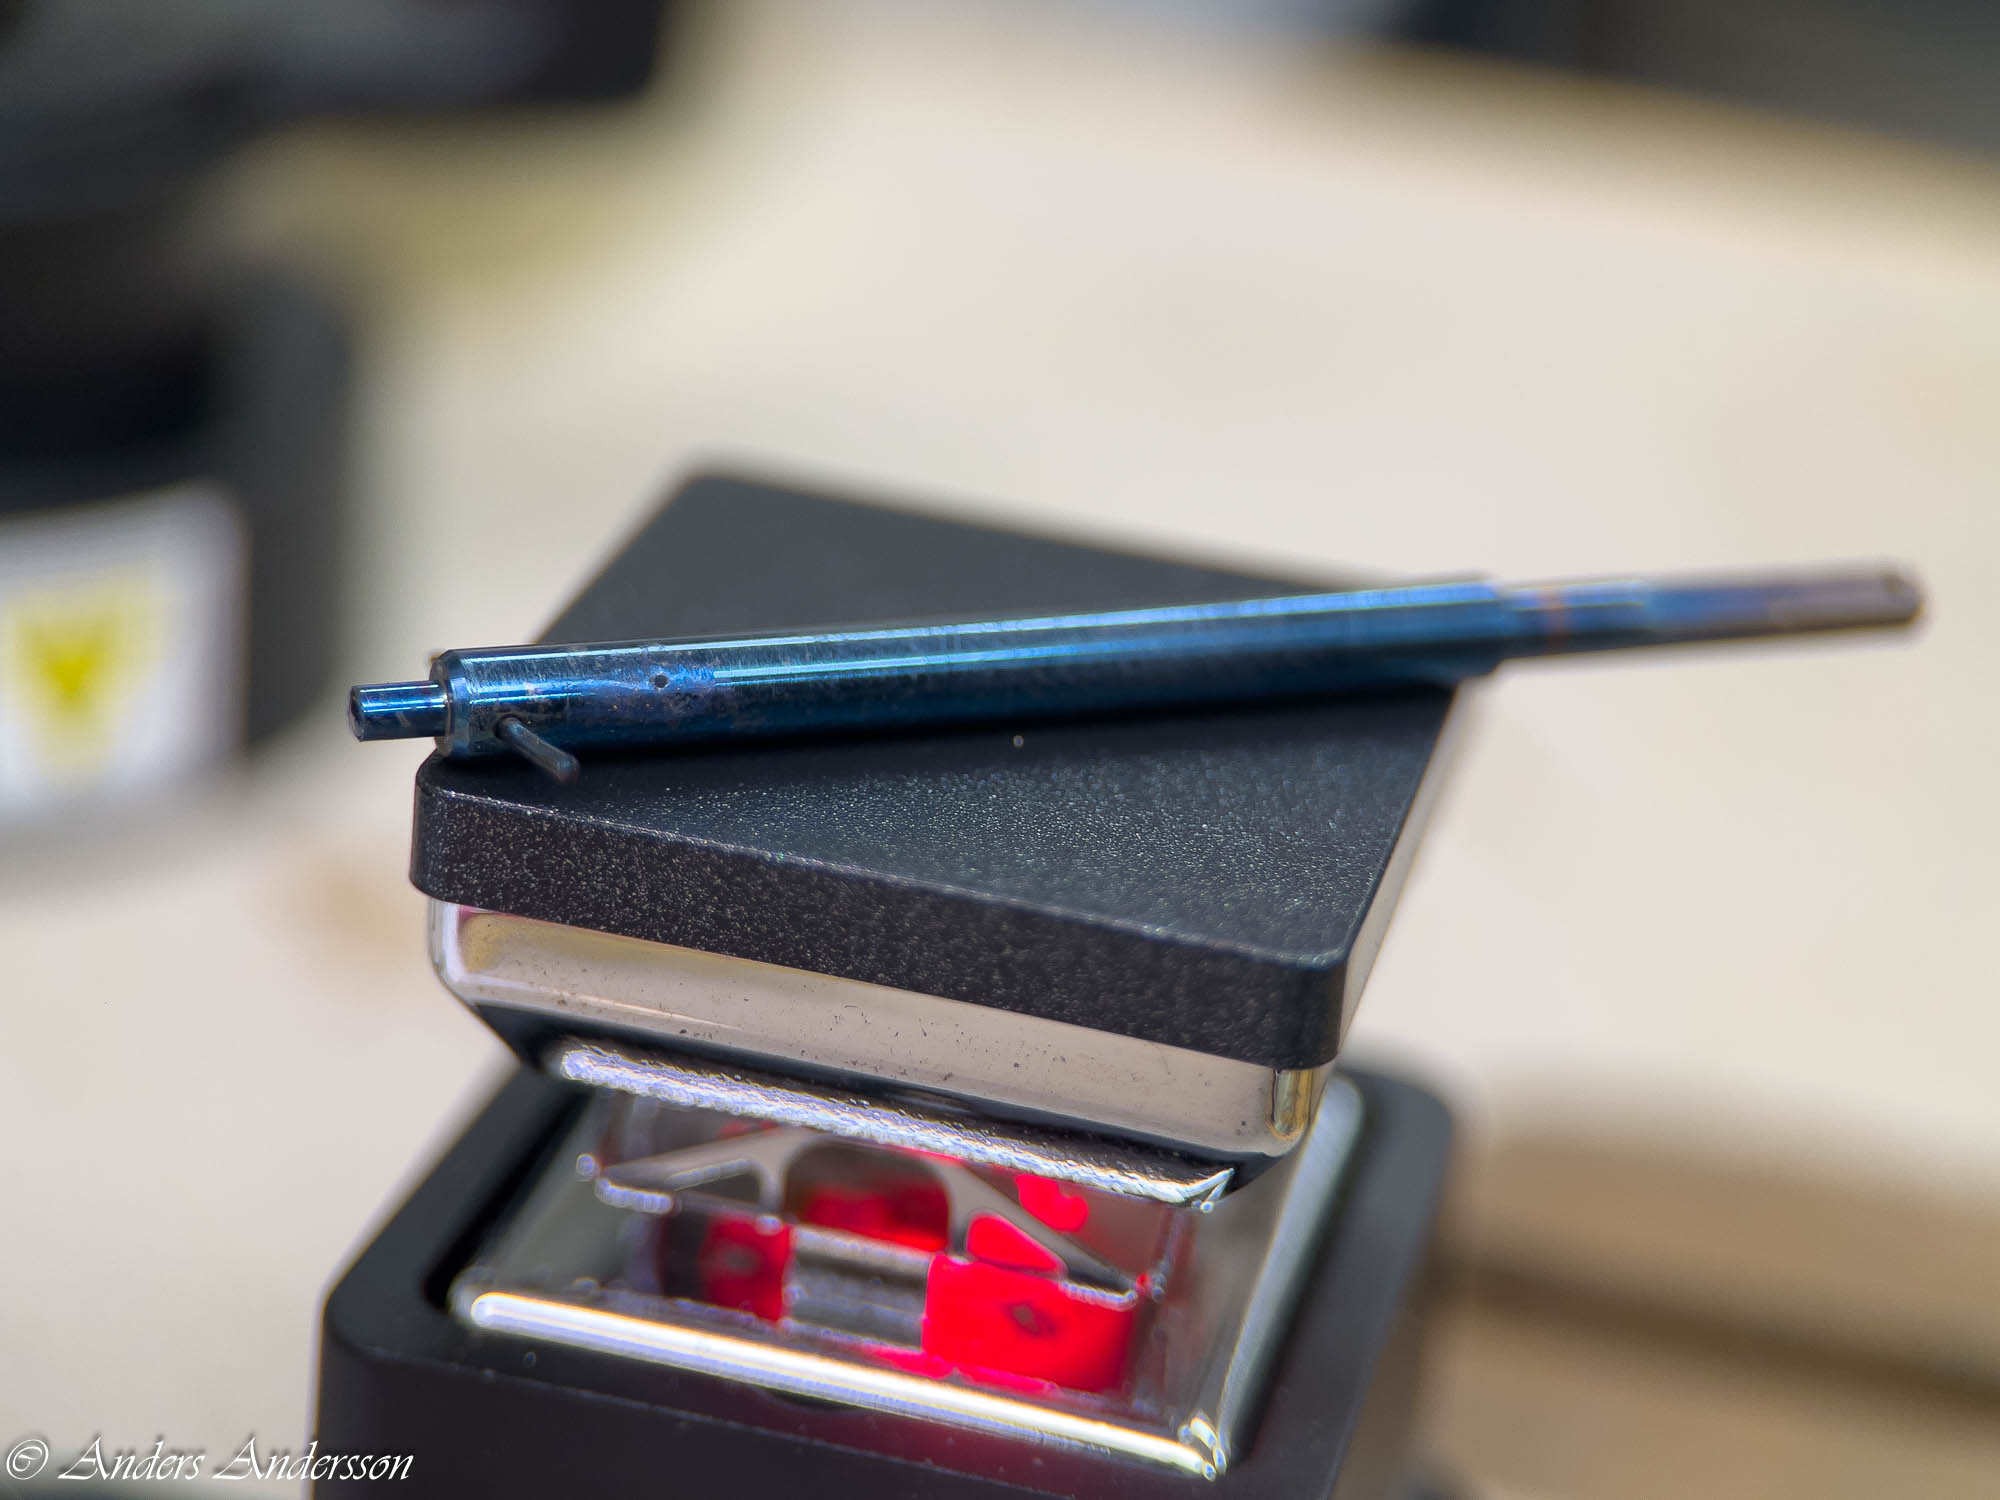
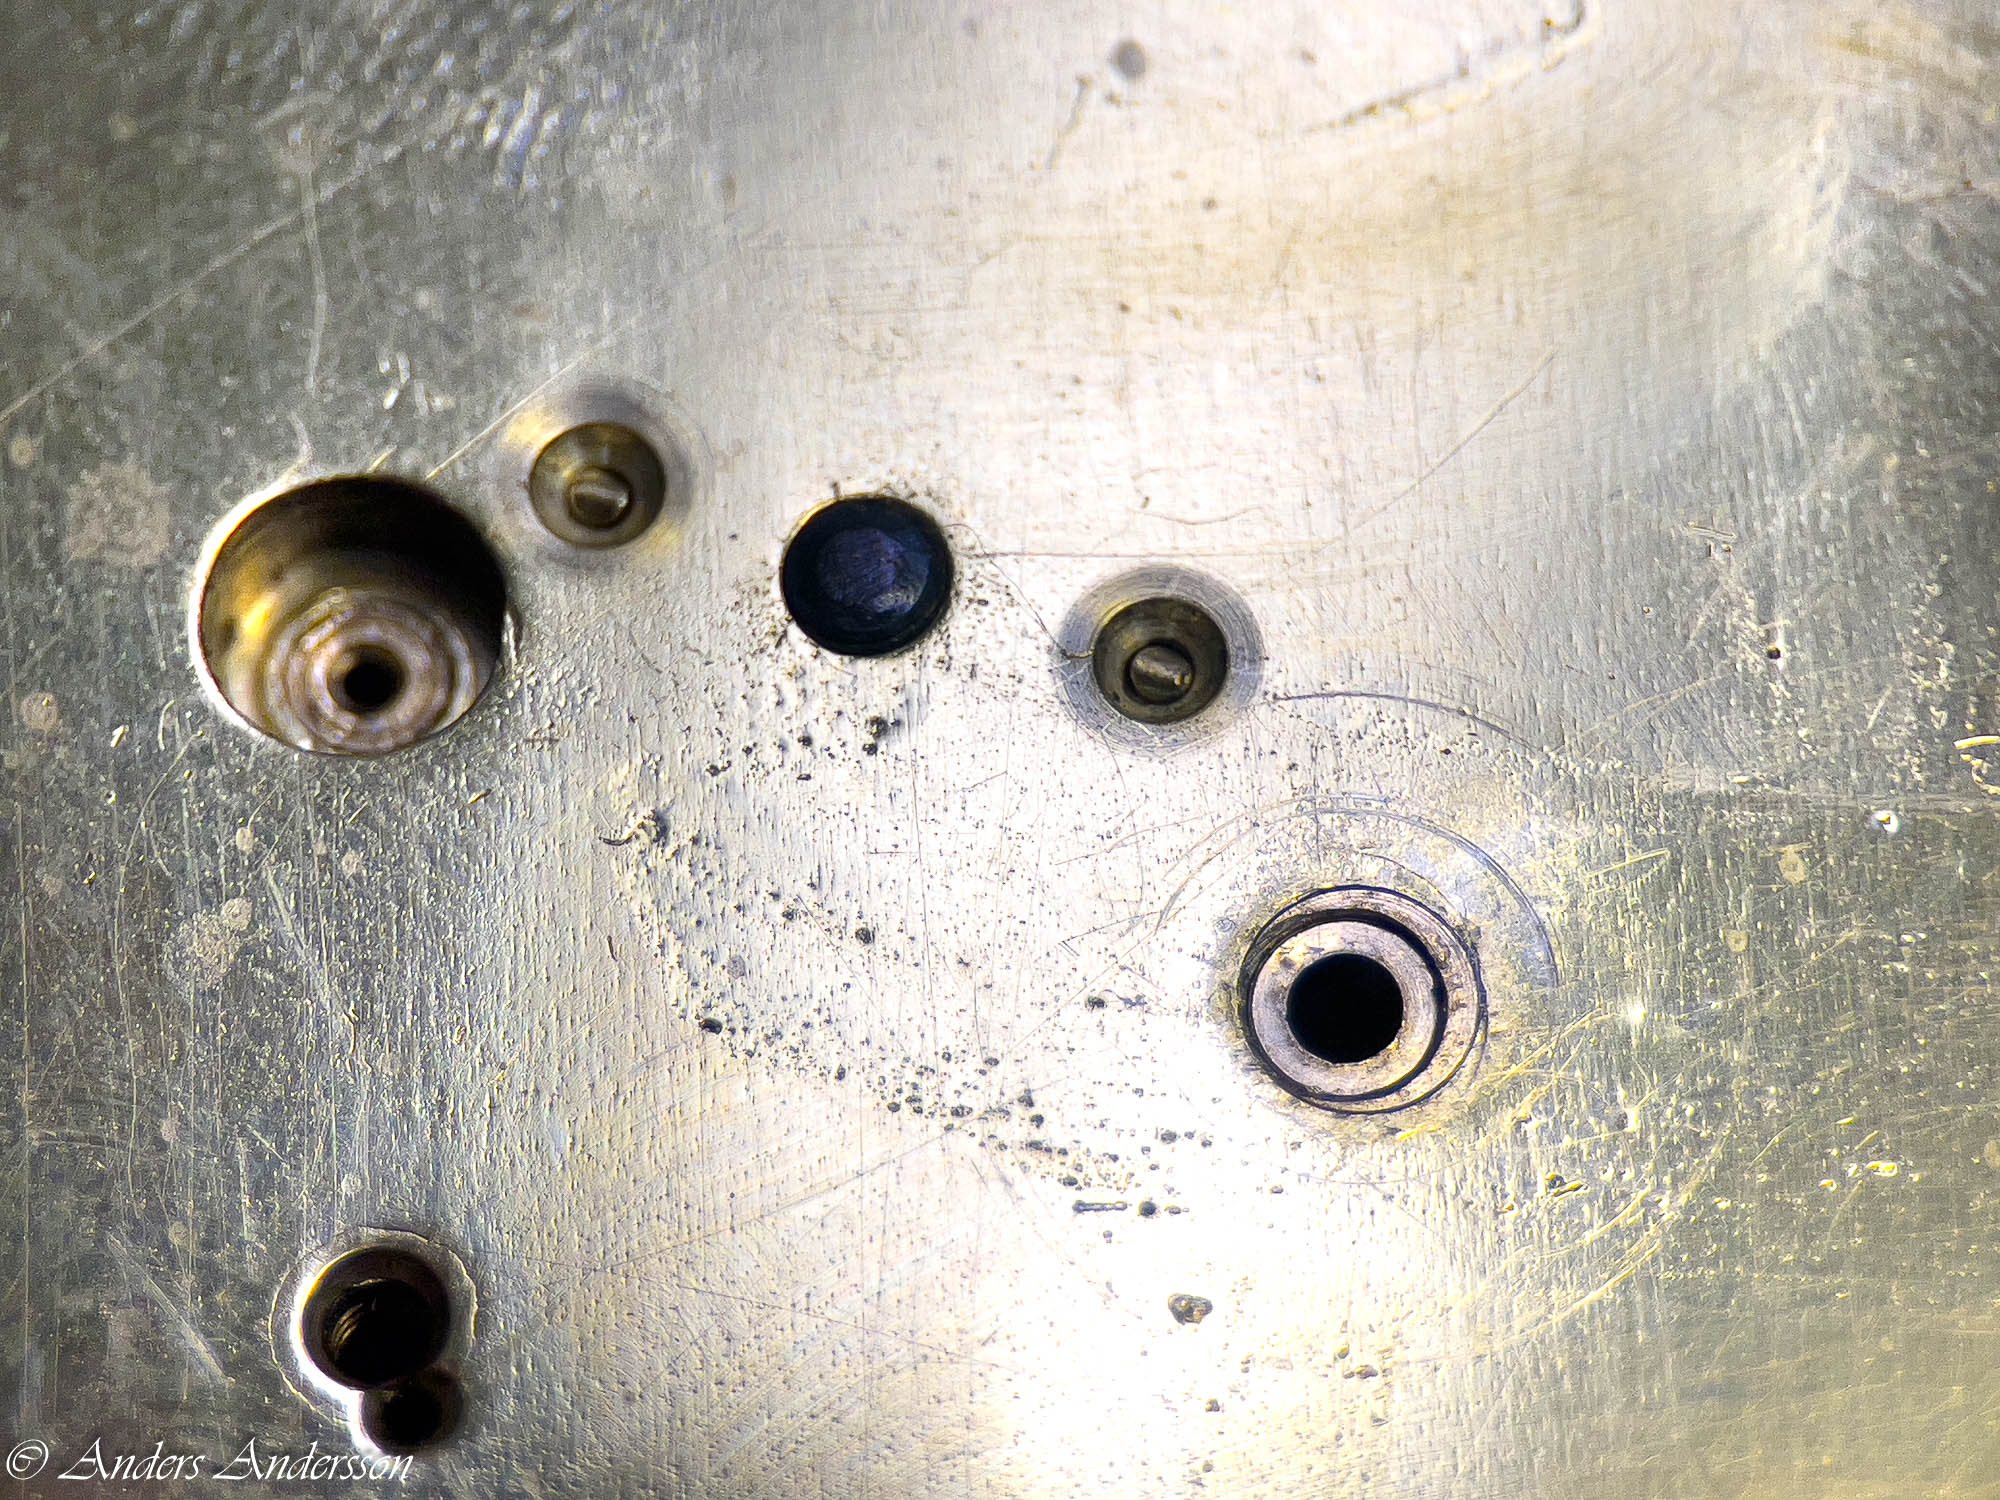
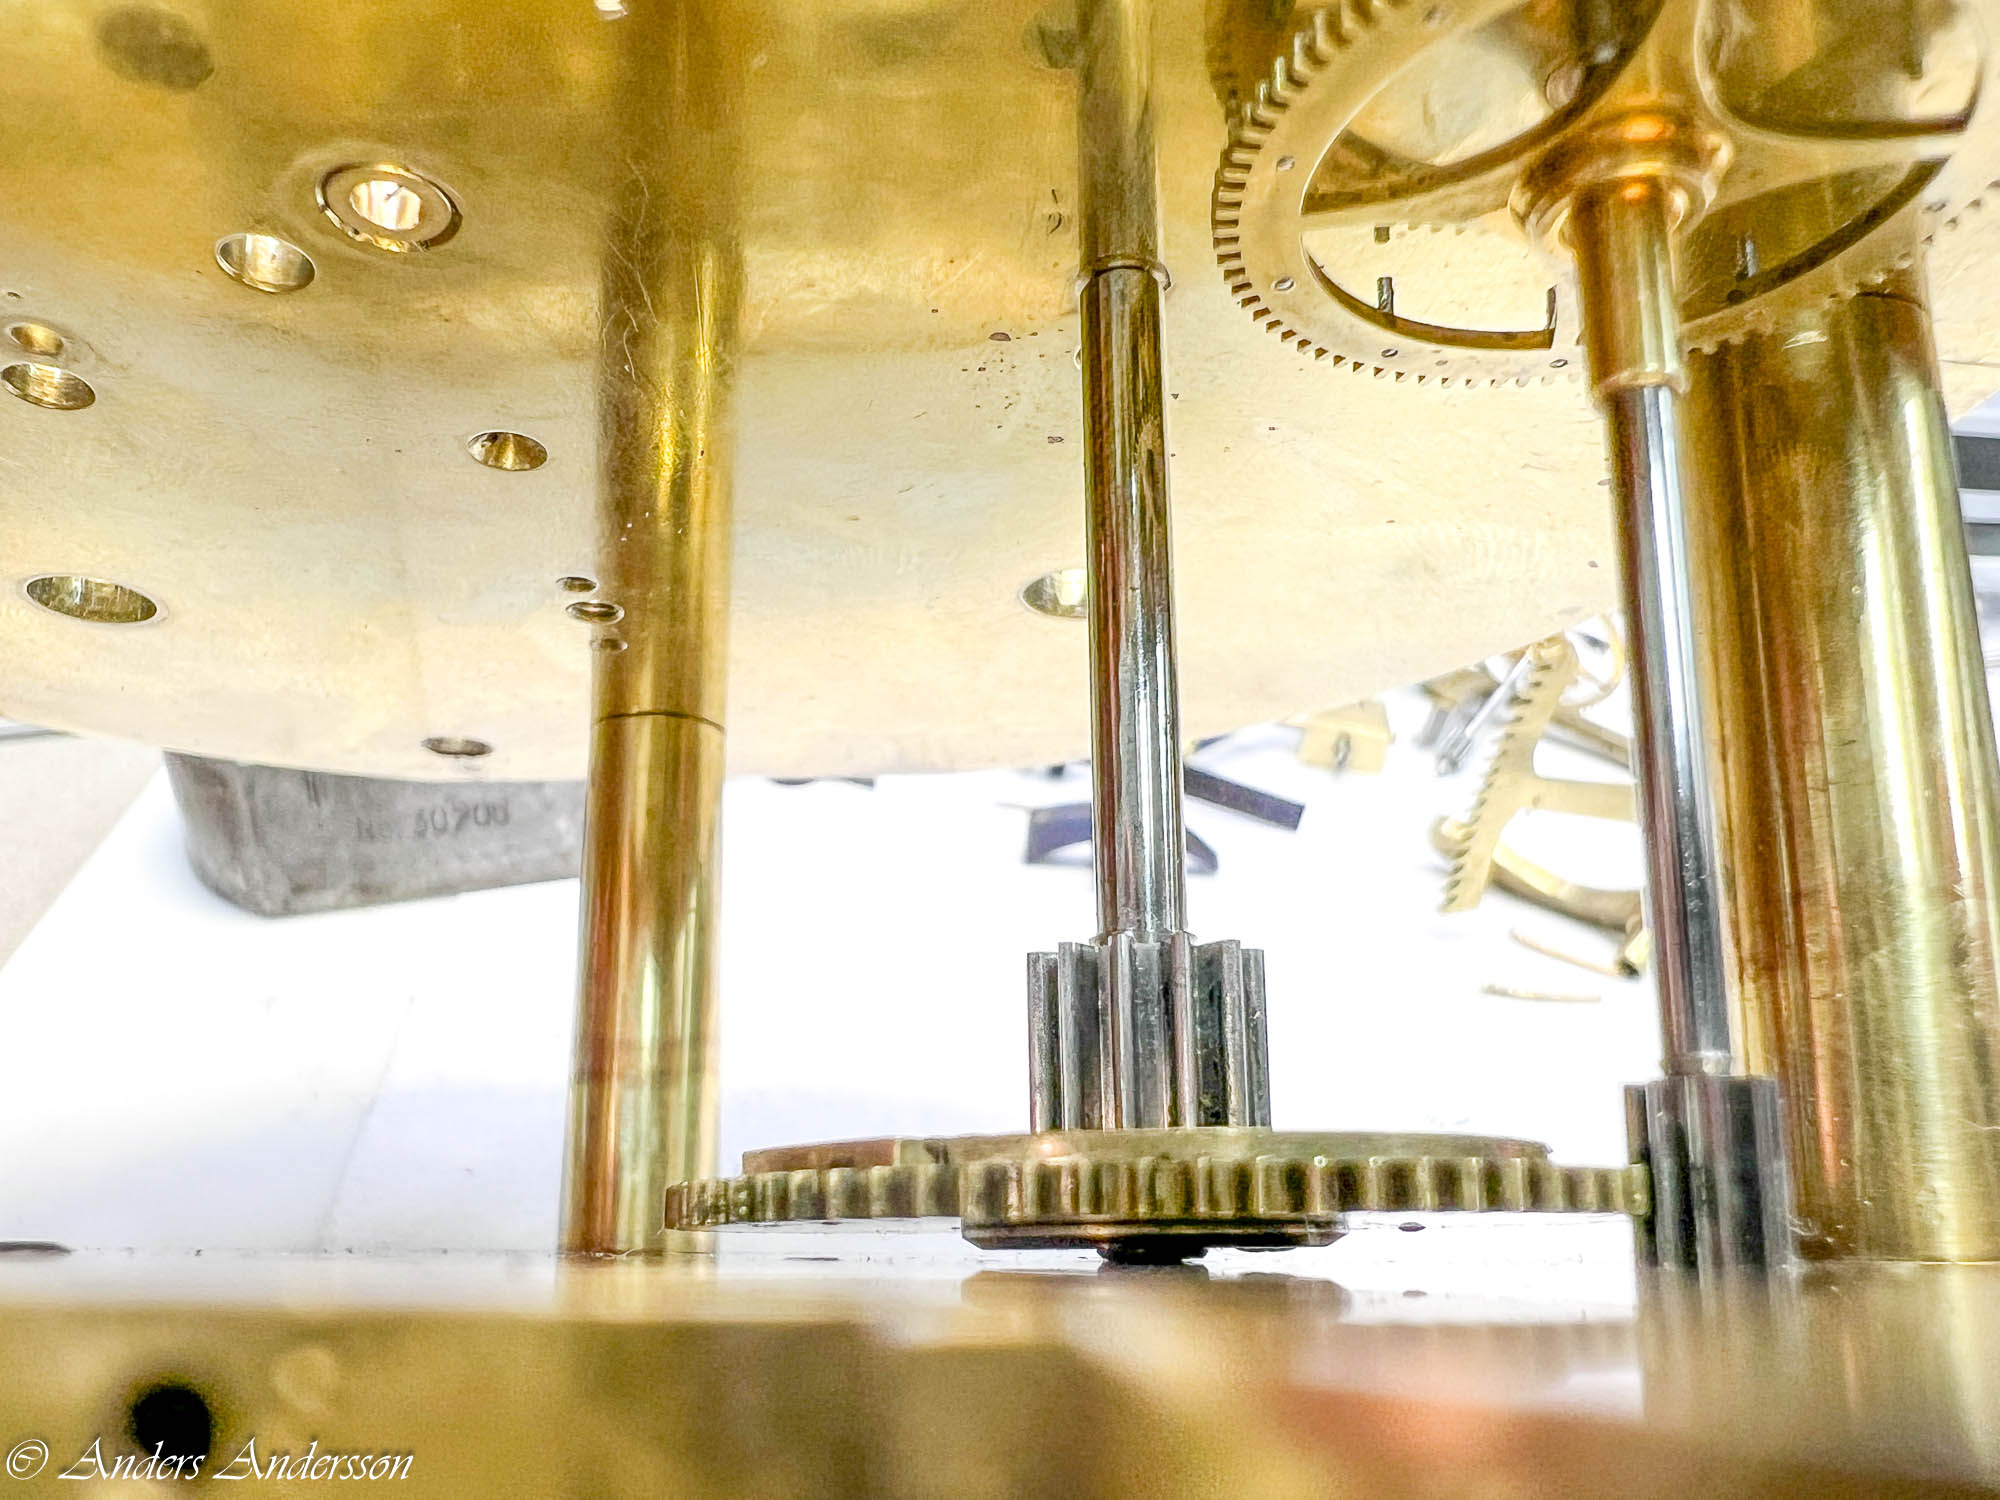
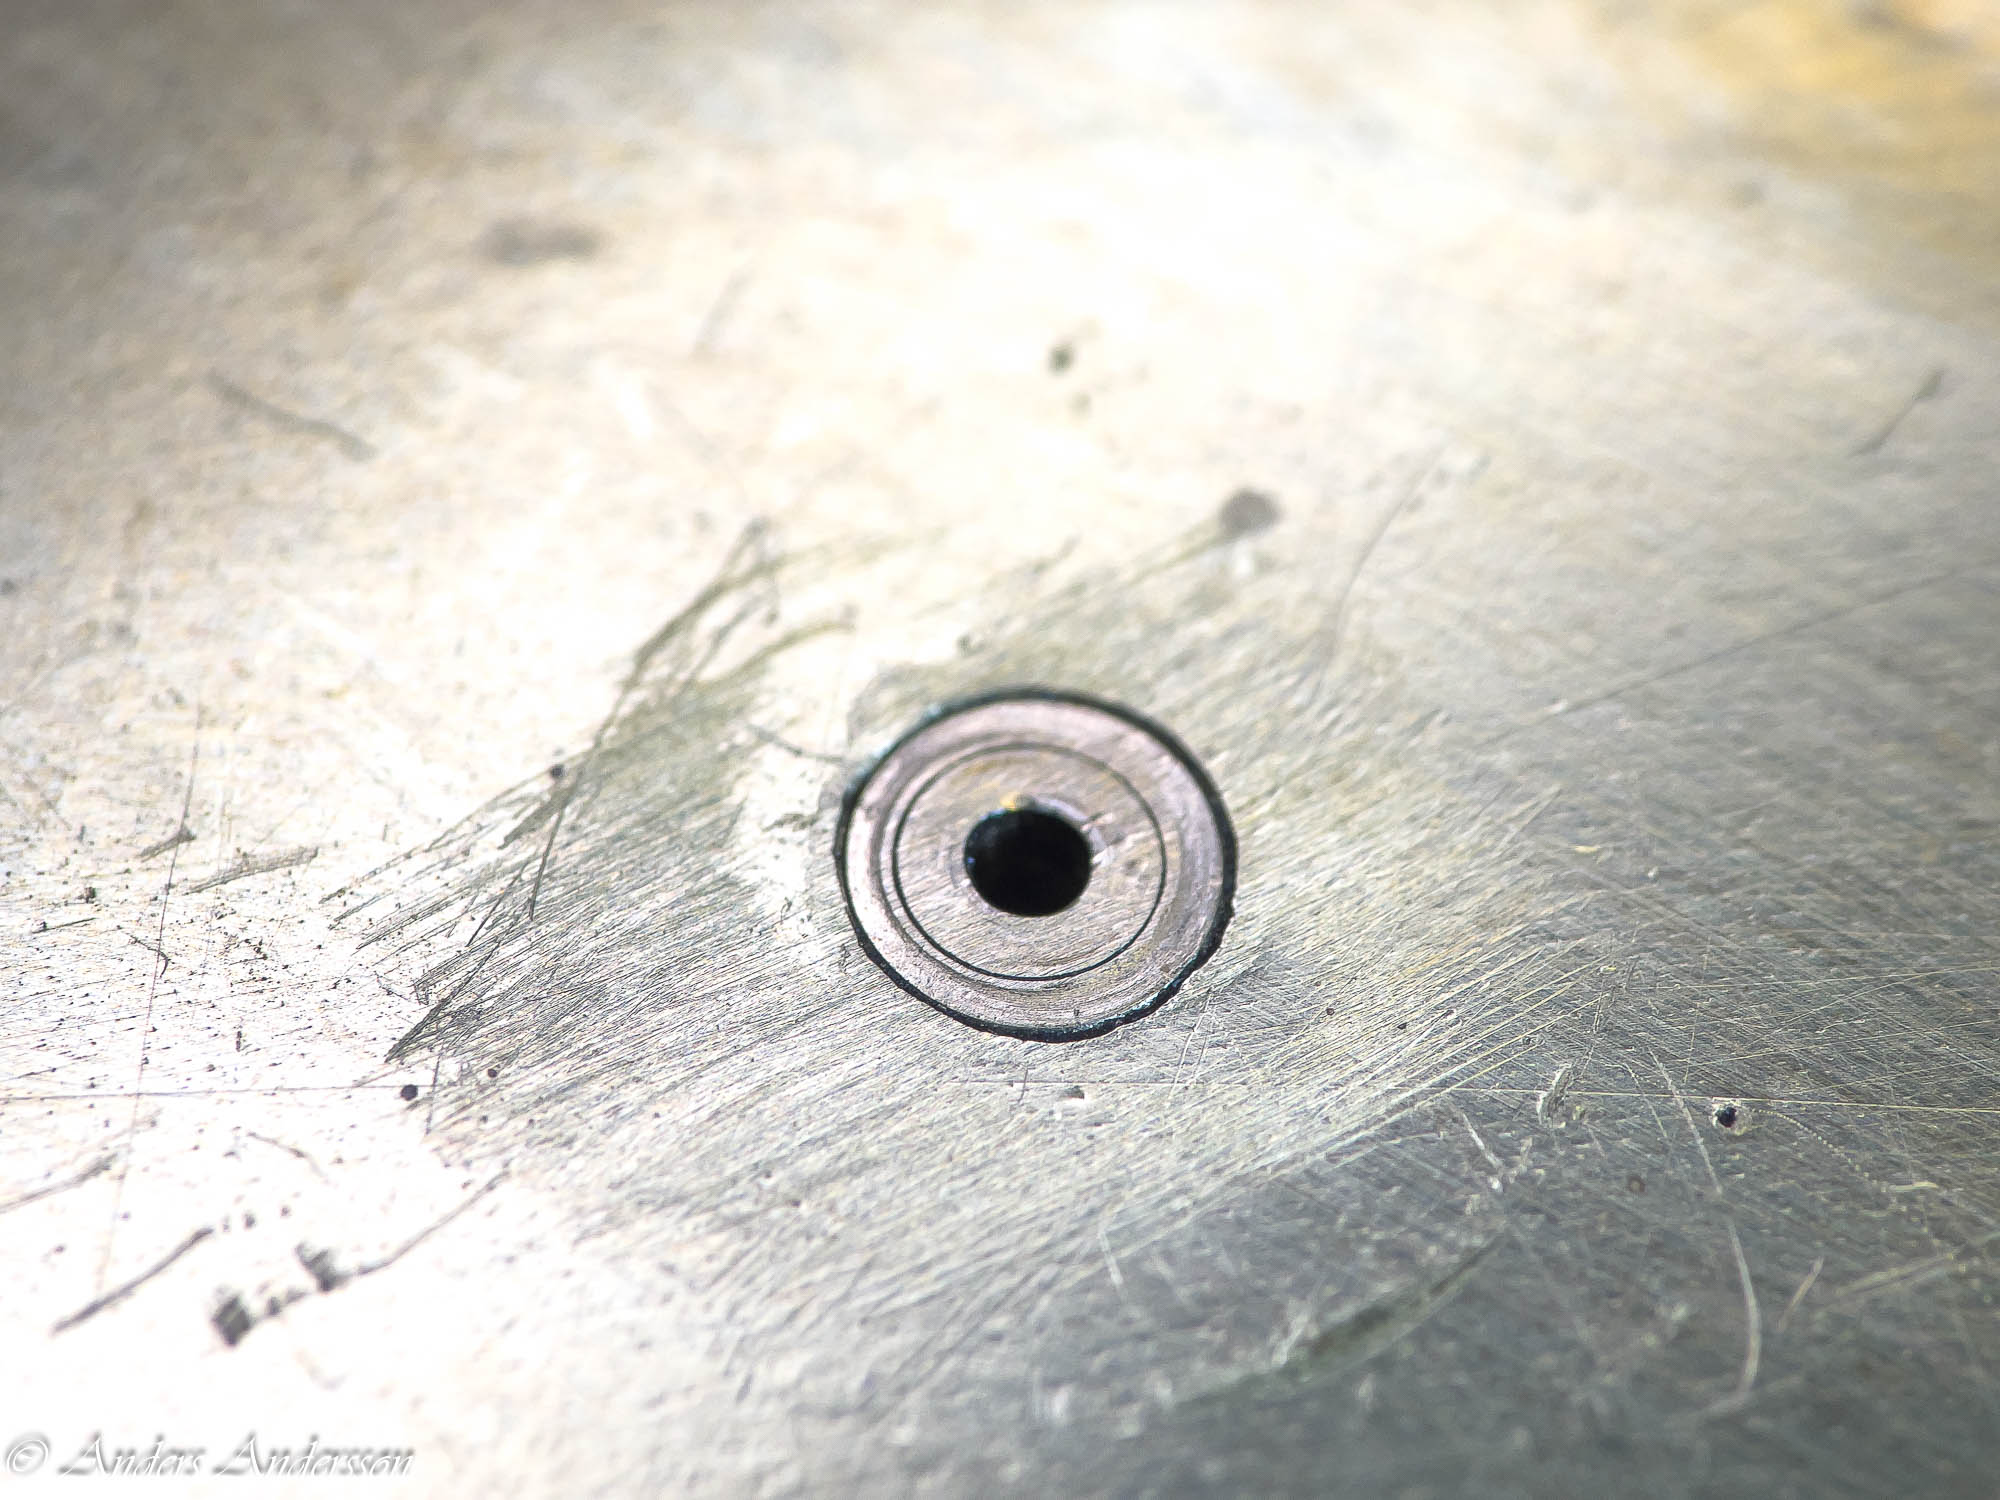
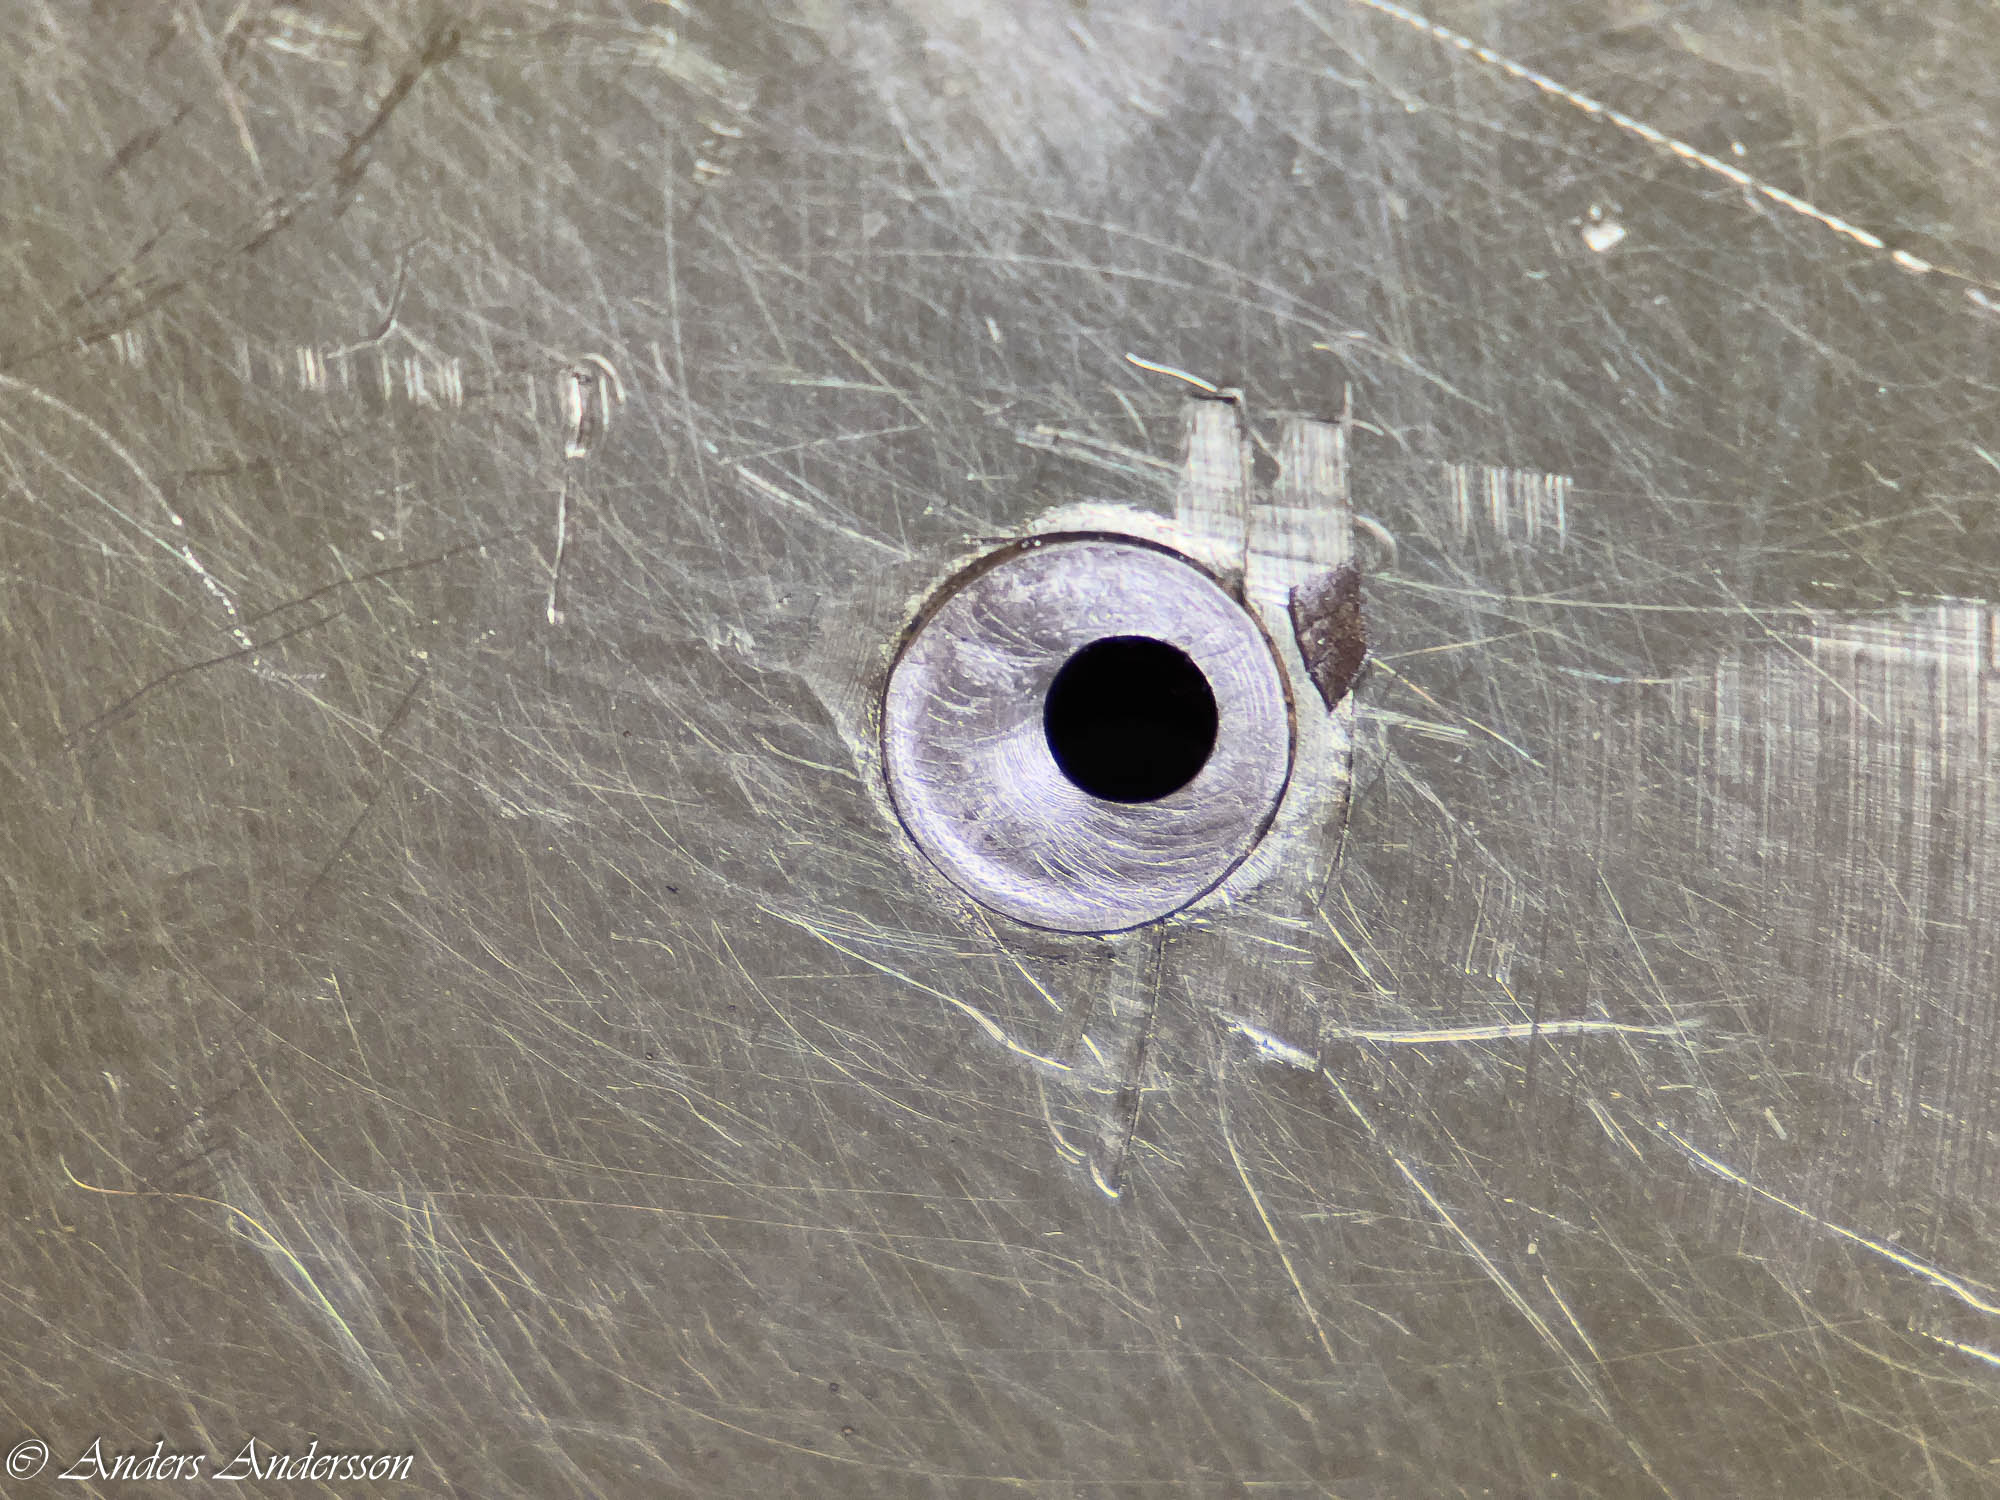
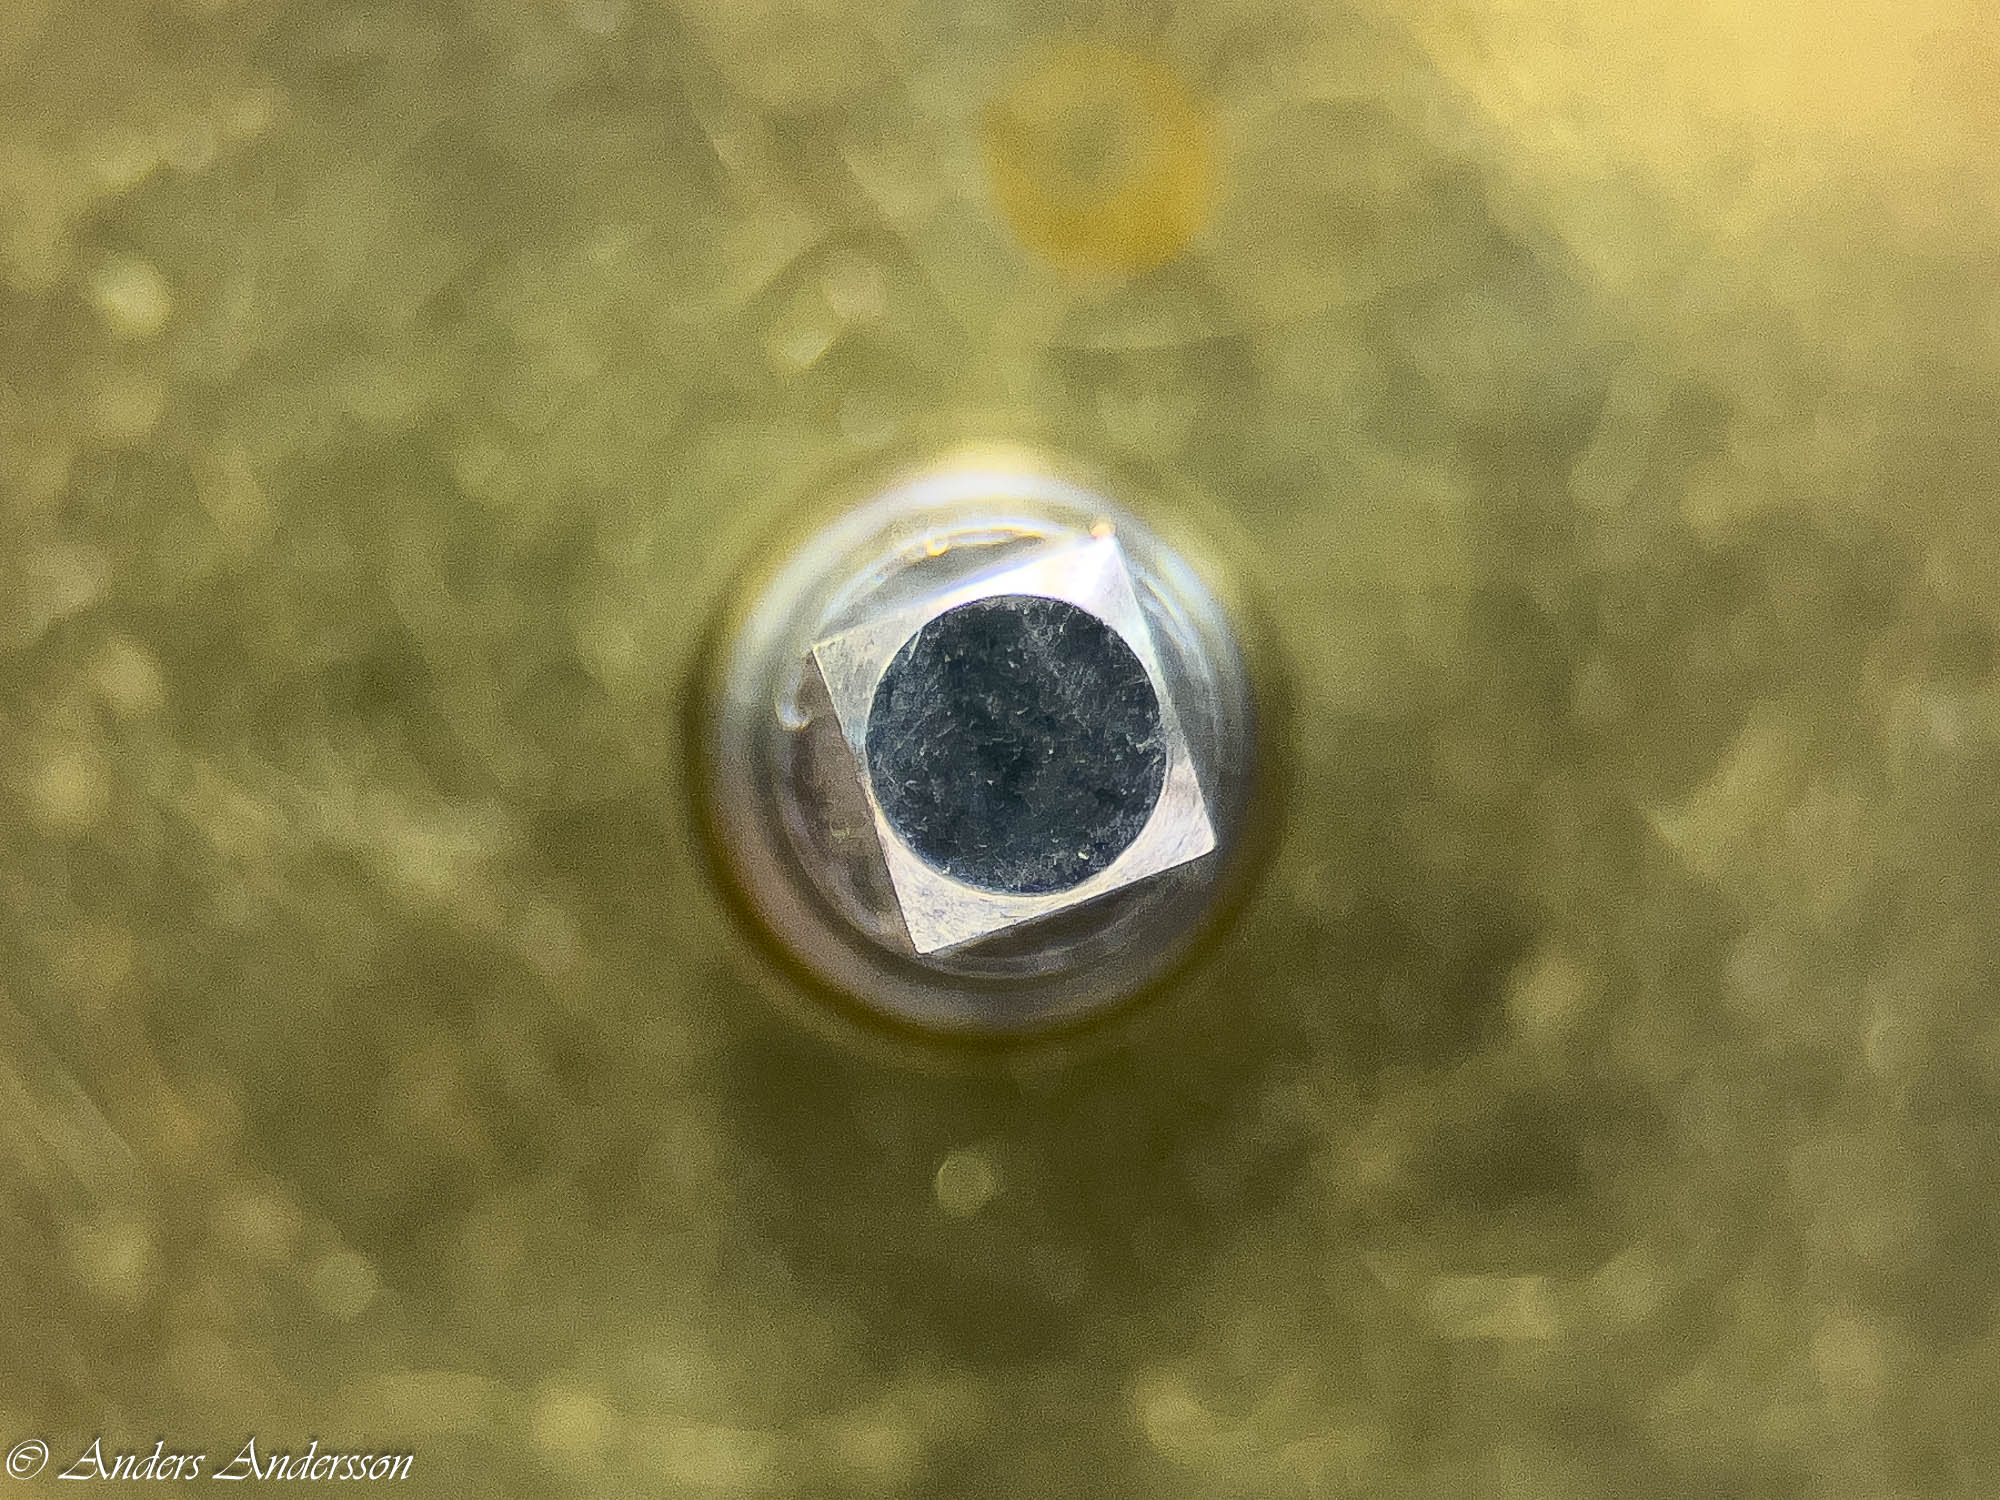
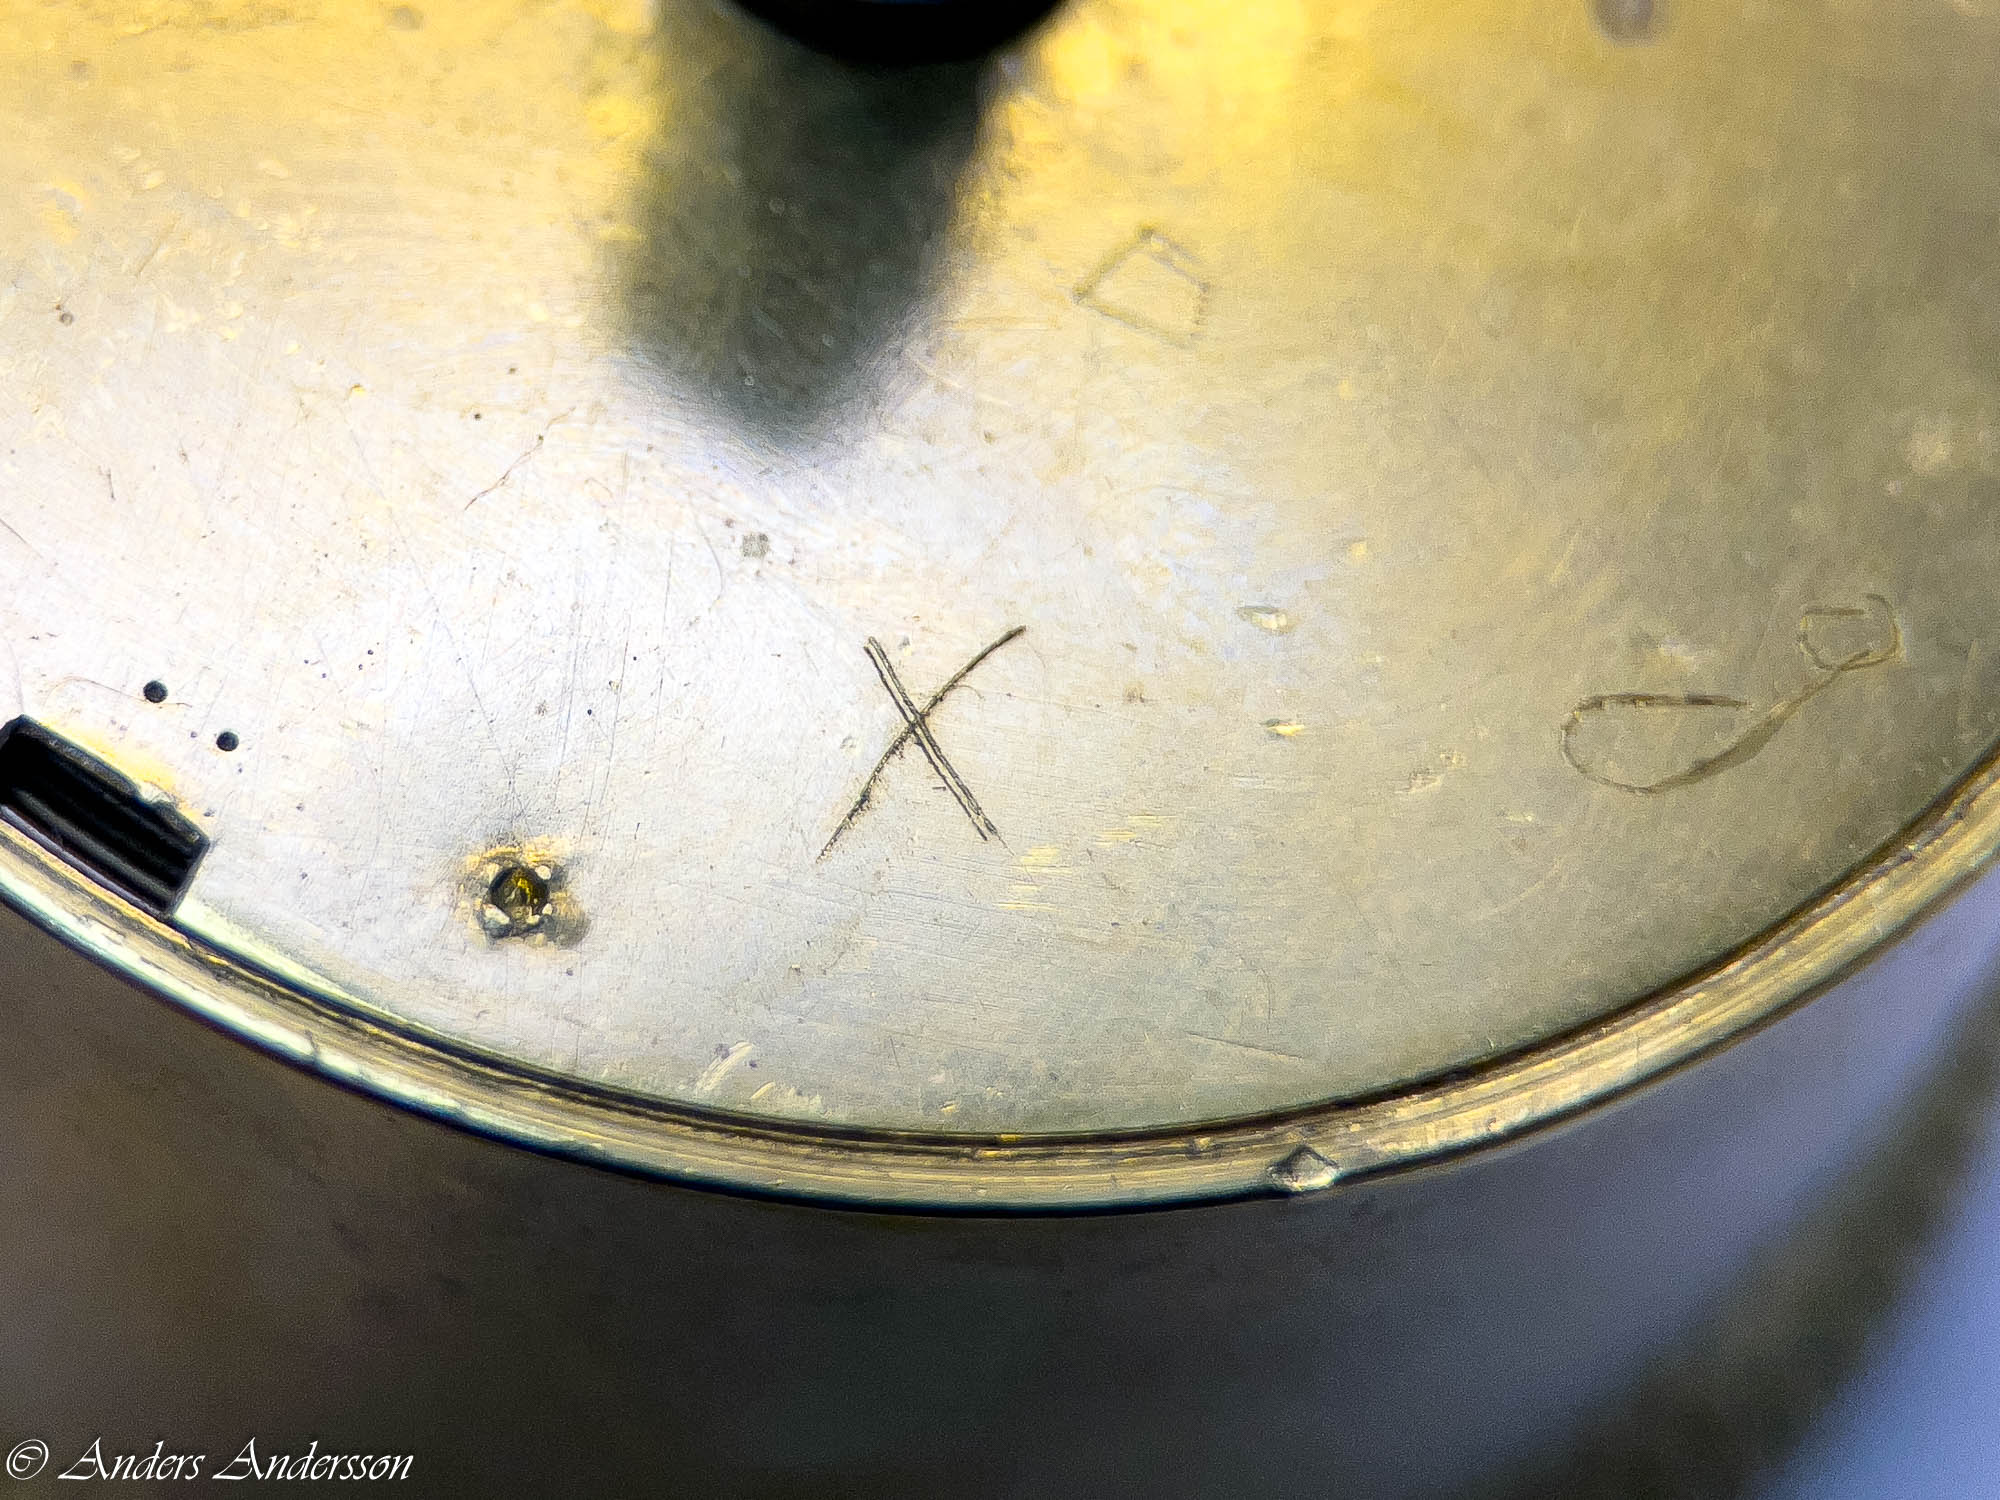
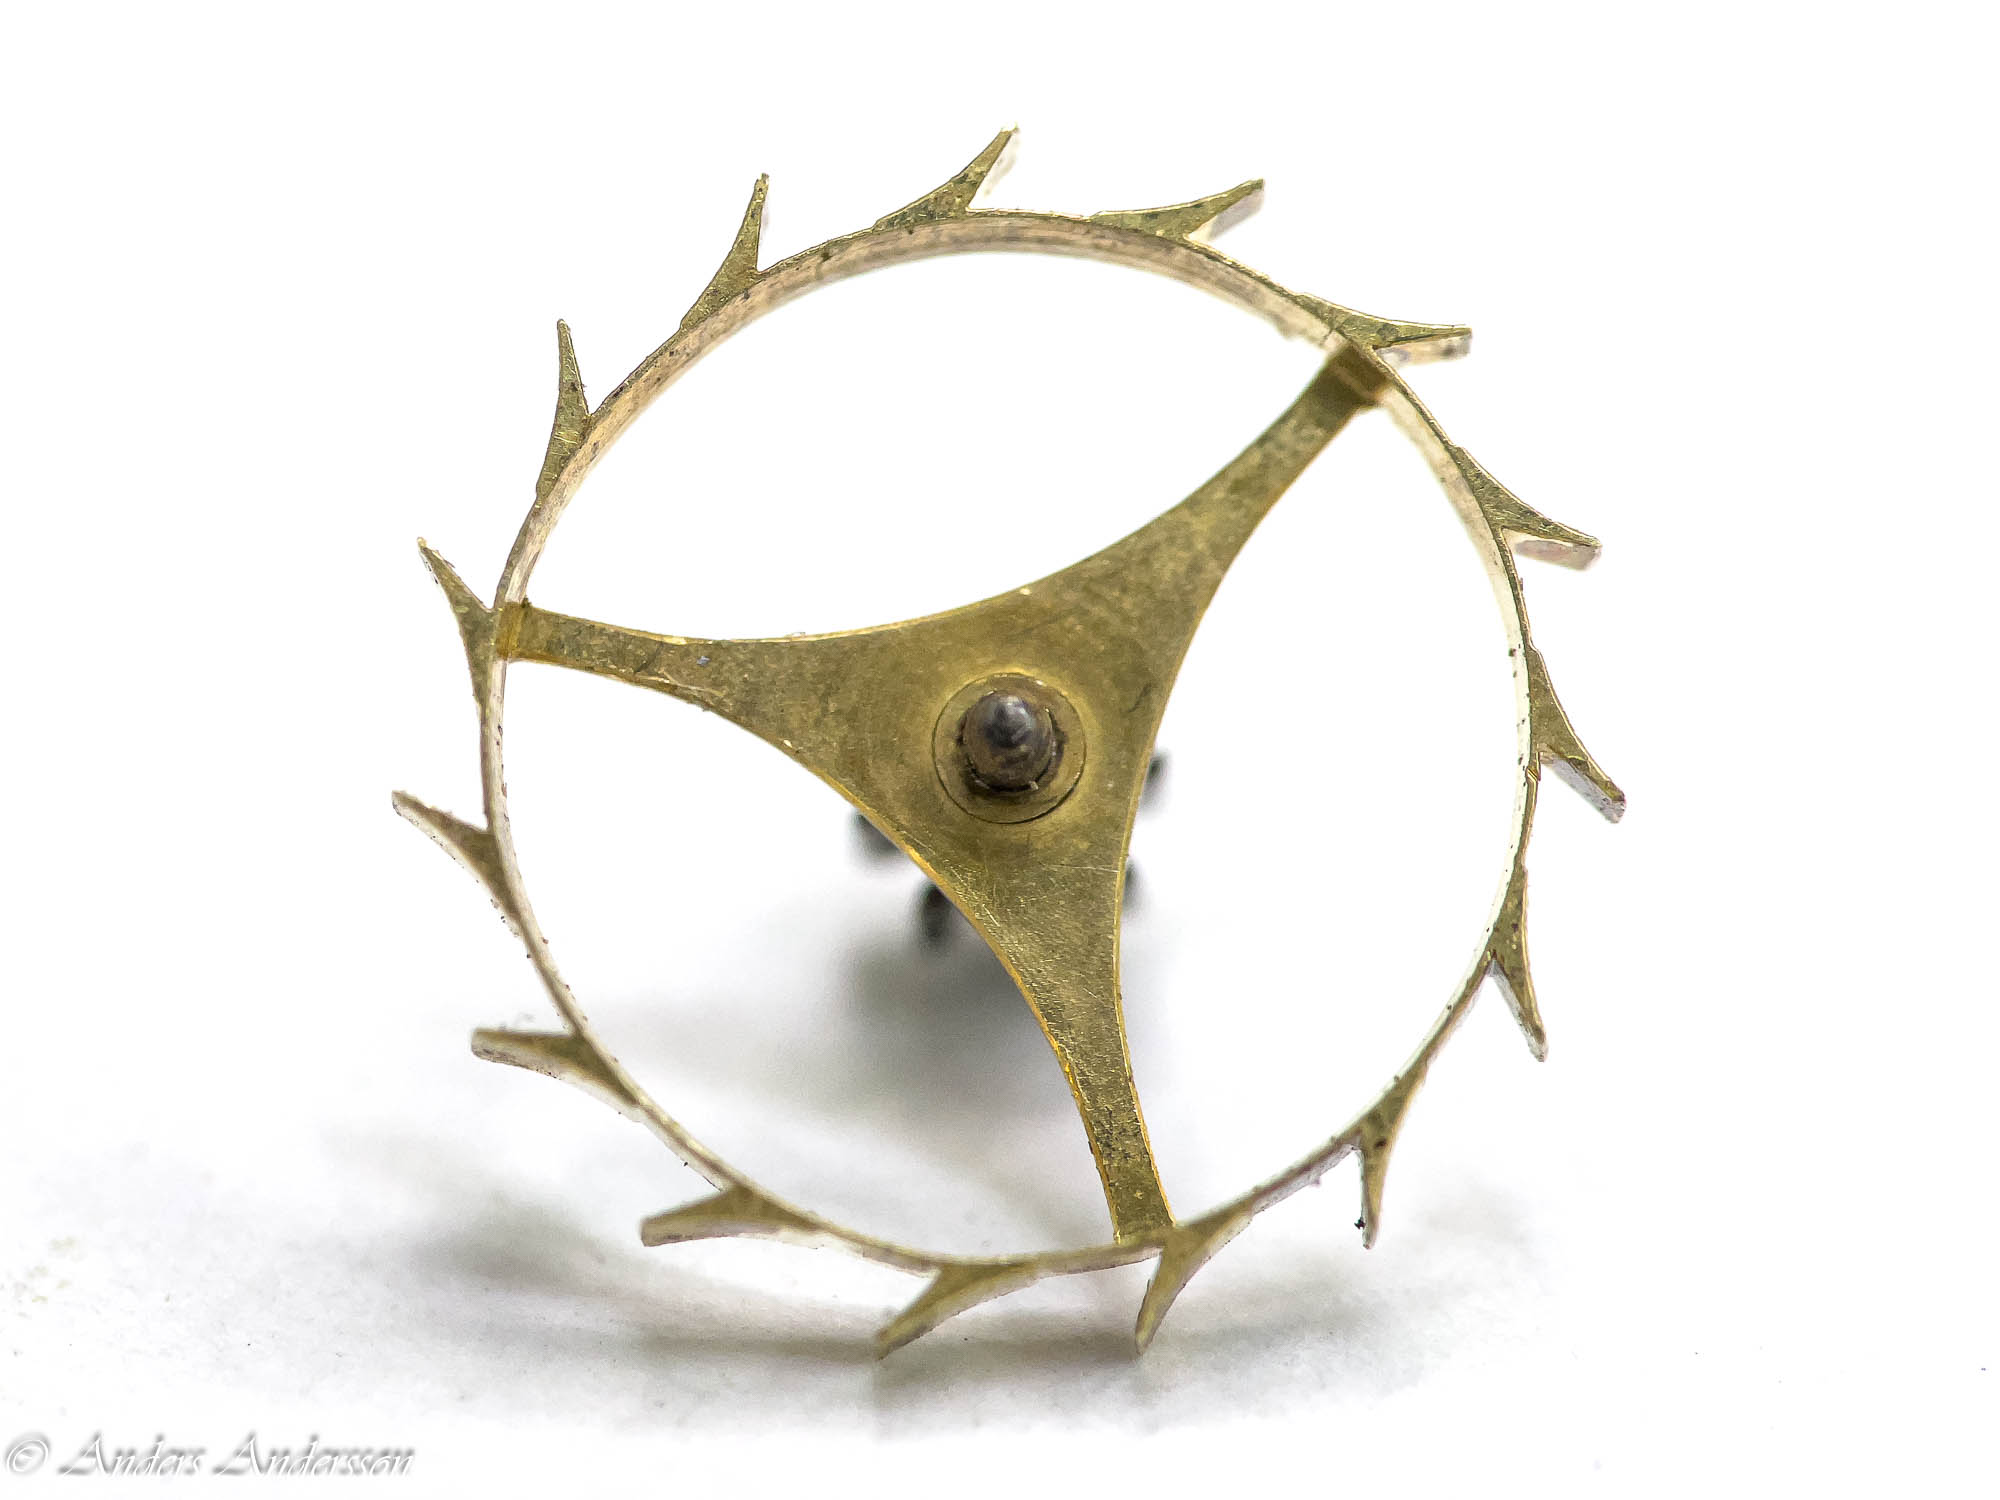
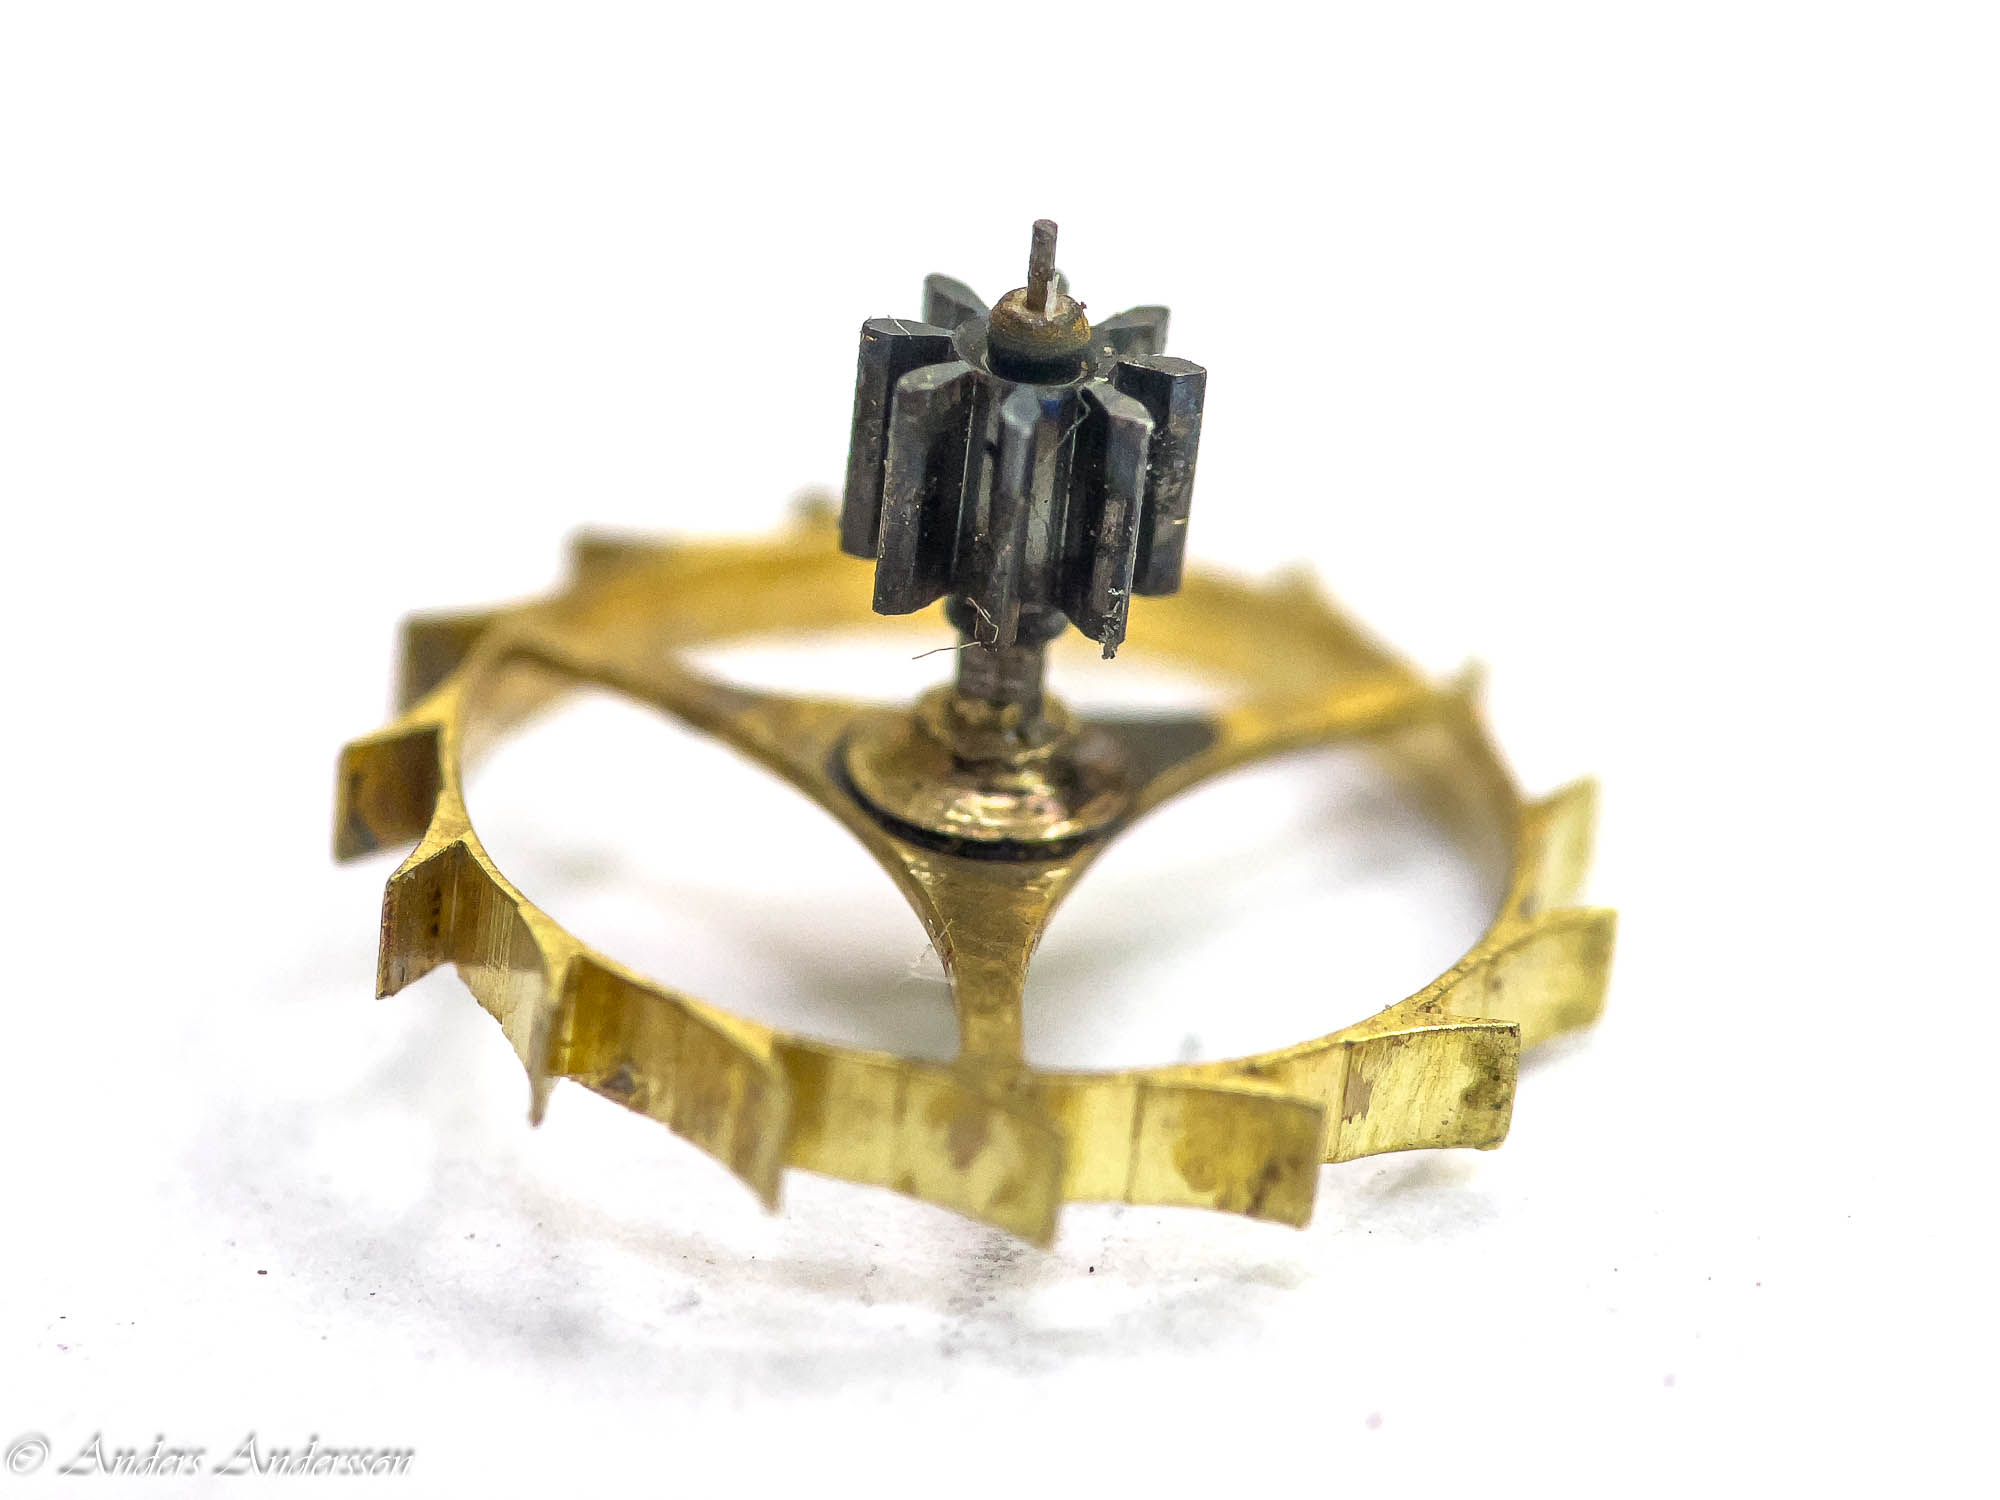
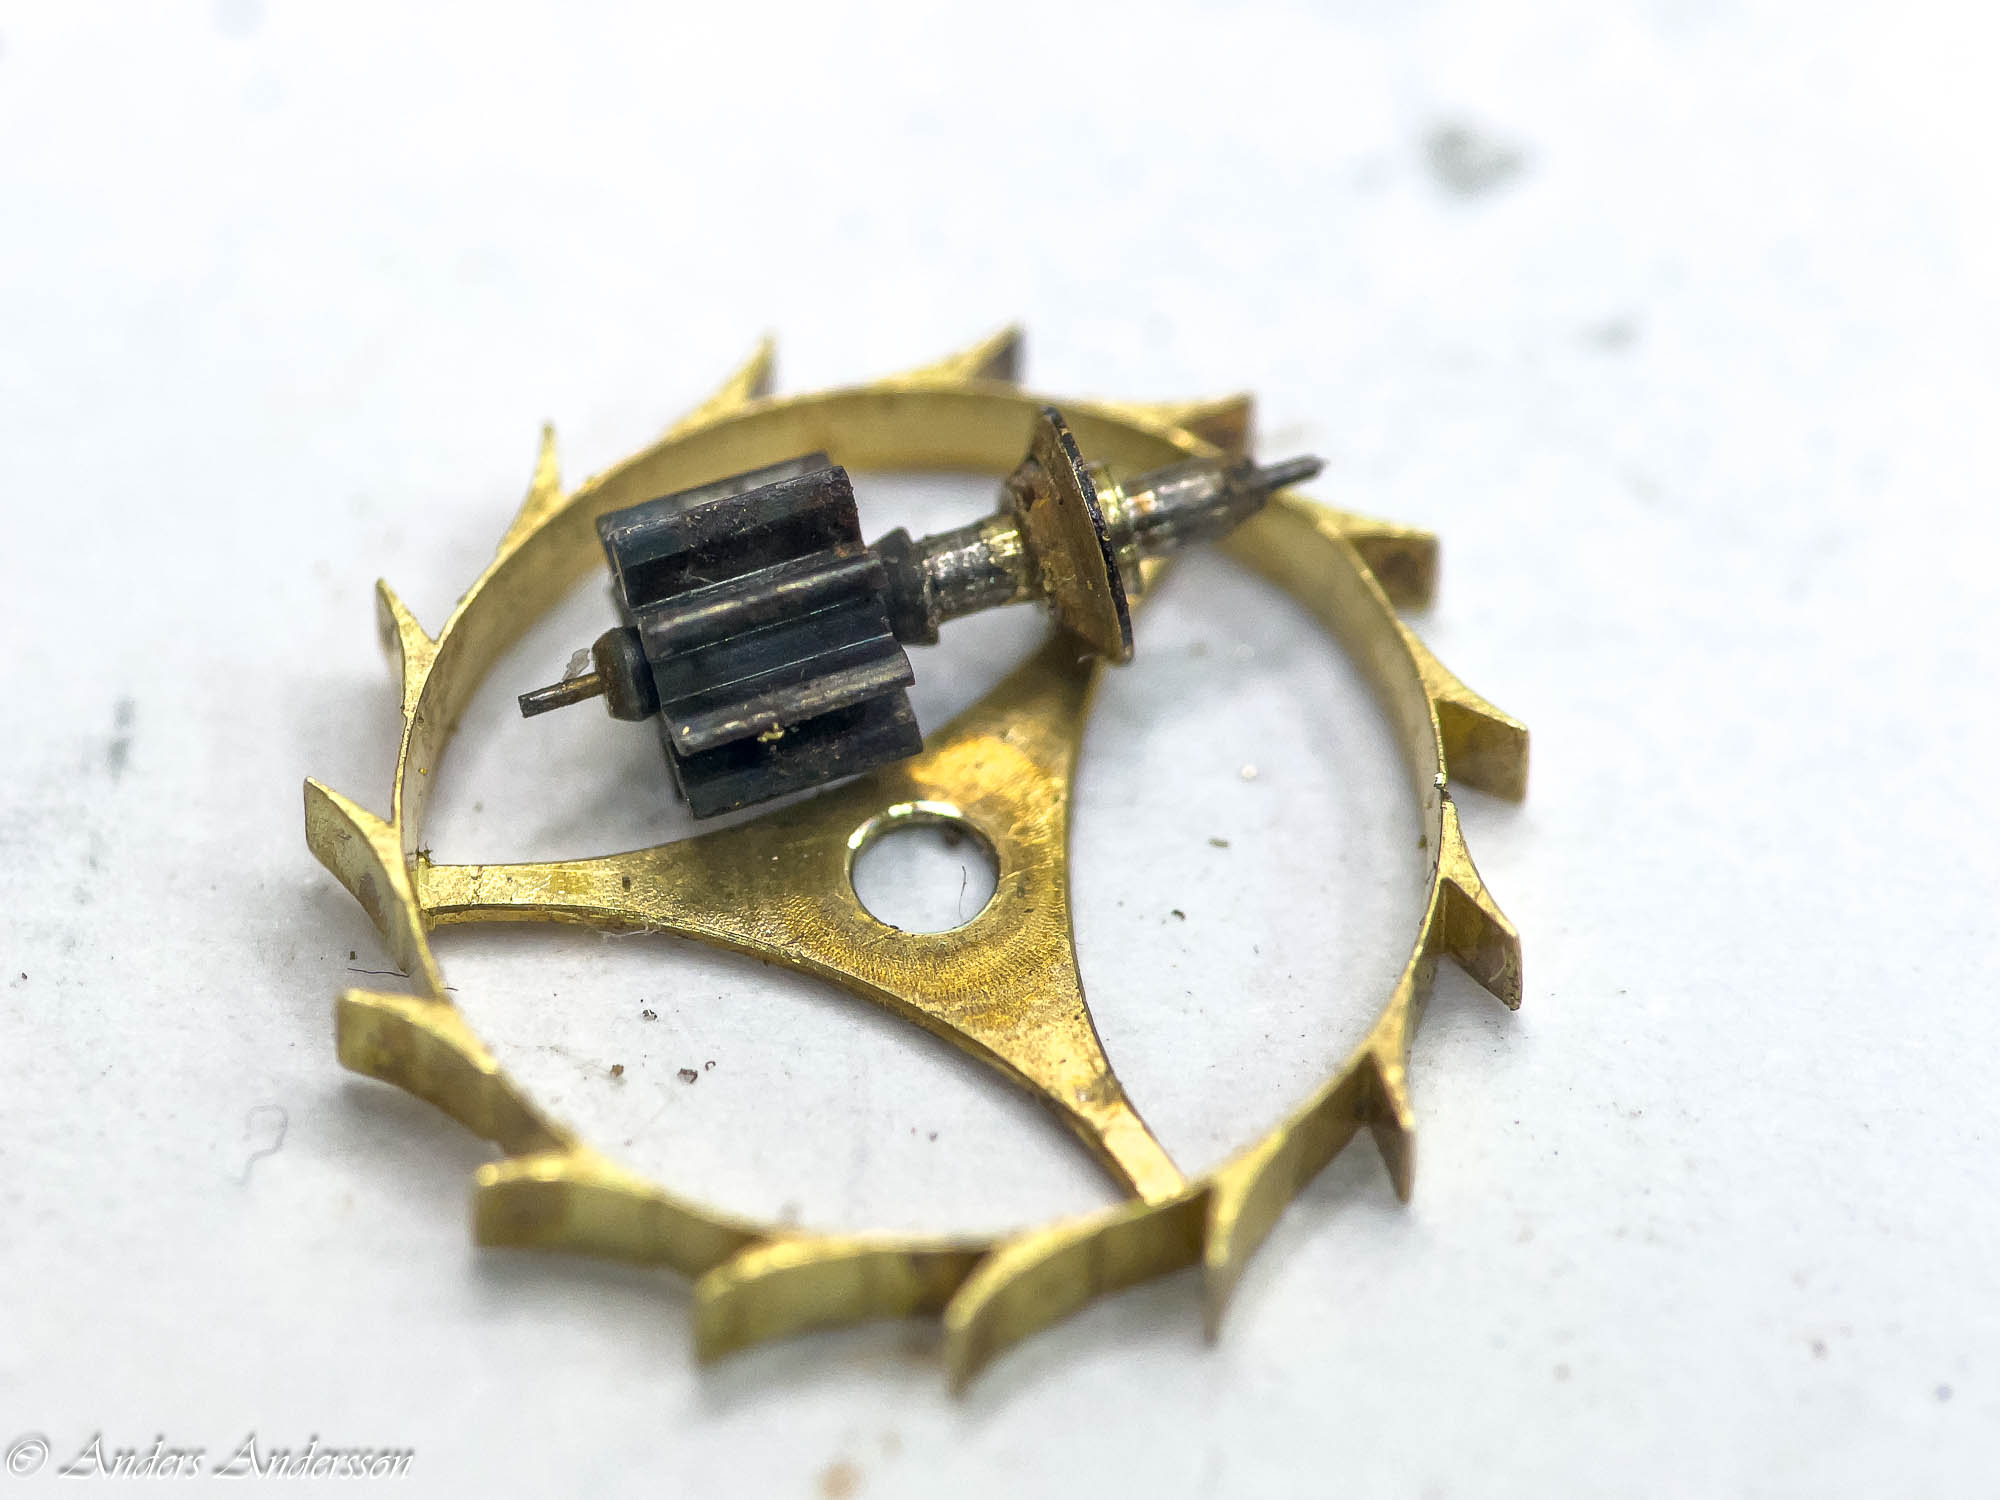
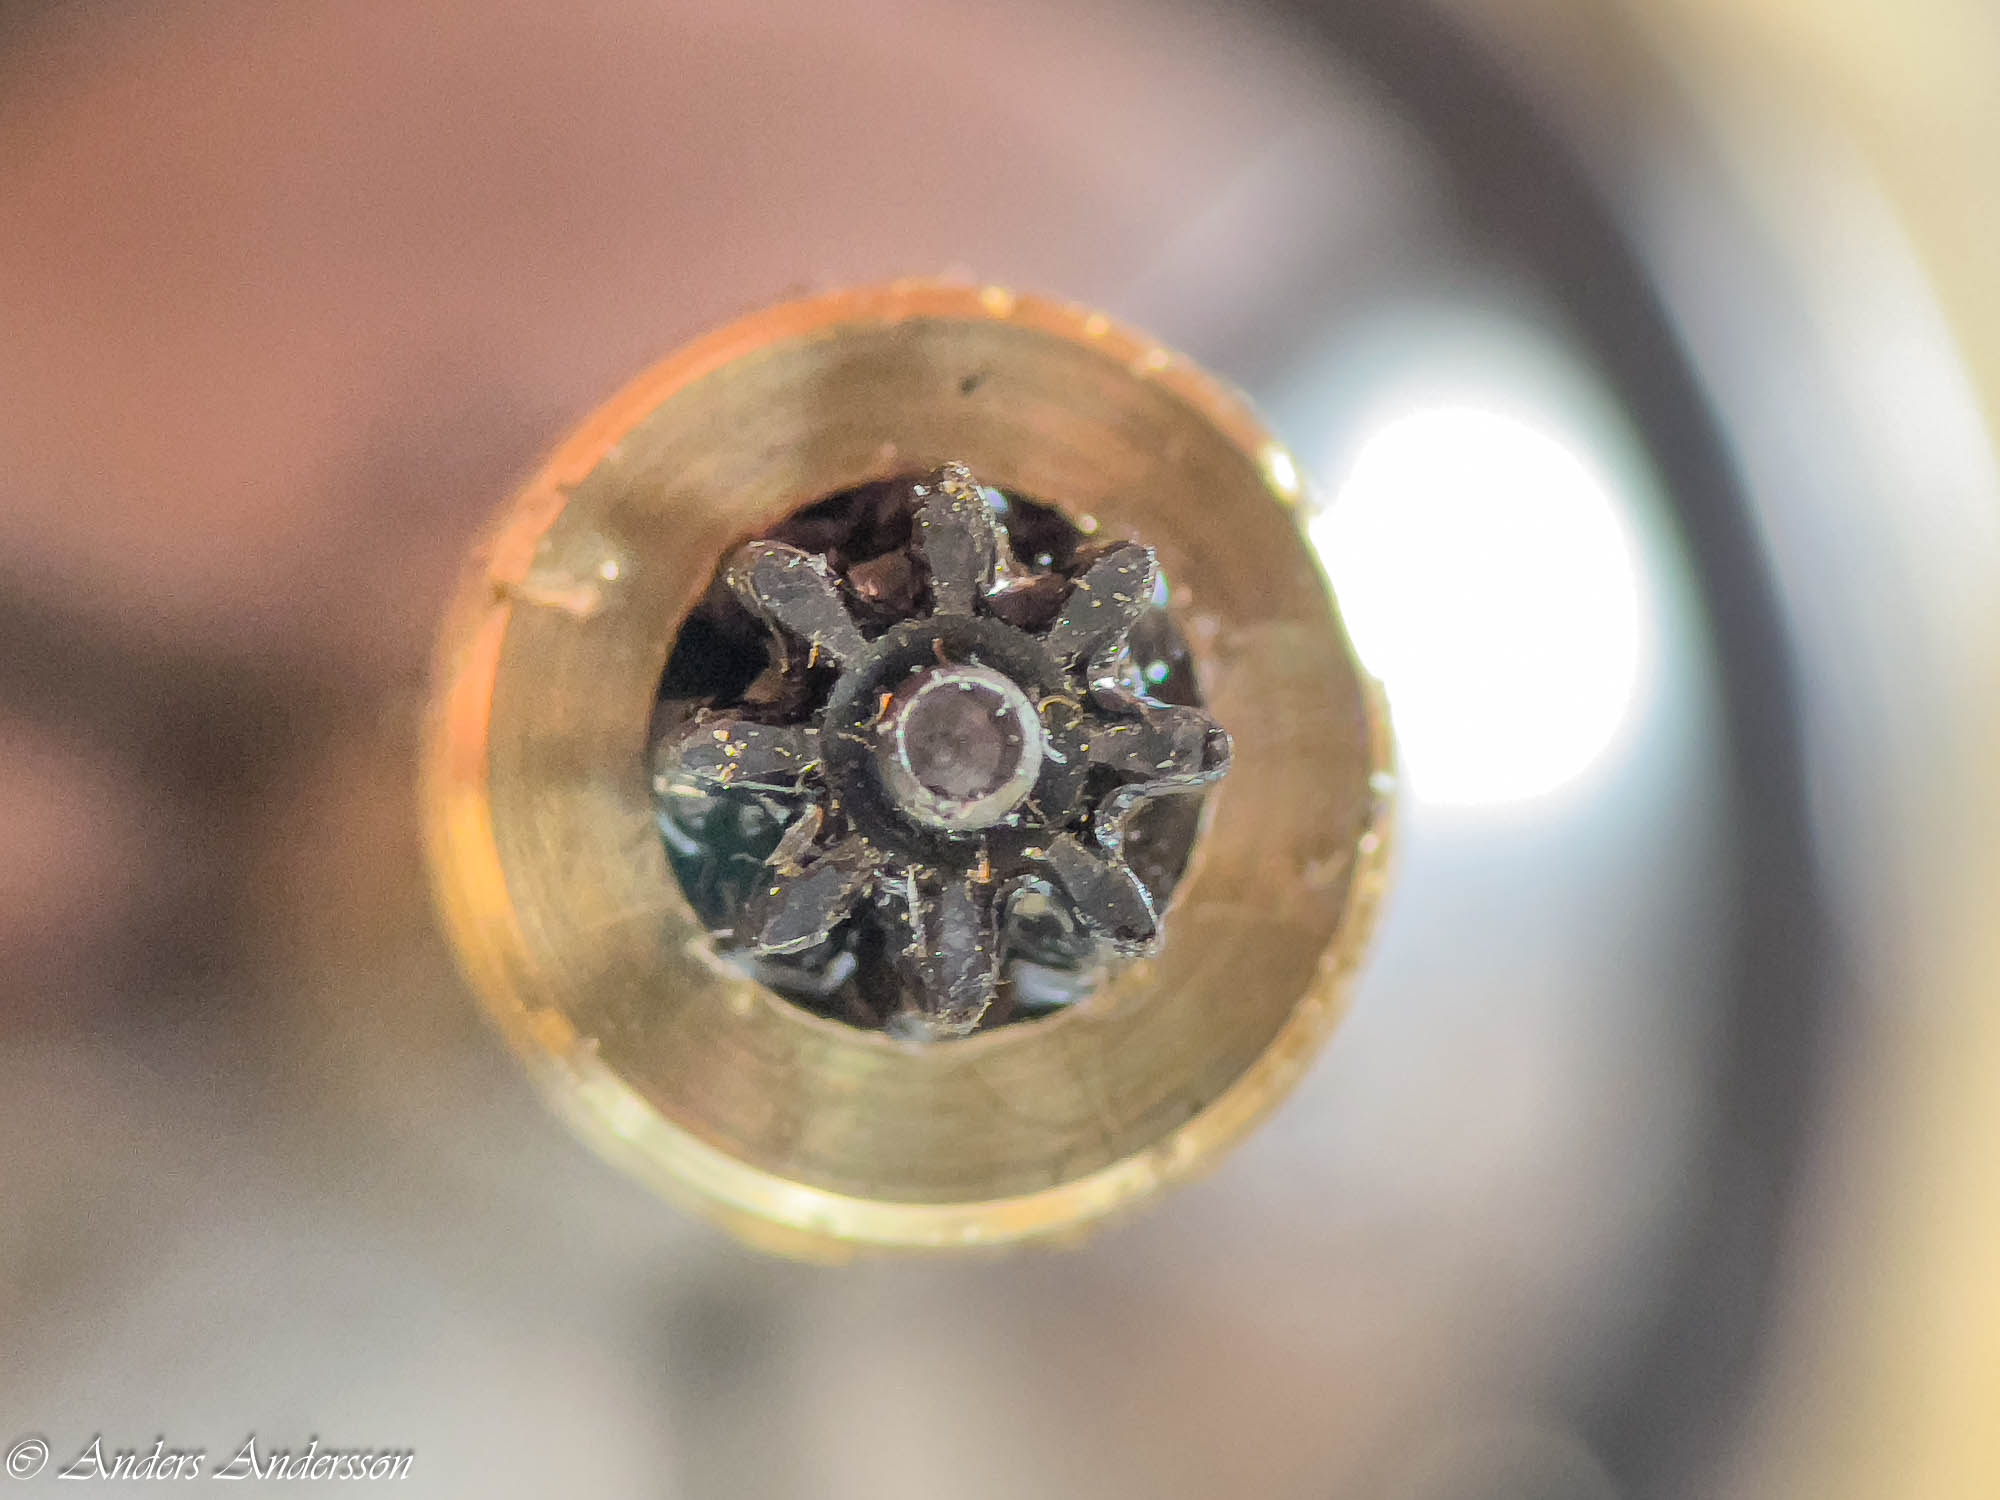
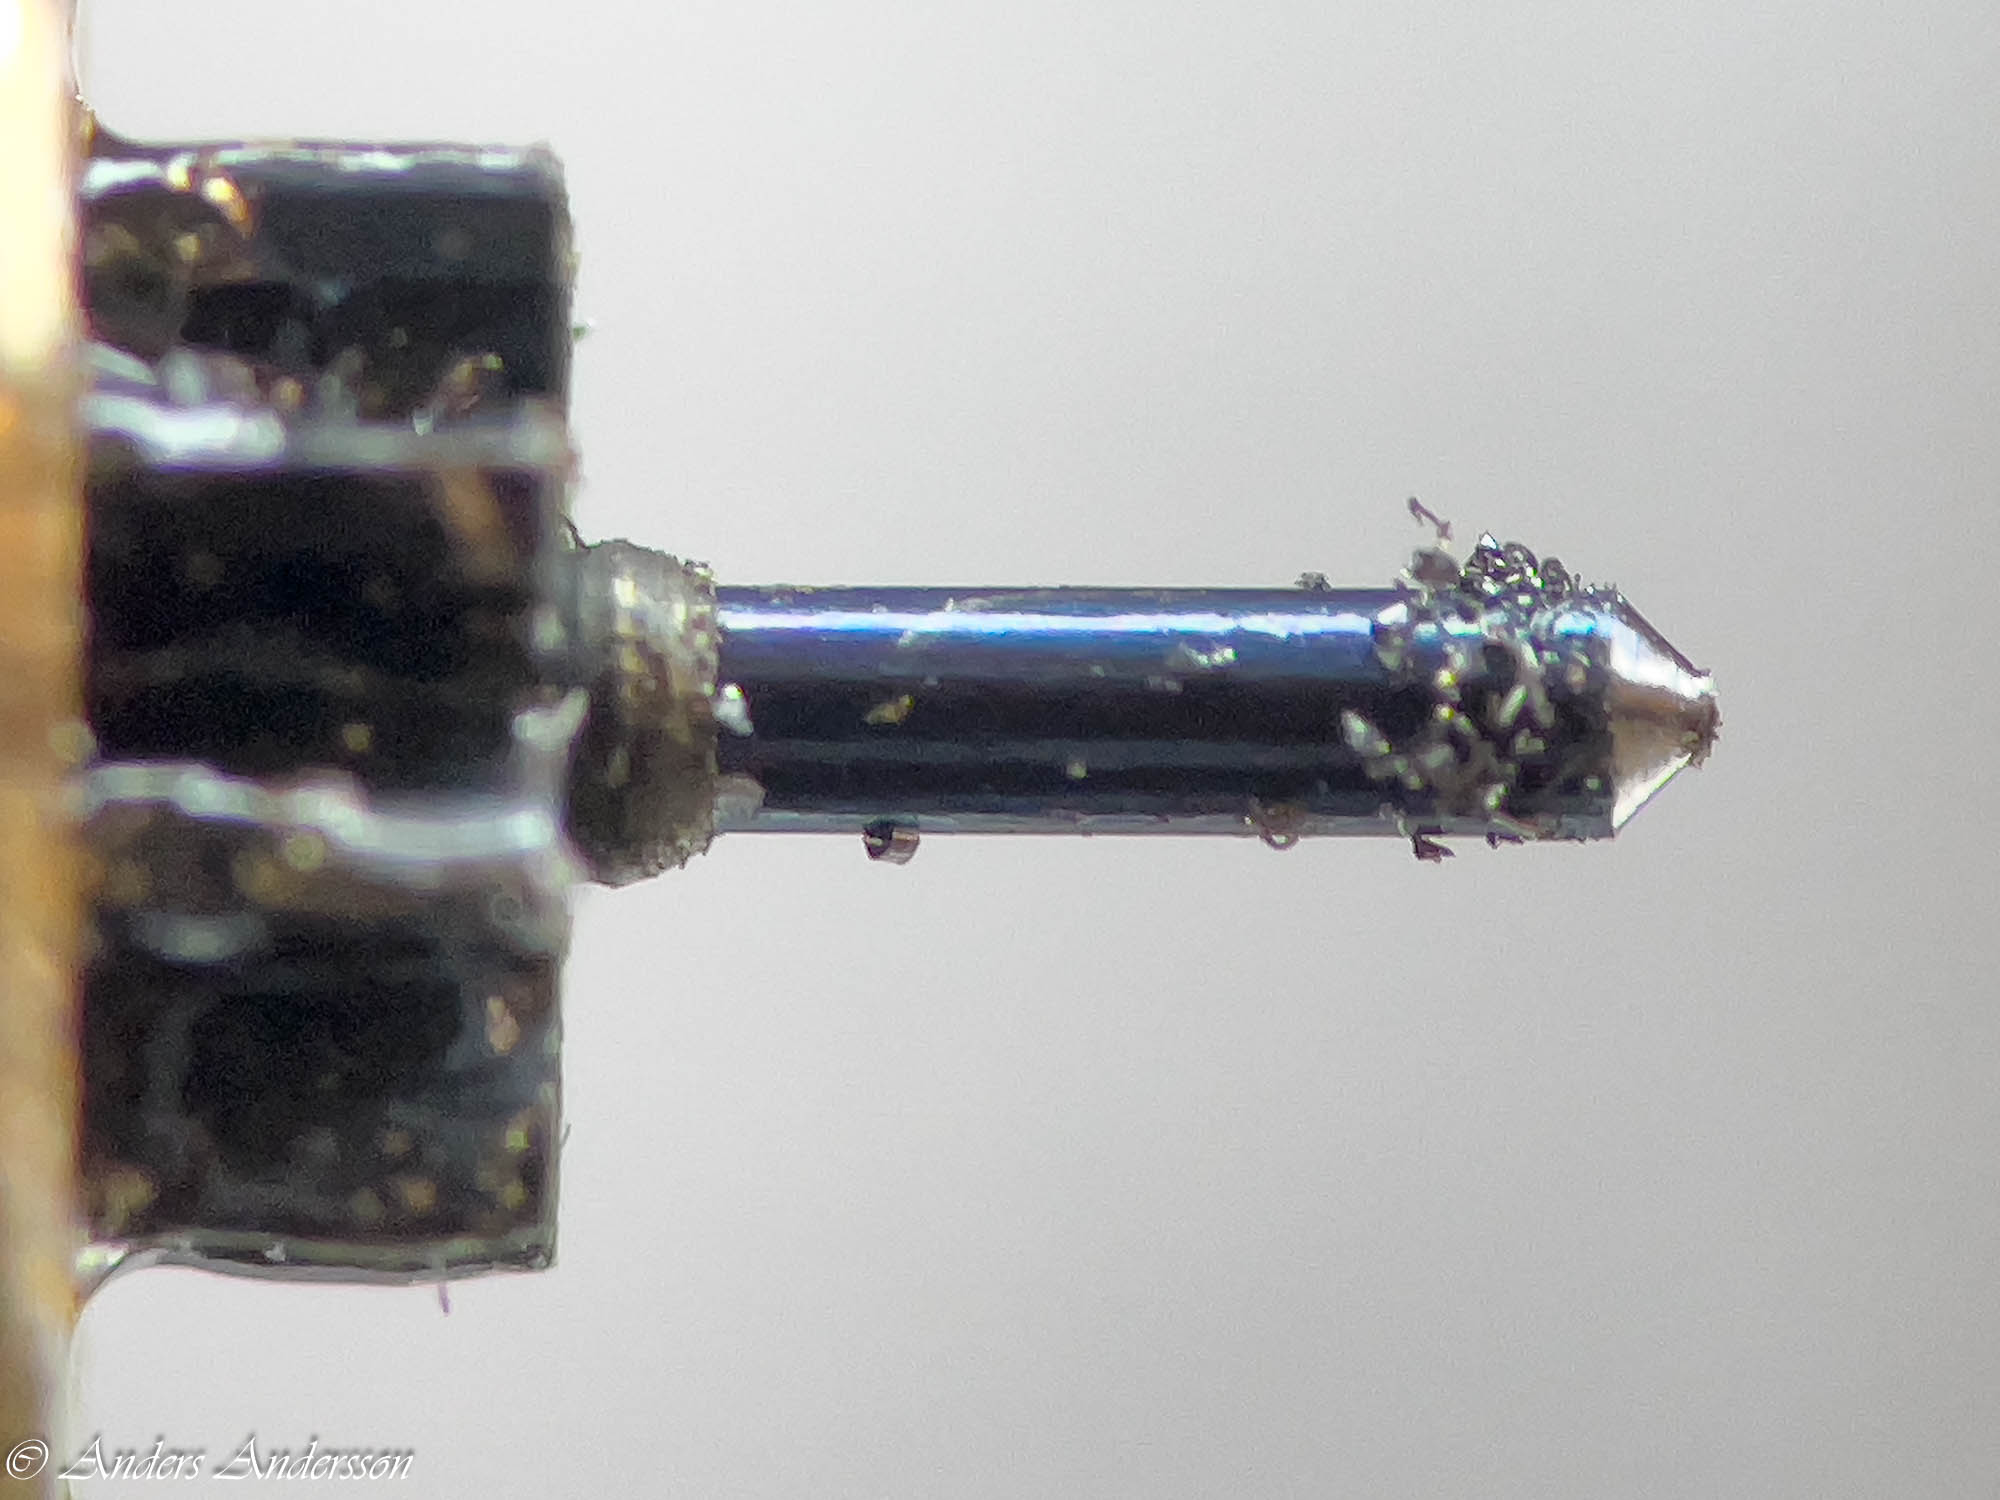
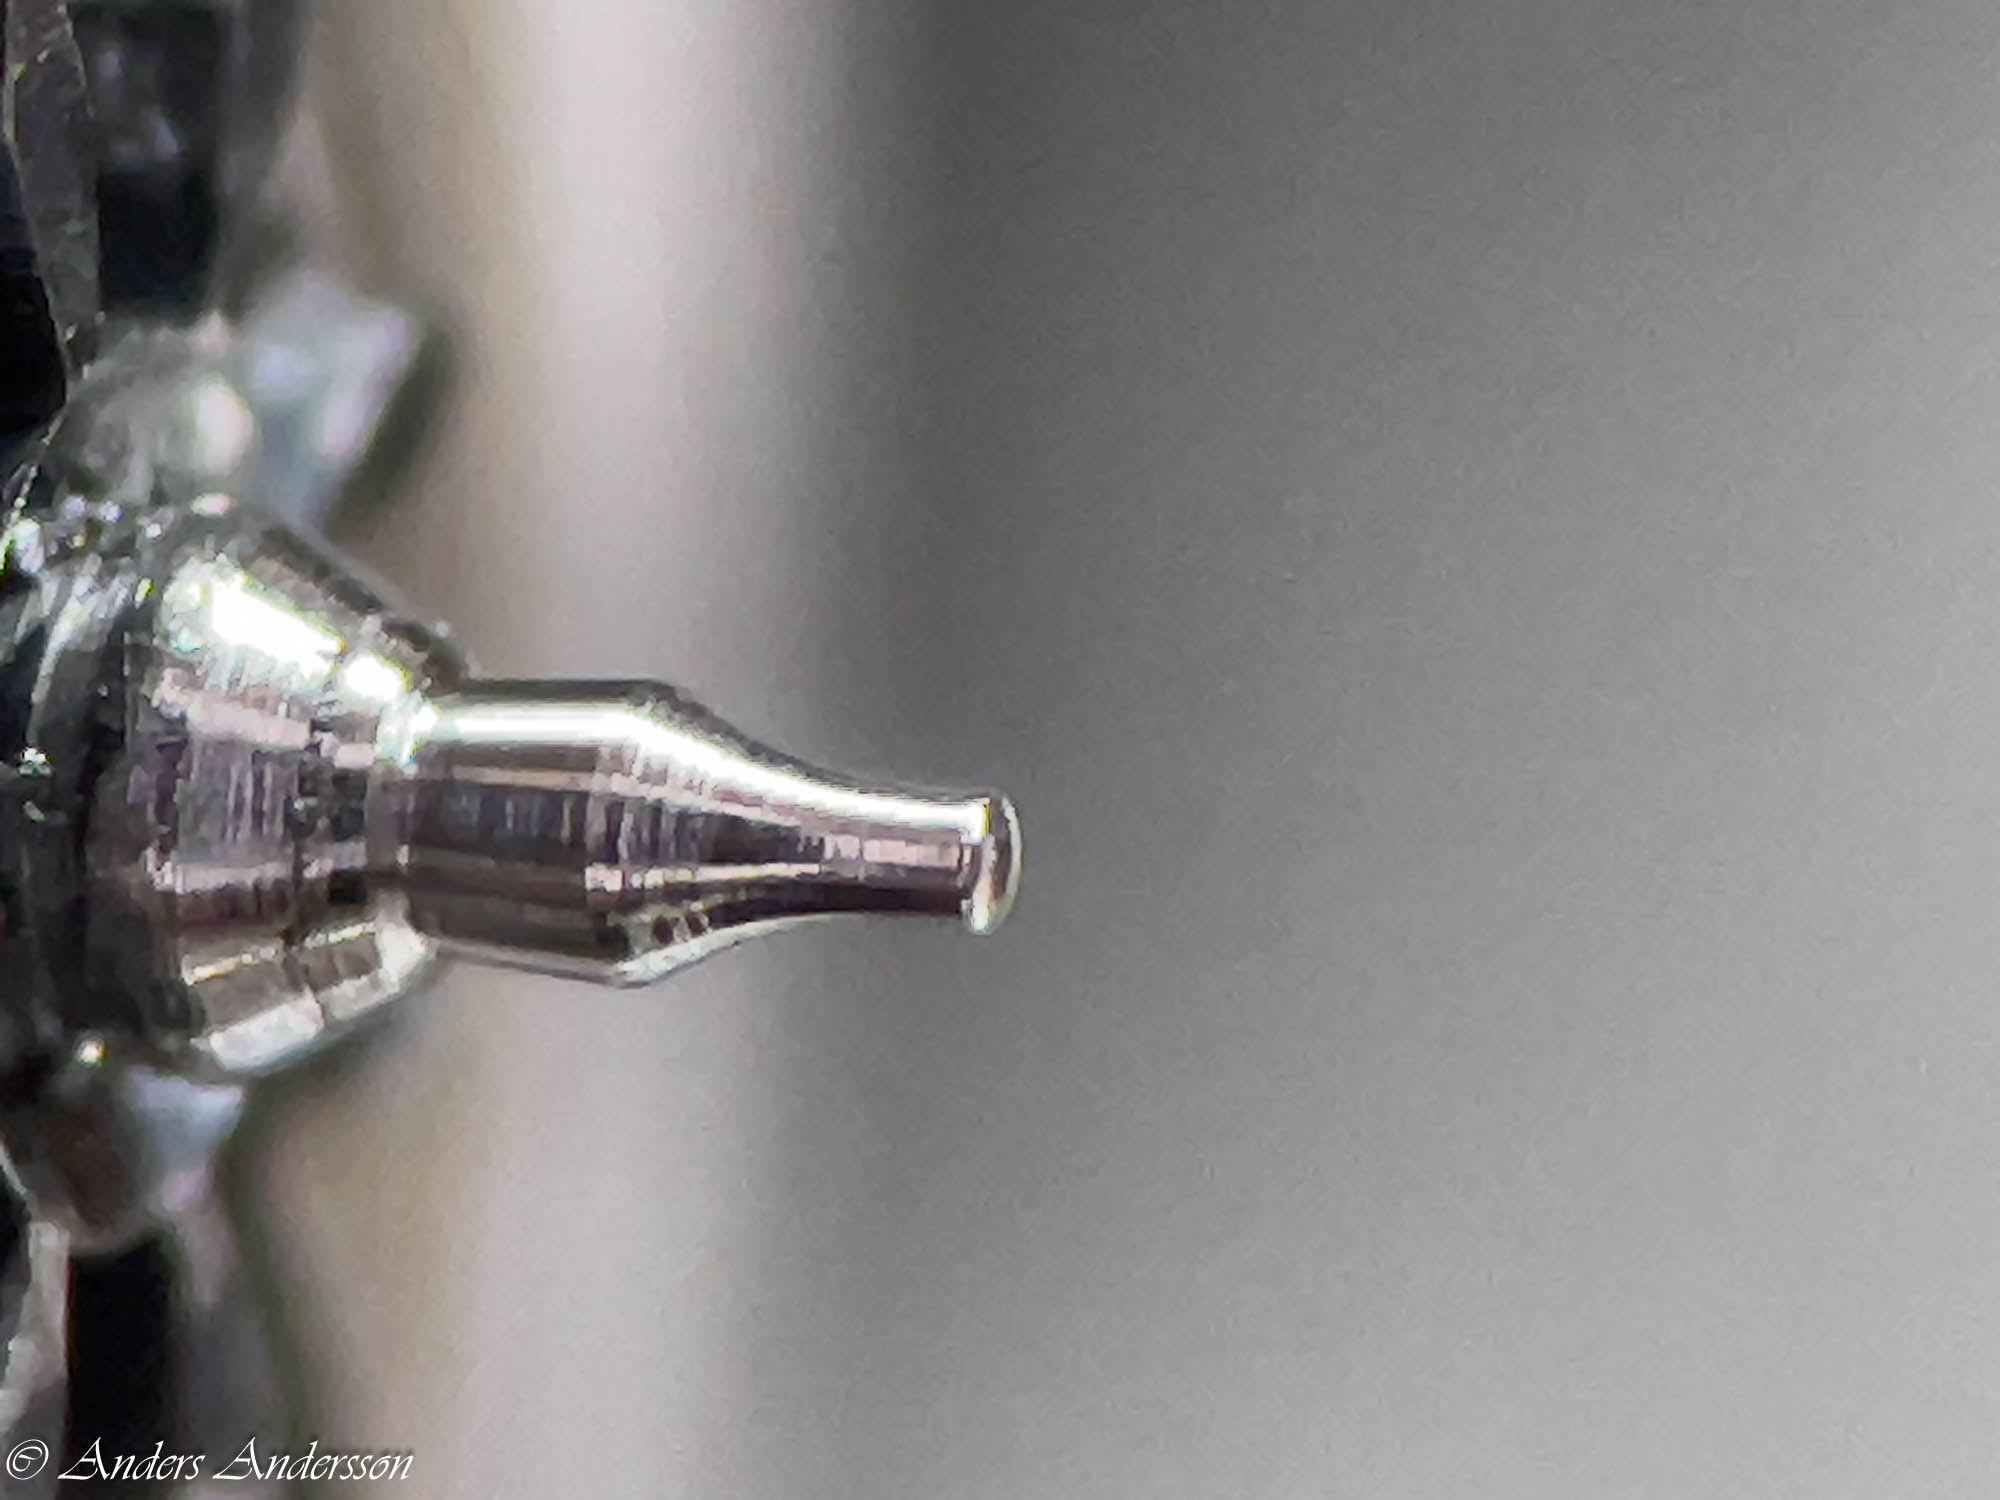
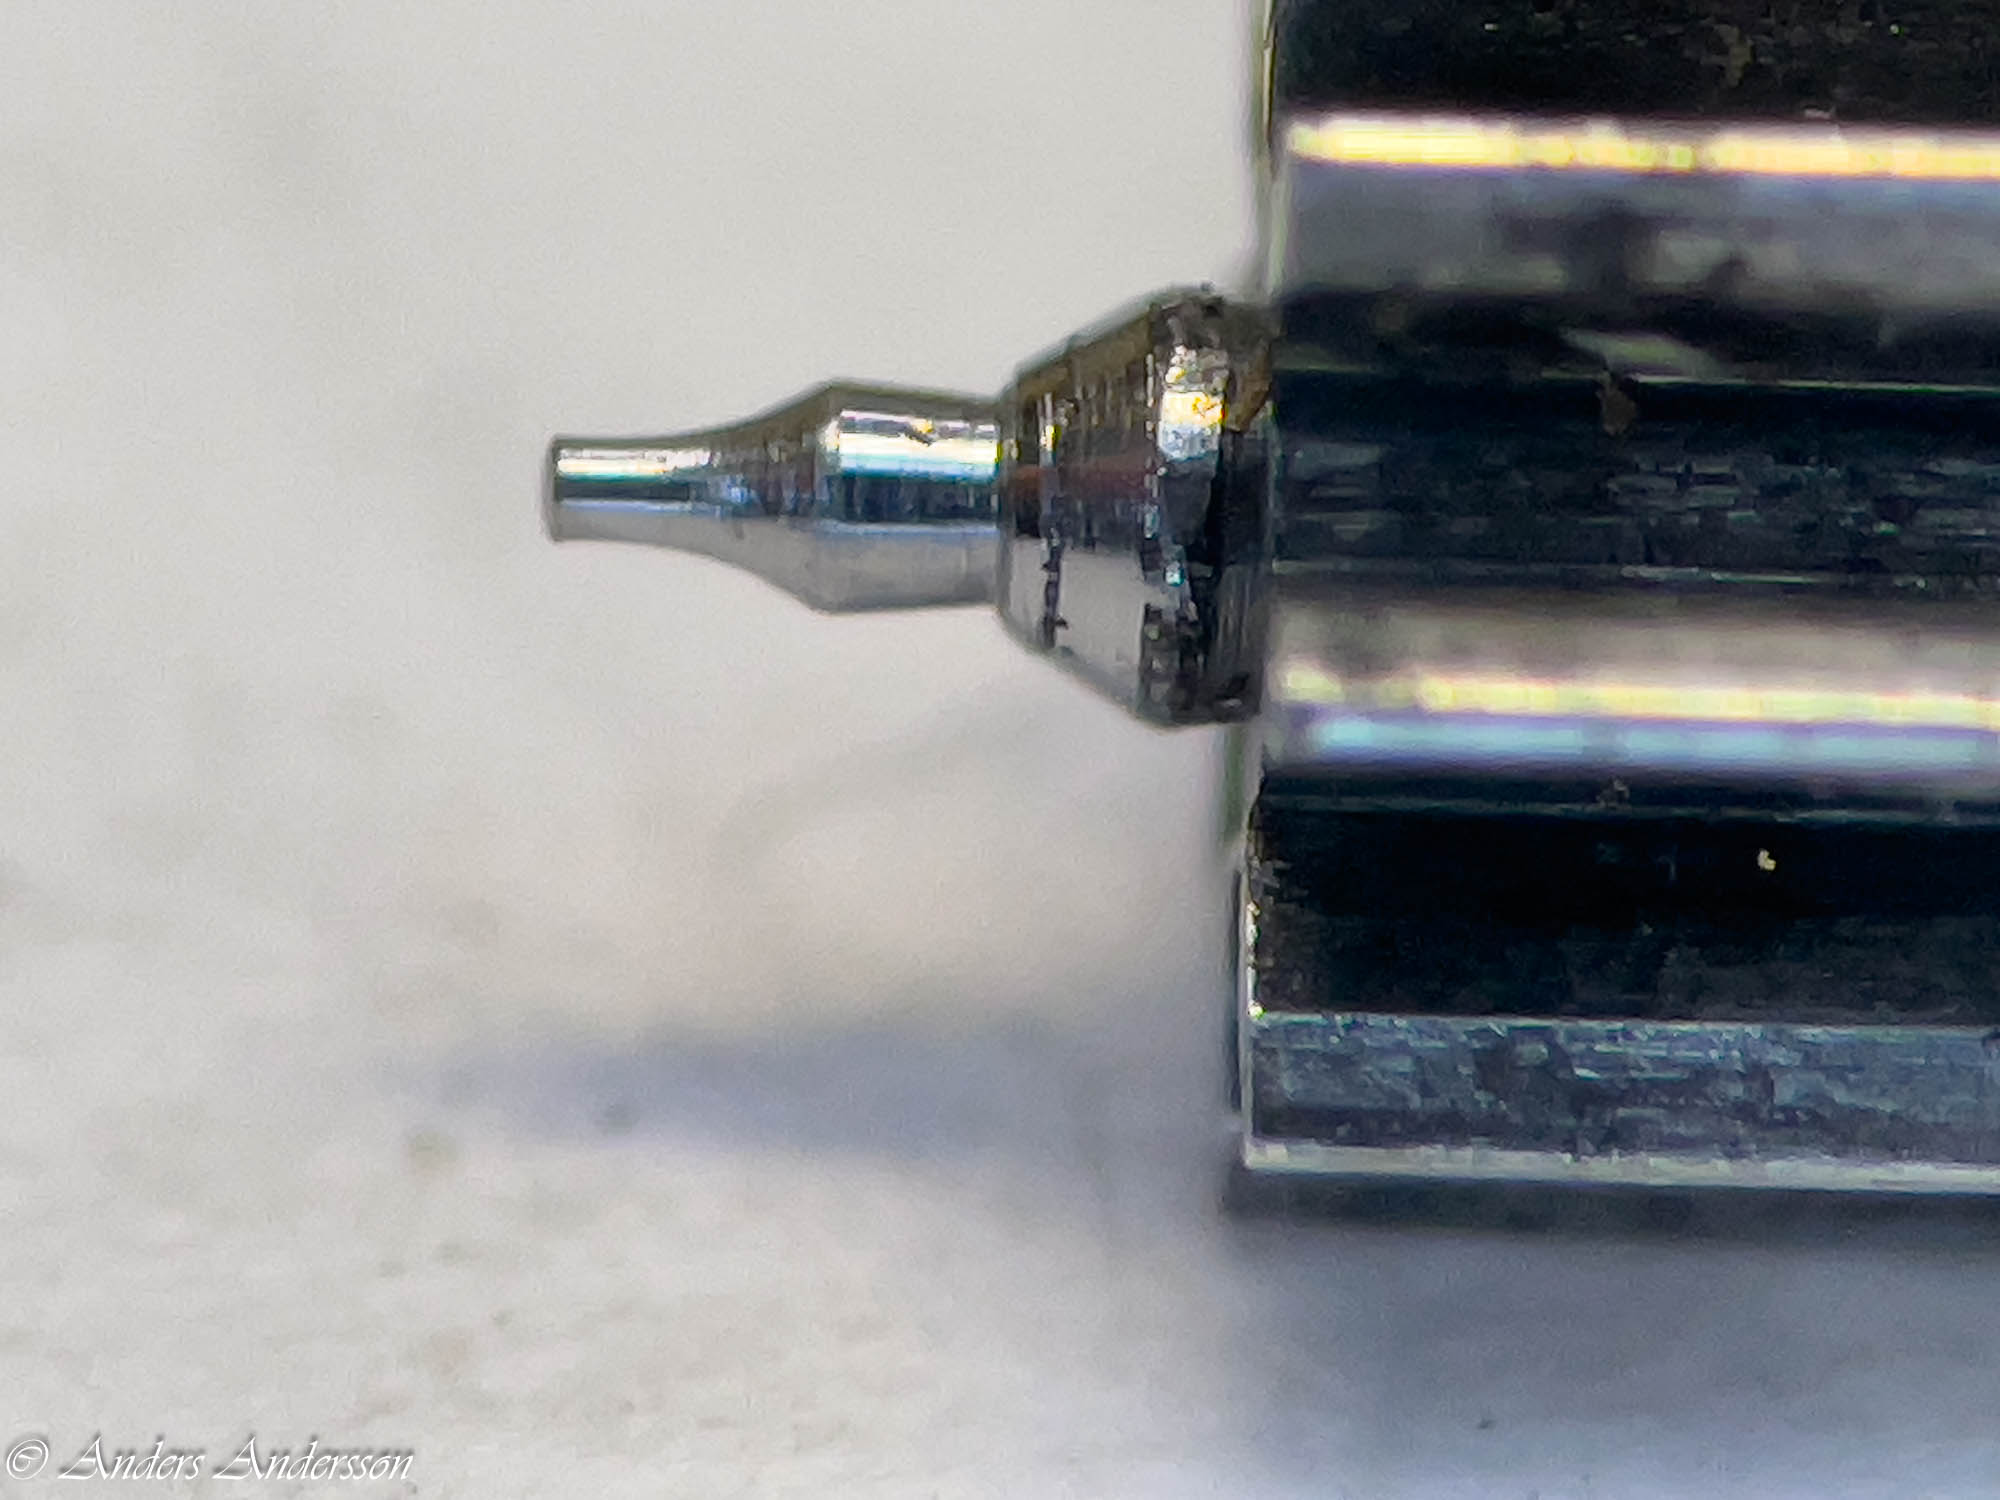
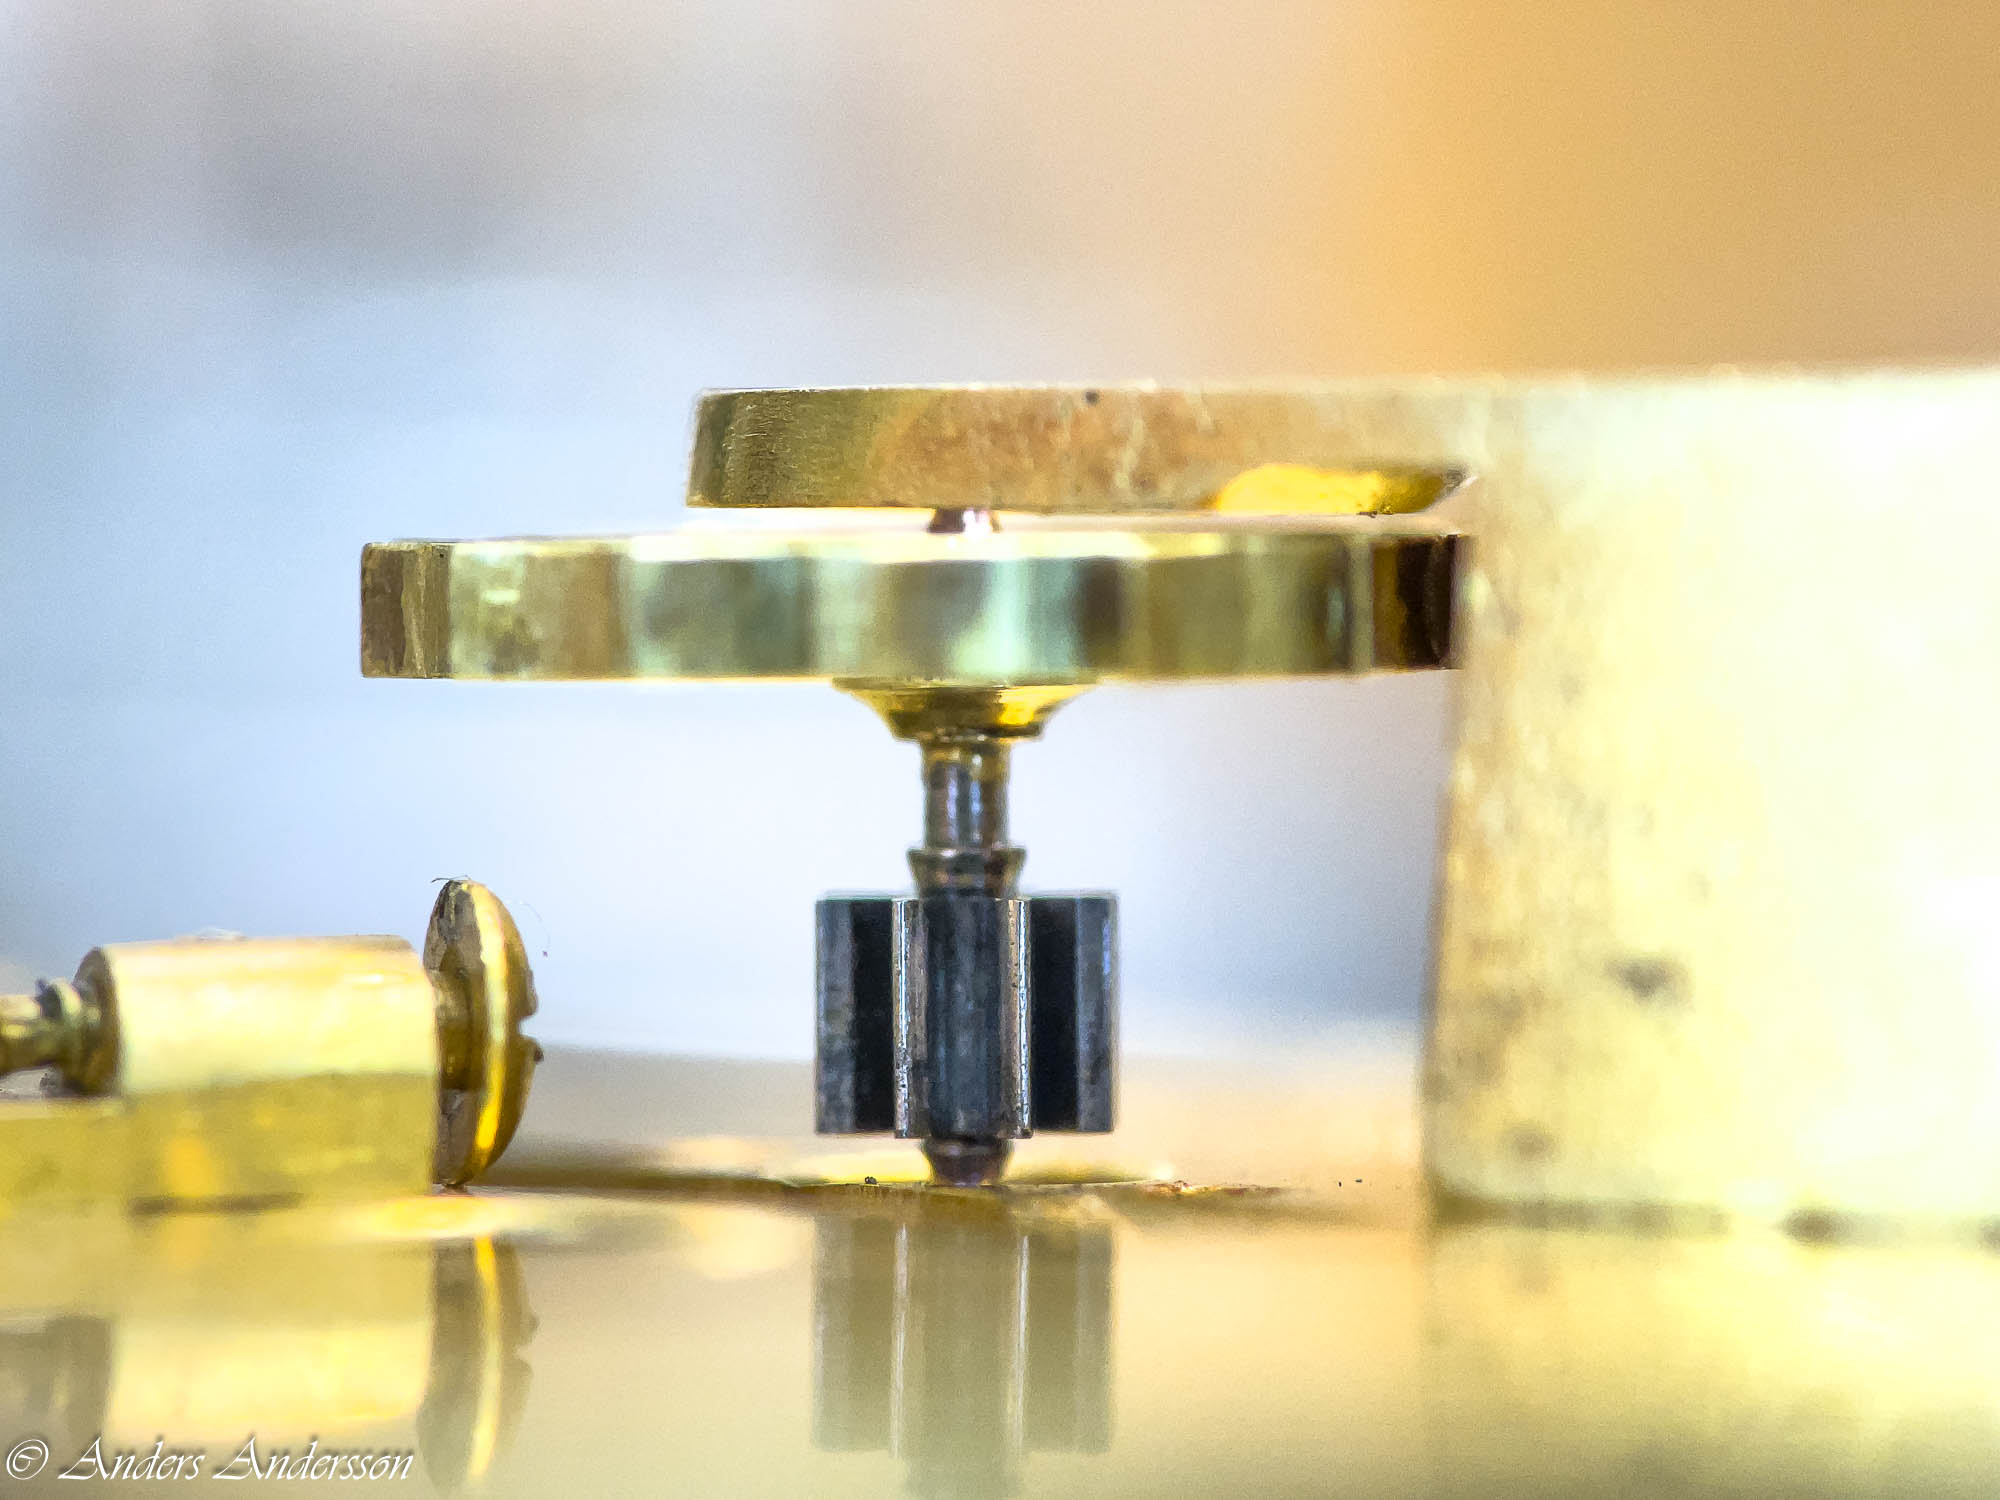
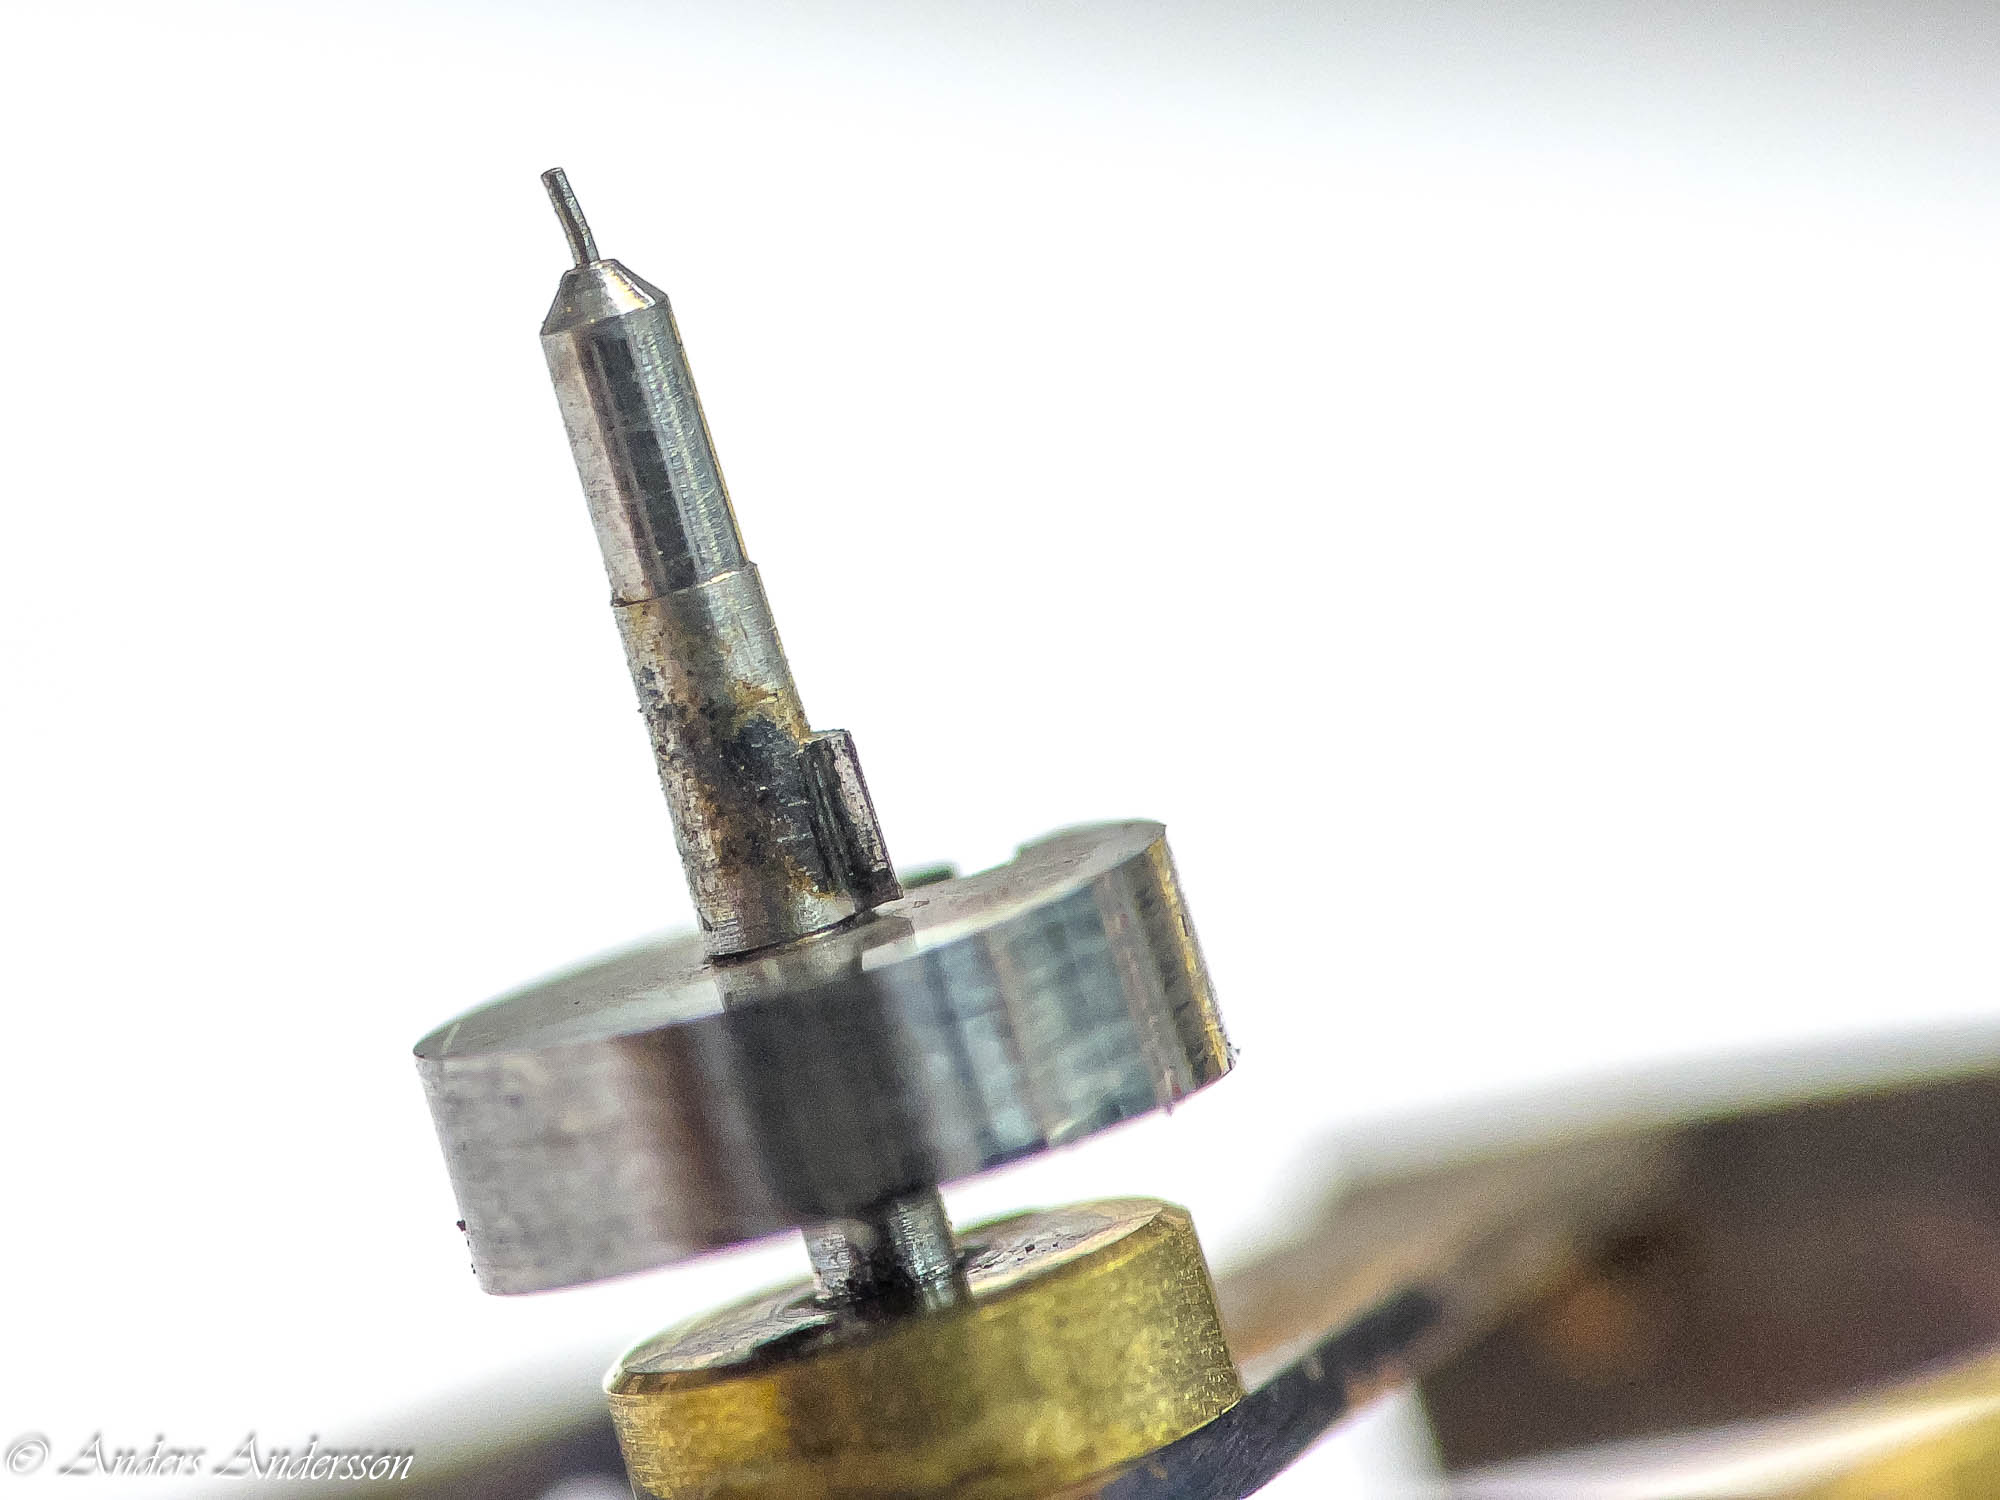
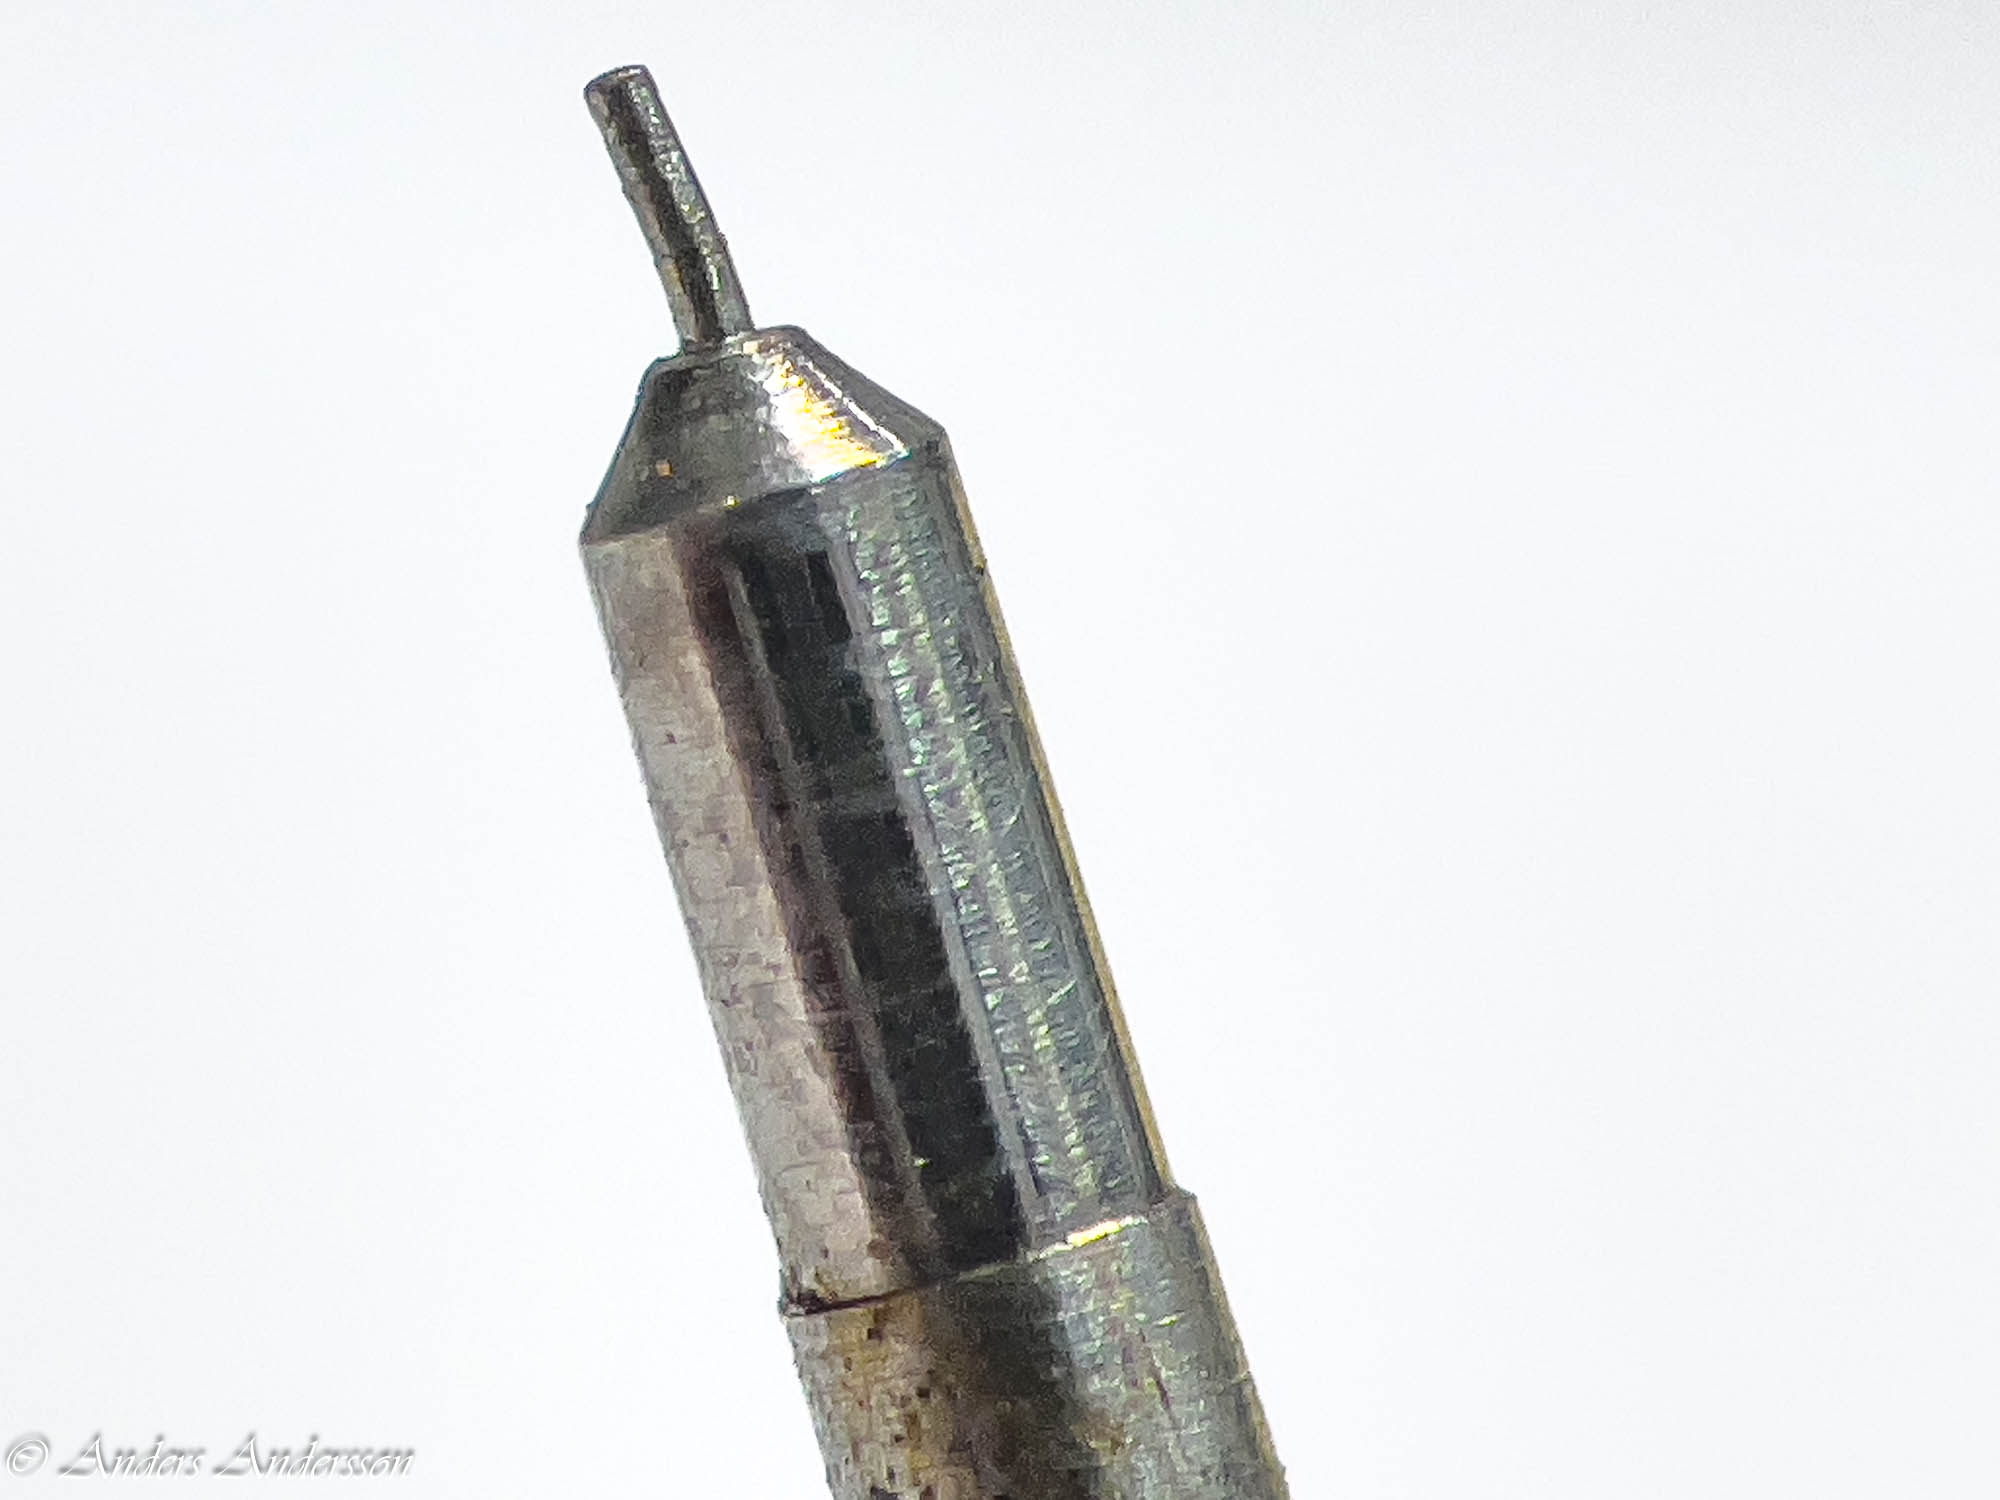
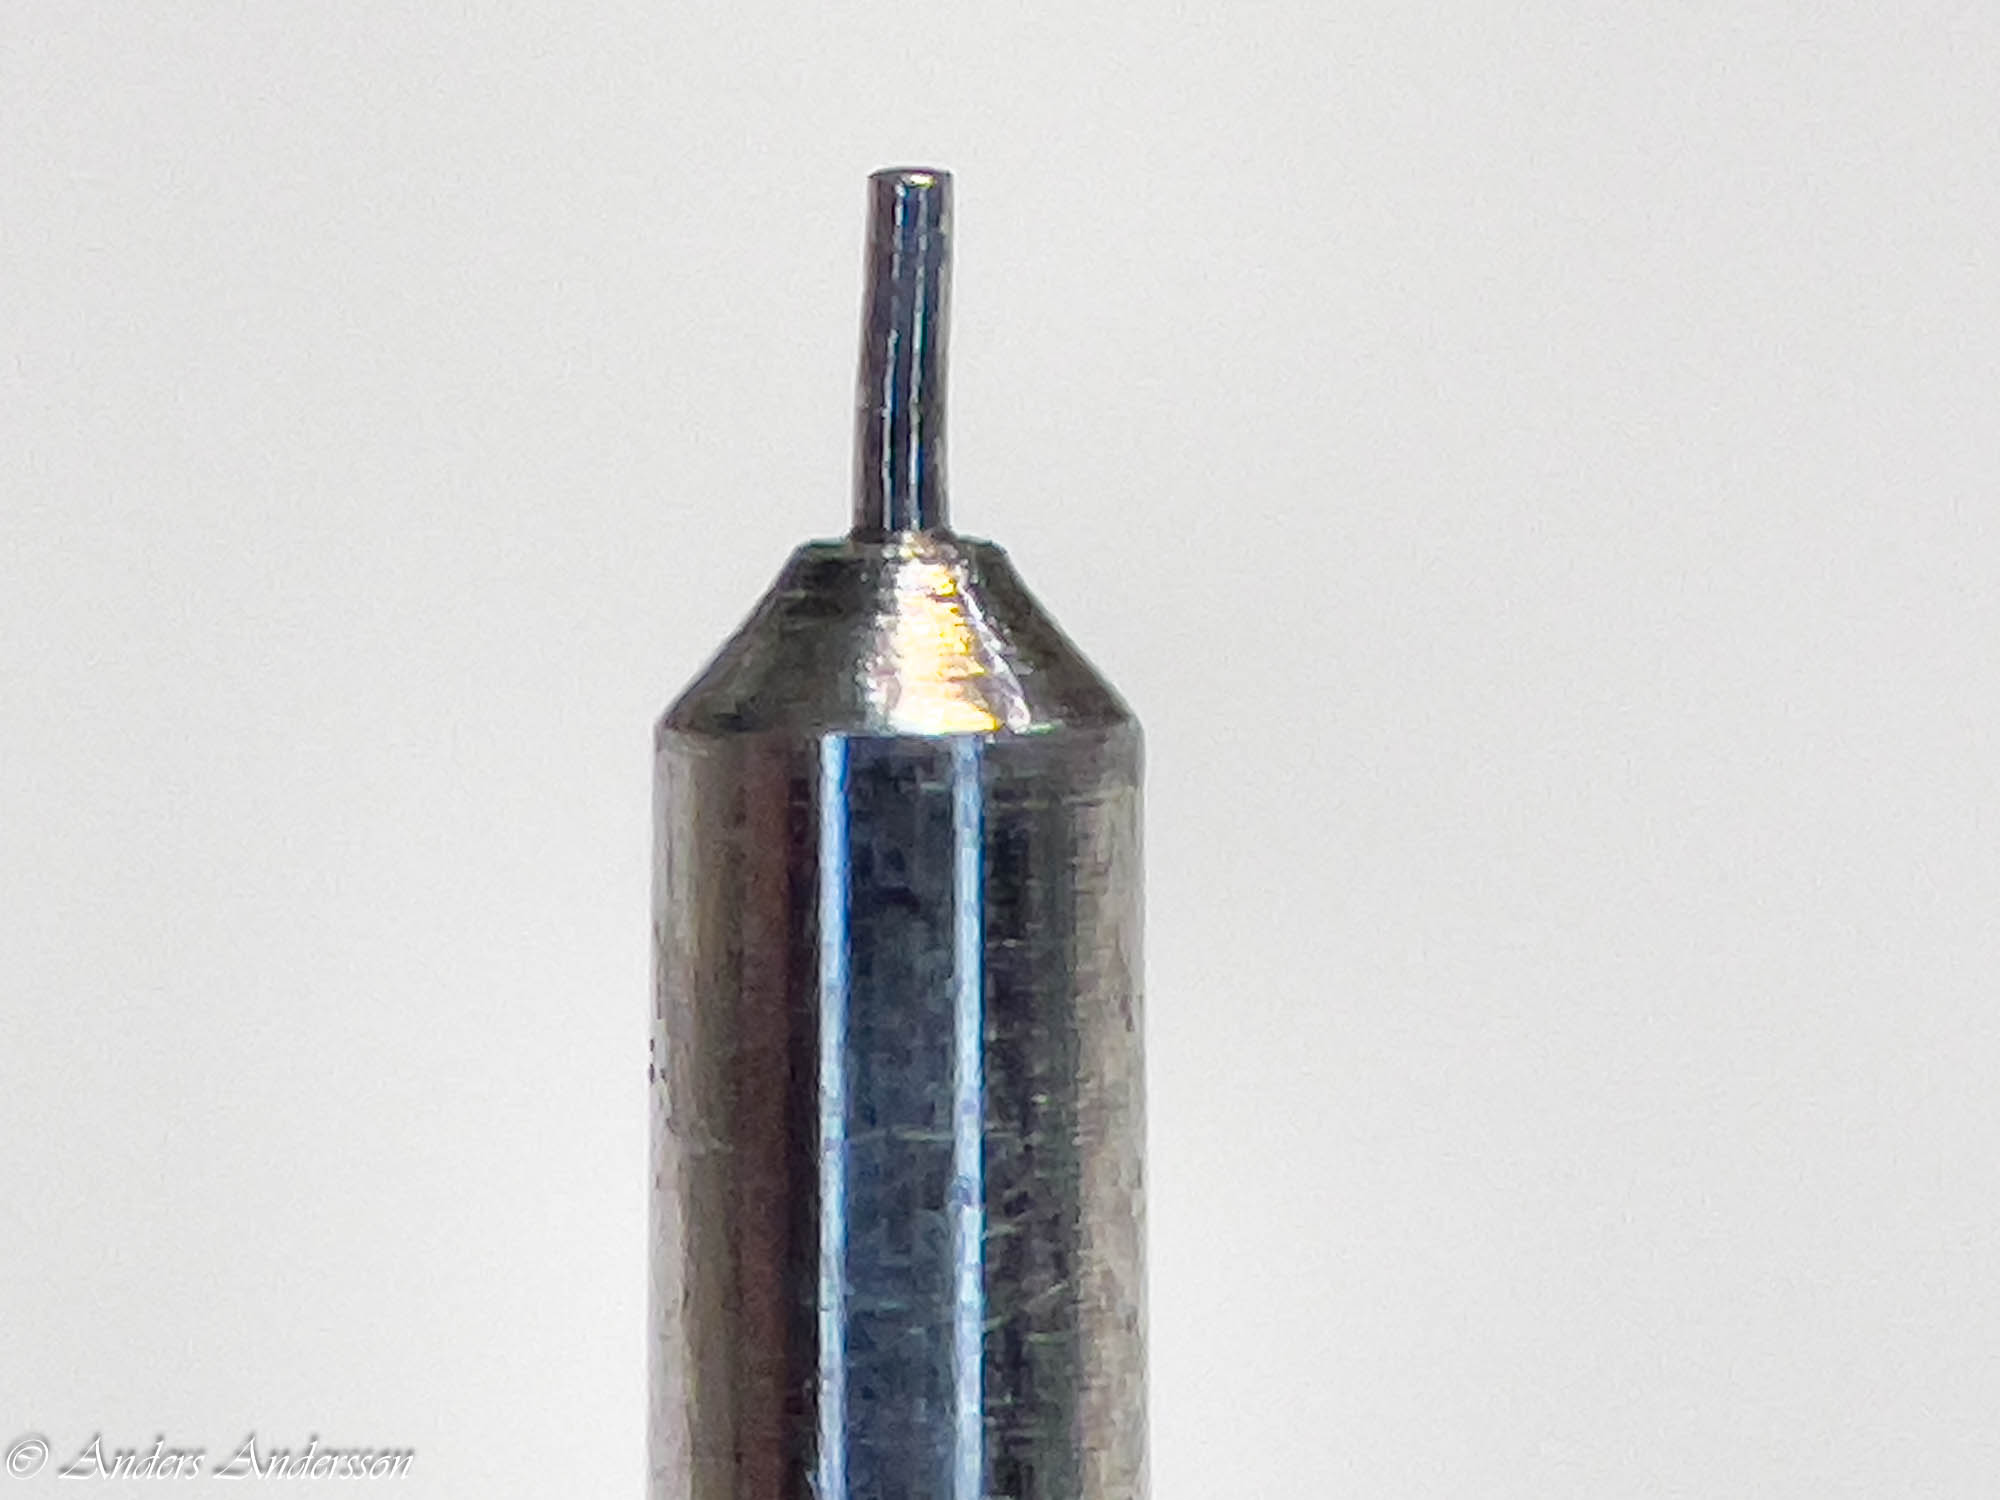
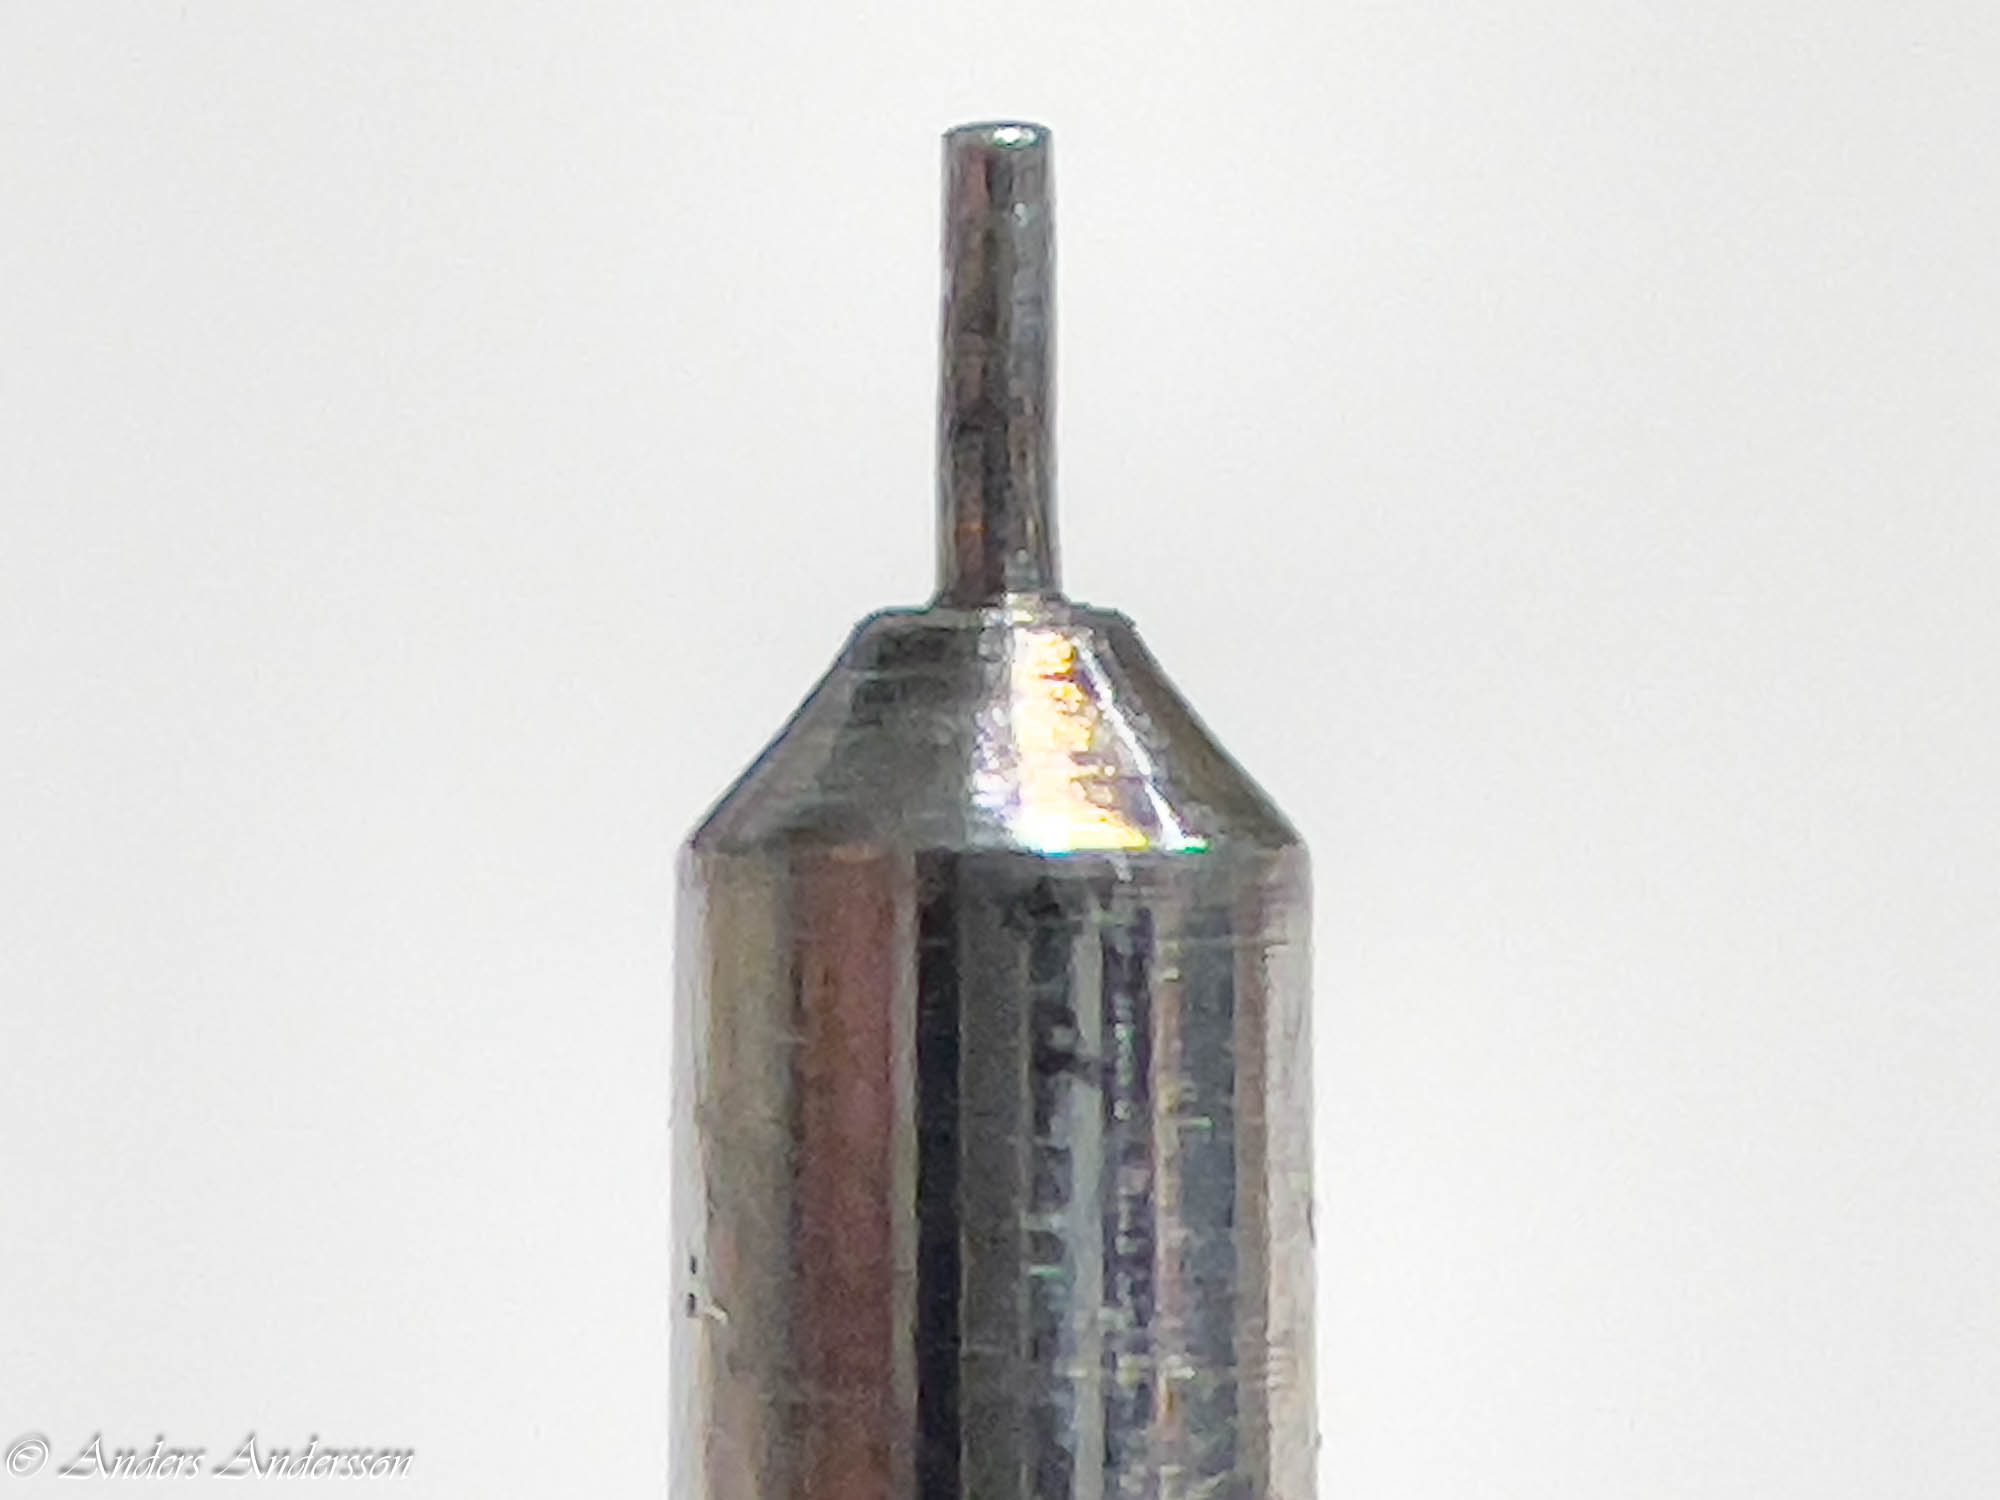
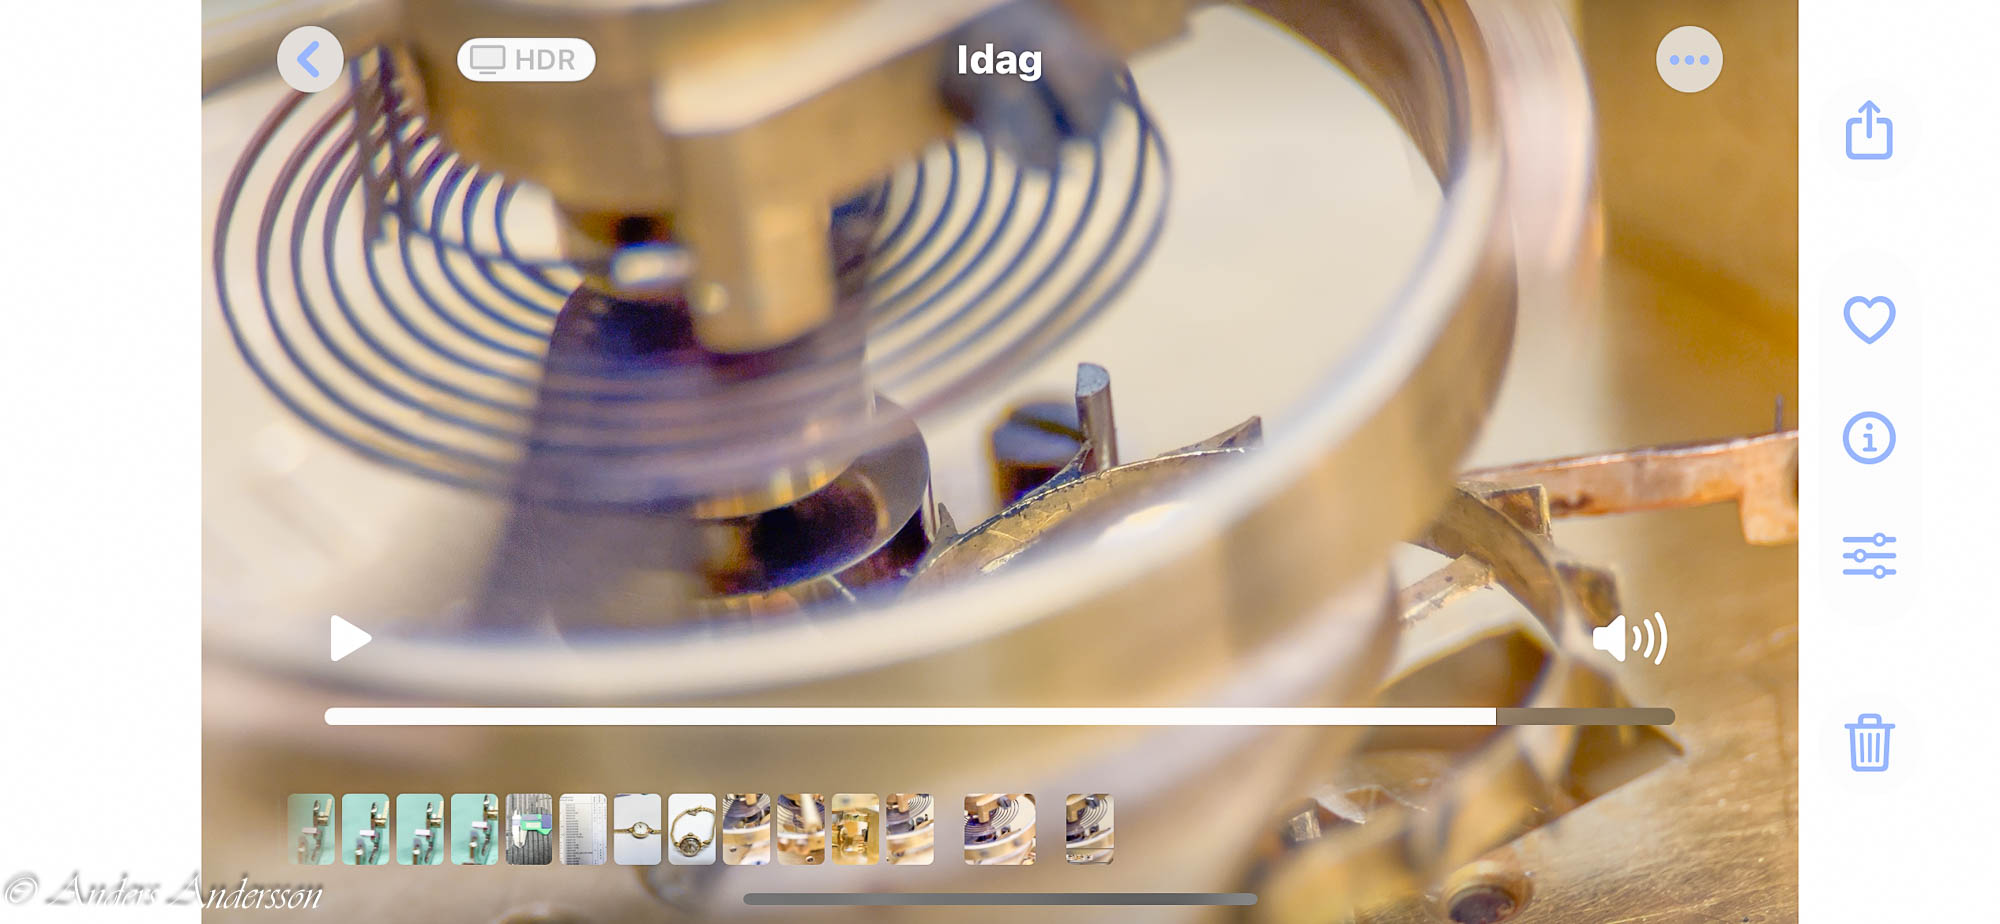
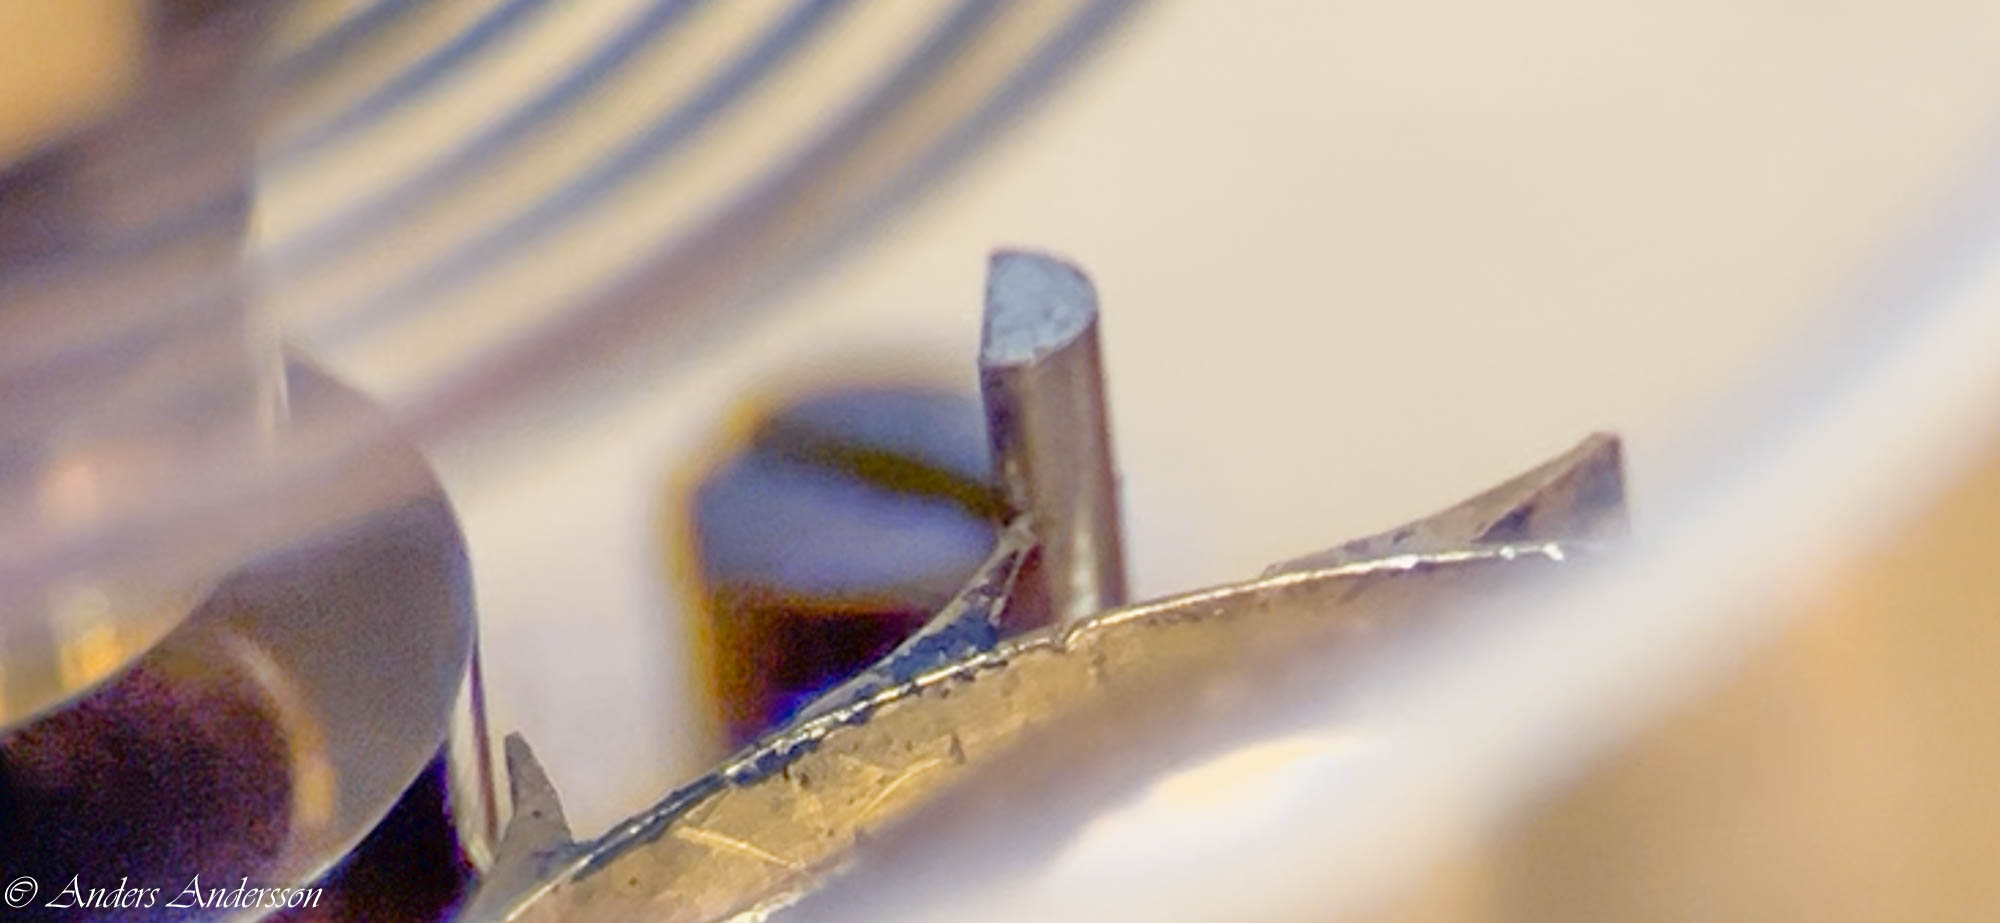
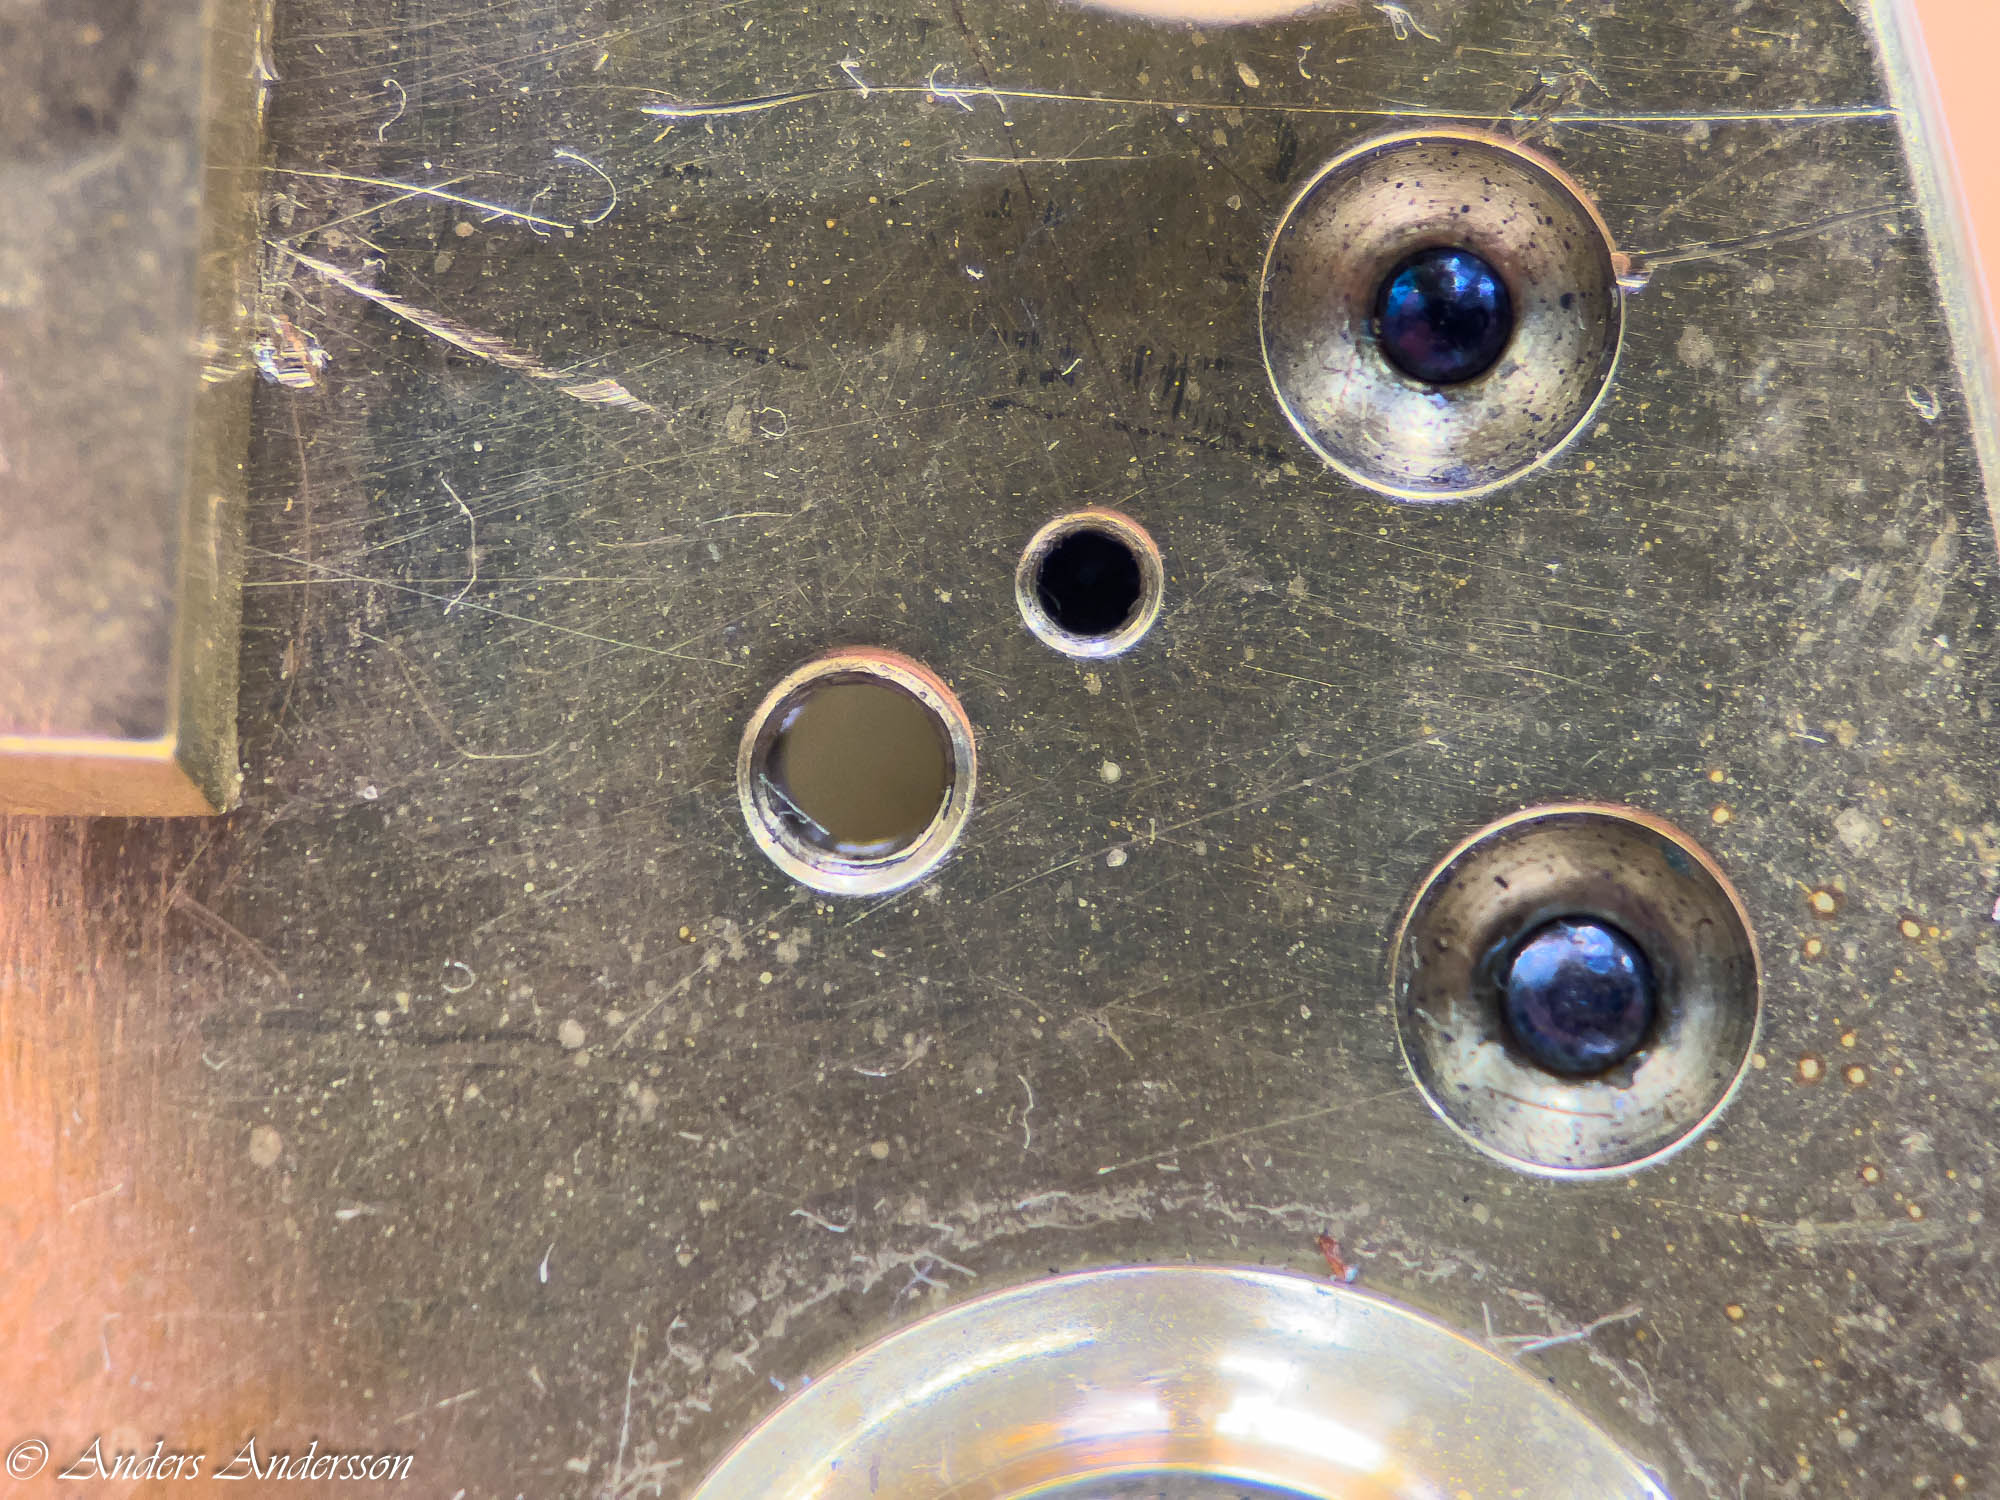
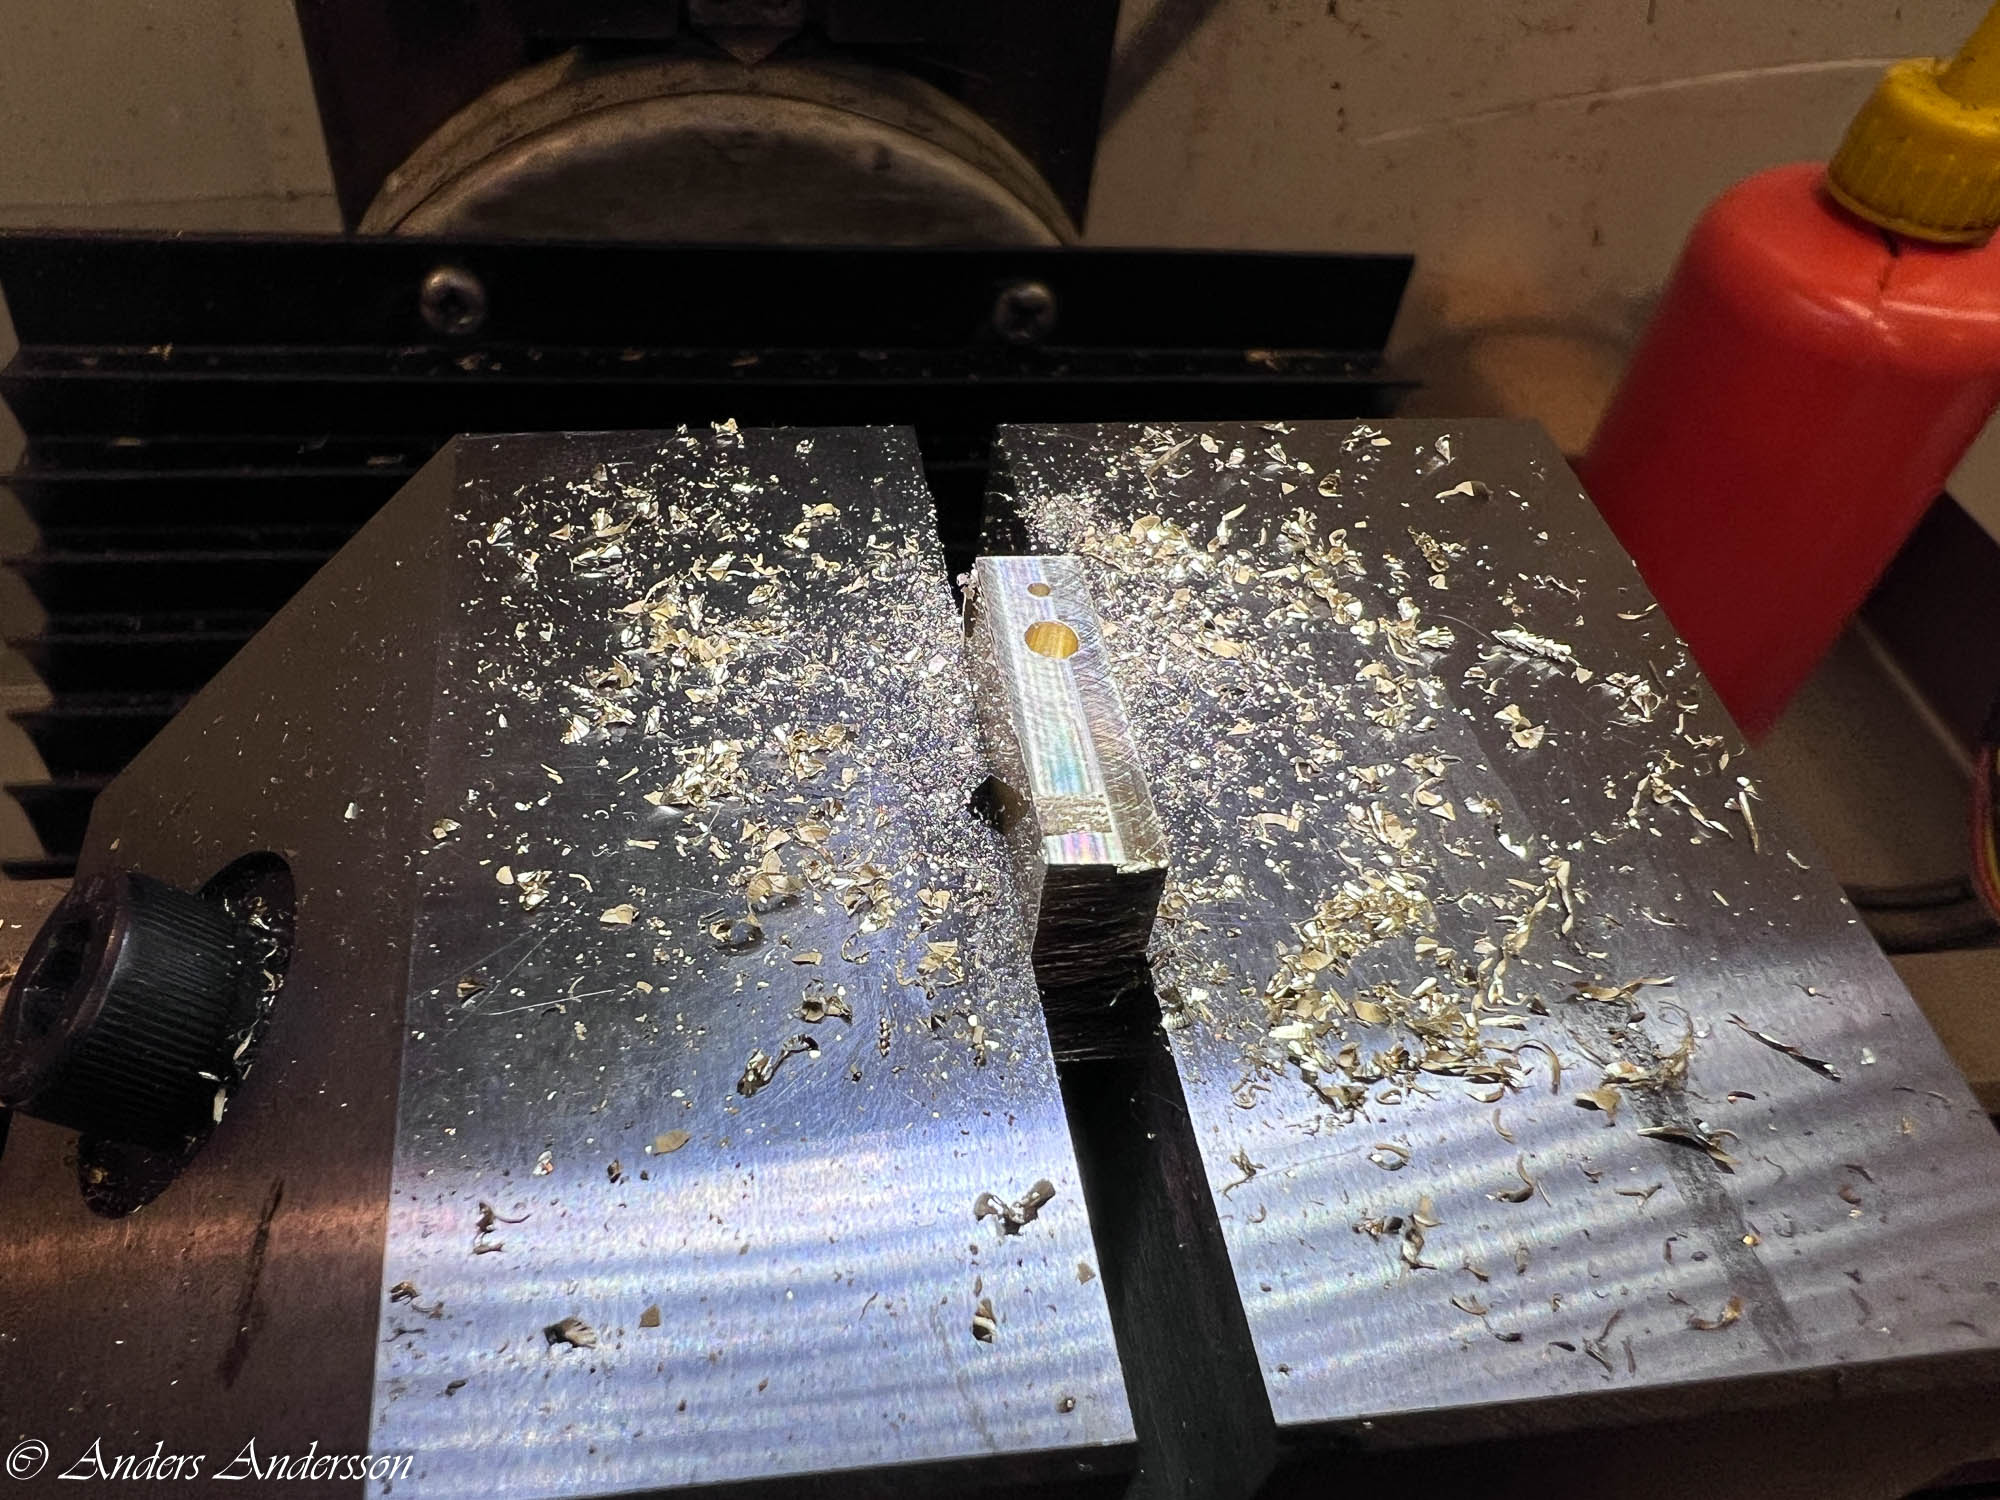
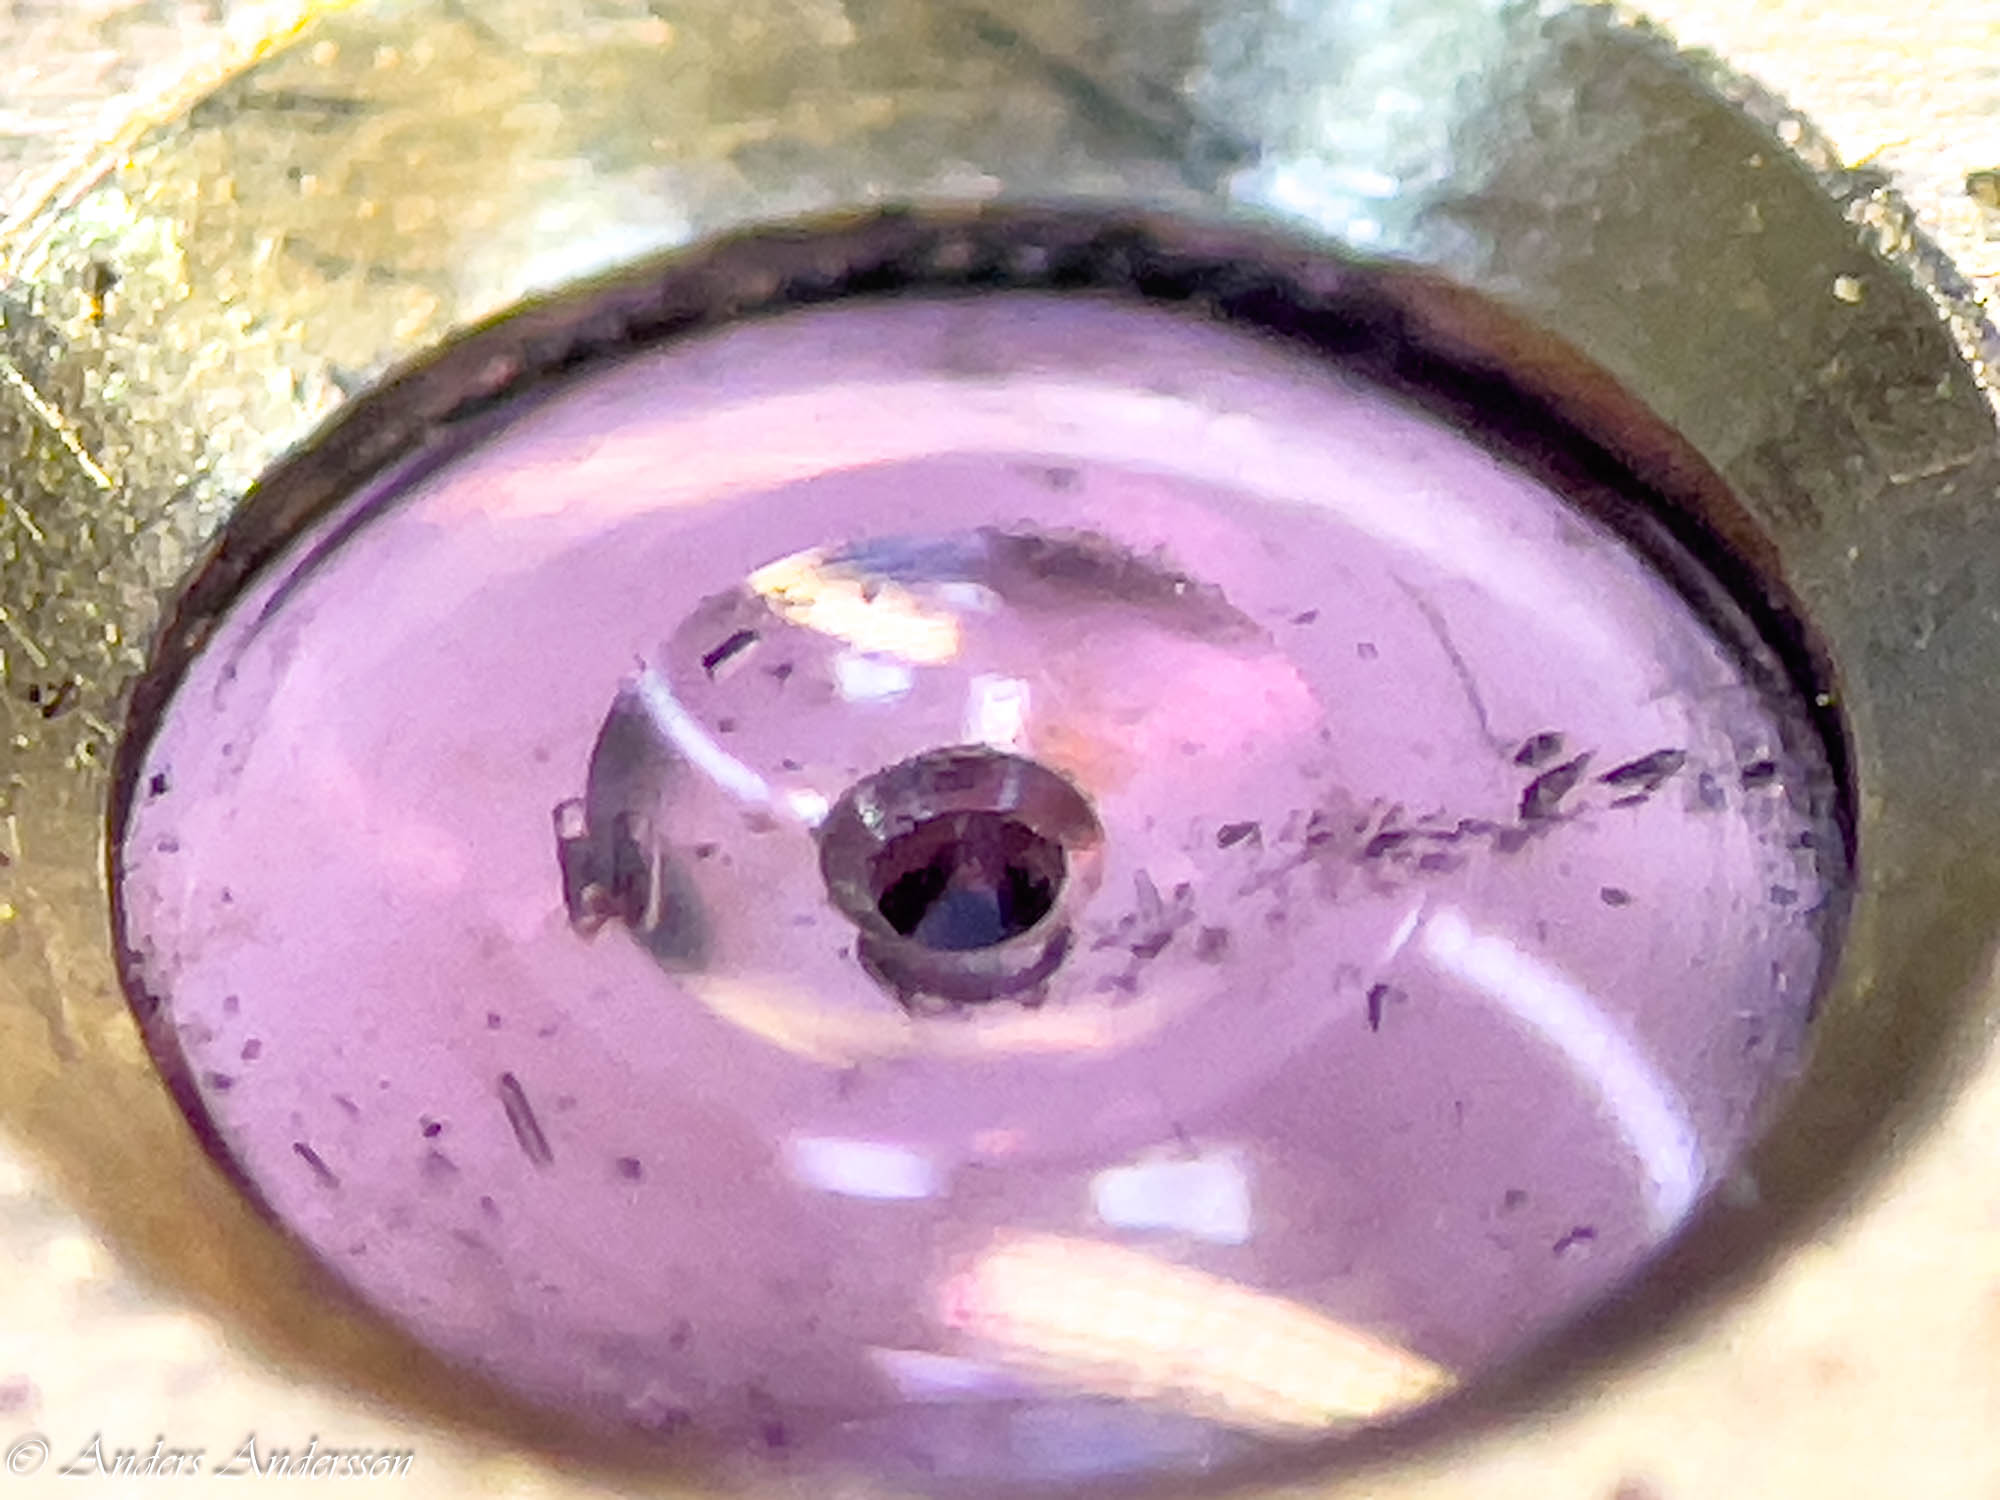
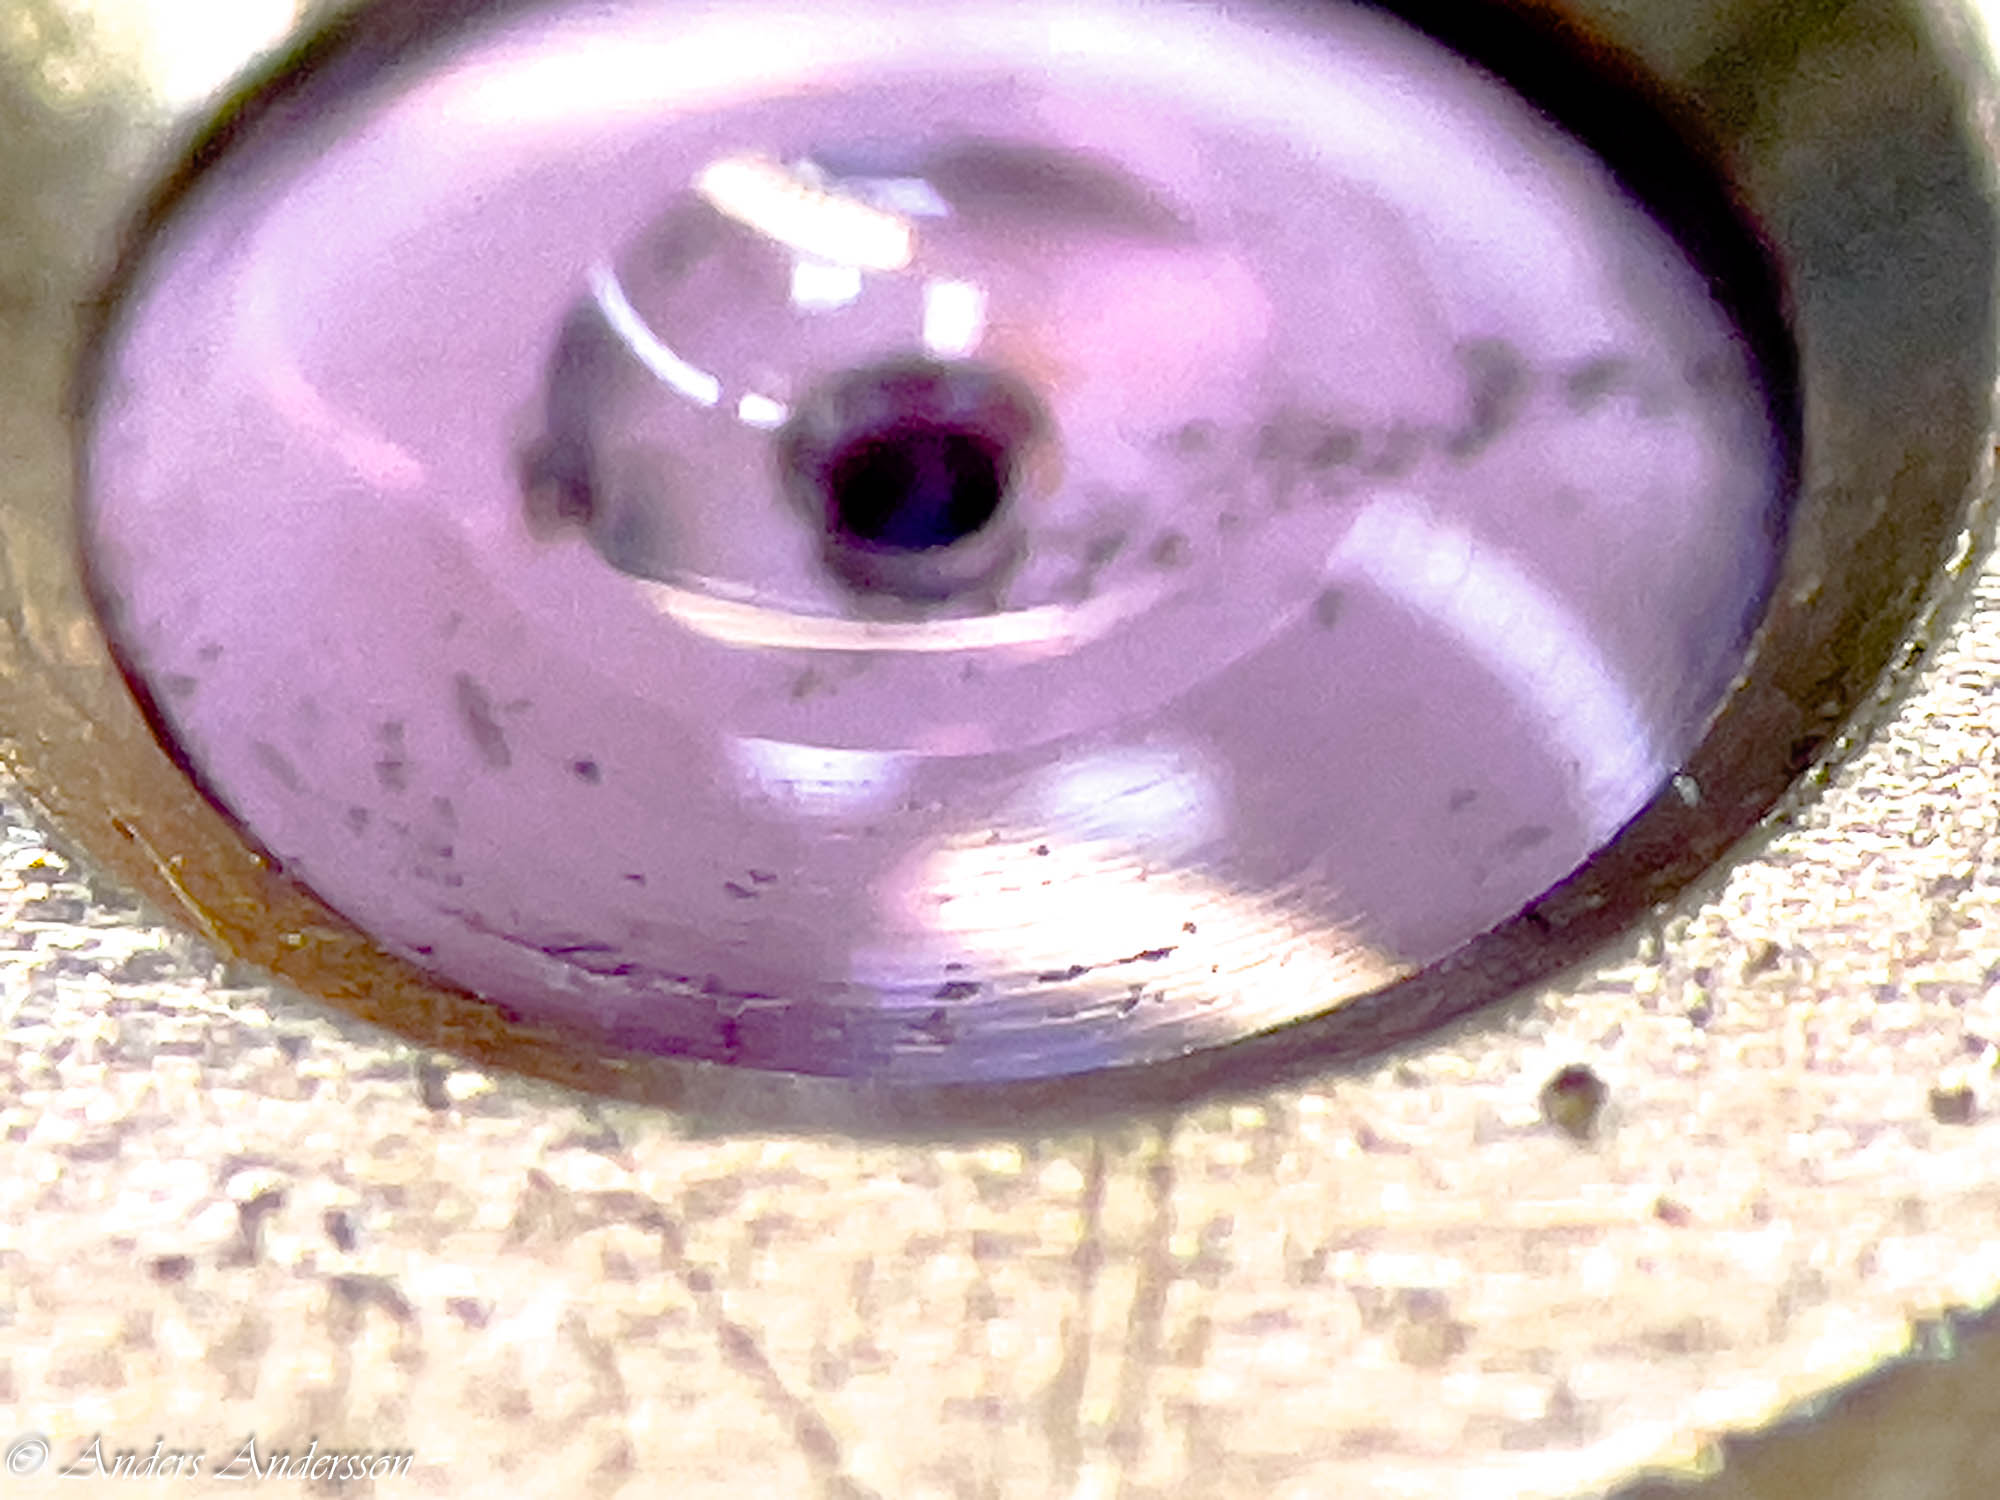
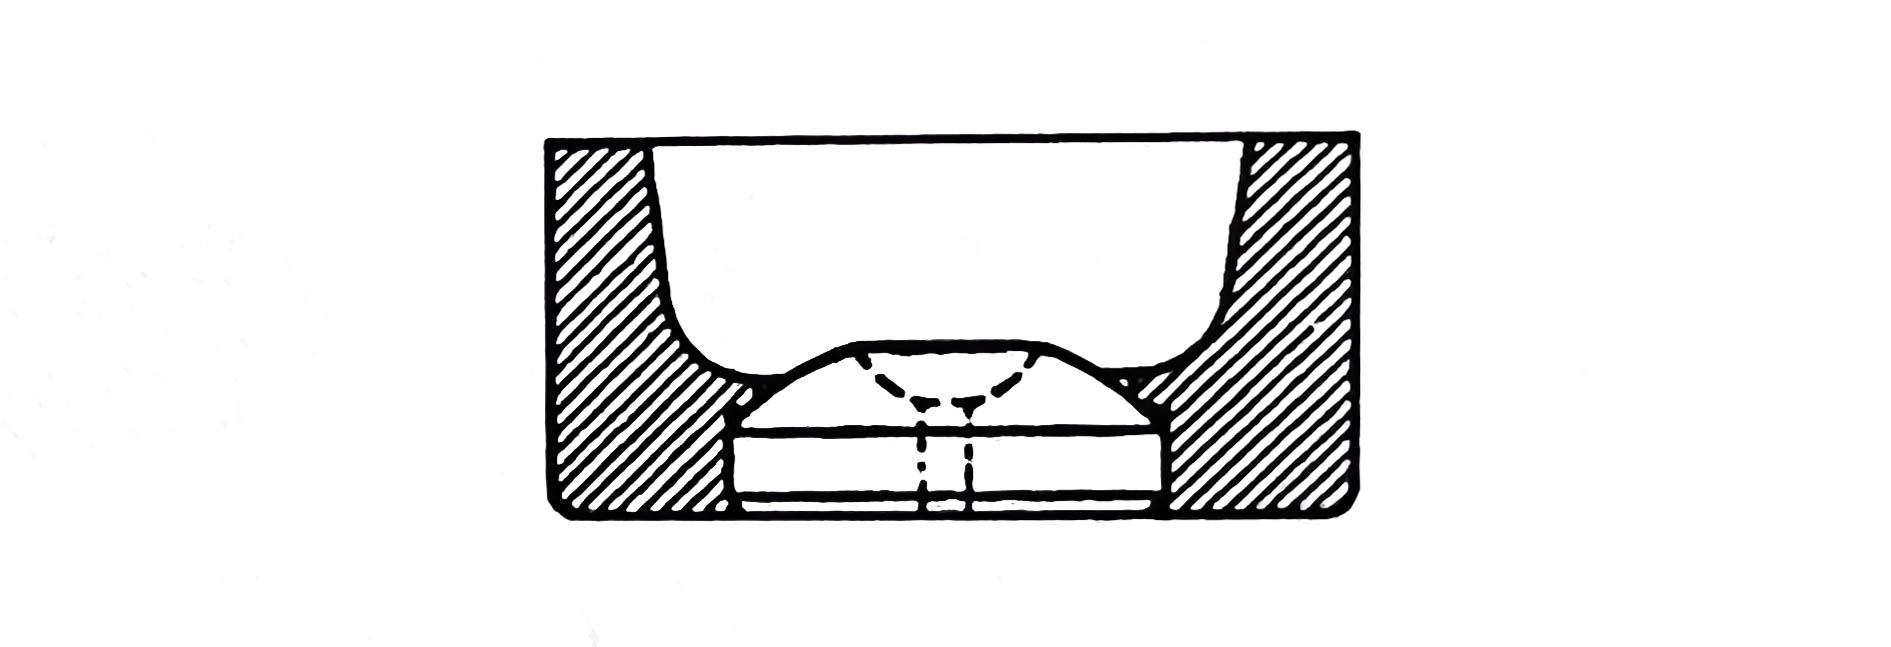
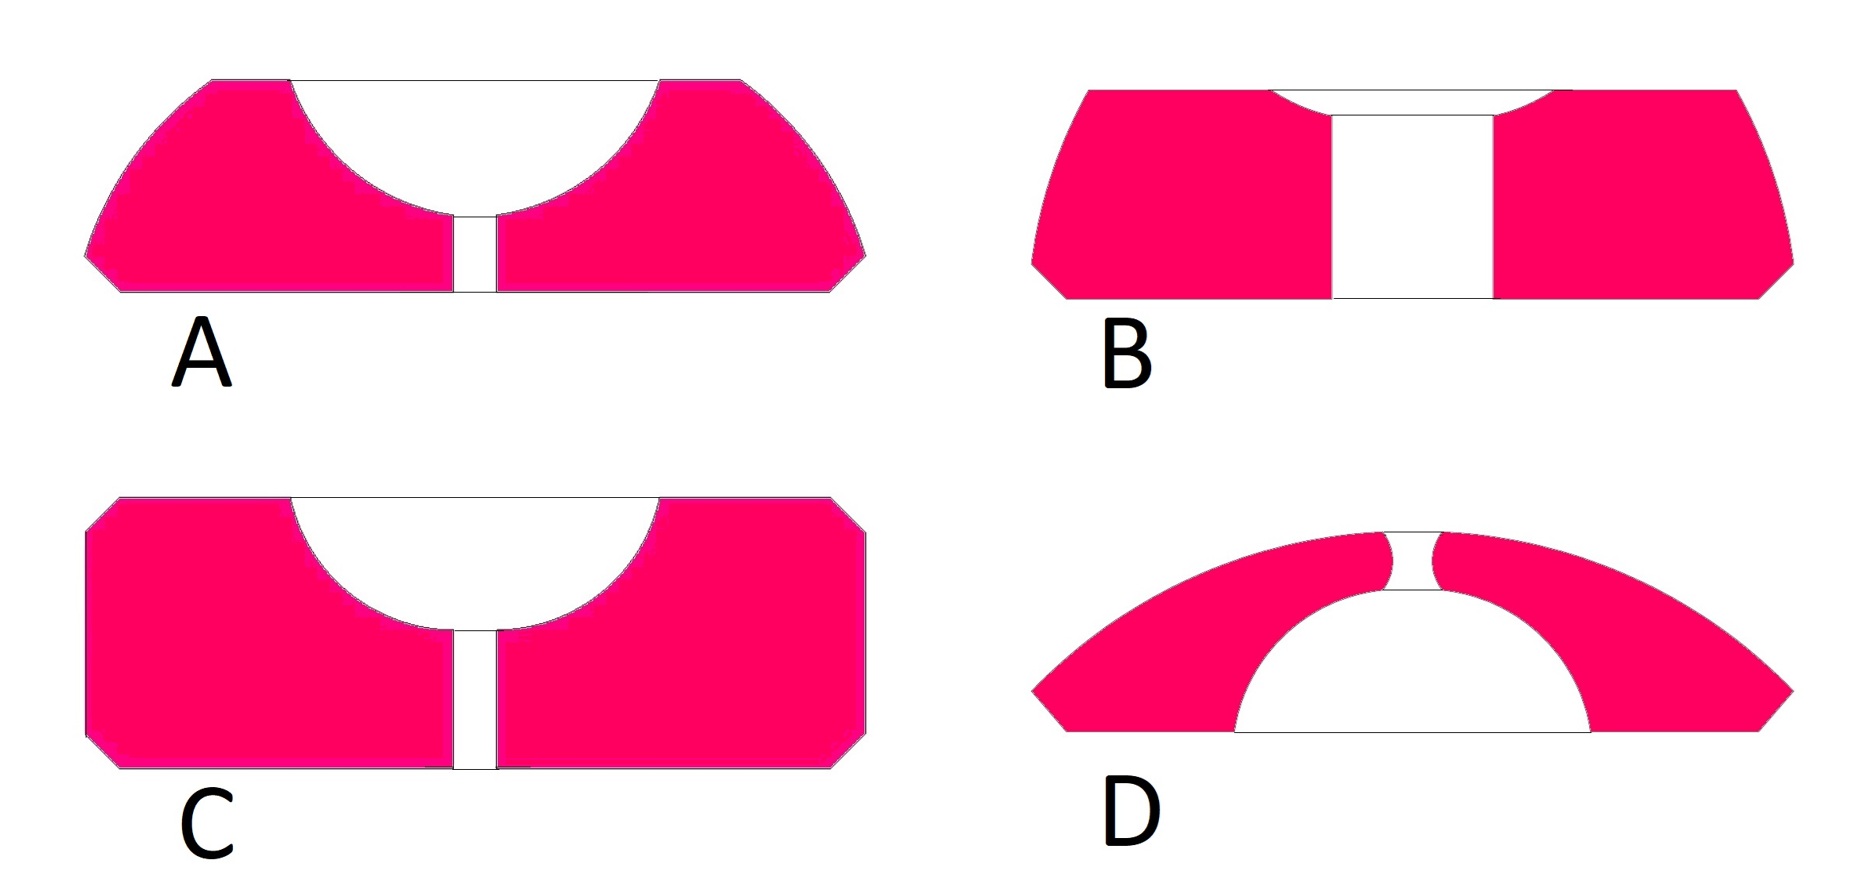
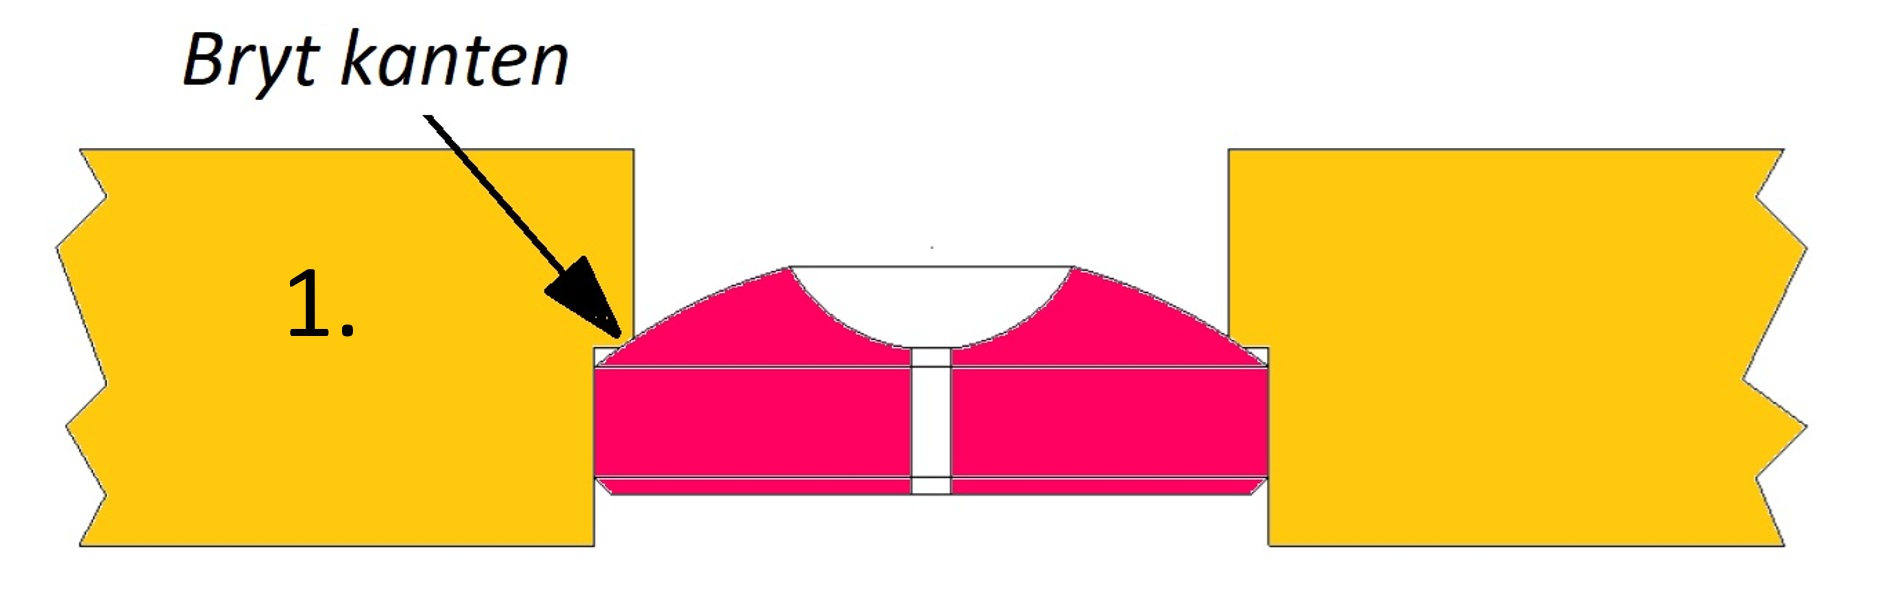
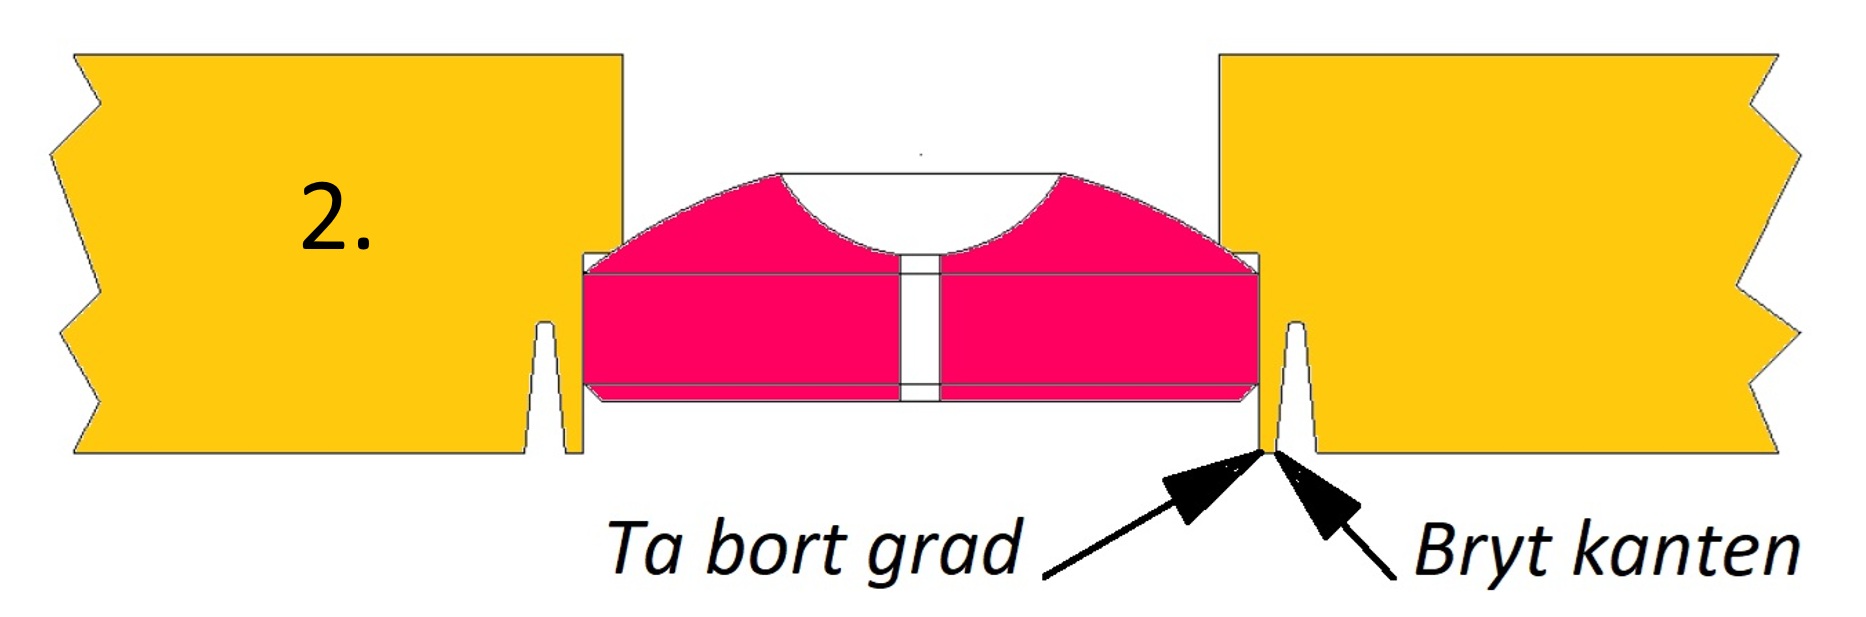
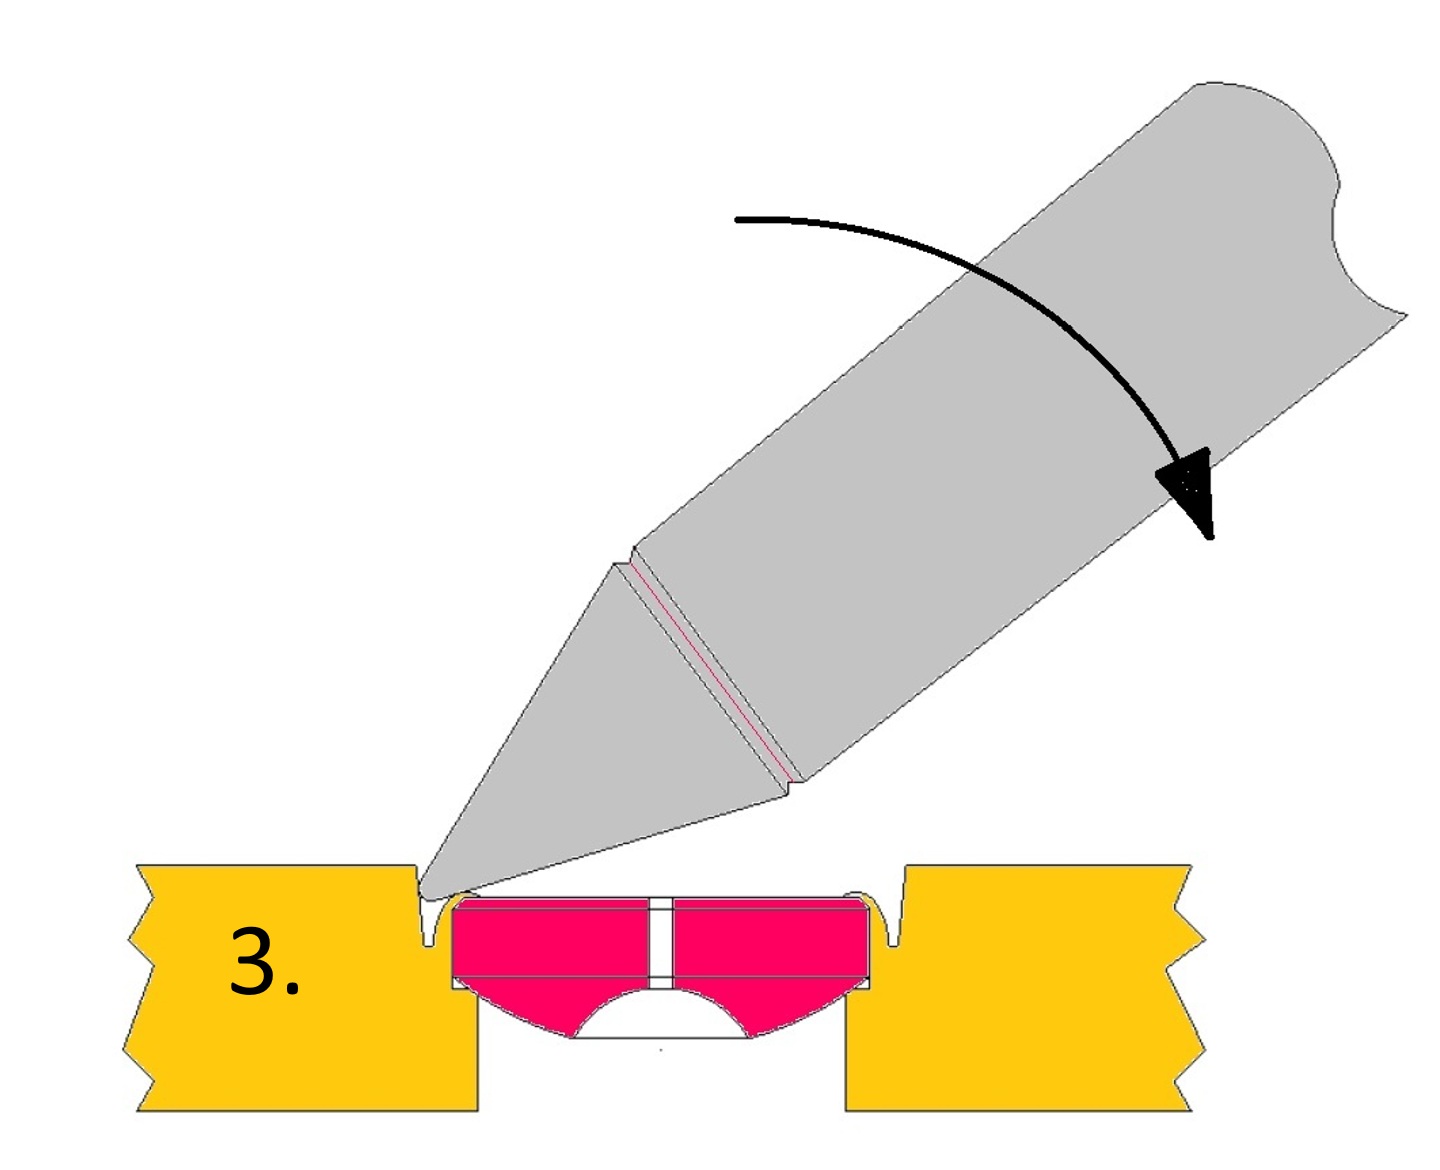
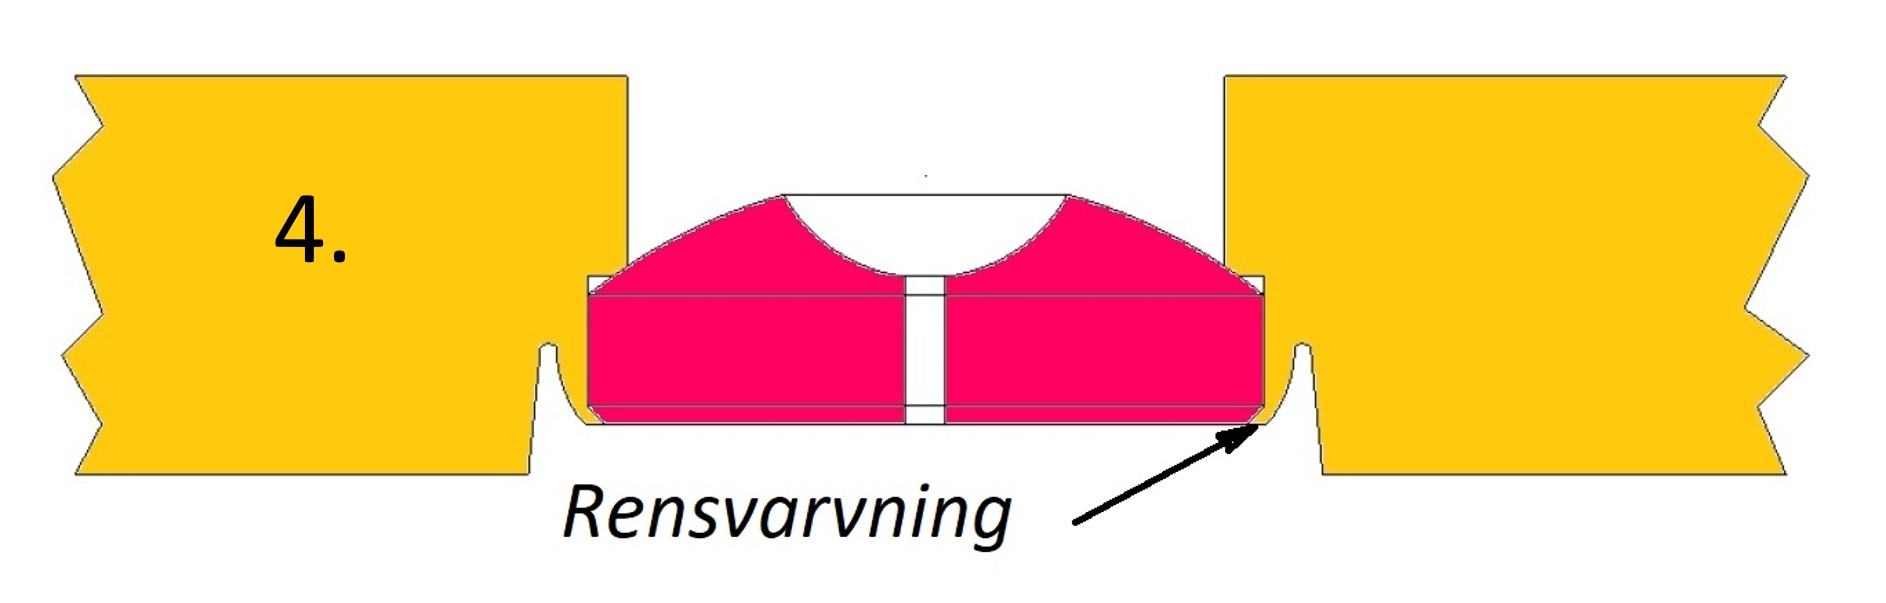
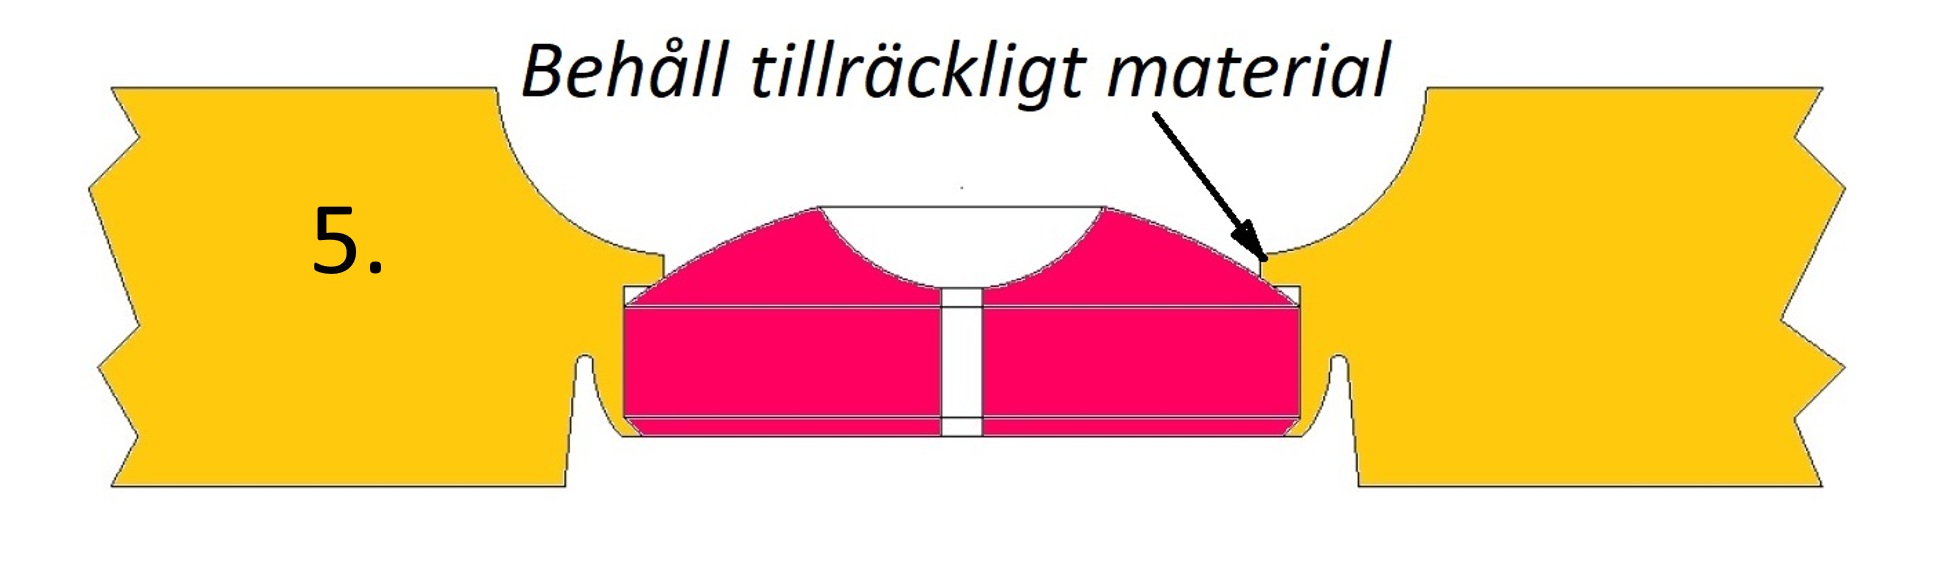
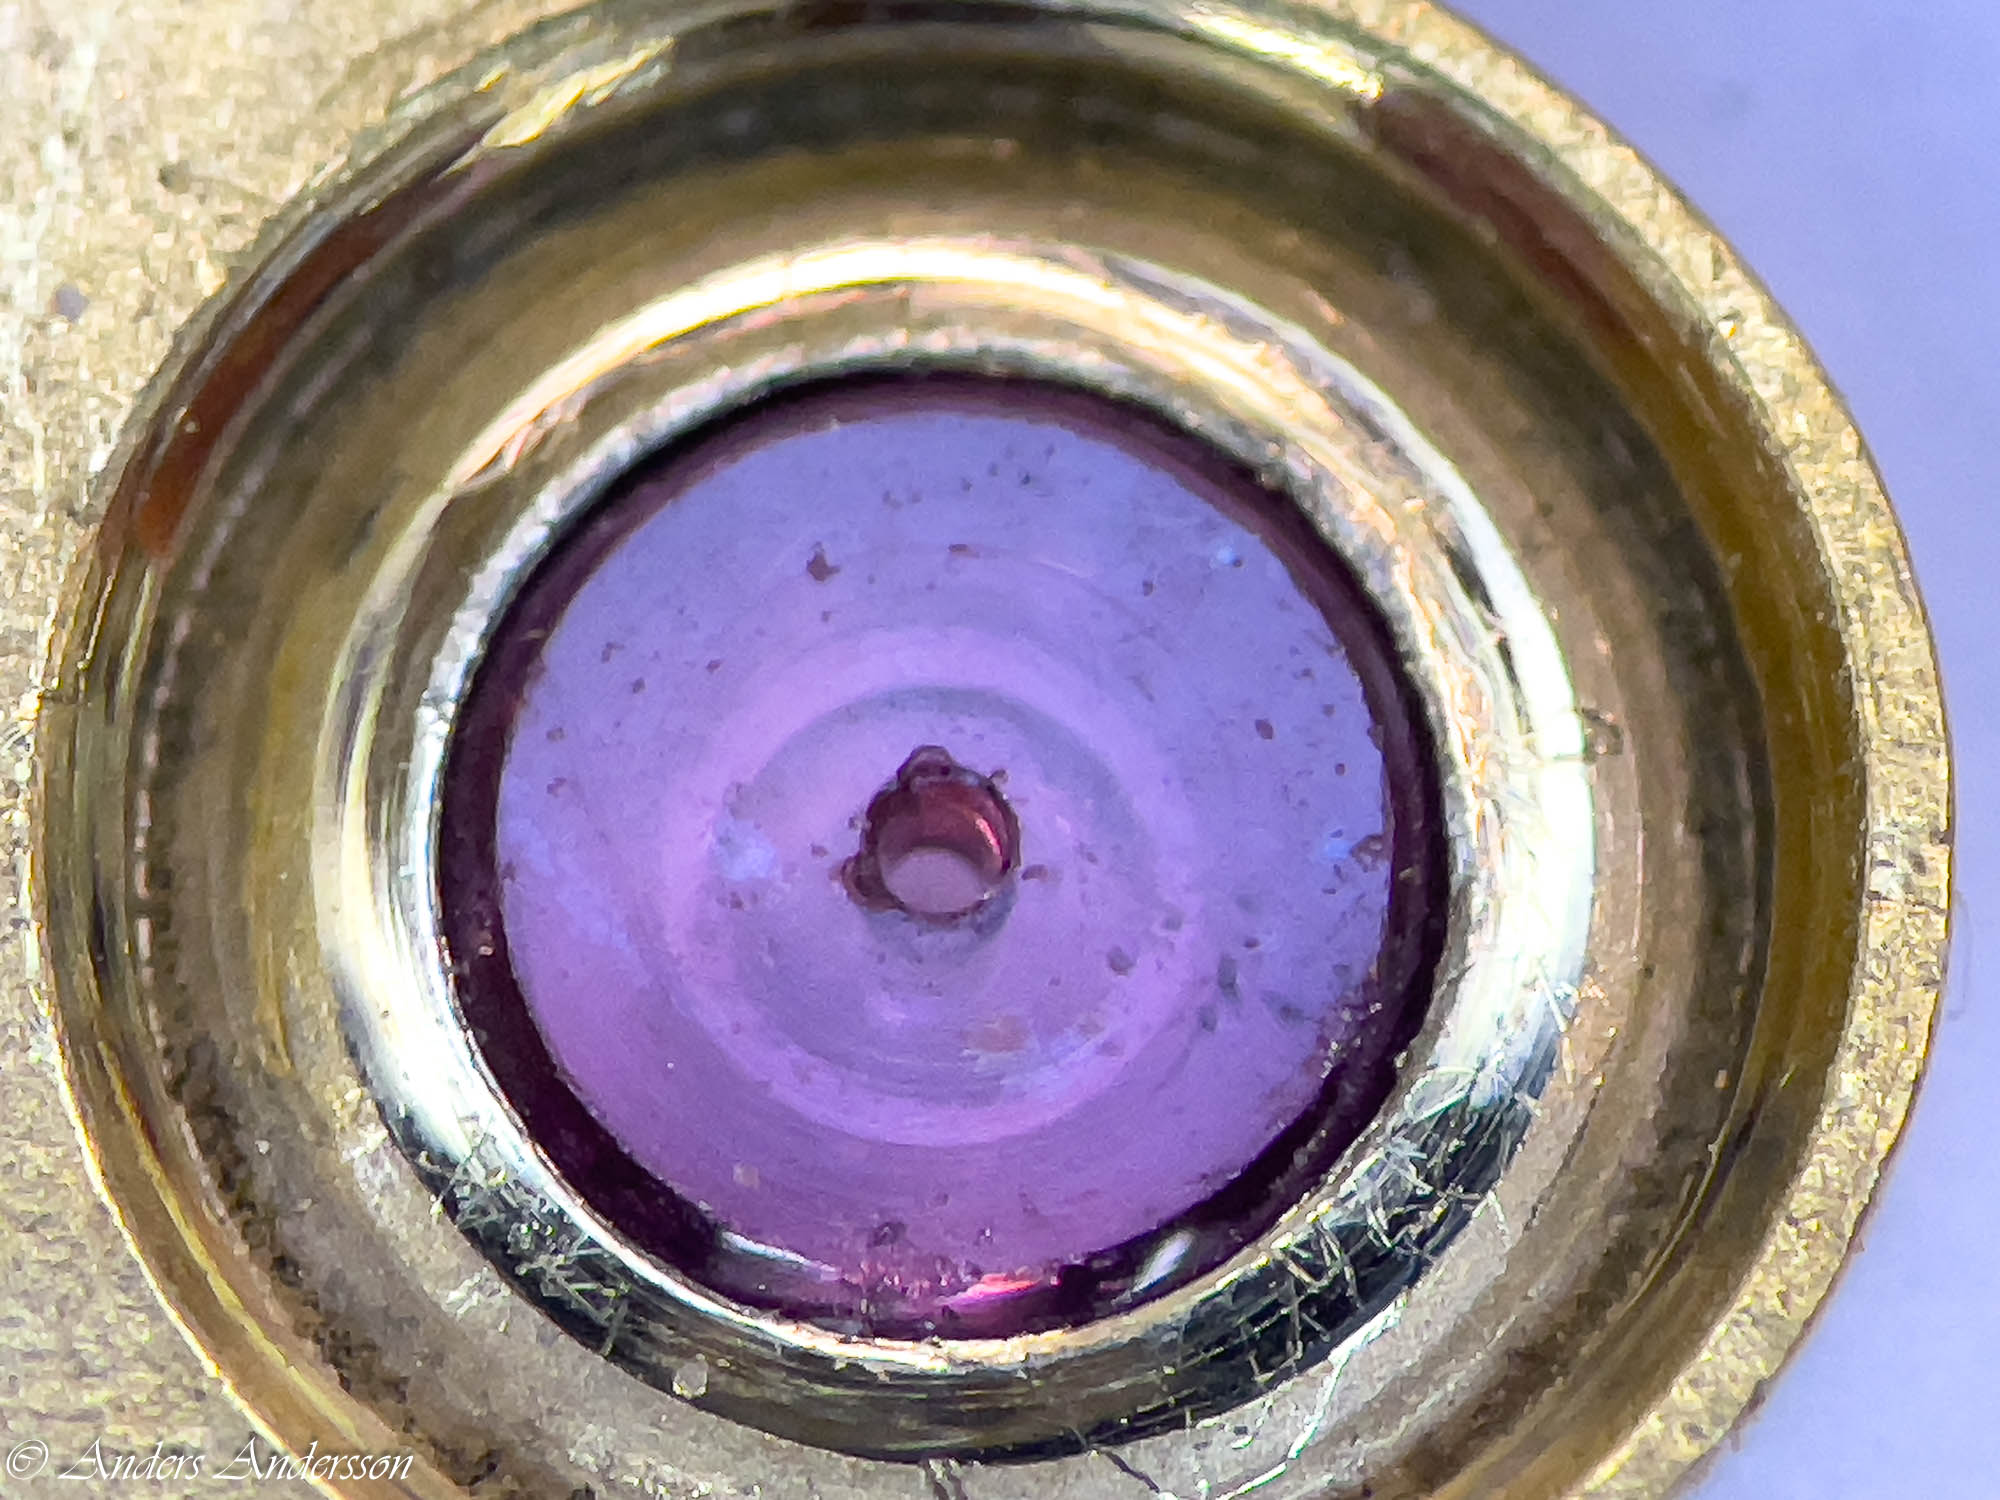
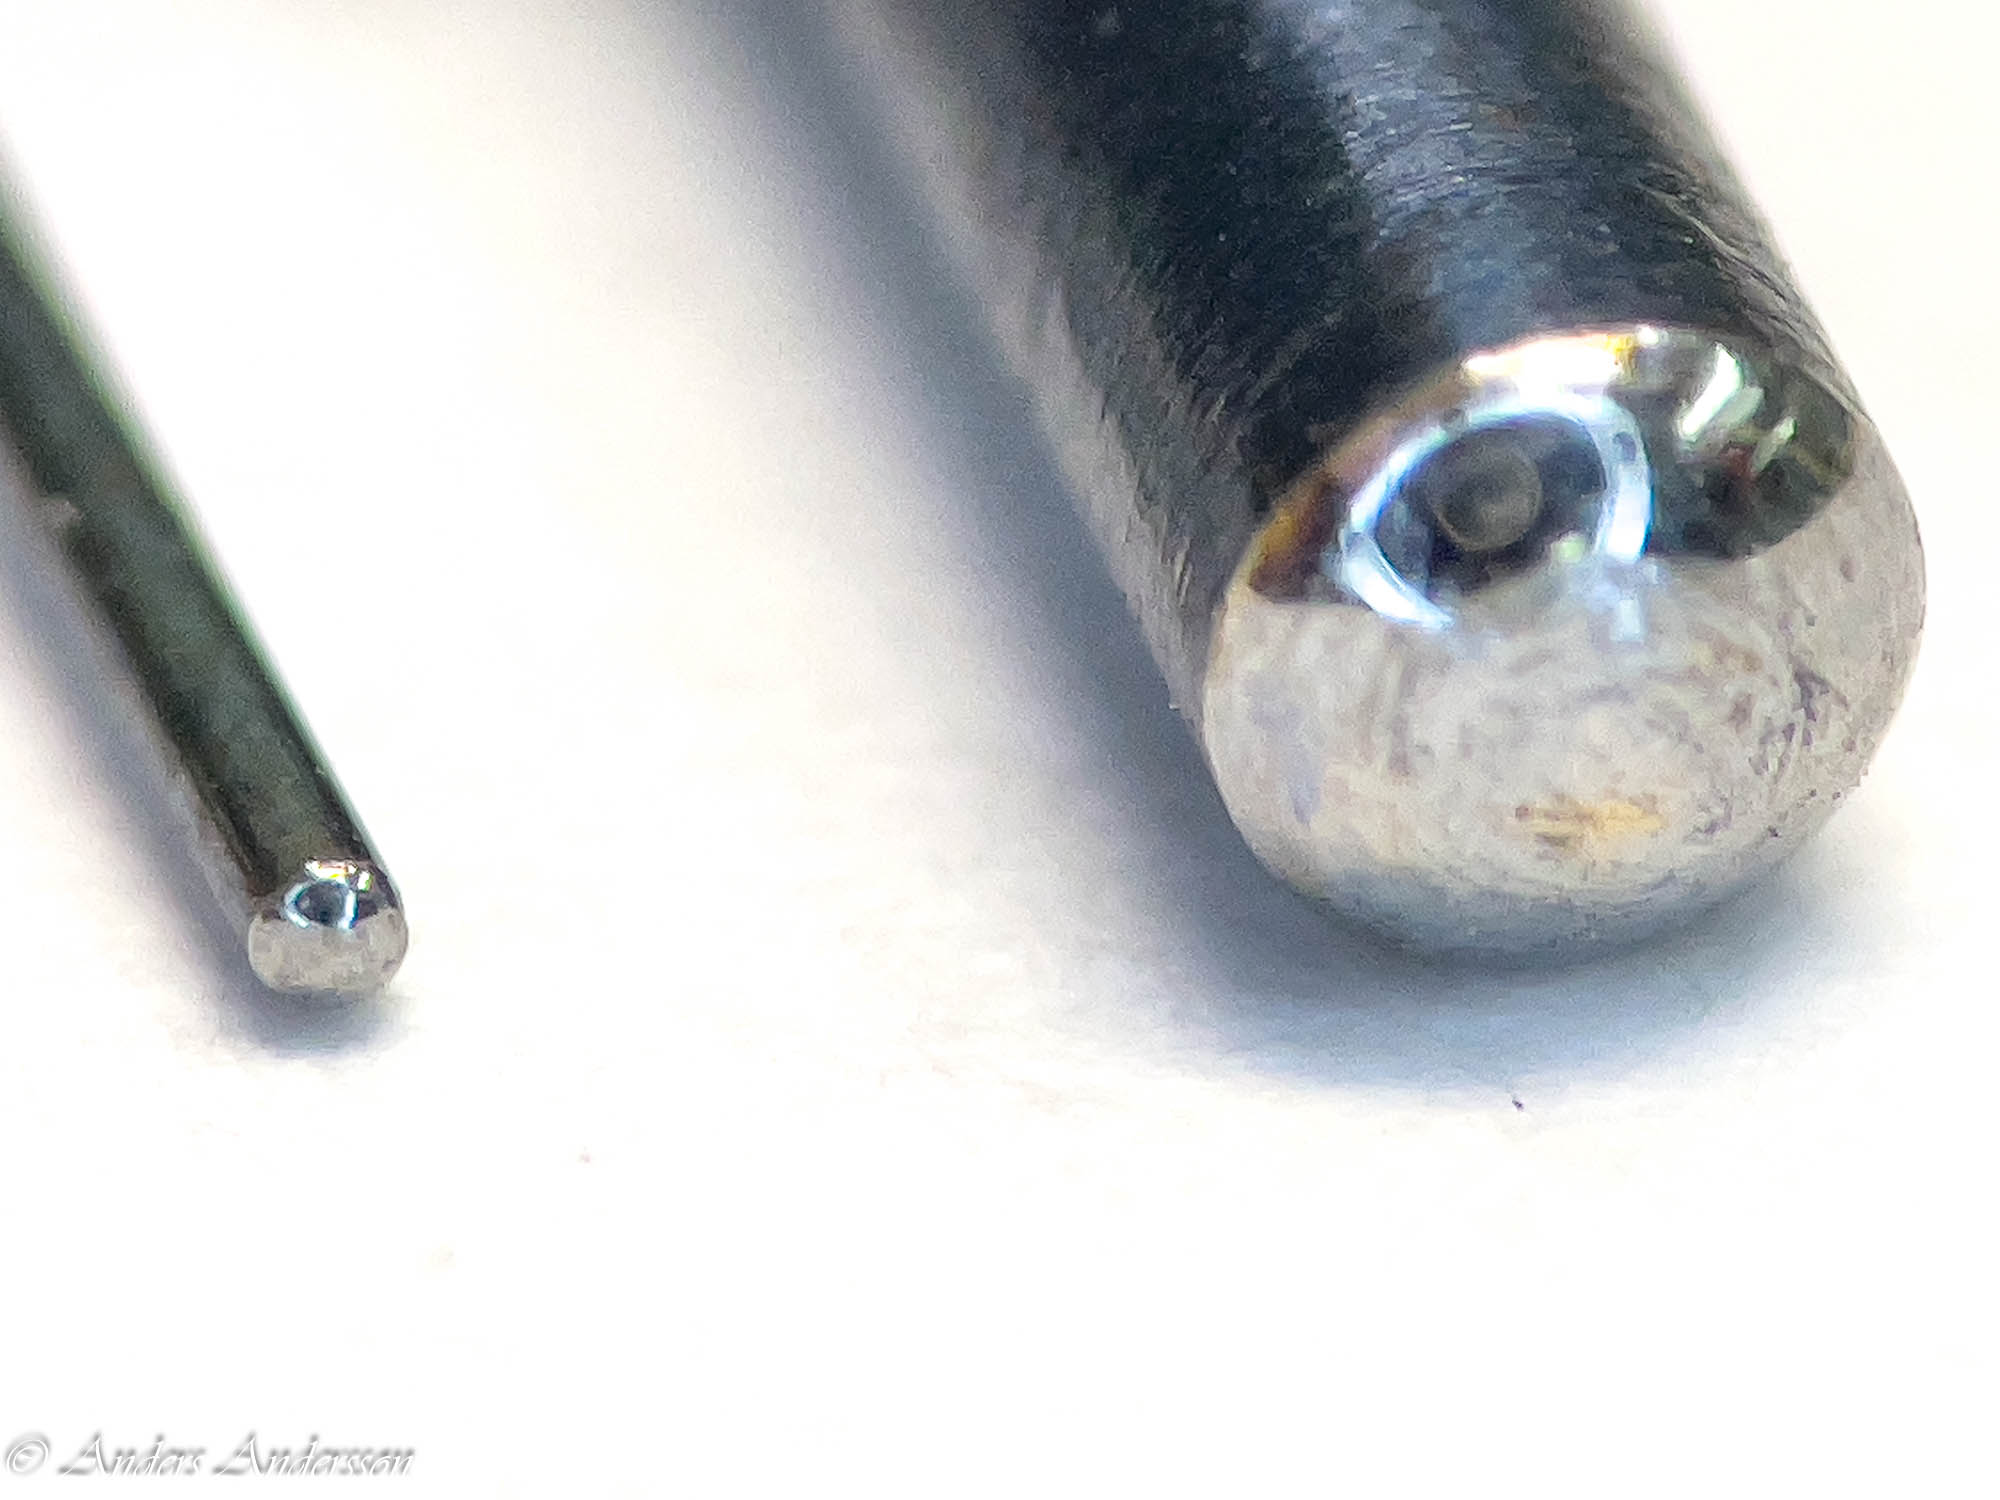
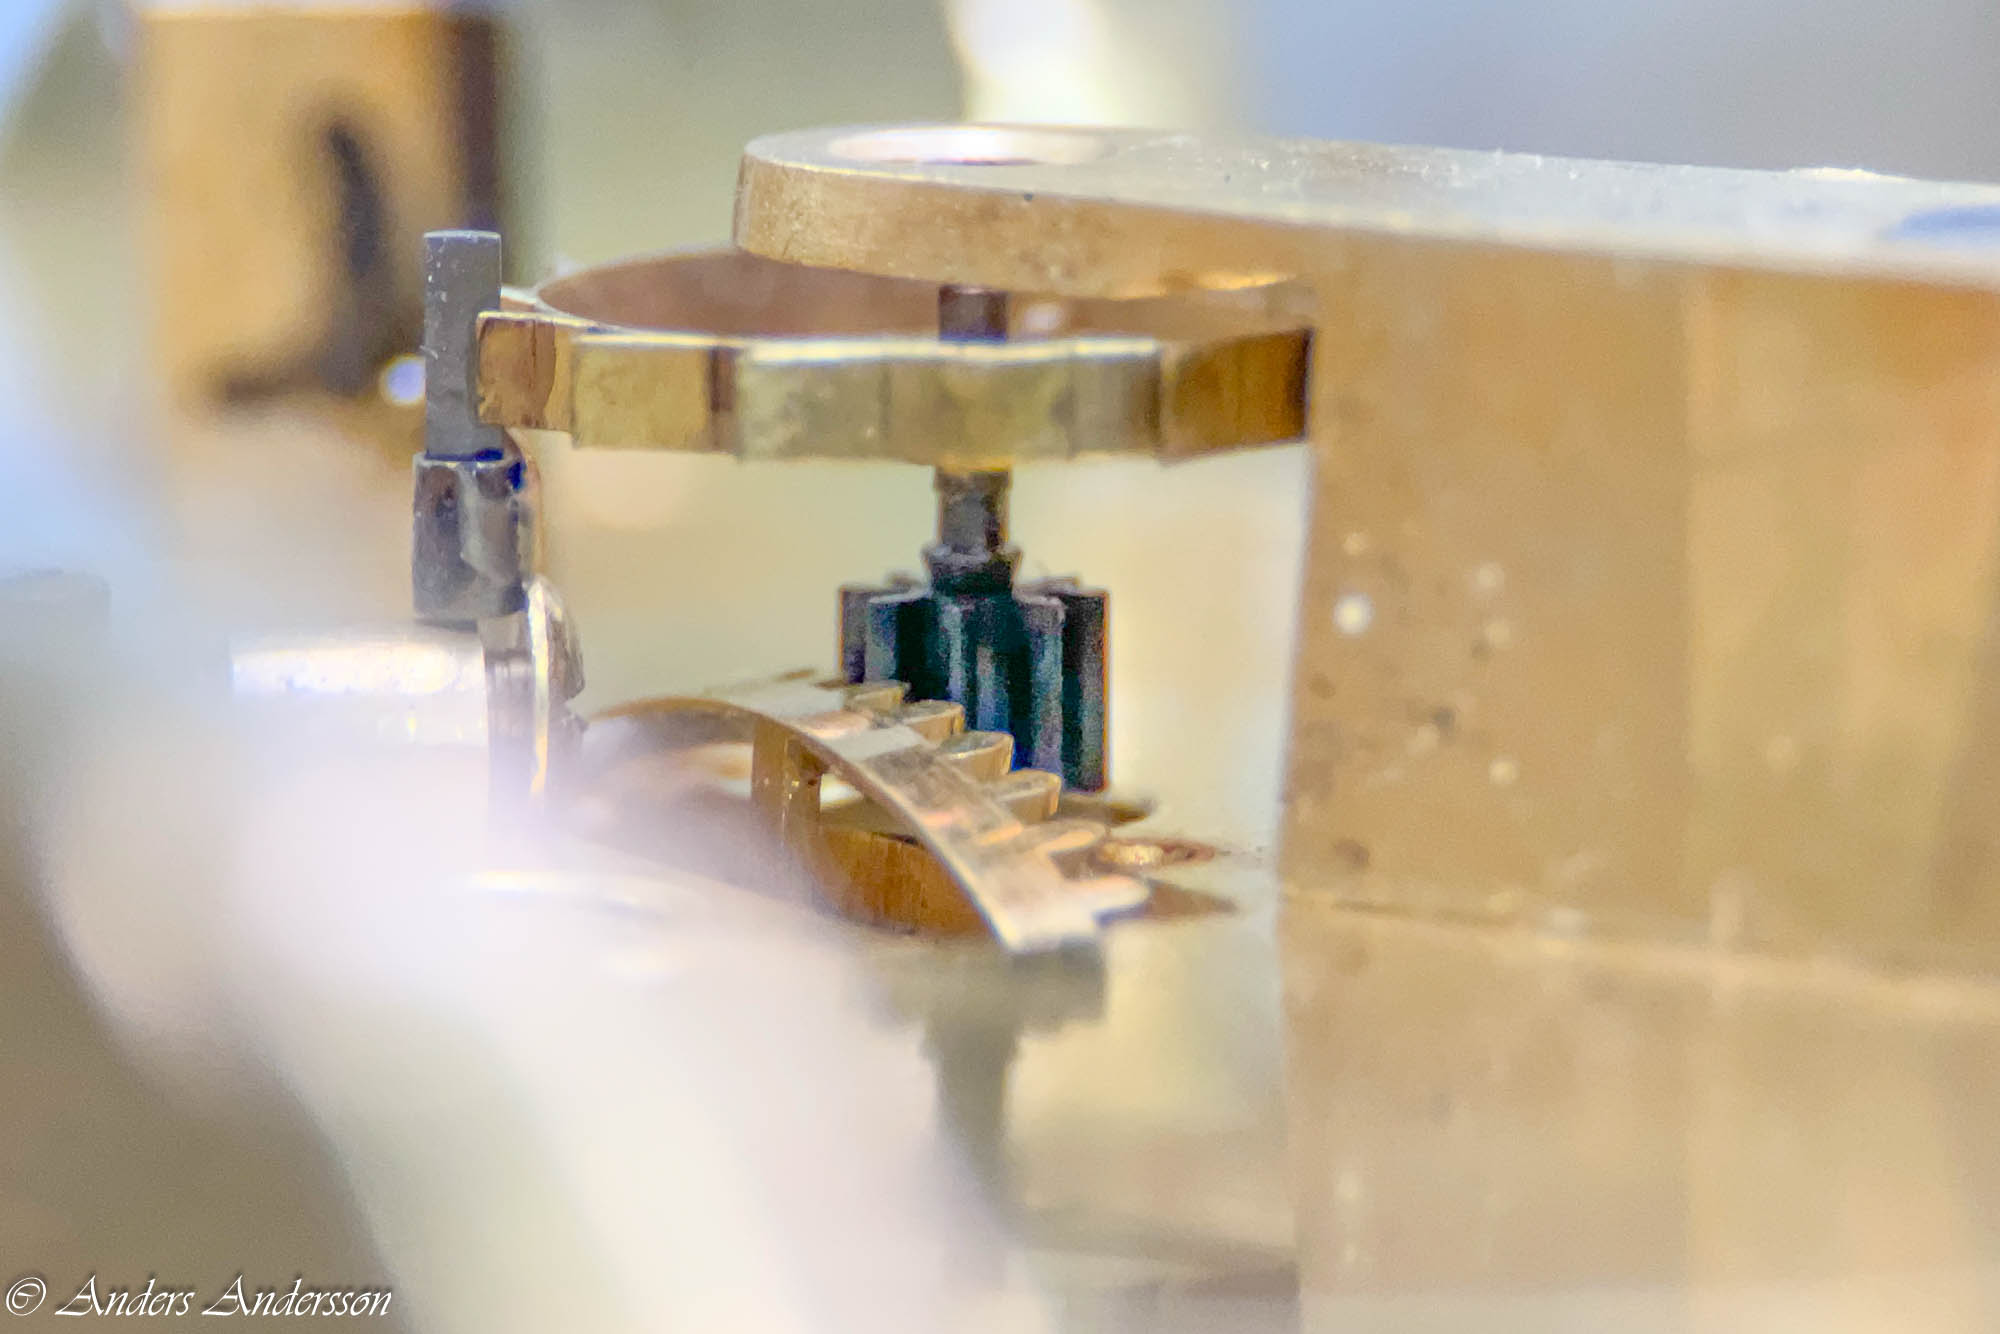
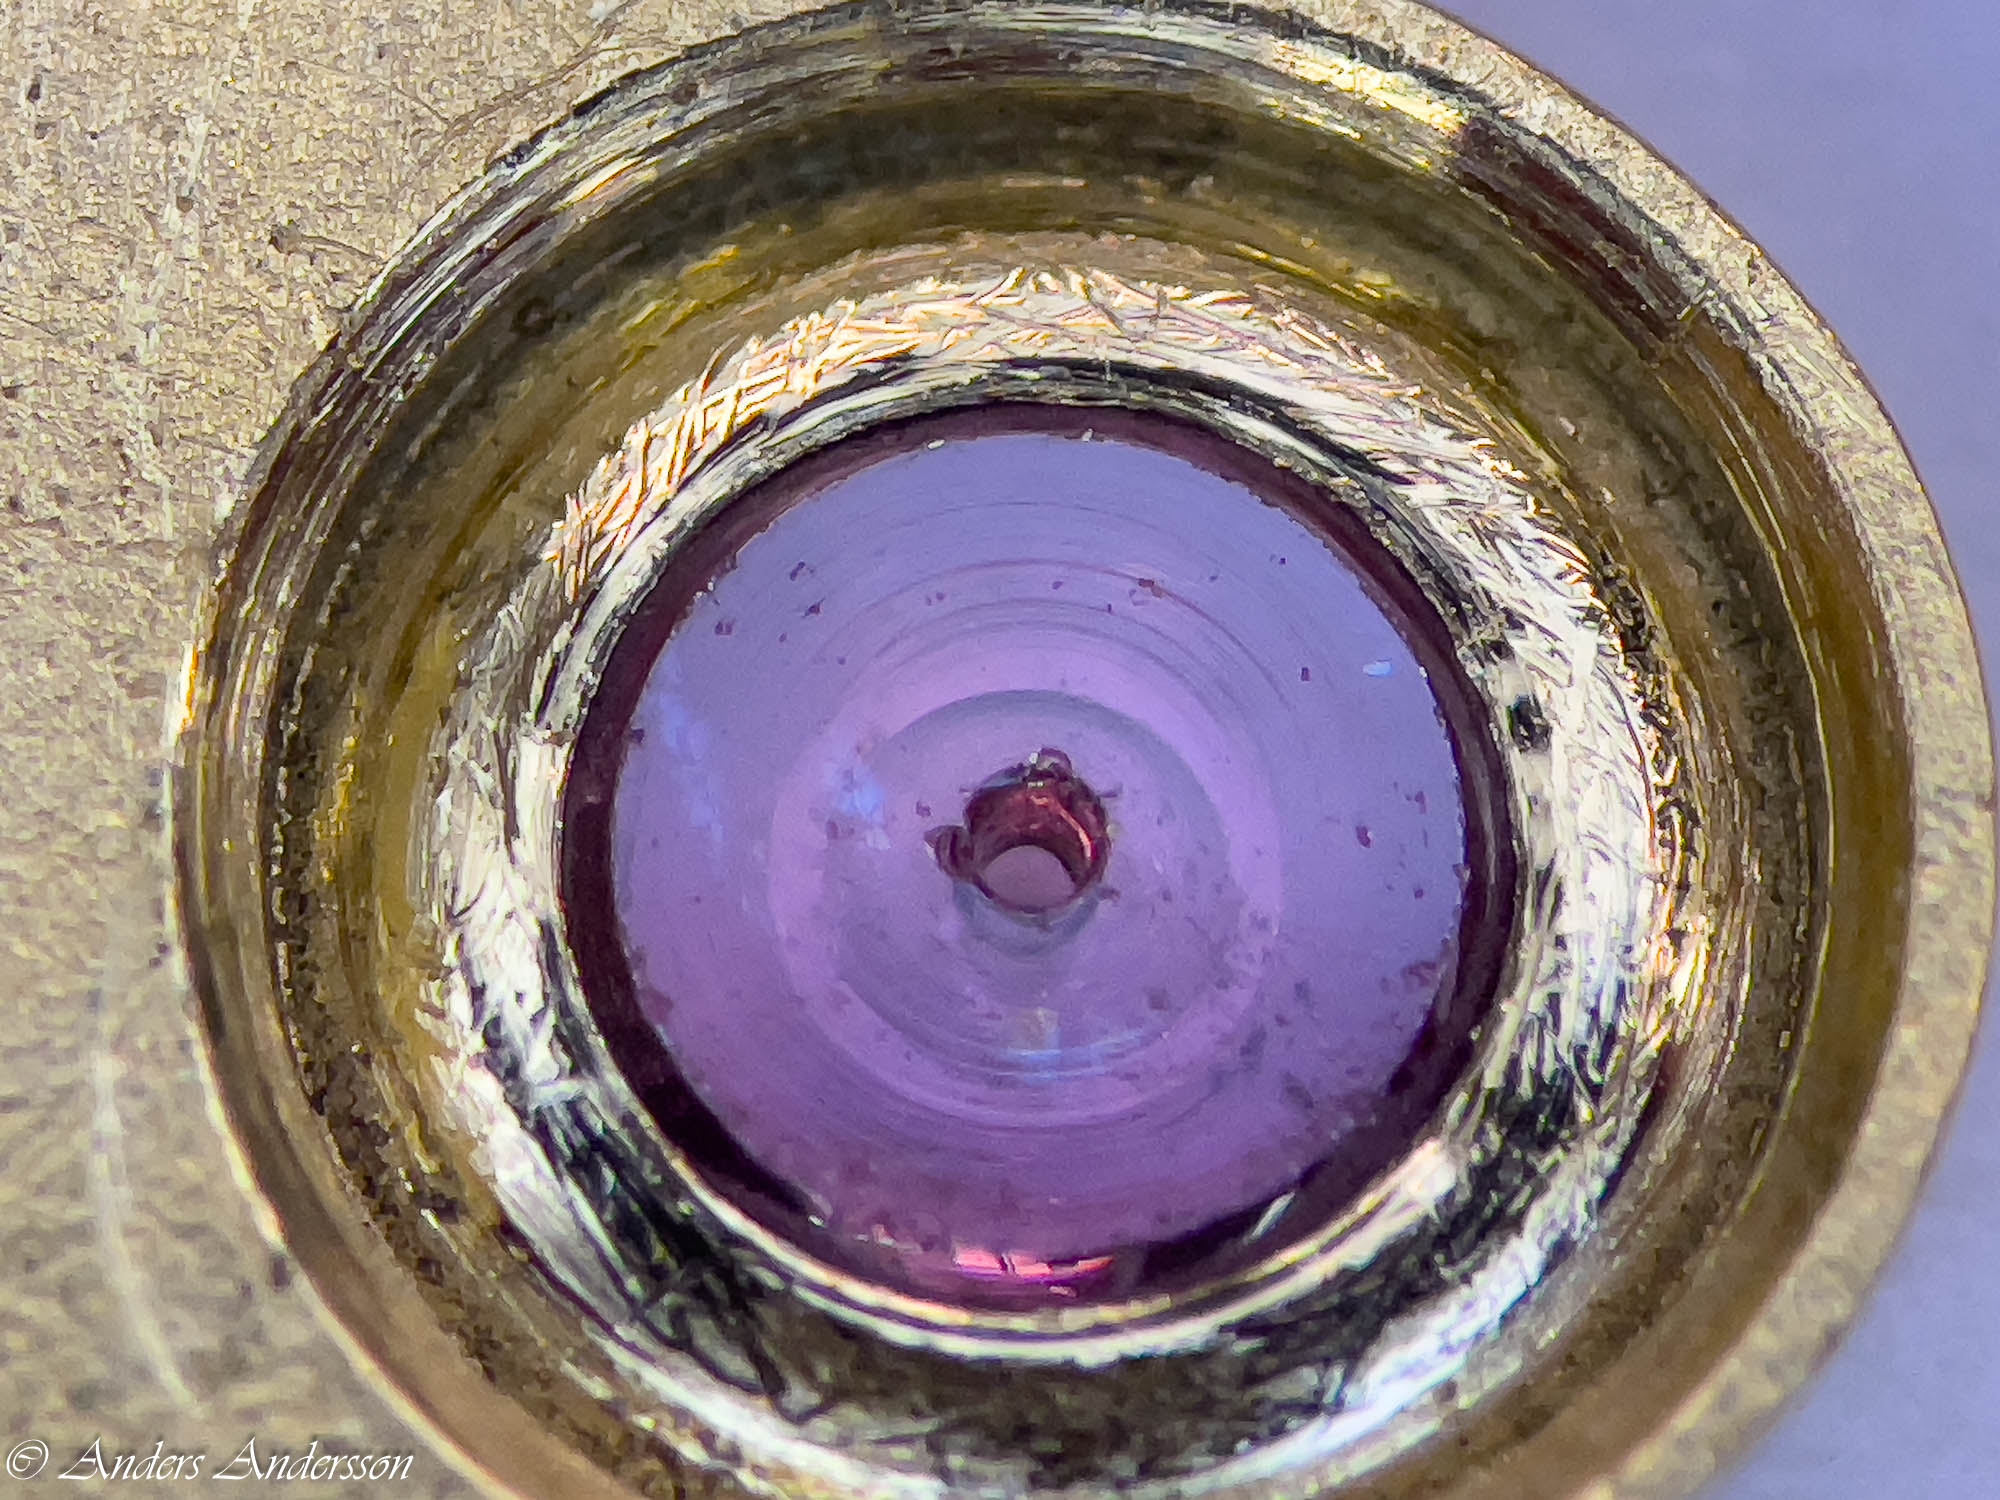
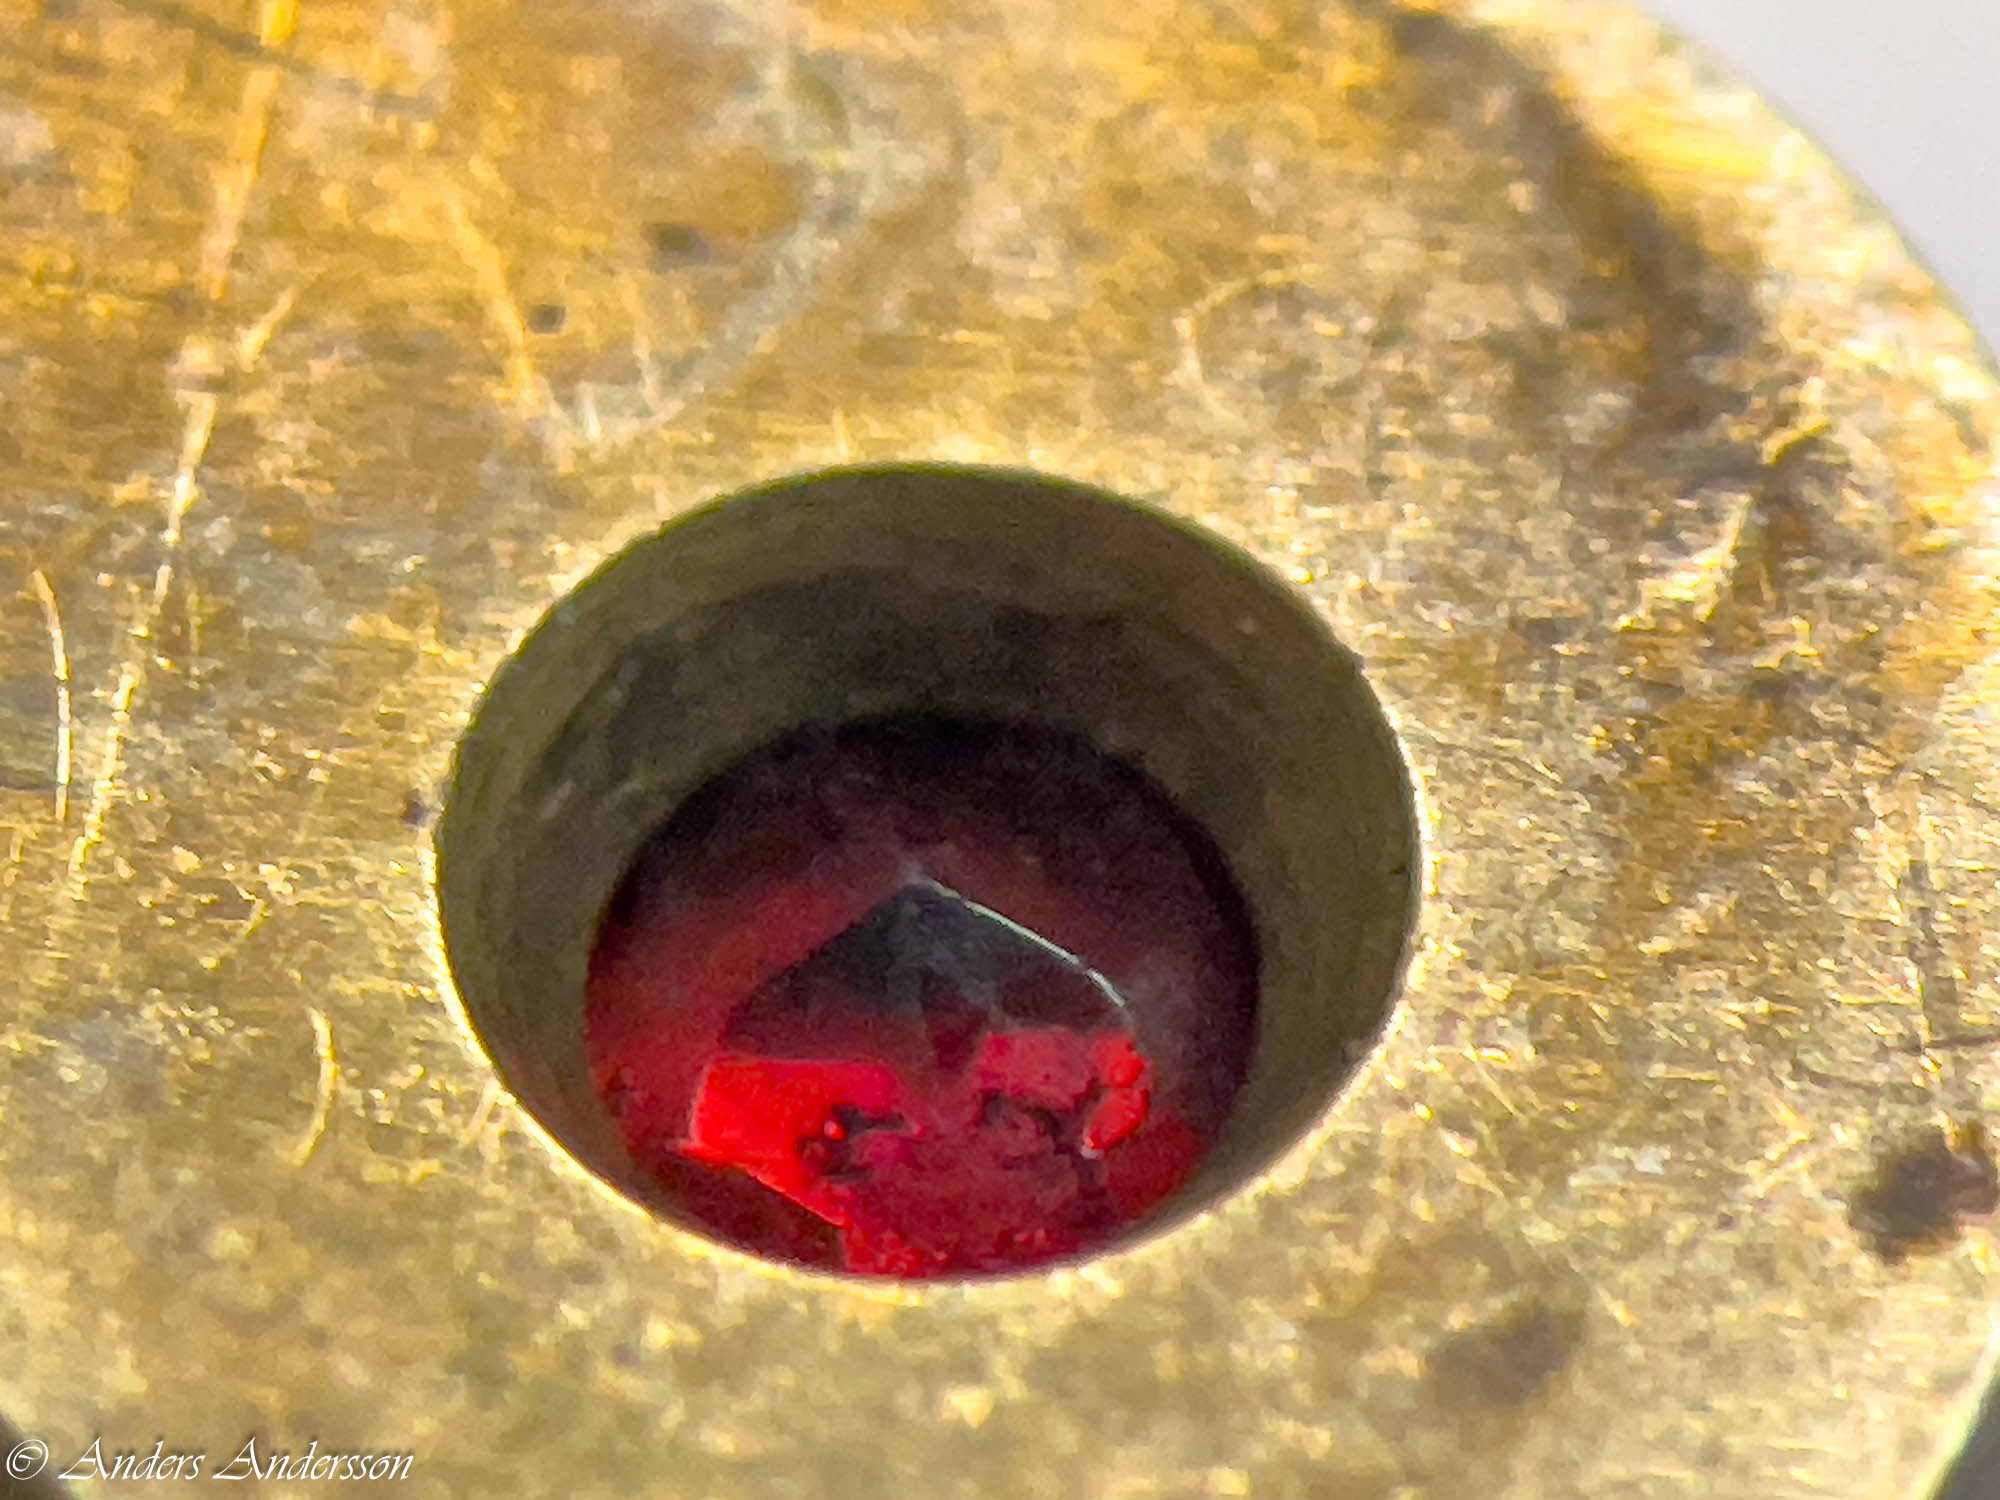
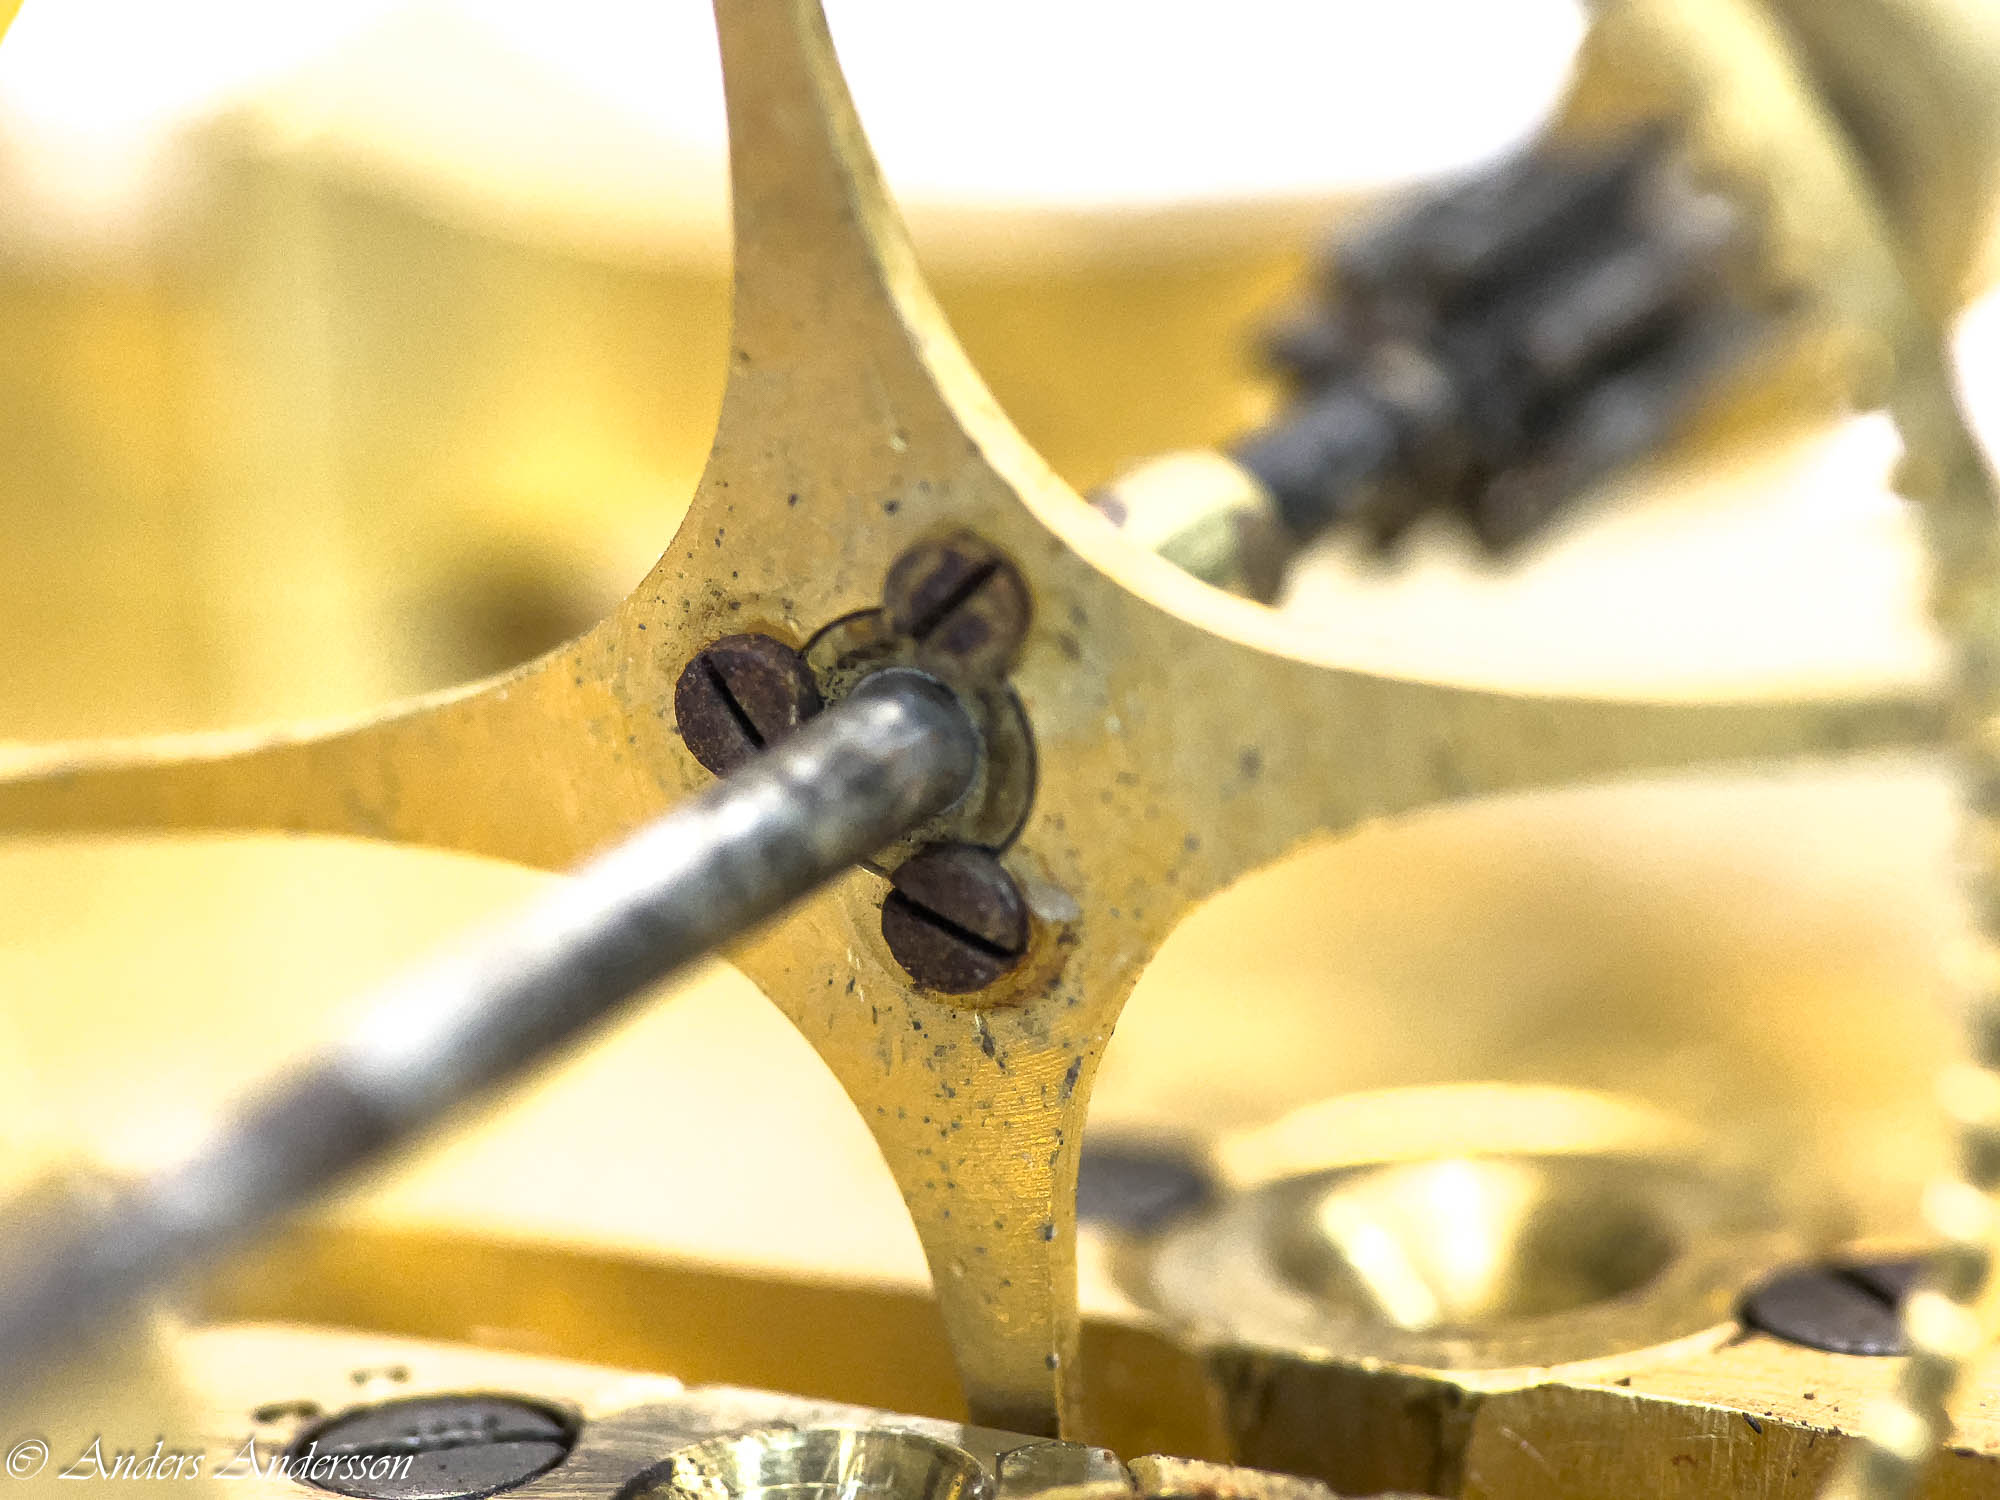
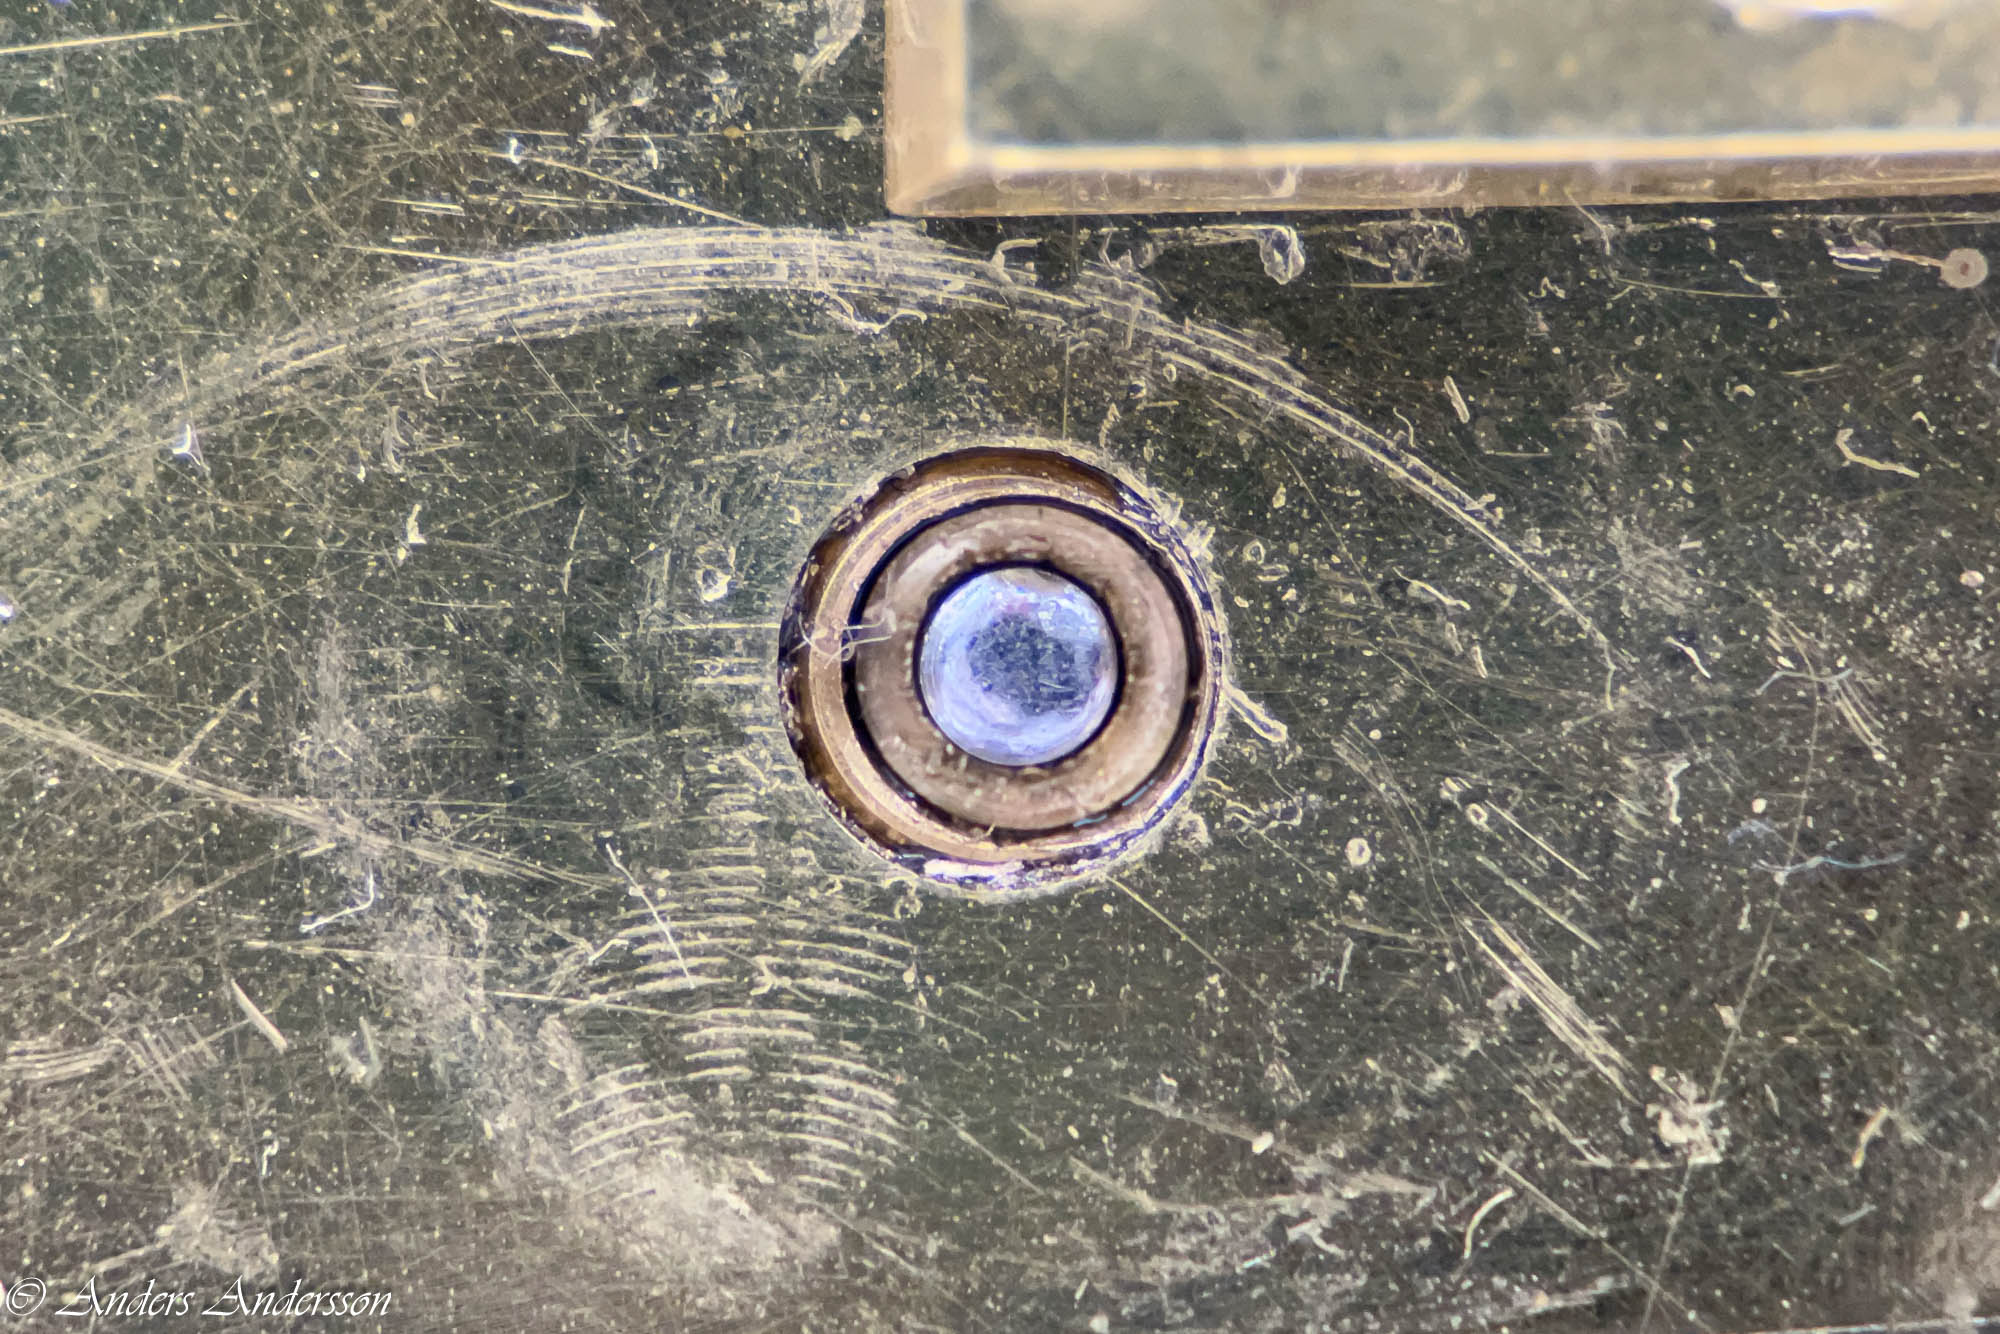
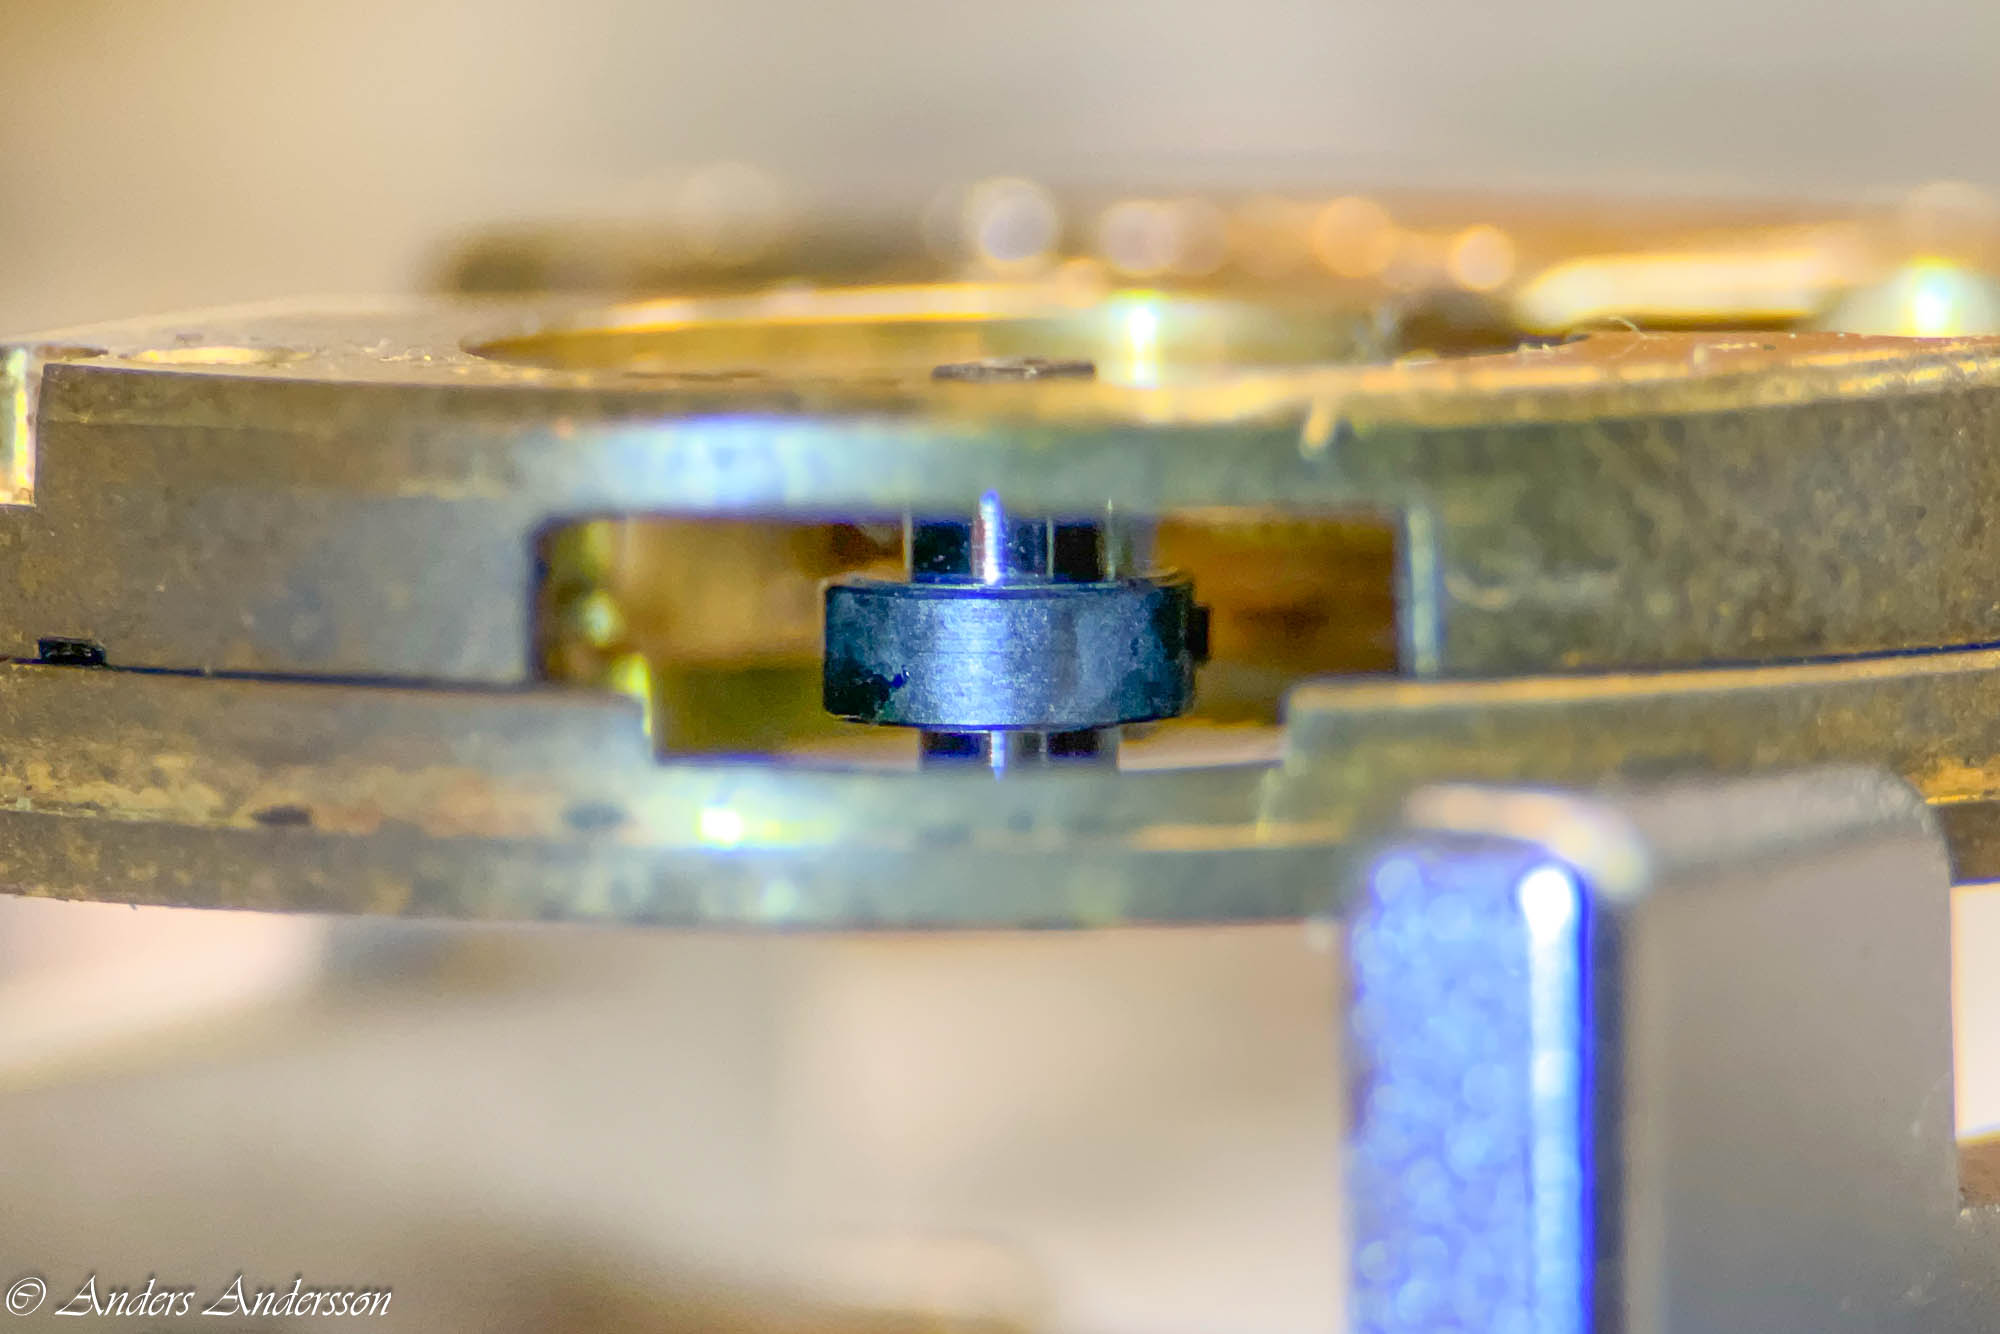
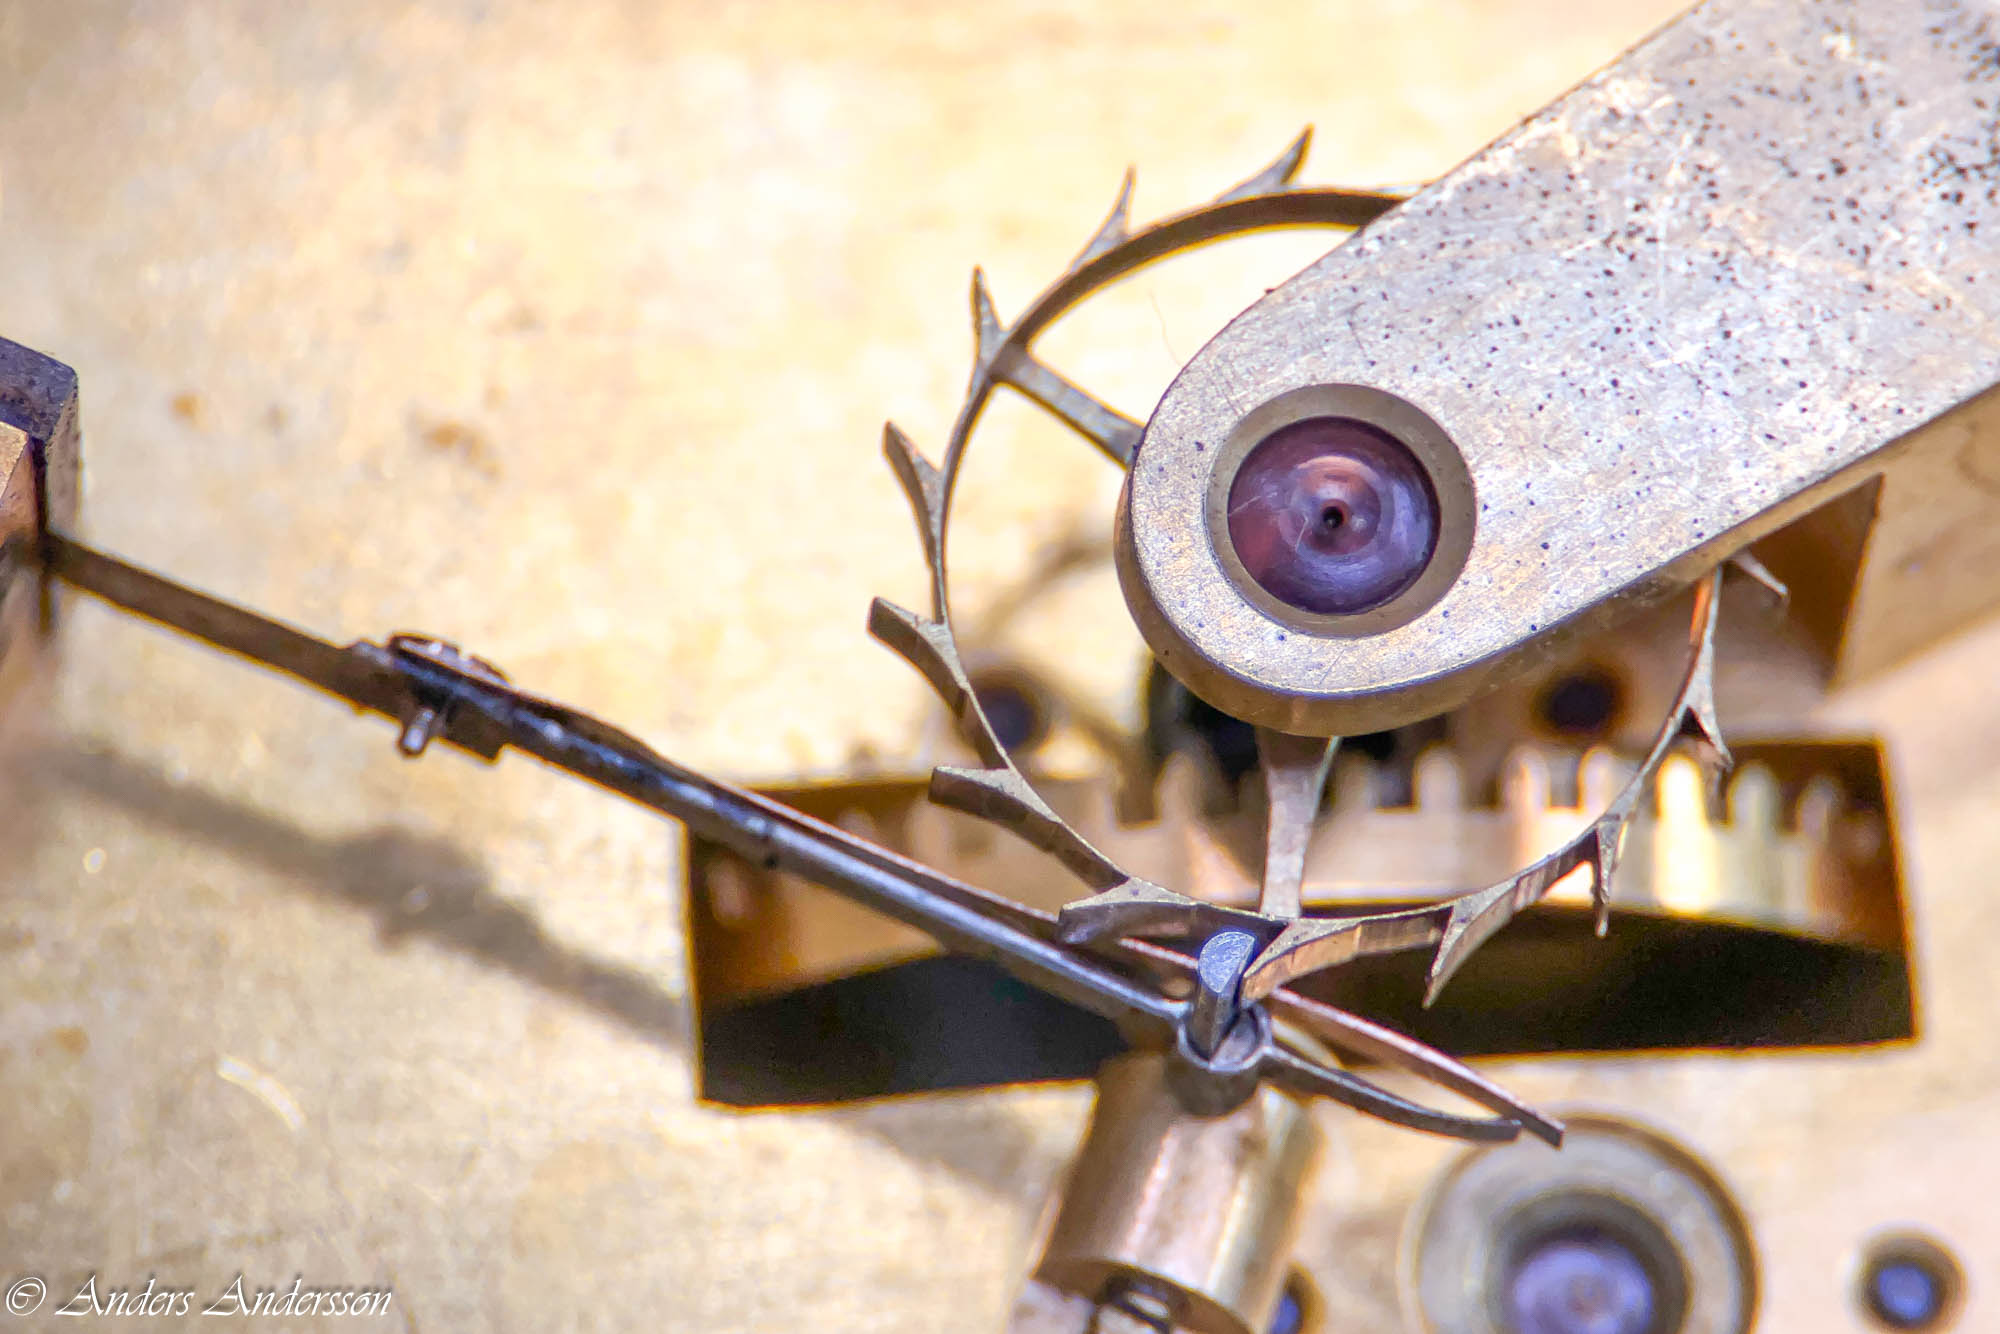 Man kan ana den övre gånghjulstappen långt nere i hålet, vid en kontroll är höjdluften alldeles för stor.
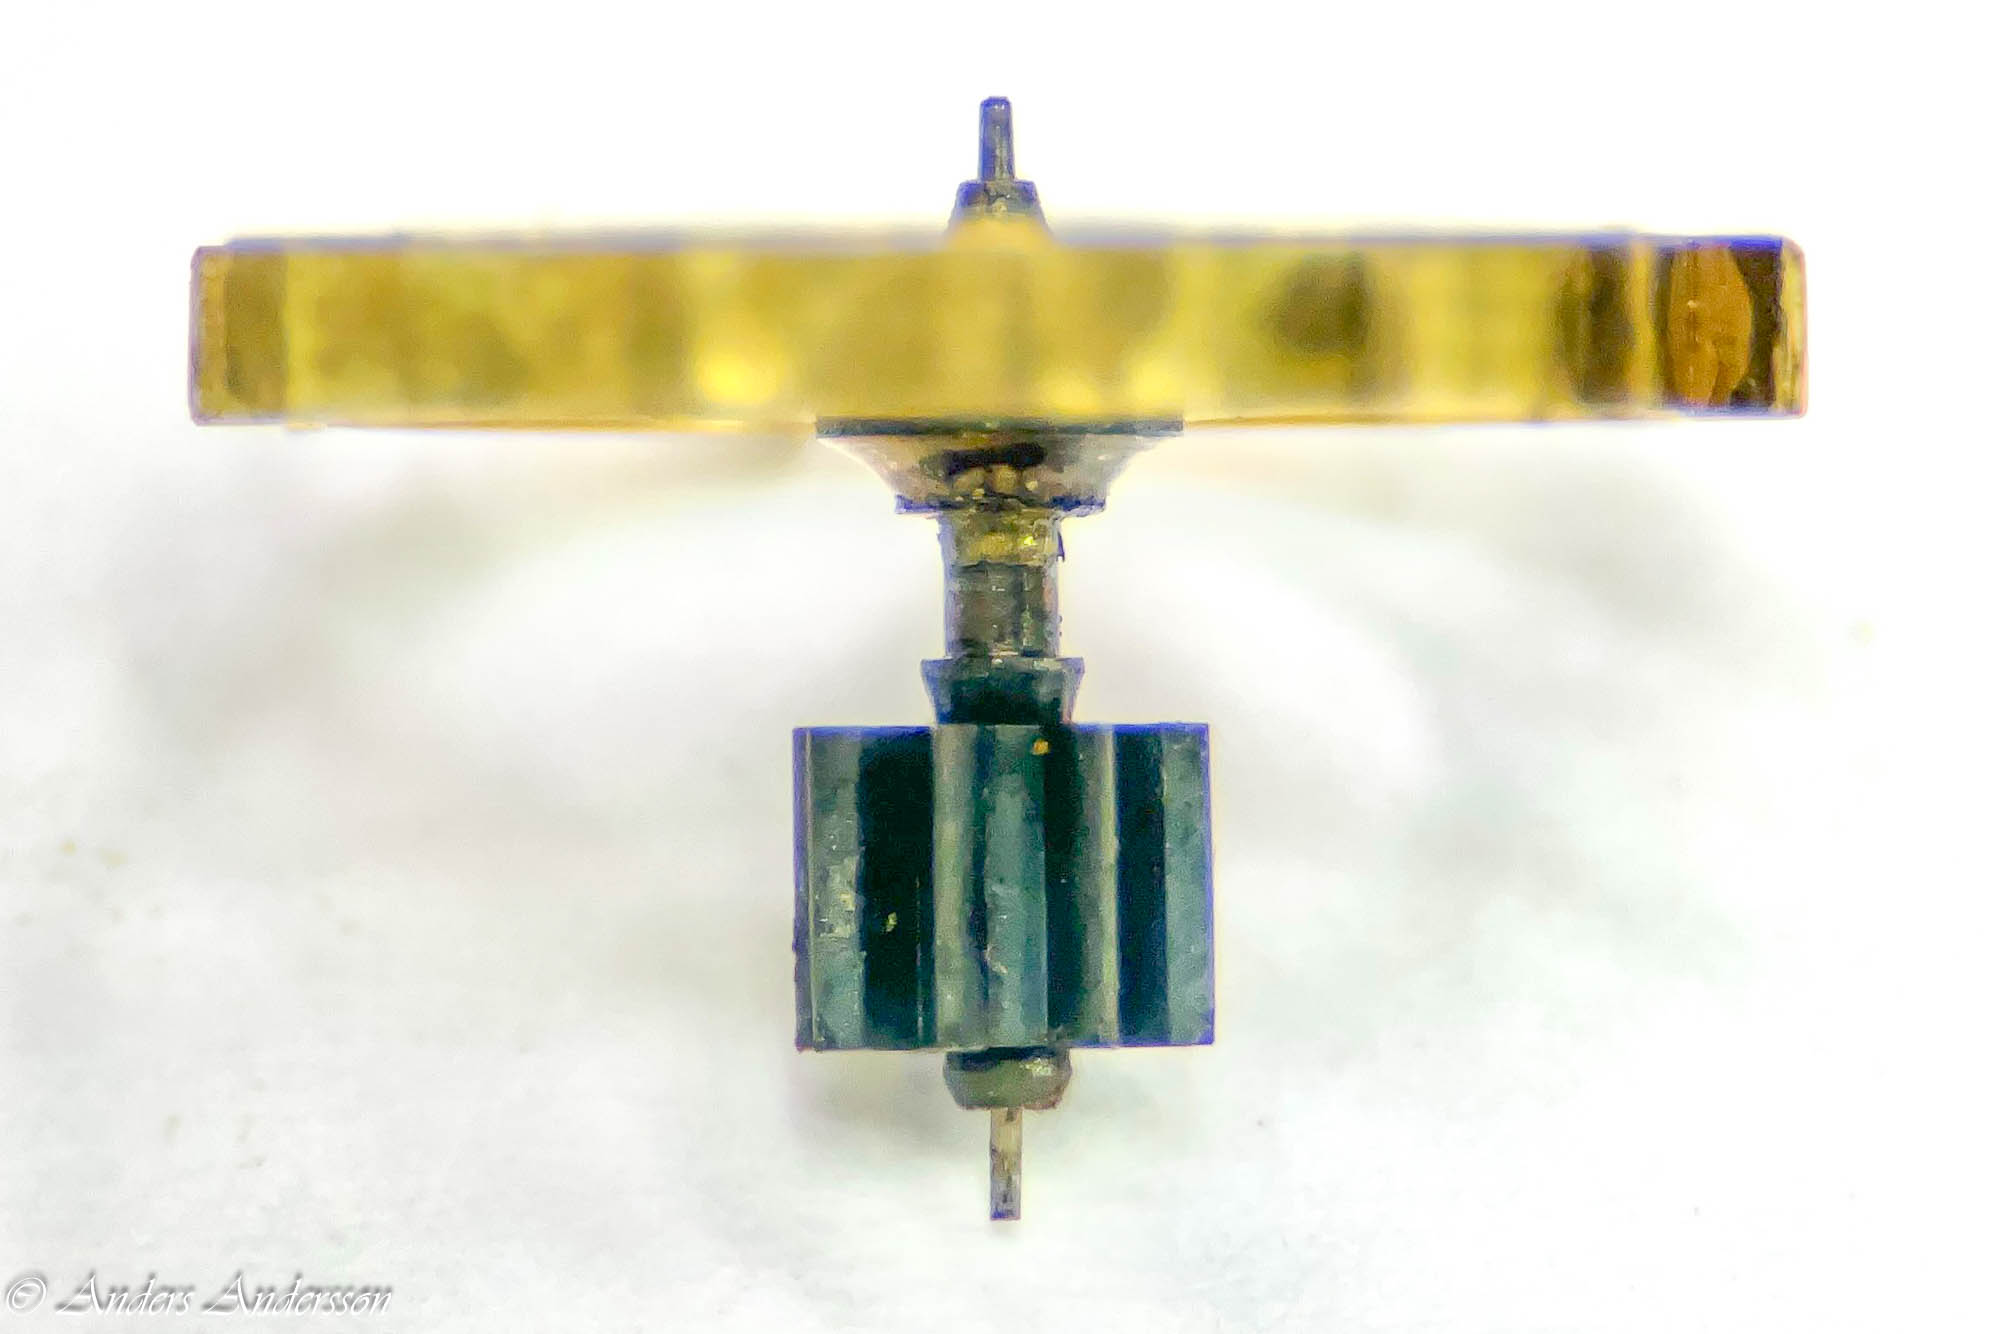
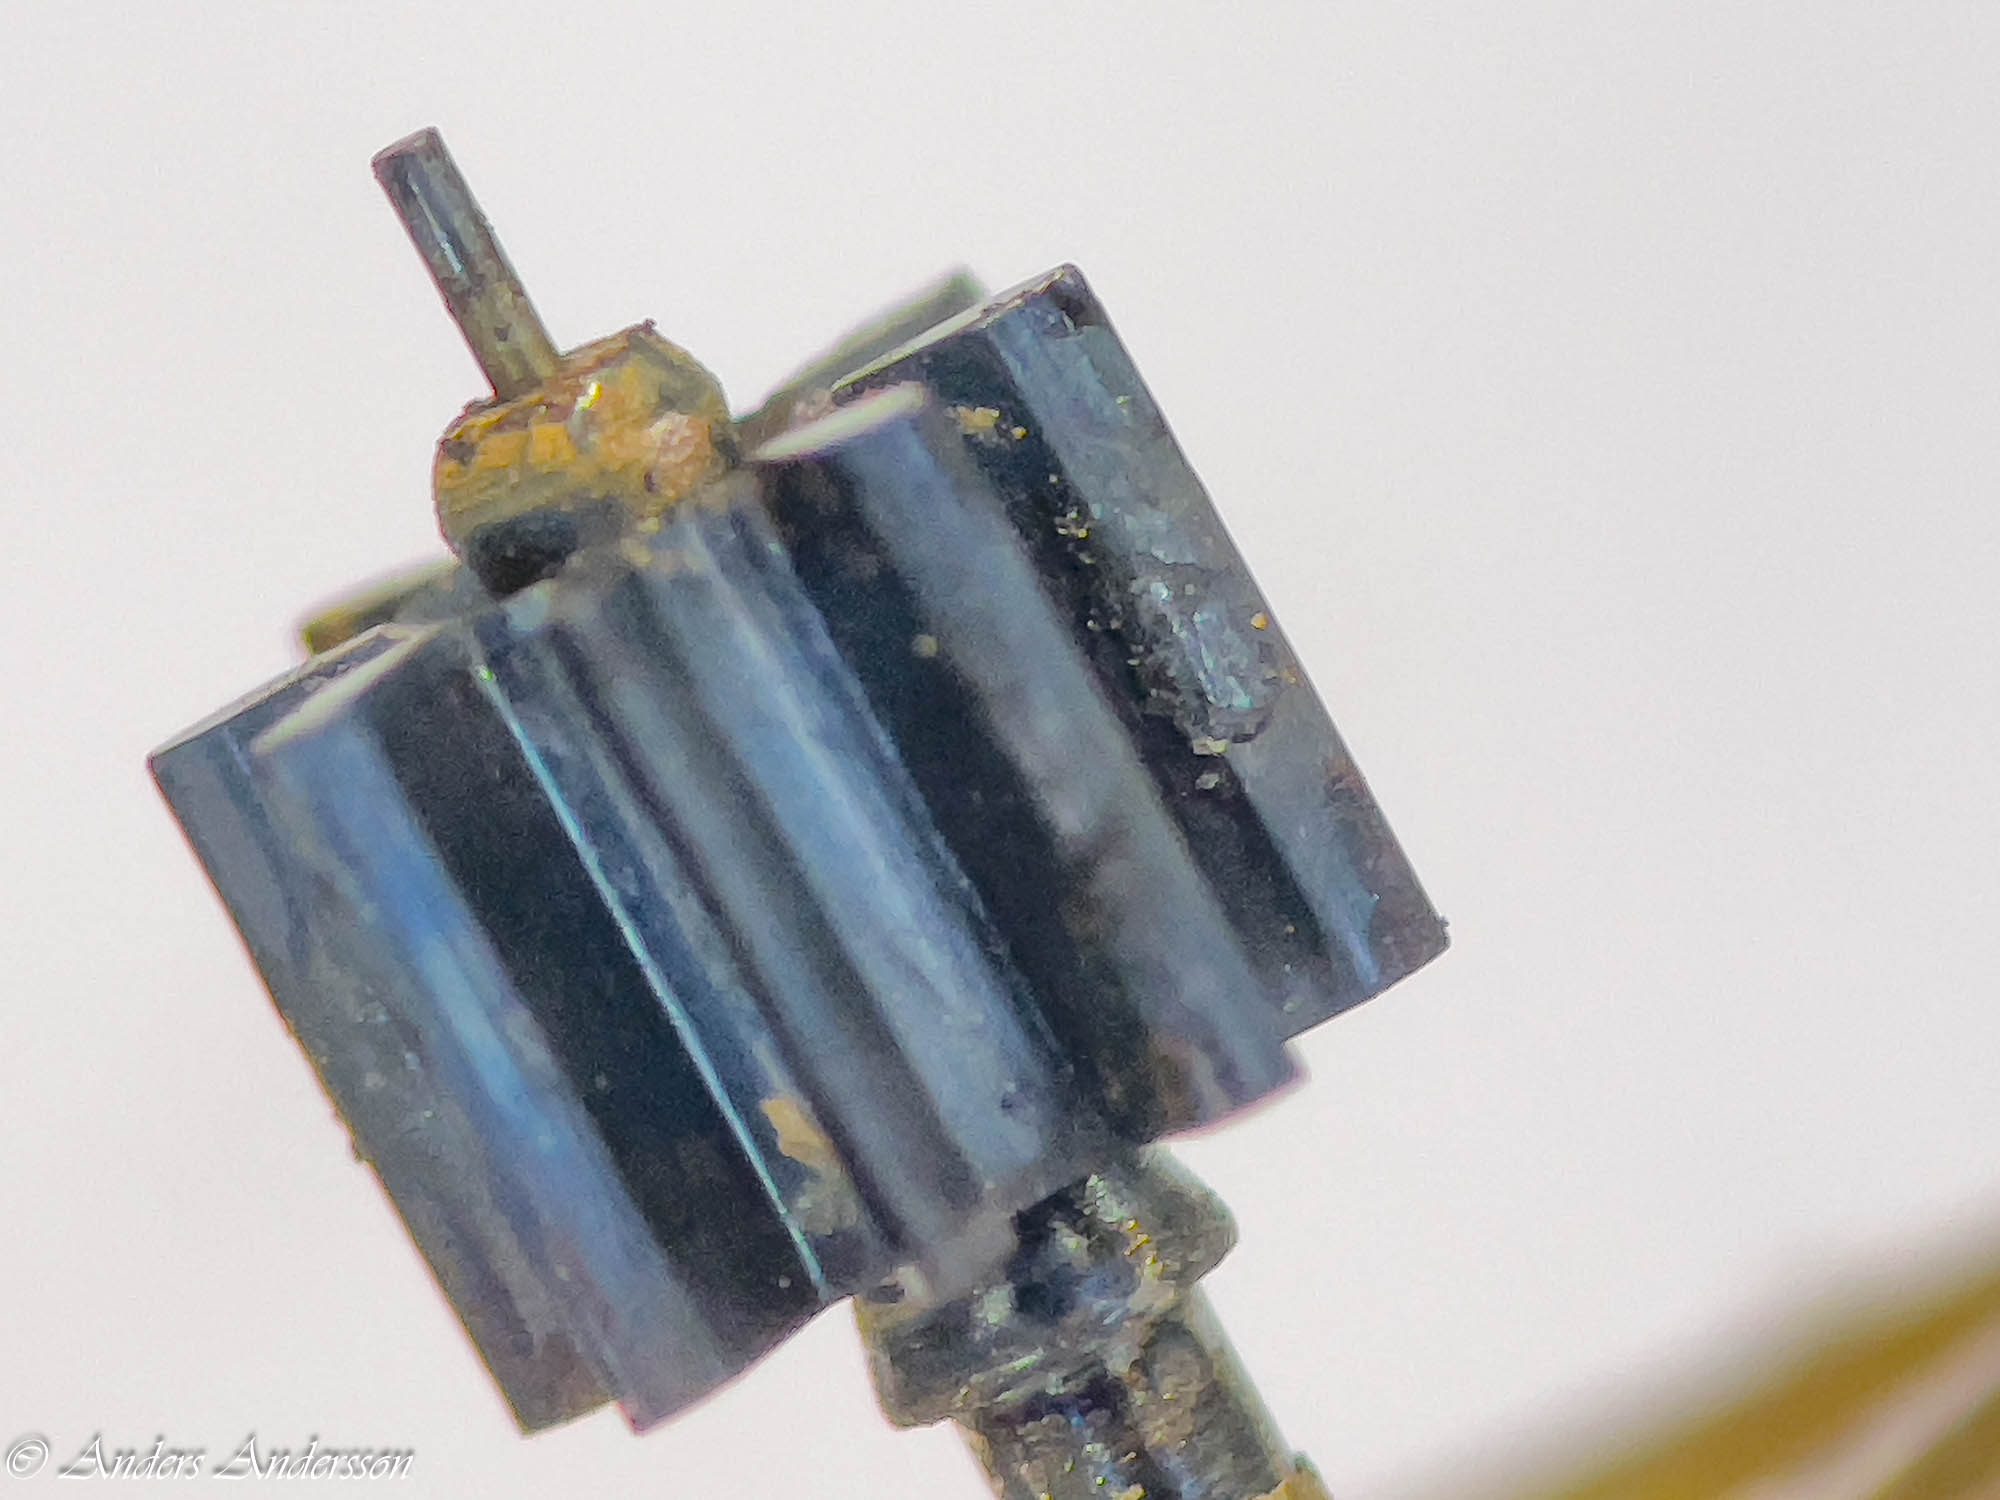
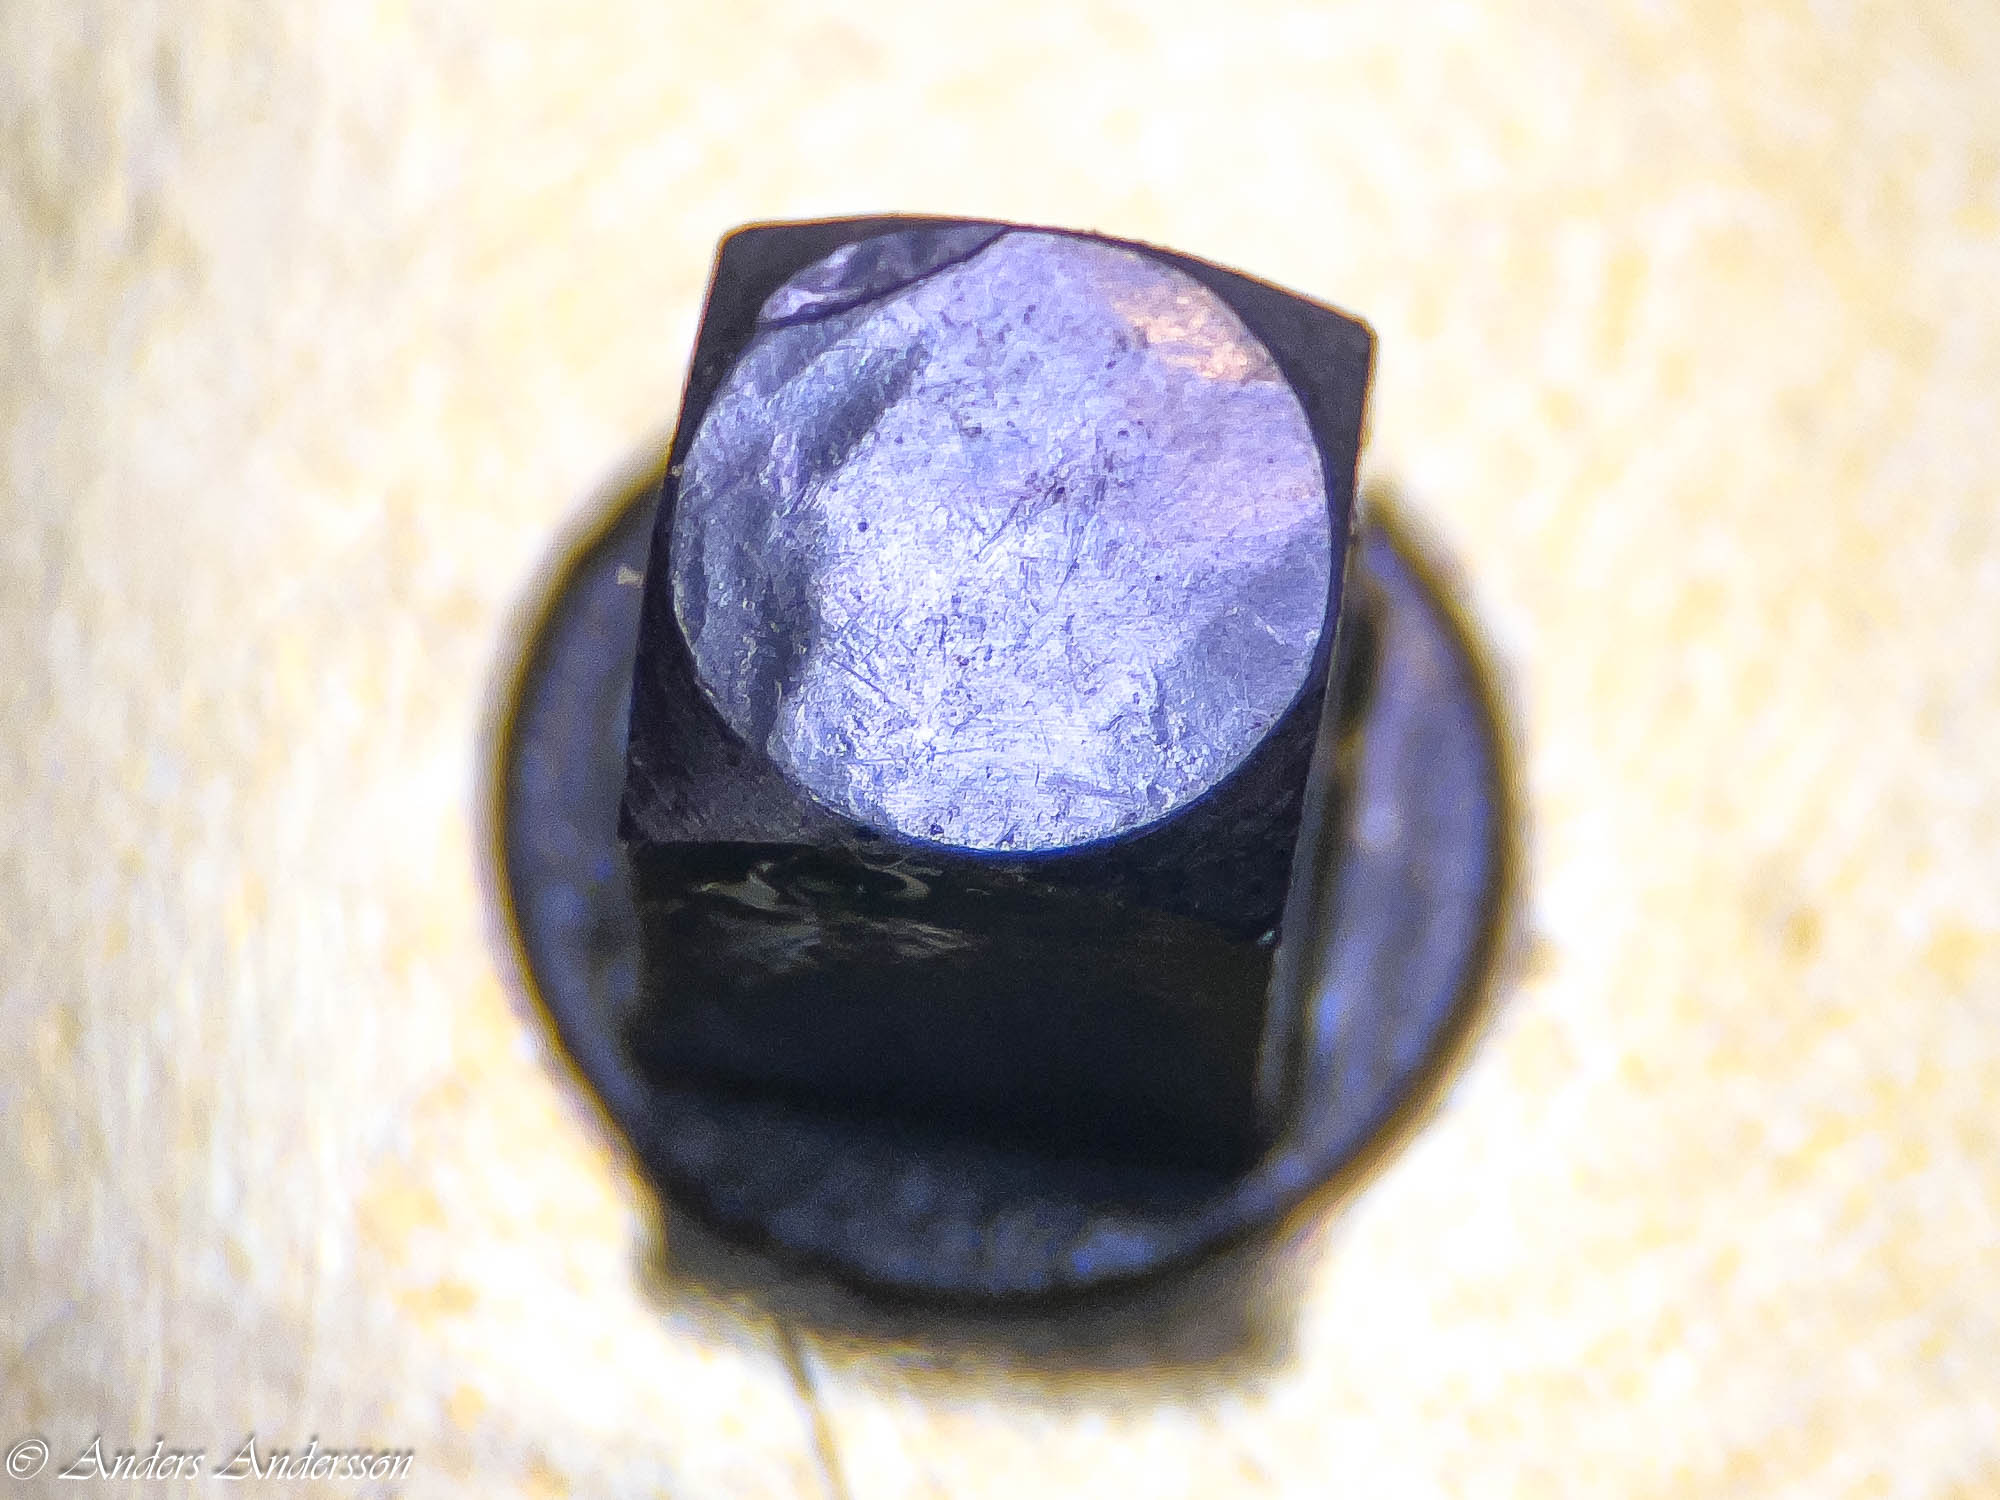
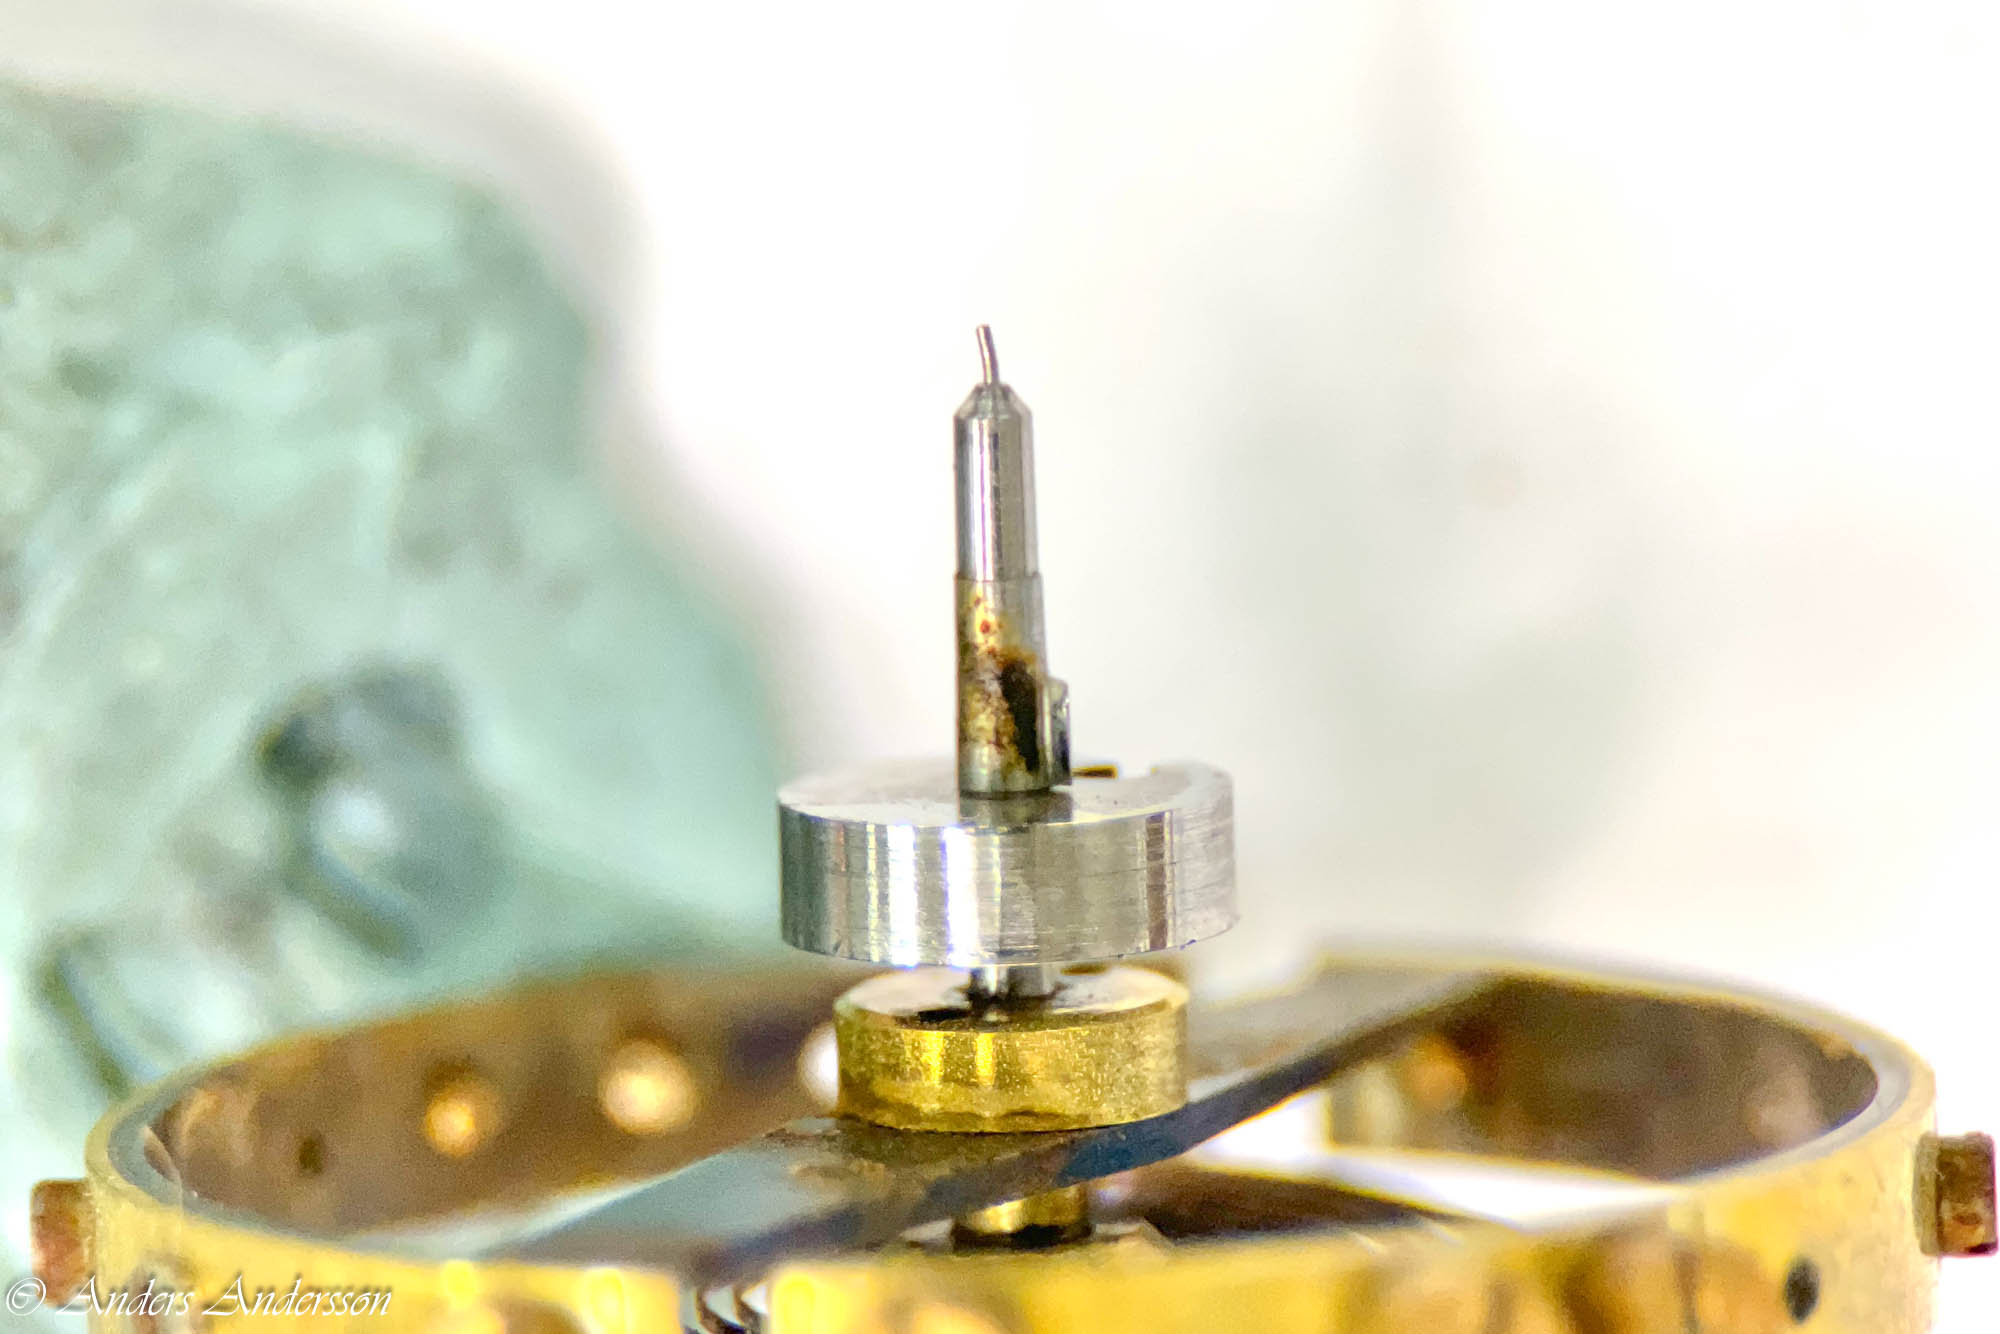 Undre balanstappen rejält böjd. Man antyder rost på balansskänkeln.